建立虛擬工具機 (Building Virtual Machine Tools)
專案的工具機,是機械床台與刀具主軸之間的那條機構鏈:代表機台各元件的錨點,以及在它們之間承載運動的連接。機構鏈是靠載入一個工具機檔案進到專案裡的——出貨的機台之一,或從另一個專案存出來的檔案——再在專案裡改形;另存成自己的檔案之後,同一條鏈就可供在那台機台上執行的每一個專案使用。
位置
設備 (Equipment) 頁面,路由 /equipment,從選單列的「設備」切換鈕進入。選取控制樹的工具機項目(/equipment?tree=equipment/mechanism/machine-tool),它是機構群組底下的第一個項目。這個項目是葉節點:它的面板位於樹旁的編輯器欄,寫的是目前掛著的那條鏈的身分資訊,並以角色面板收尾。機構鏈的結構——它的錨點、連接、變換器與形狀——在畫布右側的拓樸欄裡就地編輯。在寬度至少 1280 px 的視窗上,這一欄預設就是顯示的;選單列那排欄位按鈕中的第四顆——切換拓樸欄——可以把它顯示或隱藏。
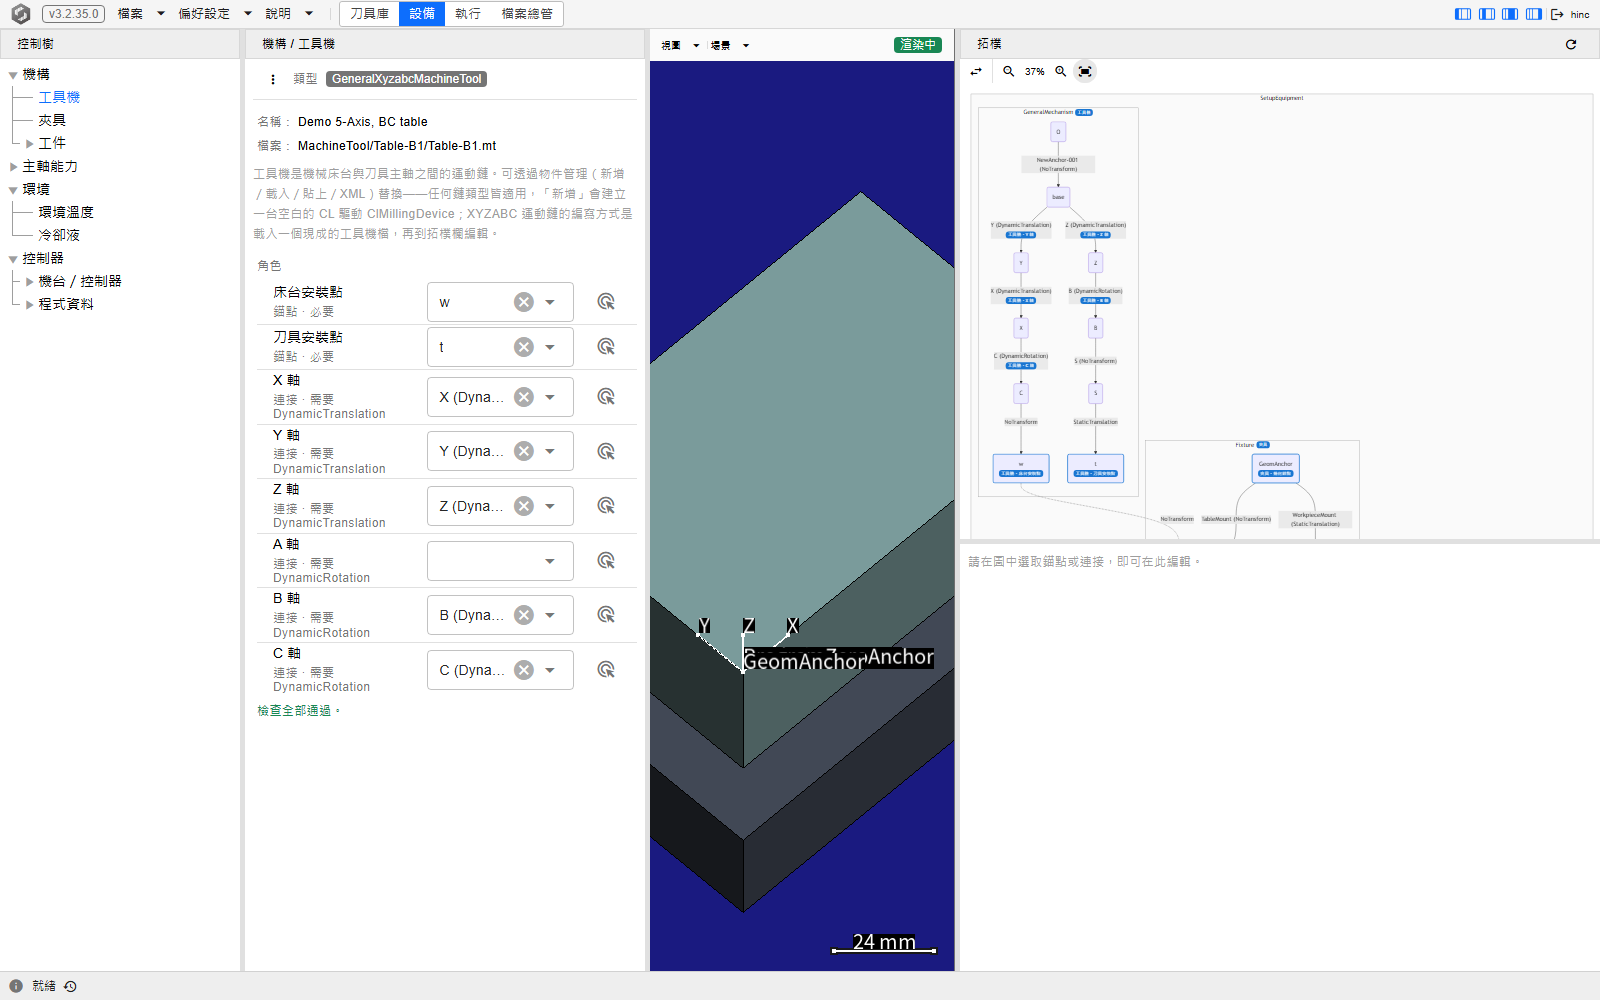
下圖是在示範專案上選取該項目的樣子,路由 /equipment?tree=equipment/mechanism/machine-tool。面板上是物件管理(⋮)按鈕、一枚讀作 GeneralXyzabcMachineTool 的類型標記、寫著目前生效的機構鏈叫什麼、來自哪個檔案的名稱:與檔案:兩行、一段說明、啟用誤差項開關與它自己的一段說明(見關閉誤差項),以及角色面板:床台安裝點與刀具安裝點繫結到機構鏈的兩個端錨點,接著是 X 軸到 C 軸,各自繫結到驅動該軸的那條連接,機台沒有的軸則留空,最後是主軸,繫結到讓刀具轉動的那條連接。畫布畫的是夾具上的毛胚。
Note
設備畫布不會自動把工具機畫出來,得由你要求它才畫。 畫布上方的場景下拉選單有一個實體群組,其中的工具機核取方塊起初是未勾選的,所以即使機構鏈載入得完美無缺,那個畫布仍然只顯示夾具與工件。勾上它,工具機就會進到同一個場景;想看不帶夾具與毛胚的工具機,就在同一個下拉選單裡把夾具渲染模式、毛胚形狀渲染模式與目標形狀渲染模式都設成隱藏。
把機構鏈掛到專案上
機構鏈檔載到工具機項目上,才成為專案的工具機;項目的物件管理(⋮)選單負責載入、另存成檔案、複製與貼上,以及以 XML 顯示它。每個選項做什麼、載入從哪裡打開,以及從檔案載入之後專案存的是什麼,見掛上與建立機構鏈。
檢查掛著的是什麼
項目的面板會寫出掛著的是哪一條機構鏈:類型標記、名稱:一行,以及——機構鏈來自檔案時——檔案:一行。整條機構鏈再多一步就看得到:物件管理選單的 XML 模式會以 XML 開出掛著的機構鏈,按取消關掉就不會裝上任何東西。要看到機構鏈的樣子,就照上面那則 Note 框的說明勾上工具機。
/machine-tool 與 /util/mech-builder 這兩個網址也會開啟這個項目。
角色
項目面板末端的角色面板,寫的是掛著的那條鏈裡哪一個元素擔任哪一個角色:必要的床台安裝點與刀具安裝點兩個錨點,以及各軸與主軸的連接。什麼繫結到每個角色、各列底下檢查什麼,以及機構鏈本身在哪裡編輯,見掛上與建立機構鏈。
建立機構鏈
建一台機台,是先載入與它最接近的出貨機台,再在專案裡改形:在拓樸欄裡替錨點改名、延伸,替每根軸的連接配上變換器,繫結角色,替錨點加上形狀,再存起來。各步驟見掛上與建立機構鏈。
讀取工具機檔案時依據的名稱
沒有記錄角色的工具機檔,載入時依它的錨點與連接的名稱取得角色,同樣的名稱也決定了什麼能和什麼碰撞;哪些名稱算數,見掛上與建立機構鏈。
數字從哪裡來
錨點與樞軸的座標,最方便是在 CAD 裡量:把機台組好、運動元件擺在機械原點,主要元件從同一個座標系匯出成 STL;沒有組合體時,規格表就夠了。怎麼量、網格要留多粗,見掛上與建立機構鏈。
誤差項
工具機的一根軸或主軸可以帶一個誤差項:一條自己的連接,緊接在擔任那根軸或主軸的連接之前,標成誤差項。它帶的是實際機台的一項誤差——由量測機台得來——而不是機台設計的一部分。仿真的控制器計算機械座標時,當作那些已標記的連接不存在;仿真的機台則帶著它們運動、切削與碰撞,只要專案的誤差項是開著的——預設就是開著的。誤差最後落在零件上,就像在一台控制器不知道自身誤差的實際機台上那樣。控制器與機台各自怎麼讀這條鏈,見運動拓樸(英文,未鏡像)。
誤差項只帶一個固定的值,所以適合量測機台所得的那些恆定誤差:兩根線性軸之間的垂直度、一根軸的傾斜、一根旋轉軸的樞軸偏移、主軸殼體的傾斜、機械零點的偏移。沿著軸的行程而變化的誤差——螺距與尺度誤差、真直度、體積誤差表——就不適合,反向誤差與背隙、伺服不匹配或熱成長也一樣;仿真略去了什麼,見機台幾何誤差。
誤差項可以放在哪裡
誤差項要在擔任它所屬那根軸或主軸的連接卡片上,經由卡片的誤差項選項加上,編輯器會把它建在該在的位置:
- 只在工具機的軸或主軸上。 這個選項只出現在繫結到 X 軸到 C 軸或主軸的工具機連接卡片上,其他卡片都沒有。夾具或工件沒有誤差項——改把那個部件擺到它實際所在的位置——刀具的連接與部件之間的附接也都不提供。
- 每根軸一個。 一根軸或主軸只帶一個誤差項,而誤差項只帶一個值;同一根軸的兩項誤差,例如一個傾斜與一個樞軸偏移,就合進那一個值裡——General Transform 可以同時帶一個旋轉與一個平移。
- 緊接在軸連接之前。 編輯器加上一個自己的錨點,以軸連接的名稱——連接沒有名稱時,改用它所通往的錨點的名稱——後面接上
err命名:連接X的是Xerr,已有錨點叫這個名稱時則是Xerr001。誤差項是一條同名的連接,從軸連接原本出發的錨點通到新錨點,軸連接則改從新錨點出發,保留它的名稱、變換器與角色。這個位置在軸的哪一側,由軸連接的方向決定:軸連接若指向接地錨點,誤差項反而落在軸的後面,介於軸與它所承載的東西之間,鍵入那裡的垂直度、傾斜或樞軸偏移,就成了另一種誤差。請讓軸連接都背向接地錨點,就像出貨的機台那樣。誤差項永遠不會是軸連接本身:要是標記了軸連接,那根軸就會從控制器的模型裡消失,誤差項關閉時,也會從機台裡消失。 - 帶靜態的種類。 誤差項帶的是 Static Translation、Static Rotation、Static Freeform、General Transform 或 No Transform,因為誤差只有一個值,也沒有任何軸驅動它。它的種類選擇器只提供這幾種,給它 Dynamic 種類會被拒絕。
- 不在主軸與刀具安裝點之間。 在位於主軸連接與刀具安裝點之間的連接卡片上,打開這個選項會被拒絕:它的誤差項也會落在那裡,讓主軸讀起來偏離刀具軸。主軸殼體的傾斜是主軸的誤差項,緊接在主軸連接之前:三軸機台上是在 Z 與主軸連接之間,帶 B 軸的主軸頭上則在 B 與主軸連接之間。
編輯器拒絕時,選項停在原來的位置,原因則以通知顯示。
逐步加上誤差項
在出貨的 Table-B1.default 機台上,C 軸是連接 C,從錨點 X 通到錨點 C,帶著一個繞 (0, 0, -1)、穿過樞軸點 (0, 0, 0) 的 Dynamic Rotation。這根軸的樞軸偏移——量到的旋轉中心偏離了設計所定的位置——就是 C 軸的誤差項:
- 開出軸連接的卡片。 在拓樸欄裡點連接
C。它的卡片以誤差項選項收尾。 - 打開誤差項選項。 編輯器插入錨點
Cerr,以及從X通到Cerr的誤差項Cerr;C改成從Cerr通到C,保留它的名稱、它的旋轉與它的 C 軸角色。卡片停在C上,選項旁出現一枚誤差項標籤,下方是誤差項所連的兩個錨點X→Cerr,再下面是誤差項的編輯器:一個繞(0, 0, 1)轉 0° 的 Static Rotation,讓機台維持原樣。圖則把連接Cerr畫成粗線,帶一枚橘色的誤差項徽章。 - 輸入誤差。 在誤差項的編輯器裡挑 Static Translation,鍵入偏移量——旋轉中心實際所在的位置,減去設計所定的位置。數值在按下 Enter 或離開欄位時送出,每送出一次都會重建機台,卡片可能因此忙上幾秒。
步驟 2 剛做完時 C 的卡片,示範專案,位址 /equipment?tree=equipment/mechanism/machine-tool,設備畫布已關、圖改成上下排列:
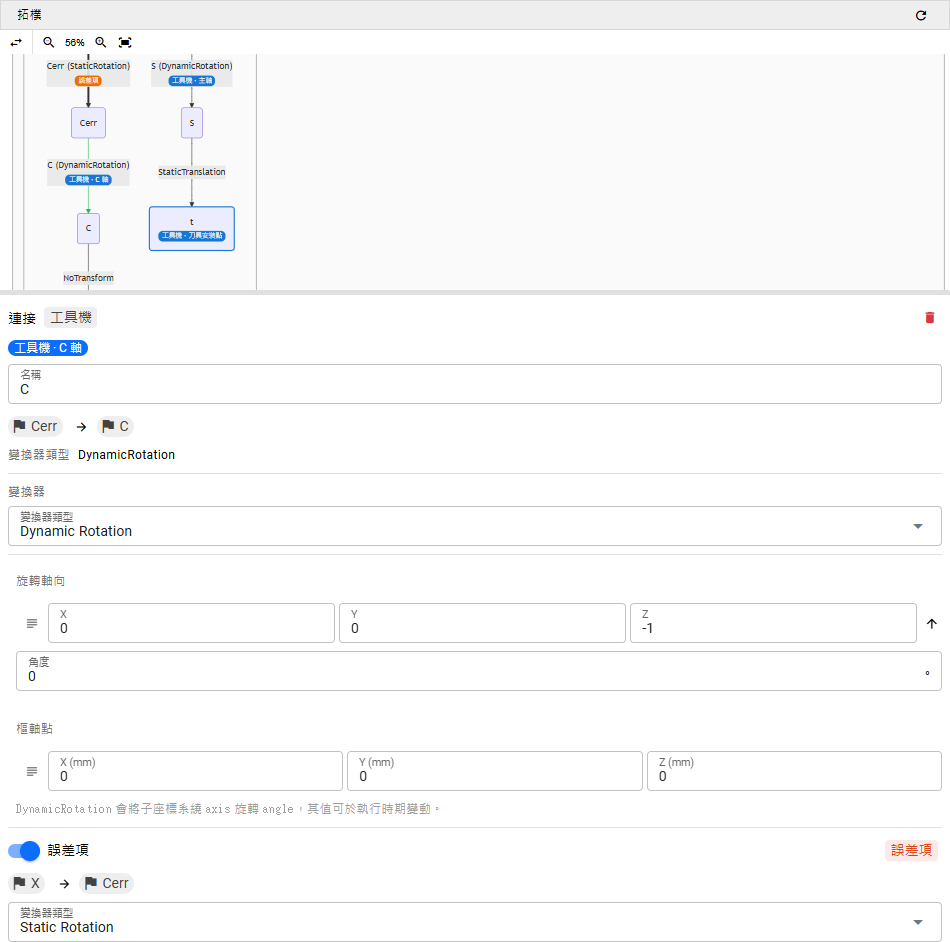
在 C = 0 時,誤差項也會讓工作臺移動那個偏移量。在實際機台上,對刀會把這一部分吸收進工作偏移,只留下繞著偏掉的中心轉動的那部分;P0 則不會,有誤差項的機台上的工作偏移說明了這一點。
在圖上點連接 Cerr,會開出誤差項自己的卡片:這條連接是C 軸的誤差項;在C 軸的卡片上加入與移除。 它的種類與值在這裡也能編輯,種類同樣只限靜態的。在 C 的卡片上關掉誤差項,就會把連接與錨點 Cerr 再拿掉,C 也回到從 X 出發。要拿掉誤差項就用這個方法,而不要刪掉連接 Cerr——那會讓錨點 C 與 X 斷開——也不要刪掉錨點 Cerr——那會把軸連接 C 一起刪掉,並解除 C 軸的繫結。
其他誤差也以同樣的方式,在它們所屬的那根軸或主軸的卡片上加上:X 與 Y 之間的垂直度,是 X 軸誤差項裡的一個 Static Rotation,位在錨點 Y 與 X 軸連接之間;主軸殼體的傾斜,則是主軸誤差項裡的一個 Static Rotation,位在錨點 B 與主軸連接 S 之間。誤差項的錨點不需要形狀,沒有形狀時它也不參與任何碰撞檢查。就讓它保持這樣:在那個錨點上加形狀、加角色,或多一條進出那個錨點的連接,編輯器都照樣接受,但那條已標記的連接也就不再算是這根軸的誤差項(見限制)。手動拆成同樣形狀的一段——一條帶靜態種類的已標記連接,是通往一個無形狀、無角色錨點的唯一一條連接,而從那個錨點出去的只有軸連接——會被讀成那根軸的誤差項。
標記會改變什麼
誤差位在哪裡、程式怎麼移動,決定了標記它會在 NC 程式裡改變什麼:
- 沒有 RTCP、也沒有傾斜工作平面時,機械座標只來自程式與它的偏移,與鏈上帶著什麼無關,所以鏈上的每一項誤差,不論標記與否,都會切到零件上。
- 有 RTCP(
G43.4、TRAORI、M128)或傾斜工作平面(G68、G68.2、CYCLE800、PLANE)時,沒有標記的樞軸偏移、垂直度、旋轉軸之間的傾斜或刀具側的偏移,是控制器所知的那台機台的一部分,所以機械座標會跟著它走。標記之後,機械座標維持名目機台的座標,誤差則切到零件上。 - 工作臺側最後一根旋轉軸與床台安裝點之間的平移,只會移動零件座標的起點,就像把零件擺到別處一樣。不論標記與否,控制器都看不到它;而在出貨的機台上,它後面沒有任何軸,所以編輯器不在那裡提供誤差項。
在這台機台上播放的 CL 檔案經過的是同一個控制器,它同樣把已標記的連接排除在外。
關閉誤差項
工具機項目的面板在角色面板正上方有一個啟用誤差項開關,說明文字是關閉時,機台不帶誤差項運動,誤差不會切到零件上。不論開或關,控制器都當作沒有誤差項來算機械座標。它預設是開著的,屬於專案,由專案存下;標記本身則屬於機台,另存新檔會把它們連同鏈的其餘部分寫進工具機檔案。
關閉時,機台把每一條已標記的連接都當作 No Transform 來跑:它就是名目機台,切起來也和名目機台一樣。標記仍在,設備畫布照樣畫出輸入的值,而卡上的標籤與圖上的徽章讀作誤差項(未生效),徽章只畫外框。於是,這個開關就是比較零件帶與不帶機台誤差的方法,做法如下面三節所述。
沒有開著的執行工作階段時,機台立刻跟著開關改變。開著一個時,設備頁面會顯示設備編輯尚未生效:執行 session 仍在,場景要到下一次重置才會跟上。並附一顆立即重置按鈕,機台則在那次重置、或下一次播放開始時跟上。沒有任何任務命令會設定這個開關,執行開始時也沒有任何訊息說明誤差項是否生效:要看的地方就是這個開關與那些徽章。
名目機台、名目播放與名目工件
名目指的是不帶機台的誤差項。名目播放是關閉啟用誤差項時的一次播放;名目工件(或稱名目零件)是它留下的工件:這支程式在沒有那些誤差的機台上切出的結果——而不是零件的設計模型。名目機台是把每一條已標記的連接都當作 No Transform 的工具機:每一項量到的誤差都輸入成誤差項時,它就是照設計的機台;鍵入在沒有標記的連接裡的誤差,則仍留在名目機台裡。不論開關在哪一邊,控制器都在名目機台上計算機械座標;開關關閉時,運動與切削的機台也是名目機台(見運動拓樸的「名目鏈與機台」(英文,未鏡像))。應用程式不顯示這些詞,只顯示那個開關。
名目工件是把誤差單獨分離出來的參照。切出的工件拿去與設計比對,差異裡還帶著每次播放都會留下的東西——相鄰刀路之間的殘留高度、毛胚網格化成的格子;與名目工件比對時,這些大多兩個形狀上都有,差異讀到的主要就是誤差改變了什麼。它還可能讀到什麼——一排在切到與沒切到之間換邊的網格格子、兩次播放把同一行切成不同步數所留下的脊——以及多小的差異仍有意義,見對照播放與雜訊底限,那裡的對照播放排在下面步驟 2 與步驟 3 之間。HiNC 沒有比對兩次播放的命令;把名目工件設為幾何差異比對的目標之後,就由幾何差異比對來做:
- 關閉啟用誤差項,按重置,播放在程式之後帶著一個匯出網格幾何 (STL)項目的任務,例如寫出
Output/nominal.stl。 - 在工件的目標幾何上挑
StlFile,選擇那個檔案,並讓它的變換維持不變換:匯出的形狀本來就在目標擺放所用的那個座標系裡。 - 把誤差項重新打開,取消勾選匯出項目的核取方塊,免得它蓋掉名目工件,按重置,再勾選執行後作業 › 幾何差異偵測播放一次。除此之外,不要改動任何會移動機台或切削零件的東西;唯一的例外是這次播放要重現某家工廠切出的結果時,那家工廠對刀會找到的工作偏移(有誤差項的機台上的工作偏移)。步檔案這類輸出則可以不同。
匯出的工件在一個格子與較小的格子相接之處並不封閉,所以比對通常會警告 Diff--TargetNotClosed,然後繼續進行;只因這種裂縫而開口的目標怎麼判讀,見2. 幾何差異比對。
刀尖偏移
刀尖偏移是帶誤差項的播放,其刀尖相對於零件,落在離名目播放所放位置多遠的地方;名目播放所放的位置,就是程式在沒有那些誤差的機台上把刀尖放到的位置。兩次播放除了這個開關之外沒有任何不同時,它們讓機台走過同樣的機械座標,因為不論開或關,控制器都在名目機台上計算機械座標;只要兩次播放把一行切成同樣的步數,配對步的機械座標就相同。不同的是刀尖——也就是步的 CL,程式座標中的刀尖——以及隨之而來的刀尖進給率、切削、力與熱,還有碰撞。這個偏移是在配對步上,誤差項開著時的刀尖位置 刀具路徑.X 到 刀具路徑.Z,減去名目播放的刀尖位置;會讓刀具轉向的誤差,例如主軸殼體的傾斜,也會改變刀具的軸向 刀具路徑.I 到 刀具路徑.K。「步屬性」會顯示這些欄位,執行後作業 › 步驟檔案輸出寫出的步檔案則以 Cl.X 到 Cl.K 帶著它們(寫出執行產出的東西);沒有任何欄位直接存著偏移本身。
它不是刀長補正或刀具半徑補正——控制器在兩次播放裡套用的補正完全一樣。勾選回饋模式時,一步的 CL 還會因為刀具在前一步負載下的撓曲而平移與轉向;兩次播放的負載不同,所以這時兩者的 CL 差也含著撓曲的變化,兩次都不勾選回饋模式播放,偏移裡就不含撓曲。帶誤差項、同時也帶著某家工廠對刀會找到的工作偏移的播放,其機械座標會被那個工作偏移移動,而它的刀尖偏移,是對刀拿掉了各軸都在零位時誤差造成的那段位移之後,誤差所留下的部分。
這個偏移也不是幾何差異讀到的東西。刀具沿著它所切的面移動,那個面仍在原處;只有橫越那個面、沿著它法向的移動,才會移動它。誤差只讓刀具平移的地方,那段移動就是刀尖偏移,與名目工件的差異顯示的是它在每個面上橫越該面的分量。誤差同時讓刀具轉向的地方,這段移動沿著刀具而變,切削某個面的側刃或底刃,以它自己的量移動那個面,而不是以刀尖的量;勾選回饋模式時,撓曲的變化也會移動那些面。
配對兩次播放的步
逐步比較兩次播放——刀尖偏移、某個力、某個溫度——需要配對步:把一次播放的每一步,與另一次播放裡來自程式同一處的那一步對起來。HiNC 沒有配對它們的命令;這是在兩次播放的步檔案上做的。兩次播放的步數可能不同,所以在其中一次有、另一次沒有的第一步之後,步索引就會錯開。改以程式行配對:每一步上、每個步檔案裡的 FileNo 與 LineNo,在兩次播放中指的都是同一行,因為兩次都經過同一個控制器播放程式,而每一次重置都會讓編號重新開始(刀號與檔案號)。在兩次播放步數不同的那一行裡,就把每一步與另一次播放中機械座標(MC.X 等)最接近它的那一步配對;兩次播放帶著同樣的工作偏移時,會以同樣的方式走過這些機械座標。為了對刀而在其中一次鍵入的工作偏移,會讓那次播放的機械座標跟著移動,所以找最接近的那一步時,要把這段位移算進去。在只擦過毛胚的步上,兩次播放哪些步有切削可能不同,所以切削步要從其中一次播放的接觸(IsTouched)取出(擦邊步上的接觸)。
讓每次播放的步驟檔案輸出各用自己的範本,例如 Output/nominal/[NcName].step.csv 與 Output/errors/[NcName].step.csv——否則第二次播放會蓋掉第一次的檔案——並在每次播放之前重置,讓兩次都不會疊在另一次之上播放。
有誤差項的機台上的工作偏移
工件座標系 (G54…) 某一列上的 P0(設為程式原點處的機械位置)、把零件擺到某個偏移上的對齊呼叫,以及畫布為某一列標出的座標,量的都是控制器所知的那台機台,每一條已標記的連接都排除在外。不論開關在哪一邊,它們的答案都一樣,所以對齊到某個偏移的零件,按 P0 會得回同一個偏移。
實際機台上的對刀則不同:它找的是零件真正所在的位置,所以量得的工作偏移裡,已經含有機台的誤差在每根軸都歸零時造成的那段偏移。P0 量的是照設計的機台,所以那段偏移連同其餘的誤差,都留在仿真的切削裡。要重現某家工廠切出的結果,就把那家工廠量到的工作偏移——G54,或程式用的那一列——親手鍵入那一列,而不要按 P0;對齊的兩個方向在程式原點對齊裡說明。
限制
- 之後的編輯不會被拒絕。 編輯器加上誤差項時,會把它建在該在的位置,但之後不再看守那個位置。把它那根軸繫結到別的連接、刪掉軸連接、給誤差項的錨點一個形狀或把某個安裝點繫結到它上面,或新增一條進出那個錨點的連接,都照樣生效,並讓標記留在一條不是任何軸之誤差項的連接上:角色面板會回報它,那條連接的卡片會寫出這則檢查結果並附一顆清除標記按鈕,軸連接的卡片則顯示它沒有誤差項。那條連接保有它的標記與值,所以把位置還原——拿掉形狀、把角色繫結回去——它就又成為那根軸的誤差項。重新繫結主軸或刀具安裝點,同樣可能讓某個誤差項落到主軸與刀具安裝點之間,角色面板也會回報這一點。關於軸、主軸與 Dynamic 種類的規則,則在每一次編輯時都成立:把軸或主軸繫結到已標記的連接,以及給已標記的連接一個 Dynamic 種類,都會被拒絕。
- 檔案可以把標記帶到任何地方。 手動編輯過的工具機檔或專案檔,可能在工具機、夾具或工件的連接上,把標記放在編輯器從來不會放的地方。角色面板會回報它,那條連接的卡片也會寫出這則檢查結果,並附一顆清除標記按鈕:按下就拿掉標記,連接的變換器維持原樣。在軸或主軸的連接上,要先清除標記,那張卡片的誤差項選項才能打開。軸或主軸上的標記還會讓這條鏈無法求解——工作階段會回報這一點——並讓每一次執行都在開始時停下來,訊息點名該角色與該連接;專案仍然載得進來。檔案把標記寫成 true、false、1 或 0 以外的任何寫法時,載入後當作沒有標記,並附上一則點名該連接的警告。
- CL 驅動的裝置不在這裡編輯。
ClMillingDevice沒有可編輯的拓樸,所以它的檔案帶著的標記無法在這一頁取消;驅動它的那條連接被標記時,在它上面的執行會在開始時就停下來。
沒有模型的機台
既不在資源庫裡、也拿不到 CAD 組合體的機台,仍然可以用一條不帶任何形狀的機構鏈仿真,放棄掉的只有機台的圖與對機台本體的碰撞。怎麼依規格表排出它的軸與錨點,見掛上與建立機構鏈。
範例:小型五軸立式銑床
一台五軸機台的完整範例連同它的 STL 檔:B1.zip,也以 Table-B1.default 預設機台出貨。它的錨點與拓樸欄群集的圖,見掛上與建立機構鏈。
把機台放倒
臥式機台的建法與立式完全相同,再以接地錨點與機台基座之間那條連接上的旋轉把它放倒。各步驟見掛上與建立機構鏈。