17 吋鍛造鋁圈:從三個公開數字設計、由代理寫程式、下刀前由 HiNC 檢查
網路上找不到授權乾淨的真實汽車輪圈模型:公開的輪圈模型不是限非商業使用,就是上傳者並非作者,或只是論文裡的一張圖。公開的是安裝尺寸的數字:輪圈尺寸、偏距、螺栓孔距、中心孔。
一個 AI 代理 (agent) 拿其中三個數字和一個輪緣高度,自己設計了一個一體鍛造的 6061 五輻輪圈,用一支 Python 腳本把兩次裝夾都寫成五軸刀位點,再透過 HiNC 的 Web API,讓 HiNC 解出工作台 C 軸/擺頭 B 軸機台的各軸位置、檢查每一個移動有沒有碰撞、算出切削負荷、寫出 Fanuc 程式並重播。第一次試跑就顯示:在代理自己的刀路吃滿刀寬的地方,粗加工刀具把主軸推過了連續額定;代理改了刀路,整個輪圈之後都在主軸的額定內跑完。發佈前被要求試用 HiNC 自己的進給優化時,代理跑了 HiNC 的優化器,把輪圈的加工時間從 17 分 25 秒降到 9 分 36 秒,少了 45 %,每一步主軸都在額定內。省下的時間大半來自代理替每把刀訂的每刃進給上限;跟著一起被加速的精修,則說明了為什麼精修通常不放進優化。本頁是完整紀錄,連小問題也寫進來。這是這個尺寸輪圈的加工示範,不是任何廠牌的輪圈。
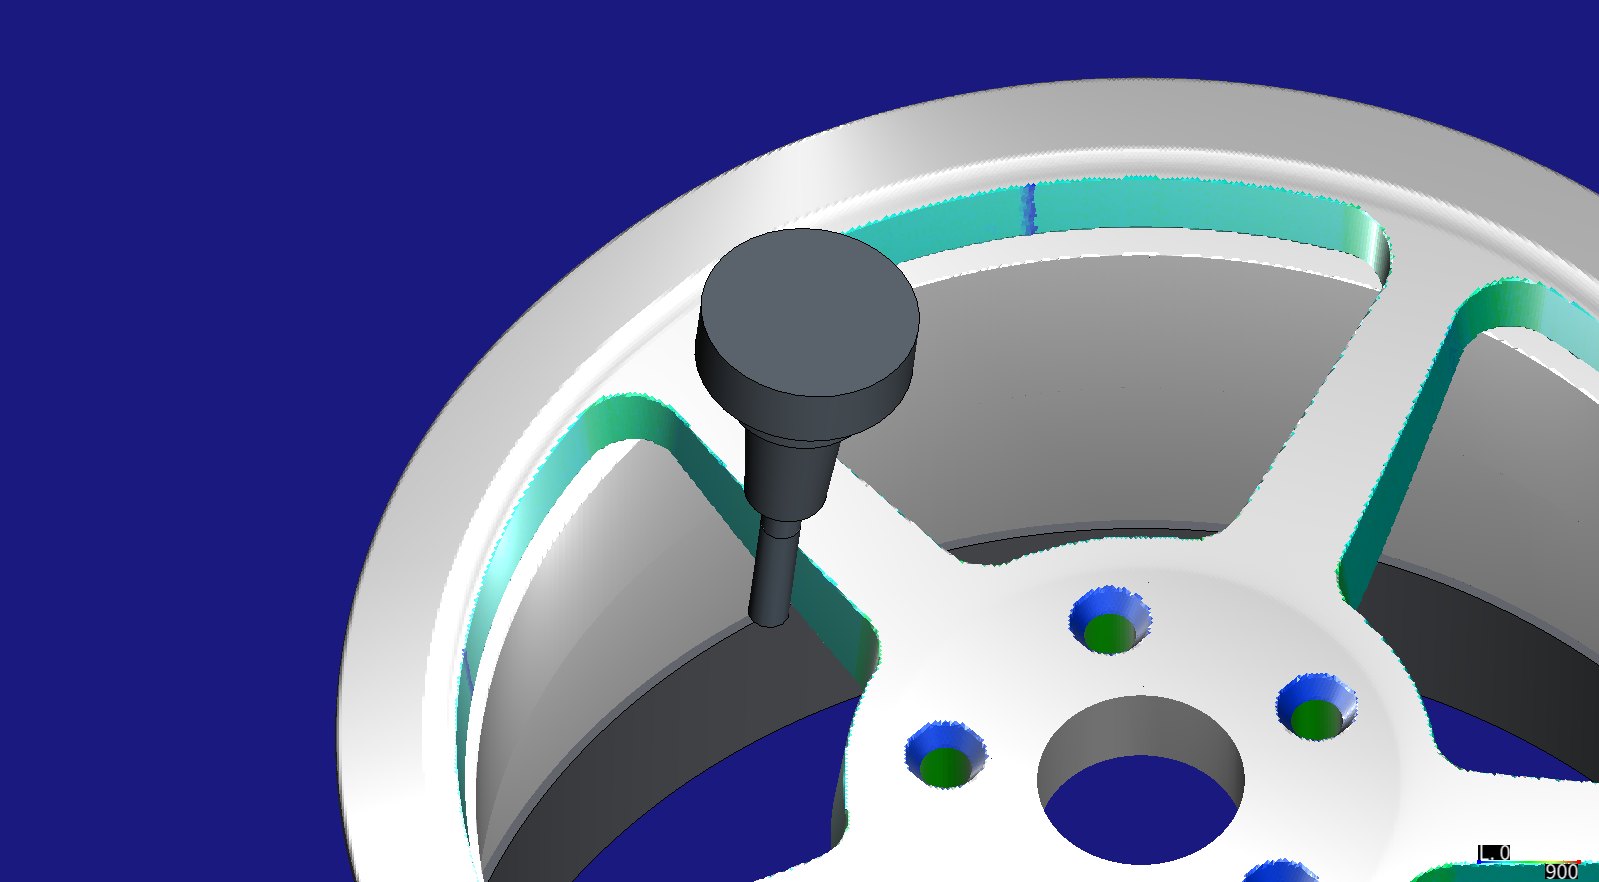
案例
安裝尺寸資料集——ANKUSI Open Wheel Fitment Dataset,由 ANKUSI Wheels 工程團隊整理、以 CC BY 4.0 發佈在 figshare——列出數千種車型的螺栓孔距、中心孔與原廠輪圈。常見的一列給出:
- 螺栓孔距 5 × 114.3 mm。
- 中心孔 60.1 mm。
- 原廠輪圈 17 × 6.5J、ET40:座圈直徑 17 吋、兩個輪緣內面相距 6.5 吋,安裝面在輪輞中心面外側 40 mm。
德文維基百科的汽車輪圈條目補上 J 型輪緣的高度 17.3 mm。其餘都沒有公開:沒有輪輞輪廓(ETRTO 與 TRA 的輪廓標準是付費文件,沒有使用)、沒有輪盤、沒有輻條,也沒有毛胚、夾具、刀路或機台。本案不指明任何車款。
代理建了什麼
每個值都標明是讀取(公開數字)、推得(由公開數字算出)或自選(代理自己的設計或製程選擇)。
| 項目 | 值 |
|---|---|
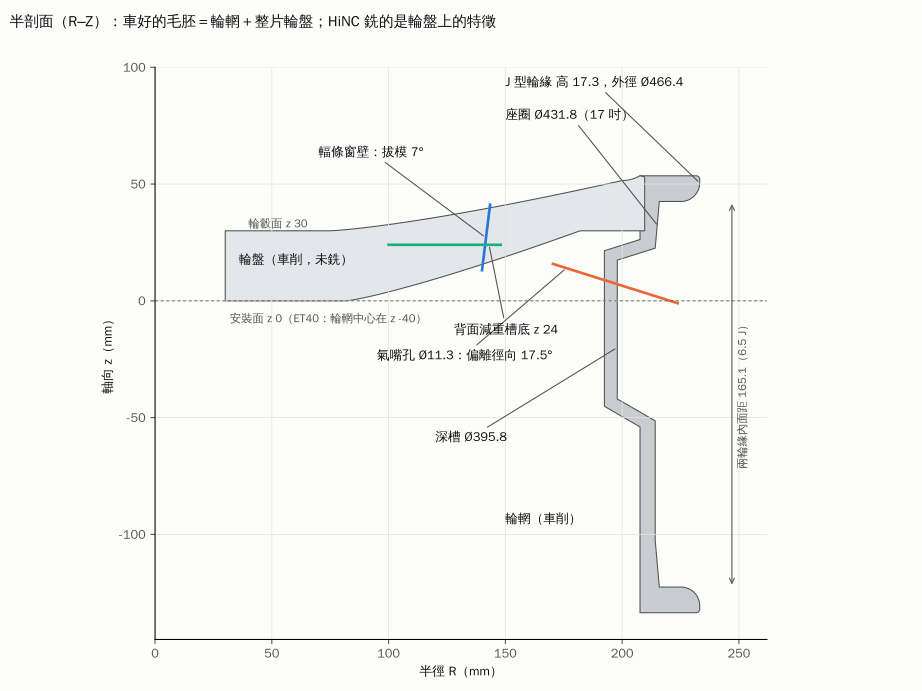
| 輪輞 | 座圈 Ø431.8、兩輪緣內面相距 165.1 mm、輪輞中心在安裝面內側 40 mm——讀取;J 型輪緣高 17.3 mm、外徑 466.4 mm——讀取/推得;輪緣厚 11 mm、捲邊 R8,座圈寬 20 mm、錐度 5°、不做 hump,深 16.25 mm(Ø395.8)的深槽偏向外側、外側壁偏離徑向平面 17.5°、內側壁 30°,座圈下壁厚 6.5 mm、深槽處 5.5 mm——自選 |
| 輪盤 | 輪轂面在安裝面外側 30 mm、平到 R75;輻條面內凹、在 R200 升到 51.5 mm;背面從 R82 的安裝面升到 R182 的 30 mm,唇環後方車出一道退刀——自選 |
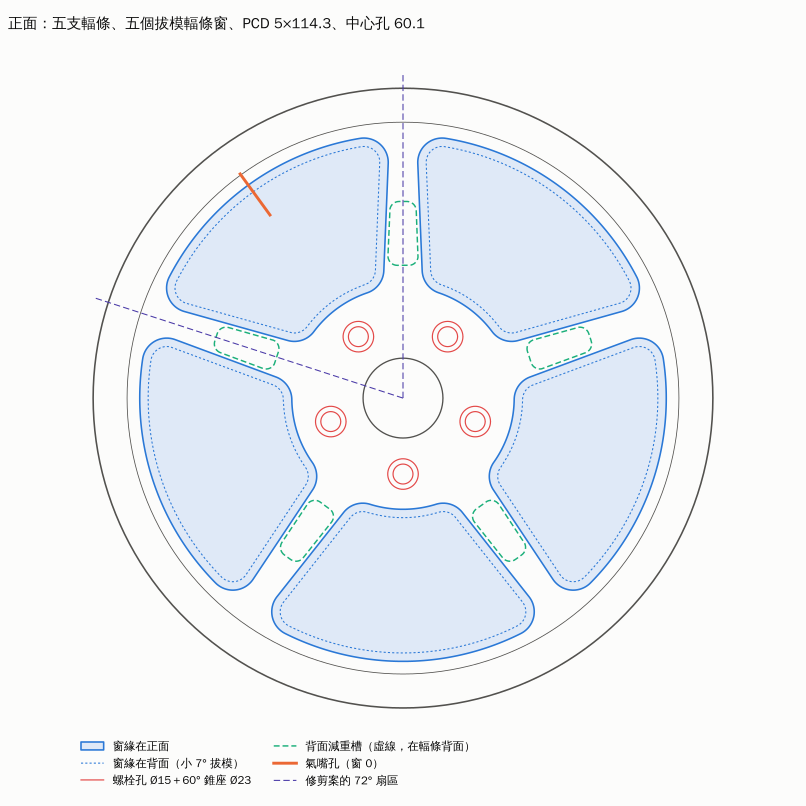
| 輻條與窗 | 五支漸窄的輻條,半寬從 R90 的 21 mm 收到 R200 的 16.5 mm;五個封閉的輻條窗,窗壁拔模 7°(正面較寬)、轉角 R12,兩者都在安裝面的高度量——自選。固定的拔模角讓每一段壁面都是平面或圓錐面,圓柱刀能精確地側銑。 |
| 孔 | 節圓 114.3——讀取;M12 × 1.5 螺栓用的 Ø15 孔,輪轂面上 60° 錐座 Ø23,孔位對齊輻條窗——自選;穿過深槽的 11.3 mm 氣嘴孔,孔軸偏離向內的徑向 17.5°、朝向正面——自選 |
| 背面減重槽 | 每支輻條背後一個,平底在安裝面外側 24 mm,R100–148,側壁 6 mm、圓角 R7——自選 |
| 毛胚 | 車好的輪圈:輪輞加整片輪盤,14.5 kg;OP30 切掉 4.9 kg,完成的輪圈 9.4 kg——由設計推得 |
| 裝夾 | OP30 正面朝上、托住內側唇環(輻條窗、拔模壁、螺栓孔、錐座);OP40 翻面、托住外側唇環(背面減重槽、氣嘴孔)——自選。兩個專案:代理在自己的幾何與刀路裡把輪圈翻面,所以每個專案的工件擺放都只是平移。 |
| 程式原點 | 輪圈軸線上、安裝面內——自選 |
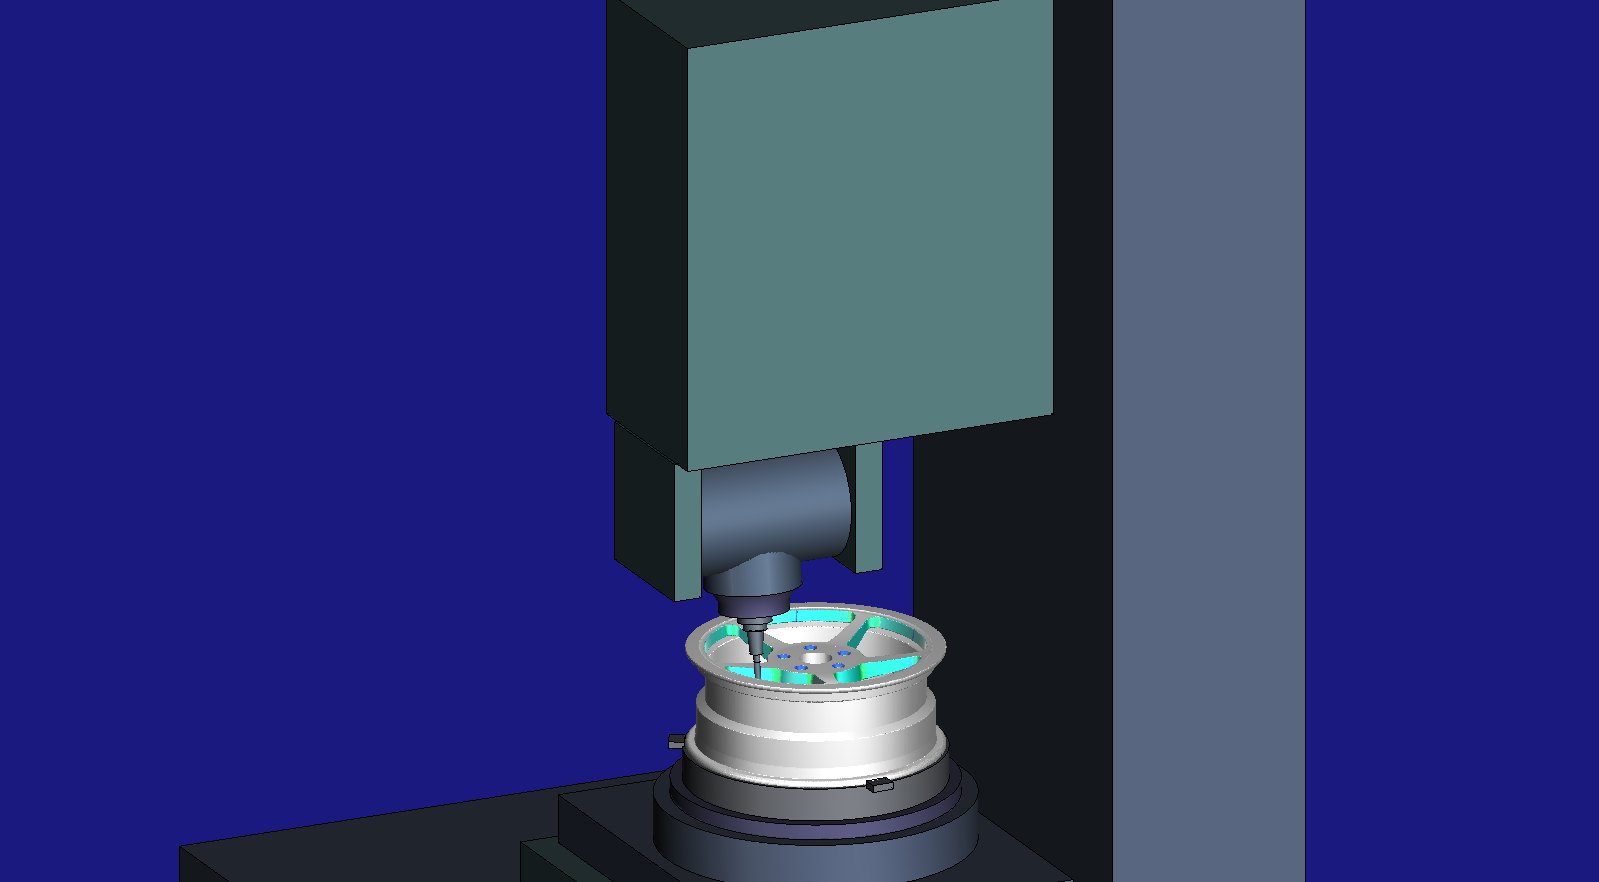
| 機台 | 用前一個案例的腳本、以簡單實體建出的通用工作台 C 軸/擺頭 B 軸五軸機,工作台 Ø520——自選 |
| 夾具 | 唇環面下一個 Ø476 墊環,三個夾爪夾住唇環外徑,兩次裝夾都避開氣嘴孔——自選 |
| 控制器 | Fanuc 方言;行程 X ±900、Y ±600、Z −1000 至 400 mm、B ±110°——自選 |
| 材料 | 鍛造 6061-T6——讀取(本案的前提);HiNC 材料庫的 Al6061T6 材料與切削參數 |
| 主軸 | 合成的 15,000 rpm 馬達主軸,連續 22 kW、短時 30 kW,1,800 rpm 以下 117/159 N·m——自選;不是廠商的型錄 |
| 刀具與刀把 | T1 Ø20 端銑刀,伸出 60 mm;T2 Ø12 端銑刀,刃長 40 mm,伸出 55 mm;T3 Ø15 鑽頭;T4 Ø25 60° 錐座刀;T6 Ø12 端銑刀,裝在 130 mm 的細長熱縮刀把上;T5 Ø11.3 鑽頭——都是通用刀具,刀把比例照真實——自選 |
| 刀路 | 由代理的腳本寫出的 NX CLSF:T1 分六層粗銑輻條窗,每層螺旋下刀;T2 五軸側銑拔模壁(全程 B 7°、C 跟著壁面轉),先留 0.4 mm 半精、再精修;T3 鑽孔;T4 錐座;T6 背面減重槽,每層 4 mm;T5 在 B 72.5° 從輪胎那一側鑽氣嘴孔——自選 |
| 執行內容 | 每次裝夾:在機台上播放刀路,並開啟 Fanuc G43.4 寫回;再把寫出的程式在同一台機台上重播——自選 |
從車床到第二次裝夾的加工順序:
| 工序 | 夾法 | 切什麼 |
|---|---|---|
| 車削(在 HiNC 之外) | 車床 | 輪輞內外、輪盤正背兩面、中心孔 |
| OP30 | 正面朝上,托住內側唇環 | T1 粗銑五個輻條窗 → T2 五軸側銑 7° 拔模的窗壁 → T3 鑽五個螺栓孔 → T4 做 60° 錐座 |
| OP40 | 翻面、正面朝下,托住外側唇環 | T6 伸進輪桶,銑五個背面減重槽 → T5 從輪胎那一側以 B 72.5° 鑽氣嘴孔 |
代理的腳本定義的六把刀。間隙是代理自己在每一個刀位點對車好毛胚的檢查,車好的毛胚包含所有加工中的狀態;最後一欄是試用 HiNC 的進給優化時(見下文)給每把刀的上限。
| 刀號 | 刀具 | 伸出+刀把 | 切什麼 | 轉速與進給 | 對毛胚最近的間隙,刀把/刀桿 | 優化器的上限,每刃進給 |
|---|---|---|---|---|---|---|
| T1 | Ø20 端銑刀,3 刃,刃長 45 mm | 60+85 mm 熱縮 | OP30 粗銑輻條窗:6 層,沿偏移樹切,每個分支各自螺旋下刀,壁面留 0.5 mm | 12,000 rpm、4,320 mm/min;吃刀寬過 8 mm 的地方等比降速,最低 2,600 mm/min | 21.1/7.5 mm | 0.18 mm |
| T2 | Ø12 端銑刀,3 刃,刃長 40 mm | 55+80 mm 熱縮 | OP30 五軸側銑窗壁:先留 0.4 mm 半精,再精修,刀底在輪盤背面下 2.5 mm | 15,000 rpm、3,600 mm/min | 21.6/7.6 mm | 0.10 mm |
| T3 | Ø15 鑽頭,鑽尖 140° | 60+85 mm | OP30 螺栓孔,一次斷屑回退 | 6,000 rpm、1,500 mm/min | 25.8/10.8 mm | 0.15 mm |
| T4 | Ø25 60° 錐座刀 | 35+60 mm 夾頭 | OP30 60° 錐座 Ø23 | 4,000 rpm、400 mm/min | 15.1/1.7 mm | 0.05 mm |
| T6 | Ø12 端銑刀,3 刃,刃長 26 mm | 50+130 mm 細長熱縮 | OP40 背面減重槽,每層 4 mm,槽底與側壁精修到尺寸 | 14,000 rpm、2,520 mm/min | 27.3/5.7 mm | 0.10 mm |
| T5 | Ø11.3 鑽頭,鑽尖 140° | 45+80 mm | OP40 氣嘴孔,B 72.5°,鑽穿後以進給退出牆外 | 7,000 rpm、1,400 mm/min | 24.3/15.8 mm | 0.14 mm |
代理怎麼管理這件工作
- 先寫通過標準。 第一次播放前提交了六條標準:播放乾淨;沒有碰撞(引擎的訊息,加上代理自己在每一點的間隙檢查);主軸功率與扭矩在主軸額定內、刀具應力低於降伏;加工後的零件在銑削面上落在設計的 ±0.3 mm 內,車削面沒有一點切得比 0.3 mm 深;加工時間(目標 20 分鐘);以及 HiNC 寫出的程式與刀路一致。
- 先修剪。 72° 扇區——一個窗、它的螺栓孔、氣嘴孔,以及兩個背面減重槽各半——先跑 1 mm、再跑 0.5 mm;整個輪圈先以 1 mm 跑一次估記憶體,再以 0.25 mm 跑一次做驗收,在共用的鎖上排在其他代理的驗收之後。
- 引擎沒說話、或代理自己就是來源的地方,用自己的檢查。 代理的腳本在每一個刀位點量刀把與刀桿到車好毛胚的距離,並在氣嘴孔的姿態量主軸頭、叉臂與 B 軸鼓到輪圈、夾爪與工作台的距離。一個陽性對照——故意讓刀把撞進輪圈的唇環——證明引擎會報刀把的接觸,所以正式播放裡它的沉默是有意義的。
- 擁有者在哪裡介入。 看了完成的紀錄後,擁有者說要發佈,並要先試 HiNC 自己的進給優化。代理和建案時一樣,在第一次優化播放前寫下優化的設定與四條標準。
- 共用的機器。 播放用的是部署版 HiNC 的私有複本,跑在一台 32 執行緒、同時服務線上實例與其他代理的伺服器上;驗收帶著記憶體看門狗,可用記憶體低於下限就不啟動。
第一次播放前提交的六條標準:
| # | 標準 |
|---|---|
| 1 | 每次播放都跑完;每支程式都有步、每把刀都碰到零件;任何訊息槽都沒有錯誤,step 與 ncManip 沒有警告(事先不接受任何警告) |
| 2 | 每次播放都沒有 Collided(...) 訊息(機台、夾具、刀把、刀桿);代理自己在每一個刀位點對車好毛胚的檢查:刀把至少 10 mm、刀桿至少 1 mm;在 B 72.5° 鑽氣嘴孔時,主軸鼻端、主軸殼、B 軸鼓與叉臂離輪圈、夾爪與工作台至少 20 mm |
| 3 | 每一步 MaxSpindlePowerRatio ≤ 1、MaxSpindleTorqueRatio ≤ 1(原文寫「對 22 kW 連續曲線」,見難題 7),每把刀的 YieldingStressRatio < 1;T1 進入窗角處的力峰值照實記錄,不設門檻 |
| 4 | 整個輪圈以 0.25 mm,HiNC 在 OP30 之後、OP40 之後各匯出的零件:銑削面上至少 99 % 的取樣點落在設計的 ±0.3 mm 內(代理的 0.2 mm 公差加半格),車削面沒有一點切得比 0.3 mm 深 |
| 5 | 記錄 HiNC 的 OP30 + OP40 模擬時間;目標是不含換刀與上下料在 20 分鐘以內(代理估的 16.3 分鐘加 20 %) |
| 6 | HiNC 寫回的 Fanuc 程式重播也滿足 1–4,每支程式的切深峰值相差在 0.05 mm 以內 |
難題
每一個都寫出情況、若沒發現會有的風險、怎麼發現、怎麼解決,以及證明解法成立的證據。
1. 沒有可用的輪圈模型
- 情況。 找到的每一個輪圈模型,不是限非商業使用(CC BY-NC 的研究資料集),就是上傳者不是作者,或只是論文裡的一張圖。
- 風險。 建在授權不明模型上的案例,根本不能發佈。
- 解決。 代理只用三個 CC BY 的數字和一個輪緣高度自己設計輪圈,其餘每個數字都標明是自己的選擇,輪輞輪廓也是自己的簡化形狀,而不是付費標準的。本頁把結果稱為這個尺寸輪圈的加工示範,不指明車款。
2. 窗要開到輪桶,還是封閉?
- 情況。 很多真實輪圈的窗一路開到輪桶內側。
- 風險。 拔模的窗壁和車削的輪桶交接處,窗壁需要一個沿著壁面變化的拔模角——一個圓柱刀無法精確側銑的扭曲面——和設計比對時,每個轉角都會留料或過切。
- 解決。 封閉的窗,整圈同一個 7° 拔模角、轉角 R12:每一段壁面都是平面或圓錐面,刀具沿一整條直線貼著壁面。直的輻條側面用 3+2 加工(B 7°、C 固定);轉角與圓弧用五軸聯動(B 7°、C 轉動)。窗與輪桶之間留一圈 6–9 mm 寬的唇環。
- 證據。 整個輪圈以 0.25 mm 播放,銑削面落在設計的 −0.178 到 +0.031 mm 之間(見下文)。
3. 氣嘴孔從哪裡鑽?
- 情況。 氣嘴孔要穿過一面大致與它垂直的牆,氣嘴才封得住。從正面看,經由窗構得到的輪輞牆面只有深槽的圓柱面。
- 風險。 從正面經由窗鑽,鑽頭會以 72° 碰到那個圓柱面,主軸頭也得幾乎平躺在輪轂上方。
- 解決。 孔軸穿過深槽、偏離徑向 17.5° 朝向正面,讓氣嘴從窗裡伸出來;並在第二次裝夾從輪胎那一側鑽,主軸頭在輪圈外傾斜到 B 72.5°。代理的腳本把機台的鼻端、主軸殼、B 軸鼓與叉臂擺到這個刀位,量它們到輪圈、夾爪與工作台的距離。
- 證據。 主軸頭最近的部位離輪圈 67 mm、離夾爪與工作台 78 mm;引擎在鑽孔中沒有報任何碰撞。
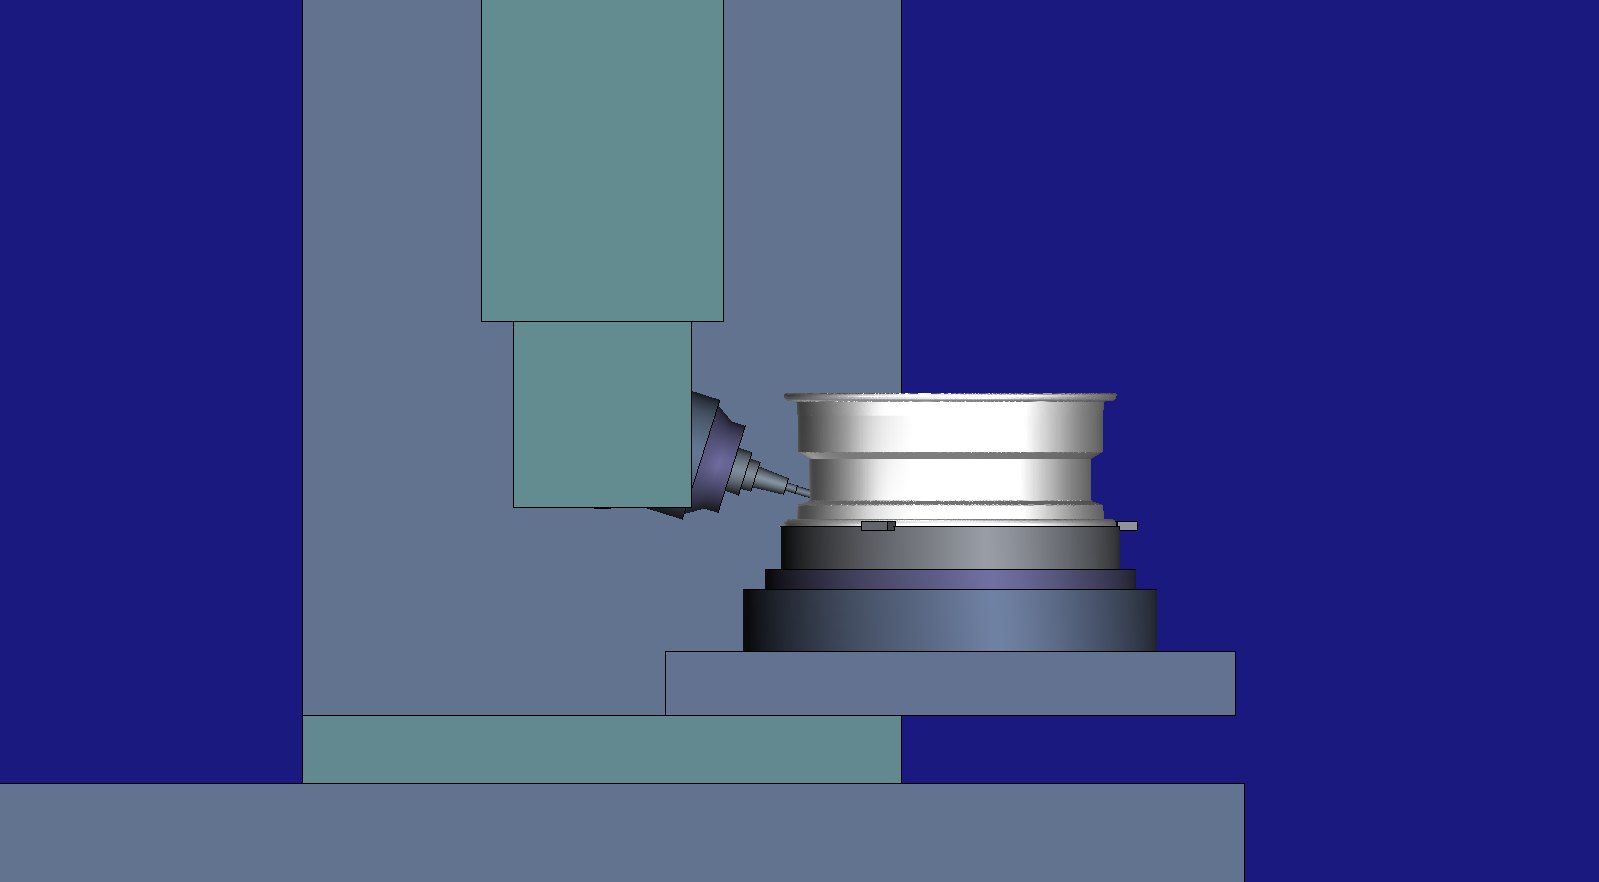
4. 刀把會撞到輪桶的背面減重槽
- 情況。 起初的構想是槽底平行輻條正面、與水平夾 10°,刀具垂直槽底加工。
- 風險。 往外傾斜時,一支伸進輪桶 160 mm 的刀具會往旁邊偏出 28 mm;代理的間隙檢查把刀把放進了座圈的內側。
- 解決。 平的槽底、刀具垂直加工,用一支 130 mm 的細長熱縮刀把,讓主軸鼻端留在內側唇環上方。
- 證據。 刀把在每一點都離毛胚至少 27 mm;沒有碰撞。
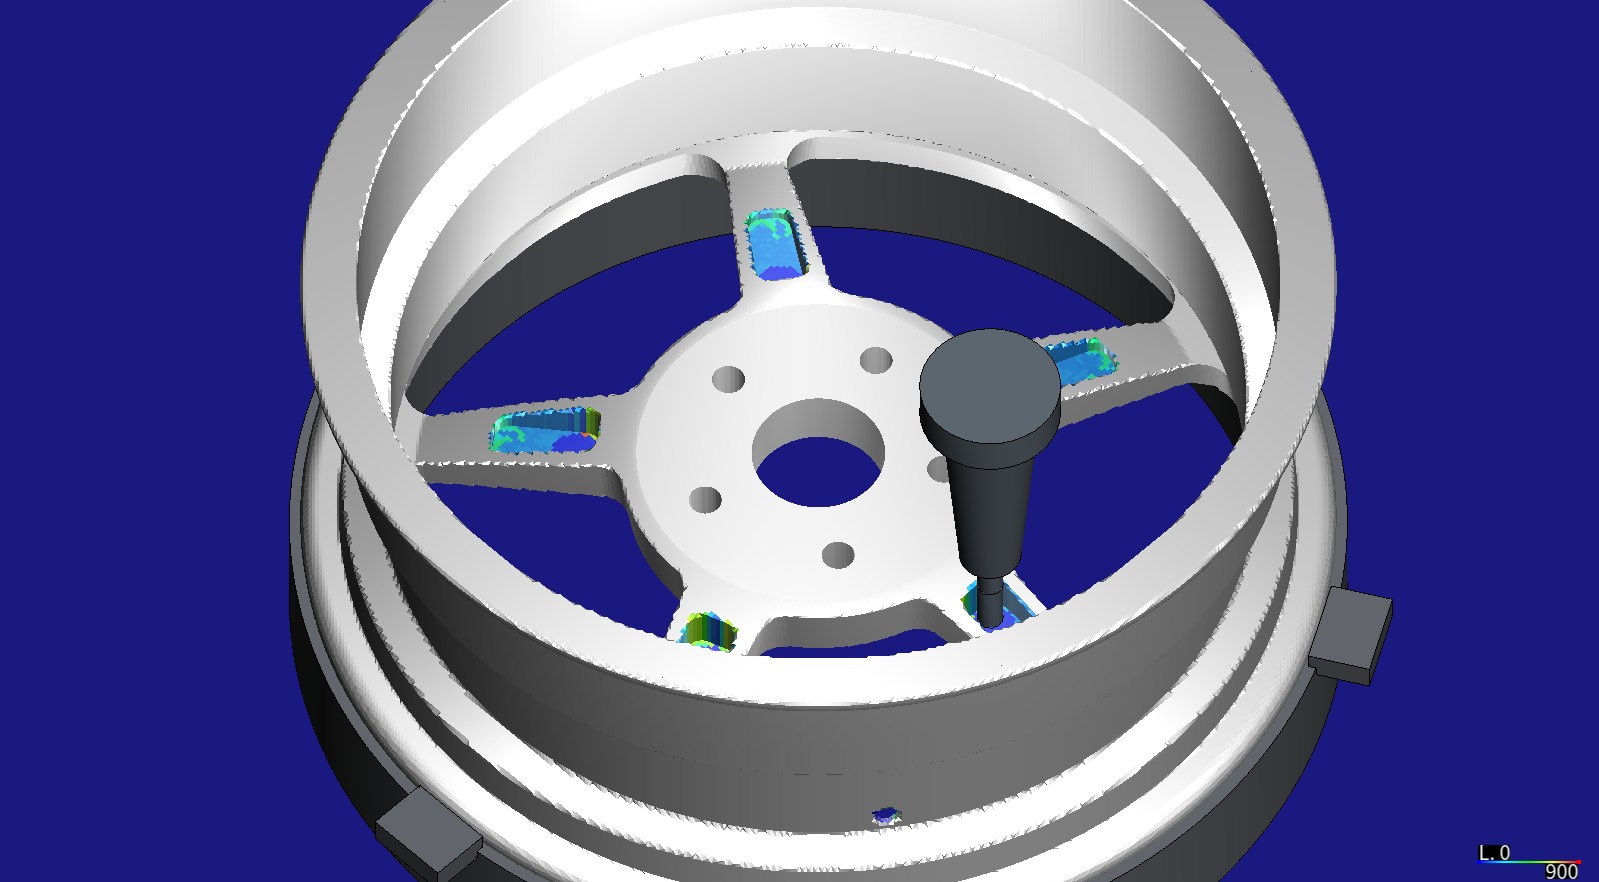
5. 把輪圈翻面
- 情況。 背面減重槽與氣嘴孔需要輪圈正面朝下。
- 風險。 先前一個案例發現,傾斜或旋轉的程式原點會讓刀位點的播放和寫出程式的重播切在不同的地方,而且沒有任何訊息。
- 解決。 兩個專案:代理在自己的幾何與刀路裡把輪圈翻面,所以兩個專案都只以平移擺放工件。第二次裝夾從第一次裝夾的設計結果開始;HiNC 算出的第一次裝夾結果,則拿同一個設計來核對(標準 4)。
6. 第一次試跑:粗加工超過主軸的連續額定
- 情況。 在 72° 扇區以 1 mm 播放,每一則訊息都乾淨,但 HiNC 的逐步結果顯示 Ø20 粗加工刀用到主軸短時額定的 96 %、連續額定的 130 %,22,525 個切削步中有 997 步超過連續額定。
- 風險。 一支在畫面上看起來正確、卻讓主軸一陣一陣超過額定的程式,不是讓驅動器跳脫,就是磨耗主軸與刀具。
- 怎麼發現。 逐步結果帶著每一步的程式行號;峰值落在同一層兩塊之間一段 26 mm 的直線連接上,它穿過還沒切的料——等於全深的槽切——以及在窄頸處碰到全寬帶的環切步距(這些步的切寬中位數是 19.3 mm,刀徑 20 mm)。
- 解決。 對代理自己的刀路做兩處修改:每一層沿它的偏移樹切,每個分支各自螺旋下刀,讓每一段連接都走在已清除的區域裡;腳本並追蹤到目前為止清除的區域,量出每段 2 mm 以下的移動吃進的寬度,寬過 8 mm 就等比降速,最低到 2,600 mm/min。這就是 CAM 系統依接觸寬度調進給在做的事;這裡是 HiNC 的逐步主軸功率告訴代理該在哪裡做。
- 證據。 扇區 1 mm:短時額定的 69 %、連續額定的 94 %,沒有一步超過連續額定,時間多 8 %。整個輪圈 0.25 mm:短時額定的 67 %、連續額定的 91 %,沒有一步超過連續額定。
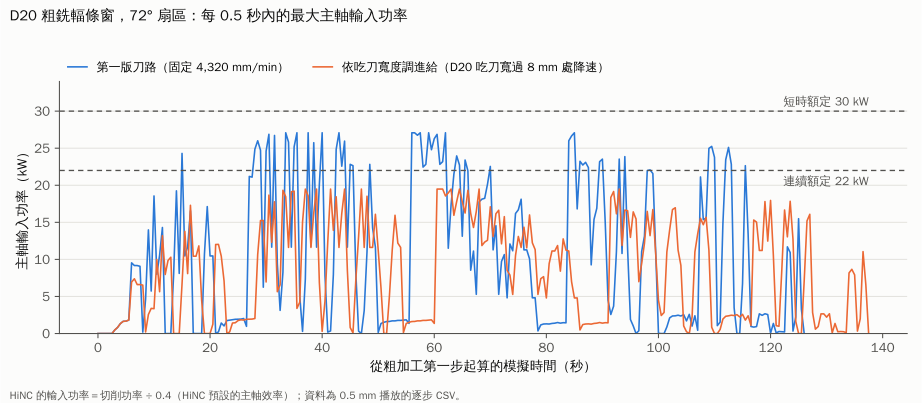
72° 扇區以 1 mm 播放,Ø20 粗加工改刀路前後(上圖是 0.5 mm 播放的資料):
| 第一版刀路 | 依吃刀寬度調進給 | |
|---|---|---|
短時額定比,MaxSpindlePowerRatio |
0.957 | 0.689(整個輪圈 0.25 mm:0.669) |
連續額定比,ContinueSpindlePowerRatio |
1.305 | 0.940(整個輪圈 0.25 mm:0.912) |
| 超過連續額定的切削步 | 22,525 步中 997 步(4.4 %) | 0 |
| 圖中超過 22 kW 的半秒區間(0.5 mm) | 253 個中 57 個 | 0 |
| 扇區上 OP30(T1 到 T4)的模擬時間 | 2:26.8 | 2:38.5(+8 %) |
7. 功率比是對哪一條主軸曲線?
- 情況。 標準寫的是功率比要在 22 kW 的連續額定內;HiNC 的
MaxSpindlePowerRatio除的是短時曲線,對連續曲線的是ContinueSpindlePowerRatio。兩者用的都是主軸的輸入功率,也就是切削功率除以 HiNC 預設的效率 0.4,HiNC 已拿它對實測的主軸負載驗證過。 - 解決。 標準照原文保留,在旁邊註記寫錯的曲線,兩個比值都報。
8. 被判成切削的快速退刀
- 情況。 HiNC 報了
Play-RapidCut--Detected:剛鑽好的氣嘴孔沿刀軸快速退出時,移除了 0.00015 mm³——是數值殘差,不是真的切削。標準不接受任何警告。 - 解決。 沒有調高門檻,而是讓鑽頭先以進給退出牆外再快速離開,就像鑽孔循環常見的做法;警告就消失了。
9. 引擎到底有沒有查刀把?
- 情況。 正式播放沒有報任何碰撞;這只有在引擎會報出撞進毛胚的刀把時才有意義。
- 解決。 一個陽性對照:T6 停在輪桶外的空氣中,刀把被推進內側唇環。HiNC 報了 658 步的
Collided(Workpiece,ToolHolder)或Collided(Workpiece,CutterShank);所以正式播放裡沒有碰撞,代表真的沒有碰撞。
10. 看起來什麼都沒切的重播
- 情況。 第一次檢查 Fanuc 程式重播的結果,銑削面 96 % 留料。
- 怎麼發現。 是量測,不是訊息:重播本身報出的切削負荷和刀路一樣。
- 原因與解決。 代理的播放腳本把寫出程式的條目加在一個較舊的「匯出零件」條目之後,所以匯出發生在程式播放之前。腳本現在每次播放都把匯出條目重建在最後;重播和刀路就量得一樣了。
11. 檢查檢查的工具
- 情況。 代理的比對腳本拿設計本身來比,竟報出 ±13 mm 的偏差。
- 原因。 車削面上又長又細的三角形讓它的最近三角形搜尋失準,而 0.1 mm 的格點太粗,分不出車削面和銑削面。
- 解決。 搜尋前先把網格細分到邊長 2 mm;一個面落在車削毛胚網格的 0.02 mm 以內才算車削面。之後拿自己比自己,99.96 % 的點落在 ±0.3 mm 內;它的雜訊底是一個尖角上的一點。
12. 沒有刀具碰過的稜邊
- 情況。 在 1 mm 與 0.5 mm,最差的偏差都在稜邊上:凸稜 −0.7 mm、凹角 +0.6 mm,連沒有任何刀具靠近的內側唇環稜邊也是。
- 解決。 那是網格寬度把稜邊削圓、把凹角填平,不是刀路;驗收用的是標準裡寫的 0.25 mm。在 0.25 mm,每次裝夾仍各有一點超過 0.3 mm:−0.3015 與 −0.3188 mm,都在那次裝夾沒有刀具碰過的稜邊上(見下文標準 4)。
13. 刀路不能直接優化
- 情況。 HiNC 以改寫程式行來優化;刀位點檔案的這條路沒有接上。
- 解決。 優化的是 HiNC 由代理刀路寫回的 Fanuc 程式——驗收已證明它和刀路切得一模一樣——再把優化後的 Fanuc 程式在同一台機台上重播。
14. 優化第一版刀路,還是修好的那一版?
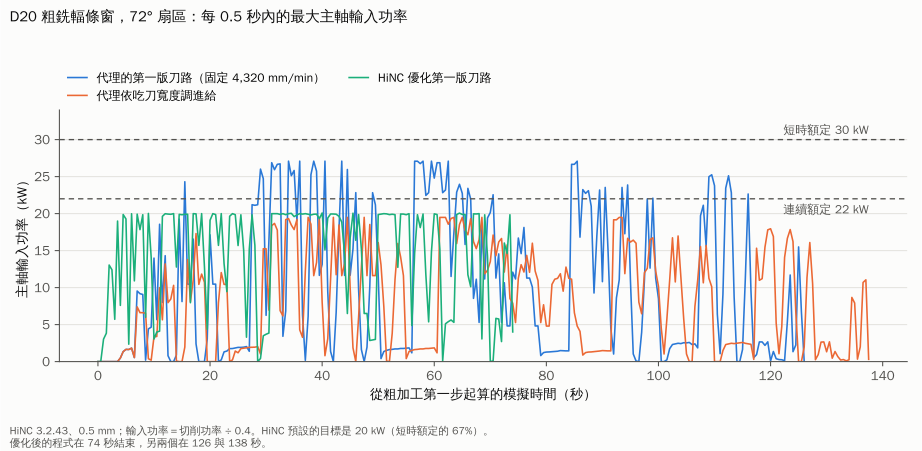
- 情況。 代理已經在粗加工吃滿刀寬的地方放慢。HiNC 的優化器該從那一版開始,還是從第一版、讓主軸超載的固定進給刀路開始?
- 解決。 兩個都跑,在 72° 扇區上。優化器對每一步重新求進給,所以兩支優化後的程式幾乎一樣:74.4 與 74.6 秒,對比第一版刀路的 126.1 秒與代理修正版的 137.7 秒,兩者都維持在 HiNC 預設的輸入 20 kW 目標上,沒有一步超過連續額定。
結果與效益
除非另外註明,都是 HiNC 3.2.43 以 0.25 mm 量得;標準是第一次播放前寫下的六條。
| 量測 | 值 | 標準 |
|---|---|---|
| 播放 | 兩次裝夾的每一支程式都播到結束,以代理的刀路播一次,再以 HiNC 由它寫出的 Fanuc 程式播一次:OP30 184,650/183,870 步,OP40 61,217/60,021 步;沒有錯誤、沒有警告 | 1 ✓ |
| 碰撞 | 四次播放都沒有(陽性對照報了 658 步);代理自己的檢查:刀把離車好的毛胚至少 15.1 mm、刀桿至少 1.7 mm(兩者都是錐座刀的),氣嘴孔姿態下主軸頭離輪圈 67 mm | 2 ✓ |
| 主軸與刀具 | 功率為短時額定的 0.669、連續額定的 0.912(T1),沒有一步超過連續額定;扭矩 0.282(T1);刀具應力為降伏的 0.368(T5) | 3 ✓ |
| 銑削面在設計 ±0.3 mm 內 | 100 %:OP30 24,643 點,−0.178 到 +0.002 mm;OP40 29,515 點,−0.115 到 +0.031 mm | 4 ✓ |
| 車削面切得比 0.3 mm 深 | 275,357 點中一點 −0.3015 mm(OP30,內側輪緣面與輪桶交接處),270,485 點中一點 −0.3188 mm(OP40,安裝面上螺栓孔出口的尖邊);那次裝夾沒有刀具碰過這兩條邊 | 4 ✗(每次裝夾一點) |
| 模擬加工時間 | OP30 13:17.1 + OP40 4:16.5 = 17:33.6(寫出的程式 13:13.6 + 4:11.5 = 17:25.1);不含換刀、上下料與翻面 | 5 ✓(20 分鐘) |
| 寫出的程式對刀路 | 六支程式的切深、力、功率比與應力峰值逐位相同;匯出的零件評估結果相同 | 6 ✓ |
| 在共用的 32 執行緒伺服器上的執行成本 | OP30 以刀路播 1,146 秒、以程式播 1,982 秒;OP40 225 秒與 185 秒;峰值記憶體 15.8、15.7、11.8 與 12.0 GB,關閉零件比對 | — |
標準 4 照原文算沒有過,差在每次裝夾一點。兩點都在那次裝夾沒有刀具碰過的尖邊上;同一類、稍小一點的偏差也以對稱的角度出現在其他沒加工過的車削面上:那是 0.25 mm 網格對車削毛胚本身的表示,不是刀路。標準照寫下的樣子保留,判定也一樣。
逐把刀具,整個輪圈以刀路播放:
| 刀具 | 步數 | 模擬時間 | 最大力 | 功率比,短時/連續 | 扭矩比 | 應力比 | 最深切深 |
|---|---|---|---|---|---|---|---|
| T1 Ø20 粗加工 | 153,370 | 11:29.1 | 944 N | 0.669/0.912 | 0.282 | 0.153 | 8.69 mm |
| T2 Ø12 側銑 | 29,506 | 1:27.4 | 527 N | 0.262/0.358 | 0.132 | 0.240 | 30.13 mm |
| T3 Ø15 鑽頭 | 1,108 | 0:10.9 | 504 N | 0.310/0.423 | 0.124 | 0.034 | 2.97 mm |
| T4 60° 錐座刀 | 666 | 0:09.7 | 119 N | 0.171/0.233 | 0.049 | 0.009 | 7.00 mm |
| T6 Ø12 背面減重槽 | 60,940 | 4:14.1 | 764 N | 0.402/0.548 | 0.173 | 0.246 | 20.25 mm |
| T5 Ø11.3 氣嘴孔鑽頭 | 277 | 0:02.4 | 503 N | 0.165/0.225 | 0.061 | 0.368 | 9.20 mm |
T1 的最大力在第二層;T6 的在最後一道槽底,那裡槽底與側壁的留量一起切;T5 斜著鑽穿深槽的圓柱面,是六把刀裡應力最高的。T2 的「切深」是拔模壁上接觸的刃長。
HiNC 的進給優化
這個案例的 NC 優化頁走得更遠:六支程式全部優化成三個版本,每個版本都在整個輪圈上重播,其中兩個版本的精修道保留原進給。
HiNC 預設的目標:主軸功率與扭矩維持在短時額定的 67 %(輸入 20 kW),關掉執行內容層的降伏與目標力限制(刀具自己的降伏限制仍然開著,下面整輪的結果會看到);每把刀的每刃進給上限作為天花板。優化後的 Fanuc 程式在同一台機台上重播,並照驗收的方法以 0.5 mm 量測。在 72° 扇區、只有 T1:
| 粗加工程式 | T1 時間 | 功率比,短時/連續 | 超過連續額定的步 | 最大力 | 應力比 |
|---|---|---|---|---|---|
| 第一版刀路,固定 4,320 mm/min | 2:06.1 | 0.903/1.231 | 789 | 922 N | 0.150 |
| 代理依吃刀寬度調進給 | 2:17.7 | 0.650/0.886 | 0 | 919 N | 0.150 |
| HiNC 優化第一版刀路 | 1:14.4 | 0.669/0.913 | 0 | 1,251 N | 0.207 |
| HiNC 優化依吃刀寬度的版本 | 1:14.6 | 0.677/0.923 | 0 | 1,251 N | 0.207 |
優化器守的是功率與扭矩,不是力:在它加速了用功率不多的切削的地方,最大力升了三分之一,到 1,251 N,刀具應力到降伏的 0.207,仍遠低於降伏。兩支優化後的程式都略高於 0.667 的目標,這和 HiNC 文件說重播可能略高的情形一致。
整個輪圈以 0.5 mm、兩次裝夾的每一支程式:驗收時的 Fanuc 程式,對上 HiNC 優化它們之後、在同一台機台上的重播。
| 程式 | 原本 | 優化後 | 變化 | 頂到每刃上限的切削步 | 優化後功率比,短時/連續 | 應力比,原本 → 優化後 | 最大力,原本 → 優化後 |
|---|---|---|---|---|---|---|---|
| T1 Ø20 粗加工 | 11:25.4 | 6:09.5 | −46 % | 86 % | 0.679/0.925 | 0.150 → 0.207 | 919 → 1,253 N |
| T2 Ø12 側銑 | 1:26.5 | 1:06.7 | −23 % | 99.7 % | 0.375/0.512 | 0.251 → 0.333 | 551 → 715 N |
| T3 Ø15 鑽頭 | 0:11.2 | 0:12.2 | +9 % | 95 % | 0.362/0.493 | 0.033 → 0.039 | 456 → 530 N |
| T4 60° 錐座刀 | 0:10.5 | 0:10.0 | −5 % | 100 % | 0.172/0.234 | 0.009 → 0.009 | 118 → 59 N |
| T6 Ø12 背面減重槽 | 4:08.3 | 1:54.4 | −54 % | 99.97 % | 0.541/0.738 | 0.264 → 0.333 | 820 → 1,013 N |
| T5 Ø11.3 氣嘴孔鑽頭 | 0:03.2 | 0:02.7 | −16 % | 77 % | 0.224/0.306 | 0.367 → 0.332 | 498 → 451 N |
| 兩次裝夾 | 17:25.1 | 9:35.5 | −45 % |
為優化寫下的四條標準都過了。O1:兩次重播每一行都播完,沒有警告、沒有碰撞(OP30 114,952 步,OP40 28,831 步)。O2:最大功率比為短時額定的 0.679、連續額定的 0.925(T1),扭矩 0.378,應力為降伏的 0.333。O3:以 0.5 mm 量,OP30 的銑削面有 99.98 % 的點落在 ±0.3 mm 內(五點低於,最低 −0.366 mm,在 0.5 mm 網格把稜邊削圓的地方,見難題 12),OP40 是 100 %。O4:17 分 25 秒變成 9 分 36 秒。
是誰決定了進給。 優化器會逐步寫出每一個限制各允許多少每刃進給。T1 有 86 % 的切削步、其他刀具幾乎每一步,最先碰到的都是代理選的天花板,也就是每把刀的每刃進給上限;主軸的功率目標只管住 T1 最厚的切削,佔它 14 % 的步。刀具自己的限制(HiNC 預設)也把應力守在降伏的三分之一(它的安全係數 3 和執行內容層的相比、取較大的,所以執行內容層的「降伏關閉」並沒有把它關掉),T2、T6 與 T5 就停在 0.333。所以省下的時間,取決於這些天花板的程度不下於主軸。
時間從哪裡省下。 T1 省下的 316 秒中,241 秒來自切削步、75 秒來自空切的進給移動,優化器以它拿到的空切進給 20,000 mm/min 來跑這些移動。有三處反而變慢:Ø15 鑽頭慢了一秒,因為鑽尖剛進入、接觸半徑還小時,HiNC 的後角限制把每刃進給壓到 0.033 mm;錐座刀那些以 1,200 mm/min、已經碰到孔緣的移動,被拉回它 0.05 mm 的上限,也就是 400 mm/min;而 14 次斜線下刀進入新一層減重槽的第一步,都掉到 300 mm/min 的下限。
精修。 優化器把 T2 的精修側銑從 3,600 mm/min 拉到它的上限,約 4,500 mm/min,最大切削力從 551 N 升到 715 N;刀具的撓曲隨力變大。HiNC 的逐步結果會給出這個撓曲,但它的去料幾何——也就是和設計的比對——並不包含撓曲。精修的結果就是壁面,所以精修通常不放進進給優化,或另給一個自己的上限;這裡它和其他程式一起被優化,撓曲變大就是代價。
OP30 的優化播放花了 632 秒,讓實例的記憶體到 26 GB,比 0.25 mm 驗收用得還多,OP40 的則花了 155 秒;兩次重播各 305 秒與 85 秒。
對加工工程師。 在切下任何鋁料之前,HiNC 就確認兩次裝夾的五軸輪圈程式避開了刀把與擺頭,給出每一支程式的時間,並指出一支看似乾淨的粗加工裡,是哪些移動讓主軸超過連續額定。接著 HiNC 的優化器把輪圈的加工時間減少 45 %,每一步主軸都在額定內;這個結果主要取決於給每把刀的進給上限,而在精修上,它加大了刀具的撓曲,和設計的比對看不到這一點。
對老師或學生。 一個輪圈就說明了:為什麼固定的拔模角能讓圓柱刀精確地精修窗壁;同一面牆上的 3+2 與五軸聯動;為什麼氣嘴孔從輪胎那一側鑽;等距環切的粗加工把吃滿刀寬的地方藏在哪裡;主軸的短時與連續額定各代表什麼;以及進給優化器守住什麼、不守什麼。
對評估這種做法的人。 從三個公開數字,代理設計了輪圈,寫了自己的 CAM 與檢查,把兩次五軸裝夾帶到通過驗收的仿真;HiNC 的逐步結果讓代理改了一次刀路,HiNC 的優化器接著做了手寫刀路做不好的進給工作。四次驗收播放在共用伺服器上合計 59 分鐘;1 mm 的修剪案跑半分鐘,0.5 mm 的跑一分鐘。刀路是示範品質:沒有考慮排屑、顫振與表面粗糙度。
誠實的限制
- 輪圈是代理的設計,出自三個公開數字和一個輪緣高度;它的輪輞輪廓、輪盤、輻條與孔都是代理的選擇,不是廠牌的輪圈,也不是標準的輪廓。它沒有經過強度、疲勞、平衡或裝車的檢查。
- 車削、鍛造與熱處理變形都在 HiNC 之外。 毛胚是完成的車削輪圈,完全真圓、位置正確。
- 機台、夾具與主軸都是通用的。 主軸的額定是合成的;HiNC 拿它的輸入功率——切削功率除以 0.4——和額定比。
- 切削負荷來自 HiNC 材料庫的 6061-T6 係數,搭配代理選的通用刀具;沒有量測任何力或功率。模型說的是:相對於程式的其他地方、相對於主軸曲線,負荷在哪裡高。
- 沒有建模的: 薄唇環與輻條的顫振、毛邊、表面粗糙度、深窗的排屑、冷卻液。
- 和設計的比對不含刀具撓曲。 HiNC 沿程式路徑去料;精修側銑模型算出的刀尖撓曲在真實機台上會加進壁面的誤差,而標準 4 讀不到它。
- 優化的收益取決於代理的進給上限,那是端銑刀與鑽頭加工鋁的典型值,不是這些刀具的廠商資料。在尖頭刀上,HiNC 把切削力放在嚙合的地方——這把錐座刀在 Ø15 孔緣,離尖端 13–16 mm 的錐面上;在 2026-10-01 的 HiNC 建置上只重播 Ø15 鑽頭與錐座刀、整輪 0.5 mm,錐座刀最大的刀尖撓曲讀 0.39 µm(34 N),118 N 的尖峰步兩刃的力互相抵消、量不到側向撓曲;鑽頭在 504 N 推力下軸向 0.75 µm,進刀那一步之後沒有側向撓曲。
- 加工時間是 HiNC 的模擬時間,包含切削與快移,不含換刀、上下料與量測。
讀者可以帶到自己案例的
- 第一次執行前寫下通過標準,並照原文保留:標準寫錯了量、或只差一點沒過時,在旁邊寫明,而不是改寫它。
- 讀逐步結果,不只讀訊息。 一份乾淨的訊息清單,對主軸超過連續額定一個字都沒說;帶著每一步程式行號的逐步功率,直接指到那幾個移動。
- 自己當 CAM 的時候,檢查自己的連接與吃刀。 等距環切粗加工的連接與窄頸,就是全刀寬切削藏身的地方。
- 為你要拿來精修的刀具設計。 固定的拔模角給出圓柱刀能精確側銑的平面與圓錐面;變化的拔模角做不到。
- 讓優化器做手寫 CAM 做不好的進給工作,並小心選它的上限。 它對每一步對照主軸與刀具求解,但它停在你給每把刀的上限;這裡大部分的進給是上限決定的,不是主軸。
- 讀每一步是哪個限制決定的。 優化器的逐步紀錄寫出每個限制允許的進給;這裡它顯示執行內容層的降伏關掉之後,刀具自己的降伏限制仍然開著。
- 精修不要放進進給優化,或另給它一個上限。 優化器以主軸與刀具判斷一步,而不是以它留下的壁面。
- 證明一個沉默。 一次故意的碰撞證明引擎會檢查刀把,之後沒有碰撞訊息才有意義。
- 量你得到的零件,也量你的量尺。 比對腳本先拿設計本身比過,才去評 HiNC 的零件。
- 依手上的零件估記憶體,把粗跑外推出來的數字當上限。 第一次播放前照記憶體規劃估 6–8 GB;整個輪圈的 1 mm 播放實測 5.6 GB,外推到 0.25 mm 是 30–40 GB,而關閉零件比對的 0.25 mm 驗收峰值是 16 GB。優化播放比一般播放需要更多:這裡 0.5 mm 要 26 GB。
來源與授權
- 輪圈尺寸數字:ANKUSI Open Wheel Fitment Dataset: bolt pattern, centre bore and OE wheel specifications for 7,603 vehicle variants,ANKUSI Wheels 工程團隊,figshare,第 4 版,2026-09-20,https://doi.org/10.6084/m9.figshare.33921994。授權:CC BY 4.0。連結失效時的搜尋詞:
ANKUSI Open Wheel Fitment Dataset、figshare 33921994。 - 輪緣高度:德文維基百科,Autofelge,「Form J, entspricht einer Höhe von 17,3 mm」。
- 出處標示:「Wheel size numbers from the ANKUSI Open Wheel Fitment Dataset (ANKUSI Wheels engineering team, figshare, doi:10.6084/m9.figshare.33921994, CC BY 4.0). Wheel design by Tech Coordinate's agent.」資料集依現狀提供,不附任何保證。
- 使用與修改了什麼:只有三個數字;CSV 本身沒有保留。輪圈設計、毛胚、夾具、機台、主軸與每一條刀路都出自代理之手。本頁的一切都是仿真;沒有切過任何輪圈。
另見
- 17 吋鍛造鋁圈的 NC 優化——HiNC 的進給優化用在這個案例上:兩次裝夾少 45 %;精修道保留原進給、沒有一步比原程式慢時少 44.5 %
- 實作案例——其他案例,以及案例頁怎麼讀
- 刀位 (CL) 播放——播放 CL 檔,以及把它轉成 NC
- 透過 HTTP API 進行重播驗收——邊播邊看,並依證據驗收
- NC 優化原理——優化器守住什麼,以及為什麼重播可能略高於目標
- 記憶體規劃——在建一次執行之前先估它的大小