在淬硬 42CrMo4 上跑到斷裂的端銑刀:七組設定對照量得的刀具壽命排序
一個 2025 年發表的公開資料集,追蹤十四支 Ø10 mm 端銑刀,每一支都銑到斷裂為止,材料是淬硬到約 38 HRC 的 42CrMo4 鋼。它對每一支刀給出徑向與軸向切深、廠牌、刀把長度,以及刀具撐過的循環數。它沒有發表 NC 程式,刀具幾何除了直徑以外也什麼都沒給。
一個 AI 代理 (agent) 透過 HiNC 的 Web API,建出資料裡全部七組設定的第一層,依列出這兩支刀的型錄建出兩支刀具,並在第一次播放之前寫下六條通過標準。以循環——刀具壽命計數的單位——來看,HiNC 對徑向切深的排序與刀具壽命相同,但差距約 1.7 倍,而壽命相差 2.1–5.0 倍;以層來看——兩種徑向切深每層去除的體積幾乎相同——排序就不一致了。它對軸向切深的排序在一種徑向切深下正確、在另一種下錯誤;它分辨兩個廠牌,靠的只是一個代理不得不自選的螺旋角;它給長刀把的數字與短刀把一模一樣。對最初幾次執行的審查,找出代理自己建構中的兩個錯誤;兩個都修正了,每一次執行都重跑。本頁是這段過程的紀錄,含十六個難題,小的也包括在內。這裡的一切都是仿真,而 HiNC 不計算刀具能撐過幾個循環。
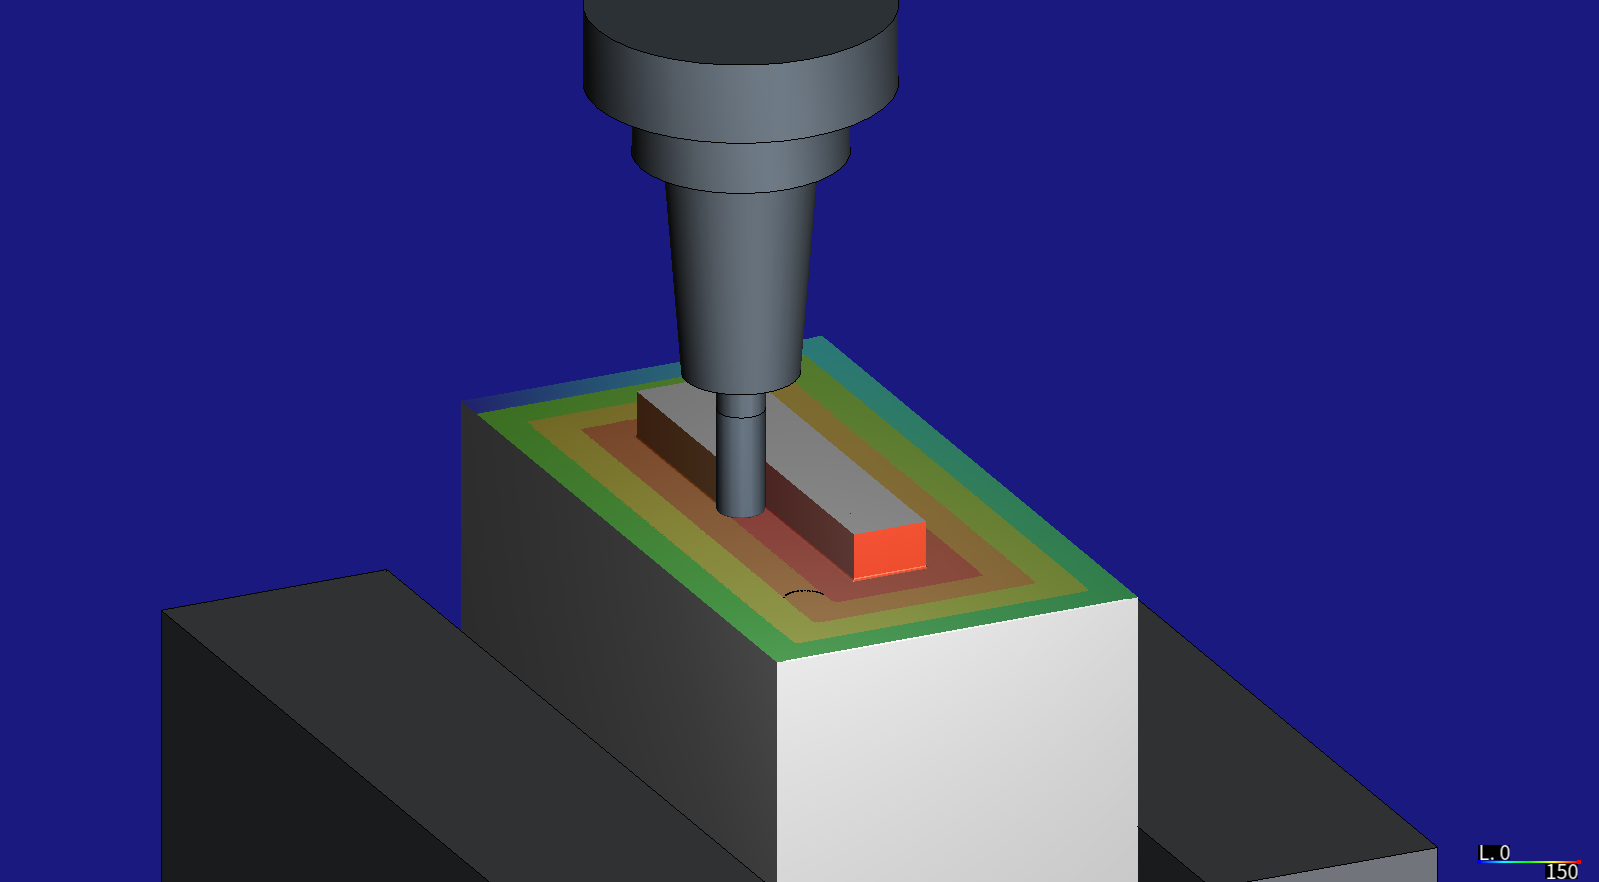
案例
資料來源是 figshare 上的一個資料集,以及描述它的文章,刊於 Scientific Data 12, 650 (2025),兩者的作者都是波蘭熱舒夫理工大學 (Rzeszow University of Technology) 的 Grzegorz Piecuch 與 Tomasz Żabiński,也都以 CC BY 4.0 授權。先說明幾個本頁使用的術語:
- 徑向切深 (RDOC)——刀具側面切入材料多遠,沿垂直於刀軸的方向量;製造商型錄稱為 ae。軸向切深 (ADOC)——刀具沿刀軸切入多深;型錄稱為 ap,兩者都以毫米或刀具直徑 d 的倍數表示。
- 循環——在本資料集中,以一個徑向步距繞方塊順時針走一圈。
- 刃緣磨耗 (flank wear)——刀具刃緣——每道切削刃正後方的那個面——上磨出的磨耗帶。它的寬度 VB 是刀具壽命的通用量度。坑磨損 (crater wear)——磨進前刀面(切屑滑過的那個面)的凹坑。
- 降伏應力比 (stress ratio)——HiNC 的 yielding stress ratio:主軸一轉的切削力在刀身造成的最大應力,除以刃部材料的抗拉強度。高於 1 超過一步,HiNC 預期刀具會斷;遠高於 1、約 2 時,甚至立刻就斷(評估製程可加工性)。
- 網格寬度——HiNC 的毛胚模型所由組成的格子大小,由一次執行的加工解析度設定;網格越細,切削解析得越精確,也越花時間與記憶體。
文章與資料寫明:
- 方塊。 80 × 80 × 150 mm 的長方體,依 IT12(一個 ISO 公差等級)製作,其中 20 mm「不切削」(excluded from cutting),夾在虎鉗上。文中沒有說銑的是哪一面。
- 材料。 42CrMo4,「熱處理硬化到 38 ± 2 HRC」(洛氏 C 硬度);試件量得 35.33 到 41.67 HRC。沒有給成分或強度。
- 機台。 三軸 Haas VF-1。沒有寫明 CNC 控制器。
- 刀路。 「沿工件輪廓的順時針移動」,連續銑削,刀具不離開材料。每個循環向內步進一個 RDOC:RDOC 8 mm 時每層 4 個循環,RDOC 4.5 mm 時 7 個。一層的最後一個循環之後,把中間留下的島銑平,刀具再下降一個 ADOC:10 mm 共 6 層,或 5 mm 共 12 層。
- 切削條件。 全部 968 個循環都是 3,200 rpm、640 mm/min。ADOC 5 或 10 mm。RDOC 4.5 mm——「不超過刀具直徑的 45%」,即製造商的建議——或 8 mm——「大幅超過」它。
- 刀具。 兩個具名產品的 Ø10 mm 端銑刀:型 1,Van Hoorn VHVTR41000701003050;型 2,PARA Tooling RS4 10,0×70。它們裝在「thermal holders」上,也就是熱縮刀把,
ToolHolderLength為 80 或 160 mm。 - 量測。 每支刀在每個循環還剩幾個循環 (
CycleToFailure),所以列為 N 的刀跑了 N + 1 個循環。每個循環有八個加速規與十二個馬達相電流的 120 項統計量;原始訊號約 25.3 GB,留在來源。沒有切削力、沒有刃緣磨耗量測,也沒有粗糙度。
資料裡的七組設定,以及本頁對它們的稱呼(刀具 T1 是裝在 80 mm 刀把上的 VHVTR4,T2 是裝在 80 mm 刀把上的 RS4,T3 是裝在 160 mm 刀把上的 VHVTR4):
| 設定 | RDOC | ADOC | 刀具 | 刀把長度 | 每支刀撐過的循環數 |
|---|---|---|---|---|---|
| R8-A5-T1 | 8 mm | 5 mm | VHVTR4 | 80 mm | 50, 41, 30 |
| R8-A10-T1 | 8 mm | 10 mm | VHVTR4 | 80 mm | 50, 54 |
| R45-A5-T1 | 4.5 mm | 5 mm | VHVTR4 | 80 mm | 116, 150 |
| R45-A10-T1 | 4.5 mm | 10 mm | VHVTR4 | 80 mm | 127 |
| R45-A5-T2 | 4.5 mm | 5 mm | RS4 | 80 mm | 85, 125 |
| R45-A10-T2 | 4.5 mm | 10 mm | RS4 | 80 mm | 84, 60 |
| R45-A10-T3 | 4.5 mm | 10 mm | VHVTR4 | 160 mm | 15, 1 |
設定是從資料讀取的;循環數是推得的,CycleToFailure + 1。撐了一個循環的那支刀在第一個循環就失效;作者把它留作離群值。資料從沒在 160 mm 刀把上跑過 RDOC 8,也沒在它上面跑過 RS4。
來源沒有交代:NC 程式、輪廓的轉角與進刀方式、刀具的刃數、螺旋角、前角、轉角形式與各段長度(照片上數得出四刃,圖 15a)、刀把的形狀與伸出量、冷卻、主軸的規格,以及 42CrMo4 在 38 HRC 下的切削資料。
代理建了什麼
每個值都標明出處:讀取(文章、資料或刀具製造商的型錄寫明的)、推得(由讀取的值算出的),或自選(來源沒說時代理的選擇)。
- 毛胚。 沿 X 150 mm、沿 Y 80 mm、高 80 mm 的方塊。尺寸是讀取的;銑哪一面是由文章的圖推得的(見第一個難題)。下方 20 mm 夾在虎鉗裡(讀取)。
- 程式原點。 方塊頂面的中心,X 沿 150 mm 那一邊(自選)。
- 夾具。 一個單純的虎鉗:220 × 180 × 80 mm 的本體,加上兩片 20 mm 的鉗口,在方塊的兩個 150 mm 面上夾住它下方的 20 mm(外形自選)。鉗口頂面在第 1 層最深切削下方 50 mm(推得)。
- 機台。 HiNC 出貨的、沒有機身模型的三軸機,放在 VF-1 的 508 × 406 mm 行程中央,主軸到工作臺 610 mm(行程讀取,擺放自選)。
- 控制器。 Fanuc 語法、公制(自選;文章沒有寫明控制器)。
- 主軸。 22.4 kW、8,100 rpm、122 N·m,VF-1 公布的最大規格(讀取,但只來自二手清單;見難題);1,753 rpm 以下定扭矩、以上定功率(推得);通用的效率與空轉值(自選)。
- 材料。 HiNC 出貨的 SCM440,它的材料庫把它列為 EN 42CrMo4 與 AISI 4140(自選;見關於它降伏強度的難題)。
- 冷卻。
M08,搭配 HiNC 預設的水溶性冷卻液,對流係數 1,000 W/(m²·K)(自選:兩份型錄都建議乳化液;文章沒說)。 - 程式。 每組設定的第 1 層,從完整的方塊開始:RDOC 8 時 4 個循環、RDOC 4.5 時 7 個,S3200 F640(讀取);每個循環都啟動並停止主軸(從圖 11 與圖 12 的電流曲線讀取)。從上方看順時針、搭配
M03,所以是順銑(推得)。刀具中心繞一個尖角矩形走,位在每個循環留下的島外側一個刀具半徑處(自選)。每個循環都在前一個循環清出的環帶中下刀(第 1 個循環則在方塊旁),位置在它自己刀路左下角——轉角 1——的 −Y 側、前一個循環刀路外 0.5 mm;接著沿左邊往 +Y 進給,讓刀具沿著帶子的長度方向進入,嚙合從零長到直邊的大小;繞一圈之後回到轉角 1,沿底邊的延長線往 −X 離開(自選;見關於進刀圓弧的難題)。留下的島是 86 × 16 mm 與 87 × 17 mm(推得)。之後的各層與層間的銑平沒有仿真。 - 切速與每刃進給。 100.5 m/min 與每刃 0.05 mm(由 3,200 rpm、640 mm/min、Ø10 mm 與四刃推得)。
-
刀具,依 Van Hoorn Carbide 的 2024 年型錄(印刷頁碼 119、123、244 與 254)與它的網路商店,兩條產品線都在其中:
- T1 與 T3,VHVTR4 100 070 10 03 050。 Ø10 mm、0.5 mm 轉角半徑、4 刃、刃長 22 mm、全長 70 mm、柄 Ø10 h5(一個精密的 ISO 軸公差)、TiAlN GOLD 鍍層、不等螺旋角但沒給角度(讀取)。四道刃的螺旋角依序為 35°、38°、35°、38°,在刀尖處等分(自選)。
- T2,RS4 10,0×70。 Ø10 mm、4 刃、50° 螺旋角、刃長 22 mm、全長 70 mm、0.2 mm 的轉角倒角(讀取),畫成 0.2 mm 的圓角,因為 HiNC 的柱狀輪廓沒有倒角(自選)。鍍層在型錄上是 PARA Silver+,在網路商店是 TiAlN(讀取;兩者不一致)。
- 兩支共同。 徑向前角 6°、後角 10°(自選;沒有任何型錄給出);WC-Co10-600nm 碳化鎢與 3 µm 的 TiAlN 鍍層(自選)。HiNC 預設的 30 µm 刃口圓——刃口被磨成的小圓角半徑——以及它對四刃預設的刀芯,直徑的 0.6——刀芯是 HiNC 當成樑來加載的那部分刀具(自選:沒有型錄給出,所以保留 HiNC 的預設值)。
- 製造商的建議(讀取)。VHVTR4,肩銑:ap 小於 10 mm、ae 小於 4.5 mm(0.45 d)、每刃 0.040–0.070 mm——文章引用的就是這個建議。RS4,輪廓粗加工:ap 至多 1.25 d、ae 至多 0.40 d、每刃 0.040 mm。RDOC 8 兩者都超過;RS4 在 RDOC 4.5、每刃 0.05 mm 時已經超過它自己的建議。
-
刀把。 通用熱縮刀把,鼻端 Ø24 mm、錐度 4.5°(自選),長 80 mm(T1、T2)與 160 mm(T3),把
ToolHolderLength讀成量規長度(這個讀法是自選的)。三支都伸出 30 mm:規則是本系列案例自己的——「刃長與切深取較長者,加 5 mm,再往上取到 5 mm 的倍數」(自選)——得出 22 + 5 = 27,所以是 30(推得),70 mm 的刀有 40 mm 留在刀把孔內。刀長 110 與 190 mm(推得)。在最深處,刀把鼻端仍高出方塊 20 mm(推得)(刀具幾何)。 - 任務。 每次播放一支程式,每支都從全新的毛胚開始;主軸每轉一步;碰撞偵測與物理計算開啟;粗跑用 0.25 mm 網格,驗收用 0.125 mm(自選)。沒有目標模型,所以沒有幾何差異比對。
代理怎麼管理這件工作
-
第一次播放之前先寫通過標準。 任何東西執行之前,代理先提交了六條標準,各附預期的結果,以及判定它們所用的量。第 1 層的每個循環:累計刃緣磨耗寬度與坑磨損的增量,以及降伏應力比、主軸扭矩比(切削所需的扭矩除以主軸在那個轉速能給的扭矩)、力與熱屈服比(HiNC 表示切削刃受熱變形的長期指標)的峰值與直邊中位數;一組設定的值是它各循環的平均。
- C1. RDOC 8 在每循環刃緣磨耗、降伏應力比峰值與主軸扭矩比峰值上都排在 RDOC 4.5 之上(VHVTR4、80 mm,兩種 ADOC)。預期:通過。
- C2. 刃緣磨耗比 RDOC 8 / RDOC 4.5(VHVTR4、80 mm、同一 ADOC)落在壽命比的範圍 2.1–5.0(平均 2.91)之內。預期:偏低而不通過——在同樣的最大切屑厚度下、兩者的接觸角都超過 90°,速率應大致隨接觸角——每一轉中一道刃在切削中經過的弧——增長:127° / 84° = 1.5。
- C3. HiNC 對 ADOC 的排序與資料相同。預期:不通過。
- C4. HiNC 分得出 160 mm 刀把與 80 mm 刀把。預期:不通過,每個量都在 1 % 之內,因為刀把不在 HiNC 加載的樑裡,伸出量也相同。
- C5. 不主張廠牌的排序;差異在 ±10 % 之內算作「HiNC 分不出廠牌」。
- C6. 每組設定的降伏應力比都低於 1。預期:通過。
- 每一次執行。 有步、有碰到材料、每一行都執行、切深峰值等於 ADOC、直邊上的切寬在一個網格寬度內等於 RDOC,並且每一則訊息都有交代(透過 HTTP API 進行重播驗收)。
-
先修剪、再粗、再細。 一支修剪過的程式——只有 R8-A10-T1 的第 1 個循環——先核對程式原點。然後七組設定都以 0.25 mm 跑,每組 35 到 70 秒;驗收用 0.125 mm,每組 135 到 285 秒。網格寬度在同一個循環上核對:修剪過的程式以 0.125 與 0.0625 mm 跑,加上完整 0.25 mm 執行的第一個循環(在 0.125 mm 時,修剪過的程式與完整的執行給出的第 1 個循環一位不差)。
- 差異需要原因時,用探針。 在 0.25 mm 一次只改一樣:只改 R45-A10-T1 的螺旋角,以及只改 R45-A10-T1 與 R8-A10-T1 的材料降伏強度。
- 引擎不做的檢查,寫在建構腳本裡。 刀把鼻端比刀具寬、伸出量蓋過刃部,以及在最深處鼻端至少高出方塊 5 mm。
- 對抗式審查。 第一輪執行之後,審查代理從五個角度,拿執行紀錄、文章與引擎原始碼核對執行與書面陳述。他們發現:每一個峰值都落在代理自選的一段進刀圓弧上;後角從沒進到力、熱與磨耗模型;一個關於材料降伏強度的說法是錯的;文章的電流曲線與刀路對不上;以及標準本身的措辭有兩處錯誤。最初的執行錯在前兩點。程式與建構都修正了,每一次執行都重跑。第一次播放之前寫下的標準沒有改:在旁邊加了註記,本頁的每一個判定都依寫下時的標準判定。
- 沒有盲建。 沒有第二個代理只憑書面指示重建這個案例。
- 共用一台伺服器。 代理在一台共用伺服器上跑自己的一份 HiNC 3.2.42 網頁服務複本,只有那台機器本身連得到,並關閉登入。其他代理輪流在那裡跑自己的驗收;見關於共用佇列的難題。
- 人在哪裡介入。 擁有者的兩條常設裁決形塑了這項工作。刀具依它製造商自己的資料建模,絕不依工件材料去猜;本系列先前一個案例就因為它的刀具與真刀不符而撤下。還有,共用機器上的重執行一次只跑一個。
難題
每一個難題都依序講述:情況、風險、怎麼發現、解法,以及證據。除非難題指明是 0.25 mm 的執行或某個探針,它的量測數字都來自 HiNC 3.2.42 上 0.125 mm 的驗收執行。
哪一面、朝哪個方向、順銑還是逆銑?
- 情況。 文章給了 80 × 80 × 150 mm 的長方體,卻沒說輪廓繞著哪一面走。它在圖 5 與圖 6 的座標軸符號照圖面看是左手系。它既沒寫主軸轉向,也沒寫順銑或逆銑。
- 風險。 錯的面會得到錯的刀路長度與島。錯的方向會把順銑換成逆銑,切屑在切入時薄、而不是在切出時薄。
- 怎麼發現。 寫任何程式之前,拿圖對照文字讀。
- 解法。 輪廓繞著 150 × 80 mm 那一面走。各張圖從好幾方面一致支持這一點:圖 6 畫的方塊外框是 1.88 : 1,而 150 / 80 是 1.875;圖 6 裡的島按比例是 86.8 × 17.2 mm 與 86.0 × 15.9 mm,算出來的是 87 × 17 與 86 × 16 mm;圖 5 分層切了 60 mm,加上虎鉗裡的 20 mm,方塊高 80 mm;圖 10 的照片也是這個比例。把左手系的座標軸讀成工作臺的運動也解釋不了它們(兩個工作臺軸都反向,等於轉半圈,仍是右手系),所以只採用「順時針」這個字,從上方看。從外側繞著順時針走、搭配
M03,材料在前進方向的右側:順銑(推得)。 - 證據。 七支程式留下的島與圖 6 所示相同。
圓角還是尖角?
- 情況。 文章只說「沿輪廓順時針」。圖 6、圖 12 的實線環與圖 10 照片上的環狀痕跡都是圓角的,越往外越寬;只有圖 12 的虛線刀路是尖角。
- 風險。 像圖 6 那樣的同心圓角刀路永遠到不了方塊的角,所以每一層都會在每個角留下一根柱子;圖 10 的照片一根也沒有。刀具中心以 R5 圓弧繞著尖角的島走也不行:在 RDOC 8 時,舊島角沿對角線距新島角 8√2 = 11.3 mm,比 10 mm 的直徑還大,所以每個循環會在每個角留下 1.3 mm 的尖刺。
- 怎麼發現。 寫程式之前先把各循環排出來。
- 解法。 刀具中心繞一個尖角矩形走(自選)。在每個角,刀具蓋住舊島角——距它的中心 (8 − 5)√2 = 4.24 mm,而半徑是 5 mm——新的島也保持尖角。那些圓角的圖記錄為不利於這個選擇的證據。
- 證據。 島與圖 6 相符,但這只確認了方塊的方向與循環數,因為兩種轉角形式都會給出同樣的島。在凸角處,HiNC 顯示負載下降——RDOC 8、ADOC 10 時降到直邊力的約五分之一,ADOC 5 時五分之二,RDOC 4.5 時降到零——並在 4–9 mm 的行程內回到直邊的值,所以轉角不是任何峰值的來源。HiNC 沒有重現文章在轉角處標出的電流上升。
只知道產品代碼的刀具
- 情況。 文章給了 Ø10 mm 與兩個產品代碼;刃數、螺旋角、前角、轉角或長度一概沒有。
- 風險。 刀具與真刀不符;本系列先前一個案例就正是因此撤下,而擁有者也裁決過:刀具依它的規格表建模,不依工件材料去猜。
- 怎麼發現。 搜尋這些代碼,在 Van Hoorn Carbide 的網路商店與 2024 年型錄裡找到了兩條產品線。製造商的 STEP 模型是迴轉體,DXF 側視圖是示意的:RS4 的刃線量起來是 30°,而標示的是 50°。兩者都沒給螺旋角或前角。
- 解法。 兩支刀都依型錄建。型錄沒給的——前角、後角、碳化鎢等級、VHVTR4 的螺旋角——標為自選,而自選的值在兩個廠牌上相同。
- 證據。 STEP 模型確認了長度。在模型中,兩支刀只差在螺旋角與轉角,這也是後來一個探針能點名它們差異原因的理由。
「刀把長度 80 / 160」量的是什麼
- 情況。 資料給了
ToolHolderLength80 或 160 mm,沒說量的是什麼;文章只說「thermal holders」。 - 風險。 70 mm 的刀不可能伸出 80 或 160 mm。任何會改變伸出量的讀法,都會改變 HiNC 加載的樑,連帶改變每一個降伏應力比。
- 怎麼發現。 設定 T3 的時候。
- 解法。 這個值讀成熱縮刀把的量規長度。兩支刀把都以同樣 30 mm 的伸出量夾持刀具。
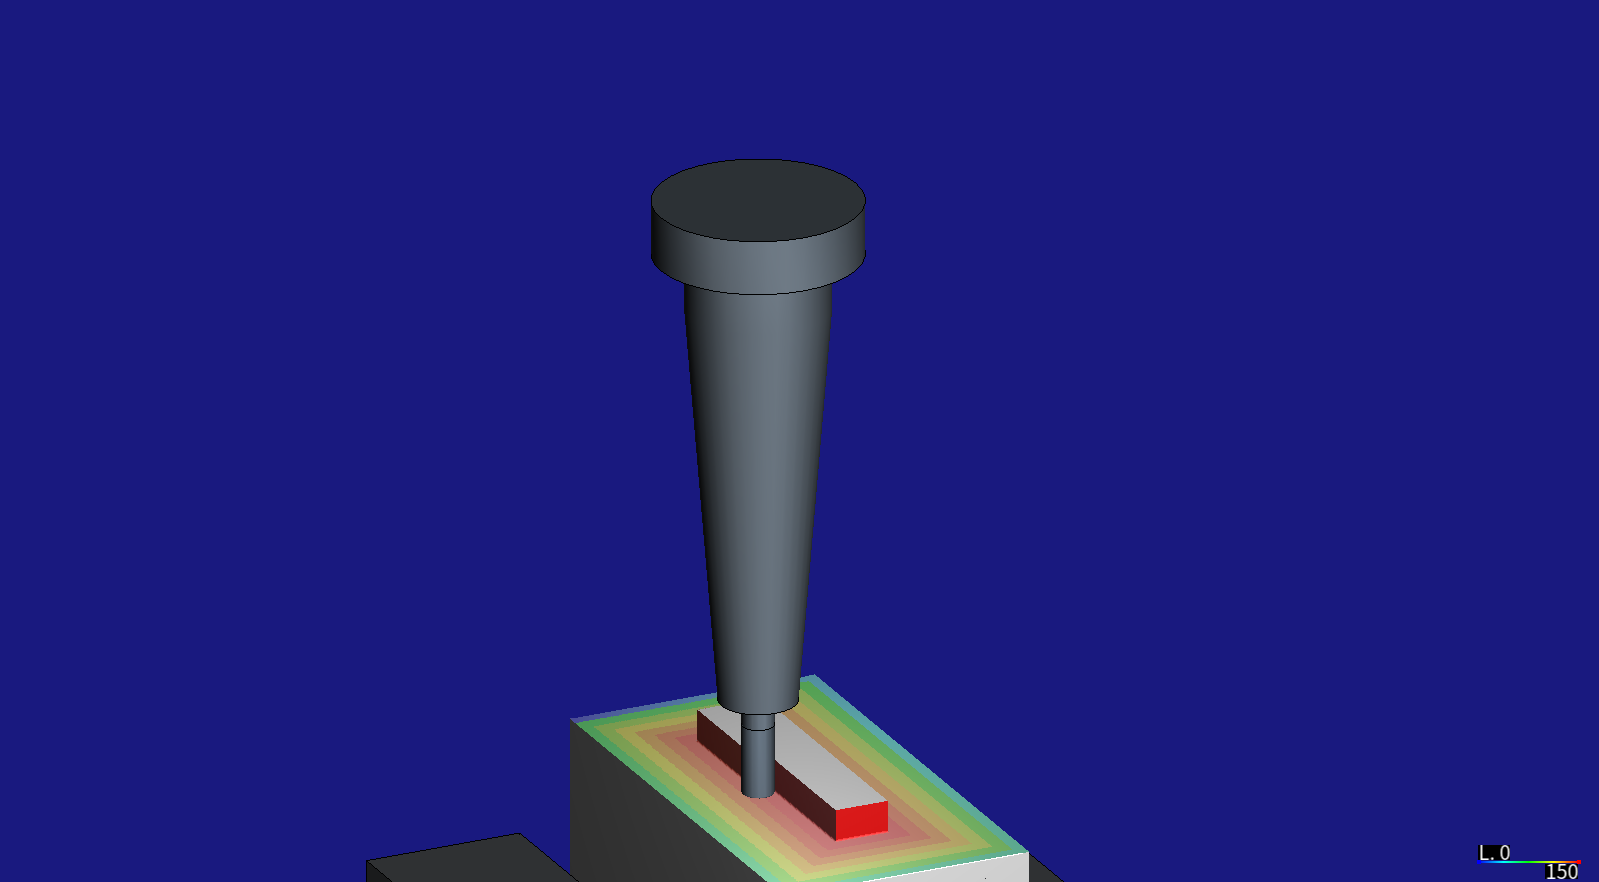
- 證據。 T3 的刀具樑與 T1 完全相同,每一個每循環的量都算出一模一樣、到最後一位。唯一的差別是 190 mm 刀具的快速接近短了 11 步:13,830 步對 13,841 步。這正是 C4 預測的落差:HiNC 看不見那支刀把,而刀具在它下面只撐了 15 個循環與 1 個循環,在 80 mm 刀把上則是 127 個。下圖是 RDOC 4.5;它的顏色要對照結果表的 R45-A10-T1 那一列來讀,而不是對照 RDOC 8 的首圖。
二手讀來的主軸規格
- 情況。 製造商的網站拒絕了代理以腳本讀取。
- 風險。 扭矩比建立在錯的主軸上。
- 怎麼發現。 請求被拒絕。
- 解法。 採用經銷商與大學設備頁面列出的 VF-1 公布最大規格 22.4 kW、8,100 rpm、122 N·m,並標明是二手資料。
- 證據。 每組設定都以 3,200 rpm 執行,這個規格在那裡給出 66.8 N·m(推得);別的規格會等比例縮放每一個扭矩比,所以沒有任何排序依賴它;而扭矩比在 0.05–0.14,沒有任何設定接近失速。
「調高 SCM440 的降伏強度」
- 情況。 收案時寫下的計畫說要調高 HiNC 的 SCM440 的降伏強度,因為出貨的 785 / 950 MPa 屬於比 38 HRC 軟的鋼。
- 風險。 在不知道降伏強度在 HiNC 裡影響到哪裡的情況下改材料。代理的第一版寫法說它什麼都影響不到,而那是錯的。
- 怎麼發現。 在 HiNC 的原始碼中,降伏強度既不進入切削力、也不進入降伏應力比;它只決定工件塑性變形的深度。審查指出這個深度會進入熱模型:它改變變形功率在切屑與工件表面之間的分配,因而改變刀具的溫度與磨耗。
- 解法。 一個材料探針,把降伏強度調高到拉伸 1,000 MPa、壓縮 1,210 MPa。在 HiNC 3.2.42、0.25 mm 下,R45-A10-T1 每循環的刃緣磨耗多了 5.5 %、坑磨損多了 12.1 %,直邊上的表面溫度高了 22 °C;R8-A10-T1 分別多了 5.1 % 與 11.2 %。力與降伏應力比沒有變。RDOC 8 / 4.5 的刃緣磨耗比從 1.691 變成 1.685。
- 證據。 RDOC 8 / 4.5 的刃緣磨耗比不依賴降伏強度;磨耗值則依賴。ADOC 之間與廠牌之間的比較沒有做探針,而兩者都經由降伏強度所移動的同一個溫度影響刃緣磨耗。本案使用出貨時的 SCM440。如果 HiNC 的力對 38 HRC 的鋼偏低,原因在它的切削係數,不在降伏強度。
造出每一個峰值的進刀圓弧
- 情況。 最初的程式以一段半徑 RDOC + 0.5 mm 的
G03圓弧進入每個循環,圓弧的起點指向壁面。以下到〈解法〉之前的數字,來自那些最初的執行,0.25 mm、HiNC 3.2.42。 - 風險。 這段圓弧切進該循環帶子的深度比直邊還深:HiNC 在圓弧上讀到的切寬在 RDOC 4.5 時是 7.4 mm、RDOC 8 時是 9.0 mm,而每個循環的降伏應力比、扭矩比與力的峰值都落在那裡。第一版寫法中有三個說法來自這段圓弧:C6 以降伏應力比 1.006 不通過、RDOC 4.5 的峰值是直邊值的 1.4 倍,以及轉角峰值與文章的走勢相同。
- 怎麼發現。 審查者逐步定位每一個峰值:全部落在進刀圓弧上,每個循環的第 14 到 52 步。
- 解法。 程式改寫成從轉角 1 下方沿左邊進入、沿底邊的延長線離開,所以嚙合從不超過直邊的大小。標準沒有改。每一次執行都重跑。
- 證據。 在新的執行中——包括 0.125 mm 的驗收——每組設定的降伏應力比、扭矩比與力的峰值都等於它們的直邊值。C6 從不通過變成通過,因為程式不再讓刀具過載;它的門檻仍是 1。
從沒進到模型裡的後角
- 情況。 第一版建構只把 10° 的後角寫在刃部輪廓上。
- 風險。 HiNC 的力、熱與磨耗模型讀的是刀具本身的後角,而它還停在 HiNC 的預設 5°。刃緣磨耗寬度是磨耗深度除以後角的正切,再加上較小的項,所以每一個刃緣磨耗值都是偏的。
- 怎麼發現。 審查讀了引擎原始碼:力與熱的計算,以及熱核心 (thermal kernel) 的磨耗寬度,取用的都是刀具層級的值。
- 解法。 建構現在也透過
PUT /api/Cutter/{id}/general把刀具的後角設為 10°、刃口圓設為 30 µm。專案重建,每一次執行都重跑。 - 證據。 HiNC 3.2.42 上 0.25 mm 的執行比較第一輪與第二輪,而兩輪之間後角(5° 到 10°)與進刀(圓弧改成直線進入)都改了;沒有任何一次執行只改後角。兩項改變合起來,讓每組設定每循環的刃緣磨耗寬度乘上 0.72–0.73,所以 10° 時的寬度約是 5° 時的 0.73。這比單看正切得到的降幅小(tan 5° / tan 10° = 0.50),部分原因是在較窄的磨耗帶上,每循環的磨耗深度長得快了約 1.36 倍。RDOC 8 / 4.5 的比值幾乎沒動:之前 1.68–1.70,之後 1.67–1.69。
刀芯用的是 HiNC 的預設值
- 情況。 HiNC 把刀具當成一根圓樑來加載,它的刀芯是直徑的一個比例。依刃數的預設值對四刃給出 0.6,這個值在它的原始碼裡註明是從網路上找到的。在設定刃部之後立刻透過 Web API 讀回,這個比例是 1,因為還沒有加入任何一道刃;加進四道刃之後,讀到的就是 0.6。
- 風險。 降伏應力比與刀芯直徑的三次方成反比:比例 0.55 會讓它乘上 1.30,0.65 則乘上 0.79。每一個降伏應力比的絕對值,包括 C6,都帶著這個值。
- 怎麼發現。 建構的每一個呼叫之後都讀回刀具。
- 解法。 保留預設值,並記錄為假設(刀具調整槓桿說明怎麼改它)。
- 證據。 完成的建構讀到 0.6。以降伏應力比排序不依賴它,因為三支刀都帶著同樣的比例。
與刀路對不上的電流曲線
- 情況。 圖 12 是第三個循環的主軸電流,顯示主軸轉了約 27.5 s、帶負載約 13 s。RDOC 8 第三個循環的環長 308 mm,以 640 mm/min 是 28.9 s,加上進刀與退刀則是 325 mm、30.5 s(推得):比主軸轉的時間還長,也超過帶負載時間的兩倍。曲線上標出的轉角相隔 1.3、4.4 與 1.6 s,而各邊應該要約 4、10.5 與 4 s。圖 11 是第一個循環,電流在約 35 s 內都停在空轉附近。文字介紹這兩張圖時說是 RDOC 4.5 的執行,但它們的樣本是一次 RDOC 8 的執行。
- 風險。 每循環的磨耗建立在「一個循環就是以 640 mm/min 走完整的一圈」這個讀法上。如果不是,每一個每循環的絕對值都會移動。
- 怎麼發現。 審查拿曲線的時間與程式比對。
- 解法。 記錄為限制:進給、時間軸或刀路與這個讀法不同。這兩張圖只用在它們清楚顯示的事情上——主軸每個循環都啟動與停止,以及作者標出了轉角。之後任何與量得電流的比較,都得先把時間對齊。
- 證據。 兩邊都沒有;這個問題仍未解決(見〈誠實的限制〉)。
每個循環都變慢的刃緣磨耗
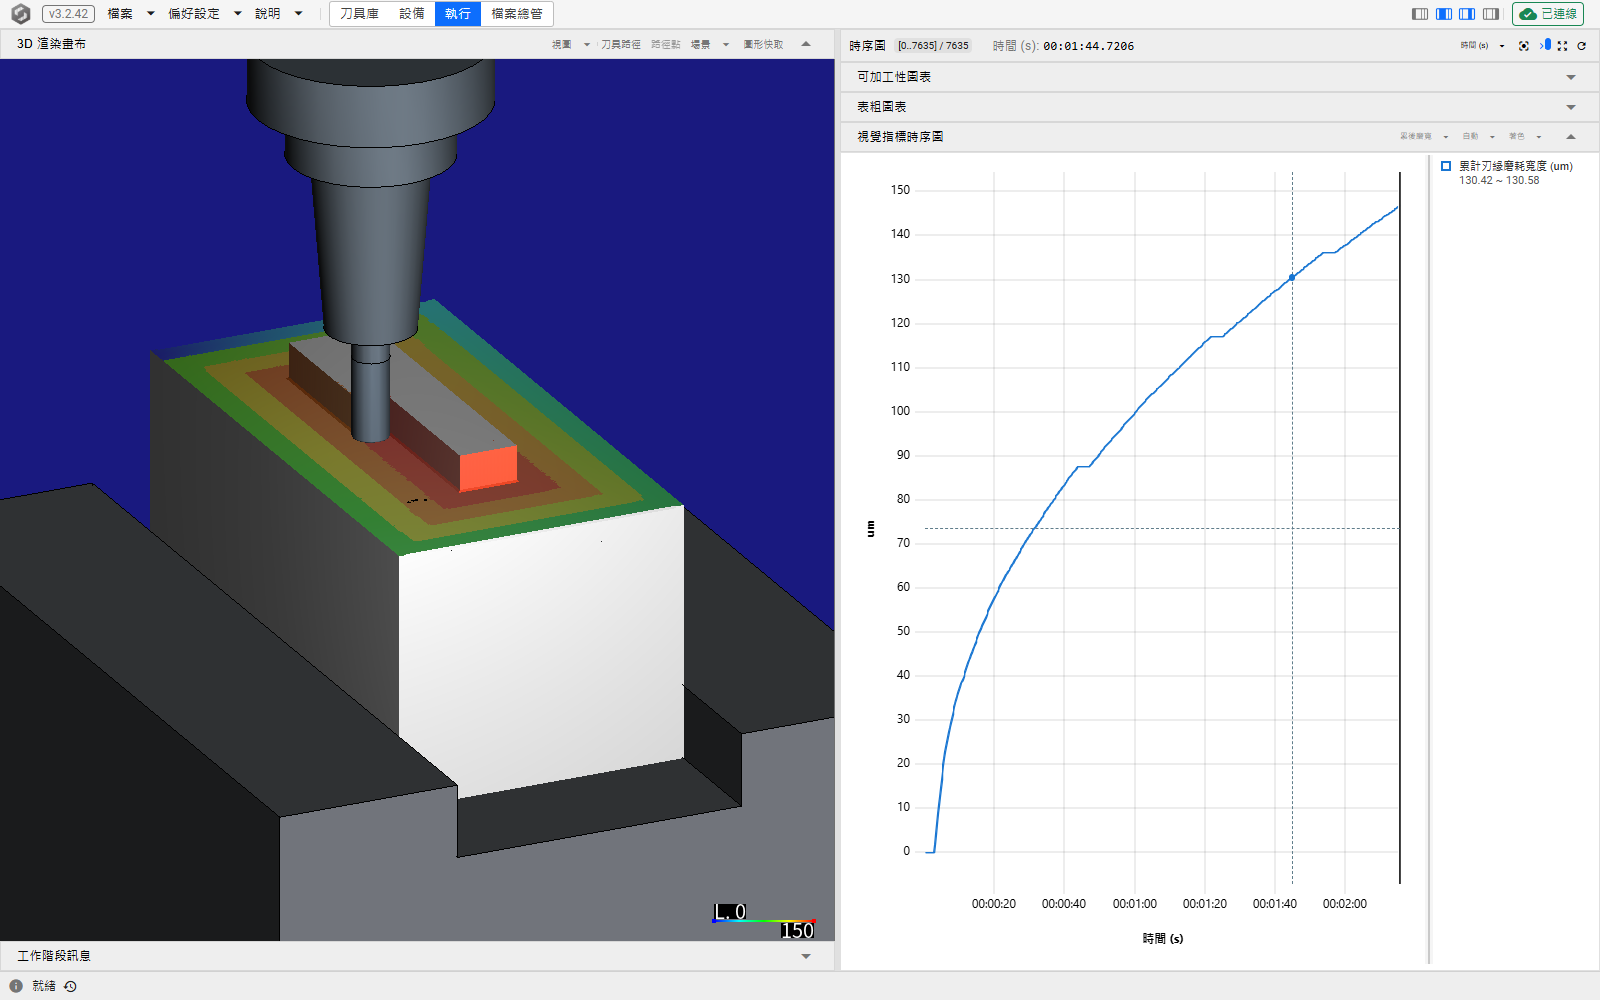
- 情況。 在每組設定中,每循環增加的刃緣磨耗逐循環下降:R8-A10-T1 是 88、30、19 與 13 µm。坑磨損大致隨切削長度增長。
- 風險。 兩種 RDOC 跑的循環數不同、長度也不同,所以每循環的平均把陡峭的開頭與平緩的尾巴混在一起。讀者也可能把趨平的曲線當成壽命長的徵兆;HiNC 的刃緣磨耗在斷刀前從不加速。
- 怎麼發現。 每循環的數列。審查擬合了四組 T1 設定:磨耗寬度大約隨切削長度的 0.48 次方增長。
- 解法。 這是模型的性質。在 HiNC 的原始碼中,刃緣壓力是一個固定的刃口項,加上一個最小未變形切屑厚度的項——那是刃口的常數,由刃口圓決定,不是進給產生的切屑——再除以磨耗帶的寬度,而那個寬度就是累計的磨耗;磨耗帶越寬,長得越慢。這個壓力進入刀具壽命與磨耗的磨耗律。C2 依寫下的內容判定。在它旁邊,本頁另外報告一個在執行之後才算、不屬於標準的比值:兩種 RDOC 達到同樣刃緣磨耗寬度所需長度的比——刀具壽命就是到達磨耗極限的長度:1.63–1.70,接近每循環的比值,仍低於 2.1。
- 證據。 長度比 1.63–1.70 與每循環比 1.67–1.70 一致,所以量度的選擇不改變 C2 的判定。視覺指標時序圖顯示了這條曲線的形狀。
比徑向切深還寬的切寬
- 情況。 每次執行的標準要求直邊的切寬在一個網格寬度內等於 RDOC。第 1 個循環讀到的正好是 8.0 與 4.5 mm。之後的循環用 T1 與 T3 讀到 8.17 與 4.67 mm,用 T2 讀到 4.515 mm。
- 風險。 刀路偏了 0.17 mm,或切寬檢查誤判為通過。
- 怎麼發現。 每次執行的驗收檢查:用 VHVTR4 的五組設定都不通過。
- 解法。 前一個循環的轉角半徑在壁腳留下一小段圓角。在底面上方一個網格處、高度 0.124 mm——恰在 0.125 mm 的網格之下——這段圓角的寬度是 r − √(r² − (r − 0.124)²),r 是轉角半徑:VHVTR4 的 0.5 mm 半徑得 0.17 mm,RS4 的 0.2 mm 得 0.015 mm(推得)。切寬檢查依寫下的內容不通過,原因是幾何的。
- 證據。 推得的寬度與兩支刀量得的寬度相符,而 HiNC 在直邊上的移除率符合 RDOC × ADOC × 進給:R8-A10 量得 853.2 mm³/s,推得 853.3 mm³/s;RDOC 4.5、ADOC 5 時 240.1 對 240.0。
軸向切深只在一種徑向切深下排對
- 情況。 在資料中,較深的 ADOC 10 mm 在 RDOC 8 時撐得較久(平均 52 個循環對 40.3),在 RDOC 4.5 時較短(VHVTR4:127 對 133;RS4:72 對 105)。
- 風險。 把部分一致讀成相符。
- 怎麼發現。 C3 在每一個量上判定,包括坑磨損,不給容差。HiNC 在每一個量上都把 ADOC 10 排成對刀具較吃重:刃緣磨耗多 4.5–6 %、坑磨損多 10.5–13.5 %、直邊降伏應力比是 1.42–1.67 倍、力是 1.59–1.90 倍,刀具表面熱 18–25 °C。
- 解法。 C3 依寫下的內容不通過:RDOC 4.5 的兩組在每一個量上都與資料一致,RDOC 8 那組在每一個量上都不一致——刃緣磨耗 1.06、坑磨損 1.13、降伏應力比 1.63、力 1.87 倍。標準預測了不通過,但沒預測到它的樣子:它預期磨耗隨 ADOC 加倍,而刃緣磨耗只動了 4.5–6 %。那個預期本身就太天真:刃緣磨耗寬度是在刃口的每一點上量的,較深的 ADOC 延長的是嚙合的刃長,而不是讓每一點的負載更重。在 HiNC 中,刃緣壓力只來自刃口與磨耗帶,如〈每個循環都變慢的刃緣磨耗〉那個難題所述:它既不依賴切削力、也不依賴每刃進給,所以 ADOC 只經由溫度影響刃緣磨耗。資料反駁的是 RDOC 8 那組的方向,而不是變化幅度的大小。
- 證據。 0.25 mm 與 0.125 mm 下的排序相同。
兩個廠牌:靠讀到的值分開,還是靠自選的值?
- 情況。 T2——RS4——比 T1 磨得多:每循環刃緣磨耗多 18–19 %、坑磨損多 42–43 %。資料的排序也一樣:RS4 的刀撐得較短。
- 風險。 把一個自選值的後果當成發現來呈現。
- 怎麼發現。 C5 的比較,然後一個找原因的探針。
- 解法。 在 R45-A10、0.25 mm、HiNC 3.2.42 上,給 T1 四道 50° 的刃,一次是分別定義的四道刃,一次是透過 HiNC 對等間距相同刃的單一設定。兩次結果完全相同:每循環刃緣磨耗 26.03 µm、坑磨損 36.84 µm,直邊降伏應力比 0.733、力 1,556 N、表面溫度 608 °C。T2 給出 26.1 µm、35.9 µm、0.735、1,565 N 與 604 °C;照建構的 T1 是 22.1 µm、25.7 µm、0.604、1,224 N 與 526 °C。螺旋角解釋了幾乎全部的差異;轉角解釋了坑磨損最後的 3 % 與 4 °C。路徑是從螺旋角到刀具的表面溫度,再從溫度到 HiNC 磨耗律中鍍層的磨耗係數與硬度(刀具壽命與磨耗)。最熱的那組設定已經超過鍍層磨耗表 600 °C 的上限,超過之後係數維持在最後一個值。
- 證據。 HiNC 分辨兩個廠牌,幾乎完全靠螺旋角。RS4 的 50° 是讀取的;VHVTR4 的 35° / 38° 是自選的。C5 不主張排序,所以方向相符不算證據。RS4 在 RDOC 4.5 時已經跑在它自己製造商的建議之外,這可能是它壽命較短的另一個原因,而 HiNC 沒有涵蓋這一點。
共用的佇列,以及一個砍到自己連線的 kill 指令
- 情況。 共用伺服器上的代理透過一個鎖檔輪流跑驗收。一批 0.03125 mm 網格、帶幾何差異比對的執行佔住鎖檔好幾個小時。
- 風險。 為了輕量的執行等上好幾個小時,或在旁邊跑而餓死其他代理的執行。
- 怎麼發現。 代理自己的那一批在佇列裡排在它後面。
- 解法。 粗跑(35–70 s,每次讓服務程序最多多用 1.7 GB)與 0.125 mm 的驗收(135–285 s,每次讓一個原本約佔 2.6 GB 的程序多用不到 2 GB)都是輕量的,所以在鎖之外一次一個地跑,每次先確認至少有 30 GB 的空閒記憶體。停止自己排隊中的那一批時,代理依名稱樣式砍程序:樣式比對到它自己的遠端 shell 命令列,切斷了連線,而以較短名稱啟動的排隊腳本卻活了下來。有一段時間佇列裡有兩份,其中一份後來被別人重新啟動。代理之後改以工作資料夾辨認自己的程序,並以確切的程序編號砍掉它們,先砍父程序。
- 證據。 驗收執行一次一個地完成,每次 135–285 s 的伺服器時間。
借來的建置、共用的複本,以及被改寫的主軸檔
- 情況。 三個小問題。代理自己的服務複本需要一份 HiNC 建置,而它在伺服器上沒有自己的建置。案例 repo 的本機複本與其他代理共用,他們在代理第一次提交之後又提交並推送,所以代理的推送看起來像是遺失了。還有,HiNC 在第一次儲存時把主軸檔改寫成它自己較新的格式,從 3,245 位元組變成 4,131 位元組。
- 風險。 跑一份來路不明的建置;一個遺失的提交;一個主軸檔與已提交版本不同的專案。
- 怎麼發現。 設定私有複本時;共用複本的歷史;儲存後檔案的大小。
- 解法。 HiNC 3.2.42 的建置取自另一個代理的私有複本。
git merge-base --is-ancestor確認了那個提交在已推送的歷史中。HiNC 版本的主軸檔隨專案一起提交。 - 證據。 執行頁顯示 v3.2.42;那個提交是遠端分支的祖先;改寫後的主軸檔帶著同樣的值。
結果與效益
這裡的一切都是仿真;沒有切過任何東西。在 HiNC 3.2.42 上以 0.125 mm 網格、主軸每轉一步量得,跑在共用伺服器上的一份私有 HiNC 網頁服務複本。每循環的值是第 1 層各循環的平均。降伏應力比的峰值在每組設定都等於它的直邊值;力與溫度是直邊中位數。撐過的循環數是推得的(CycleToFailure + 1)。每一層都是平面的,每一次下刀都在已清空的空間,所以刃緣磨耗寬度是在它有效的平面切削範圍內使用(刀具壽命與磨耗)。
| 設定 | 撐過的循環數 | 每循環刃緣磨耗 | 第 1 層後的刃緣磨耗 | 每循環坑磨損 | 每公尺坑磨損 | 降伏應力比 | 扭矩比 | 力 | 刃面溫度 |
|---|---|---|---|---|---|---|---|---|---|
| R8-A5-T1 | 50, 41, 30 | 35.2 µm | 140.7 µm | 32.6 µm | 91.0 µm | 0.553 | 0.084 | 992 N | 519 °C |
| R8-A10-T1 | 50, 54 | 37.3 µm | 149.2 µm | 37.0 µm | 103.3 µm | 0.900 | 0.144 | 1,853 N | 543 °C |
| R45-A5-T1 | 116, 150 | 21.0 µm | 147.0 µm | 23.1 µm | 63.0 µm | 0.425 | 0.053 | 770 N | 506 °C |
| R45-A10-T1 | 127 | 22.0 µm | 153.9 µm | 25.6 µm | 69.7 µm | 0.604 | 0.087 | 1,224 N | 524 °C |
| R45-A5-T2 | 85, 125 | 24.9 µm | 174.3 µm | 33.0 µm | 89.8 µm | 0.438 | 0.053 | 819 N | 576 °C |
| R45-A10-T2 | 84, 60 | 26.0 µm | 182.2 µm | 36.4 µm | 99.1 µm | 0.732 | 0.100 | 1,554 N | 601 °C |
| R45-A10-T3 | 15, 1 | 22.0 µm | 153.9 µm | 25.6 µm | 69.7 µm | 0.604 | 0.087 | 1,224 N | 524 °C |
坑磨損指坑的深度;「每公尺」是把每個循環的坑磨損除以該循環的刀路長度,包括進刀與退刀。力是一步中刀具所受的最大力,即 HiNC 的 MaxAbsForce_N。刃面溫度是刀具本身的表面溫度。扭矩比是峰值,等於直邊值。
第一個循環的刃緣磨耗最多:依表的順序是 82.4、87.6、66.7、70.2、79.7、83.6 與 70.2 µm。RDOC 8 的執行用了 7,830 與 7,926 步、2 分 19 秒與 2 分 21 秒的仿真時間;RDOC 4.5 用了 13,673 到 13,841 步、4 分 8 秒到 4 分 12 秒。
依第一次播放之前寫下的標準判定:
| 標準 | 預期 | HiNC 3.2.42 上的判定 |
|---|---|---|
| C1 — RDOC 8 高於 4.5 | 通過 | 通過。 刃緣磨耗 1.67 與 1.70 倍,降伏應力比 1.30 與 1.49 倍,扭矩比 1.58 與 1.66 倍(ADOC 5 與 10)。 |
| C2 — 刃緣磨耗比落在 2.1–5.0 | 偏低而不通過 | 不通過。 1.67–1.70。它也落在審查為每種 ADOC 分別算出的範圍 2.32–5.00 與 2.35–2.54 之外。 |
| C3 — ADOC 的排序 | 不通過 | 不通過。 RDOC 4.5 的兩組在每一個量上都一致;RDOC 8 那組在每一個量上都不一致。 |
| C4 — 160 mm 刀把 | 不通過 | 不通過。 每一個量都是 80 mm 刀把的 1.000 倍。 |
| C5 — 廠牌,不主張排序 | — | 差異超過 ±10 %。 刃緣磨耗 +18–19 %、坑磨損 +42–43 %;ADOC 10 時降伏應力比 +21 %、力 +27 %;ADOC 5 時降伏應力比 +3 %、力 +6 %,與 0.25 和 0.125 mm 網格之間的變化同樣大小(在 0.25 mm 時是 +0 % 與 +3 %)。 |
| C6 — 降伏應力比低於 1 | 通過 | 通過。 最高 0.900,R8-A10-T1。 |
審查在標準旁加了註記,但沒有改動它們:C2 的範圍混了兩種 ADOC,而它「兩者的接觸角都超過 90°」的推論是錯的(RDOC 8 是 127°、RDOC 4.5 是 84°,推得),不過最大切屑厚度仍只差 0.5 %;C3 在每一個量上判定、不給容差;除了螺旋角與轉角,兩份型錄在鍍層與製造商建議上也不同,而模型沒有帶入這些;還有,資料把失效解析到一個循環,而不是一轉:撐了一個循環的那支刀,是在它第一個循環中的某處失效的。
在執行之後才算、不屬於標準的:
- 到達同樣刃緣磨耗的長度。 RDOC 4.5 需要 RDOC 8 的 1.63–1.70 倍長度,才達到同樣的刃緣磨耗寬度,而壽命是 2.1–5.0 倍。共同的寬度取 100 µm,以及比 RDOC 8 設定第 1 層結束時的寬度少 1 µm 的值——ADOC 5 時 139.7 µm、ADOC 10 時 148.2 µm(自選)——都遠低於一般常用作刃緣磨耗極限的 0.3 mm。
- 以層代替循環。 在兩種徑向切深下,一層去除的體積幾乎相同:150 × 80 mm 那一面在 RDOC 8 時去除 10,624 mm²、RDOC 4.5 時 10,521 mm²,再乘上 ADOC(推得)。第 1 層之後,HiNC 的刃緣磨耗在 RDOC 4.5 時比 RDOC 8 略寬:ADOC 5 時 147.0 對 140.7 µm,ADOC 10 時 153.9 對 149.2 µm。資料中 RDOC 4.5 的刀撐過的層數是 RDOC 8 的 1.4–1.9 倍(VHVTR4、80 mm、同一 ADOC;推得:撐過的循環數除以每層循環數)。以去除的體積計,HiNC 對徑向切深的排序與資料不同。
- 與平均壽命的等級相關(Spearman ρ,六組設定,不含 160 mm 刀把;−1 表示在每一對中,值較高的都對應較短的壽命)。每循環刃緣磨耗 −0.94;離完美的反向排序只差一對次序顛倒,而那一對就是 C3 的——RDOC 8 下的兩種 ADOC。只看 RDOC 約是 −0.83。比單看徑向切深多出的全部增益,來自把 RDOC 4.5 下的 RS4 排在 VHVTR4 之上,而那個順序建立在 VHVTR4 的自選螺旋角上:若兩個廠牌在每種 ADOC 下打平,刃緣磨耗約會給出 −0.79(推得);只看 80 mm 刀把上的四組 VHVTR4 設定是 −0.80。每公尺坑磨損 −0.83、每循環坑磨損 −0.66、降伏應力比與力 −0.54、扭矩比 −0.43、熱屈服比與表面溫度 −0.26。納入 160 mm 刀把後,刃緣磨耗降到 −0.52。只有六個點,這些是跡象,不是證明。
數字背後的檢查,全在 HiNC 3.2.42 上:
- 網格寬度。 R8-A10-T1 的第 1 個循環——0.25 mm 下完整程式的第一個循環,以及 0.125 與 0.0625 mm 下修剪過的程式——給出的力是 1,842、1,853 與 1,848 N,降伏應力比 0.895、0.900 與 0.898,刃緣磨耗 87.9、87.6 與 87.5 µm,坑磨損 47.9、47.7 與 47.6 µm:彼此最多相差 0.6 %。表中每一格在 0.25 mm 執行與 0.125 mm 驗收之間的差異都在 3 % 以內。
- 每一次執行。 每一行都執行(58 或 94 行);切深峰值等於 ADOC;沒有警告也沒有錯誤。每次執行的訊息只有進度與成功的提示(重建之後的第一次執行另有一對碰撞準備訊息),以及 NC 讀取器的一則行數提示;沒有步訊息。切寬檢查在 VHVTR4 的設定上依寫下的內容不通過,原因是難題中所說的幾何原因。
- 熱屈服比。 直邊上 1.40–1.70,每組設定都高於 1,表面溫度 506–601 °C。HiNC 的文件預期在製造商建議的條件下就會如此,因為它的刀具材料預設值偏保守(評估製程可加工性);它不用來排序。HiNC 的磨耗效應選項維持預設的關閉時,每次執行都使用鍍層的磨耗表,而它止於 600 °C。
它對每一種讀者的意義:
- 給加工工程師。 從來源讀取的所有東西裡,只有徑向切深在 HiNC 與量得的壽命中排序相同,而且只在以循環計時。超過型錄的 ae 建議、8 mm 對 4.5 mm,HiNC 每循環的刃緣磨耗快約 1.7 倍,對刀具的負載重 1.3–1.5 倍。以層計——兩種切深去除的體積大致相同——HiNC 在兩者留下大約相同的刃緣磨耗寬度,4.5 mm 時略多,而資料中 4.5 mm 的刀撐過的層數是 1.4–1.9 倍;單看 HiNC 的磨耗,看不出較小的徑向切深能讓一支刀切出更多材料。軸向切深只在 RDOC 4.5 時排序相同。廠牌之間的差異來自一個型錄沒給的螺旋角。HiNC 不會告訴你一支刀能撐幾個循環,也看不見長刀把——兩支刀在它下面撐了 15 個循環與 1 個循環(後者是作者標出的離群值)。
- 給老師或學生。 怎麼讀型錄的建議:VHVTR4 的 ae 至多 0.45 d,RS4 至多 0.40 d。徑向切深怎麼決定每道刃在切削中經過的弧:10 mm 刀具在 8 mm 時 127°、4.5 mm 時 84°(推得:arccos(1 − 2 · RDOC / D))。為什麼在刃口每一點上量的刃緣磨耗寬度對軸向切深幾乎沒有反應,以及在 HiNC 中軸向切深怎麼只經由溫度影響它。尖角刀路怎麼在凸角卸除刀具的負載,以及一段進刀移動怎麼造出一個看起來像製程本身的峰值。靜態強度比與疲勞壽命是兩回事。
- 給評估這種做法值不值得的人。 七次粗跑在一台共用的 32 執行緒伺服器上總共花了不到七分鐘的伺服器時間,每次讓服務程序最多多用 1.7 GB;驗收執行每次 135–285 s,每次讓一個原本約佔 2.6 GB 的程序多用不到 2 GB;0.0625 mm 的修剪執行 340 s。對最初執行的對抗式審查抓到兩個建構錯誤:進刀圓弧——它造出了每一個負載峰值,也讓 C6 不通過——以及後角——它與同一輪的進刀改寫一起,讓每一個刃緣磨耗寬度乘上 0.72–0.73,但沒有改變任何判定或排序。因為標準是事先寫下的,修正無法移動判定所依據的門檻。最有說服力的輸出是每循環刃緣磨耗,但它的排序只比單看徑向切深好一點,而那一點建立在自選的螺旋角上。
- HiNC 與本文件因此改了什麼。 HiNC 沒有為本案例做任何修改。〈模型之外的加工問題〉裡的刀具壽命與疲勞一節,已經為刀具壽命的缺口引用這個資料集,引用的是
CycleToFailure的原值,比本頁計的循環數少一;本頁補上 HiNC 的排序能從它還原什麼、不能還原什麼:以循環計,刃緣磨耗能排出徑向切深,降伏應力比與扭矩比對各組設定的排序很弱,而沒有任何量排得出刀把。
誠實的限制
- 刀具壽命在模型之外。 HiNC 回報的是瞬時的比值與磨耗,不是刀具能撐過的循環數;它沒有疲勞或累積損傷的模型,而它的刃緣磨耗在斷刀前也不加速。見刀具壽命與疲勞,那裡計的是失效那個循環之前的循環數,比本頁少一。本頁的比較是排序,不是壽命預測。
- 拿磨耗比斷裂。 資料中的刀具以斷裂結束——整支斷或斷一道刃——而不是達到磨耗極限。以 HiNC 的磨耗速率排序,是假設磨得越快就斷得越早,機制是刃口磨耗使力上升,而 HiNC 沒有模擬這種上升。刃緣磨耗寬度的絕對值也沒有針對 38 HRC 的鋼校正:4 或 7 個循環——只是壽命的一小部分——之後的 140–182 µm,不該拿去對照刃緣磨耗極限。
- 以循環計,不是以體積計。 以循環——壽命計數的單位——來看,徑向切深的排序與資料相同。以層計、去除的體積幾乎相同時,HiNC 給兩種徑向切深大約相同的刃緣磨耗寬度,而資料中 RDOC 4.5 的刀撐過的層數是 1.4–1.9 倍。
- 自選的螺旋角決定了廠牌的排序。 VHVTR4 的 35° / 38° 是自選的;探針顯示螺旋角解釋了兩個廠牌之間幾乎全部的差異。換成別的角度,會讓 T1 更接近 T2 或更遠離它。
- 前角與後角是自選的,兩個廠牌都是 6° 與 10°。後角直接決定刃緣磨耗寬度:第一輪與第二輪之間——把後角從 5° 提高到 10°,同時改寫進刀——每一個每循環刃緣磨耗寬度都變成原來的 0.72–0.73 倍。
- HiNC 的預設值代替了未知的刀具值。 30 µm 的刃口圓與 0.6 的刀芯比例是 HiNC 的預設值。降伏應力比與刀芯的三次方成反比:0.55 會讓它升到 1.30 倍,0.65 會降到 0.79 倍,所以 C6 的餘裕(0.900 對 1)帶著這個假設。
- 鍍層的磨耗表止於 600 °C。 R45-A10-T2 在直邊上是 601 °C;超出表格後,磨耗係數維持在最後一個值。兩個廠牌都帶同樣 3 µm 的 TiAlN 鍍層,雖然 RS4 的型錄寫的是 PARA Silver+(網路商店寫 TiAlN)。
- 材料是出貨時的 SCM440。 一組切削係數涵蓋 35–42 HRC 的分布,其中沒有任何東西針對 38 HRC 的鋼擬合。把降伏強度往 38 HRC 調高,讓磨耗增加 5–12 %,但沒改變 RDOC 8 / 4.5 的比值;它對 ADOC 與廠牌比較的影響沒有做探針。
- 文章的電流曲線與刀路對不上。 每循環的絕對磨耗建立在「一個循環就是以 640 mm/min 走完整的一圈」這個讀法上;曲線暗示的是不同的進給、時間軸或刀路。
- 160 mm 刀把。 把
ToolHolderLength讀成量規長度是一個選擇。在 HiNC 3.2.42 中,刀把不是降伏應力比所加載之樑的一部分,也沒有刀把或主軸的柔度、沒有動態,所以兩支刀把給出一模一樣的數字。 - 沒有模擬的。 力隨磨耗上升、試件之間的硬度分散、偏擺、讓部分刀具結束的單刃斷裂,以及兩個廠牌在鍍層與製造商切削建議上的差異。只仿真了第 1 層;之後的各層與層間的銑平沒有仿真。
- 其他選擇。 尖角刀路與文章大部分的圖相左;主軸規格是二手的;冷卻是 HiNC 的預設值。
讀者可以帶到自己案例的
- 第一次執行之前寫下通過標準,附上你預期的結果。審查發現措辭有誤時,在旁邊加註記,並依寫下的文字判定。
- 相信一個峰值之前,先找出它落在哪一步;你自選的一段進刀移動就可能造出它。
- 讀回引擎用到的每一個值。你寫進去的設定,未必就是模型讀的那一個。
- 兩組設定有差異時,一次只改一個輸入,直到你知道是哪一個把它們分開。如果那是你自選的值,結果就是你的選擇的後果。
- 磨耗曲線趨平時,比較到達同一磨耗寬度所需的長度,而不是每循環的磨耗。
- 以壽命計數的單位排序,再以去除的體積重新核對排序;兩者可能不一致。
- 測試仿真看不看得見一個因素之前,先確認那個因素到底在不在模型裡;在加載的樑之外的刀把是看不見的。
- 拿負載與已發表的訊號曲線比較之前,先拿它們的時間對照你的刀路。
- 依製造商的規格表建刀具,並把規格表沒交代的一切標為自選。
- 在共用伺服器上,以確切的程序編號停止自己的程序,絕不用名稱樣式。
來源與授權
- 資料集。 Grzegorz Piecuch, Tomasz Żabinski, A new open dataset from a milling process – data for classification and estimation of tool life, figshare (Springer Nature), version 1, 2025,https://doi.org/10.6084/m9.figshare.28589216.v1(所有版本:https://doi.org/10.6084/m9.figshare.28589216)。
- 文章。 G. Piecuch, T. Żabiński, "A new open dataset from a milling process – data for classification and estimation of tool life", Scientific Data 12, 650 (2025), Data Descriptor,https://doi.org/10.1038/s41597-025-04923-y。
- 連結若搬移,可搜尋
"A new open dataset from a milling process"、figshare 28589216、s41597-025-04923-y、Piecuch Żabiński CNC milling tool life 42CrMo4 Haas VF-1、FeatureAndMetadata_Milling.csv或P114_F01_C1。 - 授權。 創用 CC 姓名標示 4.0 國際(CC BY 4.0),資料集依它的 figshare 紀錄、文章依它的最後一頁。
- 出處標示。 Process data, sample and tool data and figures after G. Piecuch, T. Żabinski (Żabiński in the article), "A new open dataset from a milling process – data for classification and estimation of tool life", figshare dataset, https://doi.org/10.6084/m9.figshare.28589216.v1 (2025), described in Scientific Data 12, 650 (2025), https://doi.org/10.1038/s41597-025-04923-y. © The Author(s) 2025. Licensed CC BY 4.0 (https://creativecommons.org/licenses/by/4.0/), provided as-is without warranties (CC BY 4.0 Section 5). Changes: nothing in the published files; we wrote our own programs for layer 1 of each tested configuration from the article's description and simulated them in HiNC (see "What we changed").
- 刀具資料。 刀具的尺寸與切削建議讀自 Van Hoorn Carbide 的 2024 年型錄與它的網路商店,讀取日期 2026 年 9 月 29 日。Haas、Van Hoorn 與 PARA Tooling 的名稱只用來識別機台與刀具。作者與這些公司都沒有為本案例或 HiNC 背書。
- 修改之處。 已發表的檔案沒有任何修改。各組設定第 1 層的程式、虎鉗、刀把、主軸檔與刀具沒寫明的幾何,都是為本案例推得或自選的,如上所標。沒有重製文章的任何圖或照片;本頁的圖是 HiNC 對代理設定的算圖。讀者請到來源取得資料集與文章;公司網站保留一份資料集 metadata 與特徵檔的備份,而文章與 25.3 GB 的原始訊號只留在來源。