其他命令 (The Other Commands)
除了把程式放進一次執行,任務還能在中途改變工作階段的設定、引導優化器、寫出這次執行產出的東西,以及用腳本驅動工作階段。
它們在哪裡
執行頁控制樹的任務分支,全都出自同一個新增命令——任務列或清單列上的 +。程式類別的四個命令之中,把程式放進一次執行的兩個在播放程式,另外兩個——手動裝刀與腳本——在下面;流程類別唯一的命令在建立任務。
設定,一個命令一項
設定類別有五個命令。每個帶著一項設定,只有物理模擬帶著兩項:
| 命令 | 設定的是什麼 | 預設值 |
|---|---|---|
| 加工解析度 | 材料移除的網格化解析度,單位 mm | 0.125 mm;在任務列上新增時,則是它與授權允許這個工件的寬度兩者之中較粗的那一個(在清單列上新增的是 0.125 mm) |
| 運動解析度 | 一段運動如何被取樣成步 | 每轉進給 |
| 碰撞偵測 | 是否偵測碰撞 | 開 |
| 失敗時暫停 | 執行遇到失敗時是否停下 | 關 |
| 物理模擬 | 是否模擬物理,以及是否用回饋模式 | 物理模擬開,前提是持有進階物理授權;回饋模式關 |
每一個都從它自己在清單中的位置起生效。 排在它上面的程式,以它之前生效的設定播放;排在它下面的程式則以新值播放,直到更下面有別的東西再次改變工作階段為止。
這正是它們做成命令、而不是整個專案共用的設定的原因,而且值得善加利用:在粗加工程式上方放一個粗的加工解析度、在精加工程式上方放一個細的,一次執行就能讓兩者各以應得的解析度完成。
五個之中有三個只是單一欄位或核取方塊。運動解析度要說的比較多,帶著自己的編輯器:一個類型——每轉進給、每刃進給或固定——以及在選「固定」時,以 mm 計的線性解析度與以度計的旋轉解析度。物理模擬有啟用物理模擬,以及縮排在它底下、只在它勾選時出現的子選項回饋模式——切屑只算前一刃留下的料,加上把刀具撓曲帶進切削,代價是播放時間——它那一列把兩者都寫出來:物理模擬 [開, 回饋模式]。兩種模式各算什麼、不含回饋模式的雲端方案會怎樣,見物理模擬與回饋模式。
加工解析度的下拉選單提供的,是與工件的初始解析度同一道 2 的次方階梯。在限制解析度的授權下,比授權允許這個工件的寬度更細的各級會反灰、而不是被藏起來,並附一行提示寫出那個寬度;已經比它更細的值仍然選得到,第二行提示則說切削屆時實際以哪個寬度進行。已經比授權更細的素材——例如以它自己的解析度讀入的 .wct——切削不會比它自己的寬度更細:比授權與素材兩者都更細的請求,會被夾限到這兩個寬度之中較細的那一個、附上警告,所以反灰的是比那個寬度更細的各級,並有一行提示說素材已經比授權更細。這個上限是什麼、以及在任務列上新增的命令為什麼從授權的寬度開始,見網格解析度。
Note
一般組態不在選單上,而這不是它不見了。 它曾是一個同時帶著這五項設定的命令,上面這五個命令取代了它。仍存著一個一般組態的專案,載入時會在原處換成這五個命令,之後的儲存也寫出這五個。若那組設定指名了網格幾何檔,或打開了讀取網格幾何檔,它們前面還會有一個設為讀取的記錄網格幾何命令——只有在讀取是打開的地方才會勾選。沒有什麼要新增,也沒有什麼要找。
優化器,作為一個環節
NC 優化設定是優化類別唯一的命令,它之所以存在,是為了讓優化器的設定落在執行中的某一點,而不是涵蓋整次執行:排在它下面播放的一切都以它的值做優化,而更下面的第二個則會在任務途中把這些值改指成另一組。它底下各個節點各引導什麼——以原始進給率為下限也在其中——、顯示物理選項關著時這個命令為什麼會隱藏,以及寫出優化後程式的那次執行——優化播放,見其他命令:優化器。
寫出執行產出的東西
輸出類別有五個命令:執行後作業、記錄網格幾何、匯出網格幾何 (STL)、記錄播放結果與回顧播放結果。
執行後作業這個名稱說的是它消化什麼,而不是它放在哪裡。 它是清單中的一個普通項目,不是執行結束時的掛鉤 (hook),它寫出的一切,都衍生自工作階段在它上面已播放的內容。把它放在兩支程式之後,它就涵蓋兩者;在清單中途再放第二個,它就寫出同一次持續累積的執行的一份中途快照。放在哪裡,就是全部的問題。
它底下掛著五項輸出,每一項都是一個子節點,由它自己的核取方塊打開該項輸出:
| 輸出 | 寫出什麼 | 預設範本 |
|---|---|---|
| 步驟檔案輸出 | 已播放內容的步序列資料 | Output/[NcName].step.csv |
| 取樣檔案輸出 | 以你設定的週期做時間取樣的序列 | Output/[NcName].shot.csv |
| 優化輸出 | 優化後的程式 | Output/Opt-[NcName] |
| CL → NC 回寫 | 從已播放內容重新合成的 Fanuc NC | Output/[NcName].nc |
| 幾何差異偵測 | 在你設定的半徑下對工件幾何所做的比對 | — |
範本中的 [NcName] 會被替換為每一步所來自的程式的檔名(含副檔名)——副程式或巨集的步,會進到以被呼叫程式命名的檔案,而不是以呼叫它的程式命名。[NcFile] 則被替換為該程式相對於專案的路徑,其中每個 / 都換成 -,讓不同資料夾裡同名的兩支程式能分開。
範本是相對於專案資料夾——也就是放專案檔的那個資料夾——的路徑,絕對路徑則照原樣使用;路徑上還不存在的資料夾會被建立。兩個佔位符都不是必要的:Output/run-1/step.csv 也是一個範本,但這次執行的每一支程式都會寫到那一個名稱上,所以有不只一支程式時,它只會留下最後一段(見下面第 4 點)。
打開它們之前要知道的四件事:
- 五項中有兩項只在「偏好設定」選單的「顯示物理選項」打開時才看得到——取樣檔案輸出與優化輸出。見偏好設定。
- 取樣檔案的時間解析度是取樣週期,不是加工解析度,它決定了那份資料的精度上限。週期細,檔案就大:一支六段切削的程式,在預設的 1 ms 下寫出約 13 MB,在 0.1 ms 下約 128 MB。要在打開之前估計檔案大小,就以三軸機台、1 ms 下每一分鐘的模擬加工約 13 MB 來估——一支四十分鐘的程式會寫出超過半 GB。
- CL → NC 回寫需要 CL 在 XYZABC 機構鏈上播放,所以播放它的程式檔案命令要放在這個命令上面。它會把工作階段播放過的每一個控制檔案重新序列化,所以 NC 的播放也會被回寫,而轉換後的檔案會以各自的節點出現在程式分支上——見程式分支。
- 步檔案與取樣檔案依來源程式分別寫出,而每當來源改變,檔案就重新建立。 寫出器依序走過執行的各步,每當某一步來自與前一步不同的程式,就重新開啟它的輸出——把它截斷。因此,一支被呼叫三次、呼叫者在各次呼叫之間也有移動的副程式,它的檔案只會留下第三次呼叫;呼叫者的檔案只留下呼叫者在最後一次呼叫之後所做的事;而不含
[NcName]或[NcFile]的範本,只會留下整個任務的最後一段。要保留每一次呼叫,就讓每次呼叫各自在一次執行中播放,並在兩次之間把檔案移走;或者在每次呼叫的程式檔案之後,各接一個自己的執行後作業,讓它的範本指向它自己的資料夾。在物理打開的三軸機台上,步檔案每一步約 1.7 KB,所以一次二十五萬步的執行會寫出約 400 MB;物理關閉時,每一列會比較短。
不論核取方塊是否勾選,每個欄位都保持可編輯:核取方塊決定的是什麼會執行,而不是什麼可以事先準備。各項輸出依命令自己的順序寫出——取樣檔案、步檔案、優化、回寫,然後是幾何差異——這不是樹上列出它們的順序,而且只有在你讀它們的時間戳記時才有關係。
寫出的每個檔案都會在工作階段上宣告,什麼都沒寫出的寫出器也會說出來。寫出器打開的每個步檔案或取樣檔案,都是一列正在建立檔案 […],位於寫出器的開始與完成兩列之間——步檔案是 WriteStepFile 開始。與 WriteStepFile 完成。,取樣檔案是 WriteShotFile …——帶著範本展開後的路徑。一個檔案都沒打開的寫出器,不以完成收尾,而是以警告收尾:StepFile-Write--NoFile 或 ShotFile-Write--NoFile,並寫出當時步序列有幾個位置。原因要不是命令上面什麼都還沒播放,就是播放的內容沒有建出任何加工步——執行完成了,卻什麼也沒有分辨這兩者。而且寫出器走過的是工作階段的整條步序列,不只是最近一次執行:沒有先重置就開始的執行,會疊在前一次之上播放,所以排在程式下方的執行後作業會走過兩次播放的步,排在程式上方的則只有先前那次播放的步。一個檔案從這兩次播放裡留下什麼,依上面第 4 點:單獨一支程式播了兩次,檔案裡兩次都留著;任務裡有好幾支程式時——放著換刀的 NC 程式碼項目也算一支,因為那次換刀本身就是一步,而手動裝刀項目避開的正是這一點——每個檔案都會在第二次播放時被重新開啟,只留下那次播放的步。
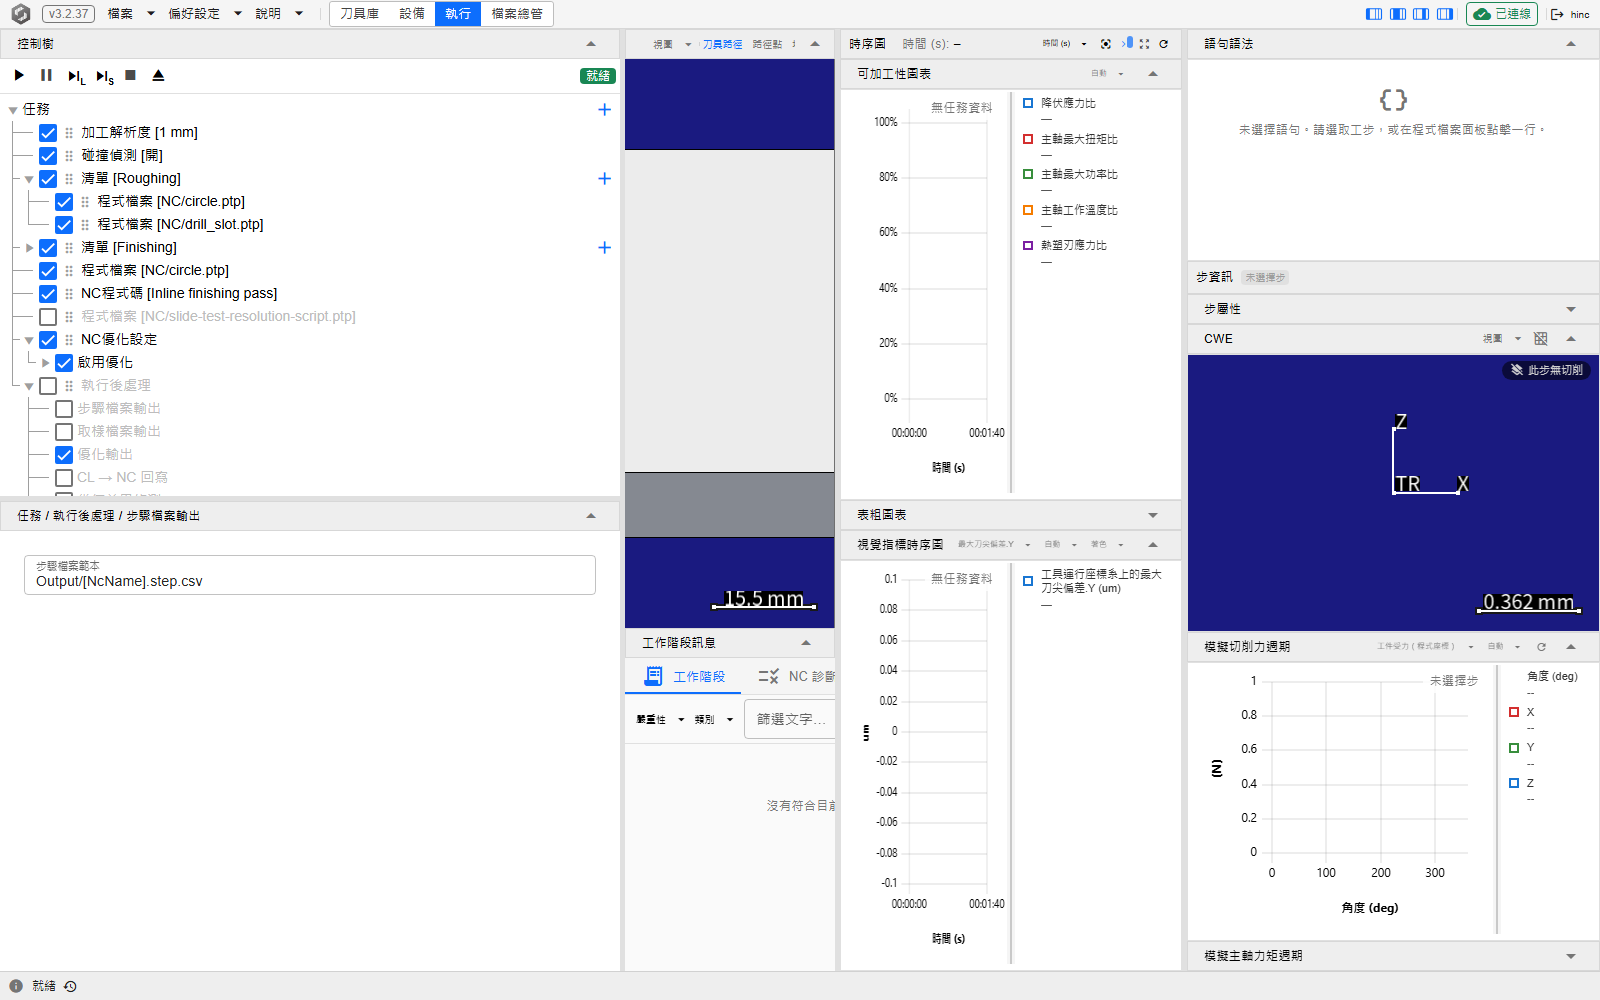
範例任務的執行後處理命令,選取了步驟檔案輸出,路由 /execution?tree=execution/mission/8/step-files。每一項輸出都是帶著自己核取方塊的子節點——打開該項輸出的就是那個勾——而所選那一項的範本欄位位於下方的面板,標題為任務 / 執行後處理 / 步驟檔案輸出。在範例中,執行後處理這一列本身反灰、未勾選,而它的輸出照樣可以編輯。它們列在它底下,跟著它一起反灰——步驟檔案輸出、取樣檔案輸出、已勾選的優化輸出、CL → NC 回寫與幾何差異偵測。
在兩次執行之間保留工件
記錄網格幾何把工件當時的樣子存起來,讓之後的執行再拿起來;匯出網格幾何 (STL) 把同一份網格寫成 STL。記錄播放結果把它下面的程式所播放的內容寫進結果資料夾,回顧播放結果再把那次播放顯示一次。四種記錄操作、路徑、匯出的均勻網格選項與回顧,見記錄播放並保留工件。
把量測資料映射到執行上
映射類別有兩個命令。每一個都把專案資料夾中的一個 CSV 檔,讀到工作階段到目前為止已播放的步上,所以兩者都要放在它們所映射的程式下面。
| 命令 | 讀什麼 | 步得到什麼 |
|---|---|---|
| CSV 一對一映射 | 控制器日誌——每個程式行一列或更細,以檔案編號與行號為鍵 | 每一步的實際時間,而檔案其他每一欄都成為一個步變數,圖表、著色與步屬性都能選用——與內建步屬性同名的欄位除外 |
| CSV 一對多映射 | 感測器錄製資料——一個時間欄,加上力、力矩或加速度通道 | 每一步的一段樣本窗,供感測器週期圖、映射的步屬性與訓練讀取 |
一對多命令是透過各步的實際時間來配對樣本的,所以它接在一對一命令之後:程式檔案、CSV 一對一映射、CSV 一對多映射,依此順序。
兩個面板都以 CSV 檔案 開頭,也就是相對於專案資料夾的路徑,接著列出讀取器要查找的每一欄各一個欄位,每個欄位存著該欄在檔案中的標題。預設值就是本產品寫出的標題,所以它匯出的檔案不必改任何東西就能映射;控制器日誌或廠商的錄製資料,則是鍵入它自己的標題來映射——檔案本身不必編輯。欄位在失去焦點或按 Enter 時才提交,打字途中從不提交,而清空的欄位會回到它的預設值。
- 在 CSV 一對一映射上,檔案編號欄與行號欄是必要的,而步的時間取自三個來源中第一個可用的:實際時間碼(及其選用的日期時間搭檔)、實際時間、模擬時間。只有一個時間欄的日誌,就把那一欄填為 實際時間欄位;它的儲存格可以是時間碼,也可以是帶日期的時刻。
- 在 CSV 一對多映射上,保留預設值的欄位也接受該通道的其他內建標頭,而且該通道維持選用——沒有它的錄製資料,就映射它有的那些通道。你改過的欄位會被精確查找,檔案必須帶有那一欄。 欄位旁的單位,是讀取器認定該欄所用的單位;指名一欄並不會轉換它。週期取樣模式 設定每一步與錄製資料配對多少——一圈主軸迴轉,或一個刃的弧長;除非訓練研究另有結論,否則預設值就夠用。
檔案不存在、或缺少某個欄位所指名的欄,都不會讓任務停下:命令會在工作階段分頁回報 Map-SingleCsv--Fault 或 Map-SeriesCsv--Fault,訊息中帶著缺少的標題,而執行繼續進行到下一個項目。檔案格式與儲存格可採用的時間形式,見感測器資料映射;映射後的資料顯示在哪裡,見從網頁應用程式進行感測器資料映射。
從刀把的錄製檔估計安裝角
量測類別裡只有一個命令:安裝角估算。它讀智慧刀把對一把刀最初幾秒接觸的錄製檔,估出刀具在刀把裡轉了多少——也就是該刀具夾持節點上的安裝角——並且除非閘門拒絕,否則把角度寫進刀具、重算至今建好的步驟。放在程式之前、時機設為播放中,它會讓估計待命,播放在接觸窗滿之後、下一個步進點執行它;放在程式之後、時機設為立即(對已播放的步),它會立刻對已有的步驟估計。
它的面板是通用編輯器:刀號(-1=第一把切削的刀)——待命時是命令之後第一把碰到工件的刀,立即時是步驟串的第一把刀——接觸秒數、刀把錄製檔(相對於專案資料夾)、三個通道 Mx/My/Mz 勾選框——估計讀的通道,必須在該刀具「智慧刀把」節點宣告的通道之內(一個都不勾就讀宣告的那些)——套用到刀具、離群修剪比例——最後估計之前修剪掉的、擬合最差的那些步所占的比例,以百分比輸入,除非你更改,否則是 10 %——以及選用的已知切削參數檔與報告檔(JSON)。那一列讀作 安裝角估算 [播放中 · T1 · 30 s · Record/holder.csv]。沒有錄製檔的命令回報 SetupAngle-Command--NoRecording、什麼也不待命;已知切削參數檔讀不到、被 HiNC 讀成別種物件而不是切削參數,或是 HiNC 不讀取的退役形式時,命令在說明原因的那則訊息之後回報 SetupAngle-Para--Unreadable,既不待命也不估計,不會改用工件的參數;出錯的命令——參數檔是 HiNC 不認得的那種 XML 檔,或其中有係數不是數字,都算在內——回報 SetupAngle-Command--Fault,運行照常繼續。這些訊息在命令執行時出現在工作階段分頁,排在下面、呼叫 ResetRuntime() 的腳本項目會把它們清掉:時機設為播放中時,命令要放在這種項目下面,不要放在上面。估計需要切削給它什麼、怎麼讀它的診斷、結果從哪裡讀回,都在智慧刀把。
裝上操作員手動裝的刀
手動裝刀把刀具庫裡一把有編號的刀裝上主軸,就像操作員用手裝上一把那樣。沒有換刀行程、沒有加工步、不播放任何程式,也不佔任何檔案編號。它是給為手動換刀寫的程式用的——也就是不帶 T… M06 的程式——專案沒有隨設備存刀時,那種程式否則會以已完成結束,卻一步也沒有,只在工步診斷留下一則 Step-Tool--NotEquipped,位於它的第一個進給移動上。專案存了刀時,這種程式,或在第一次換刀之前就切削的程式,會用那把刀的一份複本切削,而 HiNC 把它算作 0 號刀:刀具庫裡沒有 0 號刀時,它的步沒有刀具數值,工步診斷會發出 Step-Tool--NotInHouse。不論哪一種,都把這個命令放在那支程式的程式檔案上方:程式就帶著主軸上的刀播放,並保有它的各行與它的檔案編號。
它的面板是通用編輯器,只有一個欄位:刀號,也就是這把刀在刀具庫裡的編號。設了刀之後,那一列讀作手動裝刀 [T2];新建立的項目在刀號還是 0 時,讀作手動裝刀。
它不做的事:
- 它不套用任何刀長。 刀長由程式的
G43 H帶著,或照現場的做法併進工件偏移的 Z——程式原點對齊。漏掉刀長,刀尖就比程式的每一個 Z 低一整支刀長:播放要不是什麼都沒碰到、以工作階段上的Play-Touch--None結束,就是往料裡扎進那麼深;若這次播放裡別的刀碰到了料,沒碰到的那把會在工步診斷以Tool-Touch--None被點名。 - 刀號小於 1 時不裝上任何刀——新建立的項目的 0 也在其中——並在工作階段說出
ManualTooling-Command--NoToolId;主軸維持原狀。刀具庫裡沒有的刀號說出Tooling--NotFound,沒有刀刃的刀說出Tooling--NoCutter,兩者都在工步診斷;兩種情形都讓主軸空著。 - 它不卸刀。 主軸上的刀會留到下一次換刀、下一個手動裝刀,或一次重置為止。
在程式上方放一筆內容為 T1 M06 的 NC 程式碼項目也能裝上刀,而那正是要避免的做法:它本身就以一個檔案播放,所以會佔一個檔案編號,之後的每支程式都往後一號;它的換刀本身就是一步;而寫到固定檔名的步檔案,會被下一支程式重新開啟(寫出執行產出的東西的第 4 點)。
透過 HTTP,POST /api/Mission/list-command/entries、本體為 {"commandType": "manualtooling", "insertIndex": …} 會新增它——填入程式檔案的索引,它就落在那支程式上方——再以 PUT /api/Mission/commands/{path}/fields/toolId、本體為刀號,設定刀具。
用腳本驅動工作階段
腳本是程式類別的第四個命令:針對執行中的工作階段求值的 C#,用於其他命令種類沒有涵蓋的任何事。腳本回傳一串動作時,那串動作會作為執行的一部分播放。
編輯器的自動完成,依據的正是執行時用來編譯腳本的那一套 API,所以它提供的就是執行會接受的,而成員的簽章與摘要會顯示在建議旁邊。挑選一個方法會插入該呼叫,每個引數都是一個停駐點,所以 Tab 會逐一走過各參數。
沒有「儲存」按鈕。 停止打字後不久就會儲存,標題旁的狀態標記會回報文字所處的狀態:Idle、Dirty、Staging…、Staged,或是 Error,其工具提示寫出原因。Staged 表示服務持有這份腳本,而不是專案已經儲存——要保留它,請儲存專案。
兩個提示框守著邊界,兩者都不是是非題,所以各有三個按鈕:
- 未儲存的變更:腳本還有未儲存的編輯,而你選取了另一個節點,或從樹的各列移動、產生副本、刪除或新增命令時出現——已經在途中的儲存會先讓它完成,提示只針對那之後仍未儲存的部分出現。儲存並切換會先儲存再繼續,而且只在儲存完成後才繼續;捨棄丟掉這些編輯;取消讓選取留在原處,被取消的列操作則被放棄,並附上一則通知,說明編輯器保留它未儲存的編輯。等待期間專案變更的話,列操作也會被放棄,通知寫著已取消——專案已變更。
- 腳本已在他處變更:命令在你不知情時被改動——另一個分頁,或專案重新載入——時出現。捨棄並重新載入採用伺服器的版本,強制覆寫用你的版本蓋過它,取消則把你的編輯留在編輯器中、不儲存,伺服器的版本也維持原樣。
和 NC 程式碼一樣,標題是選填的,也就是該列在方括號中標出的文字。
清單不是封閉的
新增命令提供的是應用程式所知道的一切,而不是內建在介面裡的一份選單。沒有自己編輯器的種類,由一個依該種類所宣告的設定建出的通用編輯器來服務——碰撞偵測與失敗時暫停就是這樣編輯的。所以,一個命令種類可能在本手冊還沒有為它寫一頁之前,就已經能新增,而且能完整編輯。
延伸閱讀
- 其他命令:優化器 — NC 優化設定:放在哪裡、引導優化器的節點,以及優化播放
- 記錄播放並保留工件 — 記錄網格幾何、STL 匯出,以及把一次播放錄下來再回顧
- 物理模擬與回饋模式 — 物理模擬命令的啟用物理模擬與它底下的子選項回饋模式,以及回饋模式算什麼、代價是什麼
- 模型之外的加工問題 — 把取樣檔裡工件受到的力,當作仿真不會讓它變形的那個零件的載重
- 執行仿真 — 執行一件工作的其餘部分
- 感測器資料映射 — 兩個映射命令讀取的檔案
- 從網頁應用程式進行感測器資料映射 — 任務中的兩個映射命令,以及映射後的資料顯示在哪裡
- 智慧刀把 — 安裝角估算命令估的是什麼、取樣的切削要給它什麼、讀回結果的 API
- 建立任務 — 這些命令所放入的清單
- 能接續的任務 — 這些命令所排成的配置,以及它帶來什麼
- 播放程式 — 把 NC 程式碼放進執行的兩個命令
- 出了問題時 — 執行完成了,卻沒有產生任何步、或沒有留下輸出檔案
- 網格解析度 — 加工解析度命令所設定的寬度怎麼選,以及限制解析度的授權允許什麼
- PreSettingCommand 面板(英文,未鏡像) — 一般組態背後的元件,以及存著的一組設定會展開成什麼
- PhysicsCommand 面板(英文,未鏡像) — 物理模擬背後的元件:啟用物理模擬、它底下的子選項回饋模式,以及各自何時停用
- PostExecutionCommand 面板(英文,未鏡像) — 執行後作業背後的元件:它的五個區段與各自寫出什麼
- 腳本命令面板(英文,未鏡像) — 腳本背後的元件:它的編輯器、自動完成與儲存狀態