散熱片鋁擠分流模:依論文圖面重建的擠型模,以及銑削在哪裡讓給放電加工
鋁擠型散熱片的分流模 (porthole die) 是擠型模具廠的日常工作:一顆 Ø180 mm、分上下兩片的鋼模,兩個分流孔由分流橋隔開,一個焊合室 (welding chamber)、一個沉槽 (pocket),以及一個有十二片鰭片、最薄 1.51 mm 的模孔。Truong、Hsu、Tong 與 Sheu 的論文(Metals 2020)以仿真設計了這樣一顆模具,實際做出來,並在一台 930 噸的擠型機上擠出合乎公差的散熱片型材。論文發表的是圖面和少數幾個尺寸,沒有 CAD 模型,也沒有加工流程。一個 AI 代理 (agent) 依圖面重建了上下兩片模,決定哪些由模具廠銑削、哪些留給線切割,寫出四次裝夾、八支 Fanuc 程式,並透過 Web API 在 HiNC 中播放。HiNC 的第一次播放就抓到代理自己的程式沿著粗加工壁面走快移;修正之後,四次裝夾以 0.25 mm 播放、沒有任何警報,上模與沉槽的銑削面都落在模型的 ±0.15 mm 以內,分流孔粗加工用到的主軸功率不到連續額定的五分之一。這些數字也畫出了模具廠憑經驗畫的那條線:十二片鰭片後方的空刀 (relief),要一支 Ø3 長頸刀花七小時、把刀彎掉十分之一毫米,而且有大約 2 % 的空刀面構不到,所以這部分交給放電加工。
本頁的一切都是仿真:沒有任何模具在真實機台上切削過。本頁的模具是代理依論文圖面建的模型,不是作者的 CAD。下面每個難題都寫明它的風險、怎麼浮現、如何解決,以及證明解法成立的證據。建好的專案是代理的工作素材,不對外發佈。
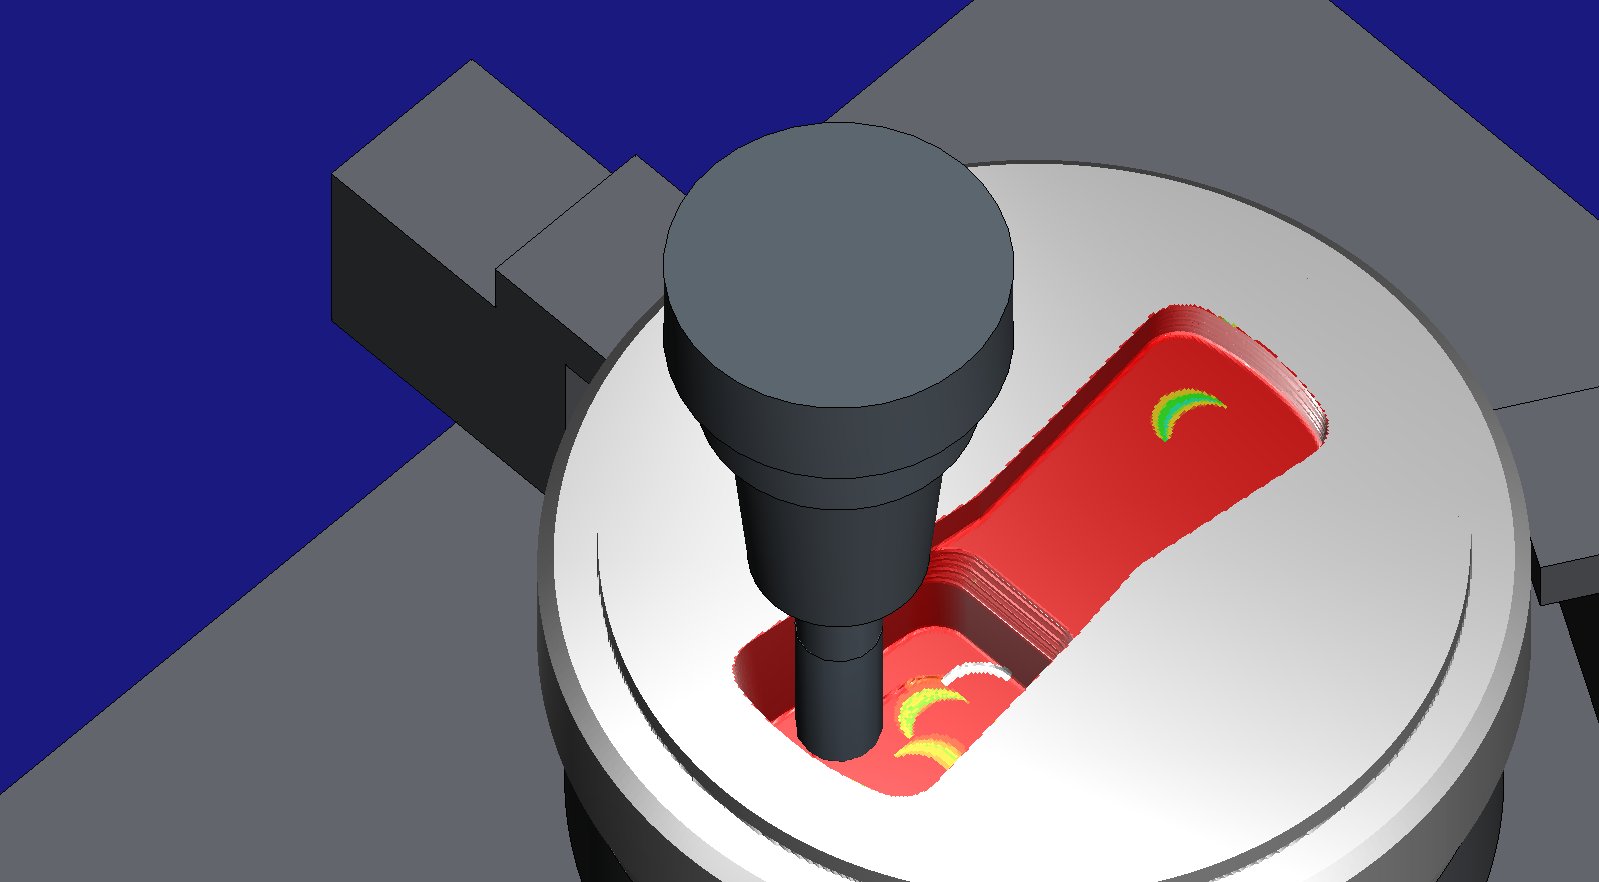
上模在 HiNC 的畫布上,擷取於粗加工播放途中:熱縮刀把上的 Ø16 端銑刀已下到分流孔 1 的一半,毛胚畫的是當下切出的樣子。畫面擷取自 HiNC 3.2.43。
案例
論文以文字與圖面交代了模具的用途與結構:
- 散熱片型材,95.95 × 20.2 mm,底座 4.04 mm,中央塊 23.13 mm,一側六片 2.57 mm 的鰭片,另一側三片 1.51 mm 的鰭片、一片 8.32 mm 的鰭片與一片外側鰭片,四個鰭片面上有 0.2 mm 的波紋(Fig. 1);
- 模具,「an upper and a lower part, with a height and a diameter of 90 and 180 mm」(分上下兩部分,高 90 mm、直徑 180 mm),H13 鋼,盛錠筒 130 mm(Sec. 2、Table 2);
- 初始配置(Fig. 2)與四個修正步驟:分流孔 2 縮小 3 mm、修改沉槽、調整工作帶 (bearing) 長度、分流橋倒角(Figs. 6–12、Table 3),最後得到 Fig. 21 的建議模具,也就是實際製作並擠型的那一顆;
- 分流橋寬 18 mm,後端尖 10 mm、尖角 50°,4 × 25° 倒角,13 mm 的焊合室,分流孔 7° 的斜度,圓角 R63、R60 與 R8,以及每一段的工作帶長度(Fig. 10)。
沒有交代的:兩片模各自的高度、分流孔的長邊與內側圓角、以數字表示的沉槽輪廓、出料側階梯的平面形狀、工作帶後方空刀的偏移量、右側鰭片的間距,以及模具是怎麼加工的。
代理建了什麼
模具廠做這種模具,工序大致如下;代理決定其中哪些要仿真:
| 工序 | 做法 | 本案 |
|---|---|---|
| 車削 | 車床 | 不仿真:毛胚一開始就是車好的外形,包括上模的止口、下模的承口與外徑段差 |
| 上模:分流孔、焊合室、分流橋 | 綜合加工機 | 仿真:從接合面粗加工並精加工整個分流孔(貫穿 45 mm 的模板)與焊合室;翻面後加工分流橋頂部的 4 × 25° 倒角 |
| 下模:沉槽(第二段焊合室) | 綜合加工機 | 仿真:深 5 mm 的弓形沉槽 |
| 下模:背面的空刀 | 綜合加工機或放電加工 | 仿真:出料側第二階(深 10)與依型材輪廓的出料側第一階,深到留下每一段的工作帶長度 |
| 模孔與工作帶 | 線切割 | 不仿真,也不拿銑削來代替;0.2 mm 的波紋也在工作帶上 |
| 熱處理、氮化、拋光 | — | 不仿真;FDAC 是預硬鋼(約 HRC 40),直接以這個硬度銑削 |
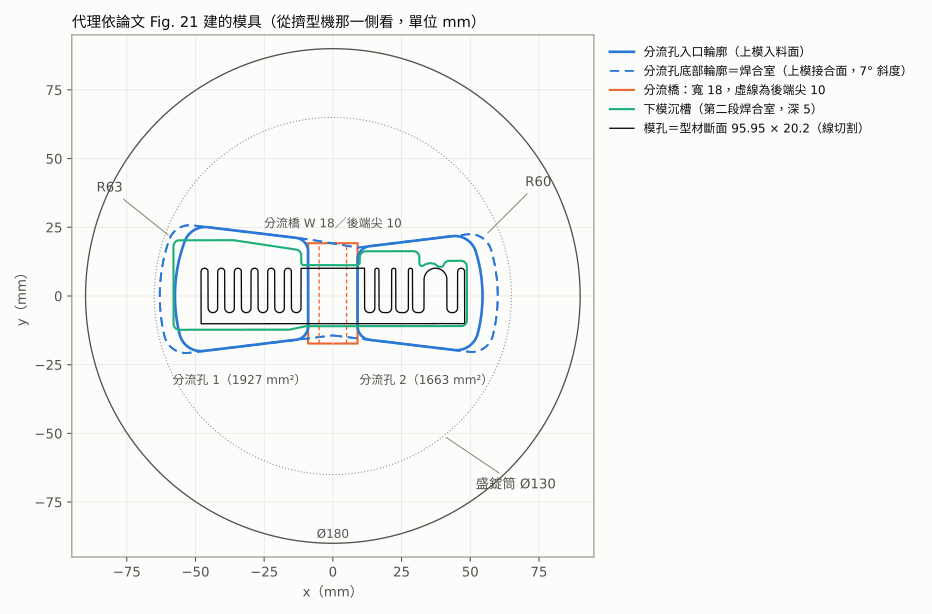
代理從論文讀出來的模具,從擠型機那一側看。分流孔的外側壁朝下模張開 7°,所以底部輪廓(虛線)落在入口輪廓(實線)的外側。
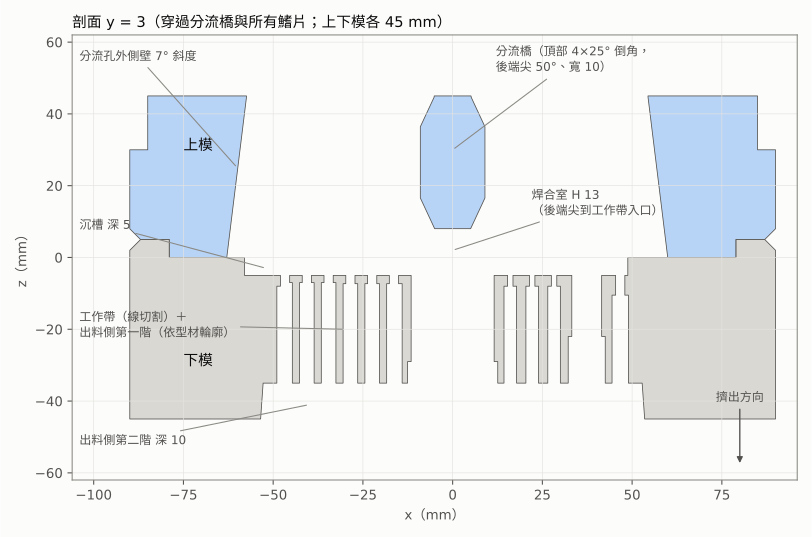
同一顆模具穿過分流橋與每一片鰭片剖開:兩片各 45 mm 的模,分流孔的外側壁與分流橋頂部的倒角朝相反方向張開,接合面以下是沉槽、工作帶與出料側的兩階。
每個值都標明出處:讀取(論文寫明的)、量測(依圖面比例從圖上量得)、推得,或自選(代理的決定)。
| 項目 | 值 | |
|---|---|---|
| 哪一顆模具 | Fig. 21 的建議模具(Table 3 步驟 4),也就是實際製作並擠型的那一顆 | 讀取 |
| 模板 | 上模與下模,中心處各 45 mm,止口 Ø158 × 5,上模頂部台階 Ø170 × 15 | 量測(Fig. 12) |
| 分流孔 | 長邊朝分流橋以 0.1206 的斜率收窄,外端底部 R63 與 R60,外側壁 7° 斜度,外側圓角 R8,內側圓角 R5 | 讀取、量測、自選(R5) |
| 分流橋 | 寬 18,後端尖 10、50°,頂部倒角 4 × 25°(讀成橫向 4 mm、與鉛直夾 25°,兩個倒角面夾 50°),後端尖在兩片模接合面上方 8 mm | 讀取、推得 |
| 焊合室 | 從後端尖到工作帶入口 13 mm:上模 8、沉槽 5 | 讀取、推得 |
| 沉槽 | Fig. 8 修改後的弓形輪廓,深 5,圓角 ≥ 2.2 | 量測、自選 |
| 鰭片 | 左側:六片 2.57 mm 鰭片,節距 6.068(間隙 3.498);右側:間隙 3.74、4.59、4.59、4.18 與 3.89 | 推得、量測(Fig. 1a) |
| 圖面比例 | Fig. 21a 2.699 px/mm(Ø180 的圓)、Fig. 12 8.43 px/mm(90 mm 的高度)、Fig. 1a 4.669 px/mm(95.95 mm 的型材) | 推得 |
| 工作帶 | 線切割,不銑削;其長度(1.2–24 mm,Fig. 10)由後方空刀的深度決定 | 讀取 |
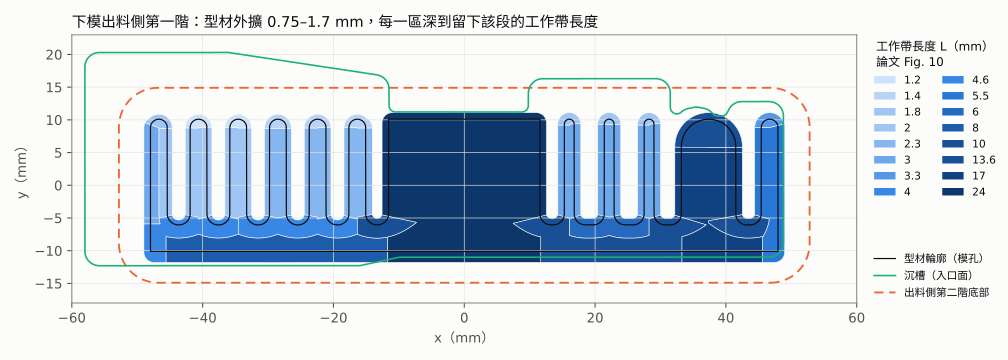
| 出料側第一階 | 型材輪廓外擴 1.0 mm(2.57 mm 鰭片處 0.75、底座下方 1.7),分成 16 個深度區,每區留下該段的工作帶長度 | 自選、推得 |
| 出料側第二階 | 底部 105.6 × 29.8,深 10,拔模角 4° | 量測、自選 |
| 材料 | 以 FDAC(預硬的 SKD61 系,約 HRC 40)代替論文的 H13;使用 HiNC 的 FDAC.default 材料與切削參數 |
自選 |
| 機台 | HiNC 的三軸骨架 Empty-wXYOZSt,行程 800 / 500 / 500,快移 24 m/min |
自選 |
| 主軸 | 通用 BT40,12,000 min⁻¹,1,500 min⁻¹ 以上連續 11 kW、短時 15 kW | 自選 |
| 夾具 | 一塊底板、一個墊高環與三爪夾在 Ø180 上;上模入料面朝下時,墊高環內徑 Ø134,讓貫穿的分流孔(入口最大到 R57.5)懸在空中 | 自選 |
| 控制器 | Fanuc;重置後把 G54 設到程式原點 | 自選 |
| 程式原點 | 每次裝夾都在刀具碰到的那一面、模具的軸線上 | 自選 |
有兩個檢查可以判斷圖面讀得對不對。論文給出分流孔的面積 1960 與 1702 mm²;模型的入口面積是 1927 與 1663 mm²(−1.7 %、−2.3 %)。擠壓比 10.73 配上 130 mm 的盛錠筒,推得型材面積 1237 mm²;模型的是 1260 mm²(+1.9 %)。
| 裝夾 | 刀具 | 伸出量 | 刀把 | 轉速、進給 | 加工內容 |
|---|---|---|---|---|---|
| 上模,接合面朝上 | T1 D16 R1,四刃,刃長 32 | 55 | 熱縮 BT40,鼻端 Ø33 | 2,400 min⁻¹,670 mm/min,ap 0.8,ae ≤ 8 | 分流孔與焊合室粗加工 |
| T2 D8,四刃,頸部 Ø7.6 × 58 | 58 | 熱縮,Ø21 | 4,800,760,壁面留料 0.3 | 所有壁面與後端尖的端面 | |
| 上模,入料面朝上 | T3 D6,四刃 | 20 | 熱縮,Ø21 | 5,800,700,每層 0.1 | 分流橋頂部的兩道 4 × 25° 倒角 |
| 下模,入口面朝上 | T4 D10,四刃 | 25 | 熱縮,Ø24 | 3,500,700,ap 1.0 | 沉槽粗加工 |
| T5 D4,三刃,頸部 Ø3.8 × 14 | 15 | 熱縮,Ø21 | 7,200,430 | 沉槽殘料、底面與壁面 | |
| 下模,出口面朝上 | T4 D10,四刃 | 25 | 熱縮,Ø24 | 3,500,700,ap 1.0 | 出料側第二階的粗加工與精加工 |
| T6 D6,四刃,長頸 Ø5.7 × 36 | 45 | 熱縮,Ø21 | 4,800,380,ap 0.3 | 出料側第一階中 D6 放得進去的部分:中央塊、厚鰭片、底座下方的長條 | |
| T7 D3,兩刃,頸部 Ø2.8 × 40 | 45 | 熱縮,Ø21 | 8,000,300,ap 0.1 | 出料側第一階在十一條鰭片槽裡的部分 |
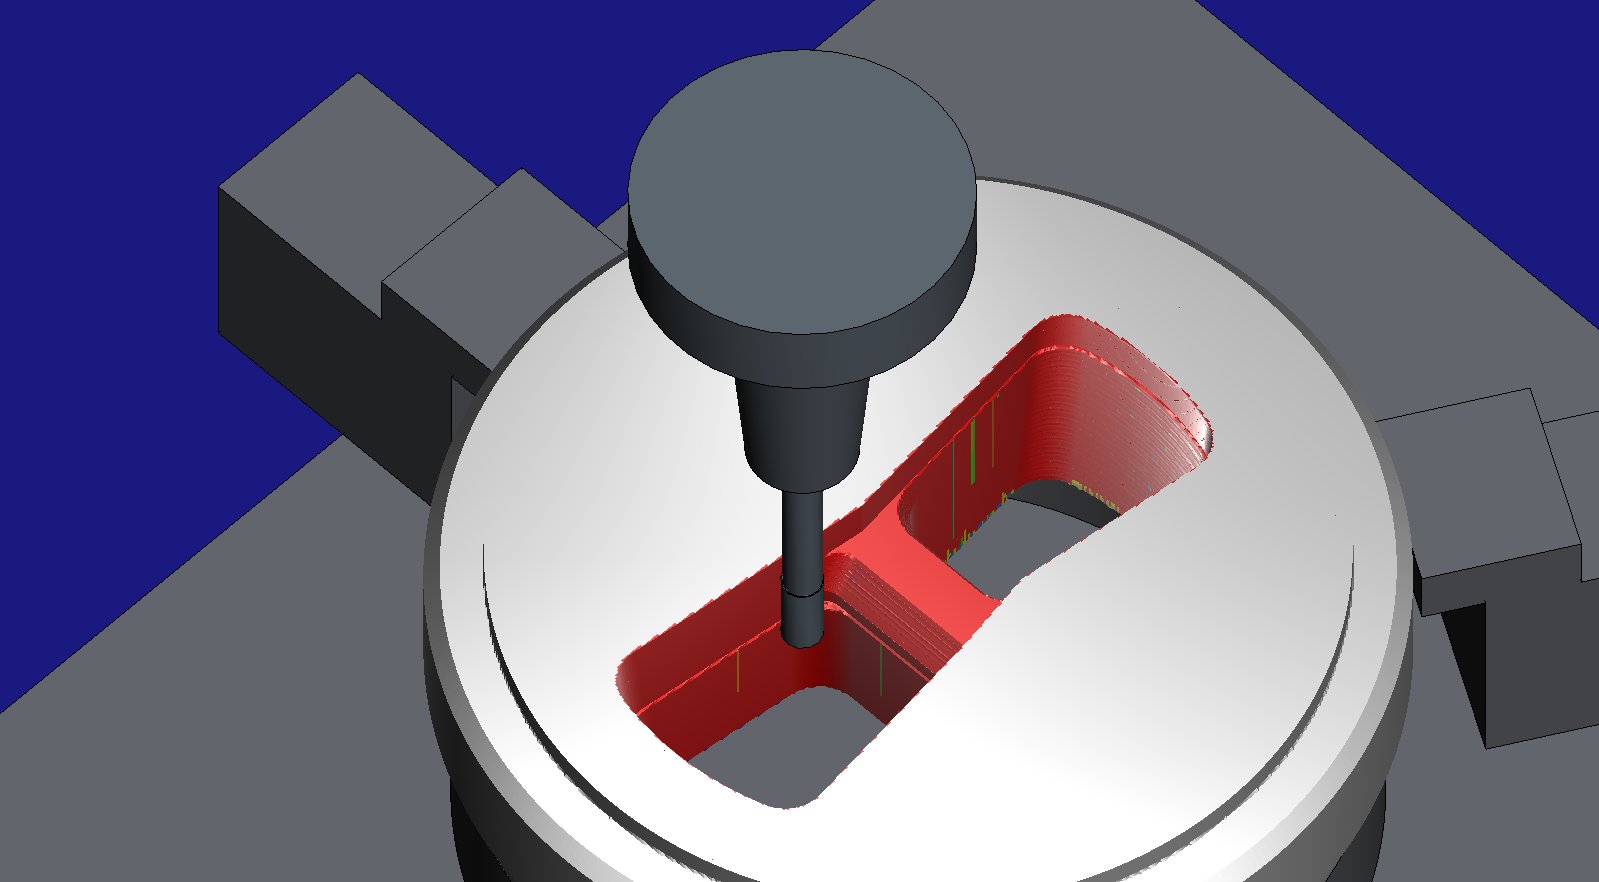
上模的精加工:兩個分流孔都已貫穿,分流橋後端尖的端面在兩者之間。擷取於播放途中,HiNC 3.2.43。
所有刀具都是通用的 TiAlN 塗層實心碳化鎢刀(自選)。程式由代理自己的 CAM 寫出:等高粗加工配斜坡進刀、等高精加工、給長頸刀的殘料加工,並檢查刀具上每一段比刃徑寬的部分與毛胚的距離;最近的是 T7 的刀把,在最深的槽底時距出口面 7.0 mm。
代理怎麼管理這件工作
- 第一次播放之前先定通過標準。 各項標準(執行乾淨與刀把間隙、分流孔粗加工的功率與時間、長頸 D3 的撓曲以及何時該把鰭片空刀交給放電加工的規則、以 0.25 mm 比對模具與模型,並把鰭片尖端的工作帶列為事先聲明的例外)都在第一次播放之前寫好並提交;之後對某條標準讀法的變更,都記在它旁邊,沒有任何標準被改寫。
- 先粗後細。 每次裝夾在 0.25 mm 的驗收之前,都先以 1 mm(空刀用 0.5 mm)播放過;D3 的負載則是在一塊只剩兩條槽的精簡毛胚上以 0.03125 mm 讀取。
- 先用自己的檢查,再給 HiNC 播。 HiNC 第一次播放之後,代理為自己的程式寫了一個高度場重播(穿過毛胚的快移、距毛胚 0.3 mm 以內的快移、最深的軸向吃刀),之後每一次播放前都拿它跑過每一支程式。
- 共用的伺服器。 播放在一台與其他十個產品案例共用的 32 執行緒伺服器上、在私有的實例裡進行;驗收排隊等候共用鎖,一次只讓一個整案播放執行。
- 人在哪裡介入。 產品擁有者在找到這個案例的當天,就把它從備案移進產品案例。沒有第二個代理重建這個案例或審查它的主張。
第一次播放之前提交的標準:
| # | 標準 |
|---|---|
| A1 | 每支程式都跑到最後一行,並且碰到毛胚 |
| A2 | NC 診斷、工步診斷與 NC 操作裡沒有警告、錯誤或碰撞(刀具、刀柄與刀把對夾具、機台與工件) |
| A3 | 代理自己的檢查:在每個進給點,刀具上每一段比刃徑寬的部分,在其半徑範圍內都至少高出毛胚 5 mm;比刃徑細的部分走在刀具自己切開的空間裡 |
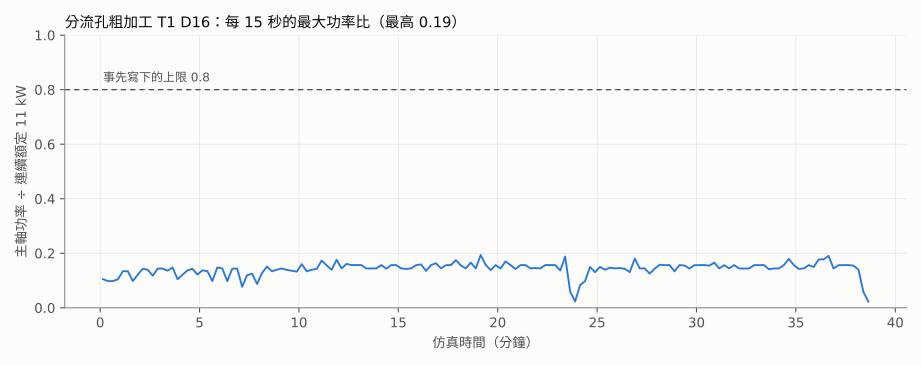
| B1 | 分流孔粗加工 T1:每一步的主軸功率與扭矩都不超過連續額定(11 kW)的 0.8 |
| B2 | T1 的刀具應力不超過降伏的 0.5 |
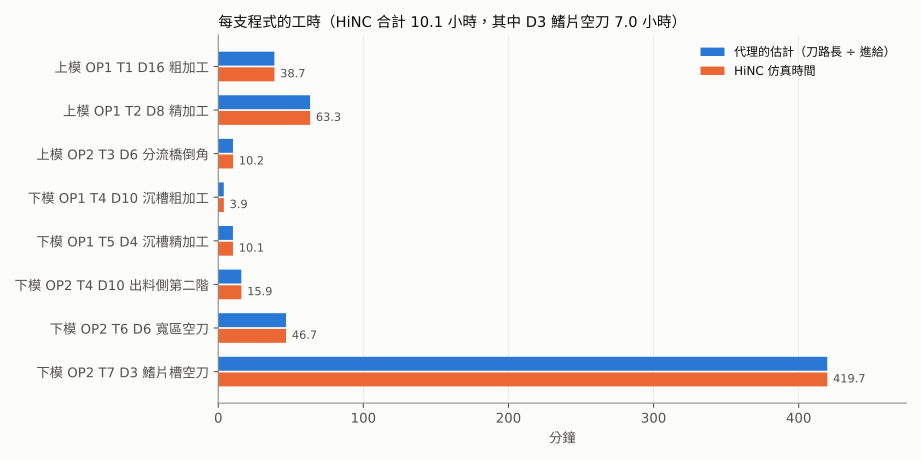
| B3 | T1 的仿真時間在代理估計(刀路長 ÷ 進給)的 ±15 % 以內 |
| C1 | 鰭片槽裡的 D3:刀尖撓曲的第 99 百分位數不超過 30 µm,峰值不超過 50 µm |
| C2 | D3 的刀柄(Ø6,刀尖上方 40 mm)與刀把鼻端不碰毛胚 |
| C3 | D3 的刀具應力不超過降伏的 0.5 |
| C4 | 事先定好的規則:若鰭片空刀在通過 C1–C3 的負載下需要超過 4 小時,報告就建議改用雕模放電,並把銑削程式留作評估過的替代方案 |
| D1 | 銑削面上至少 99 % 的點落在設計的 ±0.15 mm 以內,全部落在 ±0.30 mm 以內 |
| D2 | 事先聲明、另外計算的例外:空刀在鰭片尖端的那一小區比 D3 窄,停在鰭片兩側的深度,工作帶最多比圖面長 0.8 mm |
| D3 | 沒有任何一點切進設計超過 0.15 mm,例外區也算在內 |
| E | 每支程式:主軸功率與扭矩不超過連續額定的 1.0,刀具應力不超過降伏的 1.0 |
| F | 每支程式與每片模的仿真時間,和代理的估計並列 |
難題
一篇論文裡的兩顆模具
情況。 論文先設計一顆初始模具(Fig. 2),再分四步修正;兩者的圖並排出現。風險。 若照 Fig. 2 建,本案加工的會是作者自己證明會讓型材彎曲的那顆模具。怎麼發現: 建模之前讀 Section 4 與 Table 3 時。解法。 本案建的是 Fig. 21 的建議模具(步驟 4),也就是實際製作並擠型的那一顆;SOURCE.md 寫明了這一點。證據。 模型帶有分流孔 2 的 R60 與 3 mm 偏移、修改後的沉槽、調整過的工作帶,以及倒角的分流橋。
圖面只畫出、沒標註的尺寸
情況。 分流孔的長邊、沉槽的輪廓與右側鰭片的間距只有畫出來,沒有標尺寸。風險。 讀錯一張圖,做出來的就不是論文的模具。解法。 代理以一個有標註的尺寸(Ø180 的圓、90 mm 的高度、95.95 mm 的型材)定出每張圖的比例,其餘用量的,並在數值檔裡逐一標明出處。證據。 論文寫明、而模型可以推得的兩個值彼此吻合:分流孔入口面積 1927 / 1663 mm² 對 1960 / 1702(−1.7 %、−2.3 %),型材 1260 mm² 對擠壓比推得的 1237 mm²(+1.9 %)。
自帶兩個錯的來源筆記
情況。 本案自己的來源筆記,在收案時寫下「ram speed 10.73 mm/s」(擠壓桿速度 10.73 mm/s),又說 FDAC 是在淬火前加工。風險。 把錯的前提帶進製程與本頁。怎麼發現: 讀 Table 2 與挑選刀具時。解法。 10.73 是擠壓比(擠壓桿速度是 3 mm/s),而 FDAC 出廠就是預硬的,所以是在約 HRC 40 下銑削;兩行都在第一次播放之前改正了。
從一面到不了全部
情況。 分流孔的外側壁朝下模張開 7°,而分流橋頂部的倒角朝擠型機那一側張開。風險。 不論從哪一面加工,兩者之一都是倒勾。解法。 上模從接合面加工(分流孔貫穿、焊合室、分流橋 50° 的後端楔形),再翻面只做頂部的兩道倒角;CAM 以隨深度縮小的截面建出每次裝夾可以到達的範圍。證據。 上模的兩次裝夾播放時沒有碰撞,銑削面落在模型的 ±0.15 mm 以內(100 % 與 99.9 % 的點)。
從背面做出來的工作帶長度
情況。 工作帶是穿過 40 mm 模板的線切割,但它的長度沿著型材從 1.2 到 24 mm 不等(Fig. 10)。解法。 工作帶後方的空刀從出口側銑到恰好留下每一段長度的深度:代理把空刀上的每一點歸給最近的型材線段,得到 16 個深度區。
比刀具還窄的鰭片尖端
情況。 在每片鰭片的尖端,論文的工作帶(1.2–1.8 mm)比鰭片兩側的(2.0–2.3 mm)短,但尖端那一區比 Ø3 的刀還窄。風險。 刀具若下到尖端的深度,兩側的工作帶就會被削短。解法。 CAM 讓尖端停在兩側的深度;標準在第一次播放之前就把這點列為預期的例外(尖端工作帶最多比圖面長 0.8 mm,留給放電加工或手工)。證據。 那些尖端上的 192 個點留下 0.76–1.20 mm 的料,最多比事先說的 0.8 mm 多 0.4 mm。同一個效應後來發現比標準所寫的範圍更廣:凡是一個工作帶區比相鄰的短(所以從背面算起比較深)、又比刀具窄的地方,空刀底面都停在相鄰區的深度:左側前三片鰭片的兩側留下 1.0 mm,外側鰭片的尖端 2.2 mm。在型材輪廓以外的空刀上,這佔表面的 1.9 %。
一秒兩三步
情況。 第一次播放一秒只前進兩三步。怎麼發現: 從步數。解法。 物理計算與碰撞偵測開開關關的探針都一樣慢;主軸每轉一步則一秒播放 486 步。原因是在另一個案例的紀錄裡找到的:建構腳本把固定運動解析度的旋轉解析度設成 1°,這讓刀具的網格每轉一圈有 360 個面;維持預設值之後,D3 固定 0.25 mm 的步距播放快了三倍。
穿過毛胚的快移
情況。 HiNC 的第一次播放回報了四個 Play-RapidCut--Detected,最深 27 mm、152.8 mm³。怎麼發現: 在步的訊息裡。代理自己在高度場上重播同一支程式,卻找不到這樣的切削:層與層之間的快移橫越,讓刀具的刃口貼著粗加工壁面走、完全沒有間隙,而在 1 mm 的網格寬度下,壁面的殘留被 32 mm 長的刃部掃過(27 × 11 × 0.5 ≈ 150 mm³)。在真實機台上,離壁面這麼近的快移也是不好的做法。解法。 CAM 讓每個快移都離壁面 1 mm,退刀前先抬刀,並以進給退出窄的切削;一個把刀具加粗 0.3 mm 的探針檢查每一個快移。證據。 同一次裝夾重播時,沒有任何步的訊息。
兩種檢查並列;這次修正讓程式的時間增加不到 3 %:
| 代理的高度場重播 | HiNC | |
|---|---|---|
| 修正前 | 沒有穿過毛胚的快移 | 四個 Play-RapidCut--Detected,最深 27 mm、152.8 mm³ |
| 原因 | 層與層之間的快移橫越讓刀具的刃口貼著粗加工壁面走、沒有間隙;精確幾何的高度場看不出來 | 1 mm 的網格在壁面留下量化的殘留,32 mm 長的刃部沿壁掃過 11 mm:27 × 11 × 0.5 ≈ 150 mm³ |
| 那四步的讀數 | — | 主軸功率為連續額定的 3.57、力 29,000 N、刀具應力為降伏的 4.1;去掉這四步,粗加工在 1 mm 網格下的最高功率比是 0.33 |
| 修正後 | 把刀具加粗 0.3 mm 的探針找不到離壁面那麼近的快移 | 沒有穿過毛胚的快移,也沒有任何步的訊息 |
代理自己的檢查又抓到的兩個錯
情況。 高度場檢查在 D3 程式裡找到一道沿空刀壁面走 95 mm 的刀路,以及一次 14 mm、以進給直插進未切鋼材的下刀。風險。 白費好幾小時,以及第一次下刀就斷掉一支 Ø3 刀。解法。 殘料區域在每一道壁面上都留了 0.05 mm 的帶狀區;而以形心分組的刀路讓一條槽拿到錯的進刀高度。兩者都在 HiNC 播放之前修正,最深的軸向吃刀降到 0.2 mm。
比每層切深還粗的網格
情況。 在 0.5 mm 的網格寬度下,HiNC 把 D3 0.1 mm 的每層切深讀成 0.3–0.6 mm,撓曲讀成 444 µm。風險。 用高了好幾倍的負載來評斷刀具。解法。 一塊只剩兩條槽、其他程式的加工已經扣掉的精簡毛胚,以 0.03125 mm 單獨播放 D3;它的程式在 3 mm 一段的四個深度區各用一種每層切深。
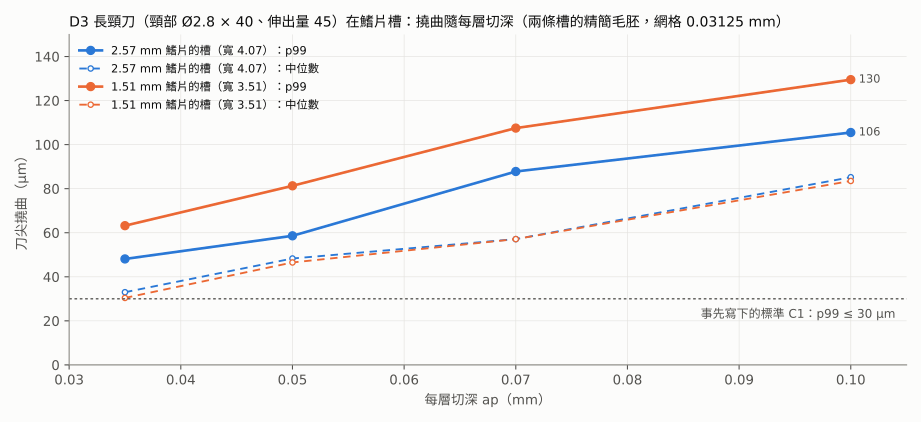
兩條槽精簡毛胚的精細播放(66,007 步、仿真 47.8 分鐘、沒有任何訊息),逐段來看:
| 每層切深 | 2.57 mm 鰭片的槽(寬 4.07):p50 / p99 / 峰值 | 1.51 mm 鰭片的槽(寬 3.51):p50 / p99 / 峰值 | 力 p50 | 刀具應力最大值 |
|---|---|---|---|---|
| 0.1 mm | 85 / 106 / 106 µm | 84 / 130 / 143 µm | 6.9 N | 0.13 |
| 0.07 mm | 57 / 88 / 106 µm | 57 / 108 / 143 µm | 4.7 N | 0.13 |
| 0.05 mm | 48 / 59 / 64 µm | 47 / 81 / 108 µm | 3.9 N | 0.10 |
| 0.035 mm | 33 / 48 / 59 µm | 30 / 63 / 86 µm | 2.6 N | 0.08 |
證據。 撓曲隨著力變化,約 12 µm/N;在 0.1 mm 時,第 99 百分位數在 2.57 mm 鰭片的槽裡是 106 µm、在 1.51 mm 鰭片的槽裡是 130 µm;在 0.035 mm 時是 48 與 63 µm;刀具應力一直低於降伏的 0.13。在這些槽裡,HiNC 回報的切深是程式每層切深的兩倍;代理沒有找到原因。
結果與效益
除非另有註明,都是在 HiNC 3.2.43 上以 0.25 mm 量得。
| 量測項目 | 值 | 標準 |
|---|---|---|
| 兩片模的仿真加工時間 | 10.1 h(上模 1.9 h、下模 8.3 h,其中 D3 鰭片空刀 7.0 h);不含換刀、翻面與放電加工 | F:僅記錄 |
| 每支程式都跑完並切到料 | 八支都跑到最後一行(1,419 到 92,289 行),每支都碰到毛胚(13,408 到 381,335 步有接觸) | A1 ✓ |
| 快移切削與碰撞 | 第一次 1 mm 播放有 4 次快移切削,修正後 0 次;驗收時沒有碰撞(HiNC 檢查刀把與刀柄對毛胚);四次裝夾的工步診斷與 NC 操作都是空的,NC 診斷只有每支程式一則 Sys-Init--FileLines |
A2 ✓ |
| 刀柄與刀把的間隙,代理自己的檢查 | 最近的是 T7 的刀把,距出口面 7.0 mm;D3 Ø6 的刀柄(刀尖上方 40 mm)一直在出料側第二階的空間裡;比刃徑細的頸部走在刀具自己切開的槽裡 | A3 ✓、C2 ✓ |
| 分流孔粗加工,T1 Ø16 | 主軸功率為 11 kW 連續額定的 0.194、扭矩 0.073(對短時額定為 0.142 與 0.053);刀具應力為降伏的 0.141;38.73 min,代理的估計是 38.68(+0.1 %) | B1–B3 ✓ |
| 銑削面在模型 ±0.15 mm 以內 | 上模從接合面 100 %(−0.144 到 +0.100 mm)、從入料面 99.94 %(−0.27 到 +0.14);沉槽 100 %(−0.014 到 +0.142);下模出口側整體 96.1 %:型材輪廓以外的空刀 98.1 %,輪廓內要由線切割取走的料芯 79.6 % | D1:三次裝夾 ✓,空刀 ✗ |
| 鰭片尖端的工作帶,另外計算 | 192 個點留料 +0.76 到 +1.20 mm:鰭片尖端的工作帶比圖面長 0.8–1.2 mm | D2:另外列出 |
| 切過模型最深處 | 在沒有刀具碰過的稜邊上 −0.32、−0.29 與 −0.28 mm(車削毛胚的圓形稜邊、分流孔的銳利開口);左側最外一片鰭片旁、工作帶區之間的台階上的空刀 −0.78 mm(未再深究);型材輪廓內、要由線切割取走的料芯 −1.34 mm | D3 ✗ |
| 每支程式的負載 | 八支的主軸功率與扭矩都不超過連續額定的 0.2;七支的刀具應力不超過降伏的 0.35;D3 在 0.25 mm 讀到 1.22(網格比每層切深粗),精細播放時是 0.13 | E ✓(D3 以精細播放為準) |
| D3 撓曲,第 99 百分位數,每層切深 0.1 mm | 106 µm(2.57 mm 鰭片)與 130 µm(1.51 mm 鰭片),峰值 106 與 143 µm,兩條槽的精細播放 | C1 ✗(30 µm,峰值 50 µm) |
| D3 應力 | 精細播放時為降伏的 0.13(0.25 mm 時為 1.22,那時網格比每層切深粗) | C3 ✓ |
| D3 鰭片空刀時間 | 7.0 h(419.7 min):切削 4.9 h、空中進給 2.1 h、快移 0.04 h | C4:超過 4 h,建議放電加工 |
| 在共用的 32 執行緒伺服器上的執行成本 | 播放 34、1.2、1.8 與 36 min;記憶體峰值 3.8、1.3、1.2 與 4.7 GB | — |
四次驗收播放在共用鎖下依序進行,在共用的 32 執行緒伺服器上,當時負載 60 到 90:
| 裝夾 | 步數 | 仿真時間 | 播放 | 記憶體峰值 |
|---|---|---|---|---|
| 上模,接合面朝上 | 413,415 | 1 h 42 min | 34 min | 3.8 GB |
| 上模,入料面朝上(分流橋倒角) | 67,474 | 10.2 min | 1.2 min | 1.3 GB |
| 下模,入口面朝上(沉槽) | 89,177 | 14.0 min | 1.8 min | 1.2 GB |
| 下模,出口面朝上(空刀) | 1,048,925 | 8 h 02 min | 36 min | 4.7 GB |
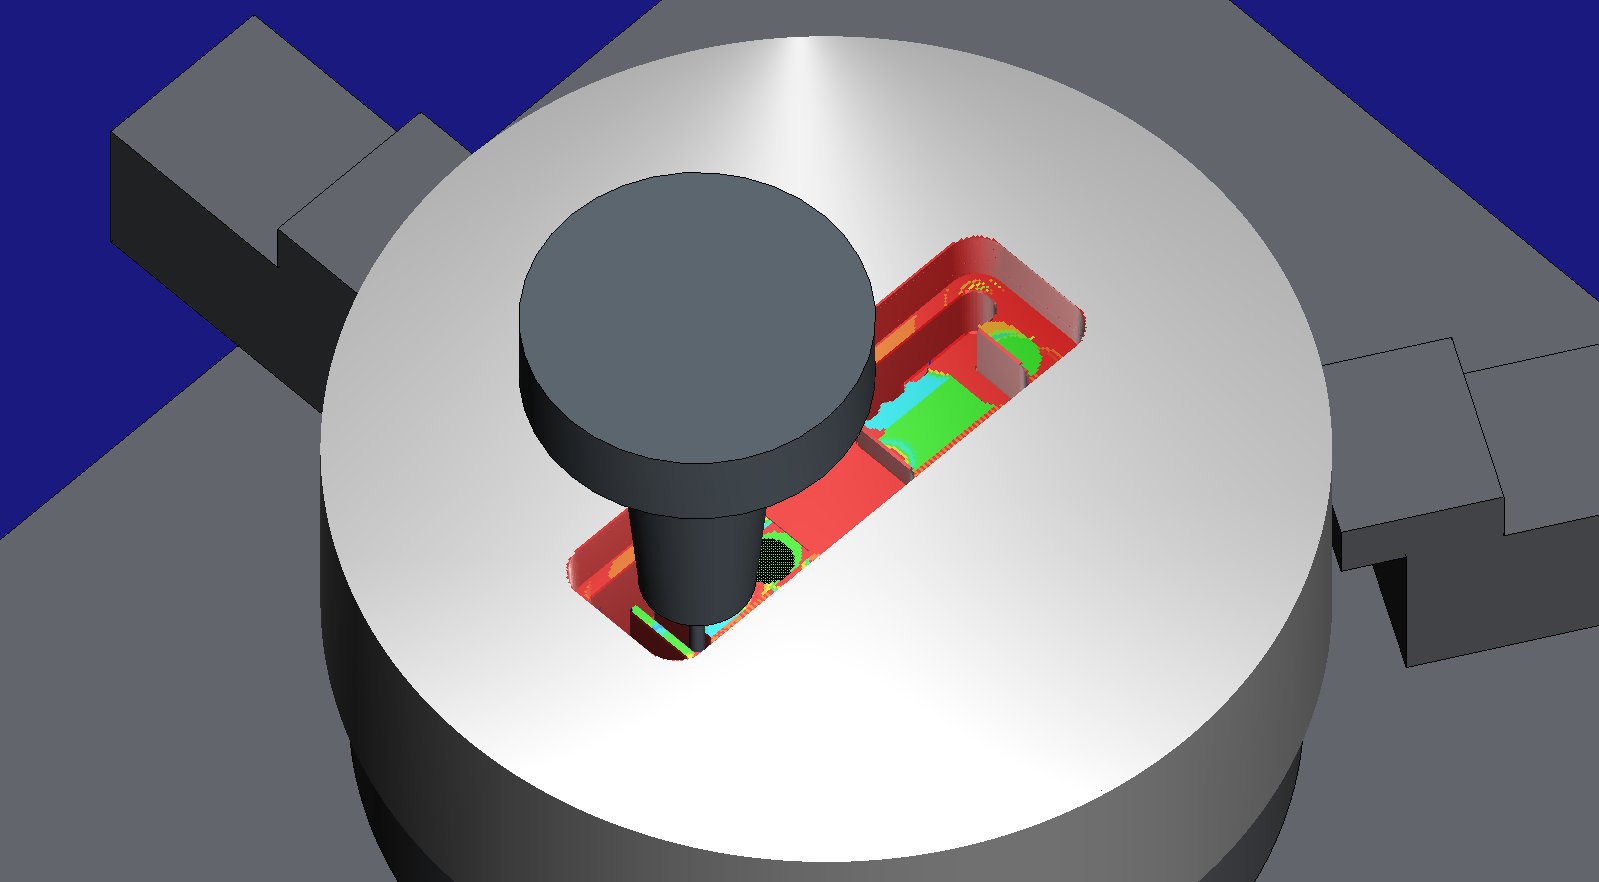
鰭片空刀:Ø3 刀的頸部伸到刀把下方 40 mm,刀把始終在出口面上方 7 mm 以上。擷取於播放途中,HiNC 3.2.43。
D3 的 419.7 分鐘仿真時間,由代理的高度場重播拆開;空中進給是同一條槽的同一層被還沒切的鋼隔成兩段時,刀具退出、再以 300 mm/min 下來的時間:
| D3 程式的組成 | 分鐘 |
|---|---|
| HiNC 的仿真時間,整支程式 | 419.7 |
| 切削 | 292.5 |
| 槽裡的空中進給(進出一律 300 mm/min) | 124.8 |
| 快移 | 2.4 |
給加工工程師。 在切下任何鋼材之前,HiNC 就確認了分流孔粗加工遠在刀具強度與所設通用 BT40 主軸(連續功率 11 kW)的功率範圍之內,給出每支程式的時間,並指出長頸 Ø3 刀在哪裡不再划算:鰭片空刀要七小時、每層切深 0.1 mm 時彎曲十分之一毫米,以及它構不到的工作帶區。這就是一般把鰭片空刀交給雕模放電、其餘用銑的這個選擇背後的證據。
給老師與學生。 一顆分流模在一個零件裡就說明了:為什麼模具要從兩面加工(朝相反方向張開的拔模角)、工作怎麼在銑削與線切割之間分配、工作帶長度怎麼由後方空刀的深度做出來,以及為什麼仿真網格必須比它要評斷的每層切深更細。
給正在評估這種做法的人。 從論文的圖面到兩片模通過驗收的仿真,模型、CAM 與它自己的檢查都由代理完成;HiNC 抓到代理程式帶著的一個快移缺陷,並給出畫出鰭片空刀該銑還是該放電那條線的數字。整個案例從讀論文到驗收播放,只花了一個工作時段;四次驗收播放在共用伺服器上合計 73 分鐘。
誠實的限制
- 模具是對圖面的一種讀法。 論文沒有模型。兩片模的高度、分流孔的內側圓角、焊合室跨過分流橋的頂緣、出料側階梯的輪廓與空刀的偏移量,都是從圖上量的或自選的;兩個面積檢查把這種讀法的誤差限制在約 2 %,而不是加工公差。
- 線切割、車削、熱處理與拋光都在仿真之外。 模孔與其工作帶、車削好的毛胚、熱處理、氮化與工作帶的拋光只有列出,沒有仿真。3 mm 刀構不到的鰭片尖端工作帶,留給放電加工或手工。
- 切削資料是通用的。 刀具、刀把與主軸都是通用的;FDAC 代替 H13,HiNC 內附的 FDAC 切削參數照原樣使用。負載是 HiNC 的模型,不是量測;沒有任何模具真的切過。
- 撓曲不是顫振。 HiNC 回報的是刀具靜態的刀尖撓曲與應力;它不預測顫振或刀具壽命,而這兩者對一支長頸 Ø3 刀的命運,影響至少一樣大。
- 驗收網格寬度下的負載。 在 0.25 mm 下,D3 的每層切深比網格細,所以那個寬度下的負載不採用;負載取自兩條槽的精細播放。HiNC 在那裡回報的切深是每層切深的兩倍,原因代理沒有找到。
- 零件是剛體。 空刀槽之間的薄舌片(左側鰭片處 2.0 mm)以剛體建模;它們在刀具下會讓開多少,在仿真之外。
- 沒有盲建,沒有審查。 沒有第二個代理依紀錄重建這個案例,或核對它的主張。
讀者可以帶到自己案例的
- 拿來源寫明的數字去核對對圖面的讀法。 論文給的面積或比例,從模型重算一次,就知道比例與輪廓有沒有讀對。
- 寫程式之前先問每個特徵能從哪一面到達。 朝相反方向張開的拔模角代表要兩次裝夾;以隨深度縮小的截面建出模穴,讓「到得了」成為程式本身的性質,而不是一個期望。
- 讓快移離開壁面。 沒有間隙的快移橫越,在粗網格下會被 HiNC 標成快移切削,在機台上也是不好的做法;1 mm 的間隙加上退刀前先抬刀,幾乎不花時間。
- 在仿真器之前先重播自己的程式。 一個回報快移切削、險些碰到與最深軸向吃刀的高度場重播,幾秒鐘就能抓到 CAM 的錯。
- 讓網格比要評斷的每層切深更細。 否則仿真器看到的是整層整層的料,會高估力與彎曲;把案例削成一小塊,用細網格播放。
- 別動固定步距的旋轉解析度。 它同時決定刀具網格化的細緻程度;設成 1° 時,本案的播放慢到一秒兩三步。
- 讓數字畫出銑削與放電加工之間的那條線。 長頸刀在每一種每層切深下的彎曲,以及那種每層切深要花的時數,就是模具廠拿來和一支放電電極比較的東西。
來源與授權
- 來源: T.-T. Truong(Hung Yen University of Technology and Education;國立高雄科技大學)、Q.-C. Hsu(國立高雄科技大學機械工程系)、V.-C. Tong(Korea Institute of Machinery and Materials)、J.-J. Sheu(國立高雄科技大學模具工程系),「A Design Approach of Porthole Die for Flow Balance in Extrusion of Complex Solid Aluminum Heatsink Profile with Large Variable Wall Thickness」,Metals 2020, 10(5), 553,doi:10.3390/met10050553。連結失效時可搜尋:
porthole die heatsink large variable wall thickness Truong Hsu Sheu、met10050553。 - 授權: CC BY 4.0。文章寫明:「© 2020 by the authors. Licensee MDPI, Basel, Switzerland. This article is an open access article distributed under the terms and conditions of the Creative Commons Attribution (CC BY) license.」(© 2020 作者群。授權方 MDPI,瑞士巴塞爾。本文為依創用 CC 姓名標示 (CC BY) 授權條款散布的開放取用文章。)授權依原樣提供素材,不附任何保證。
- 姓名標示: 「Die and profile geometry after T.-T. Truong, Q.-C. Hsu, V.-C. Tong, J.-J. Sheu, Metals 2020, 10, 553, doi:10.3390/met10050553, CC BY 4.0. Die model and machining set-up by Tech Coordinate's agent.」(模具與型材幾何取自 T.-T. Truong、Q.-C. Hsu、V.-C. Tong、J.-J. Sheu,Metals 2020, 10, 553,CC BY 4.0;模具模型與加工設定由 Tech Coordinate 的代理完成。)
- 與原作的差異: 文章沒有模型;三維的模具(模板高度、分流孔的內側圓角、焊合室的頂緣、出料側階梯的輪廓、空刀的偏移量)是代理對圖面的讀法,每個值都標明讀取、量測、推得或自選;FDAC 代替 H13;0.2 mm 的波紋與中央塊頂部的缺口都在線切割的工作帶上,不在銑削模型裡。本頁沒有重製論文的圖;圖片是代理模型的 HiNC 畫面,以及代理自己的腳本畫出的模型圖與執行結果圖表。
另見
- 散熱片鋁擠分流模的 NC 優化——HiNC 的進給優化用在這個案例上:兩片模省下 13 %,而沒有任何進給能讓鰭片空刀的 Ø3 刀維持在 30 µm 以內
- 實作案例——其他案例,以及案例頁怎麼讀
- 透過 HTTP API 進行重播驗收——邊播邊看,並依證據驗收
- 刀具幾何——刀把輪廓、頸部與伸出量