散熱片鋁擠分流模:HiNC 的進給優化讓兩片模省下 13 %,而沒有任何進給能讓鰭片空刀的 Ø3 刀維持在 30 µm 以內
散熱片鋁擠分流模是一顆鋁散熱片用、分上下兩片的擠型模:一個 AI 代理 (agent) 依論文圖面重建了它,並用自己寫的 2.5D CAM 寫出程式——四次裝夾、八支 Fanuc 程式,每支只用一個進給,是代理為預硬模具鋼挑的保守值。驗收過的程式留了餘裕:分流孔粗加工最多只用到主軸短時額定的七分之一,而鰭片槽裡的 Ø3 長頸刀(下稱 D3)七小時裡有兩小時在空中進給。這一頁由同一個代理把這八支程式交給 HiNC 的進給優化——它依主軸每一轉的負載重寫每一行的進給——再把每一支優化後的程式在同一台機台、同一個網格上重播,對照它在第一次優化播放之前就寫下的標準。
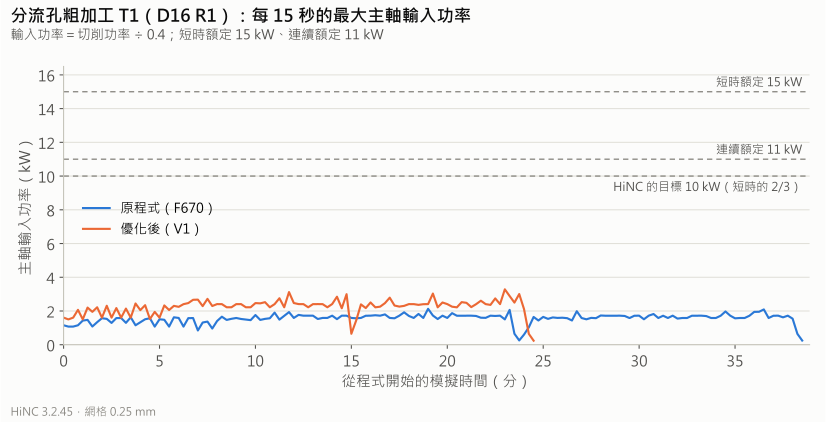
在 HiNC 3.2.45 上,兩片模的仿真時間從 608.6 分鐘降到 529.1 分鐘(−13.1 %),鰭片空刀以外的七支程式從 188.9 降到 158.2 分鐘(−16.3 %)。粗加工的時間少了約三分之一,幾乎每一個切削步都頂在代理給的每刃進給上限(程式切屑的 1.5 倍),主軸仍不到短時額定的四分之一。精加工維持程式的切屑,再用由每把刀的柔度推得的力目標修掉最大的刀尖撓曲——壁面精加工從 122 降到 78 µm——只多花 0.8 % 的時間。鰭片空刀的空中進給從 125.7 降到 77.0 分鐘。至於 D3 本身,HiNC 的預設目標會讓它的時間少三分之一、也彎得更多;為本案容許的 30 µm 設定力目標,進給被壓到 30 mm/min 的下限,撓曲仍有 72–82 µm,整支鰭片空刀估計要 47 小時。這些數字就是把那段空刀交給放電加工的理由。
這次研究也找出優化器給「沒有接觸的區段」的進給——本頁稱為空切進給——會在哪裡落到鋼料上:分流孔穿透時 0.2 mm 的薄網,以及比 0.25 mm 網格還薄的倒角層,兩者毛胚模型都看不見。代理自己的精確 z-map 檢查在任何程式被接受之前就抓到了這些移動,在最終的程式裡一段也找不到。本頁的一切都是仿真:沒有任何模具真的切過,時間是 HiNC 以理想進給估算的值。下面每個難題都寫明它的風險、怎麼浮現、如何解決,以及證明解法成立的證據。
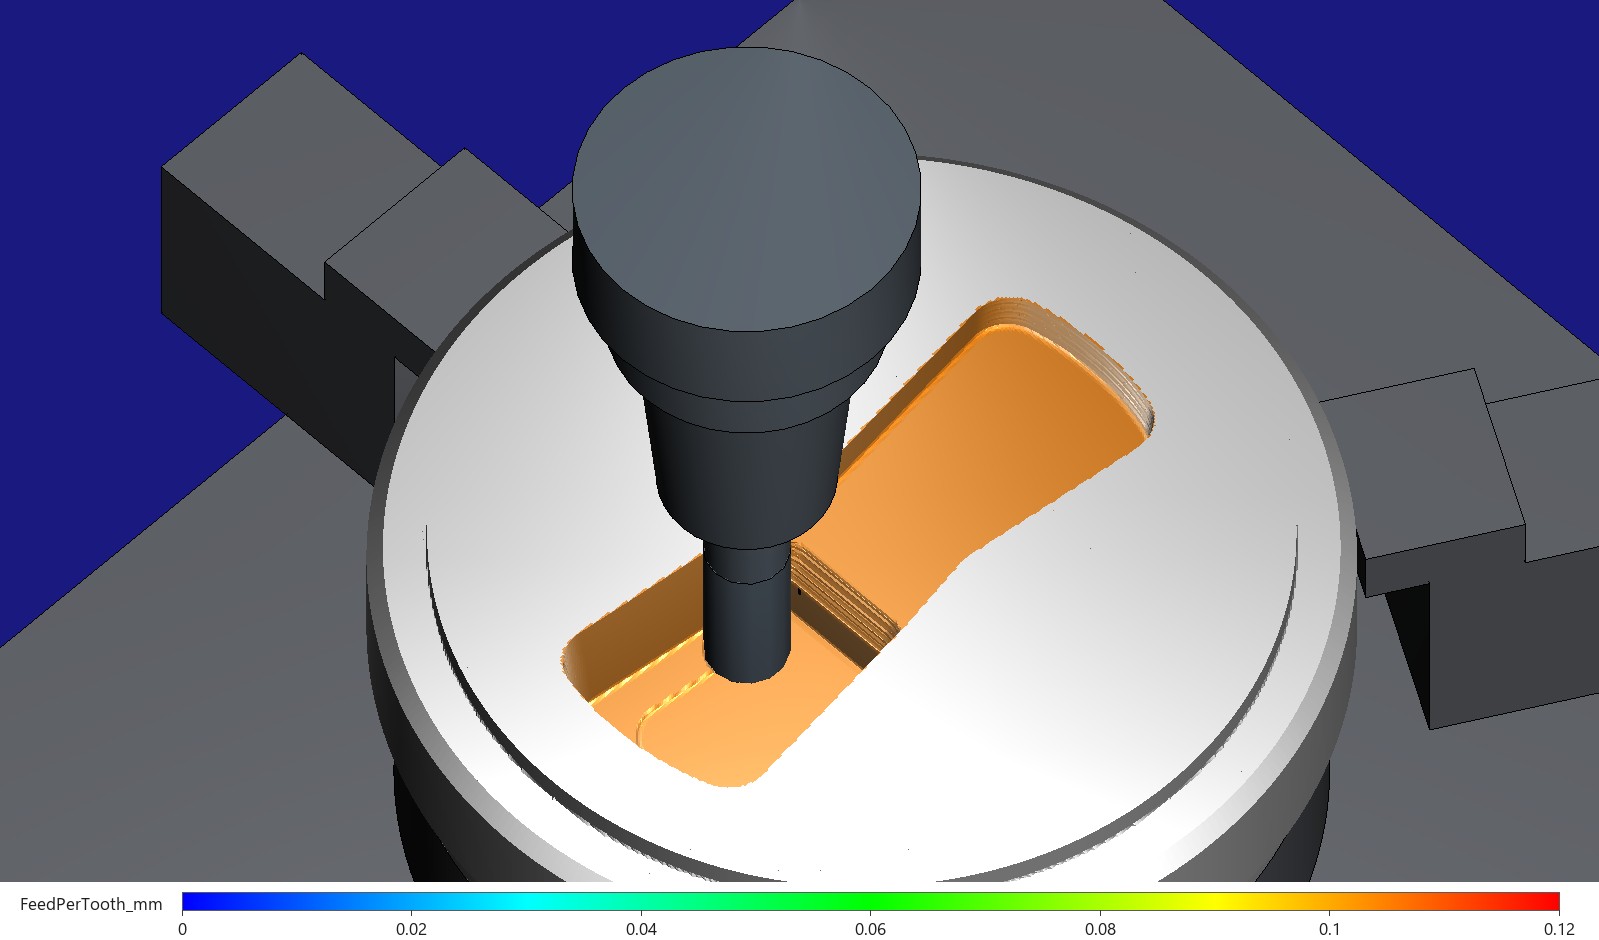
HiNC 優化後的分流孔粗加工,停在 Z −24.8 那一層,Ø16 端銑刀裝在熱縮刀把上。工件依每一步的每刃進給上色,從 0 到 0.12 mm:這次播放切過的每個面都是橘色,頂在 0.1047 mm 的上限。優化前同一批面是綠色,也就是程式的 0.0698 mm(見後文)。畫面擷取自 HiNC 3.2.45。
| 量測項目 | 原程式 | 優化後 | 變化 |
|---|---|---|---|
| 仿真加工時間,兩片模(八支程式) | 608.6 min | 529.1 min | −13.1 % |
| D3 鰭片空刀以外的七支程式 | 188.9 min | 158.2 min | −16.3 % |
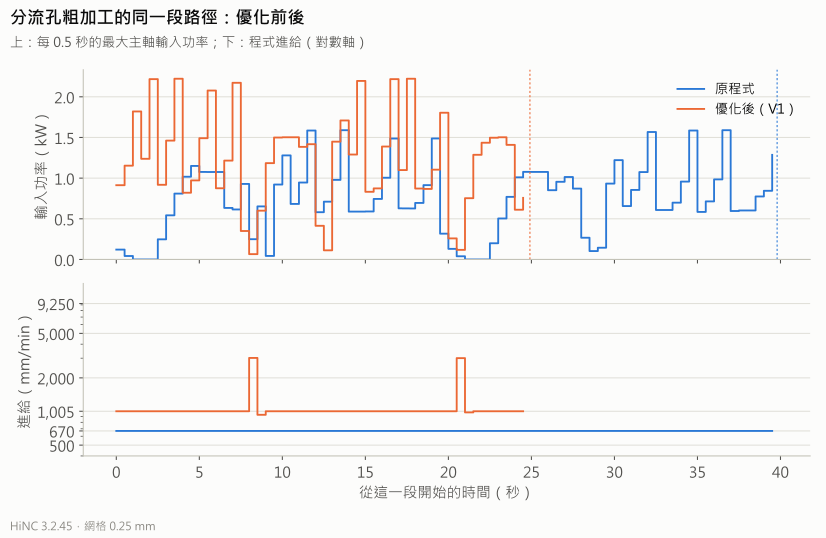
| 分流孔粗加工 T1,Ø16 | 38.7 min | 24.6 min | −36.5 % |
| T1 最高的主軸功率對短時額定(HiNC 的目標 0.667) | 0.142 | 0.219 | 改由幾乎每一個切削步頂在進給上限 |
| T1 最高的刀具應力對降伏 | 0.141 | 0.206 | |
| D3 鰭片空刀:空中進給、切削 | 125.7、291.6 min | 77.0、291.6 min | 空中 −39 %,切削不動 |
| 壁面精加工 T2:刀尖撓曲 p99、最大 | 42.3、122 µm | 38.0、78 µm | 時間 +0.8 % |
| 銑削面在模型 ±0.15 mm 以內:分流孔裝夾、沉槽、空刀側 | 100、100、96.087 % | 100、100、96.091 % | 沒有任何一點移動超過 0.16 mm |
| D3 以 C1 的力目標、每層切深 0.1 mm:撓曲 p99 | 105–129 µm,300 mm/min | 72–82 µm,30 mm/min | 到不了 30 µm;整支空刀約 47 h |
| 最終程式裡以空切進給切到料的移動(代理的 z-map) | — | 0 | |
| 本研究的執行成本,在共用的 32 執行緒伺服器上 | 22 次播放、3.5 h | 優化播放最多 20 GB,重播 3–5 GB |
案例
模具與程式就是基本案例驗收時的樣子:代理依論文的建議模具建的模型、一台通用三軸機台與連續 11 kW、短時 15 kW 的 BT40 主軸、FDAC 預硬模具鋼與 HiNC 內附的切削參數、裝在熱縮刀把上的通用碳化鎢刀具,以及八支 Fanuc 程式,每支只有一個程式進給(讀取):
| 裝夾 | 程式 | 刀具 | 轉速 (min⁻¹) | 進給 (mm/min) | 每刃進給 (mm) | HiNC 時間 (min) |
|---|---|---|---|---|---|---|
| 上模,接合面朝上 | U1-T1 分流孔粗加工 | T1 Ø16 R1,四刃 | 2,400 | 670 | 0.0698 | 38.73 |
| U1-T2 壁面精加工 | T2 Ø8,頸部 Ø7.6 × 58,四刃 | 4,800 | 760 | 0.0396 | 63.29 | |
| 上模,入料面朝上 | U2-T3 分流橋倒角 | T3 Ø6,四刃 | 5,800 | 700 | 0.0302 | 10.20 |
| 下模,入口面朝上 | L1-T4 沉槽粗加工 | T4 Ø10,四刃 | 3,500 | 700 | 0.0500 | 3.85 |
| L1-T5 沉槽精加工 | T5 Ø4,頸部 Ø3.8 × 14,三刃 | 7,200 | 430 | 0.0199 | 10.15 | |
| 下模,出口面朝上 | L2-T4 出料側第二階 | T4 | 3,500 | 700 | 0.0500 | 15.93 |
| L2-T6 寬空刀 | T6 Ø6,長頸 Ø5.7 × 36,四刃 | 4,800 | 380 | 0.0198 | 46.74 | |
| L2-T7 鰭片空刀 | T7 Ø3(D3),頸部 Ø2.8 × 40,兩刃 | 8,000 | 300 | 0.01875 | 419.72 | |
| 兩片模 | 608.6 |
基本案例對這些程式說了什麼(讀取):每支程式在 0.25 mm 都播得乾淨;分流孔粗加工是最重的切削,仍在連續額定的五分之一以下;D3 佔了 608.6 分鐘中的 419.7 分鐘,而它的負載在 0.25 mm 讀不準——網格比它每層 0.1 mm 的切深還粗——只能在一塊只剩兩條鰭片槽的精簡毛胚(下稱兩槽料塊)上以 0.03125 mm 讀取。在那裡,刀具的撓曲比第一次播放前寫下的上限大好幾倍;那條標準是 C1:刀尖撓曲的第 99 百分位數不超過 30 µm、峰值不超過 50 µm。依和它一起寫下的規則 C4——在通過 C1 的負載下鰭片空刀若要超過 4 小時——本案建議鰭片空刀改用雕模放電。
HiNC 的優化器做什麼(讀取,NC 優化原理與工作流程:NC 優化):對每一步,它求出讓每個啟用的負載剛好達到目標的每刃進給(主軸功率與扭矩為短時額定的 1/1.5,刀具應力經由刀具自己的安全係數 3 為降伏的三分之一,若有給目標切削力則加上切削力),取其中最低的,以進給限制夾住,再以前後各 2 mm 的範圍與加速度上限做平滑,寫進程式。在這前後 2 mm 內都沒有接觸的區段,拿到的是非切削區的進給率,本頁稱為空切進給。結果讓負載落在目標或其下;重播可能讀到略高於目標的值,因為它的內插點不同。
本案留給代理自己決定的:刀具是通用的,沒有任何刀具廠的資料能限制每刃進給;HiNC 的優化器沒有撓曲準則,而這些專案播放時關著 HiNC 的撓曲變換,所以精加工加快時刀具彎得更多,與設計的比對看不出來;毛胚模型不知道任何比它的網格還薄的東西。
代理在第一次優化播放之前寫下三個問題:
- 粗加工留了多少餘裕? 分流孔粗加工只用到短時額定的 0.142;HiNC 的目標是 0.667。
- 優化器能拿回多少空中進給? 光是 D3 就有 125.7 分鐘的空中進給,大多是以 300 mm/min 退出槽、再下來。優化器只拿得回它的毛胚模型顯示為空中的部分。
- 守住精加工與長頸刀要付出多少? 尤其是:若只靠進給滿足 C1,D3 要花多久——這就是建議放電加工背後的數字。
代理建了什麼
下面每個值都標明出處:讀取(來自基本案例或 HiNC 的文件)、量測(本研究的某次播放)、推得,或自選(代理的決定)。每個變體都是一次原程式的優化播放——它自己的步資料就是「優化前」——加上一次在同一台機台、同一個網格上重播優化後的程式,也就是「優化後」。
| 變體 | 對象 | 網格 | 設定 |
|---|---|---|---|
| V1 | 整副模具,七支程式 | 0.25 mm | 粗加工(T1、兩支 T4)最多到程式切屑的 1.5 倍;精加工(T2、T5)維持程式切屑,以力目標修掉撓曲的峰值;長頸 T6 最多到 1.5 倍,以 C1 的預算為力目標;D3 的切削行維持原進給,只優化它的空中移動 |
| — | 分流橋倒角,T3 | 0.25 mm | 不優化(難題 2);時間維持 10.20 min |
| V2a | 兩槽料塊上的 D3,每層 0.1 mm 那一段 | 0.03125 mm | HiNC 的預設目標,每刃上限為程式切屑的 1.5 倍 |
| V2b | 兩槽料塊上的 D3,四段每層切深 | 0.03125 mm | 力目標 2.4 N:C1 的 30 µm 除以 D3 的柔度 12.5 µm/N |
V1 中每把刀的設定:
| 刀具 | 程式進給/每刃 | 每刃上限 (mm) | 空切進給 (mm/min) | 力目標 | 柔度 p95 (µm/N),讀自 | 該次的撓曲 p99 (µm) |
|---|---|---|---|---|---|---|
| T1 | 670 / 0.0698 | 0.1047 | 9,250 | — | 0.068,P3,0.5 mm | 21.0 |
| T2 | 760 / 0.0396 | 0.03959 | 1,850 | 67.1 N | 0.745,P3,0.5 mm | 49.2 |
| T3 | 700 / 0.0302 | 不優化 | — | — | — | — |
| T4 | 700 / 0.0500 | 0.075 | 8,500 | — | 0.092,P1,0.25 mm | 17.0 |
| T5 | 430 / 0.0199 | 0.01991 | 2,570 | 142.1 N | 0.352,P1,0.25 mm | 27.2 |
| T6 | 380 / 0.0198 | 0.0297 | 1,950 | 31.5 N | 0.953,P4,0.5 mm | 54.9 |
| T7,D3 | 300 / 0.01875 | 0.01875(V2:0.0281) | 740 | V2b:2.4 N | 12.502,V2a,0.03125 mm | 123.1 |
- 每刃上限(自選、推得):粗加工與 T6 為程式每刃進給的 1.5 倍,讓 T1 的最大切屑停在 0.105 mm、在半徑一半的吃刀下沒有徑向薄化;精加工就是程式的每刃進給本身,所以沒有任何精加工步會比程式快。1.5 這個倍數是代理的選擇,不是型錄值。它同時寫進刀具的優化限制與每支程式的優化設定。
- 力目標 = 容許撓曲 ÷ 柔度(推得)。容許撓曲在精加工刀具為 50 µm,是設計公差 ±0.15 mm 的三分之一(自選);在 T6 與 D3 為 30 µm,即 C1 的第 99 百分位數預算(讀取)。柔度是某次試跑的切削步上「刀尖撓曲 ÷ 力」的第 95 百分位數(量測)。它主要屬於刀具與受力的高度,而不是網格,所以有兩把刀從 0.5 mm 的試跑讀取;O5 在 0.25 mm 驗證了結果。
- 空切進給(推得):F = h ÷ sin φ × z × n,也就是讓精加工後留在壁面上、厚度等於該刀第 99 百分位數撓曲的殘料,切出的切屑不比程式本身的切屑厚的進給(難題 1)。h 是程式切屑(每刃進給乘以吃刀角的正弦;吃刀寬達刀徑一半以上時就是每刃進給本身),φ 是殘料的吃刀角(cos φ = 1 − 2 × 深度 ÷ 刀徑),z 是刃數,n 是轉速;結果下限為程式進給、上限為 20,000 mm/min。
- 每把刀的優化限制都透過 Web API 完整寫入:啟用優化、刀具的降伏安全係數 3、最小切屑與後角限制開啟(HiNC 的預設)、每刃進給下限 0,以及上面的上限。限制留空的刀具,會以 HiNC 的預設限制讀取,而那個預設沒有上限。
每支程式前的優化設定(未標明者皆為自選):
| 設定 | 值 |
|---|---|
| 優化進給 | 開;V1 的 D3:關,只改它的空中移動 |
| 每刃上限 | 見上表(推得) |
| 最低進給 | 30 mm/min,最低程式進給的十分之一(HiNC 預設為 1) |
| 最高進給 | 20,000 mm/min,低於機台 24,000 mm/min 的快移 |
| 空切進給 | 每把刀各自,見上表(推得) |
| 最高加速度 | 1,000 mm/s²(HiNC 預設為 10) |
| 原始進給率下限 | 開,0.5:任何一步不慢於它的程式進給的一半;V2b 關閉,因為它的目標需要更低 |
| 主軸功率與扭矩安全係數 | 1.5,即短時額定的 0.667(讀取,HiNC 預設) |
| 設定中的降伏安全係數 | 0,所以刀具自己的 3 生效:應力不超過降伏的 0.333(讀取,HiNC 預設) |
| 力目標 | 見上表;其他程式不設(推得) |
| 前後延伸距離 | 各 2 mm(讀取,HiNC 預設) |
| 前向、側向與深度補償;深度分割 | 關 |
在整副模具之前播放的試跑(粗網格或精簡毛胚):
| 試跑 | 播放內容 | 目的 |
|---|---|---|
| P0 | 兩槽料塊 0.25 mm,只優化 D3 的空中移動,並重播 | 驗收網格是否看得見 D3 每層 0.1 mm,讓空切進給只落在空中 |
| P1 | 沉槽裝夾 0.25 mm,T5 的力目標先關,並重播 | 優化器能否改動這個方言的進給、重播是否乾淨、T5 的柔度 |
| P2 | 分流橋倒角裝夾 0.25 mm,並重播 | T3 的柔度,以及 0.1 mm 倒角層上的空切進給 |
| P3 | 分流孔裝夾 0.5 mm,T2 的力目標先關 | T2 的柔度,以及一次優化播放的時間與記憶體 |
| P4 | 空刀裝夾的 T4 與 T6,0.5 mm,T6 的力目標先關 | T6 的柔度與成本 |
網格。 V1 以驗收網格 0.25 mm 播放:粗加工每層(0.8 與 1.0 mm)、T2 0.3 mm 的壁面留料與 T6 每層 0.3 mm 都比一格厚;T3 每層 0.1 mm、T5 0.2 mm 的底面與 D3 的 0.1 mm 則不是,所以它們的空切進給要由下面的防護把關。V2 以 0.03125 mm 播放,比最薄的每層切深(0.035 mm)還細。0.5 mm 只用來讀柔度與成本。
保留的穿透層。 T1 是從它程式的一份副本優化的:在副本裡,終點低於 z −44.85 的行——穿透模板的最後一層(兩段共 196 行)——被 HiNC 的 @@BeginPreserve() … @@^EndPreserve() 指令包住,並在每段的第一行重寫程式本來的 F670.;除此之外,運動與進給都沒有改動(難題 4 與 5)。
代理怎麼管理這件工作
- 在第一次優化播放之前先定計畫與標準。 變體、每個設定與它的出處、防護措施與八條標準,都在第一次優化播放之前寫好並提交。試跑之後改的東西(空切進給規則、T3 不優化、z-map 的容差與毛胚底面、保留的穿透層、依路徑長讀取)都以變更的形式記在計畫旁邊;沒有任何標準被改寫,沒過的照實寫沒過。
- 先試跑,再做整副模具。 V1 之前有五次粗網格或精簡毛胚的試跑(見上表)。
- 在 HiNC 之後再用自己的檢查。 每次優化之後,代理都在自己對毛胚做的精確 z-map 上重播優化後的程式(專案的毛胚模型含頂面與底面、0.1 mm 網格、依播放順序),找出任何以高於該刀上限的進給切到料的移動,也就是空切進給落到鋼料上。同一個工具也把每支程式拆成切削、空中進給與快移。
- 看著長時間的播放。 每次超過約十分鐘的播放,每三分鐘用唯讀請求看一次:警報、目前的刀具與行、最近的步裡有接觸的比例與它們的負載。
- 共用的伺服器。 播放在一台 32 執行緒伺服器上的私有 HiNC 實例裡進行,同一時間還有其他優化研究與線上服務的實例在用。重的播放排隊等候一次只讓一個執行的共用鎖,並且只在有 40 GB 可用記憶體時才開始。
- 人在哪裡介入。 HiNC 的產品擁有者要以驗收過的案例為基礎做 NC 優化的實作案例;變體、設定與標準都是代理自己定的。沒有第二個代理重跑這次研究。
在第一次優化播放之前提交的標準:
| # | 標準 |
|---|---|
| O1 | 每支優化後的程式都重播到最後一行,沒有原程式播放所沒有的警報:沒有碰撞、沒有快移切料、沒有行程超限、沒有新的警告或錯誤 |
| O2 | 主導的負載在目標之內,至少佔切削步的 99 %:主軸功率與扭矩不超過短時額定的 0.667,刀具應力不超過降伏的 0.333,有設力目標的地方力不超過目標(重播可能讀到略高,HiNC 的文件也這麼說) |
| O3 | 形狀不變:每次裝夾,銑削面上落在設計 ±0.15 mm 以內的點的比例,變化不超過 0.1 個百分點,而且沒有任何一點移動超過 0.25 mm(一格) |
| O4 | 預期的時間:粗加工不超過原程式的 0.80;精加工在 −20 % 到 +5 % 之間;T6 不變慢;V1 中的 D3 至少省下一半的空中進給,每一個切削移動仍是 300 mm/min |
| O5 | 精加工的撓曲不變大:T2、T3 與 T5 的 p50、p99 與最大值不超過原程式的 × 1.02 + 1 µm;T6 的 p99 不超過 max(30 µm, 原程式的 p99) × 1.05 |
| O6 | 空切防護:在任何一支優化後的程式裡,都沒有以高於該刀上限的進給切到料的移動,而且每把刀的接觸路徑長在原程式的 ±3 % 以內 |
| O7 | 輸出真的是優化結果:每個優化後的檔案都與原檔不同,優化回報它的兩則完成訊息,沒有失敗的步 |
| O8 | 以力目標執行時 D3 的 C1(V2b):每一段每層切深中,撓曲的 p99 不超過 30 µm、最大值不超過 50 µm |
難題
1. 空切進給撞上精加工留下的東西
情況。 第一次沉槽試跑把每一段沒有接觸的區段都給同一個空切進給,20,000 mm/min。其中很多區段沿著精加工剛切好的輪廓走。風險。 精加工刀具被壁面推開多少,就在壁面上留下多少料;不受力而高速前進的刀具,接著以它程式每刃進給的 46 倍去切那層料。怎麼發現: 在 HiNC 自己重播那次試跑時:T5 有八步讀到應力比 1.25–1.56、320–397 N,全部在 F20,000、沿著已精加工的壁面,模型的接觸寬不到 0.004 mm,每刃 0.93 mm。解法。 每把刀的空切進給設成:厚度等於該刀第 99 百分位數撓曲的殘料,切出的切屑不比程式的厚——740 到 9,250 mm/min,而不是 20,000。證據。 V1 的沉槽重播中,T5 最高的應力比是 0.332。
2. 比網格還薄的一層
情況。 分流橋倒角是以每層 0.1 mm 切的;驗收網格是 0.25 mm。風險。 毛胚模型看不見那一層,優化器就把切削的刀路寫成空切進給。怎麼發現: 代理的 z-map:在倒角試跑中,有六段 F20,000 的移動仍在切倒角的薄層,共 1.1 mm³、長 120.8 mm。解法。 T3 不優化:試跑裡的優化只從它的 10.2 分鐘省下 38 秒,不值得為了它把整片模放到更細的網格。證據。 T3 的程式維持驗收時的樣子,10.20 分鐘。
3. 比壁面留料還粗的 0.5 mm 網格
情況。 為了省執行時間,分流孔與空刀裝夾的柔度試跑以 0.5 mm 播放。風險。 把那個網格得到的優化程式拿去用。怎麼發現: z-map:在分流孔試跑中,有 44 段 T1 與 161 段 T2 的移動以空切進給切到料,切過 T2 0.3 mm 的壁面留料,以及 T1 最後一層留下的 0.2 mm 薄網。解法。 0.5 mm 只用來讀柔度與成本;V1 以 0.25 mm 播放。證據。 V1 以由 0.5 mm 柔度推得的力目標,在 0.25 mm 通過了 O5。
4. 穿透時 0.2 mm 的薄網
情況。 T1 粗加工分流孔、穿透 45 mm 的模板;在最後一層,模板底部只剩 0.2 mm 厚的薄網,比一格還薄。風險。 第一支 V1 程式把那一層的 38 段移動以空切進給 F9,250 執行,幾乎是程式進給的十四倍。怎麼發現: 只有代理的 z-map 抓得到:HiNC 在同一網格的重播裡,沒有任何一步既高於上限又有接觸,因為薄網不在它的毛胚模型裡。解法。 穿透層——終點低於 z −44.85 的行——以 HiNC 的保留指令維持程式進給。證據。 最終程式裡這樣的移動為 0。
5. 被保留的區塊以前一行的進給執行
情況。 穿透層已經被保留,防護仍在那一層找到 105 段 F9,250 的移動。原程式只寫了兩次 F670.,在每個分流孔開始時各一次,所以被保留的行沒有自己的進給字;HiNC 把被保留的行一字不改地抄進優化後的檔案,它們就以優化器寫在區塊前一行的模態進給執行——在這裡就是空切進給。風險。 「維持程式進給」的那一層,變成整支程式裡最快的切削。怎麼發現: z-map;HiNC 重播那支程式時,在穿透處讀到 4,029 N、應力比 0.81、功率比 0.51。解法。 代理在每個保留區塊的第一行重寫程式進給。優化後的檔案在第一個區塊前後是這樣:
X-35.177 Y-7.377 F9250 (src(LineNo: 3675, StepIndex: 58362))
X-25.3 Y-6.186 Z-44.647 (src(LineNo: 3676, StepIndex: 58398))
Y0.986 Z-44.898 F670. (@@BeginPreserve();)
X-41.073 Y2.888 Z-45.453
X-41.133 Y1.842 Z-45.489
證據。 最終程式沒有任何以空切進給切到料的移動;它的重播中,T1 最高的力是 1,152 N,最高的應力比是 0.206。
6. 代理自己的檢查報了兩次假警報
情況。 z-map 兩次報出其實不存在的危險:一條 T5 輪廓走了三次,第二、三次都在空中,正好落在刀具半徑上的格點在取樣點移動時被「再切一次」;以及,在它還沒有毛胚底面時,把 T2 穿過模板底面的精加工算成在切模板以下的鋼料(396 段)。風險。 為了假象改程式,或反過來不再相信這個檢查。怎麼發現: 回到原程式逐行看:同一條輪廓走了三次,而 z −46 在 45 mm 模板的下方。解法。 z-map 只計刀具半徑內 0.005 mm、刀端上方 0.002 mm 以上的料,並同時記錄毛胚的頂面與底面;所有檢查重跑。證據。 兩者改完都是 0。
7. 被降速扭曲的逐步統計
情況。 HiNC 主軸每轉一圈寫一步,所以優化器放慢的區段每毫米會有更多步。風險。 T2 撓曲的中位數看起來從 14.1 變成 15.7 µm,而路徑上沒有任何地方彎得更多。怎麼發現: 逐步比對進給:被放慢的轉角每 mm 多出好幾步。解法。 O2 與 O5 以每一步的路徑長加權;這樣讀,T2 的中位數是 13.7 → 13.6 µm。證據。 兩種讀法都保留;最大值兩種讀法都一樣,本頁的每一個負載都以路徑長加權。
8. 在力目標上下跳的重播
情況。 在 T6,優化器把 34.8 % 的切削步設成剛好等於力目標 31.5 N;重播換了內插點,切削路徑有 13.1 % 高於目標(原程式為 9.6 %)。風險。 把「略高於目標」當成失敗,或把真正的超標藏起來。怎麼發現: 由 O2。解法。 照寫法判:T6 的 O2 沒過。並列在旁邊:高於目標 1.05 倍的路徑從 3.5 % 降到 1.9 %,高於 1.2 倍的從 0.79 % 降到 0.30 %,最大值從目標的 3.76 倍降到 3.17 倍。證據。 標準的紀錄。
9. D3 在 0.25 mm 的負載不是真的
情況。 在驗收網格下,D3 每層 0.1 mm 比一格還薄:HiNC 讀到應力比 1.216、撓曲 1,357 µm,而在兩槽料塊以 0.03125 mm 讀到的只有 0.13 與 143 µm。風險。 優化器因為不存在的負載把 D3 放慢,或在真正的切削看起來像空中的地方把它加快。解法。 V1 中,D3 的切削行維持原進給,只優化它的空中移動;它的負載在 V2 的兩槽料塊上讀取。試跑 P0 先在 0.25 mm 的料塊上證明,這樣空切進給只會落在空中。證據。 V1 中 D3 的每一個切削移動仍是 300 mm/min,防護也沒有找到任何移動。
10. 光靠進給到不了 C1
情況。 以 C1 的力目標 2.4 N 執行時,優化器在每一段都把進給壓到 30 mm/min 的下限,重播仍在每層 0.1 mm 時彎 72–82 µm(p99),在 0.035 mm 時彎 36–42 µm。進給降到十分之一,力只減半,在 0.1 mm 時從 6.9 降到 3.4 N:HiNC 的力有一部分不隨每刃進給下降,即刃口的犁切與摩擦。風險。 寫成「降到某個 mm/min,C1 就會成立」。怎麼發現: 逐段讀重播的結果。解法。 O8 照實寫沒過,並註明模型的兩個偏向:HiNC 在這些窄槽裡讀到的切深是程式每層切深的兩倍,刃部的柔度也可能高估;兩者都會抬高力與撓曲的地板。兩者都不改變方向。證據。 下面逐段的表與整支程式的時數。
11. 互相等待的兩把鎖
情況。 HiNC 的畫布由一台操控伺服器實例的桌機擷取,在桌機的鎖之下一次只擷取一個。畫面播放先拿了伺服器的共用鎖、停在指定行,接著才等桌機的鎖,而那把鎖被另一個案例的擷取拿著超過一小時。風險。 伺服器上所有實作案例的播放都排在一個暫停中的畫面播放後面;若對方也在等伺服器的鎖,兩邊就永遠動不了。怎麼發現: 伺服器的鎖被一個暫停中的播放拿了超過 25 分鐘。解法。 代理停掉自己的畫面播放並改變順序:先拿桌機的鎖,再開始畫面播放,而畫面播放不再排伺服器的鎖。它只播 T1 到某一行、不寫步資料,約 1.5 GB、三分鐘,比試跑還輕。證據。 兩次畫面播放分別是 160 s、1.55 GB 與 112 s、1.40 GB。
12. 前後兩張畫面來自兩個相機
情況。 第一組畫面裡,夾具在一張中比另一張高了約 60 像素。風險。 把相機的差別看成優化的差別。怎麼發現: 並排看。原因。 HiNC 的等角視圖依刀路條顯示範圍裡的刀路點取景;播放中顯示範圍跟著最後一段走,兩支程式每 mm 的步數又不同,第一組還剛好停在層與層之間的斜下刀上。解法。 每次擷取前,把顯示範圍設成到目前為止播放過的整段刀路,並讓播放停在一層的中段。證據。 兩張畫面的夾具與背景相差 0 個像素。
結果與效益
除非另有註明,都是在 HiNC 3.2.45 上以 0.25 mm 量得。每次優化播放本身也播了原程式,所以優化前後來自同一個版本、同一台機台與同一個網格;HiNC 對原程式給的時間,逐支程式都等於基本案例的 608.6 分鐘。這些時間是理想進給的估算,不含換刀、翻面或線切割(加工時間估算):比例可以帶到機台上,分鐘數不行。
兩片模,逐支程式
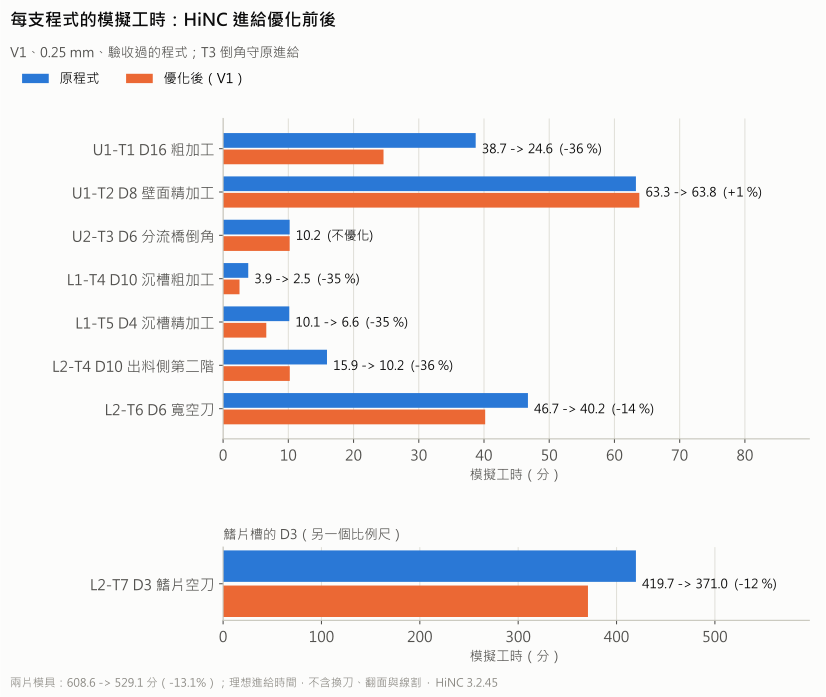
| 程式 | 類別 | 原程式 (min) | 優化後 (min) | 變化 | 切削/空中/快移,原程式 (min) | 切削/空中/快移,優化後 (min) |
|---|---|---|---|---|---|---|
| U1-T1 分流孔粗加工,Ø16 | 粗加工 | 38.73 | 24.60 | −36.5 % | 36.0 / 2.7 / 0.0 | 23.7 / 0.8 / 0.0 |
| U1-T2 壁面精加工,Ø8 | 精加工 | 63.29 | 63.81 | +0.8 % | 60.6 / 2.7 / 0.0 | 61.0 / 2.8 / 0.0 |
| L1-T4 沉槽粗加工,Ø10 | 粗加工 | 3.85 | 2.52 | −34.7 % | 3.7 / 0.1 / 0.0 | 2.4 / 0.0 / 0.0 |
| L1-T5 沉槽精加工,Ø4 | 精加工 | 10.15 | 6.62 | −34.7 % | 5.6 / 4.5 / 0.0 | 5.6 / 0.9 / 0.0 |
| L2-T4 出料側第二階,Ø10 | 粗加工 | 15.93 | 10.22 | −35.8 % | 15.2 / 0.7 / 0.0 | 10.0 / 0.2 / 0.0 |
| L2-T6 寬空刀,Ø6 長頸 | 長頸半精加工 | 46.74 | 40.18 | −14.0 % | 39.1 / 7.5 / 0.1 | 35.2 / 4.8 / 0.1 |
| L2-T7 鰭片空刀,D3 | Ø3 長頸 | 419.72 | 370.96 | −11.6 % | 291.6 / 125.7 / 2.4 | 291.6 / 77.0 / 2.4 |
| U2-T3 分流橋倒角,Ø6 | 精加工 | 10.20 | 10.20 | 維持原進給 | 7.7 / 2.1 / 0.4 | 7.7 / 2.1 / 0.4 |
| 兩片模 | 608.6 | 529.1 | −13.1 % |
切削、空中進給與快移的拆分是代理的 z-map:一個移動從毛胚上去掉超過 0.01 mm³ 就算切削,時間是它的長度除以進給。
時間花在哪裡
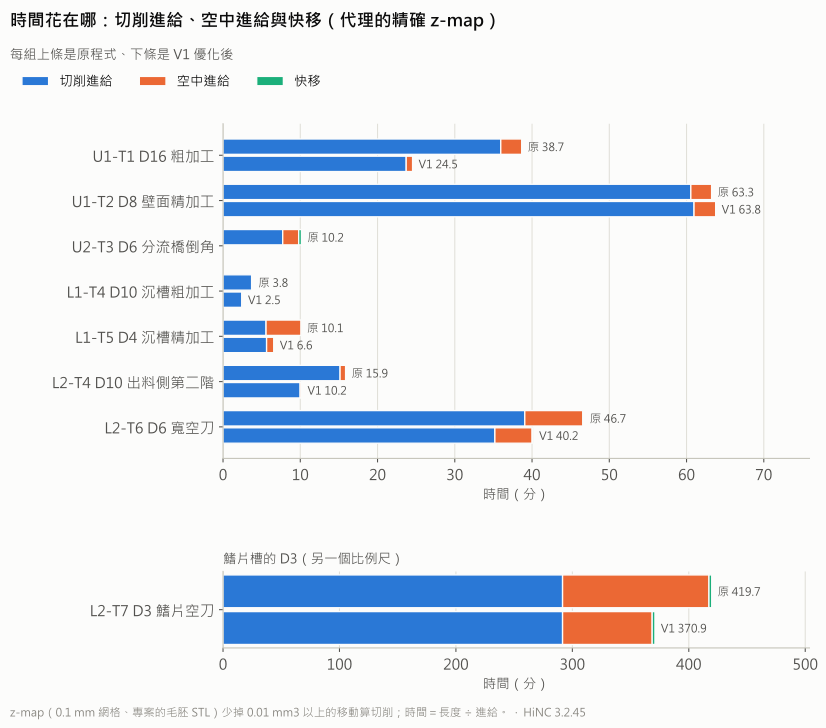
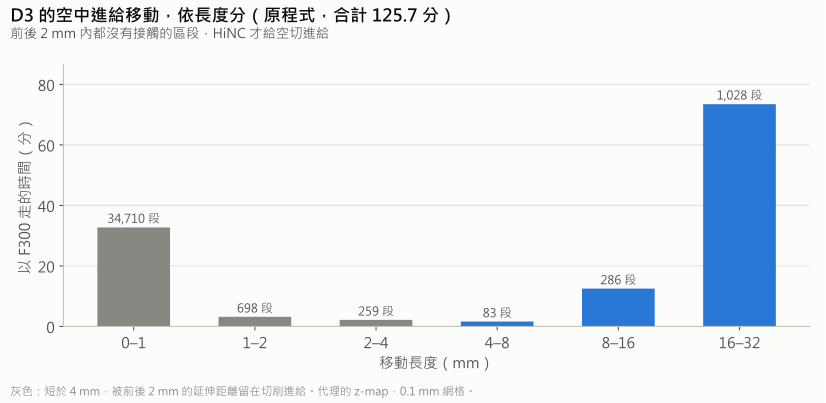
- HiNC 只在前後 2 mm 內都沒有接觸時,才把一段區段改成空切進給。D3 的 125.7 分鐘空中進給裡,有 34,710 段短於 1 mm(32.7 分鐘):槽裡的抬刀與下刀,留在切削進給。省得下來的在 1,028 段 16–32 mm 的出槽移動(73.5 分鐘)與 286 段 8–16 mm 的移動(12.5 分鐘)。D3 的空切進給依殘料規則壓在 740 mm/min,拿回了 48.8 分鐘。
- 沉槽精加工 T5 是一道精加工,卻快了 35 %:它 10.1 分鐘裡有 4.5 分鐘是空中進給,其中包括在 z −5 把同一條外輪廓走了三次、兩次在空中。它的切削時間沒有變。
- 壁面精加工 T2 在空中幾乎沒有省到:它的空中移動大多很短,或離接觸不到 2 mm,它的空切進給又壓在 1,850 mm/min。被力目標放慢的 0.9 % 的步讓它多了 0.4 分鐘。
分流孔粗加工:頂在進給上限,離主軸還很遠
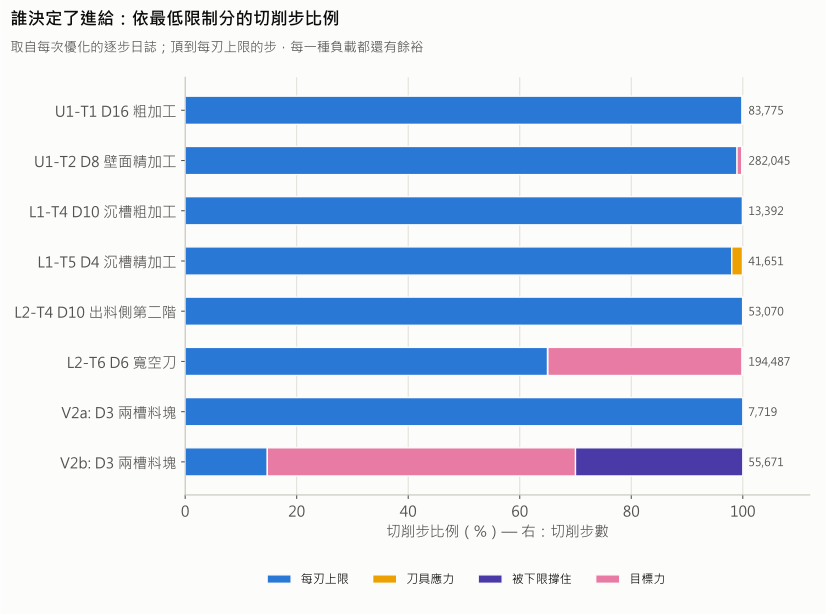
| 程式 | 切削步 | 每刃上限 | 力目標 | 刀具應力 | 功率/扭矩 | 被下限撐住 |
|---|---|---|---|---|---|---|
| U1-T1 分流孔粗加工,Ø16 | 83,775 | 99.9 % | 0.0 % | 0.1 % | 0.0 % | 0.0 % |
| U1-T2 壁面精加工,Ø8 | 282,045 | 99.0 % | 0.9 % | 0.0 % | 0.0 % | 0.2 % |
| L1-T4 沉槽粗加工,Ø10 | 13,392 | 99.9 % | 0.0 % | 0.0 % | 0.0 % | 0.0 % |
| L1-T5 沉槽精加工,Ø4 | 41,651 | 98.0 % | 0.0 % | 1.9 % | 0.0 % | 0.0 % |
| L2-T4 出料側第二階,Ø10 | 53,070 | 100.0 % | 0.0 % | 0.0 % | 0.0 % | 0.0 % |
| L2-T6 寬空刀,Ø6 長頸 | 194,487 | 65.0 % | 34.8 % | 0.1 % | 0.0 % | 0.1 % |
| V2a:兩槽料塊上的 D3 | 7,719 | 100.0 % | 0.0 % | 0.0 % | 0.0 % | 0.0 % |
| V2b:兩槽料塊上的 D3 | 55,671 | 14.7 % | 55.3 % | 0.0 % | 0.0 % | 30.0 % |
- 這張表與圖取自優化器的逐步日誌:它為每一步列出每個準則允許的進給,最低的那個就是這一步的。這些播放開著平滑化(前後 2 mm 的延伸距離與加速度上限),而依 HiNC 文件的說明,平滑化會把相鄰的步帶進日誌記下的值,所以這些比例是日誌記下的限制,不是關掉平滑化、逐步單獨測出的結果。負載在整個進給範圍內都碰不到目標的準則,搜尋會停在範圍頂端,並在日誌裡標成
[OverIteration]:讀成「這一步不是它限制的」。 - T1 的 83,775 個切削步裡,99.87 % 頂在上限,0.1 % 被刀具應力擋住,0.03 % 被下限撐住;功率與扭矩一步都沒有限制。優化後程式最高的短時功率比是 0.219(連續額定的 0.299),離 HiNC 的 0.667 還很遠。這支程式能快多少,取決於上限而不是主軸,而上限是代理定的程式切屑的 1.5 倍:換一個上限,結果就不一樣。
- 兩支 T4 也都頂在上限:3.85 降到 2.52 分鐘、15.93 降到 10.22 分鐘,力的 p99 從 203 升到 282 N,應力比最高 0.25。
- 「被下限撐住」在 V1 是程式進給的一半,在關閉了這個下限的 V2b 則是 30 mm/min 的最低進給。在 V1,這些步大多是 HiNC 完全讀不到負載的直下步:負載為零的步,優化器會解到下限,而不是上限。這涉及 T2 的 371 步與 T1 的 23 步。
HiNC 的畫布:同一層粗加工,優化前後
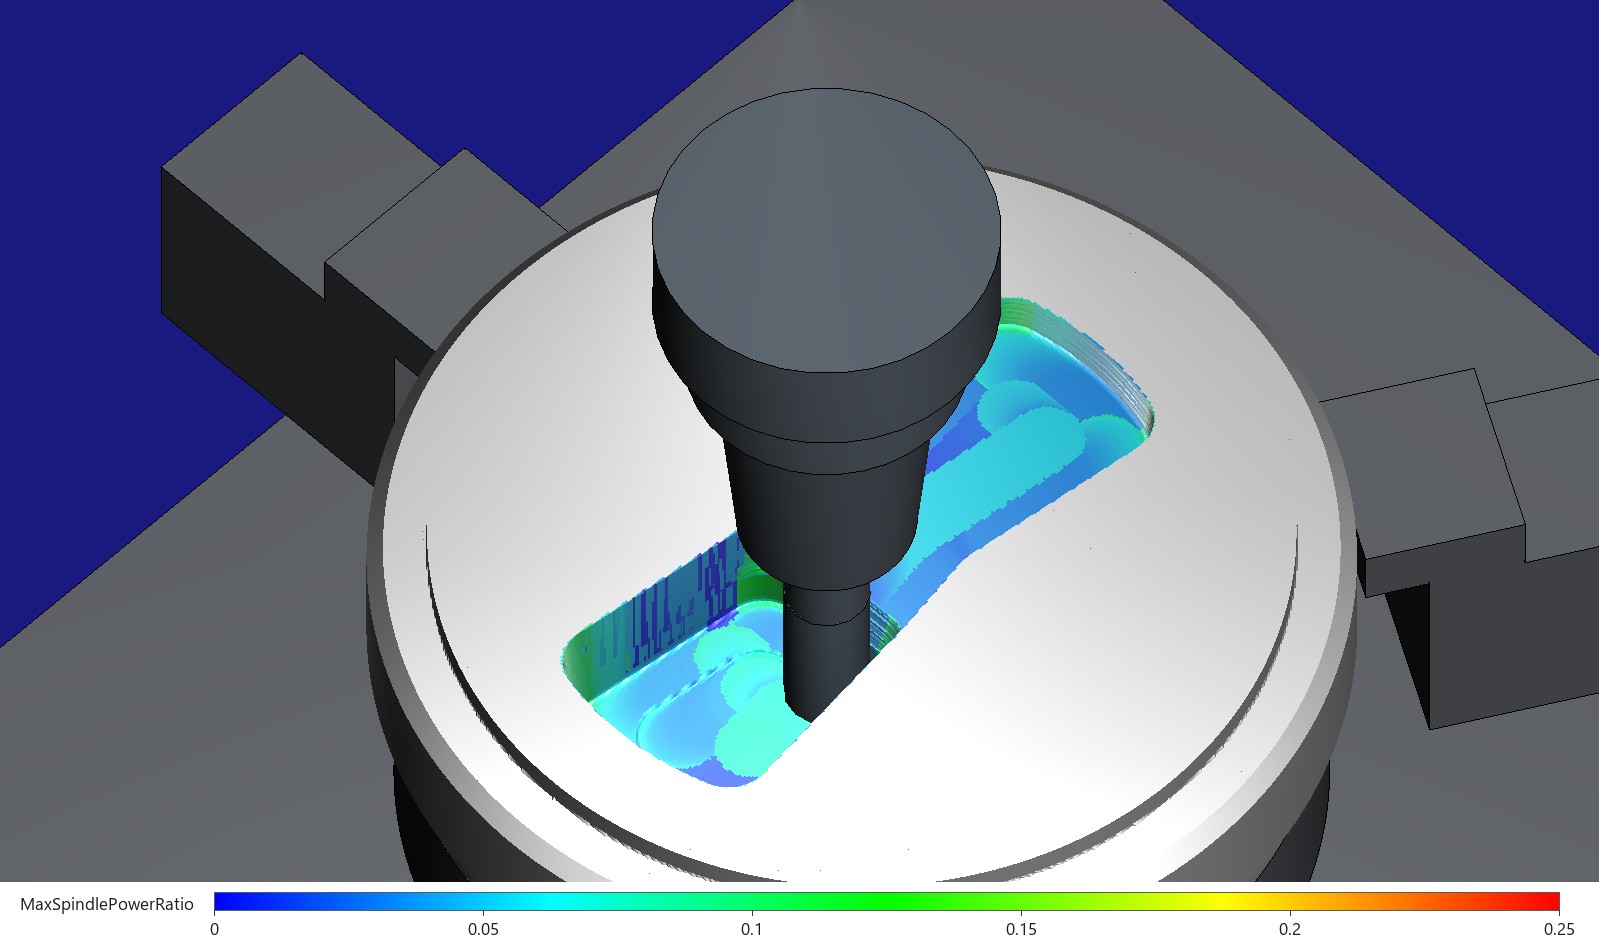
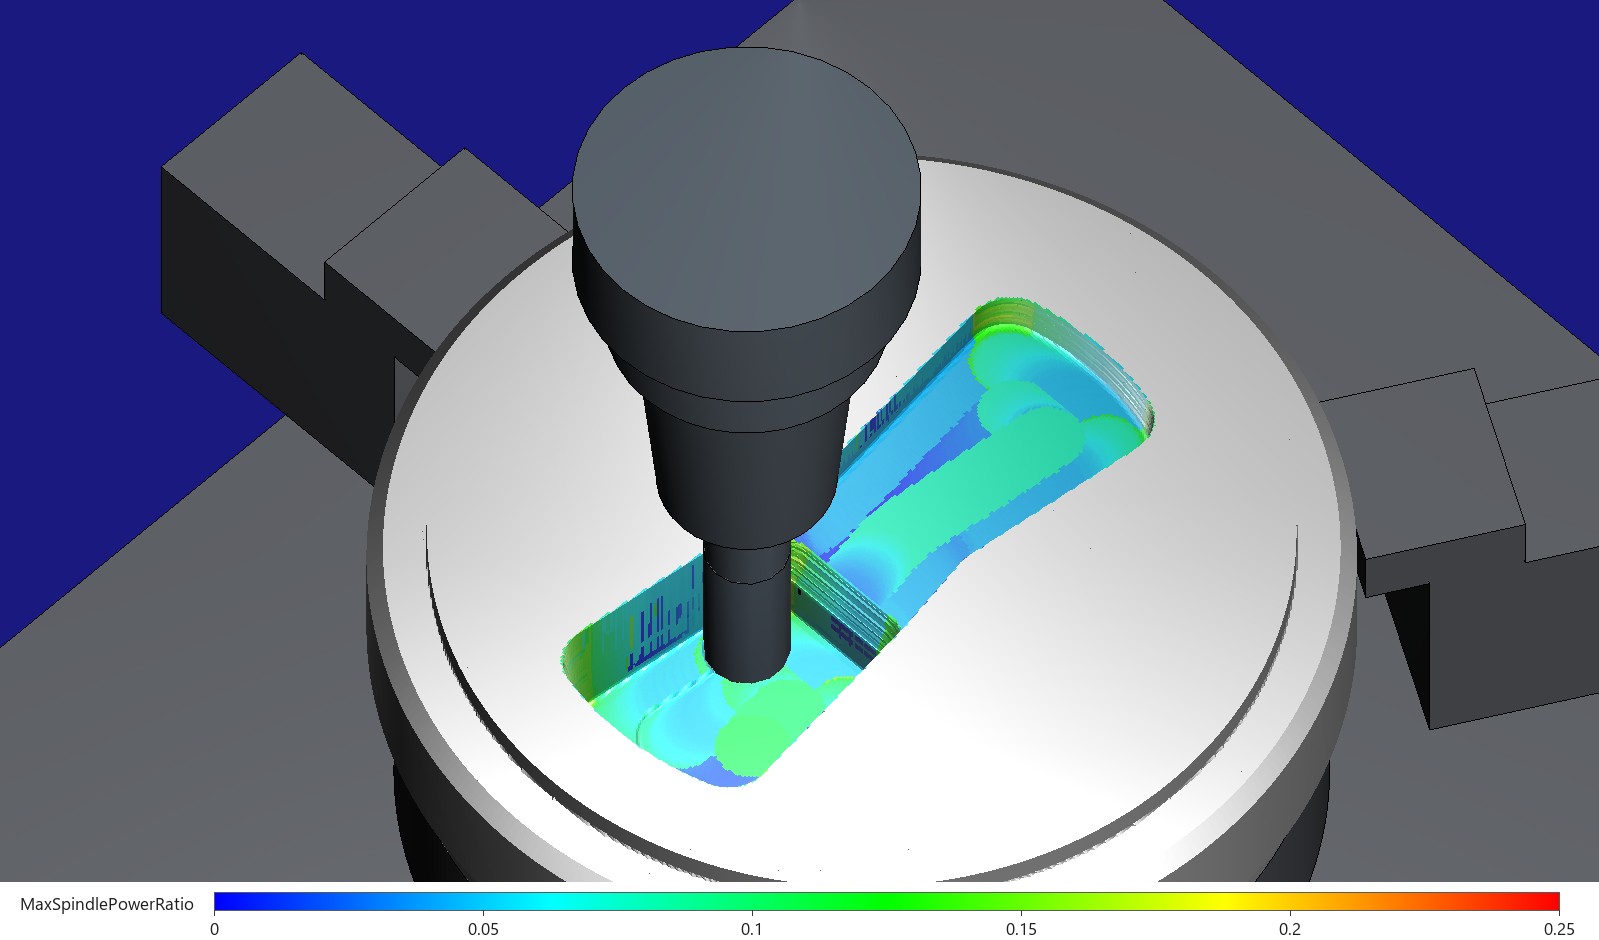
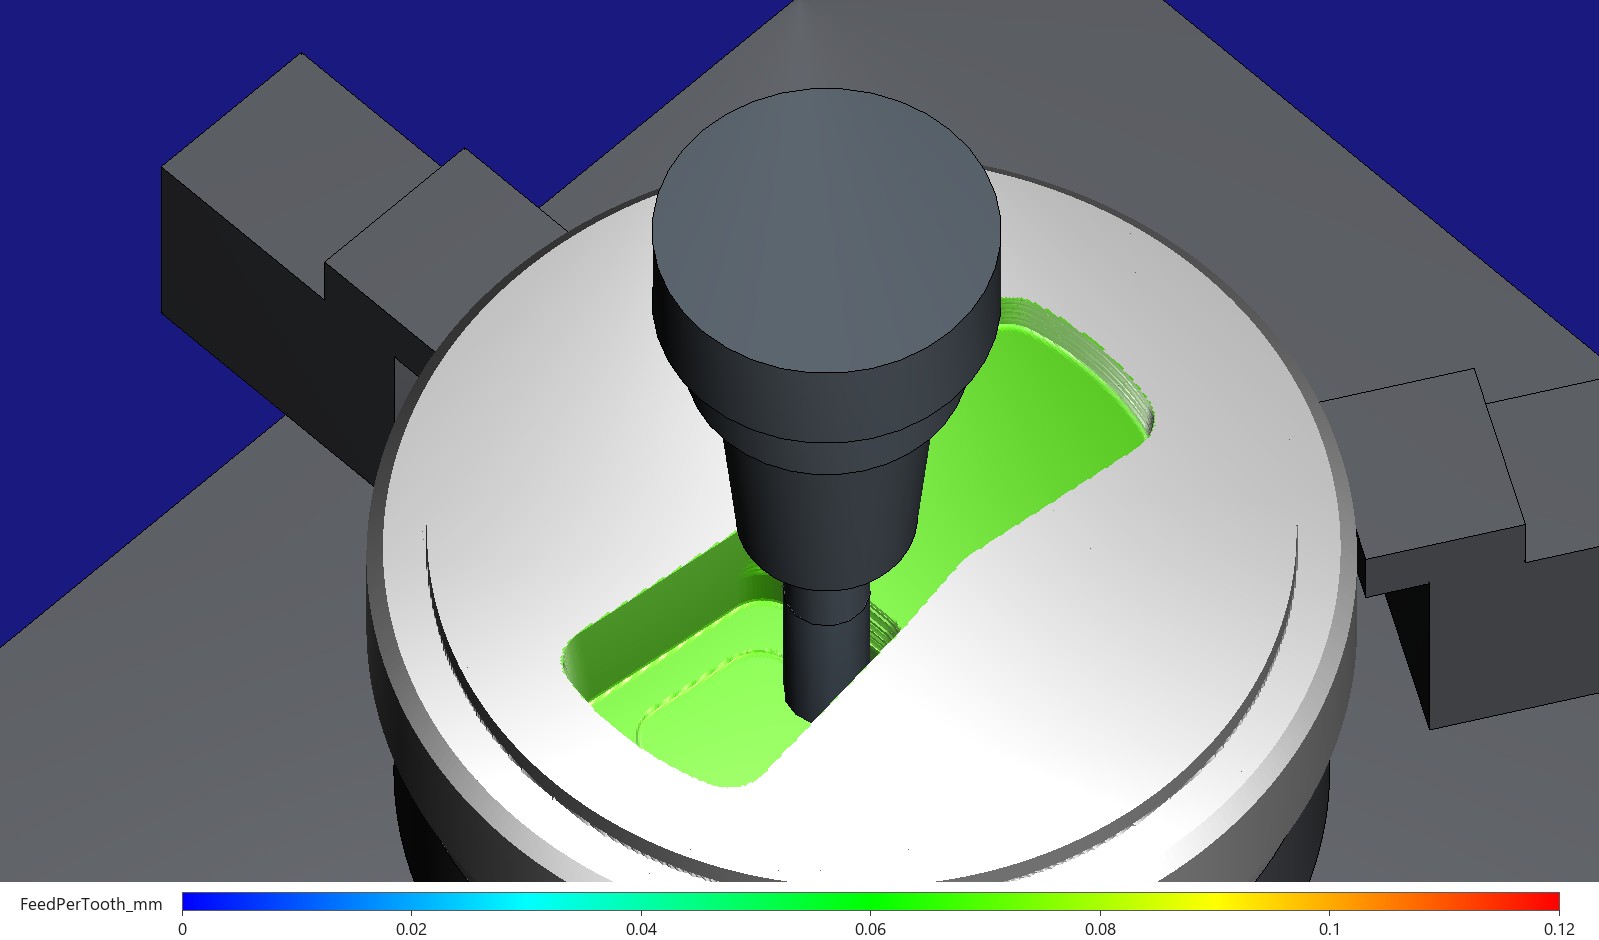
分流孔粗加工 T1 停在同一層 Z −24.8(原程式第 2216–2259 行):原程式停在第 2233 行,優化後的程式停在對應原程式第 2234 行的地方,熱縮刀把上的 Ø16 端銑刀都在畫面裡。上兩張依短時主軸功率比上色,0 到 0.25;下面那張依每刃進給上色,0 到 0.12 mm,它優化後的那一張就是本頁開頭的圖。HiNC 的 Linear 色階由下限的藍、中間的綠到上限及以上的紅;一個面的顏色是最後一次切到它的那一步,每張圖下的色條依 HiNC 的公式畫成、沒有畫布的光影。畫面擷取自 HiNC 3.2.45。
畫面裡這三層(Z −23.2 到 −24.8,原程式第 2097–2233 行)的切削步,以路徑長加權:
| 原程式 | 優化後 | |
|---|---|---|
| 切削步 | 1,852 | 1,277 |
| 路徑 | 504.9 mm | 499.5 mm |
| 短時功率比 p50 / p95 / 最大 | 0.042 / 0.072 / 0.115 | 0.059 / 0.100 / 0.161 |
| 每刃進給 p50 | 0.0698 mm | 0.1047 mm |
HiNC 的功率目標 0.667 遠在色階頂端之外;優化後這一層的切削步頂在上限,「頂在進給上限,而不是主軸」看起來就是這個樣子。
精加工與長頸刀
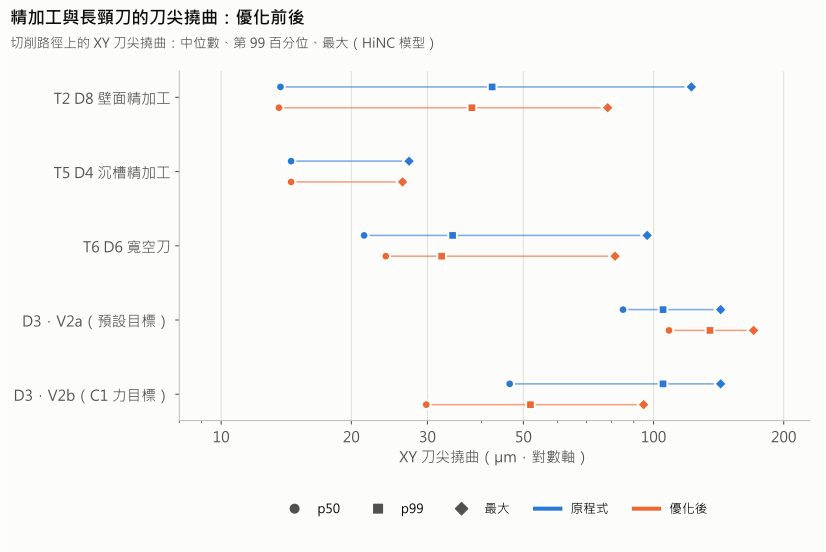
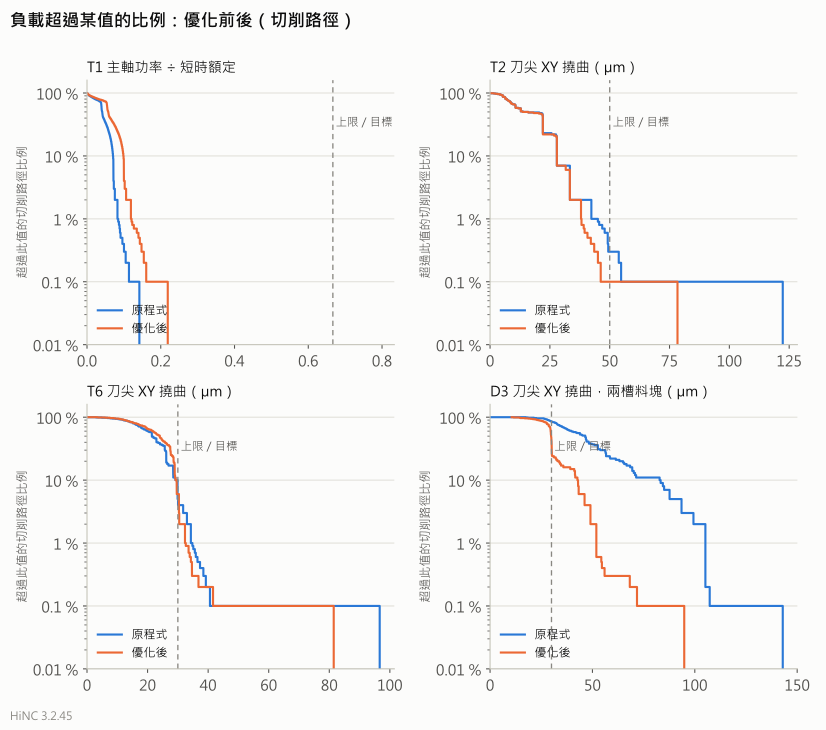
| 程式 | 功率,短時,最大 | 功率,連續,最大 | 刀具應力,最大 | 力 p99 / 最大 (N) | XY 刀尖撓曲 p50 / p99 / 最大 (µm) |
|---|---|---|---|---|---|
| U1-T1 分流孔粗加工,Ø16 | 0.142 → 0.219 | 0.194 → 0.299 | 0.141 → 0.206 | 295 / 748 → 426 / 1,152 | 12.6 / 18.8 / 41.8 → 17.8 / 26.8 / 57.6 |
| U1-T2 壁面精加工,Ø8 | 0.020 → 0.012 | 0.027 → 0.017 | 0.151 → 0.095 | 61 / 179 → 55 / 111 | 13.7 / 42.3 / 122.3 → 13.6 / 38.0 / 78.3 |
| L1-T4 沉槽粗加工,Ø10 | 0.053 → 0.073 | 0.072 → 0.099 | 0.180 → 0.249 | 203 / 322 → 282 / 451 | 15.3 / 17.0 / 27.4 → 21.2 / 22.9 / 37.5 |
| L1-T5 沉槽精加工,Ø4 | 0.013 → 0.013 | 0.018 → 0.017 | 0.344 → 0.332 | 83 / 83 → 80 / 80 | 14.5 / 27.2 / 27.2 → 14.5 / 26.2 / 26.3 |
| L2-T4 出料側第二階,Ø10 | 0.046 → 0.063 | 0.063 → 0.086 | 0.113 → 0.154 | 203 / 203 → 282 / 282 | 4.7 / 16.9 / 17.4 → 5.3 / 22.9 / 23.6 |
| L2-T6 寬空刀,Ø6 長頸 | 0.017 → 0.013 | 0.023 → 0.018 | 0.137 → 0.116 | 37 / 118 → 36 / 100 | 21.4 / 34.3 / 96.6 → 24.0 / 32.4 / 81.5 |
| L2-T7 鰭片空刀,D3(0.25 mm:不是真的負載) | 0.009 → 0.009 | 0.013 → 0.013 | 1.216 → 1.216 | 19 / 120 → 19 / 120 | 105.1 / 232.8 / 1,356.9 → 105.1 / 232.8 / 1,356.9 |
- T2,壁面精加工(Ø8,頸部 Ø7.6 × 58):切屑維持程式值,力目標 67.1 N。優化器只放慢了 0.85 % 的切削步,也就是力超過 67 N 的地方。以每 mm 路徑計,撓曲的 p50 從 13.7 變成 13.6 µm、p99 從 42.3 變成 38.0、最大值從 122 變成 78 µm;高於目標的路徑從 0.8 % 降到 0.05 %。
- T5,沉槽精加工(Ø4):142 N 的力目標從未起作用。它原本有 1.8 % 的路徑應力比高於 0.333(最高 0.344);優化器把那 1.9 % 的步放慢,重播最高 0.332。
- T6,寬空刀(Ø6,頸部 Ø5.7 × 36,伸出 45 mm):上限 1.5 倍,力目標 31.5 N。34.8 % 的切削步由力決定、65 % 頂在上限:輕的地方加快、重的地方放慢。撓曲的 p50 從 21.4 變成 24.0 µm、p99 從 34.3 變成 32.4、最大值從 96.6 變成 81.5 µm,時間從 46.74 分鐘變成 40.18 分鐘。
- 撓曲是 HiNC 的模型值,模型中刃部的柔度可能高估三到五倍;這些比較在同一個模型裡成立。
鰭片槽裡的 D3:光靠進給能做到什麼
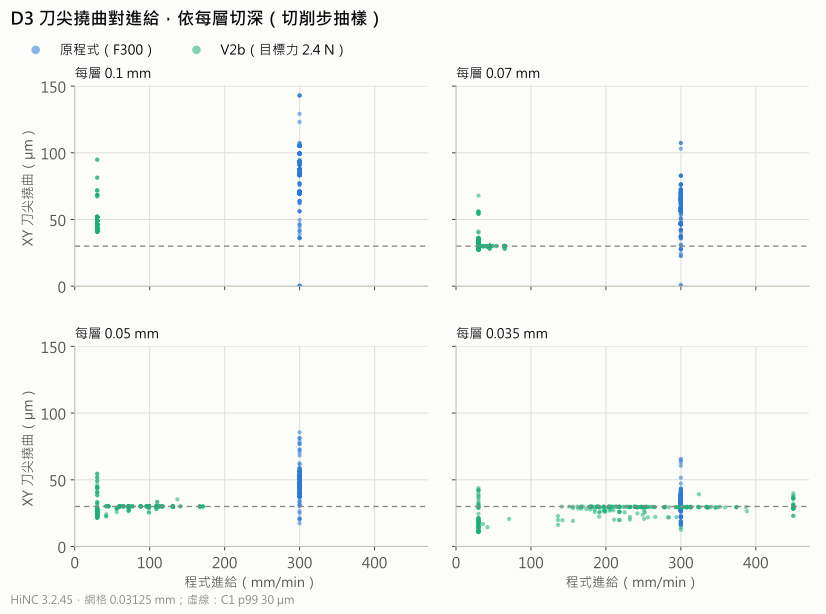
- V2a,HiNC 的預設目標加上 1.5 倍的上限,每層 0.1 mm 那一段: 7,719 個切削步全部頂在上限(應力比 0.13 到 0.15;功率與扭矩可忽略),這一段的時間從 6.65 降到 4.45 分鐘(−33 %)。以每 mm 路徑計,撓曲的 p50 從 85 變成 109 µm、p99 從 105 變成 135 µm、最大值從 143 變成 170 µm(逐步計算的 p99 是 123 → 147 µm)。HiNC 的優化器沒有撓曲準則:只給它預設目標,優化器會讓長頸刀彎得更多。
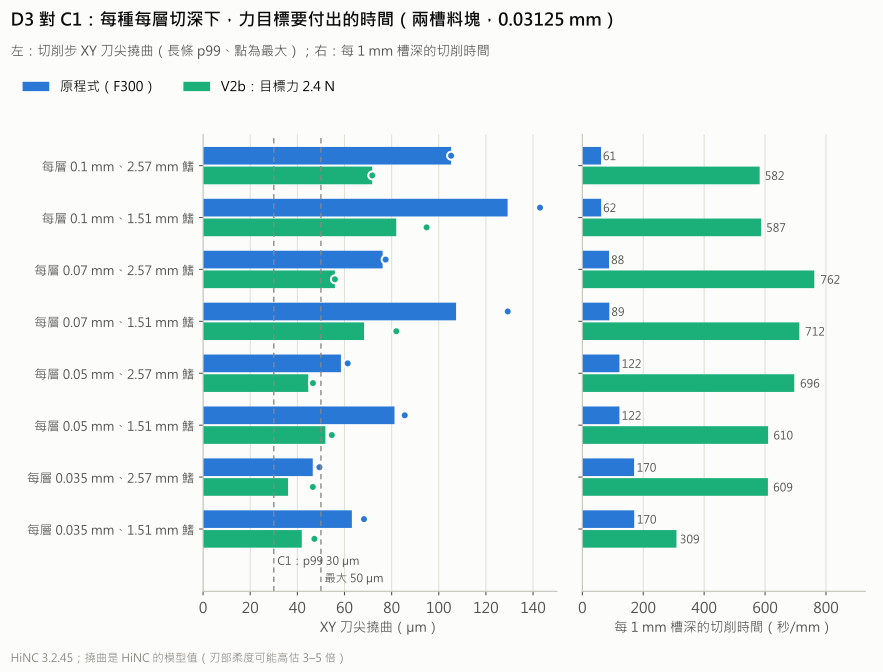
- V2b,四段都設 2.4 N 的力目標: 55,671 個切削步裡,55 % 由力決定、30 % 被 30 mm/min 的最低進給撐住(目標要的更低)、15 % 頂在上限(即使在那裡力也低於 2.4 N)。重播的進給中位數在每一段都是 30 mm/min,但在 0.1 mm 時力只從 6.9 降到 3.4 N:慢了十倍,力只減半。撓曲的 p99 停在 0.1 mm 時 72–82 µm、0.07 時 56–68、0.05 時 45–52、0.035 mm 時 36–42 µm;四段沒有一段滿足 C1,只有 0.035 mm 那一段的最大值在 50 µm 以下。
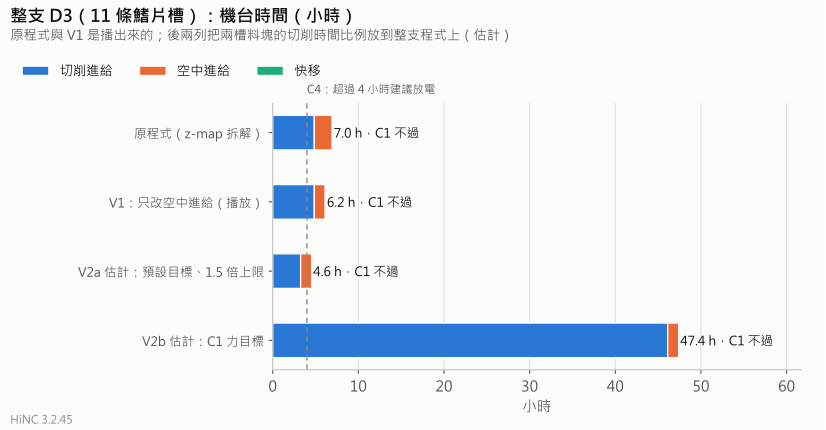
- 兩槽料塊的仿真時間從 47.8 變成 286.7 分鐘,六倍長。依每層 0.1 mm 那一段的比例(9.49 倍)放到整支程式 291.6 分鐘的切削上,整支 D3 要 47.4 小時,而且仍然不滿足 C1。這個比例是切削時間的;這一段的全部時間增加了 9.98 倍,因為 30 mm/min 下有些接觸切下的量太少、不算切削,槽裡的短移動也一起變慢。改用這個比例放大,整支 D3 約要 50 小時。
- 讀這個結果要記得兩件事:HiNC 在這些窄槽裡讀到的切深是程式每層切深的兩倍,而力裡犁切那一段隨切深增加,所以模型的力的地板可能偏高;柔度也可能高估。即使如此方向不變:光靠進給滿足不了 C1。剩下的是改用頸部更短的刀分段,或放電加工——這正是基本案例建議放電加工的理由,現在多了數字。
兩槽料塊逐段的數字(V2a 與 V2b 是優化播放,播的是原程式;V2ar 與 V2br 是優化後程式的重播):
| 播放 | 每層切深 (mm) | 鰭片 (mm) | 時間 (s) | 切削時間 (s) | 切削進給 p50 (mm/min) | 撓曲 p50 / p99 / 最大 (µm) | 力 p50 / p99 (N) | 每 mm 槽深的切削秒數 |
|---|---|---|---|---|---|---|---|---|
| V2a | 0.1 | 2.57 | 197 | 184 | 300 | 85.0 / 105.2 / 105.2 | 6.93 / 8.60 | 61 |
| V2a | 0.1 | 1.51 | 199 | 185 | 300 | 83.3 / 129.2 / 143.0 | 6.80 / 10.40 | 62 |
| V2ar | 0.1 | 2.57 | 131 | 124 | 450 | 108.6 / 135.0 / 135.0 | 8.97 / 11.17 | 41 |
| V2ar | 0.1 | 1.51 | 133 | 124 | 450 | 107.0 / 156.0 / 170.4 | 8.84 / 12.68 | 41 |
| V2b | 0.1 | 2.57 | 198 | 184 | 300 | 85.0 / 105.2 / 105.2 | 6.93 / 8.60 | 61 |
| V2b | 0.1 | 1.51 | 199 | 185 | 300 | 83.3 / 129.2 / 143.0 | 6.80 / 10.40 | 62 |
| V2b | 0.07 | 2.57 | 282 | 263 | 300 | 57.9 / 76.2 / 77.5 | 4.73 / 6.07 | 88 |
| V2b | 0.07 | 1.51 | 284 | 266 | 300 | 57.0 / 107.3 / 129.3 | 4.66 / 8.64 | 89 |
| V2b | 0.05 | 2.57 | 393 | 365 | 300 | 48.3 / 58.5 / 61.4 | 3.94 / 4.78 | 122 |
| V2b | 0.05 | 1.51 | 396 | 365 | 300 | 46.5 / 81.2 / 85.6 | 3.75 / 6.53 | 122 |
| V2b | 0.035 | 2.57 | 554 | 510 | 300 | 33.3 / 46.5 / 49.4 | 2.71 / 3.74 | 170 |
| V2b | 0.035 | 1.51 | 559 | 511 | 300 | 30.7 / 63.1 / 68.3 | 2.50 / 5.07 | 170 |
| V2br | 0.1 | 2.57 | 1,973 | 1,747 | 30 | 43.2 / 71.8 / 71.8 | 3.44 / 5.74 | 582 |
| V2br | 0.1 | 1.51 | 1,991 | 1,761 | 30 | 41.6 / 82.0 / 94.8 | 3.32 / 6.54 | 587 |
| V2br | 0.07 | 2.57 | 2,560 | 2,285 | 30 | 30.2 / 55.9 / 55.9 | 2.40 / 4.47 | 762 |
| V2br | 0.07 | 1.51 | 2,404 | 2,137 | 30 | 30.1 / 68.3 / 82.0 | 2.40 / 5.45 | 712 |
| V2br | 0.05 | 2.57 | 2,363 | 2,088 | 30 | 30.0 / 44.6 / 46.6 | 2.40 / 3.56 | 696 |
| V2br | 0.05 | 1.51 | 2,054 | 1,830 | 30 | 30.0 / 51.9 / 54.6 | 2.40 / 4.14 | 610 |
| V2br | 0.035 | 2.57 | 2,023 | 1,828 | 30 | 29.4 / 36.0 / 46.6 | 2.40 / 2.97 | 609 |
| V2br | 0.035 | 1.51 | 1,829 | 927 | 30 | 29.6 / 41.9 / 47.2 | 2.40 / 3.35 | 309 |
切削時間只算切下超過 0.01 mm³/s 的接觸步。30 mm/min 下每一段都有些接觸低於這個量,最多的是 0.035 mm 那一段的 1.51 mm 鰭片旁:那裡有 877 秒的接觸不在 927 秒裡,所以它每 mm 309 秒並不是切得比較快。那一段全部花了 1,829 秒,2.57 mm 鰭片旁是 2,023 秒。
整支 D3 程式,十一條鰭片槽:
| 切削 (h) | 空中進給 (h) | 快移 (h) | 合計 (h) | 每層 0.1 mm 那段 p99 / 最大 (µm) | C1 | 依 C4 建議放電 | |
|---|---|---|---|---|---|---|---|
| 原程式(播放的 z-map 拆解) | 4.86 | 2.10 | 0.04 | 7.00 | 129 / 143 | 不過 | 是 |
| V1:只改空切進給(播放) | 4.86 | 1.28 | 0.04 | 6.18 | 129 / 143 | 不過 | 是 |
| V2a 估計:HiNC 的預設目標、1.5 倍上限 | 3.27 | 1.28 | 0.04 | 4.59 | 156 / 170 | 不過 | 是 |
| V2b 估計:C1 的力目標 | 46.12 | 1.28 | 0.04 | 47.44 | 82 / 95 | 不過 | 是 |
原程式與 V1 是播出來的。兩個估計把整支程式的切削時間,乘上兩槽料塊每層 0.1 mm 那一段的比例(× 0.67 與 × 9.49)——十一條槽用的是同一把刀、同樣的每層切深與同一套 CAM——空中進給與快移則取 V1 的值。C1 讀的是兩槽料塊每層 0.1 mm 那一段裡 1.51 mm 鰭片的槽,兩種槽中較差的那個。
空切防護
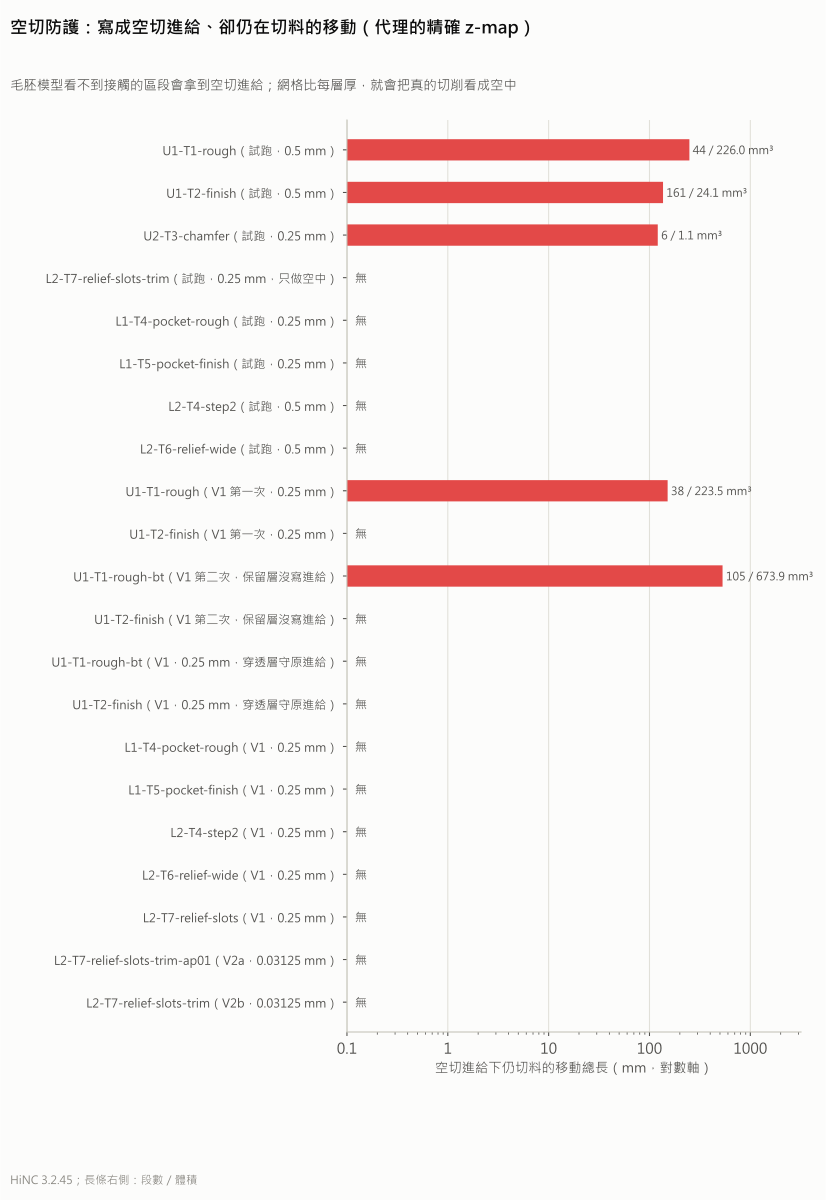
| 程式(播放) | 以空切進給切到料的移動 | 體積 (mm³) | 長度 (mm) | 最深 (mm) |
|---|---|---|---|---|
| U1-T1-rough(試跑 P3,0.5 mm) | 44 | 226.0 | 248.8 | 0.30 |
| U1-T2-finish(試跑 P3,0.5 mm) | 161 | 24.1 | 136.3 | 0.50 |
| U2-T3-chamfer(試跑 P2,0.25 mm) | 6 | 1.1 | 120.8 | 0.10 |
| L2-T7-relief-slots-trim(試跑 P0,0.25 mm,只做空中) | 0 | 0.0 | 0.0 | 0.00 |
| L1-T4-pocket-rough(試跑 P1,0.25 mm) | 0 | 0.0 | 0.0 | 0.00 |
| L1-T5-pocket-finish(試跑 P1,0.25 mm) | 0 | 0.0 | 0.0 | 0.00 |
| L2-T4-step2(試跑 P4,0.5 mm) | 0 | 0.0 | 0.0 | 0.00 |
| L2-T6-relief-wide(試跑 P4,0.5 mm) | 0 | 0.0 | 0.0 | 0.00 |
| U1-T1-rough(V1,第一支程式) | 38 | 223.5 | 151.4 | 0.20 |
| U1-T2-finish(V1,第一支程式) | 0 | 0.0 | 0.0 | 0.00 |
| U1-T1-rough-bt(V1,第二支程式:保留層沒有自己的進給) | 105 | 673.9 | 530.5 | 1.10 |
| U1-T2-finish(V1,第二支程式) | 0 | 0.0 | 0.0 | 0.00 |
| U1-T1-rough-bt(V1 最終:穿透層連同進給一起保留) | 0 | 0.0 | 0.0 | 0.00 |
| U1-T2-finish(V1 最終) | 0 | 0.0 | 0.0 | 0.00 |
| L1-T4-pocket-rough(V1) | 0 | 0.0 | 0.0 | 0.00 |
| L1-T5-pocket-finish(V1) | 0 | 0.0 | 0.0 | 0.00 |
| L2-T4-step2(V1) | 0 | 0.0 | 0.0 | 0.00 |
| L2-T6-relief-wide(V1) | 0 | 0.0 | 0.0 | 0.00 |
| L2-T7-relief-slots(V1) | 0 | 0.0 | 0.0 | 0.00 |
| L2-T7-relief-slots-trim-ap01(V2a,0.03125 mm) | 0 | 0.0 | 0.0 | 0.00 |
| L2-T7-relief-slots-trim(V2b,0.03125 mm) | 0 | 0.0 | 0.0 | 0.00 |
只要毛胚模型在前後 2 mm 內顯示沒有接觸,HiNC 就給那一段空切進給,所以模型看不見的切削——比一格還薄的一層,或穿透時的薄網——都會被當成空中來送進給。HiNC 自己在同一網格的重播也看不見;上面的移動只有代理的精確 z-map 找得到。最終重播裡每把刀的接觸路徑長,都在原程式的 −0.49 % 到 +1.3 % 之間。
標準
| # | 標準 | 結果 | 數字 |
|---|---|---|---|
| O1 | 每支優化後的程式都重播到最後,沒有新的警報 | 過 | 五次最終重播(V1 的三次裝夾、V2a、V2b):沒有碰撞、快移切料或行程超限,也沒有原程式播放所沒有的警告或錯誤 |
| O2 | 主導的負載在目標之內 | 部分不過 | 功率、扭矩與應力處處都在目標內(最高:T1 的短時功率 0.219、T5 的應力 0.332);力目標:T2 有 0.05 % 的路徑超過 67.1 N(過),T6 有 13.1 % 超過 31.5 N(不過;超過 1.05 倍 1.9 %、超過 1.2 倍 0.30 %),V2b 有 41 % 超過 2.4 N(不過:進給被撐在最低值) |
| O3 | 形狀不變 | 過 | 分流孔的裝夾與沉槽:優化前後都是 100 % 在 ±0.15 mm 內,逐點最大變化 0.0016 與 0.0005 mm;空刀側:96.087 % 變成 96.091 %,最大變化 0.16 mm(46 點超過 0.05 mm,沒有一點超過 0.25) |
| O4 | 預期的時間 | 部分不過 | 粗加工 T1 × 0.64、T4 × 0.65 與 × 0.64(過);T2 × 1.008(過);T6 × 0.86(過);T5 × 0.65,比精加工的 −20 % 到 +5 % 還快:它有 44 % 的時間是空中進給,計畫沒有算到;D3 只省下 39 % 的空中進給,125.7 降到 77.0 分鐘,不到一半:空切進給壓在 740 mm/min,而 34,710 段短於 1 mm 的移動留在切削進給;D3 的每一個切削移動仍是 300 mm/min(過) |
| O5 | 精加工的撓曲不變大 | 過 | 以每 mm 路徑計:T2 p50 13.7 → 13.6、p99 42.3 → 38.0、最大 122 → 78 µm;T5 14.5 → 14.5、27.2 → 26.2、27.2 → 26.3 µm;T6 p99 34.3 → 32.4 µm(上限 36.0) |
| O6 | 空切防護 | 最終程式過 | 七支最終 V1 程式與 V2 的兩支:0 段;每把刀的接觸路徑長 −0.49 % 到 +1.3 %;過程中的 38 與 105 段:難題 4 與 5 |
| O7 | 輸出真的是優化結果 | 過 | 每個優化後的檔案都與原檔不同;每次優化都走到 Optimization Feedrate built. 與 Total N files optimized.,沒有失敗的步 |
| O8 | 力目標下 D3 的 C1(V2b) | 不過 | 每層切深 0.1、0.07、0.05 與 0.035 mm 的 p99:72–82、56–68、45–52 與 36–42 µm,超過 30 µm;只有在 0.035 mm 時最大值在 50 µm 以下 |
這件工作的成本
在共用的 32 執行緒伺服器上,本研究的 22 次播放:
| 播放 | 裝夾 | 網格 (mm) | 種類 | 步數 | 牆鐘時間 (s) | 記憶體峰值 (GB) | 步資料檔 (MB) |
|---|---|---|---|---|---|---|---|
| P0 | 兩槽料塊 | 0.25 | 優化 | 66,007 | 90 | 2.7 | 100 |
| P0r | 兩槽料塊 | 0.25 | 重播 | 66,007 | 80 | 2.7 | 102 |
| P1 | 下模,沉槽 | 0.25 | 優化 | 89,177 | 80 | 3.8 | 118 |
| P1r | 下模,沉槽 | 0.25 | 重播 | 54,952 | 50 | 3.8 | 90 |
| P2 | 上模,倒角 | 0.25 | 優化 | 67,474 | 50 | 3.8 | 98 |
| P2r | 上模,倒角 | 0.25 | 重播 | 63,859 | 40 | 3.8 | 98 |
| P3 | 上模,分流孔 | 0.5 | 優化 | 413,415 | 490 | 10.2 | 570 |
| P4 | 下模,空刀 | 0.5 | 優化 | 289,360 | 270 | 5.9 | 417 |
| V1-L1 | 下模,沉槽 | 0.25 | 優化 | 89,177 | 80 | 3.6 | 118 |
| V1-L1r | 下模,沉槽 | 0.25 | 重播 | 59,138 | 50 | 3.6 | 94 |
| V1-L2 | 下模,空刀 | 0.25 | 優化 | 1,048,925 | 1,531 | 17.2 | 1,350 |
| V1-L2r | 下模,空刀 | 0.25 | 重播 | 1,005,516 | 1,401 | 4.8 | 1,312 |
| V1-U1 | 上模,分流孔 | 0.25 | 優化 | 413,415 | 991 | 20.3 | 632 |
| V1-U1p | 上模,分流孔 | 0.25 | 優化 | 413,415 | 1,181 | 20.4 | 632 |
| V1-U1pr | 上模,分流孔 | 0.25 | 重播 | 380,327 | 931 | 3.3 | 606 |
| V1-U1q | 上模,分流孔 | 0.25 | 優化 | 413,415 | 1,241 | 20.1 | 632 |
| V1-U1qr | 上模,分流孔 | 0.25 | 重播 | 382,719 | 871 | 3.2 | 609 |
| V1-U1r | 上模,分流孔 | 0.25 | 重播 | 381,196 | 661 | 3.2 | 607 |
| V2a | 兩槽料塊 | 0.03125 | 優化 | 13,667 | 120 | 4.0 | 17 |
| V2ar | 兩槽料塊 | 0.03125 | 重播 | 13,667 | 110 | 4.0 | 18 |
| V2b | 兩槽料塊 | 0.03125 | 優化 | 66,007 | 1,191 | 12.9 | 102 |
| V2br | 兩槽料塊 | 0.03125 | 重播 | 66,185 | 1,151 | 3.1 | 105 |
| 全部 22 次播放 | 12,662 | 8,427 |
V1-U1、V1-U1p 與它們的重播是上模的前兩支程式(難題 4 與 5);V1-U1q 與 V1-U1qr 是最終的。記憶體峰值是實例的最高水位,沒有重啟實例的播放會沿用前一次的高點。0.25 mm 下分流孔與空刀這兩次大裝夾的優化播放要 17 到 20 GB,沉槽的是 3.6 GB,重播 3 到 5 GB;排隊等共用鎖的時間不算在內。整副模具最終的 V1——三次優化播放與三次重播——花了 86 分鐘;V2 花了 43 分鐘。兩次不寫步資料的畫面播放分別是 160 s、1.55 GB 與 112 s、1.40 GB。
給加工工程師。 在一副每支程式都只用一個保守進給的模具上,HiNC 的優化器讓粗加工省下三分之一,而主軸仍在短時額定的四分之一以下;精加工維持程式切屑,同時修掉最壞的撓曲;長頸刀在毛胚模型看得見空中的地方,拿回它在空中的時間。它也替鰭片空刀給出一個數字:沒有任何進給能讓 Ø3 刀維持在 30 µm 以內,而嘗試這麼做的最慢進給要花約 47 小時——用時數、而不是憑經驗,說明為什麼要放電加工。粗加工的收益取決於每把刀的上限;而在毛胚模型比某一層還粗的地方,空切進給必須對照真正的幾何來檢查。
給老師與學生。 一副模具就說明了進給優化器守住什麼、不守住什麼:它守住主軸、刀具應力與目標切削力,但除非有力目標代替,否則不守住刀具的彎曲;它只加快到上限為止;它分不出空中與比它的網格還薄的一層;而且一個目標可能是任何進給都達不到的——那時該改的是製程,而不是進給。
給正在評估這種做法的人。 從一個驗收過的案例到兩片模的優化程式,代理先規劃研究與標準,從案例自己的數字推得每一個目標,並用它自己的 z-map 檢查 HiNC 的輸出,抓到三種空切進給可能切到鋼料的情形。22 次播放在共用伺服器上花了 3.5 小時;整副模具的 V1 花了 86 分鐘。
誠實的限制
- 時間是 HiNC 的理想進給估算。 加減速、前瞻與單節處理速率都不在其中,換刀、翻面與線切割也不在;原程式與優化後的比例可以帶到機台上,分鐘數不行(加工時間估算)。
- 收益取決於上限。 粗加工用程式切屑的 1.5 倍,是代理為預硬鋼中的通用刀具做的選擇,不是刀具廠的數值;幾乎每一個粗加工步都頂在它上面,所以換一個上限,結果就不一樣。
- HiNC 的優化器沒有撓曲準則。 由量得的柔度推得的力目標代替它;重播可能讀到略高於目標(難題 8),而撓曲是 HiNC 的模型值,模型中刃部的柔度可能高估三到五倍。沒有量測任何撓曲。
- 優化器只看得到網格上的毛胚模型。 比一格還薄的一層或穿透時的薄網,會被當成空中送進給;HiNC 的文件也以同樣的方式提醒鑄件與裝夾誤差。在這裡,代理自己的精確 z-map 就是防護,而 T3 與穿透層被保留。
- 被保留的行只保留它自己的字。 沒有自己進給字的保留區塊,會以優化器寫在它前一行的進給執行;請在保留區塊的第一行重寫進給。
- 完全沒有負載的步會被解到下限。 HiNC 在某些直下步讀到零力,優化器把那些步寫成下限而不是上限:這裡是 T2 的 371 步與 T1 的 23 步,時間可以忽略。
- D3 的數字來自兩槽料塊。 V2a 與 V2b 整支程式的時數,是把料塊每層 0.1 mm 那一段放大到十一條槽:依切削時間是 47 小時,依全部時間約 50 小時。HiNC 在這些窄槽裡讀到的切深是程式每層切深的兩倍,所以這些時數背後的力的地板可能偏高。
- 負載是 HiNC 以通用資料算出的模型值。 刀具、刀把與主軸都是通用的,FDAC 代替 H13 並使用 HiNC 內附的切削參數,沒有量測任何力或功率;對長頸 Ø3 刀同樣重要的顫振與刀具壽命不在模型之內。
- 沒有第二個代理重跑這次研究,也沒有任何優化後的程式真的切過。
讀者可以帶到自己案例的
- 每個上限都要有出處,而且預期它會決定結果。 主軸還有餘裕時,優化器就跑在每刃上限上;寫下它從哪裡來。
- 精加工維持程式切屑,讓力目標修掉峰值。 把上限設在程式的每刃進給,精加工就不會加快;力目標只放慢那些讓刀具彎過頭的步。
- 從刀具自己的柔度推出力目標。 一次試跑的切削步上,撓曲除以力就是柔度;用你容許的撓曲除以它。
- 用模擬器不用的幾何,檢查空切進給落在哪裡。 比一層或一片薄網還粗的網格,對優化器與它的重播都會把切削變成空中;把那些行保留,或用更細的網格播放。
- 依精加工留下的東西設定空切進給,而不是依機台的最高速度。 一層厚度與刀具撓曲相當的殘料,以 20,000 mm/min 碰上去,就是一次重切削。
- 在保留區塊裡重寫進給。 被保留的行只保留它自己的字。
- 優化之後,統計要以路徑長加權。 每轉一步,會讓進給變慢的地方多出很多步。
- 讀出每一步是哪個限制決定的。 優化器的逐步日誌會寫出來,照 HiNC 文件的建議關掉平滑化時最清楚;在這裡它說明了決定粗加工的是上限,而不是主軸。
- 沒有任何進給滿足目標時,就算時數。 把進給壓到最低,看剩下多少;那就是該換刀或換製程的時候。HiNC 優化器在淬硬模具上量得的結果,見優化結果。
來源與授權
- 來源: T.-T. Truong(Hung Yen University of Technology and Education;國立高雄科技大學)、Q.-C. Hsu(國立高雄科技大學機械工程系)、V.-C. Tong(Korea Institute of Machinery and Materials)、J.-J. Sheu(國立高雄科技大學模具工程系),「A Design Approach of Porthole Die for Flow Balance in Extrusion of Complex Solid Aluminum Heatsink Profile with Large Variable Wall Thickness」,Metals 2020, 10(5), 553,doi:10.3390/met10050553。連結失效時可搜尋:
porthole die heatsink large variable wall thickness Truong Hsu Sheu、met10050553。 - 授權: CC BY 4.0。文章寫明:「© 2020 by the authors. Licensee MDPI, Basel, Switzerland. This article is an open access article distributed under the terms and conditions of the Creative Commons Attribution (CC BY) license.」(© 2020 作者群。授權方 MDPI,瑞士巴塞爾。本文為依創用 CC 姓名標示 (CC BY) 授權條款散布的開放取用文章。)授權依原樣提供素材,不附任何保證。
- 姓名標示: 「Die and profile geometry after T.-T. Truong, Q.-C. Hsu, V.-C. Tong, J.-J. Sheu, Metals 2020, 10, 553, doi:10.3390/met10050553, CC BY 4.0. Die model and machining set-up by Tech Coordinate's agent.」(模具與型材幾何取自 T.-T. Truong、Q.-C. Hsu、V.-C. Tong、J.-J. Sheu,Metals 2020, 10, 553,CC BY 4.0;模具模型與加工設定由 Tech Coordinate 的代理完成。)
- 與原作的差異: 文章沒有模型,也沒有說明模具怎麼加工;三維模具是代理對圖面的讀法(見基本案例),FDAC 代替 H13,而程式、它們的優化以及本頁的每一個設定都是代理的。本頁沒有重製論文的圖;畫面是代理模型的 HiNC 畫面,圖表由代理自己的腳本依播放結果畫出。