切削力異常案例
下面兩個案例都讓客戶損失了良率,而且兩者的成因在機台上都看不見,在仿真裡卻一目了然。它們值得放在一起讀,因為失效的方式一樣:遠超正常切削的間歇性力峰,而且出現的位置會變動。
案例一——面銑切入薄工件
一道沒有完全從側面進刀的面銑工序,產生了正常切削 10 到 30 倍的力。
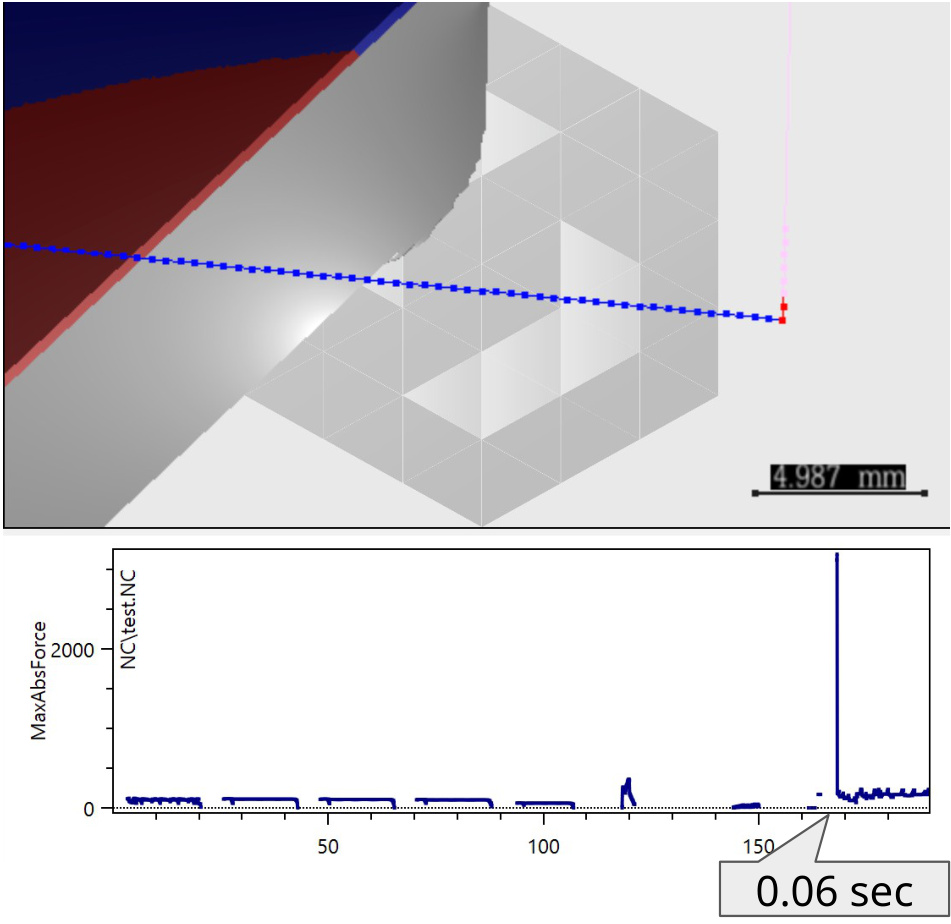
工程師起初懷疑是夾持方式的問題。成因其實在 NC 裡:在一支很長的程式中,有一道面銑工序直接垂直下刀,讓刀刃在關鍵時刻旋轉切入工件。由於衝擊取決於旋轉相位,有幾次加工毫無問題地完成了,而這正是夾持假說看起來合理的原因。結果是嚴重的夾持不穩與明顯的良率損失,而衝擊短暫到無法靠肉眼盯著看出來。
案例二——葉輪中銑
前後葉片相接處的一處刀路干涉,產生了正常切削力 40 倍的力,並帶來很高的斷刀機率。
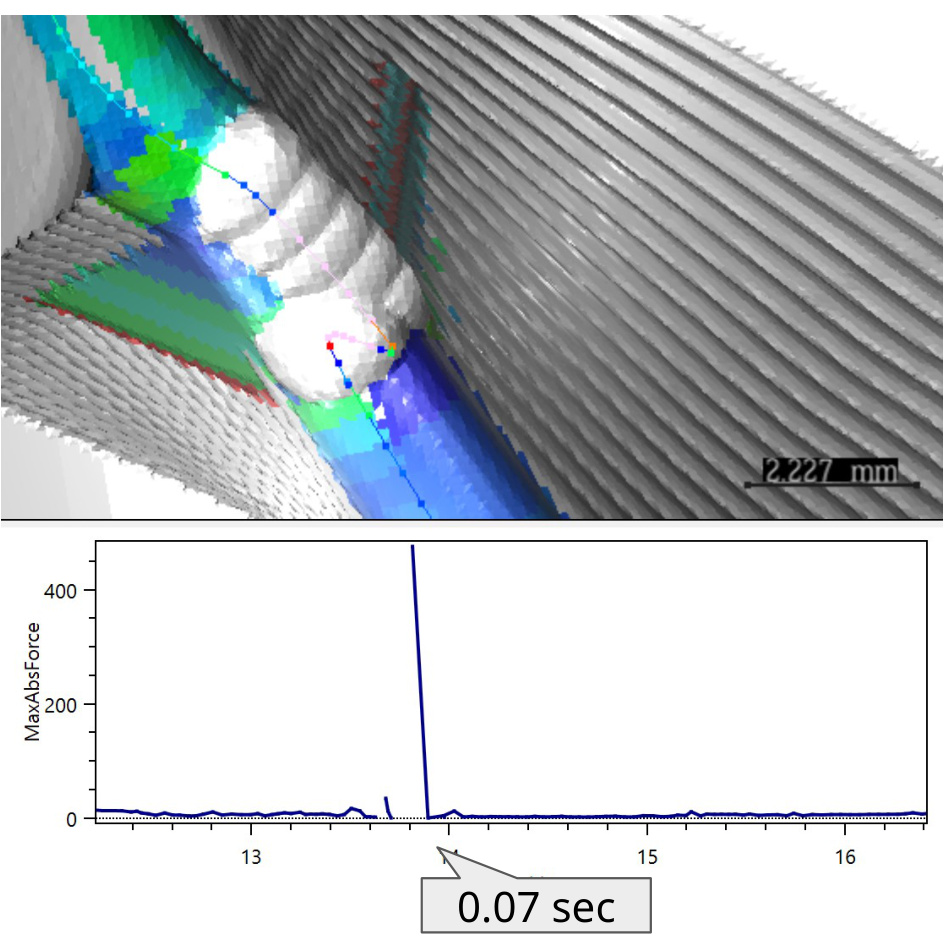
這裡的根本原因同樣難以在現場診斷:錯誤發生的位置並不固定,所以沒有哪一道工序看起來有嫌疑。
為什麼仿真找得到它們
牽涉到的力——平均值的數十倍——比仿真在不同刀具類型之間本有的 10%–25% 誤差帶高出一個數量級。正是這個差距,讓它們能被明確偵測出來,而不是各說各話:模型精度再怎麼不準,也不可能產生 40 倍的讀值。
兩個案例中要認出來的模式是:間歇性、取決於相位,而且位在沒有人在看的地方。這些正是讓問題在工廠現場一直查不出來的特性,也正是逐步仿真完全不受影響的特性。