球刀精修的五個走刀方向:排序與量到的粗糙度相同的力起伏,以及刀具撓曲到不了的形狀誤差
一篇 2019 年的期刊論文,用同一支 10 mm 球刀、以五個走刀方向,精修兩塊 42CrMo4 鋼料——一塊是凸的、一塊是凹的 R45 曲面——並量了每一面的粗糙度 Rz 與形狀誤差。論文只以圖表發表結果,沒有 CAD 模型,也沒有 NC 程式。
一個 AI 代理 (agent) 照論文的圖重建出兩塊零件,自己寫出十支精修程式,透過 HiNC 的 Web API 建好專案,十支都播完。平均切削力隨方向最多只變五分之一;力沿一道刀路起伏的幅度卻變得多得多,從沿著圓柱軸時的 1% 到橫跨時的 31–49%,而且把方向排出和量到的粗糙度相同的順序。同一組作者後來的一篇論文量了其中一個方向的力;HiNC 的力在凹面零件上與它相差 3% 以內,在凸面零件上低了 27%。這些力沿曲面法向只讓建模的刀具刀尖移動百分之幾微米、正負兩邊都有,約是量到的形狀誤差的千分之一。途中代理遇到十三個難題,其中兩個是 HiNC 的缺陷。本頁是這段過程的紀錄。
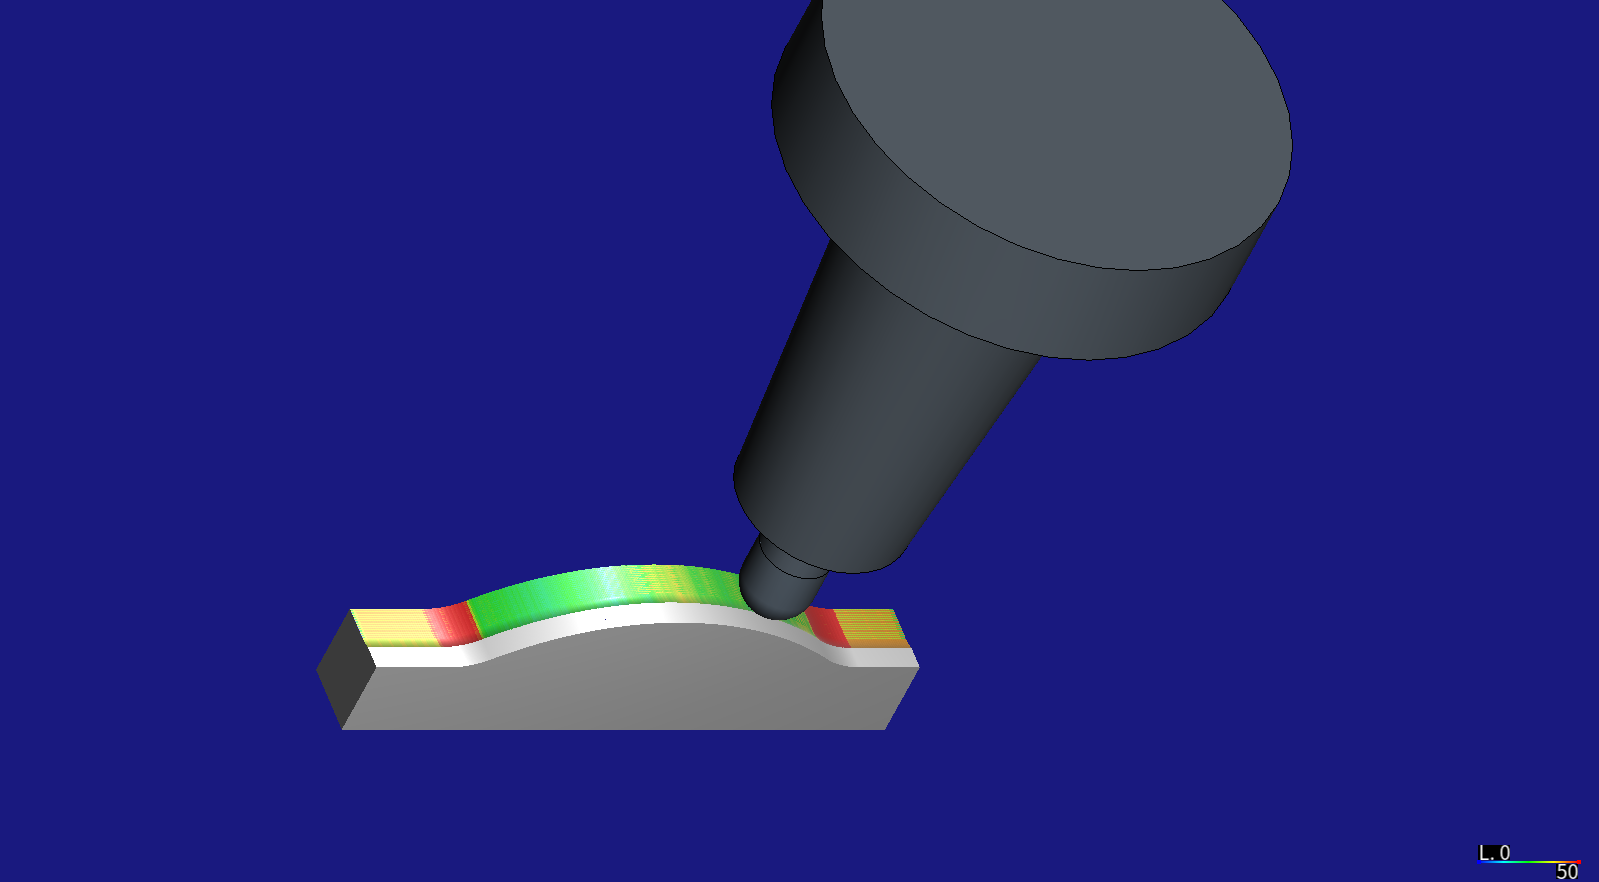
案例
這篇論文——Balázs Mikó、Bálint Varga、Wojciech Zębala,"The Effect of the Feed Direction on the Micro- and Macro Accuracy of 3D Ball-end Milling of Chromium-Molybdenum Alloy Steel",Materials 12(24), 4038(2019),CC BY 4.0——寫明了:
- 兩塊試件,各 80 × 80 × 30 mm:CX 是凸的、CV 是凹的 R45 圓柱面,曲面法向從垂直轉到 32.2°,以 R10 圓角接到水平的平台,兩側另有一道量測用的 2 × 5 mm 台階(論文的圖 1)。
- 材料 42CrMo4 (1.7225),Rm 1000 MPa,並附成分。
- 精修用 Fraisa X7450.450 球刀,Dc 10 mm、4 刃,vc 160 m/min、n 5100 rpm、fz 0.08 mm、vf 1650 mm/min、ap 0.3 mm、ae 0.15 mm;切寬指的是 x-y 平面上刀路之間的距離;來回走刀、逆銑與順銑交替,用 CATIA V5 編程;先做粗加工與預精修,「讓加工餘量相等」。
- 五個方向,與 x 軸夾 A = 0°、22.5°、45°、67.5° 與 90°,x 軸沿著圓柱軸:每個方向一塊零件,CX-1 到 CX-5、CV-1 到 CV-5。
- 量測,只有圖表:半徑(圖 5);各位置、各量測方向的 Rz(圖 6);每塊零件的平均 Rz(圖 7);圓柱度與三種曲面輪廓誤差(圖 8);以及把圓柱度與輪廓誤差連到曲面型態、方向與 Rz 的迴歸式。論文對半徑的變化提出兩個解釋:刀具在變動負載下的變形,以及刀具實際半徑比名目大。
它沒有給 CAD 模型、NC 程式、刀路邊界或 CAM 公差、粗加工與預精修、刀具的螺旋角、前角、刃長或全長、刀把或伸出量、冷卻、控制器或夾具,也沒有任何量測值的表格。
同一組作者中的兩位後來發表了一篇開放取用的論文(B. Varga、B. Mikó,Acta Technica Jaurinensis 16(1) 27–33,2023,CC BY-NC 4.0),用同一支刀、同樣的轉速銑同樣設計的零件,並以 Kistler 5019 測力儀量了力;只量了 A = 90°,fz 與 ae 各三個水準。它寫出了刀把——SK40 冷壓式夾頭(PowerGrip)——與澆注式冷卻,並寫到它量到的表面偏差在力最大處最大。本頁不重製它的圖;只引用它文字寫明的事實,以及從它的圖 8、圖 9(平均值)與圖 11(沿一道刀路的力)讀出的值,並附出處。
代理建了什麼
每個值都標明出處:從論文或 2023 年的論文讀取、由它們推得、由代理自選,或在一次執行中量得。
- 截面——推得。 R45 面到 32.2° 時距圓柱軸 45 sin 32.2° = 23.98 mm,論文的圖 6 正是把它 32.2° 的粗糙度量測位置放在這裡。以相切的 R10 圓角接回水平,冠頂或谷底到平台是 8.459 mm。圓柱軸放在方塊的中線上(自選)。CX 的冠頂在 Z 30、平台在 21.541;CV 的平台在 30、谷底在 21.541。
- 修剪後的零件——自選。 每塊零件取一條橫跨整個曲率的 10 mm 帶(X 35–45、Y 2–80、從 Z 10 往上),所以每個方向都經過整塊零件有的每一個曲面法向。論文 80 × 80 的原尺寸零件沒有播放。
- 毛胚——自選。 設計面沿法向外偏 0.3 mm,也就是完美的預精修:論文沒有描述它的粗加工與預精修,而真的預精修會留下自己的殘留高度。
- 目標模型——推得。 這條帶子的設計,供 HiNC 比對切完的毛胚與設計。
- 夾具與程式原點——自選。 帶子下方一塊 160 × 120 × 20 mm 的板子;程式原點放在論文兩道台階下方的角落、方塊的底面上,所以圖面的座標就是程式的座標。每次 reset 之後由模型設定工件座標 G54。
- 程式——推得與自選。 十支公制 Fanuc 程式,每塊零件、每個方向一支:平行刀路在 X-Y 間距 0.15 mm(讀取)、方向交替(讀取);球心沿著設計面外偏 5 mm 的曲面走(每一個內凹半徑——CX 的 R10、CV 的 R45——都比球的 5 mm 半徑大,所以球不會過切);每 0.25 mm 取點、以 0.5 µm 公差簡化(自選;論文沒給 CAM 公差);每一道都伸出毛胚 5.5 mm,轉彎在空中(自選);S5100 與 F1650(讀取)、M8(從 2023 年的論文讀取)。每支程式 12.5–13.0 m 的刀路、7.6–7.9 分鐘的進給。
- 刀具——讀取與自選。 一份經銷商列出的製造商料號表給出 10 mm 的球、10 mm 柄、全長 72 mm、刃長 11 mm。螺旋角(30°)、徑向前角(0°)、後角(10°)與 10 µm 的刃口圓是自選的:找不到這支刀自己的規格表。刀具材料是含鈷 10% 的碳化鎢;沒有鍍層——在 HiNC 裡鍍層改變的是摩擦熱、因而是溫度,本案不比溫度。
- 刀把與伸出量——自選。 一支通用的細長 SK40 冷壓式夾頭(型式從 2023 年的論文讀取),鼻端 Ø24 錐到 Ø33、本體 Ø44、凸緣 Ø63.5、規長 80 mm;伸出量 20 mm,依 max(刃長, 最深切削)+ 5 mm、再往上取到 5 mm 倍數的規則;刀長 100 mm。刀尖在最深處時,刀把鼻端仍高出毛胚 11.2 mm。
- 機台、主軸、控制器——自選。 HiNC 沒有外形的通用三軸機、一支合成的 24,000 rpm 主軸、Fanuc 控制;論文的 Mazak 410 A-II 沒有建模。
- 材料——自選。 HiNC 資料庫裡的 SCM440——42CrMo4 在 JIS 的對應鋼種——連同它訓練過的切削係數,降伏強度維持出貨值(見下面的難題)。
- 任務——自選。 主軸每轉一步,碰撞偵測與物理計算開啟,網格化的 STL 毛胚每種網格寬度記錄一次,每次播放一支程式、從全新的毛胚開始;網格寬度先用 0.25 mm,結果用 0.03125 mm。
代理怎麼管理這件工作
- 先寫通過標準。 第一次播放之前,代理先提交了上面每個值的讀取、推得或自選標記,以及一次執行必須呈現什麼、要比什麼。建構:每支程式播到最後一行、除了行數沒有別的訊息、沒有碰撞;步數在每轉一步的 10% 之內;曲面上的移除率在 vf × ae × ap 的 15% 之內;切深約為 0.3 mm 的餘量;切完的毛胚在設計面一格之內。HiNC 自己的趨勢:力沿一道刀路在 0° 最穩、在 90° 最不穩(論文自己的解釋);凹面對刀具的負載至少和凸面一樣大;90° 刀路上軸向力主導,並預期重現不了量到的冠頂尖峰。對量測圖表:HiNC 的法向刀尖撓曲中位數與量到的輪廓誤差,等級相關達 0.7 以上才算支持「撓曲是機制」,預期偏低;其餘比對只報告、不判過不過。
- 先粗後細。 最早的播放是兩個方向、0.25 mm,每支 10–15 秒;接著在同樣兩支上跑 0.125、0.0625 與 0.03125 mm,直到力的中位數變化不到 5%;然後十支都用 0.03125 mm。
- 每個數字都拿第二個數字核對。 一次執行加總的移除率,對毛胚與設計之間的體積;匯出的切完毛胚對設計;力對 2023 年的量測;HiNC 的刀尖撓曲對樑的公式。其中兩項核對找出了缺陷。
- 跑完之後才加的比較,照實標明。 拿力沿一道的起伏去對量到的粗糙度,不在事先寫下的標準裡;事先的標準只預測它在 HiNC 內部的順序。
- 書面陳述的審查。 第二個代理拿執行檔、兩篇論文與引擎原始碼,逐句核對本頁;它的發現更正了撓曲方向的論證、標準的轉述,以及幾個數字。
- 讀引擎。 一個數字看起來不對時,代理先讀 HiNC 計算它的原始碼,再決定要不要用。
- 共用機器上的私有伺服器複本。 代理在一台 32 執行緒的 Linux 伺服器上跑自己的一份部署版 HiNC 3.2.42,同一時間其他代理也在這台機器上跑其他案例;它用自己的資料夾與自己的一份案例 repo。
難題
每一個難題都依序講述:情況、風險、怎麼發現、解法,以及證據。
兩篇論文,兩個截面
- 情況。 2019 年的論文給了曲面法向的範圍——0° 到 32.2°——與 R10 圓角;2023 年的論文說圓柱部分高 9.2 mm、平台寬 10 mm。
- 風險。 混著建,會讓圓角和兩篇論文都差約 1 mm。
- 怎麼發現。 由 32.2° 與相切圓角推得的截面高 8.459 mm、平台寬 10.69 mm;沒有任何相切的截面能同時滿足三個值。
- 解法。 照案例本身的來源、2019 年的論文建,它的圖 6 把 32.2° 標在 ±24 mm;並記下這個差異。
- 證據。 差異只移動圓角,約 1 mm;拿來比對的曲面與平台,不論照哪一篇都一樣。
找不到規格表的刀
- 情況。 論文寫了 Fraisa X7450.450,給了它的直徑與刃數。製造商的網路商店與它 2011/12 年的型錄都沒有 X7450 系列。
- 風險。 猜錯的刃長或柄會改變刀把的間隙與伸出量;猜錯的前角會轉動每一個刃元上的力的方向。
- 怎麼發現。 商店與型錄列了同一個尺寸代碼的其他系列,就是沒有 X7450。
- 解法。 一份經銷商列出的製造商料號表給出
X7450450 ø10/10x72/11:10 mm 的球、10 mm 柄、全長 72 mm、刃長 11 mm。螺旋角、前角、後角與刃口圓取鋼用四刃碳化鎢球刀的常見值,並標明是自選。 - 證據。 列出的直徑與論文的 Dc 10 一致。自選的幾何沒有做變化:每個方向用的都是同一支刀,這個選擇讓力在刀軸方向與側向之間的分配移動多少,沒有量。
修剪在哪裡
- 情況。 十塊原尺寸零件用細網格,執行時間約會乘上八倍。
- 風險。 只保留部分曲率的修剪,會讓各方向在不同的曲面法向上比較。
- 怎麼發現。 建案之前,先拿步數與記憶體的經驗規則估了原尺寸零件。
- 解法。 每塊零件都沿圓柱軸取一條橫跨整個曲率的 10 mm 帶;刀路在毛胚外開始與結束,所以沒有任何一道是下插進料。
- 證據。 每個方向的帶子都涵蓋曲面的 0° 到 32.2°、圓角與平台;每次執行不到兩分鐘。
不是降伏強度的降伏強度
- 情況。 收案時寫下的計畫說要把資料庫材料的降伏強度調高到 Rm 1000 MPa。
- 風險。 改一個力根本沒用到的材料值,還把結果叫做校正過。
- 怎麼發現。 Rm 是抗拉強度,不是降伏強度;在 HiNC 的原始碼裡,工件的降伏強度只進入工件塑性深度,不進入切削力。
- 解法。 用資料庫出貨的 SCM440(抗拉降伏 785 MPa)。
- 證據。 力,以及本頁比對的每一個量,都與這個值無關。
量測只有圖表
- 情況。 比對需要的每一個量測值,都是 PDF 裡一張 Excel 圖表上的一個點。
- 風險。 用眼睛讀的值帶著不知多大的誤差,也無法複查。
- 怎麼發現。 兩篇論文都沒有表格。
- 解法。 一支腳本讀 PDF 內嵌的原圖:格線給出比例,五個類別位在五個等寬區段的中心,每個系列依顏色找出。第一版把軸標籤當成了繪圖區的一部分,每個點都讀偏了半個類別;一張在每個讀點上畫十字的檢查圖把它抓了出來。一個被另一個系列的標記蓋住的點,改由它旁邊那一段線讀出;一個幾乎整條被另一個系列蓋住的系列(圖 5 的四個點)留著不讀。
- 證據。 半個像素相當於 Rz 的 0.01 µm、形狀誤差的 0.1 µm。把凸面零件在 0° 讀到的 Rz 代入論文自己的圓柱度迴歸式,得到 0.0086 mm;論文的圖 10 把這塊零件的估計值畫在約 0.0085 mm。
代理的程式把刀開進夾具
- 情況。 第一次 0.25 mm 播放回報一則行程極限錯誤、27 則行程警告,以及 14 次碰撞:刃部、刀柄與刀把撞夾具板,以及刀把撞毛胚。
- 風險。 把程式的錯當成設定的錯,去移動零件。
- 怎麼發現。 碰撞發生在程式結尾:代理寫了
G49取消刀長,接著G0 Z50.——這會讓主軸的規線停在 Z 50,刀尖於是到了 Z −50。 - 解法。 程式改成在刀長補正仍有效時回到安全高度再結束。
- 證據。 之後每一次執行,每支程式都只有那一則預期的訊息。
步數比轉數多
- 情況。 主軸每轉一步時,0° 的程式是 39,292–39,296 步、比估計多 1.3%;其他的是 46,492–46,976 步、多 16–20%。
- 風險。 把多出的步數當成多出的加工時間或缺陷。
- 怎麼發現。 HiNC 每個 NC 單節至少一步,而其他程式在彎曲的段落與沿外框的轉彎處,有許多單節比一轉的進給 0.32 mm 還短。
- 解法。 記錄為這種步進模式的運作方式;寫成 ±10% 的標準只對 0° 的程式成立。
- 證據。 仿真時間 7:38 到 7:53,與各程式刀路的進給時間只差幾秒。
把去除量算成八倍的移除率
- 情況。 在 90° 時 HiNC 回報的移除率峰值在每一種網格寬度都是 31–49 mm³/s,名目值是 1.24 mm³/s。
- 風險。 把移除率——或快速移動監控由它推出的去除體積——讀成真的材料。
- 怎麼發現。 一次執行裡移除率乘上步長時間的總和,應該等於毛胚與設計之間的體積 243.6 mm³。0° 從 0.25 到 0.03125 mm 依序是 389、327、299 與 287 mm³,仍隨網格寬度下降;90° 在 0.03125 mm 是 1,891 mm³。依曲面法向分箱,90° 的超出量從凸面冠頂的 1.4 倍、凹面谷底的 1.8 倍,升到 32° 斜坡上的 16 與 18 倍,而同一批步的力並沒有升高。
- 解法。 HiNC 的原始碼把接觸片的面積投影到行進方向上時,先丟掉往上的分量、把往下的分量取正,所以只有往下的移動算作去料;在斜坡上,接觸片朝向已完成表面的那份面積就被算進去。記錄為缺陷;本案比的是力,而力不讀移除率。
- 證據。 匯出的切完毛胚確認幾何是對的:在 0.03125 mm,每個方向切完的面都在設計面上方 0.55–0.94 µm(中位數),95% 在 2.7 µm 之內,全部落在 −0.5 到 4.5 µm 之間。
小了四十倍的刀尖撓曲
- 情況。 HiNC 對這支刀算出的刀尖撓曲,在每一轉 20–40 N 的力峰值下約 0.01 µm。
- 風險。 拿一個差了四十倍的撓曲去和量到的形狀誤差比。
- 怎麼發現。 對建模的這支刀,樑的公式(沿伸出量對 z²/(E I) 積分)給出 0.0204 µm/N。HiNC 對每一段輪廓各加一個懸臂項,沒有到刀尖的力臂,這是先前一個案例已經記錄的缺陷;以 HiNC 的公式重算,這支刀的係數是 5.1 × 10⁻⁴ µm/N,約為樑公式值的 2.5%。
- 解法。 法向撓曲改由 HiNC 每一轉的平均力乘上樑公式的柔度計算:側向 0.0204 µm/N、沿刀軸 0.00233 µm/N;HiNC 自己的值並列報告。
- 證據。 把 HiNC 自己的刀尖撓曲除以重算的係數,得回每一步每一轉峰值力的 0.94–0.96 倍(23,102 步的第 5 到第 95 百分位),所以重算的係數就是 HiNC 用的係數。
比哪一種力
- 情況。 HiNC 每一轉回報平均力向量與峰值力;2023 年的論文把 2 kHz 的訊號以 25 點平均濾波。
- 風險。 拿峰值對平均、或拿一道刀路對整個曲面,再把差異叫做模型誤差。
- 怎麼發現。 2 kHz 下的 25 點是 12.5 ms,在 5100 rpm 下約為一轉。
- 解法。 論文的合力拿來和 HiNC 每一轉平均力的大小相比,照論文的做法取整條刀路,逆銑與順銑分開。
- 證據。 這樣比,凹面零件相差 3% 以內;凸面零件低了 27%(見〈結果〉)。
不是切深的切深峰值
- 情況。 0.3 mm 的餘量,切深峰值卻是 0.74–1.45 mm。
- 風險。 把它讀成過切。
- 怎麼發現。 HiNC 的切深是接觸輪廓在刀具座標中的高度;在斜坡上,球的輪廓比餘量高。
- 解法。 切深不用來驗收;報告的是中位數 0.41–0.49 mm。
- 證據。 切完的毛胚沒有過切(上面的殘留)。
一張圖需要一支會停的程式
- 情況。 第一張圖裡刀具停在零件上方 20 mm,零件是比對的綠色。
- 風險。 一張刀不在切削中的圖,或一張畫的是比對而不是力的圖。
- 怎麼發現。 畫布把刀具畫在執行結束的位置,而不是選取的那一步;而且幾何比對的顏色優先於所選物理量的顏色。
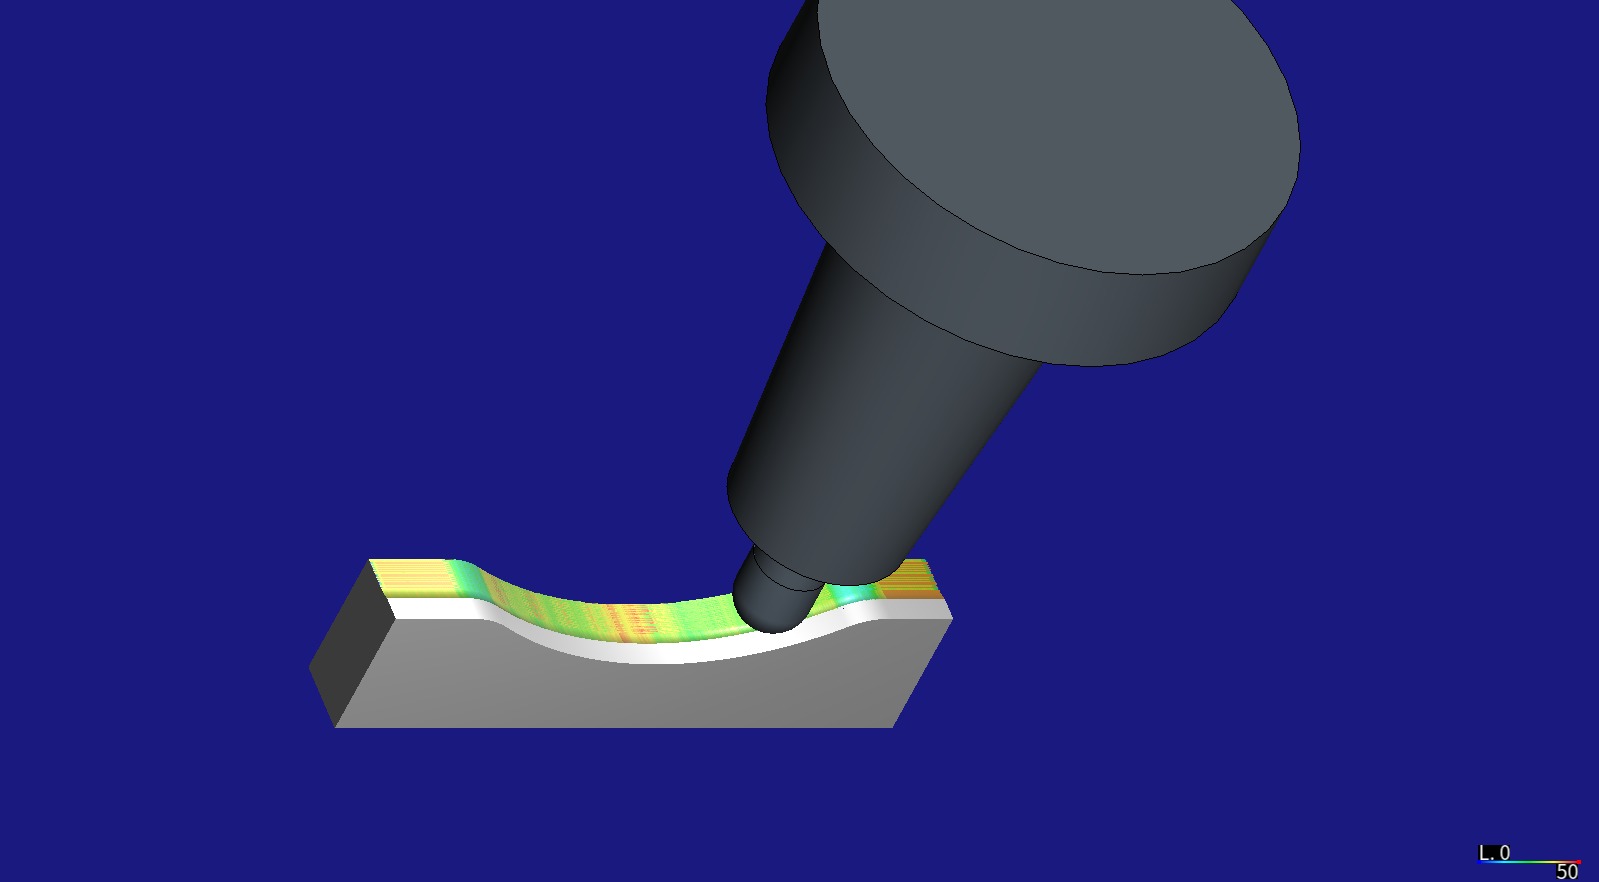
- 解法。 另外兩支程式讓 90° 的走刀停在曲面上;不開比對播放後,球刀留在表面上,已切的半條帶子依力上色。
- 證據。 本頁的兩張圖。
寫不進去的共用資料夾
- 情況。 共用伺服器上只有一份案例 repo,其他代理也在用。
- 風險。 一個代理的檔案或做到一半的提交,混進另一個代理的提交。
- 怎麼發現。 寫入那份複本被拒絕。
- 解法。 代理在自己的一份稀疏 repo 複本裡工作,只從那裡提交它自己案例的路徑。
- 證據。 本案的每一個提交都只動到自己的資料夾與自己的工具。
結果與效益
這裡的一切都是仿真,沒有切過任何零件。在 HiNC 3.2.42 上以 0.03125 mm 的網格寬度量得。力是每一轉平均力的大小;「核心」是帶子的中段(接觸點 X 37–43)在曲面與圓角上的部分;起伏是沿每一道刀路的標準差除以平均,再取各道的中位數;法向撓曲是 HiNC 的力乘上建模刀具的樑公式柔度,投影到設計面的法向上(離開表面為正)。
| 零件 | A | 力,中位數 (N) | 軸向力 (N) | 沿一道的起伏 | 法向撓曲,p10 / p90 (µm) | 量到的 Rz (µm) | 量到的輪廓誤差 (mm) |
|---|---|---|---|---|---|---|---|
| CX | 0° | 10.8 | 2.5 | 1 % | −0.050 / 0.034 | 3.2 | 0.013 |
| CX | 22.5° | 9.8 | 2.4 | 6 % | −0.049 / 0.018 | 4.7 | 0.012 |
| CX | 45° | 9.2 | 2.3 | 10 % | −0.060 / 0.024 | 5.6 | 0.019 |
| CX | 67.5° | 8.7 | 2.3 | 13 % | −0.044 / 0.029 | 6.8 | 0.032 |
| CX | 90° | 8.7 | 2.4 | 49 % | −0.034 / 0.030 | 7.9 | 0.034 |
| CV | 0° | 10.7 | 2.7 | 1 % | −0.050 / 0.034 | 4.2 | 0.040 |
| CV | 22.5° | 10.8 | 2.6 | 8 % | −0.057 / 0.018 | 5.9 | 0.044 |
| CV | 45° | 10.7 | 2.5 | 12 % | −0.063 / 0.025 | 5.7 | 0.044 |
| CV | 67.5° | 10.4 | 2.6 | 16 % | −0.054 / 0.031 | 6.3 | 0.053 |
| CV | 90° | 10.5 | 2.6 | 31 % | −0.042 / 0.037 | 6.0 | 0.053 |
量測值讀自論文的圖 7 與圖 8(b)。在五個方向上,HiNC 沿一道的起伏與量到的平均 Rz 的等級相關,凸面零件是 1.0、凹面是 0.8;與圓柱度 1.0 與 0.9;與輪廓誤差 0.9 與 0.95。只有五個點時,單尾 5% 的檢定只接受 0.9 與 1.0;而且任何隨方向穩定上升或下降的量,在凸面零件上都能排得一樣完美:平均力在那裡就是 −1.0。所以這個起伏與論文的解釋一致,不是證明。事先寫下的標準——HiNC 法向撓曲中位數對輪廓誤差——在凸面零件是 0.9、凹面 0.63;前者形式上過了門檻,但它排序的值只有 0.003–0.006 µm,小到不可能是機制。HiNC 表粗圖表畫的每一轉刀尖撓曲變化,排序與 Rz 相反(−1.0 與 −0.8)。建構標準除了三項都成立:非零方向的步數、移除率(見難題;0° 的總和在最細的網格仍高 18%),以及切深峰值。
對 2023 年的量測,A = 90°、fz 0.08 mm、ae 0.15 mm(2019 年的條件),整條刀路:
| HiNC,逆銑/順銑 | 量得,逆銑/順銑(讀自其圖 8) | HiNC,沿一道的標準差 | 量得(其圖 9) | |
|---|---|---|---|---|
| 凸面 | 10.9 / 10.7 N | 14.9 / 14.4 N | 4.7 N | 6.5 / 7.0 N |
| 凹面 | 10.9 / 10.6 N | 10.6 / 11.0 N | 3.2 N | 6.4 / 6.5 N |
在凸面零件上沿一道 90° 的刀路,HiNC 的力在 R10 過渡最高(約 3 mm 長的一段 20–31 N),平台約 14 N、斜坡 7–8 N、冠頂 11 N。2023 年論文第 1 組設定(fz 0.08 mm、ae 0.35 mm)的力曲線也是平台高、斜坡下降,並在冠頂升到斜坡力三到四倍的尖峰,HiNC 的冠頂是 1.4 倍;論文也發現軸向力主導,而 HiNC 的軸向力在約 10 N 裡只佔 2.3–2.6 N。
十次執行都乾淨:每支程式都播到最後一行,每支程式唯一的訊息是預期的行數,沒有回報碰撞。在一台 32 執行緒的伺服器上,每次執行花 85–120 秒;連續播完十支的那個實例,記憶體從 1.3 GB 長到 5.1 GB;整個案例在 0.03125 mm 約花 20 分鐘。
- 給加工工程師。 在固定的跨距、切深與進給下,走刀方向改變負載沿一道起伏的幅度,遠多於改變它的高低(最多五分之一);負載最穩的方向,量到的 Rz 與圓柱度也最低。仿真可以在切削之前依那個起伏把方向排序。它給不出 Rz 或形狀誤差;而量到的 10–53 µm 形狀誤差(圓柱度與無基準的輪廓誤差)也不是建模刀具的撓曲——這裡它讓刀尖沿法向移動的量,80% 的步落在 −0.06 到 +0.04 µm 之間。形狀誤差在 0° 已經是 10–40 µm,而 0° 每一道 Z 都不動,所以不論原因是什麼,它在每個方向都在作用;論文自己的候選是刀具變形與比名目大的刀具半徑,而模型之外的其他可能——機台與刀把的柔度、會動 Z 的刀路上的輪廓誤差、熱漂移、偏擺、磨耗、量測本身——本案都沒有測試。
- 給老師或學生。 半徑 5 mm 的球在 0.15 mm 跨距下的殘留高度是 0.56 µm,進給痕是 0.16 µm,而量到的 Rz 是 3–8 µm:這裡的粗糙度不是幾何造成的。球刀的負載從哪裡來;走刀橫跨曲率時接觸點為什麼會在球上移動;以及為什麼大小差不多對的仿真力,仍可能在刀軸方向與側向之間分配錯誤。
- 給評估這種做法值不值得的人。 代理重建了一個只有論文的實驗,自己寫了 CAM 程式,每個數字都拿第二個數字核對,並讓第二個代理審查它的陳述,得到一個能分清楚力模型答得了什麼、答不了什麼的結果。執行只花幾分鐘;讀論文、讀第二篇論文與讀引擎,佔了大部分的工作。
- HiNC 與本文件因此改了什麼。 記錄了:斜坡 3D 刀路上的移除率。補進一個未結的缺陷:這支刀的刀尖撓曲係數對樑公式的比較。更正了:模型之外的加工問題裡「表面粗糙度數值」那一段——它原本說與這類量測比對時可以用圖表的趨勢;在本案中,圖表的趨勢和 Rz 相反。
誠實的限制
- 沒有粗糙度,也沒有形狀誤差。 HiNC 不計算 Rz、圓柱度或輪廓誤差;比的是排序,而五個方向的排序分不出兩個同樣穩定變化的原因。
- 沒有機台動態,也沒有機台或夾具的柔度。 HiNC 以程式的進給移動各軸,沒有伺服落後、加速度或前瞻;主軸、刀把、零件與夾具都不變形。見模型之外的加工問題。
- 撓曲不會移動切削。 在 HiNC 3.2.42 中刀具撓曲只是輸出;切完的毛胚是剛性刀具切出來的,本頁的撓曲是在 HiNC 之外由它的力、只就刀具本身算出的。它隨自選的 20 mm 伸出量變大:伸出 40 mm 時建模刀具的柔度是 4.2 倍,80% 的步仍約在四分之一微米之內。
- 力的大小接近,組成不同。 HiNC 的平均力在凸面零件比 2023 年的量測低 27%,沿一道的起伏低 30–50%;軸向的比例與冠頂的尖峰在 HiNC 裡小得多。球刀尖端切速趨近於零處的擠壓沒有建模,而自選的前角與螺旋角也會轉動力的方向。
- 修剪過的帶子、完美的預精修。 帶子是 80 mm 零件中的 10 mm;毛胚是設計的精確偏移,真的預精修會留下殘留高度。
- 假設的,不是讀到的。 截面的置中、刀具的螺旋角、前角、後角與刃口圓、刀把的尺寸、伸出量、機台、主軸與材料係數,都是代理的選擇。
- 量測值讀自圖表。 每一個量測數字都是從發表的圖表讀出的,不是論文印出的值。2023 年的力只量了 A = 90°,用的是同樣設計的零件。
- 移除率。 HiNC 3.2.42 會高估爬坡或下坡刀路的移除率,本案中最多 18 倍;即使是水平刀路,它的總和在最細的網格也高了 18%;切出的幾何與力不受影響。
讀者可以帶到自己案例的
- 把一次執行的移除率加總,和毛胚與設計之間的體積比;匯出切完的毛胚,和設計比。兩個本該一致的數字能找出缺陷。
- 拿仿真的力和量測比之前,先讓兩邊的平均方式一致;這裡兩邊都是一轉。
- 論文只給圖表時,用腳本數位化,再拿論文印出的關係式核對讀值。
- 用刀具撓曲解釋形狀誤差之前,先算出它沿曲面法向的大小。
- 只有少數幾個方向時,等級相關無法從幾個同樣變化的原因裡挑出一個;事先寫下由哪一項比對決定,並說明哪些是後來才加的。
- 取消刀長之前先讓 NC 程式回到安全高度,並把第一次粗跑的訊息讀到最後一則。
來源與授權
- 來源。 Balázs Mikó, Bálint Varga, Wojciech Zębala, "The Effect of the Feed Direction on the Micro- and Macro Accuracy of 3D Ball-end Milling of Chromium-Molybdenum Alloy Steel", Materials 12(24), 4038 (2019)——https://doi.org/10.3390/ma12244038(文章頁 https://www.mdpi.com/1996-1944/12/24/4038;開放取用的副本在 PubMed Central,PMC6947425)。連結若搬移,可搜尋
ma12244038或標題。 - 授權。 創用 CC 姓名標示 4.0 國際(CC BY 4.0),依論文最後一頁與它在 PubMed Central 的紀錄。
- 出處標示。 Test-part dimensions, cutting conditions and measured values after B. Mikó, B. Varga, W. Zębala, "The Effect of the Feed Direction on the Micro- and Macro Accuracy of 3D Ball-end Milling of Chromium-Molybdenum Alloy Steel", Materials 12(24), 4038 (2019), https://doi.org/10.3390/ma12244038. © 2019 by the authors. Licensee MDPI, Basel, Switzerland. Licensed CC BY 4.0, provided as is, without warranty. The authors do not endorse this case or HiNC.
- 另外引用。 B. Varga, B. Mikó, "Investigation of the cutting force and surface profile error when free form milling", Acta Technica Jaurinensis 16(1) 27–33 (2023),https://doi.org/10.14513/actatechjaur.00685,CC BY-NC 4.0:只引用它文字寫明的事實,以及從它的圖 8、圖 9 與圖 11 讀出的值;沒有重製它的任何內容。
- 修改之處。 論文本身沒有任何修改。截面、修剪後的帶子、毛胚、十支程式、刀具沒寫明的幾何與刀把,都是為本案例推得或自選的;量測值由腳本從發表的圖表讀出;論文的圖 3 沒有使用。圖是 HiNC 的算圖。讀者請到來源取得論文;公司網站保留一份原始檔的備份。
另見
- 實作案例——其他案例,以及案例頁怎麼讀
- 模型之外的加工問題——粗糙度數值、機台誤差,以及仿真沒有包含的其他效應
- Strip Charts(英文,未鏡像)——表粗圖表與它畫的內容
- 刀具幾何——刀把輪廓、伸出量與刀長
- 專案建構——代理依循的建案順序
- 透過 HTTP API 進行重播驗收——一次執行據以驗收的證據