第一離隙角避讓
本文所述離隙角皆為第一離隙角,即離切削區域最近的離隙角(Relief Angle)。或稱清角(Clearance Angle)。
銑刀刀刃在切削過程中為擺線運動,為下圖紅色擺線。藍色圓為刀具包絡圓。
紅色擺線之內(即朝刀具包絡圓圓心方向)為已切削區域;紅色擺線之外為未切削區域,如果離隙面在該處則會與未切削材料產生碰撞。 所以標示RA(Relief Angle的縮寫)處為最小所需離隙角。
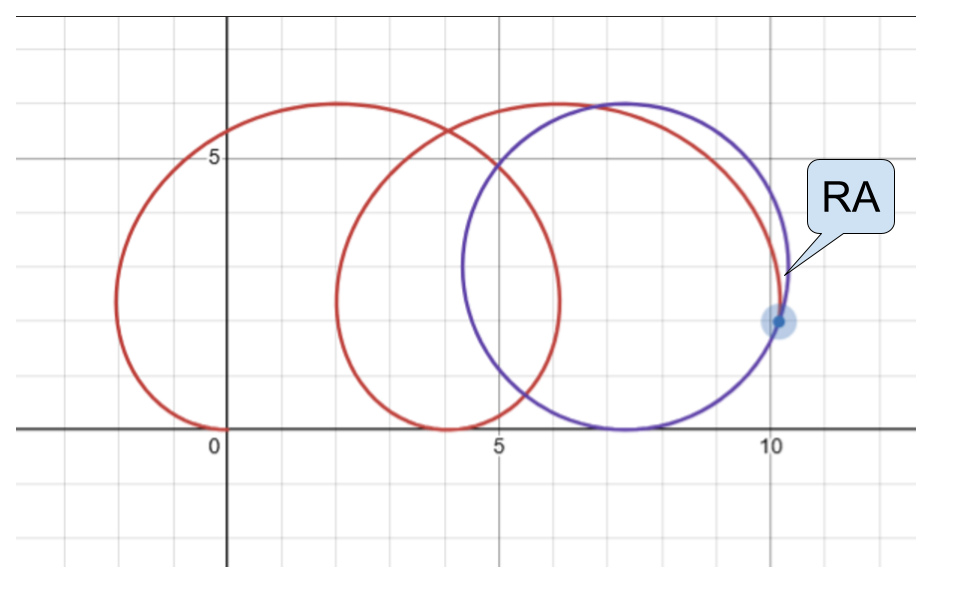
如果實際刀具離隙角小於最小離隙角,則清角面會壓到未切削工件,造成刀具及工件受力增加,使得刀具振動加大且工件表面回彈,表粗驟升,會降低刀具壽命。
最小所需離隙角計算
於定軸加工,最小所需離隙角可由進給、轉速、刀具半徑算出;於多軸同動加工,需由程式對每個接觸點批量計算。
以下簡述定軸加工的最小所需離隙角計算方式。
\(\vec r_p = \left(t\cdot v-R\cdot\sin\left(t\cdot w\right),R-R\cdot\cos\left(t\cdot w\right)\right)\)
\(\vec r_b = \left(a\cdot v-R\cdot\cos\left(s\right),R-R\cdot\sin\left(s\right)\right)\)
其中 \(\vec r_p\) 為紅色擺線位置向量; \(\vec r_b\) 為藍色圓位置向量; \(R\) 為刀具半徑(mm); \(w\) 為轉速(rad/s); \(v\) 為進給(mm/s); \(t\) 為時間; \(s = t\cdot w\) ; \(a\) 為指定時間,作為常數使用。
令速度向量為
\(\vec v_p\) 、 \(\vec v_b\) 兩向量夾角為最小所需離隙角。
作為 NC 優化的進給限制
後刀面接觸,是切削刃後方的後刀面(即上文的離隙面)壓進未切削的料,因為進給要求的離隙角比刀具實有的大。HiNC 在算切削力的同一次計算裡,依刃口的運動與刀具的後角(刀具庫裡填的離隙角),在每一個有切削力的步上檢查它;NC 優化的後角限制預設開著,會把一步的進給降到後刀面不再接觸為止,除非替這把刀具關掉了它。
每一步回報什麼
HiNC 在每個取樣的轉角上檢查後刀面,但只檢查這樣的接觸點:刃口相對於工件,在側刃上朝刀軸移動,在底刃上往下移動,在球頭或鑽尖這類傾斜的刃上則是兩者的混合——插銑會讓這種點遍布一整圈。直立的側刃直線進給時,這些點落在刀具位於刀軸後方的那一半,而一般的側銑或槽銑碰不到那裡:這樣的切削不論進給多少,都讀成沒有接觸。後刀面取為拖在刃口後方的一個面,與刃口轉動時掃出的面夾一個刀具的後角——側刃後方向內朝刀軸傾斜,底刃後方向上傾斜。這個角就是刀具庫刀具本體節點上的那一個,新的刀具本體為 5°(離隙角設定)。刃口的速度——主軸的轉動加上刀具的進給——沿那個面的法向分解,分量為正,就是後刀面正往料裡移動;在側刃上,它隨每刃進給升高,在底刃上,下降則讀成沒有接觸,進給越快越是如此。一步之中最大的分量,就是它的後刀面碰撞速度(mm/s):後刀面保持不接觸時為零或負值,沒有檢查到任何點時為負無限大。後刀面碰撞在它大於零時讀為真。接觸的力不納入模型:有接觸的步,切削力、撓曲與應力比都讀得像後刀面沒有接觸一樣。
進給限制
在 NC 優化裡,這種接觸替每一步的每刃進給設一個上限,是這一步自己的準則裡的最後一個。生效中的負載準則——目標切削力、應力比、主軸扭矩比、主軸功率比與熱應力比,以及任何自訂準則——給這一步它們答案中的最低值,並保持在這一步的每刃進給上限以內,接著優化器在那個進給上再檢查一次後刀面。不接觸,進給就照這個值。接觸時,進給以二分法降低,最多對分十次,降到後刀面不接觸的那些試算每刃進給裡最高的一個,但不低於這一步的進給下限;在下限仍接觸時,這一步就停在下限。所以這個限制只會降低進給,而且它可以壓住一個沒有任何負載準則壓住的步。每一步的結果,是它在優化日誌那一列的 FrtByReliefAngle_mm 欄位(優化日誌)。
這個限制對每一把刀具都開著,直到把它關掉為止:刀具庫裡刀具本體的優化節點上、啟用優化底下的依後角限制(見銑刀的〈賦予它一個刀具本體〉;MillingCutterOptOption.EnableLimitByReliefAngle (API))。這個核取方塊在啟用優化勾選時才出現;啟用優化不勾時,這把刀具切削的每一行都不優化,各自保留程式的進給。依後角限制不勾時,這把刀具的步只依負載準則與進給上下限優化,日誌列也不帶 FrtByReliefAngle_mm。由於這項檢查讀的是刀具的後角,填得比刀具實際的後角小,會把它抓到的步壓得比需要的低;填得比實際的大,則會讓接觸漏過去。
延伸閱讀
- CAM 浮點漂移 — 看起來像離隙面接觸的刀路漂移
- 徑向角度量測 — 刀具實際離隙角的量測方法
- 刀具幾何 — 這項檢查讀的刀具後角,以及還有什麼會讀它
- NC 優化原理 — 這個限制施加在其答案上的那些負載準則
- 工作流程:NC 優化 — 優化日誌的
FrtByReliefAngle_mm欄位