鋁塊上的刀紋:結果與效益
鋁塊示範件這一案的結果:兩次播放、兩種模式對設計件與照片各顯示什麼、底面、刀紋在哪裡、依步上色的工件,以及它說明了什麼。案例本身、設定、難題與誠實的限制,在案例頁。
結果與效益
所有數字都出自 HiNC 3.2.57 上的播放,0.03125 mm、主軸每轉一步,在一台共用的 32 執行緒伺服器上。
播放
| 理想模式 | 回饋模式 | 理想模式,第二次播放 | |
|---|---|---|---|
| 步數 | 16,391 | 16,391 | 16,391 |
| 執行時間 | 1,754 s,偏長:代理自己那個慢的比對在旁邊跑(難題 5) | 1,647 s(27.5 分鐘) | 1,296 s(21.6 分鐘) |
| 最高記憶體 | 7.84 GB | 7.88 GB | 7.80 GB |
| 讀回的開關:切屑厚度只算前一刃之後還在的料/撓曲變換 | 關/關 | 開/開 | 關/關 |
| 碰撞、切到料的快移 | 0、0 | 0、0 | 0、0 |
回饋模式花的時間約是理想模式的 1.27 倍(1,647 對 1,296 s):它的每一步都要等上一步的切削力算完,各步不能重疊計算。兩次播放期間伺服器上都有其他代理的工作在跑,所以時間帶著幾成的雜訊。記憶體幾乎相同。各程式的步數:圓槽 1,090、長槽 11,068(大半是螺旋下刀;理想模式有 7,075 步、回饋模式有 7,076 步碰到鋁塊)、側銑 311、斜面 3,122、對鏡頭 767、停刀 33。每次播放都給出同樣三則警告:專案的切削參數檔沒寫明它是在哪一版力模型下擬合的(CuttingPara-PhysicsModelVersion--Missing)、機台沒有設定行程極限(StrokeLimit--Unconfigured),以及對鏡頭程式的 767 步什麼都沒碰到(Tool-Touch--None),而那正是它的用途。
縮短版長槽程式的試播,每次都從整塊鋁塊開始:
| 模式 | 運動解析度 | 步數 | 執行時間 | 最高記憶體 | 長槽底面減程式的 Z −5(µm) |
|---|---|---|---|---|---|
| 理想 | 每轉一步 | 1,239 | 296 s | 4.55 GB | 每個頂點都是 0 |
| 回饋 | 每轉一步 | 1,239 | 366 s | 4.67 GB | −0.93 到 −0.01,中位數 −0.48 |
| 回饋 | 每刃一步 | 3,365 | 1,464 s,其中約 9 分鐘和代理的另一次比對同時跑 | 5.80 GB | −0.89 到 −0.01,中位數 −0.48 |
兩種模式各顯示什麼
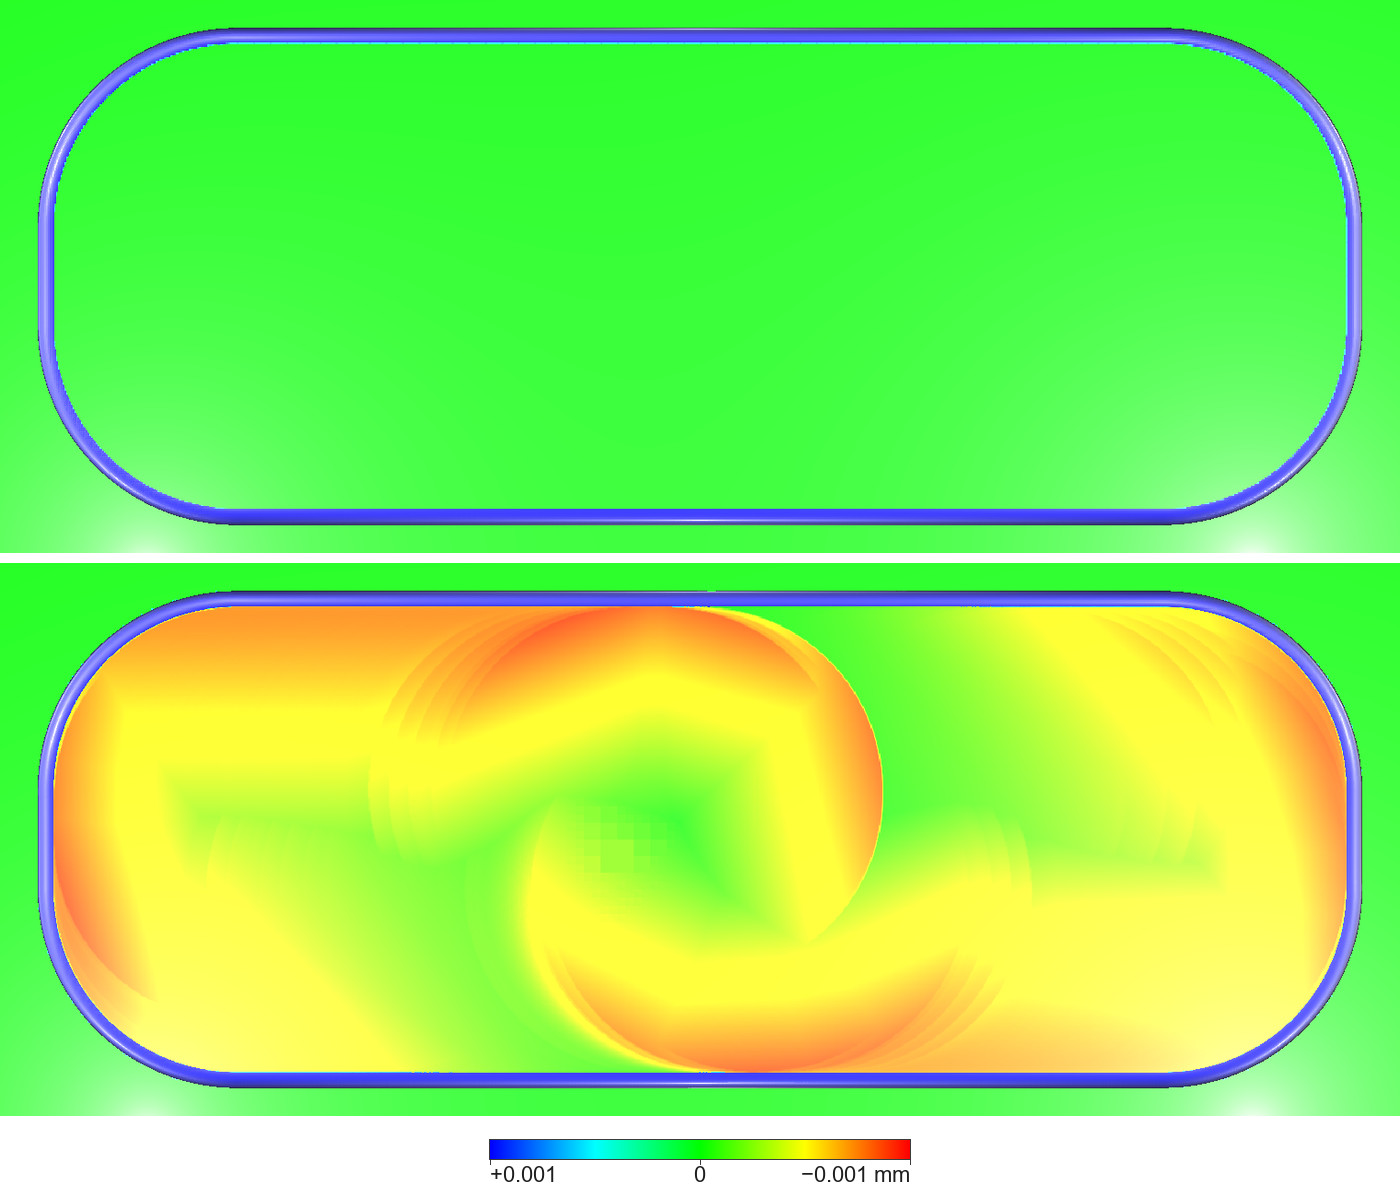
長槽俯視,+X 向右,與設計件比對,顯示半徑 0.001 mm:上為理想模式,下為回饋模式;色條與案例頁頁首相同。理想模式的底面和周圍沒切到的頂面一樣綠:就是程式的形狀。回饋模式的底面比程式高度低 0.01–0.90 µm(降最少處綠、最多處橘紅),每一步降的量不同,這些量之間的交界就是刀紋:中間起始孔周圍與兩端的刀緣圓弧,以及沿著長槽、兩條車道之間的分界。兩張圖槽緣那圈藍線都是牆腳圓角;下方兩角的白色光暈是打光的反光。回饋模式起始孔中心附近那一小片方格狀色塊是資料本身就有的,原因沒有查。
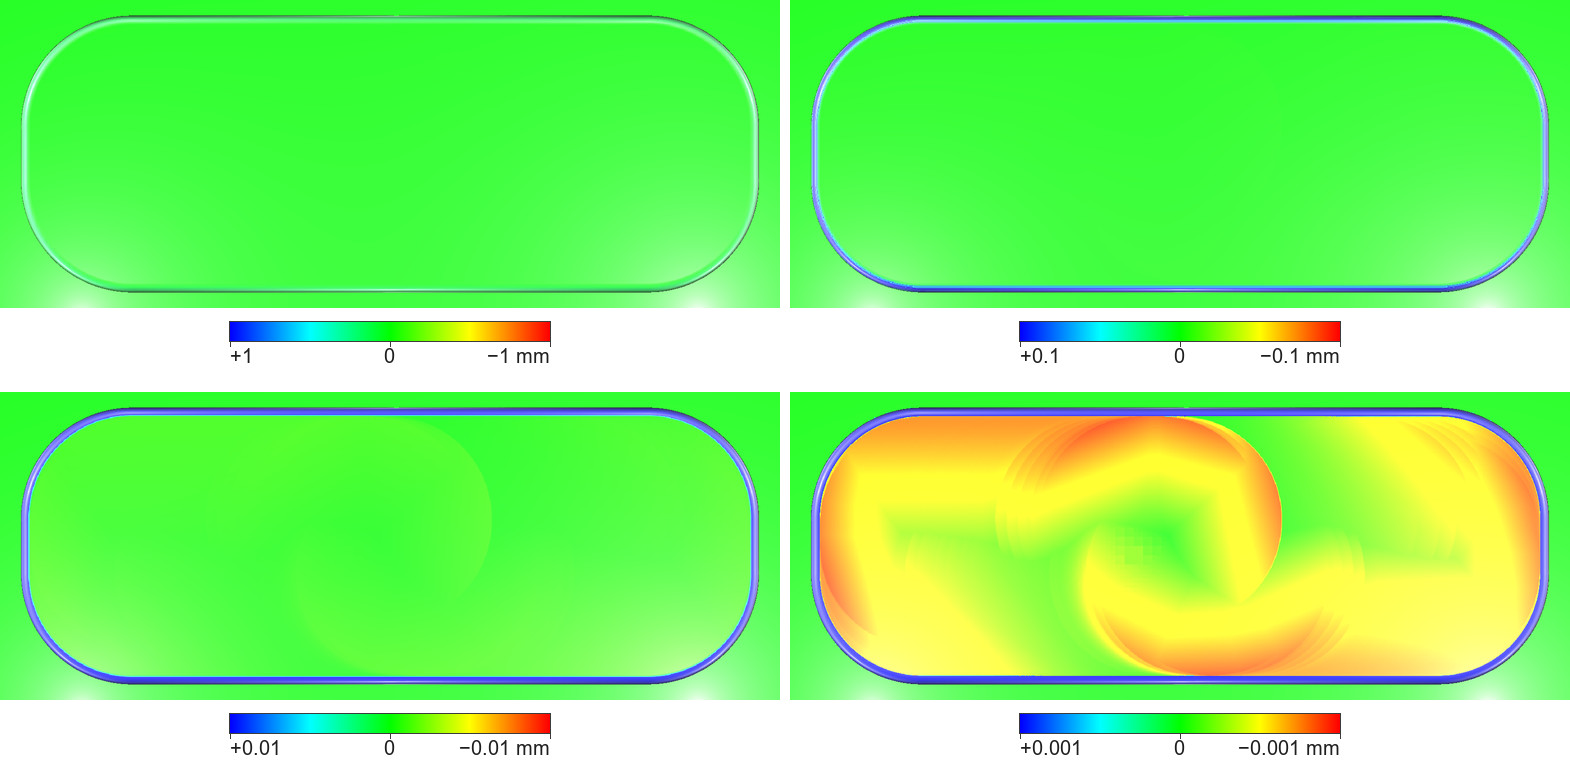
回饋模式長槽與設計件的同一次比對,以四個顯示半徑判讀:1 mm(左上)、0.1 mm(右上)、0.01 mm(左下)與 0.001 mm(右下);每格下方的色條印著它的 ±r。1 與 0.1 mm 時兩種模式看起來一樣。0.01 mm 時,最深的底面 0.9 µm 只佔色階的 9 %,顯示成淡淡的黃綠與起始孔的輪廓。0.001 mm 時刀紋才出現。槽緣的圓角在 1 mm 時很淡,從 0.1 mm 起是飽和的藍。
從鋁塊正面以約 56° 的俯角看長槽,與設計件比對,0.001 mm,每秒在理想模式與回饋模式之間切換;左上角的標籤以中英文寫出模式與顯示半徑,色條與案例頁頁首相同,上緣那條深藍帶是畫面背景。理想模式的底面與遠牆讀起來就是設計件(牆因為背光而是深綠);回饋模式的底面帶著刀紋,兩端的端牆是藍的,遠牆到 X ≈ 35.5 都是藍,緊鄰它的右邊是綠——那就是台階 A——再往 +X 端又轉藍。遠牆中間的白色亮光是打光的反光;沿牆腳的藍線是牆腳圓角。
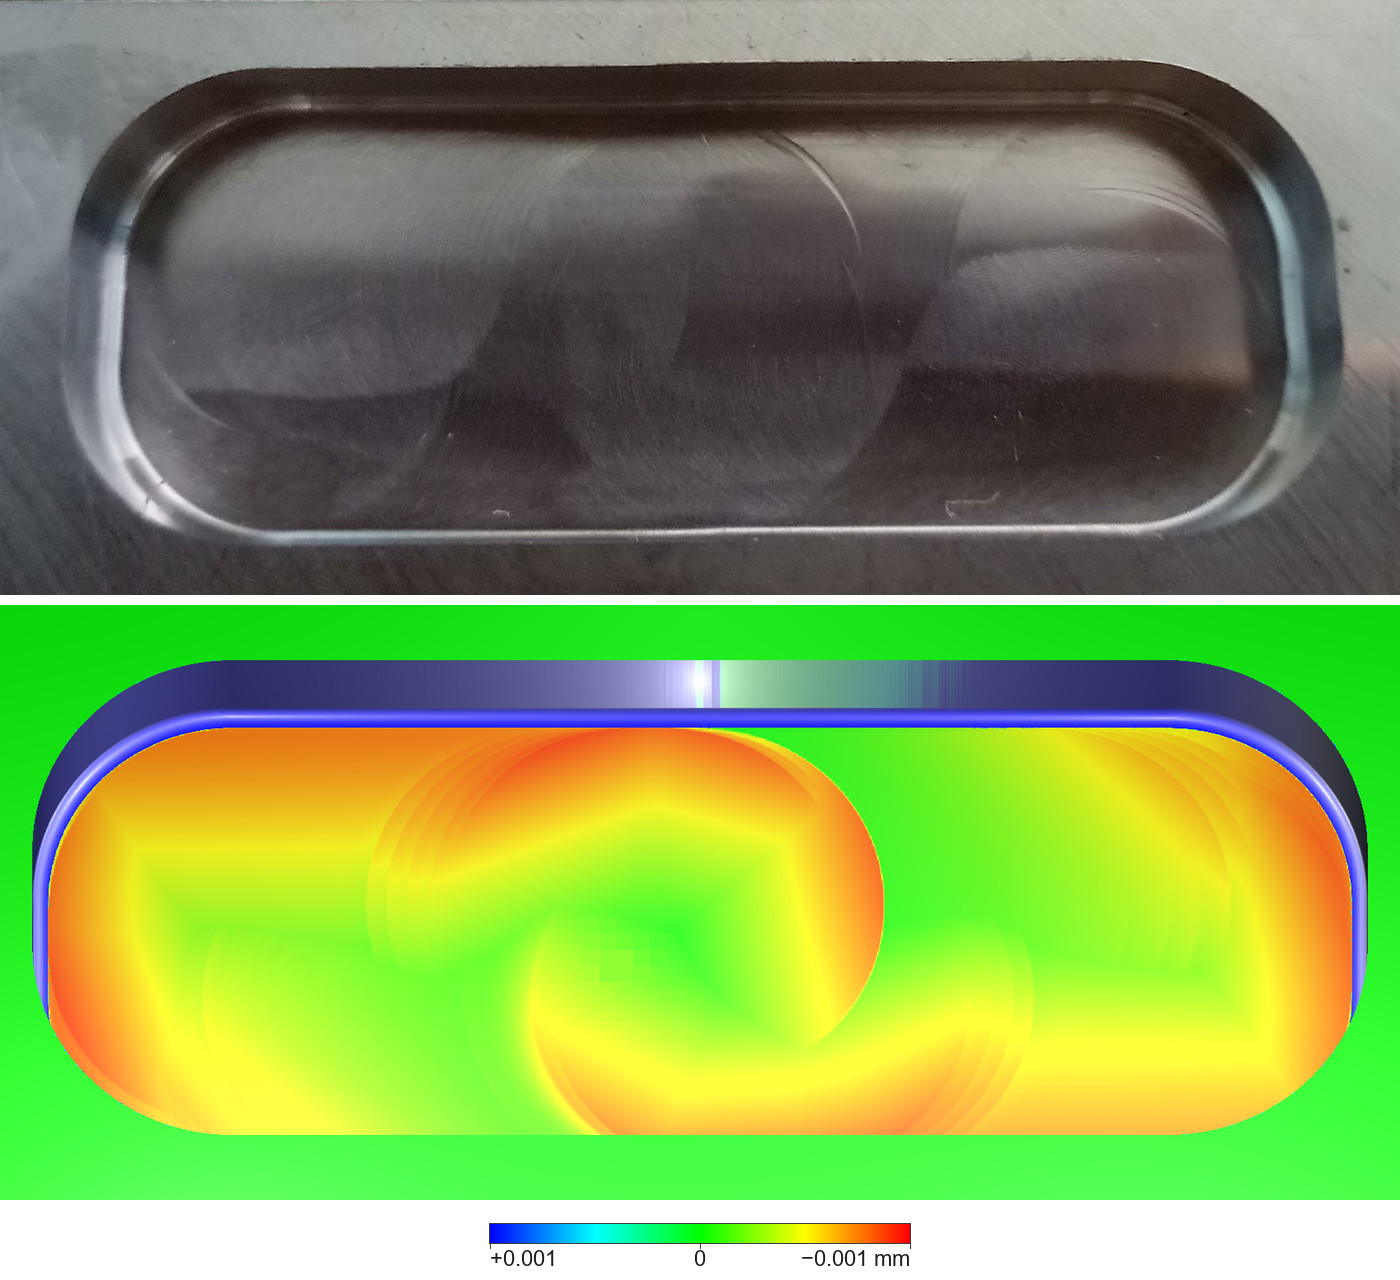
上:目標鋁塊長槽的照片(2019 年 2 月 18 日),從正面以約 60–70° 的俯角往下拍(目測):底面中段兩道大圓弧、右半部較小的圓弧,以及兩條車道之間的分界。下:回饋模式與設計件比對,0.001 mm,俯角約 56°:起始孔周圍與 +X 端的圓弧,落在照片顯示的位置;遠牆在 X ≈ 35.5 以左是藍,回饋模式在那裡讓牆往槽內最多多留 3.9 µm,緊鄰它的右邊是綠,再往 +X 端又轉藍;遠牆上的白色亮光是打光的反光,沿牆腳的藍線是牆腳圓角。只比位置(難題 2)。
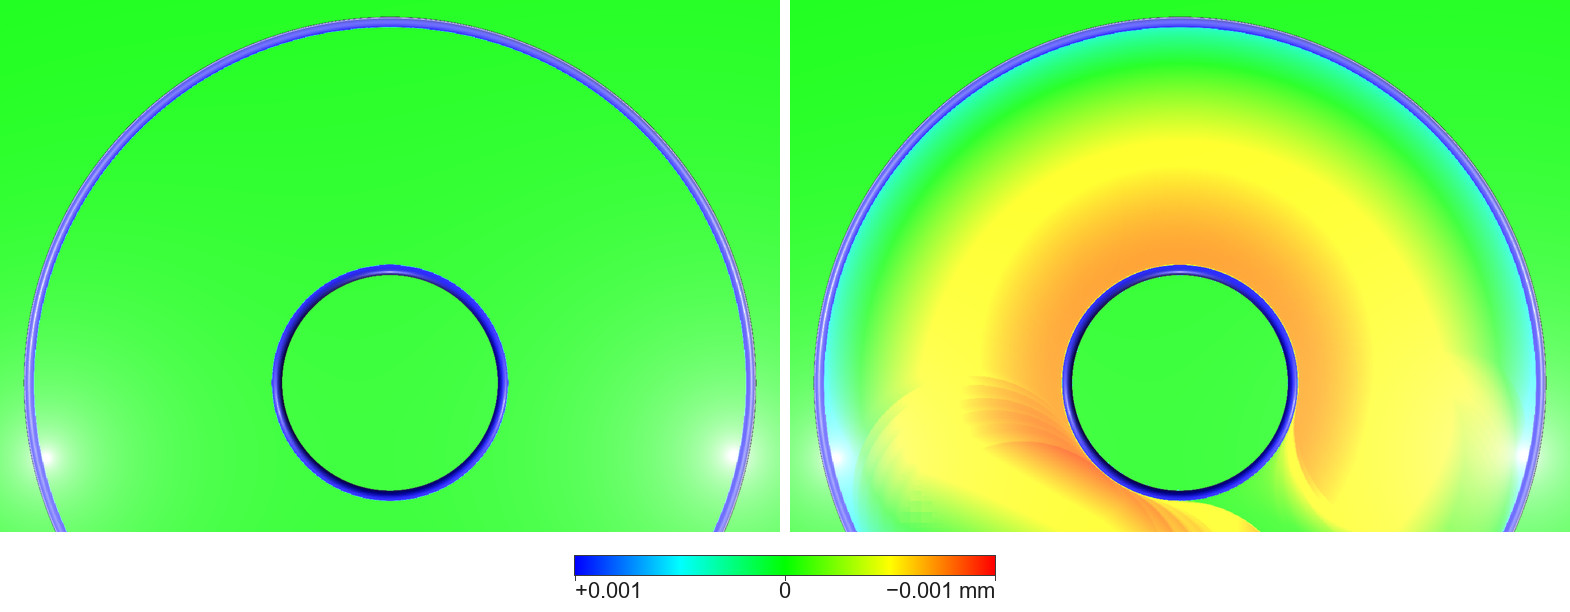
圓槽俯視,+X 向右,正面在下方,與設計件比對,0.001 mm:左為理想模式,右為回饋模式。回饋模式的底面由凸台旁的橘,經黃、綠,到外牆旁的青:橘比程式高度低,青比程式高度高;整個圓槽的底面落在程式高度下 0.88 µm 到上 0.34 µm 之間。凸台前方的圓弧是切削開始與結束的地方,凸台右下方的綠是這一圈的最後一段,那裡的底面與凸台的牆幾乎就在程式位置。圓槽外與凸台頂上的綠是沒切到的頂面。凸台與外牆周圍的藍線是它們的牆腳圓角;角落附近的白色光暈是反光。
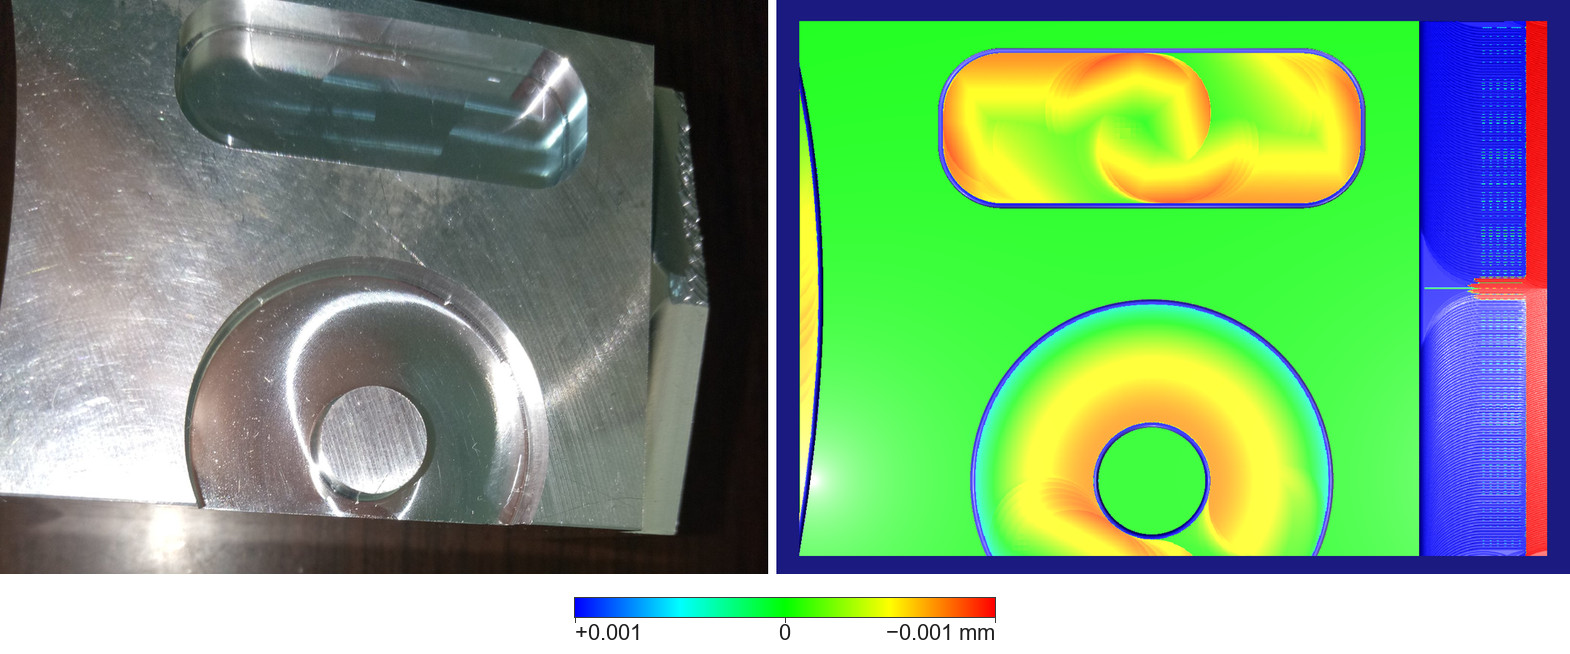
整塊鋁塊俯視,+X 向右。左為照片(2019 年 2 月 18 日):圓槽底面在凸台左邊有一條亮帶,也看得到圓槽在正面的缺口;右緣是斜面帶,後半段撕裂;頂面的大圓弧,是更早把鋁塊銑平時留下的,不是這四支程式。右為回饋模式與設計件比對,0.001 mm,襯著畫面的深藍背景:兩個底面都帶著刀紋;頂面是綠的,每個槽緣那圈藍線是牆腳圓角;斜面帶藍與紅,因為設計件不是斜面程式切出的形狀;左緣的曲線是從上方看去只剩一條邊的側銑面,它外側的黃帶是側銑程式在它腳下留的台階;左下方的白色光暈是反光。
底面
代理自己在匯出成品上的量測:Z −5 的平底面頂點(長槽取離中心線 6.95 mm 以內,圓槽取半徑 5.55 到 16.45 mm 之間,各約三百萬個頂點),與程式高度比。STL 以 32 位元數字存座標,在這個高度的精度是 0.5 nm。
| 底面高度減程式的 Z −5(µm) | 長槽 | 圓槽 |
|---|---|---|
| 理想模式 | 每個頂點都是 0 | 每個頂點都是 0 |
| 回饋模式 | −0.90 到 −0.01,中位數 −0.47;99.8 % 的頂點低於 −0.05 | −0.88 到 +0.34,中位數 −0.38;靠外牆的一側高於程式高度 |
所以在 0.001 mm 下,理想模式的底面讀成綠,回饋模式的底面大多是黃到橘紅(−0.3 到 −0.9 µm);在 0.01 mm 下,回饋模式的底面是淡淡的黃綠,最多只佔色階的 9 %;在 0.1 與 1 mm 下,兩種模式看起來一樣。
刀紋在哪裡
刀緣圓弧。相鄰兩步的撓曲不同時,兩步的交界會沿著刀緣在底面留下一道半徑 5.5 mm(刀具半徑 6 mm 減去刀角半徑)的圓弧,位在每一道走刀的起點、兩端的轉向,以及切寬改變的地方(第 1 道離開起始孔、第 2 道穿過起始孔)。代理在長槽的直線走刀與其間的轉接段上,挑出刀尖撓曲和前一步相差 0.5 µm 以上的步,共 22 步;最大的幾步如下,刀具中心以程式座標表示:
| 刀具中心 (X, Y),mm | 在長槽的哪裡 | 刀尖撓曲和前一步的差(µm) |
|---|---|---|
| (48.90, 41.50) | 第 3 道的起點 | 3.32 * |
| (21.10, 38.50) | 第 2 道的起點 | 3.32 * |
| (34.90, 41.50) | 第 1 道的起點 | 3.15 * |
| (35.00, 41.20) | 離開起始孔、進入第 1 道 | 2.92 * |
| (49.00, 38.60) | +X 端的轉向 | 1.28 * |
| (21.00, 41.40) | −X 端的轉向 | 1.28 * |
| (35.7–36.7, 38.50) | 第 2 道穿過起始孔,切寬從約 9 mm 增加到約 10 mm,五步 | 每步 0.54–0.59 |
| (34.3–33.3, 41.50) | 第 1 道出起始孔,切寬從約 5 mm 增加到約 9 mm,五步 | 每步 0.57–0.84 |
這個差,是兩步的刀尖撓曲 X、Y 兩個分量相減之後的長度;分量取自 HiNC 步資料的刀具行進座標系(銑削物理座標系),它跟著刀具的行進方向轉。*這六處在那一步把行進方向轉了 90°,座標系跟著轉,所以這個值是兩個不同座標系的分量直接相減:它只用來找位置,不代表撓曲真的改變了這麼多。後兩列在同一道直線走刀內,方向沒有變,數值可以直接讀。
兩條車道的分界。橫越長槽、每 0.0625 mm 取一點,兩條車道的底面在一條稜線上相接:
| 截面 | 稜線位置 | 稜線高度(µm) | 最低的底面(µm),位置 |
|---|---|---|---|
| X 27 | Y 39.06 | −0.15 | −0.76,Y 46.75 |
| X 35 | Y 39.38 | −0.07 | −0.84,Y 46.88 |
| X 43 | Y 41.19 | −0.12 | −0.76,Y 33.19 |
牆。回饋模式與理想模式比,取 Z −4.4 到 −0.6 之間的牆面頂點,兩塊匯出成品在同一個格點上相減:
| 牆 | 回饋模式與理想模式比 |
|---|---|
| 長槽,兩面長牆 | 往槽內多 2.38 µm(中位數),1 % 的頂點多過 3.41 µm,最多 9.69 µm,那一點的位置沒有查:多留料 |
| 凸台 | 牆往外凸出 2.49 µm(中位數):多留料 |
| 圓槽,外牆 | 往外多 2.54 µm(中位數),1.13 到 2.89 µm:切得更深 |
| 側銑面 | 多留 1.17 µm(中位數),最多 2.86 µm |
沿著牆看,長槽的牆沿 X 每 0.5 mm 一格,圓槽的牆繞它的中心每 5° 一格,每格取頂點的平均。長槽兩面長牆在 X 33 到 37 之間,回饋模式比理想模式的牆多留的料(µm):
| X (mm) | 33.0 | 33.5 | 34.0 | 34.5 | 35.0 | 35.5 | 36.0 | 36.5 | 37.0 |
|---|---|---|---|---|---|---|---|---|---|
| 遠牆(Y 47.5),A | 3.16 | 3.18 | 2.81 | 1.93 | 1.30 | 3.92 | 0.01 | 0.03 | 0.05 |
| 近牆(Y 32.5),C | 0.23 | 0.27 | 0.30 | 0.48 | 0.95 | 1.94 | 2.80 | 3.23 | 3.15 |
- 遠側的長牆(Y 47.5),A。在 X 35.5 與 36.0 之間,它從往槽內 3.92 µm 跳到 0.01 µm,一個 3.91 µm 的台階,在第 1 道(往 −X)與第 3 道(回到 X 35)交接處附近。X 21.5 到 31.5 一段,牆穩定往槽內約 2.55 µm;X 36 以後從 0.01 µm 起漸漸往內移,到 X 45–48.5 約 1.5–1.7 µm。
- 近側的長牆(Y 32.5),C。在 X 35.0 與 36.5 之間,它從往槽內 0.95 µm 漸增到 3.23 µm,沒有銳利的台階,之後回落,X 39 以後穩定在約 2.55 µm。近牆只由第 2 道切出,第 2 道的切寬由 X 34 的約 1 mm 增到 X 36.5 的約 10 mm(X 35 已約 6 mm)。
- 兩端的端牆,B。每一面在中間都有一條豎線,兩側留的量不同。−X 端的端牆由第 1 道的尾端、刀具中心沿 X 21 從 Y 41.5 移到 38.5 的轉接段,以及第 2 道的開頭切出;+X 端的端牆由第 2 道的尾端、沿 X 49 的轉接段,以及第 3 道的開頭切出。豎線落在這幾段交接的一帶;是哪兩段的交界,沒有逐段量。
- 圓槽。圓槽程式在 270°(從 +X 起逆時針量;270° 朝向鋁塊正面)起刀,繞凸台順時針走一圈。凸台大半比理想模式的牆多留約 2.55 µm;在 215° 到 245° 之間、起刀後不久,最多多留 3.2 µm;在 280° 到 345° 之間、收尾之前,只多留 0.03–1.8 µm。外牆大半比理想模式往外約 2.55 µm。273°–276° 的那條凸起另外量(見案例頁的誠實的限制)。
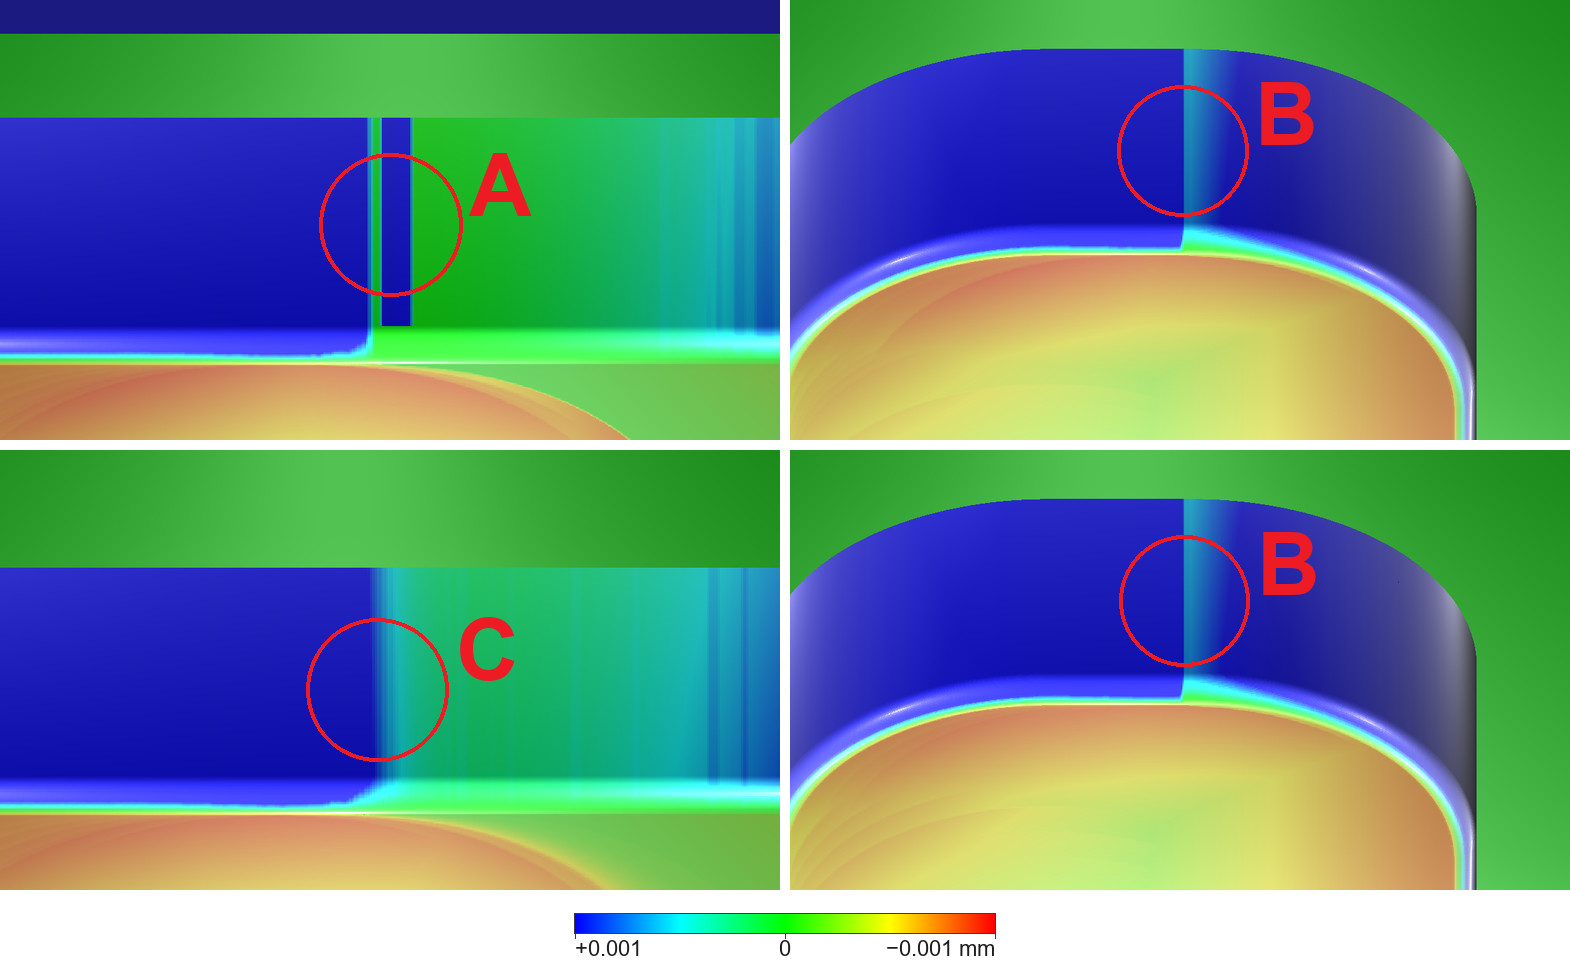
回饋模式的長槽牆面,與理想模式成品比對,0.001 mm;藍是理想模式切掉、回饋模式留下的料,紅是理想模式留著、回饋模式切掉的料;色條與案例頁頁首相同。每格由上到下:鋁塊頂面(綠帶)、牆、牆腳圓角的淺綠與青色線,以及底面(橘、黃與綠,比理想模式低);A 格上方的深藍條是畫面背景。左上 A:從長槽近側看遠牆,+X 向右:左邊藍,接著在 X ≈ 35.5 一條細綠線與一條窄藍條,就是台階,右邊綠到青、帶著豎向條紋。右上與右下 B:−X 與 +X 兩端的端牆,各從槽內看,中間一條豎線。左下 C:從遠側看近牆,+X 向左:左邊藍,漸漸變成綠與青,沒有銳利的台階。紅圈與字母標出 HiNC 產品頁的 A、B、C 三處。
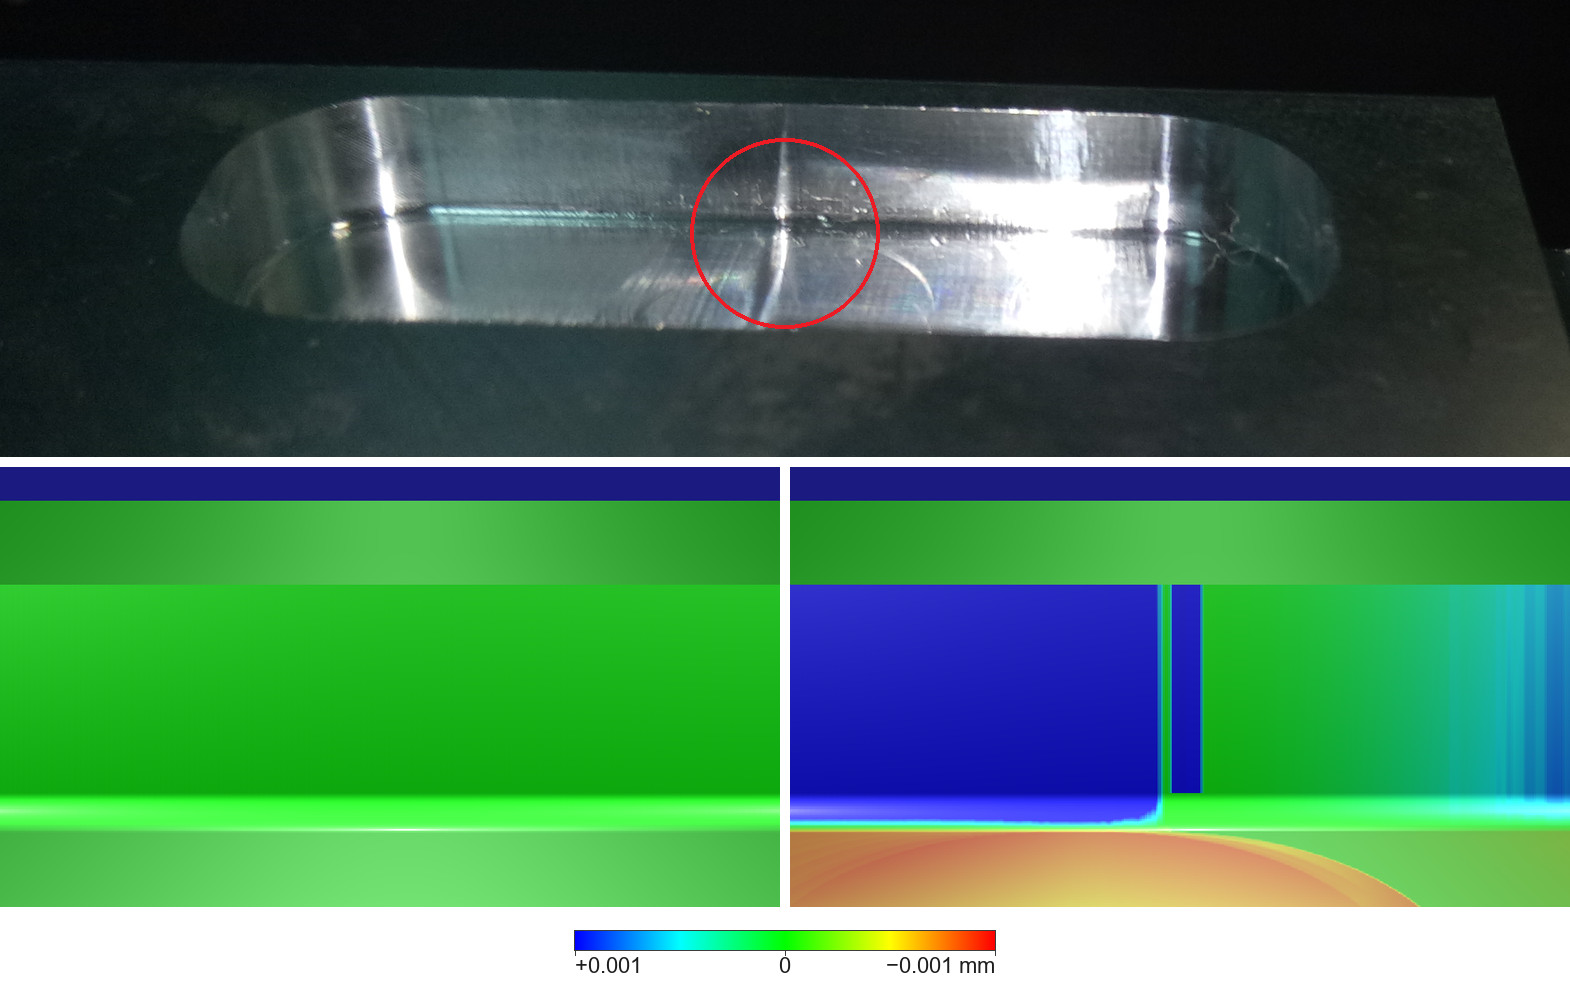
A 處的遠牆。上:目標鋁塊長槽的照片(2019 年 2 月 18 日),從正面低角度拍,已裁切;紅圈標出遠牆上 X ≈ 35 的直痕,在程式第 1 道與第 3 道交接處附近;沿著牆腳的那條暗線,就是案例頁〈案例〉裡標註照片的線 b,往兩端的寬亮帶,是牆彎進兩端端牆處反射的光,紅圈右邊緊鄰、底面上那條彎線是長槽底面的一道圓弧。下:同一處與理想模式成品比對,0.001 mm,色條與案例頁頁首相同,上緣的深藍帶是畫面背景:左為理想模式,全綠,正是參考和自己比該讀到的;右為回饋模式,牆和上一張圖的 A 格一樣,底面橘到黃,比理想模式低。
依步上色的工件
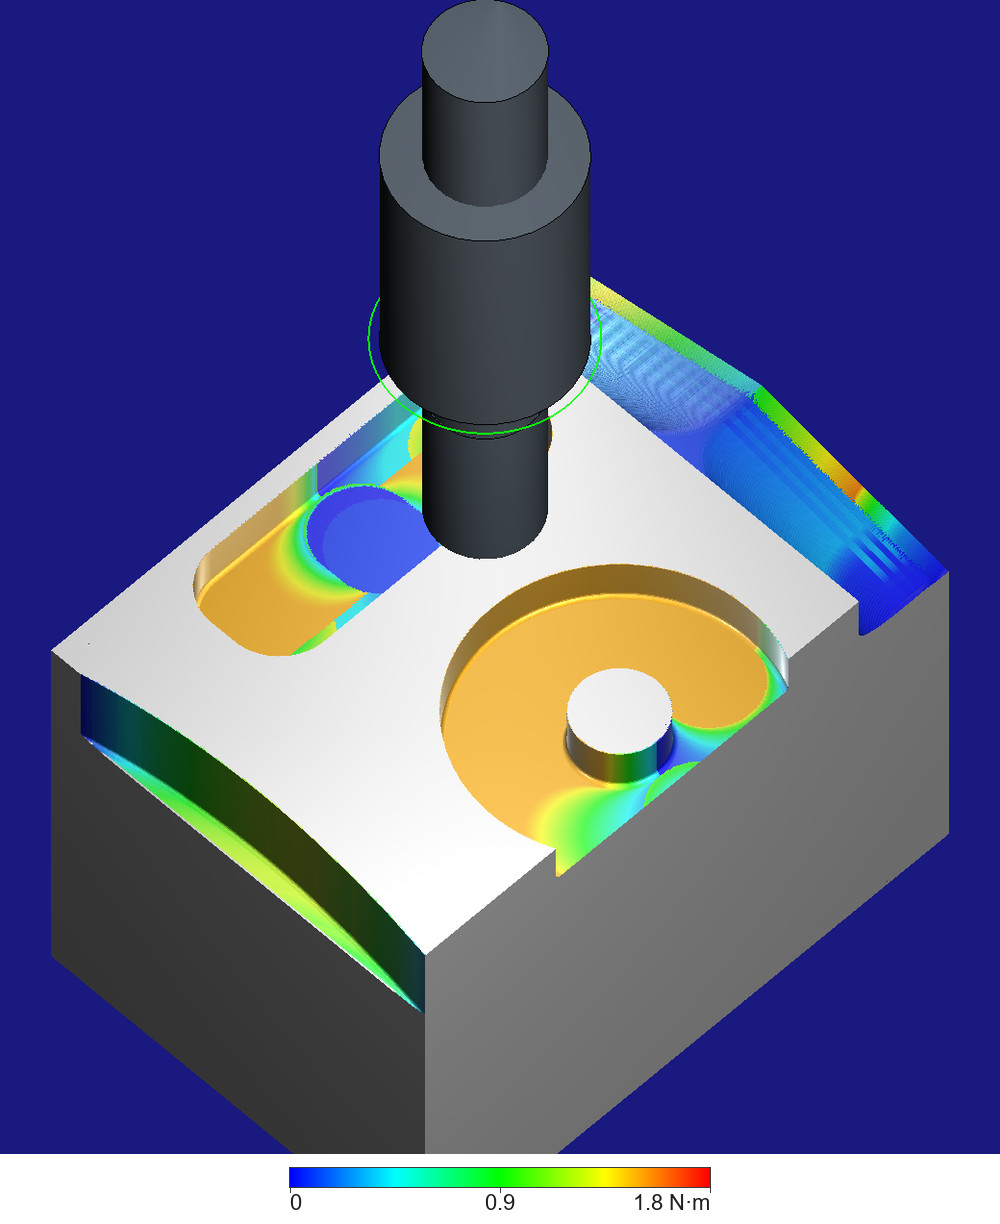
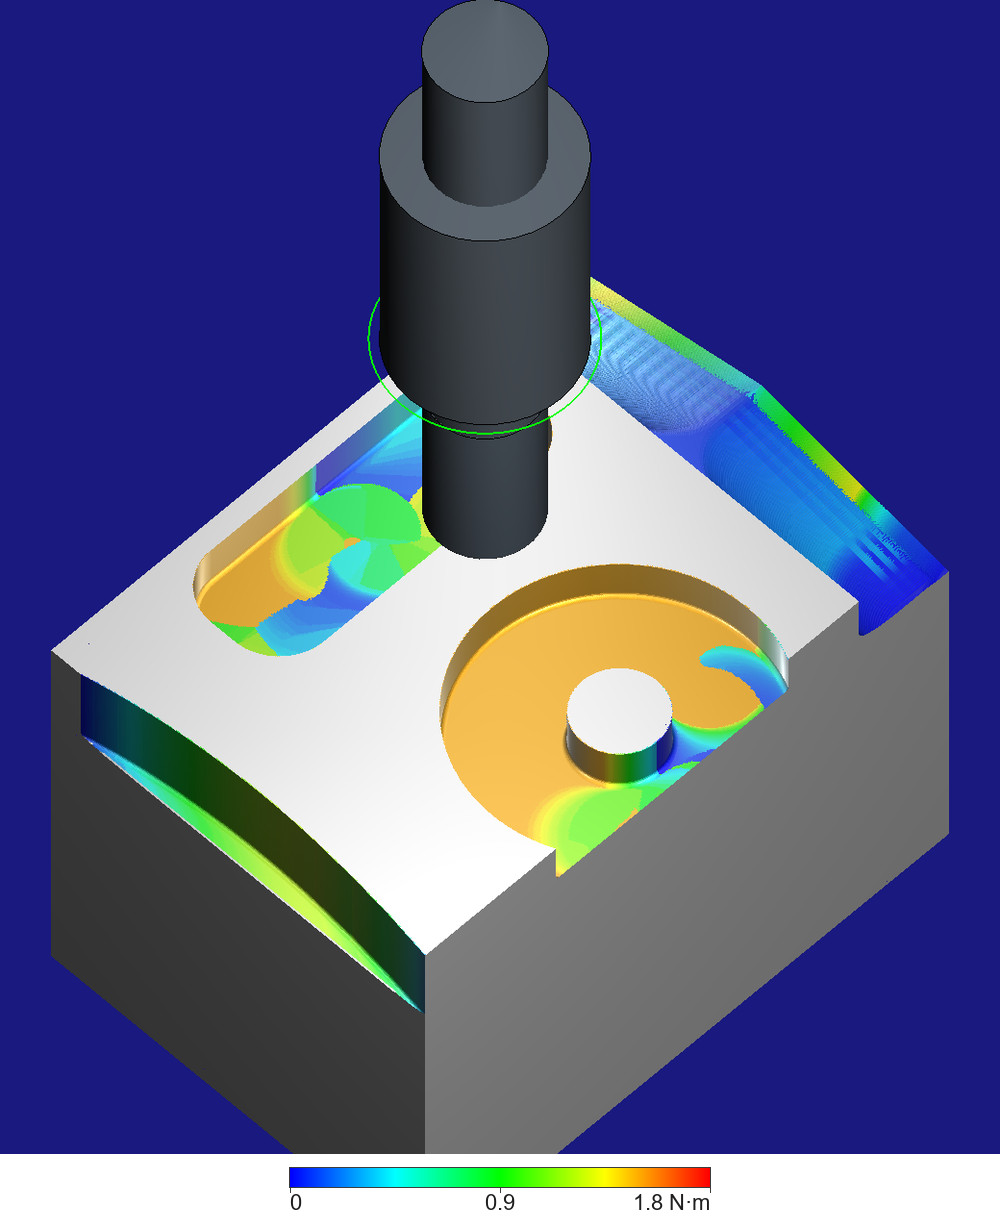
理想模式(第一張)與回饋模式(第二張)播完後的整塊鋁塊,在幾何差異之前從左前角斜上方看,每個切過的面依最後切到它的那一步的主軸扭矩上色,色條在每張圖下方,由 0(藍)到 1.8 N·m(紅)。沒有任何一步切到的頂面與外側面是白與灰;鋁塊周圍的深藍是畫面背景。理想模式裡,圓槽底面與長槽大半底面是橘的,那是全刀寬的切削;長槽起始孔是一個藍色圓盤,最後切到它的是螺旋下刀扭矩小的那些步;藍與綠的帶標出每一段切削開始與結束的地方;斜面帶一次切 0.68 mm,大多是藍,側銑面是綠到黃。回饋模式裡,長槽底面碎成一塊一塊,圓槽在凸台前方的底面也有幾塊,原因寫在下一張圖的圖說裡。刀具與刀把的畫法和案例頁頁首的圖相同,包括綠色圓環;機台本體隱藏。
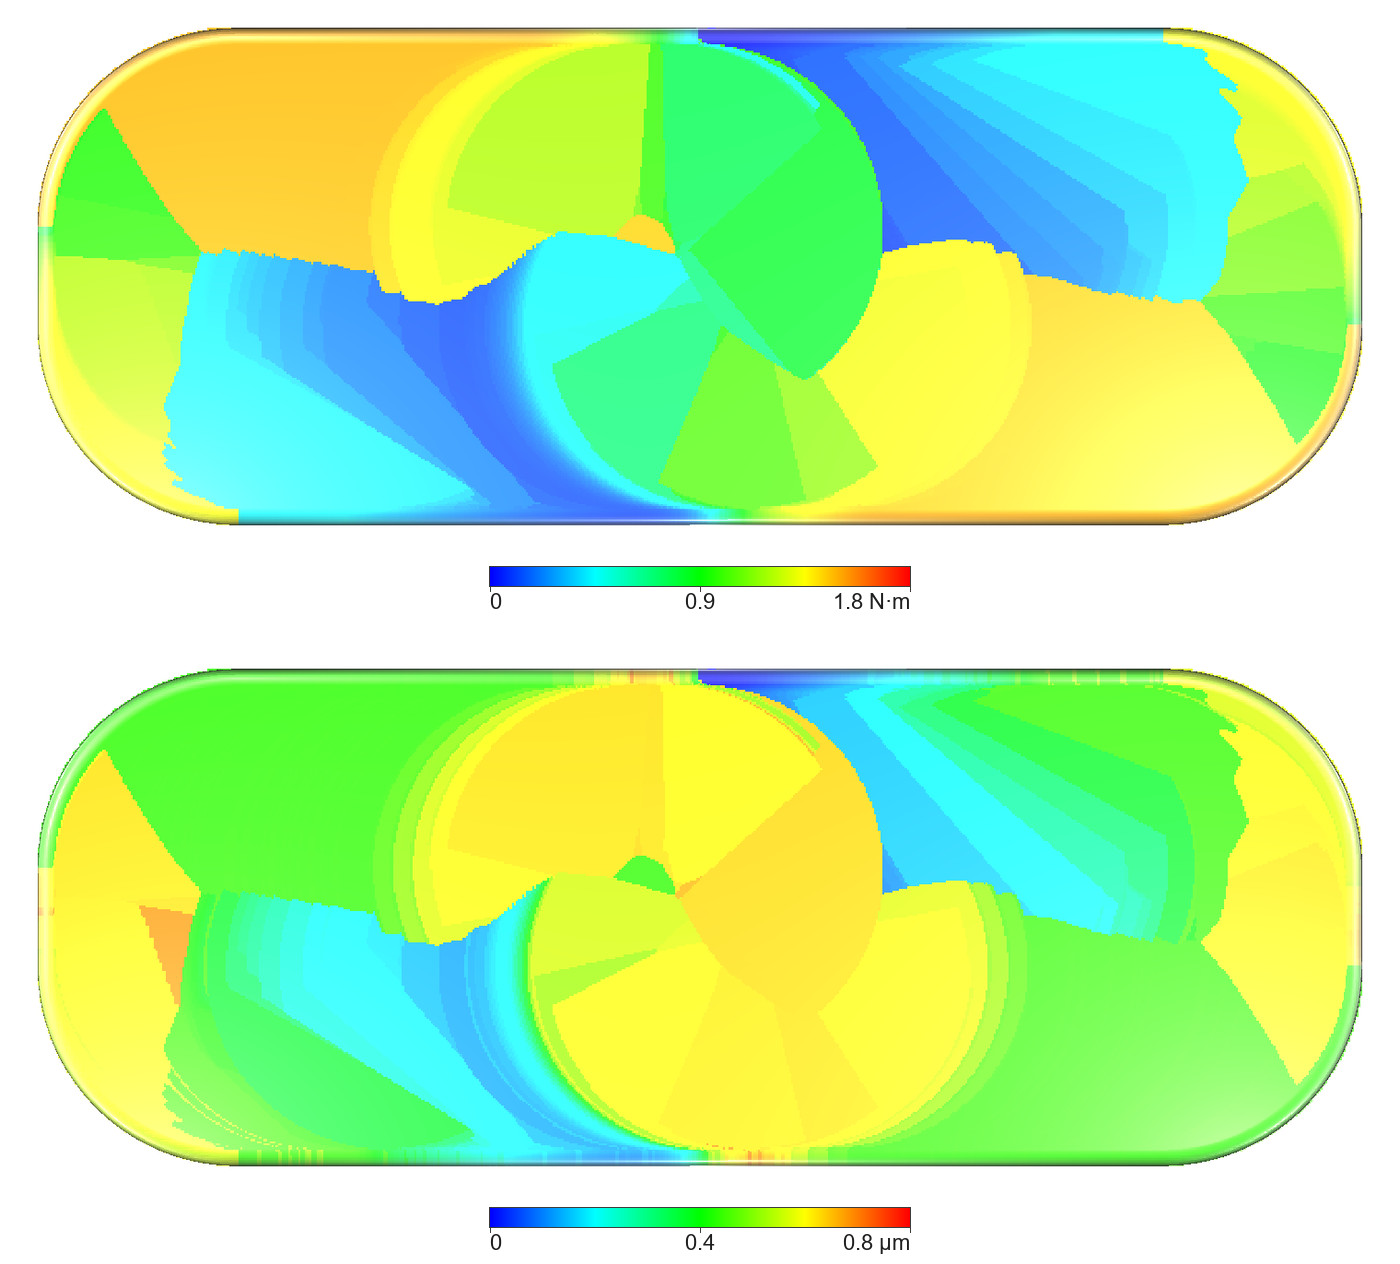
回饋模式的長槽俯視,+X 向右,在幾何差異之前,每一點依最後切到它的那一步的一個值上色:上方是主軸扭矩,0 到 1.8 N·m;下方是重切深度,0 到 0.8 µm,這是刀紋深度的簡化讀法,每一步一個值(藍最低、紅最高)。底面碎成楔形:在回饋模式裡,後面的步把一小片底面再切一次,就成了那裡的最後一步。牆面也取最後一步的顏色。槽緣外的白色是頂面,沒有任何一步切到它。
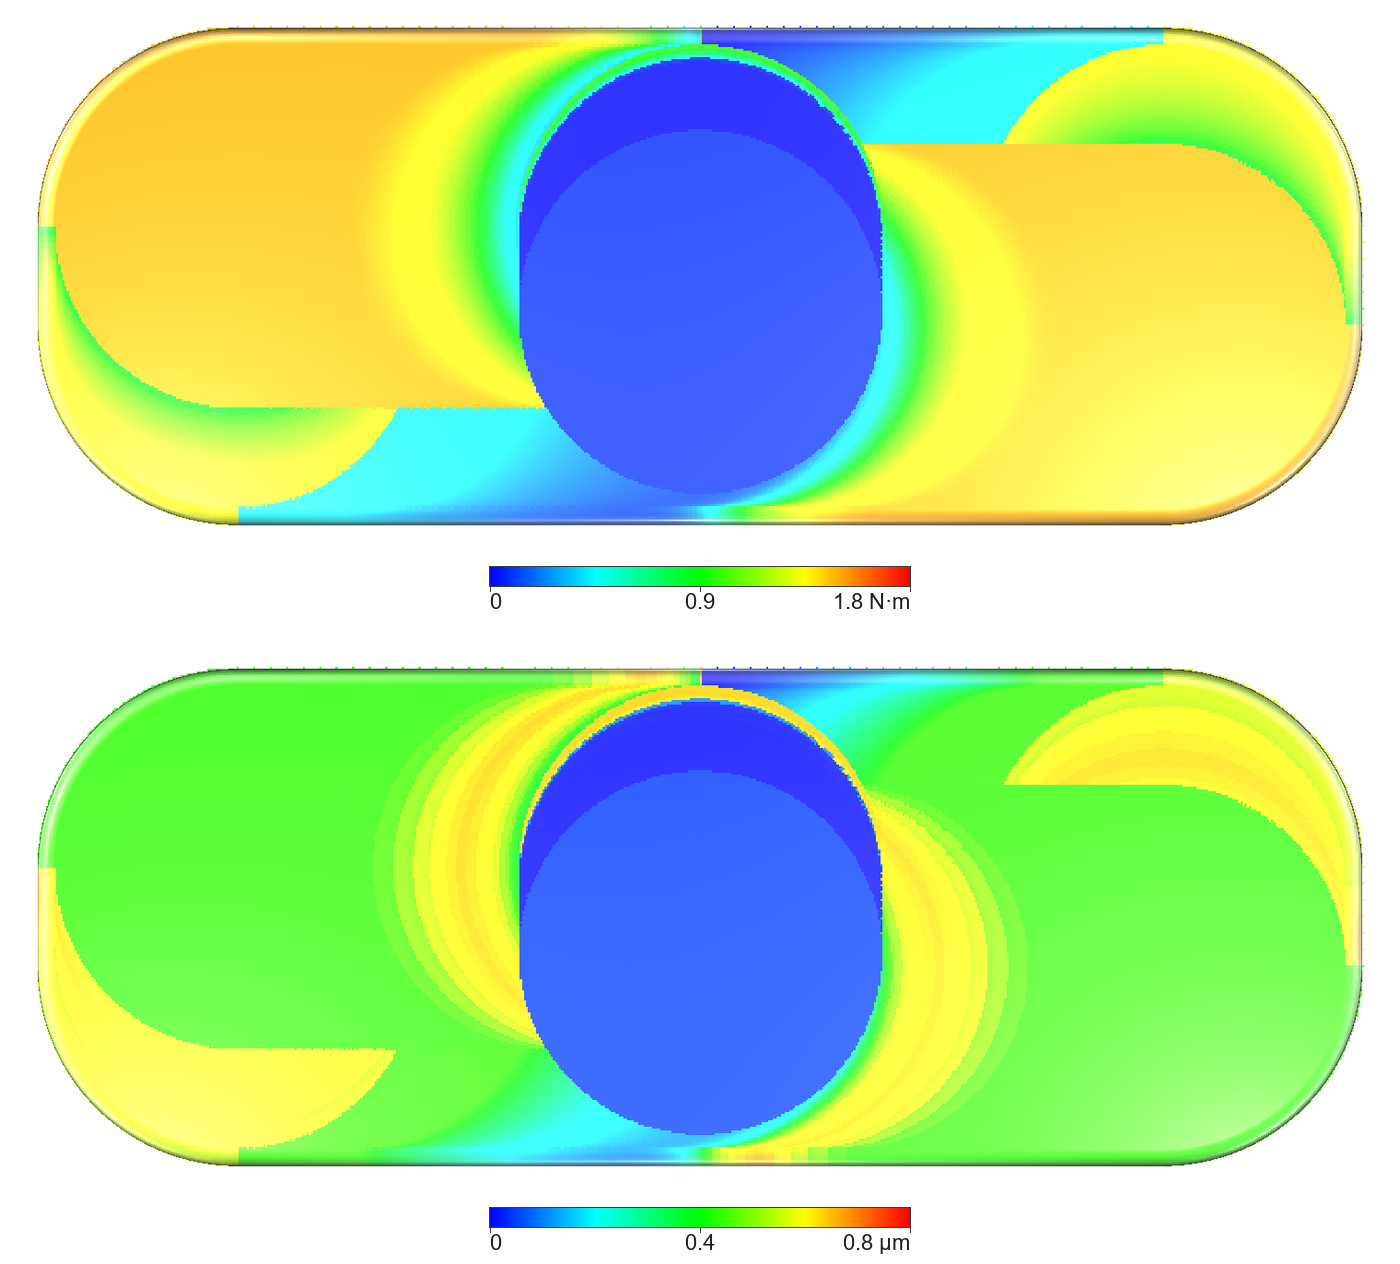
理想模式播完後的同樣兩個視角,同樣的色階:沿各道走刀與起始孔周圍是平順的色帶,和 HiNC 產品頁的圖一樣;起始孔兩側的圓弧,是三道走刀起刀與收尾留下的。起始孔本身是一個藍色圓盤,最後切到它的是螺旋下刀的步,每一步切的量很少,扭矩接近 0(這幾千步的中位數約 0.06 N·m)。下圖的重切深度不是 0:理想模式也算每一步的撓曲與重切深度,三道直線走刀的中位數約 0.4 µm,只是不讓撓曲移動切削,所以它的底面每一點仍在程式高度。
回饋模式下長槽各道走刀的步,取中位數;刀尖撓曲以刀具行進座標系表示,X 沿進給方向、Z 沿刀軸(銑削物理座標系):
| 走刀 | 切寬(mm) | 主軸扭矩(N·m) | 刀尖撓曲 X、Y(µm) | 重切深度(µm) |
|---|---|---|---|---|
| 第 1 道(Y 41.5,往 −X) | 12.0 | 1.50 | −0.73、+2.81 | 0.43 |
| 第 2 道(Y 38.5,往 +X) | 6.67:X 21–25 約 3.3,穿過起始孔時降到不足 1,X 34.5 以後增大,X 40.5 起是全槽 12 | 0.44(最多 1.50) | +0.61、+2.01 | 0.43(最多 0.70) |
| 第 3 道(Y 41.5,往 −X) | 1.53 | 0.21(最多 0.44) | +1.20、+0.77 | 0.25(最多 0.50) |
主軸扭矩是每一步主軸扭矩絕對值的平均;刀尖撓曲是刀尖被切削力推離程式位置的量;重切深度是 HiNC 每一步算出的底面回切深度。理想模式也逐步算同樣的受力與撓曲(第 1 道同為 −0.73、+2.81 µm),只是不讓它們移動切削。
它說明了什麼
給加工工程師。理想模式告訴你程式切不切得出這個形狀;回饋模式在 0.01 與 0.001 mm 下判讀,告訴你切削力在哪裡變化大到會留下刀紋,以及 HiNC 算出它有多深:在這些底面上不到 1 µm,位在每一道走刀的起點與終點、切寬變化處與各道走刀的車道相接處;遠牆上兩道走刀接合處附近則是 3.9 µm。2019 年的照片在長槽底面與遠牆的這些位置都有刀紋。
給老師或學生。為什麼刀紋出現在力變化的地方:切削一步一步依刀具的撓曲移動,兩步之間撓曲的變化,就沿著刀緣在底面留下一個台階,也就是一道圓弧;以及牆在兩道走刀交接處附近可能留下台階。還有比對的色階範圍怎麼決定它看得到什麼:同一個結果,在 0.1 mm 下一片綠,在 0.001 mm 下滿是刀紋。
給正在評估這種做法的人。在共用伺服器上兩次完整播放,各 22 到 28 分鐘、各不到 8 GB,回饋模式的時間約是理想模式的 1.27 倍;偵測半徑設對之後,每個參考、每個顯示半徑的一次比對只要幾秒;而真實鋁塊的照片,把刀紋放在同樣的位置。
來源與授權
這個案例無公開原始資料。它建在 HiNC 自己的示範專案,以及同樣這四支程式在 2019 年 2 月、與合作單位做的一次切削實驗中切出的鋁塊照片上。模型、NC 程式與專案都不提供,也就沒有授權可給;照片已裁到只剩鋁塊,不帶任何中繼資料。沒有公開的東西,也就沒有原始檔的備份可提供。