NASA HECC 離心葉輪:依公開葉片座標進行的五軸同動加工
一個 AI 代理 (agent) 拿到一個 NASA 壓縮機葉輪公開的葉片座標——沒有單位,也沒有模型、毛胚、機台或刀具路徑——在 HiNC 中仿真它的加工。它用 Python 腳本放樣出零件,做出一個車削過的毛胚和一台通用五軸機,並寫出五軸刀具路徑。透過 HiNC 的 Web API,HiNC 以一把裝在熱縮刀把上的錐度球頭端銑刀播放這條路徑、加以檢查、算出切削負載、把結果與設計比對,並把它後處理成帶 G43.4(刀尖點控制)的 Fanuc NC。HiNC 的物理計算讀到第一版路徑的刀具應力遠超過應力極限,代理因此重寫了它;HiNC 的產品擁有者在 3D 視圖上質疑了一次抬刀,隨之而來的修正省下了十分之一的仿真加工時間。
本頁的一切都是仿真:沒有任何零件在真實機台上切削過。下面每個難題各以一句話說明,並連到它的風險、怎麼浮現、如何解決,以及證明解法成立的證據。建好的專案是代理的工作素材,不對外發佈。
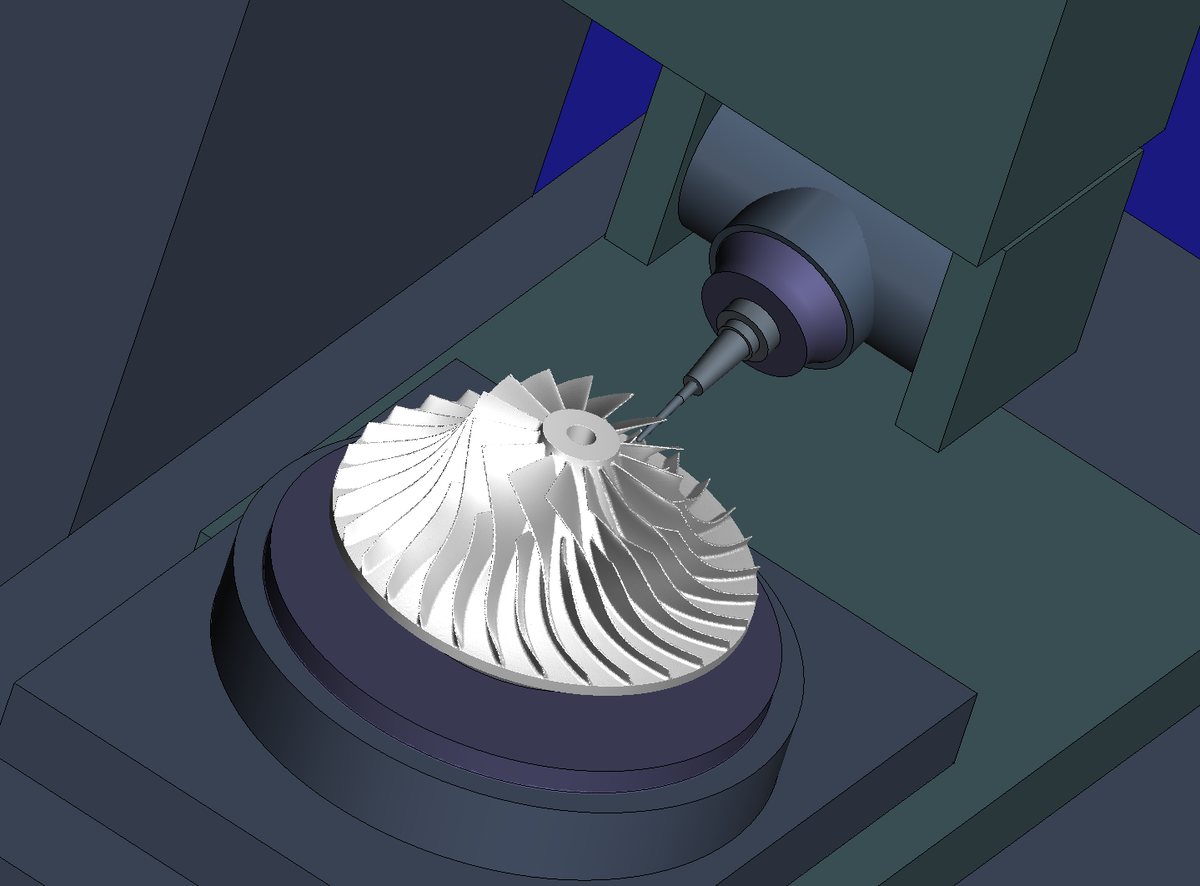
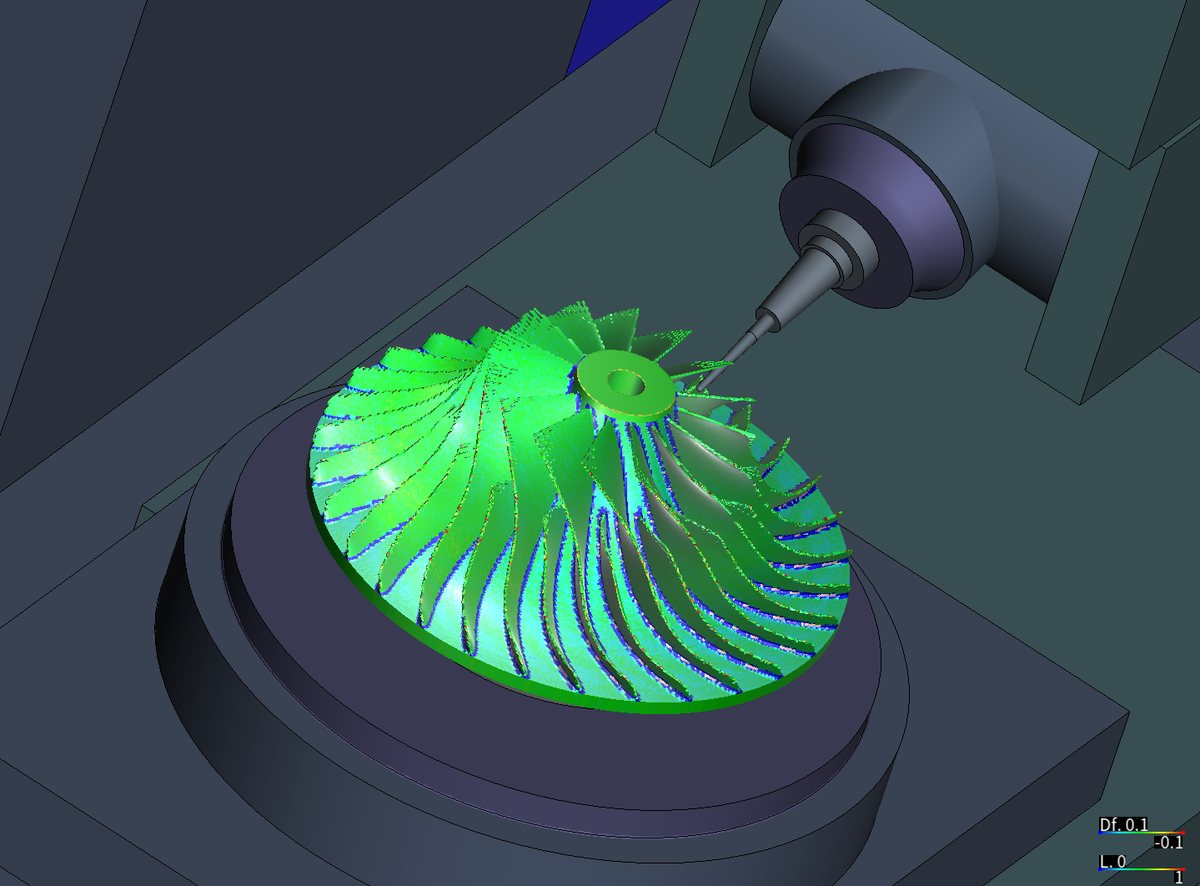
整件加工完成後的葉輪:從熱縮刀把伸出 92 mm 的錐度球刀,正在入口附近重描一面已完成的牆面。以 0.5 mm、在加入就地銜接之前的路徑上渲染(切削點相同),出自一次什麼都沒切的執行。畫面擷取自 HiNC 3.2.39。
案例
來源是 NASA 承包商報告 CR-2014-218114/REV1 High Efficiency Centrifugal Compressor for Rotorcraft Applications(G. Medic 等人,United Technologies Research Center,為 NASA Glenn Research Center 撰寫)的附件。附件中的資料夾 AppendixE.4_HotCoordinates/ 給出一條輪轂線(葉片所立的本體)與一條罩殼線(葉片上方的機殼輪廓),兩者都是 x r 兩欄;以及兩種葉片形狀各十一個截面,每個截面是 X, R*THETA, R 三欄。零件有 15 片主葉片與 15 片分流葉片(較短的葉片,從流道——兩片葉片之間的通道——的中途開始)。沒有任何檔案寫明單位。
資料夾給的 24 張表,以檔案本身的數字畫出(單位是英吋,見第一個難題):輪轂線 350 點、罩殼線 310 點,每個葉片截面 201 點,從輪轂(截面 1)到罩殼線(截面 11)。右圖的 THETA 取從入口看的逆時針方向,與代理的模型相同;檔案沒有寫明它往哪個方向。
報告說的比檔案多:真實零件是 Ti-6Al-4V,葉片與輪轂之間是複合圓角;0.012 in 的葉尖間隙不在截面裡;而座標是設計轉速 21,789 rpm 下的熱態形狀,製造用的冷態形狀並未提供。THETA 的方向、零件放在哪裡、怎麼夾持、控制器與刀具都沒有寫明,也沒有實體模型、毛胚或刀具路徑。HiNC 沒有 CAM,所以代理自己擔任 CAM 程式設計者,寫出刀位 (CL) 檔——帶刀軸向量的刀尖點,也就是 CAM 系統交給後處理器的東西——並把 HiNC 當作機台、檢驗者與後處理器來用。
代理建了什麼
一切都經由 HiNC 的 Web API 完成,依循的是專案建構、透過 HTTP 驅動網頁服務(英文,未鏡像)、刀位 (CL) 播放與透過 HTTP API 進行重播驗收。每個值都標明出處:讀取(來源寫明的)、推得(由來源推算的)、自選(來源沒說、由代理決定的)或量測(在 HiNC 3.2.39 上的一次執行中量得的)。
| 項目 | 值 | 依據 |
|---|---|---|
| 單位、尺寸 | 英吋,以 1:1 使用;葉尖外徑 431.8 mm;15 + 15 片葉片 | 單位與尺寸推得;1:1 自選;葉片數讀取(Figure 58) |
| 設計模型 | 以各截面放樣出葉片,立在旋轉出來的輪轂上,並修齊到罩殼線 | 截面讀取,放樣推得;輪轂鼻部、12 mm 背盤、Ø30 mm 軸孔自選:資料只給流路 |
| 毛胚 | 把罩殼線旋轉成形,以入口平面與半徑 215.9 mm 的外緣封閉,就像車削過一樣;毛胚與設計模型的範圍都是直徑 431.8 mm、台面上方 60 至 212.11 mm(高 152.1 mm) | 自選,讓銑削只需開出流道 |
| 夾具 | Ø280 × 60 mm 的夾持盤,Ø29.6 mm 的凸台插在軸孔裡、頂端在台面上方 85 mm;1,080 個三角形 | 自選 |
| 機台 | 通用機:旋轉台 C 軸、擺頭 B 軸;X ±900、Y ±600、Z −1000 至 +400 mm、B ±110°、C 無限旋轉 | 自選 |
| 程式原點 | 台面中心,Z 沿葉輪軸線向上;G54 (0, 0, −700) | 自選;G54 量測 |
| 控制器、材料、主軸 | Fanuc(HiNC 把 CL 後處理成 Fanuc NC);AA7075;通用主軸 24,000 rpm,以 12,000 rpm 運轉 | 自選;真實零件的鈦合金讀取 |
| 刀具 | 錐度球刀 R3、半錐角 2°、刃長 70 mm、從 88.9 mm 起為 Ø12 刀柄;3 刃、碳化鎢 | 自選:刀尖細、上段剛性高;88.9 mm 推得 |
| 刀把、伸出量 | 熱縮刀把,鼻端 Ø24,量規長度 102 mm;伸出 92 mm,刀長 194 mm | 自選;194 mm 量測 |
| 工序 | 粗加工分層、層距 2.5 mm、留 0.5 mm、1,800 mm/min;先精修所有葉片牆面(等高輪廓相距 1 mm、刀軸偏離牆面 3°、側刃離其他葉片 0.55 mm),再精修任何輪轂,因為一道輪轂精修會沿著兩面牆走;每個輪轂沿流線精修,線距至多 1 mm;精加工 2,400 mm/min | 自選 |
| 刀軸 | 粗加工與輪轂精修在不干涉之處往下游側傾 12°;精加工時相鄰切削點之間刀軸至多轉 4° | 依 HiNC 的物理計算結果自選 |
| 刀具路徑 | 粗加工 621,840 個移動;牆面與 14 個輪轂 848,914 個;最後一個輪轂 13,901 個 | 量測 |
| 任務 | 階段 A 粗加工、B 牆面與 14 個輪轂、C 最後一個輪轂(開啟物理),各以一筆零件記錄結束;碰撞偵測開啟;運動解析度 1 mm 與 15°;之後做差異比對與 NC 轉換;另有三個清單在整件執行時不勾選:重播後處理出的 NC(D)、碰撞探測(Z)與試跑(T) | 自選(能接續的任務);2,298,853 步量測 |
| 解析度 | 參考執行用 1 mm,拍圖用 0.5 mm(仿真毛胚的立方體邊長) | 自選(網格解析度) |
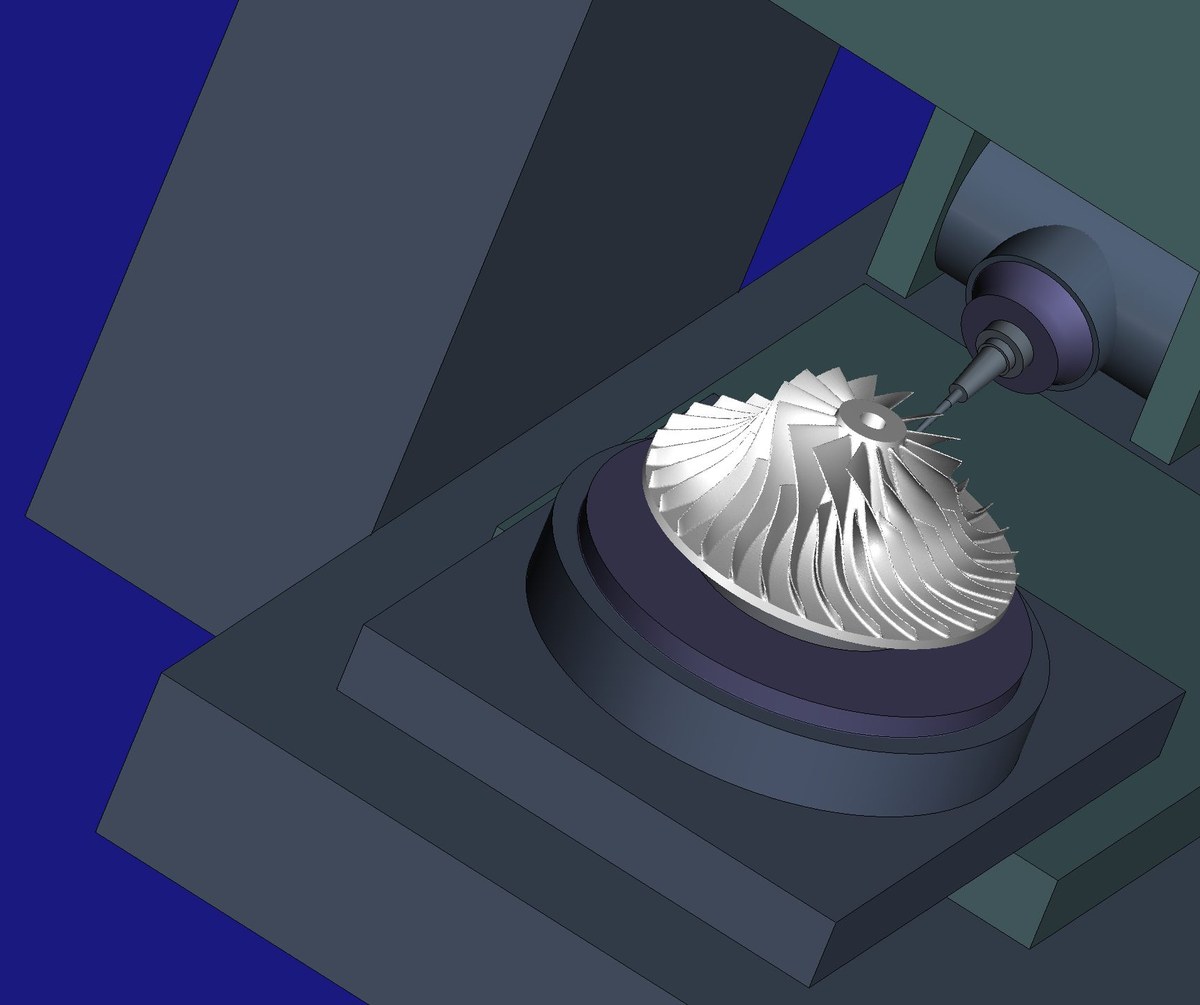
代理的腳本用方塊、圓柱與圓錐建出的機台:立柱、帶著擺頭 B 與主軸的滑枕,以及裝在 X、Y 滑台上、帶著 Ø280 mm 夾持盤的旋轉台 C。與本頁開頭那張圖出自同一次執行,以 0.5 mm 渲染。畫面擷取自 HiNC 3.2.39。
照下表數字以比例畫出的 T1 刀具,以及放大 20 倍的刀尖:2° 的錐面往下延伸到刀尖平面時半徑為 2.897,所以 D = 5.794 mm,而球頭寬 6 mm。D = 6 對這個輪廓不合:HiNC 在換刀時會拒收,並指出它要的是 D = 5.794。
代理在 HiNC 刀具庫中輸入的刀具與刀把:
| 項目 | 值 |
|---|---|
| 輪廓 | 刀尖球 R3、半錐角 2°、刃長 70 mm;輸入 D = 5.794133 mm,即錐面線延伸到刀尖平面的寬度 |
| 刃部以上 | 無刃的錐段延續到 88.86 mm 處接上 Ø12 刀柄;刀柄建模伸入刀把 40 mm |
| 刃形 | 3 刃、等螺旋角 30°、徑向前角 8°、徑向後角 8° |
| 刃口 | 刃口半徑 15 µm |
| 材料 | 碳化鎢,HiNC 的 WC-Co10-600nm 刀具材料,刃部與刀柄都用它 |
| 刀把 | Ø12 刀柄用的通用熱縮刀把,從鼻端起的 (Z, R) 輪廓:(0, 12)、(70, 17.51)、(70, 21)、(82, 21)、(82, 31.5)、(102, 31.5);也就是鼻端 Ø24、4.5° 錐面、Ø42 本體與 Ø63 凸緣,量規長度 102 mm |
| 伸出量、刀長 | 92 mm;102 + 92 = 194 mm |
| 刀補表(重播後處理出的 NC 時用) | 第 1 列取自刀具庫:刀長 194 mm、半徑 5.3415 mm(輪廓的最大半徑,在刃部頂端) |
代理的腳本寫出的刀具路徑:先列一條流道各工序的切削點,再列整件的各支程式;每條流道都是第一條轉 24° 而得:
| 工序 | 一條流道 | 程式:行數(移動數) |
|---|---|---|
| 粗加工 | 41,161 個切削點,37.6 m | 流道 1–15 的粗加工:627,472(621,840) |
| 牆面精修,繞一片主葉片與一片分流葉片 | 43,206 個切削點,30.1 m | 全部 30 片葉片的牆面,再加流道 1–14 的輪轂:852,646(848,914) |
| 輪轂精修 | 13,804 個切削點,14.6 m | 流道 15 的輪轂:13,963(13,901) |
| 試跑 | 流道 1 的粗加工、牆面與輪轂精修 | 在整件之前單獨播放:99,611(98,977) |
代理怎麼管理這件工作
- 先小後大。 在五軸機上播放 CL(由 HiNC 解出全部五軸)、後處理成
G43.4NC 再重播,這整條管線先在一個小的圓錐台測試上乾淨地跑通;接著以 1、0.5 與 0.25 mm 為一條流道計時,並在整件之前先試跑流道 1。 - 通過標準。 重播驗收的各項檢查(步數、執行的行數、切到材料、已建立差異比對);訊息依 id 與次數列出,沒有碰撞、快移切入材料或超出行程極限;產生器沒有丟掉任何刀具位置;開啟物理的那條流道,其負載逐步對照應力極限判讀。參考數字接著在剛重新啟動的 HiNC 上量得,並固定下來供重建時對照。
- 沒有盲建。 沒有另一個代理重建這個案例;最接近的檢查,是一個審查代理以「只拿到案例檔案的代理」的眼光去讀建案指示。
- 對抗式審查。 早期的一次審查迫使路徑與匯出改了三處(見下面的難題)。之後的三輪審查,每個審查代理都配一個反駁代理,在建案指示與來源筆記中確認了 48 項發現(39、5 與 4 項),全部已更正;最重的兩項:一個數字無法重現的探測,以及從試跑到整件之間缺了一步。
- 共用的伺服器。 代理在一台與他人共用的 32 核伺服器上跑自己的 HiNC 實例,每次量測執行之前都重新啟動它,讓記憶體峰值只屬於那一次執行;參考執行用 1 mm、拍圖用 0.5 mm,沒有任何整件執行細於 0.5 mm。
- 人在哪裡介入。 指派這項工作的 HiNC 產品擁有者裁定:每把刀都要裝在合乎實際的刀把上、用剛好夠用的最短伸出量,所以代理定義了一個熱縮刀把,並在每張圖中都畫出它;排除客戶的素材與未獲授權的資源,所以代理自己產生機台;要求依公開文件建案;並在畫布上點出一次抬刀(〈擁有者看到奇怪的抬刀〉)。
難題
這一案碰到十七個難題;除非難題中另有註明,數字都是在一台 32 核伺服器上的 HiNC 3.2.39 以 1 mm 量得。每一個都在NASA HECC 離心葉輪:難題依情況、風險、怎麼發現的、解法與站得住的證據寫成全文,下面各以一句話說明。
座標沒有單位
葉片檔案的座標沒有單位;與報告的 Table 2 對照,它們是英吋,本案以 1:1 使用。(全文)
為了 0.2 MB 的資料下載 4.93 GB
本案需要的 25 個檔案約 0.2 MB,放在一個 4.93 GB 的 zip 裡,所以代理依位元組範圍讀出 zip 的目錄與那些項目。(全文)
授權允許什麼
紀錄上寫著 Public Use Permitted,卻沒有指名授權或權利人,所以逐欄引用紀錄、以一行固定文字標示作者,而備份副本會依權利人要求移除。(全文)
用哪一台五軸機?
HiNC 的資源庫沒有獲此用途授權的五軸機,所以一支腳本用方塊、圓柱與圓錐產生一台 C 軸在台上、B 軸在主軸頭的機台,刀把則是專案中的一條 Z–R 輪廓。(全文)
伸出量可以多短?
伸出量是 92 mm,比錐段接上刀柄的 88.9 mm 多 3 mm,熱縮刀把因此只夾在刀柄上;產生器在取樣的高度上讓錐段、刀柄與刀把離葉片與輪轂 1 mm。(全文)
刀具離葉片多遠?
量到 110 萬個葉片取樣點中最近一點的距離,會把間隙高估約 0.1 mm,所以改用每個取樣點的切平面,而且只在它所屬取樣點的那一小片之內採信。(全文)
沒有封閉的設計模型
從 STL 重新載入後,設計模型有零面積三角形、並不水密,所以匯出之前先合併頂點、剔除退化面。(全文)
擦到零件的退刀,進給太快的下刀
退刀開始時刀具仍碰到零件,下刀又以切削進給切進材料,所以退刀先沿刀軸以進給走 5 mm 再升起,下刀以 900 mm/min 進給切入。(全文)
HiNC 的物理計算讀到刀具遠超過應力極限
最後一個輪轂精修的刀具應力比峰值達 350 %;改以球刀側面、沿流線切削,精加工相鄰切削點之間刀軸至多轉 4° 之後,在 0.5 mm 下最高讀到 94.4 %。(全文)
看起來嚇人、其實沒事的數字
八倍於程式的進給、極厚的切屑與無限大的切深,來自快移與下刀、0.5 mm 下切屑讀值以 0.12 mm 為一階的跳動,以及單獨的一步,所以數值逐步讀取、只看刀具有接觸的步。(全文)
記憶體用到哪裡去了
早期路徑的一條流道在幾何比對時達到記憶體峰值,所以整件工作可以逐階段執行、差異比對放在最後,預算是每百萬步約 4.6 GB。(全文)
悄悄從頭開始的接續執行
階段的記錄只有在這次執行還沒有播放任何東西時才會被讀取,所以接續時只取消勾選前面各階段的程式檔案列。(全文)
擁有者看到奇怪的抬刀
兩道精加工之間的直線移動被拒時,刀具離開毛胚、抬高最多 95 mm;離開表面只抬 1.5 mm 的就地銜接取代了其中 1,380 次。(全文)
如實呈現零件的圖
切出的表面會渲染成粉紅色,已建立的差異比對會留在畫面上,所以圖來自一次讀取各階段記錄、只播放一段短姿態路徑的執行。(全文)
哪片分流葉片屬於哪條流道
主葉片 0 與主葉片 1 之間的分流葉片是分流葉片 1,所以路徑腳本依分流葉片所在的位置、而不是依它的編號,來取流道裡的分流葉片。(全文)
看起來像讀錯記錄的摘要
播放腳本的訊息摘要,替接續執行的兩次記錄讀取印出同一個檔名,而每次讀取用的其實都是它自己那一列的檔名。(全文)
重新啟動後關閉專案回 400
重新啟動之後沒有載入任何專案,POST /api/Project/close 回 400,所以重建腳本容忍這個回應,照樣建出專案。(全文)
結果與效益
全部都是仿真:在一台 32 核伺服器上的 HiNC 3.2.39 以 1 mm 量得,每次執行之前都重新啟動 HiNC。
| 執行 | 步數 | 實際耗時 | 記憶體峰值 |
|---|---|---|---|
| 試跑,流道 1:99,611 行全部執行,一則檔案行數提示(差異比對開、NC 轉換關) | 153,128 | 357 s | 8.0 GB |
| 整件,兩次執行(差異比對與轉換都開) | 2,298,853 | 4,181 與 4,145 s(70 min) | 23.5 與 22.4 GB |
| 階段 A / B / C(每段都轉換自己的程式,只有 C 建立差異比對;B、C 為接續;A 取自同一檔案較早的一次執行) | 1,031,477 / 1,239,043 / 28,234 | 1,642 / 2,347 / 131 s(27 / 39 / 2 min) | 7.2 / 9.1 / 12.1 GB |
| 重播後處理出的 NC(差異比對開) | 2,299,229 | 4,073 s(68 min) | 20.7 GB(最後一步時 11.1 GB) |
碰撞探測,一支 13 行的程式:球刀在 x = 240 mm 處——半徑 215.9 mm 的外緣之外——往下插進旋轉台 3 mm,刀具與刀把離毛胚至少 18 mm;一則檔案行數提示、七則 Collision--Detected 錯誤,都是旋轉台撞上刃部,發生在插下與退回的路上,另有一則 Play-Touch--None 警告,因為完全沒碰到毛胚(差異比對與轉換都關) |
551 | 5 s | 1.6 GB |
| 整件 | 值 |
|---|---|
| 執行的行數 | 627,472 + 852,646 + 13,963,每一行都執行了 |
| 碰到毛胚、建立比對 | 兩者都有:IsTouched 峰值為 1,比對的疊色已建立 |
| 仿真時間 | 44,001.72 s(12 h 13 min) |
| 訊息 | 三則檔案行數提示;沒有碰撞、快移切入材料或超出行程極限 |
| 幾何比對 | 流道與葉面在 ±0.1 mm 之內 |
| 開啟物理的最後一個輪轂,25,935 個切削步 | 進給全程 2,400 mm/min;切削力中位數 75 N、第 99 百分位數 201 N、最大 647 N;應力比中位數 14.7 %、第 99 百分位數 39.7 %、最大 126 % 只出現在一步(0.5 mm 下為 94.4 %) |
後處理出的 G43.4 NC |
621,853 + 848,924 + 13,911 行,每一行都執行了;比 CL 播放多 376 步;只有它的三則檔案行數提示 |
整件加工後與設計的比對,0.5 mm(幾何驗證):綠色在 ±0.1 mm 之內,藍色是殘留的材料,紅色是切到設計以下。藍色沿著葉根分布,那裡設計是尖角,R3 球頭留下它自己的圓角;銳邊上的紅色雜點沒有用更細的格子查過。畫面擷取自 HiNC 3.2.39。
給加工工程師。 代理能寫出示範品質的五軸葉輪路徑,而 HiNC 的檢查在動用任何機台之前就找出了其中真正的毛病:起點仍帶著接觸的快移,以及一條讓刀具受力遠超過應力極限的路徑。它還沒有經過生產驗證:只有一道輪轂精修做過負載檢查,而且是以鋁材計算。
給老師或學生。 拿一個已知尺寸核對單位;錐度球刀的直徑;為什麼球刀不該用切速為零的刀尖切削,以及為什麼擺動的刀軸會讓側刃上段過載;為什麼被解析度量化的讀值不是負載。
給評估這種做法值不值得的人。
- 由人提供的:這項工作、擁有者的裁決,以及一次觀察。
- 交付的:全部 15 條流道的路徑,通過 HiNC 的各項檢查,以及一支每一行都能重播的
G43.4程式;應力比尖峰從 350 % 降到 94.4 %;省下十分之一的仿真時間。 - 代價:約 1,400 行 Python,其中約 840 行用於刀具路徑,產生一次約 5 分鐘;每次整件執行 70 min 與 23.5 GB,或分階段、每段至多 12.1 GB;NC 重播 68 min;一次重新載入之後重跑了一次執行。
- 依賴的:審查代理。
- 無法告訴你的:這條路徑實際切金屬時如何,更不用說切鈦合金。
誠實的限制
- 示範品質。 路徑是代理自己的 CAM,從未在金屬上試過。
- 做過負載檢查的。 只有最後一個輪轂,2,298,853 步中的 28,284 步。每條流道都是同一條路徑轉 24°,而每個輪轂都在所有牆面之後加工,所以它代表其他輪轂,卻不代表刀具接觸最多的粗加工,也不代表牆面。負載假設材料為 AA7075、刀具為代理選的那一把。
- 刀把間隙是代理自己的檢查。 產生器在取樣的高度上(沿刀具每 2–20 mm 一點)讓錐部、刀柄與刀把離葉片與輪轂至少 1 mm,不比較沿著大幅傾斜的刀軸的深度與刃長;播放乾淨的碰撞訊息不當成比這更多的證據。
- 較簡化的零件。 鼻部、背盤與軸孔是自行設計的;葉尖修齊到罩殼線(最多修掉 0.34 mm),沒有葉尖間隙;沒有圓角;用的是熱態形狀,而且可能是鏡像的,因為 THETA 的方向沒有寫明;通用機台;沒有夾持。
- 仿真時間是刀尖路徑長除以進給(以旋轉軸 36,000°/min 的快移速率為上限),再加上 20,000 mm/min 的快移,沒有加減速:不是週期時間。
- 後處理出的 NC 是以它的計數、訊息與它自己的比對來判斷,沒有逐數字與 CL 播放對照;它多出的 376 步沒有追查。
- 只在一個版本上量過。 執行時間、記憶體峰值與幾何比對都只出自 HiNC 3.2.39,只有難題頁〈記憶體用到哪裡去了〉裡試跑的流道 1 在 HiNC 3.2.56 上重量過。
- 圖拍於加入就地銜接之前(切削點相同)。沒有做盲建。
讀者可以帶到自己案例的
- 先拿一個已知尺寸確認單位。
- 讀回 HiNC 建出的刀具,與原本想要的那一把比較。
- 先在小案例上證明整條管線,並在整件之前先跑一段(刀位 (CL) 播放)。
- 把物理放在能代表其餘部分的地方,逐步判讀,並說明它沒有涵蓋什麼(觀看執行)。
- 在信任一項安全檢查的沉默之前,先用一次刻意的碰撞證明它會發聲。
- 把長的工作分階段,並把差異比對當成另一次執行來規劃預算(記憶體規劃、幾何驗證)。
- 在任何東西重新載入專案之前,讀完每一個數值。
- 盯著畫布看:看起來奇怪的動作,通常真的有問題。
來源與授權
- 來源。 G. Medic, O. P. Sharma, J. Joo, L. W. Hardin, D. C. McCormick, W. T. Cousins, E. A. Lurie, A. Shabbir, B. M. Holley 與 P. R. Van Slooten(United Technologies Research Center),High Efficiency Centrifugal Compressor for Rotorcraft Applications,NASA/CR-2014-218114/REV1,NASA Glenn Research Center,2017——https://ntrs.nasa.gov/citations/20180001471;它的附件,含
AppendixE.4_HotCoordinates/——https://ntrs.nasa.gov/citations/20180001472。連結若搬移,可搜尋High Efficiency Centrifugal Compressor for Rotorcraft Applications或NASA/CR-2014-218114。請使用 REV1(2017),而不是已被取代的 2014 原版。 - 授權與條款。 NASA Technical Reports Server 紀錄上的著作權判定是 Public Use Permitted;它不附任何授權、不指名權利人,並標明這不是美國政府著作,所以這些資料不屬於公共領域。本頁的使用,建立在把這項判定解讀為涵蓋這些座標上,而不是建立在法律意見上。NASA 的科學與技術資訊使用條款適用。資料夾寫明它「not subject to the EAR or the ITAR」(不受 EAR 或 ITAR 管制)。
-
出處標示。
Impeller geometry from NASA/CR-2014-218114/REV1, "High Efficiency Centrifugal Compressor for Rotorcraft Applications", G. Medic et al., United Technologies Research Center, for NASA Glenn Research Center; supplement https://ntrs.nasa.gov/citations/20180001472 (Appendix E.4 hot coordinates; NTRS copyright determination: Public Use Permitted). Tech Coordinate lofted the surfaces and made the blank, tool path, tool, holder and machine set-up; NASA does not endorse Tech Coordinate, HiNC or this case.
依 NASA 的條款,資料依現狀提供,不附任何保證。本頁沒有使用任何 NASA 標誌。
-
修改之處。 25 個檔案逐位元組原樣使用;其餘一切都出自代理之手,如設定表所記錄。從報告取用的只有數字。
- 備份。 本頁不提供下載。公司網站保留那 25 個檔案的備份,以防連結失效,並會依權利人要求移除。
從附件取得的檔案,可以用 SHA-256 與這裡用的檔案比對;來源筆記列出的值如下(即 NASA 提供的檔案,含 CRLF 行尾):
| 檔案 | 內容 | SHA-256 |
|---|---|---|
README_ExportControlClassification.txt |
出口管制聲明(〈授權與條款〉引用的那一句) | 0767de94b01705294ab73f52de876d66954fe4145690feecc90440271a015a27 |
table_C_1_flowpath_hub.txt |
輪轂線,350 點,x r 兩欄 |
21de8671e5dd649986a182499d0cce45e3e4e12347594a7275fdb0930cd3a3e5 |
table_C_2_flowpath_shroud.txt |
罩殼線,310 點,x r 兩欄 |
252e39b26c151929ed4fcc778487eef404c154aa32e4d08cea5a2af03fed909e |
table_C_3_impeller_main_blade_section_1.txt |
主葉片,截面 1(輪轂) | bc0ebeec00a0a0d8a8d68dc668b5fed9f8ca01ce89b5388c9dfb04d0bf57e68d |
table_C_4_impeller_main_blade_section_2.txt |
主葉片,截面 2 | 50d33e8f687217ba8024faba7b6fda39e0cde87a1a72369fa5e8263795434ce4 |
table_C_5_impeller_main_blade_section_3.txt |
主葉片,截面 3 | f8d1f6759c719110ac5591db0bf13ec7d2c93af4b255f5d784f371780e471707 |
table_C_6_impeller_main_blade_section_4.txt |
主葉片,截面 4 | 4fadf10126118f579173a95314bc9914e41e0351c2035cd955721b35774fd1bc |
table_C_7_impeller_main_blade_section_5.txt |
主葉片,截面 5 | 7770b1e37704db91e698a91b13edbb3b68b89356b4734a4de313e4ecedbdeeed |
table_C_8_impeller_main_blade_section_6.txt |
主葉片,截面 6 | 8b1baf77991b7f6b17fe82796333c996cd5d69ec007b999ffcfb8779530b4510 |
table_C_9_impeller_main_blade_section_7.txt |
主葉片,截面 7(原檔沒有標題列) | 203a8ac02d2c03765079767c78fc449c70a49a203fecd73a3dc88f11704d35a0 |
table_C_10_impeller_main_blade_section_8.txt |
主葉片,截面 8 | 4b147950463587c35bdface9b20c645aa10c46402c8407f7672a46ef9f691491 |
table_C_11_impeller_main_blade_section_9.txt |
主葉片,截面 9 | dad49d72a4e353df41238fe228bd9650d56c6ac3e91b20003ce429660511ece5 |
table_C_12_impeller_main_blade_section_10.txt |
主葉片,截面 10 | 62e8d39e0bae6162083b59bf4b51b50f8df7db3c487daf327dc473f0ab45e2ef |
table_C_13_impeller_main_blade_section_11.txt |
主葉片,截面 11(罩殼線) | 264b520bb549e0a61176b95c7cc0f9a74014960896e2b0d507d3a48ffd283b61 |
table_C_14_impeller_splitter_blade_section_1.txt |
分流葉片,截面 1(輪轂) | 50e935d4dd8fea75b061a99fd97a1977fa067da8a4b4d214c3018b1611612412 |
table_C_15_impeller_splitter_blade_section_2.txt |
分流葉片,截面 2 | 3bc2962aa35758d990898262b062590b05d1d4d91a678ce0ddb0a0cbd8acbd4e |
table_C_16_impeller_splitter_blade_section_3.txt |
分流葉片,截面 3 | 13470e3abff314281bd67df78d586f73258cf6d00b789d5bec93dce3441ed1b4 |
table_C_17_impeller_splitter_blade_section_4.txt |
分流葉片,截面 4 | 076b0635d13e2a59f5cfbfcc92e5fe3c8ffcb9e25721f04785239b929c88dcfd |
table_C_18_impeller_splitter_blade_section_5.txt |
分流葉片,截面 5 | d81afb3c67126c932583f0b763874657c52b185346336a0f4f25de283d512912 |
table_C_19_impeller_splitter_blade_section_6.txt |
分流葉片,截面 6 | 7afa5b38d0fa05edf1584d9c8937d3422160219abfff86ad50c7f3b72a675444 |
table_C_20_impeller_splitter_blade_section_7.txt |
分流葉片,截面 7 | d74d1288f053b0a34b143bc08135240473a1e9156dc2614167a190d1c1251591 |
table_C_21_impeller_splitter_blade_section_8.txt |
分流葉片,截面 8 | ec05dd5f59f15f4d596a7e07c32780d55f77b1a209f85daab0ea52124876986e |
table_C_22_impeller_splitter_blade_section_9.txt |
分流葉片,截面 9 | 73ffa548204fc027b55b3c7414187d48dde4f489a60e0f83f6286c60a82e6c12 |
table_C_23_impeller_splitter_blade_section_10.txt |
分流葉片,截面 10 | 4ca4b956137cb7a8835e300d77b3784ea92d45f2b84dad7925c1c32b5df8be50 |
table_C_24_impeller_splitter_blade_section_11.txt |
分流葉片,截面 11(罩殼線) | 3f12174fa42f80dac07eaf45f9e5a43abc09326852d47c6727aa5aff503171cd |
同一個資料夾還有擴散器與出口導葉的截面(table_C_25 至 table_C_30)以及 AppendixC.pdf;葉輪用不到它們,這裡也沒有使用。