火星車輪:人字形輪刺之間 0.75 mm 的輪皮,以四軸銑出
好奇號 (Curiosity) 的每個車輪都是從一整塊鋁材加工出來的:含輪面外徑 500 mm、寬 400 mm,而人字形輪面花紋——輪刺 (grouser)——之間的輪皮 (skin) 只有 0.75 mm,JPL 稱之為「the absolute minimum thickness that was machinable」(能加工出的絕對最小厚度)。這個車輪找不到授權上無虞的 CAD 模型,所以一個 AI 代理 (agent) 依公開發表的數字重建了它,為橫跨全寬的一個輪面節距寫出一支四軸(A 軸)程式,並透過 Web API 在 HiNC 中播放。要回答的,是工廠在下刀之前會問的問題:最後那 0.75 mm 的輪皮保不保得住?刀把會不會碰到車輪的邊緣與裝夾?主軸與刀具是否都在各自的極限之內?HiNC 對第三個問題的回答是「否」,並指出了問題在哪裡;修訂後的程式則通過了。
本頁的一切都是仿真:沒有任何車輪在真實機台上切削過。本頁的車輪是代理自己的模型,不是 NASA 或 JPL 的設計檔;真實車輪的照片在 NASA 的頁面上。下面每個難題都寫明它的風險、怎麼浮現、如何解決,以及證明解法成立的證據。建好的專案是代理的工作素材,不對外發佈。
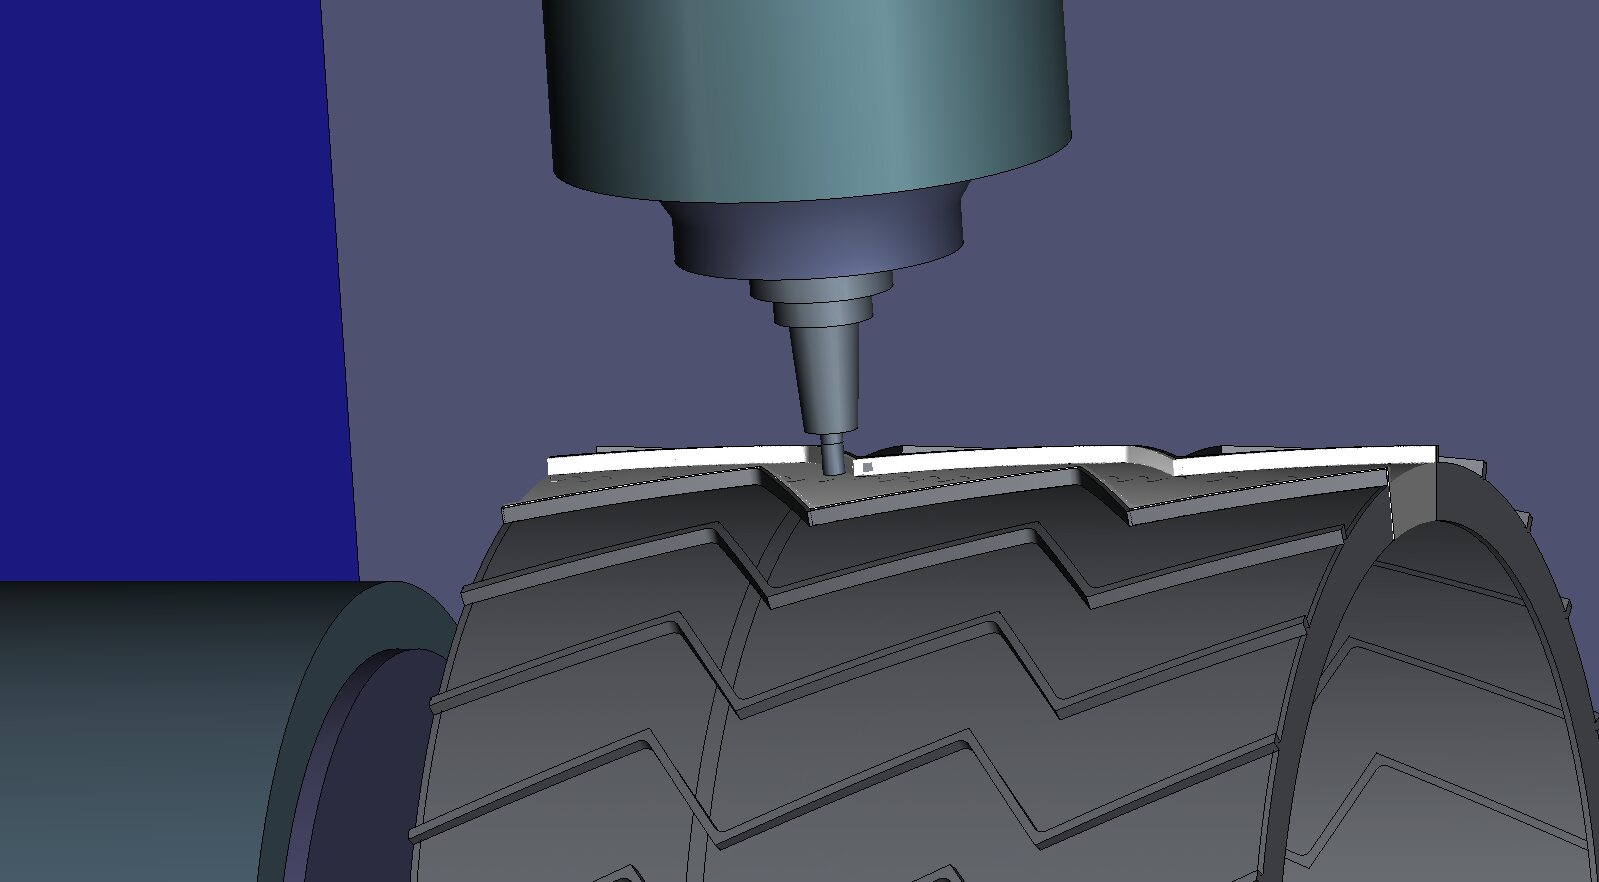
代理的車輪模型在 HiNC 的畫布上:從熱縮刀把伸出 20 mm 的 Ø10 端銑刀,停在本案所切那條槽的槽底(上方顏色較淺的那個節距);其餘 26 條槽畫成夾具的一部分。畫面擷取自 HiNC 3.2.42,是從記錄重播加工完成的節距之後所拍。
案例
三個公開來源給出了車輪的數字;沒有一個給出可據以加工的模型或圖面:
- Rankin 等人,JPL,IEEE Aerospace Conference 2022,Table 1:含輪刺的直徑 50.0 cm、寬 40.0 cm、輪皮 0.75 mm、「19 chevroned grousers plus 8 straight grousers」(19 道人字形輪刺加 8 道直輪刺);內文另外寫到「a vertical rim on each edge of the wheel and a stiffening ring around the interior of the wheel, located two-thirds of the wheel width from the inside edge」(車輪兩側邊緣各有一道垂直的輪緣,車輪內部有一圈加強環,位在距內側邊緣三分之二輪寬處),以及每道輪刺「contains four chevron features」(含四個人字形特徵)。
- The Planetary Society(2014):輪刺「protude 7.5 millimeters from the wheel skin」(從輪皮凸出 7.5 mm)、「spaced 15 degrees apart」(彼此相隔 15°);「Each wheel tire was machined from a single block of aluminum」(每個輪胎都是從單一塊鋁材加工出來的);「a slight crown to the wheel」(車輪略微中凸)。
- NASA Science 的車輪比較:20 英吋(50.8 cm),以及一張插圖,代理只把它當作形狀的內部參考。
沒有交代的:以數字表示的人字形形狀、輪刺厚度、輪緣與加強環的尺寸、里程計區段的配置、合金(只寫「flight-grade aluminum」,飛行級鋁材)、車削與銑削的先後順序、機台、夾具、刀具與程式。
代理建了什麼
一切都經由 HiNC 的 Web API 完成,依循的是專案建構、透過 HTTP 驅動網頁服務(英文,未鏡像)與透過 HTTP API 進行重播驗收。每個值都標明出處:讀取(來源寫明的)、推得、自選(來源沒說、由代理決定的)、估計(從照片估出的)或量測(在 2026-10-01 的 HiNC 建置上的一次執行中量得的)。
| 項目 | 值 | 依據 |
|---|---|---|
| 車輪 | 含輪刺外徑 Ø500.0、寬 400、輪皮 0.75、輪刺高 7.5 | 讀取(JPL 的 50.0 cm,註明「including grouser」,即含輪刺;不採用 NASA 取整後的 20 in) |
| 輪面 | 19 道人字形輪刺,相隔 15°,每道以四個折點呈之字形橫跨全寬;8 道直輪刺相隔 10°,填滿剩下的 90° | 數量與間距讀取;折點位置(x = −95、−55、55、95 mm)、斜角(24° 與 51°)、4 mm 的厚度(照片上約為節距的 1/16)與直輪刺的位置估計 |
| 內側 | 兩側邊緣各一道 3 mm、深 25 mm 的輪緣,一道 8 mm、深 20 mm 的加強環,距外側邊緣三分之一輪寬;輪面是單純的圓柱(中凸量在任何來源中都沒有數值) | 位置讀取,尺寸估計 |
| 材料 | AA7075 | 自選:合金沒有公開;7075 只是二手說法 |
| 整個車輪的料 | Ø500 × 400;要切掉其中的 98.4 % 才留下車輪 | 推得(依模型計算) |
| 毛胚 | 橫跨全寬的一個輪面節距,介於兩道輪刺的中心線之間,內側已車削完成:231.1 cm³ | 自選 |
| 設計模型 | 同一個節距,槽銑到 0.75 mm 的輪皮;槽壁取 Ø10 刀具保持在車輪半徑方向上時所留下的形狀,內角 R5;移除 178.3 cm³ | 推得 |
| 夾具 | 完成車輪的其餘部分、夾在旋轉台與尾座頂心之間的 Ø80 心軸,以及裝在加強環上的輪轂板 | 自選 |
| 機台 | 通用立式四軸機:X-Y-Z、沿 X 的 A 軸旋轉台、尾座;A 軸在台面上方 330 mm | 自選,由方塊與圓柱產生 |
| 程式原點 | 在 A 軸上、寬度的中點;G54 (0, 0, −670) | 自選;G54 量測 |
| 控制器、主軸 | Fanuc;實作案例的通用主軸,連續 7.5 kW、短時 10 kW | 自選 |
| T1 粗加工 | Ø12 三刃鋁用端銑刀,刃長 16 mm,從熱縮刀把伸出 25 mm,12,000 rpm,2,880 mm/min(每刃 0.08 mm) | 自選 |
| T2 精加工 | Ø10 三刃,刃長 14 mm,伸出 20 mm,14,000 rpm,2,100 mm/min(每刃 0.05 mm) | 自選 |
| 刀把 | 熱縮刀把,鼻端 Ø24,錐度 4.5°,量規長度 80 mm | 自選:DIN 69882-8 的一般比例 |
| 刃口 | 刃口半徑 5 µm(鋁用研磨刃),後角 10° | 自選 |
| 程式 | 粗加工分兩層(R 246.5,再 R 243.0,底面留 0.5 mm、壁面留 0.3 mm):每道在固定的 X 上繞輪周走,沿壁面每次步進 6 mm,最後沿壁面順銑一圈;精加工先以 7 mm 步距在 R 242.5 精修底面,再以全高精修壁面 | 自選 |
| 解析度 | 修剪過的程式用 1 與 0.25 mm,驗收用 0.125 mm | 自選(網格解析度) |
上:整個輪面展開,加工的節距以底色標出;下:第 9 與第 10 道輪刺之間的那個節距,藍線是第二層粗加工的刀心,橙線是順銑壁面精加工的刀心。
車輪壁的剖面:輪緣與加強環都從輪皮往內延伸,所以槽在兩側邊緣都是開放的。
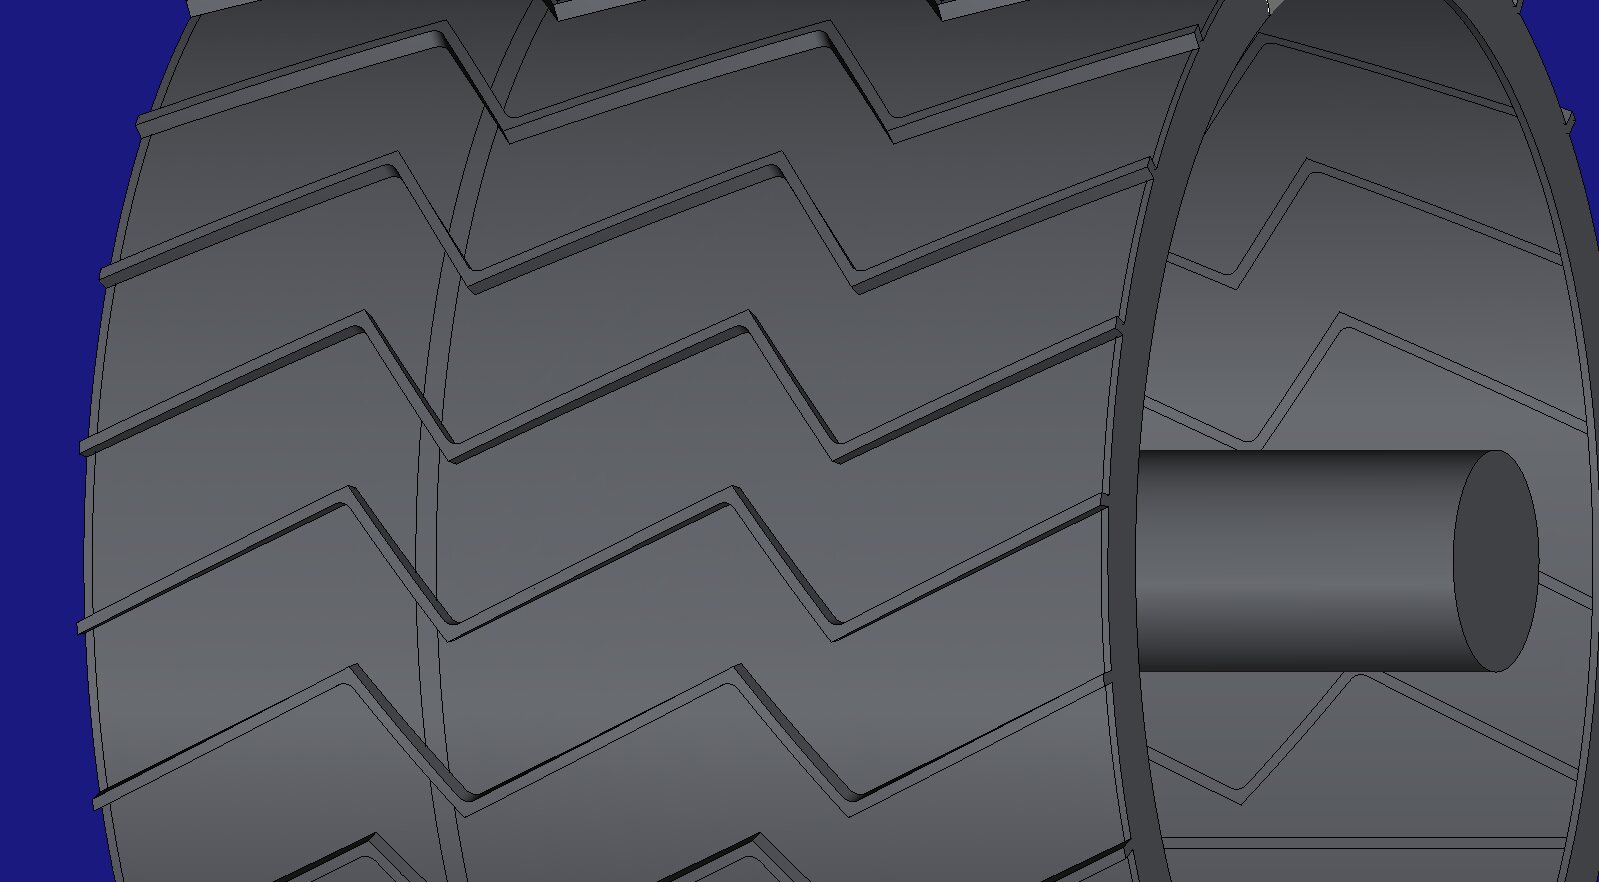
HiNC 中的車輪模型,隱藏了機台。輪面上那一圈細線,是加強環的邊在渲染時透過 0.75 mm 的輪皮顯示出來,位置是對的;車輪內側看到的輪刺輪廓也是這樣透出來的。
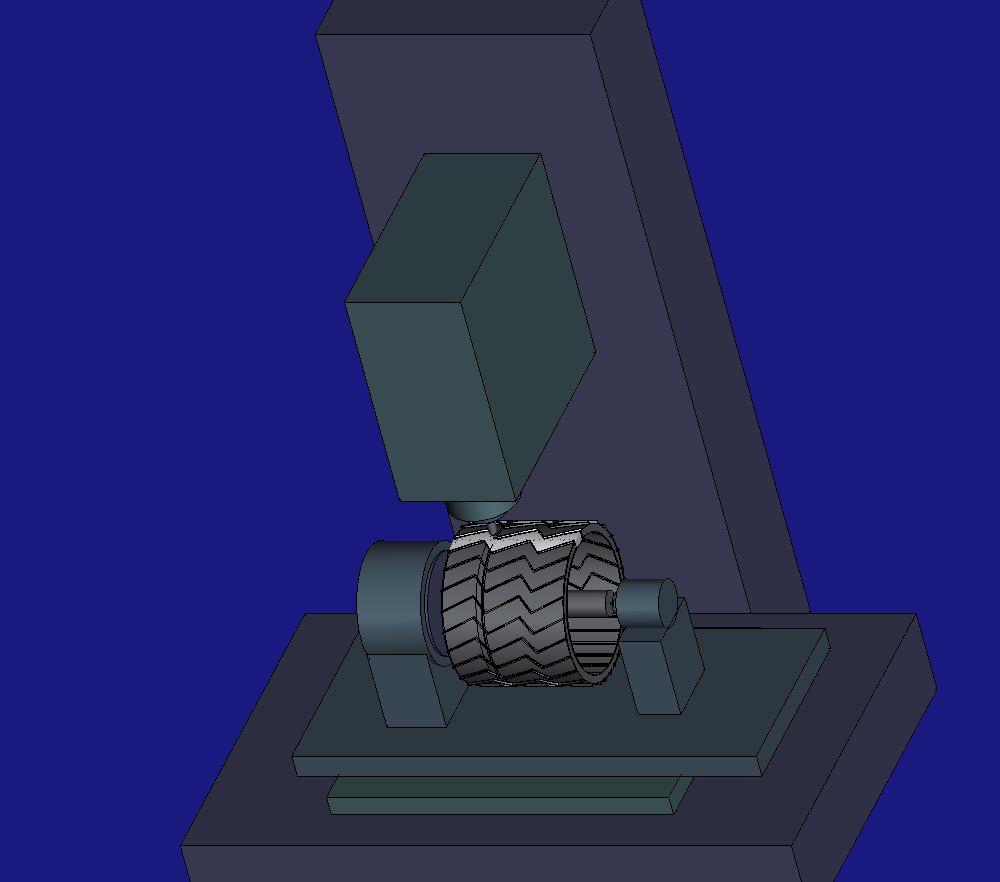
代理用方塊與圓柱產生的四軸機,A 軸在台面上方 330 mm。
代理怎麼管理這件工作
- 第一次播放之前先定通過標準。 在 HiNC 播放任何東西之前,六條標準就已寫進案例的筆記並提交:輪皮不被讀成孔洞;刀把不碰到輪緣、相鄰的輪刺與裝夾;執行乾淨;主軸功率、扭矩與刀具應力都低於各自的極限;移除體積與模型相差在 5 % 以內;並記錄沿刀具軸向的力。
- 先小後大。 一支修剪過的程式(槽的外側 150 mm,含第一個人字形折點)在整條槽之前先以 1 mm 與 0.25 mm 跑過;整條槽只跑一次,用 0.125 mm,在一台共用的 32 核伺服器上排在其他代理的執行後面。
- 在 HiNC 之外也量。 HiNC 匯出的成品,由代理自己的腳本沿徑向線量測;刀把與每一個固定實體之間的間隙,則從程式算出。
- 人在哪裡介入。 HiNC 的產品擁有者從十個產品案例中選出這一案,並裁定公開頁面放代理自己的模型與 HiNC 的圖,而不放 NASA 的插圖,以及每把刀都要裝在合乎實際的刀把上、用剛好夠用的最短伸出量。
難題
除非難題中另有註明,數字都是在 2026-10-01 的 HiNC 建置上量得;執行時間與記憶體、1 mm 網格試跑與 Al6061-T6 試跑,出自同樣的程式在 HiNC 3.2.42 上的執行。
一個車輪,三種直徑
- 情況。 好奇號的車輪在 JPL 的論文中是 50.0 cm(「including grouser」,含輪刺),在 NASA 比較圖的說明文字中是 20 英吋(50.8 cm);毅力號 (Perseverance) 的則有 52.3、52.5 與 52.6 cm 三種說法。
- 風險。 模型大了 8 mm,本頁的每一個半徑也跟著錯。
- 怎麼發現。 建模之前蒐集來源時。
- 解法。 採用工程論文的 50.0 cm,它寫明包含輪刺;20 英吋讀成取整後的數字。
- 證據。 加上兩個獨立來源給出的 7.5 mm 輪刺與 0.75 mm 輪皮,模型的各個半徑(250、242.5、241.75 mm)隨之確定,不需要再做任何選擇。
用文字描述的輪面
- 情況。 來源給了數量與間距(19 道人字形輪刺相隔 15°,每道「four chevron features」,以及 8 道直輪刺),卻沒有形狀、厚度或配置。
- 風險。 描摹圖面——插圖的使用條款不允許這麼做——或做出一個看起來完全不像這個車輪的輪面。
- 怎麼發現。 案例自己的規則:形狀依照片,不描摹任何圖面。
- 解法。 代理從照片上把形狀讀成數字——四個折點在 x = −95、−55、55 與 95 mm,長段斜 24°、短段斜 51°,往兩個方向各 50 mm 的弧長,輪刺厚 4 mm——並把 8 道直輪刺以 10° 的間隔放在剩下的 90° 裡,因為 19 × 15° 剛好留下這麼多。每一個估計值都標明是估計。
- 證據。 十九道人字形輪刺以 15° 相隔,加上 90° 的里程計區段,正好繞滿一圈;展開的配置圖上沒有任何輪刺互相交叉。
輪緣朝內
- 情況。 本案的計畫原本預期兩側各有一道高出輪面的輪緣,需要讓刀把避開。
- 風險。 檢查的是與車輪根本沒有的特徵之間的間隙,卻漏掉它真正有的那些。
- 怎麼發現。 照片上,輪刺的末端在車輪側面呈齒狀,凸起的輪緣會把它們擋住;JPL 把邊緣的輪緣與內部的加強環並列為結構。
- 解法。 輪緣是從輪皮往內延伸的壁,槽在兩側邊緣都是開放的。間隙標準照實際存在的東西來寫:輪緣、相鄰的輪刺、心軸、旋轉台與尾座。
- 證據。 見結果:刀具在輪緣外 9 mm 處下降到切深,而最近的固定實體——旋轉台的定子環——與刀具組件保持 87.8 mm 的距離。
為什麼不用三軸
- 情況。 一條 15° 的槽,沿輪周約 59 mm 寬。
- 風險。 如果旋轉台分度後固定、刀具平面移動,槽底就是一條弦:中間比兩側高 1.8 mm,是輪皮厚度的 2.4 倍。要嘛兩側多留 1.8 mm 的金屬,要嘛中間切穿。
- 怎麼發現。 寫程式之前。
- 解法。 刀具保持在車輪的半徑方向上,正對 A 軸上方:旋轉台在它下方轉動車輪,同時 X 沿寬度移動。於是展開後的槽上的一條直線,就是單一個 X-A 直線單節,槽底是真正的圓柱面。
- 證據。 成品的輪皮讀到 0.750–0.759 mm,整個槽底的半徑都在 242.500–242.508 mm。
控制器讀法不同的進給
- 情況。 在 G94 下,Fanuc(以及 HiNC 的控制器模型)把移動 A 的單節當成每分鐘走一段合成距離 √(ΔX² + ΔZ² + ΔA²),其中 A 以度計。
- 風險。 繞輪周的一道若照刀尖進給來寫,在這個半徑下會比預期慢約四倍,每一個時間與切屑厚度也跟著錯。
- 怎麼發現。 閱讀 HiNC 怎麼為轉動旋轉軸的單節計時。
- 解法。 每個單節的 F 等於刀尖進給乘上它的合成距離、再除以它的刀尖弧長:繞輪周、2,100 mm/min 的精加工道寫成 F496.2。
- 證據。 HiNC 讀到的實際刀尖進給在粗加工道上是 2,880 mm/min,而仿真時間與程式本身的進給時間相符(粗加工 191.3 s 對它 189.1 s 的進給,精加工 125.1 s 對 122.8 s,其餘是快移與下刀)。
500 mm 車輪的一個節距
- 情況。 以細到足以看見 0.75 mm 輪皮的網格寬度去建整個車輪,網格量遠超過這個問題所需。
- 風險。 一次對伺服器來說太大的執行,或一次粗到看不見輪皮的執行。
- 怎麼發現。 建模之前規劃記憶體(記憶體規劃)。
- 解法。 毛胚是在兩道輪刺中心線之間切出的一個節距;完成車輪的其餘部分畫成夾具的一部分,所以圖上看得到整個車輪,而 HiNC 也會拿刀具對相鄰的輪刺做檢查。
- 證據。 0.125 mm 的驗收執行峰值 23.1 GB,出現在差異比對與成品匯出時;切削期間約 17 GB。
徑向刀具真正留下的壁面
- 情況。 保持在車輪半徑方向上的刀具,留下的壁面與它自己的軸線平行,而不是徑向平面:以 Ø10 刀具來說,兩者在 7.5 mm 的輪刺高度上相差 0.15 mm。
- 風險。 設計模型若用徑向壁面,差異比對會沿每一道輪刺頂端畫出 0.15 mm 的殘料。
- 怎麼發現。 推算設計模型的壁面時。
- 解法。 設計的槽就是刀具本身在它的刀軸區域上掃掠出的形狀,截在槽底半徑處。
- 證據。 在 0.125 mm 下,差異比對讀到輪刺壁面與槽底一樣都在 ±0.1 mm 之內,沿輪刺頂端沒有殘料帶。
比輪皮還粗的網格
- 情況。 輪皮厚 0.75 mm;HiNC 的工件是由立方體組成的網格。
- 風險。 比輪皮粗的解析度會把它讀成孔洞:得出「程式會切穿」的錯誤結論,或養成忽略差異比對的習慣。
- 怎麼發現。 在修剪過的程式上,沿徑向線量測 HiNC 匯出的成品:在 1 mm 下,18 % 的線完全找不到輪皮,最薄處讀到 0.04 mm;在 0.25 mm 下,每一條線都找到了,0.750 到 0.767 mm。
- 解法。 驗收以 0.125 mm 執行,輪皮厚度內有六個立方體。
- 證據。 在 0.125 mm 下,差異比對讀到整個槽底都在 ±0.1 mm 之內、沒有過切;穿過匯出零件的 5,344 條徑向線中,沒有一條找到孔洞;碰到輪皮的 5,229 條讀到 0.750–0.759 mm。
超過主軸極限的粗加工
- 情況。 使用 HiNC 出貨的 AA7075 切削資料時,粗加工的主軸功率比(輸入功率除以主軸的短時額定)在修剪過的程式上峰值達 1.12。
- 風險。 機台上的主軸過載,或為了修正少數幾處而把整個粗加工放慢。
- 怎麼發現。 功率比的時序圖;代理接著回查超過 1 的那些步屬於哪些程式單節。它起初只歸咎於沿壁面的 6 mm 步進,但只放慢這些步進的修訂版峰值沒有降下來:其餘的是從開放邊緣的進刀,以及陡峭人字形段上各道的尾端——在那裡,每步進 6 mm,壁面就沿輪周偏移 7.5 mm,刀具越過前一道,進入全刀寬槽銑。
- 解法。 這三種移動改為 60 % 的進給;其他一切不變。
- 證據。 在整條槽上、0.125 mm 下,峰值從 1.08 降到 0.84,代價是多 5.3 % 的時間:333.3 s 對 316.5 s。
輪皮是被拉,不是被壓
- 情況。 本案原本打算呈現壓在最後 0.75 mm 上的力。
- 風險。 把軸向力的正負號讀反。
- 怎麼發現。 HiNC 算出的刀具沿其軸線的平均力,在它的刀具座標系中是負的,而刀具座標系的 +Z 沿刀具往上。
- 解法。 刀具被拉進零件,所以輪皮被往外拉,就像右旋螺旋刃會做的那樣:粗加工的中位數 183 N,槽底精加工 24 N。
- 證據。 每一段粗加工與精加工的正負號都相同。
結果與效益
驗收以 0.125 mm 對整條槽跑了兩支程式,排在一台與其他代理共用的 32 核伺服器上:照原計畫的粗加工與精加工,以及把全刀寬槽銑移動放慢的修訂版。下面的切削數字來自兩支程式在 2026-10-01 的 HiNC 建置上再播一次的結果;執行時間與記憶體是驗收在 HiNC 3.2.42 上的執行。
| 標準(第一次播放之前寫下) | 照原計畫 | 修訂版 |
|---|---|---|
| 輪皮不被讀成孔洞 | 通過:差異比對讀到槽底在 ±0.1 mm 之內;5,344 條徑向線中 0 個孔洞,輪皮 0.750–0.759 mm | 通過(精加工相同) |
| 刀把不碰到輪緣、相鄰的輪刺與裝夾 | 通過:沒有碰撞訊息;刀把鼻端至少高出輪刺頂端 12.5 mm,刀具組件離旋轉台至少 87.8 mm | 通過 |
| 執行乾淨 | 通過:兩支程式的每一行都執行了;只有進度訊息與差異比對的計數 | 通過 |
| 主軸功率、扭矩與刀具應力低於各自的極限 | 不通過:功率比 1.08;扭矩至多 0.45、應力至多 0.34 | 通過:0.84;扭矩至多 0.45、應力至多 0.34 |
| 移除量與模型相差在 5 % 以內,並記錄時間 | 通過:175.7 cm³(−1.5 %),316.5 s | 通過:175.6 cm³(−1.5 %),333.3 s |
| 沿刀具軸向的力(記錄) | 粗加工中位數 183 N,槽底精加工 24 N,把輪皮往外拉 | 相同 |
兩支程式逐段的數字,依序是中位數/第 99 百分位/最高的一步;最後一欄是 HiNC 算出的刀具沿其軸線的平均力(中位數),刀具被拉進零件時為負:
| 程式 · 段落 | 切削步 | 主軸功率比 | 切削力(N) | 應力比 | 沿刀具軸向的力(N) |
|---|---|---|---|---|---|
| 照原計畫,粗加工 · 第一層,繞輪周 | 14,488 | 0.53/1.06/1.06 | 834/869/870 | 0.25/0.26/0.26 | −183 |
| 照原計畫,粗加工 · 第二層,繞輪周 | 14,298 | 0.53/1.07/1.08 | 834/869/899 | 0.25/0.26/0.27 | −183 |
| 修訂版,粗加工 · 第一層,繞輪周 | 16,229 | 0.53/0.71/0.79 | 770/839/864 | 0.23/0.25/0.26 | −183 |
| 修訂版,粗加工 · 第二層,繞輪周 | 16,003 | 0.53/0.71/0.79 | 770/839/892 | 0.23/0.25/0.27 | −183 |
| 沿壁面的粗加工,兩支程式、每一層 | 4,037–4,046 | 0.00/0.19/0.84 | —/486/899 | —/0.15/0.27 | 0 |
| 槽底精加工 | 21,350 | 0.07/0.16/0.83 | 80/171/864 | 0.04/0.07/0.34 | −24 |
| 壁面精加工 | 6,341 | 0.00/0.08/0.80 | —/122/864 | —/0.05/0.34 | 0 |
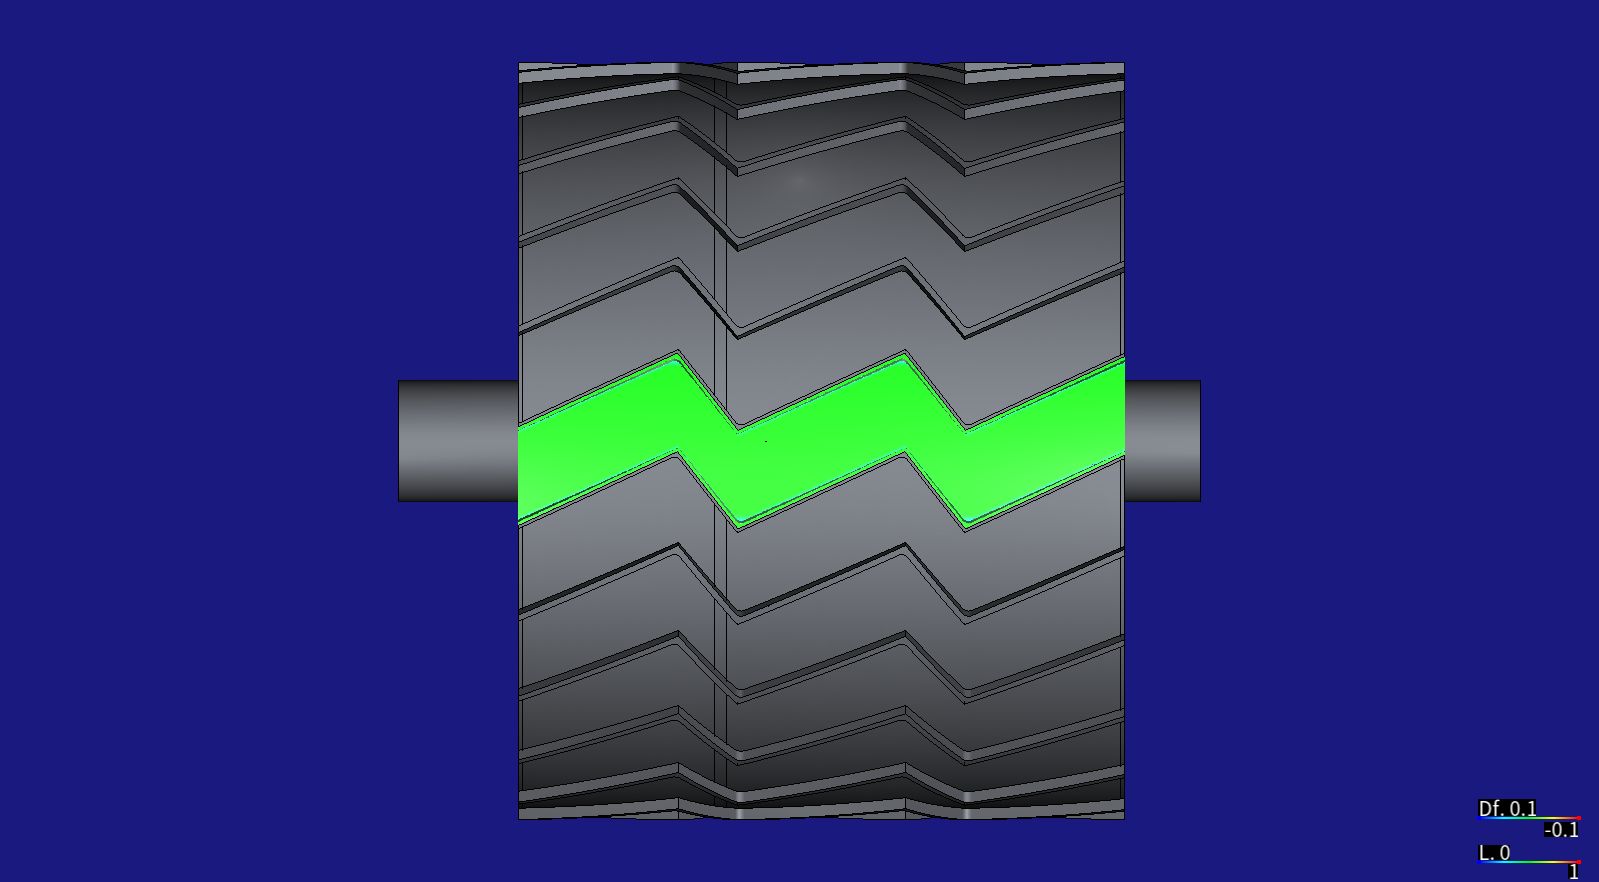
0.125 mm 下的差異比對:整條槽都在設計的 ±0.1 mm 之內,沒有任何過切。
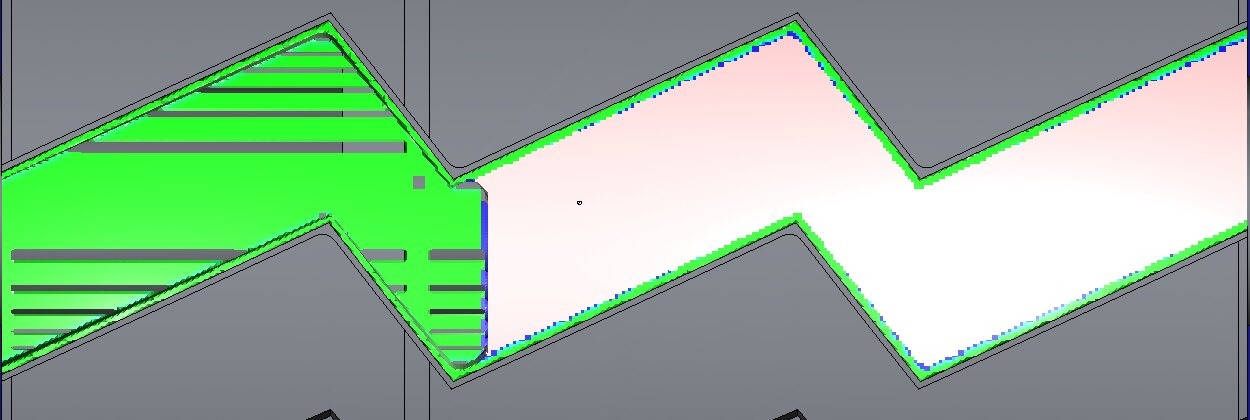
修剪過的程式、1 mm:網格比輪皮粗,完成的槽底在輪皮從模型中消失的地方出現條帶。
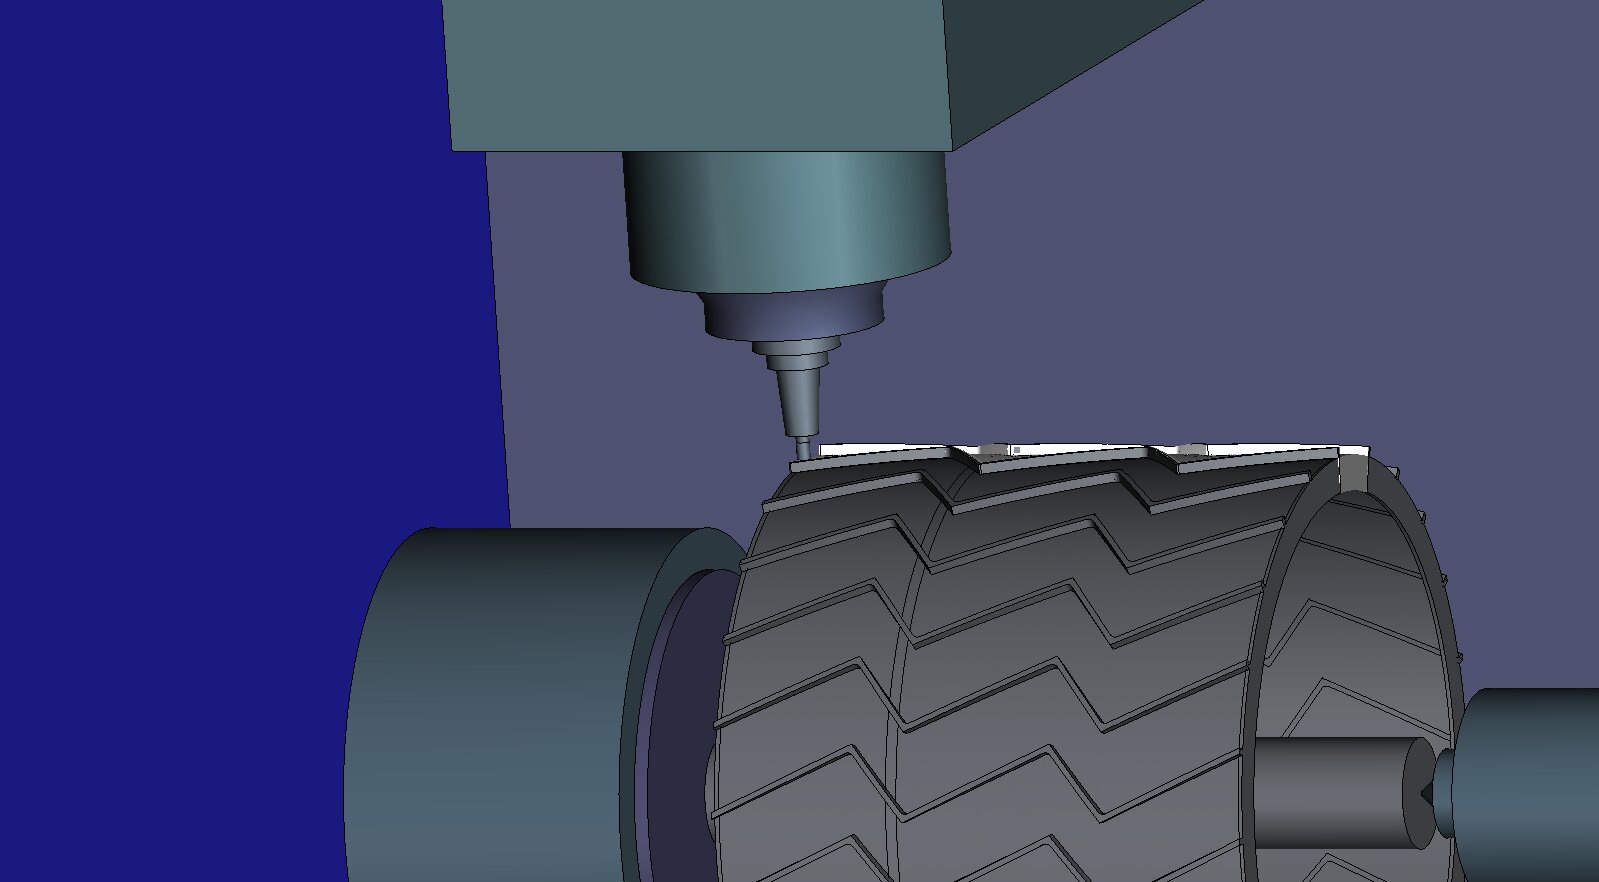
在外側輪緣:刀具在開放處、輪緣外 9 mm 下降到切深,刀把與主軸鼻端與旋轉台保持 88 mm 以上的距離。
代理的腳本沿每支程式找到的最小間隙,單位 mm:
| 間隙 | T1 粗加工(照原計畫與修訂版) | T2 精加工 |
|---|---|---|
| 刀把鼻端高出輪刺頂端 | 18.0 | 12.5 |
| 刀具組件到旋轉台的定子環 | 87.8 | 88.3 |
| 刀具組件到旋轉台的面盤 | 101.8 | 102.0 |
| 刀具組件到尾座 | 189.2 | 189.7 |
在共用伺服器上各次播放的時間與記憶體;實例從第一次修剪播放起就一直開著,所以記憶體是它的最高水位,而不是一次乾淨執行的數字:
| 修剪過的程式,照原計畫 | 照原計畫,整條槽 | 修訂版,整條槽 | |
|---|---|---|---|
| 解析度 | 1 mm/0.25 mm | 0.125 mm | 0.125 mm |
| 執行的程式行數,粗加工 + 精加工 | — | 970 + 512 | 1,037 + 512 |
| 步數 | 28,106 | 68,066 | 71,562 |
| 仿真的加工時間 | 130.0 s | 316.5 s:粗加工 191.3、精加工 125.1 | 333.3 s:粗加工 208.2、精加工 125.1 |
| 執行時間,含差異比對與匯出 | 約 1 分鐘/約 2 分鐘 | 820.9 s | 1,141.2 s |
| 記憶體最高值 | 3.7 GB/4.4 GB | 23.1 GB;切削中 16.9 GB | 24.9 GB;切削中 20.7–21.1 GB |
給加工工程師。 在切任何金屬之前,HiNC 就顯示了:只有刀具保持在半徑方向上、而且精加工一直留在圓柱面上,輪皮才保得住;粗加工的峰值落在之字形挖槽變成全刀寬槽銑的那些移動上,而只放慢這些移動只多花 5 % 的時間;一條槽要切 5 min 33 s,依槽底面積換算,全部 27 條槽約 2.2 h。它沒有告訴你薄輪皮在 183 N 下會讓開多少:在仿真中零件是剛體。
給老師或學生。 為什麼薄圓柱要讓刀具保持在半徑方向上來銑;控制器怎麼為轉動旋轉軸的單節計時;為什麼仿真網格必須比它所檢查的最薄壁還細;以及之字形挖槽在哪裡不再是半刀寬切削。
給評估這種做法值不值得的人。 從一篇論文的表格和一張照片,走到一次通過驗收的四軸仿真,模型、機台與程式都是自己的,並依 HiNC 的建議修訂了一次。整條槽的驗收在伺服器上花了 14 與 19 分鐘,在一個從第一次修剪播放起就一直開著的實例上最多用了 25 GB 記憶體;修剪過的程式約花 2 分鐘與 4.4 GB。通過標準在第一次播放之前就固定了;沒有第二個代理重建這個案例。
誠實的限制
- 車輪是重建的。 直徑、寬度、輪皮、輪刺高度、數量與間距都有公開;人字形的形狀、輪刺厚度、輪緣與加強環的尺寸,以及里程計區段的配置,都是從照片估計的,而輪面的「slight crown」(略微中凸)沒有建模。里程計區段的摩斯電碼孔也省略了。
- 合金與切削資料是假設的。 NASA 只說「flight-grade aluminum」(飛行級鋁材);本案使用 HiNC 出貨的 AA7075 資料,它與材料庫中其他鋁材的資料明顯不同。改用 Al6061-T6 的資料,同樣的修剪粗加工讀到約三分之一的力,第一層的峰值是主軸功率的 0.52,而不是 1.07:照原計畫的粗加工會不會讓主軸過載,取決於這個選擇;全刀寬槽銑的移動讓負載加倍,則與它無關。
- 工序順序是假設的。 內側被當成在銑削之前已經車好,所以刀具是在最終的輪皮上加工;工廠可能先銑,或從內側支撐輪皮。
- 變形在模型之外。 HiNC 算出作用在輪皮上的力,而不是輪刺之間 0.75 mm 的輪皮在這個力下會讓開多少:在仿真中工件是剛體。
- 一個節距,不是整個車輪。 整個車輪的時間與移除量,是依其他 26 條槽的槽底面積(相當於 23.9 條槽)從一條槽換算的;里程計區段的槽沒有播放。
- 匯出網格上一條髮絲般的缺口。 沿車輪中平面的槽底,y ≈ 0 到 0.06 mm 的一條細帶在匯出的網格裡沒有面:精加工刀具的底面在那裡正好落在格面上,沒有任何格子擁有那片面。5,344 條徑向線中有 10 條在那裡只碰到一個面(全在 y = 0.05);沒有一條是孔洞。
- 通用的機台、主軸與刀把。 機台、7.5 kW 主軸與熱縮刀把都是通用的;真實機台的旋轉台、它的 A 軸進給極限與主軸曲線,都會改變時間與功率比。
讀者可以帶到自己案例的
- 信任差異比對之前,先拿網格對照最薄的壁。 比壁還粗的網格寬度會把壁讀成缺失;拿一個匯出的零件,以兩種網格寬度沿穿過壁的線量測,保留在每一處都找得到壁的那個較細的寬度。
- 在旋轉軸上,寫控制器會讀的那個進給。 在 G94 下,轉動 A 的單節依合成距離計時;逐單節縮放 F,或在控制器與仿真器都支援時改用反比時間進給,並核對仿真出的刀尖進給。
- 把負載峰值回溯到它的程式單節。 圖上的一個峰值,就是程式裡的一個位置;第一個解釋(這裡是步進)可能只是三個之一,而只放慢屬於全刀寬槽銑的移動,能讓程式其餘部分維持原本的進給。
- 刀具決定目標形狀時,就從刀具建目標。 由徑向刀具側刃切出的壁面不是徑向平面;照設計意圖畫出的目標,會沿每一道壁面畫出假的差異。
來源與授權
- Rankin, A. et al., Assessing Mars Curiosity Rover Wheel Damage, IEEE Aerospace Conference 2022, Jet Propulsion Laboratory,https://www-robotics.jpl.nasa.gov/media/documents/fmwi-rankin-2022-0225-final.pdf。© 2022 IEEE;只使用了事實(數字)。搜尋:Rankin 2022 Mars rover wheel wear。
- Lakdawalla, E., Curiosity wheel damage: The problem and solutions, The Planetary Society, 2014-08-19,https://www.planetary.org/articles/08190630-curiosity-wheel-damage。只使用了事實。
- NASA Science, Curiosity's and Perseverance's Wheels,https://science.nasa.gov/resource/curiositys-and-perseverances-wheels/,出處標示 NASA/JPL-Caltech。它的插圖只作為內部的形狀參考,沒有重製:NASA 的媒體使用準則把影像排除在公共領域之外,並把商業使用限於非宣傳性的編輯用途。搜尋:Curiosity's and Perseverance's Wheels。
- 出處標示:「Wheel numbers: NASA/JPL-Caltech, The Planetary Society. Rebuilt for machining simulation by Tech Coordinate's agent; not a NASA or JPL design file and not endorsed by NASA.」
- 修改之處:沒有從任何來源檔案取用任何東西;模型、機台、夾具與程式都出自代理之手。由於本案沒有使用任何來源檔案,所以不提供來源檔案的備份。