優化結果
兩組優化前後對照,都保持刀具與幾何不變,只改變 NC 程式中的進給率:一組是在真實機台上、對淬硬模具所做的實測,另一組是對一支五軸鈦合金粗加工程式所做的仿真。
淬硬模具,三軸——FDAC
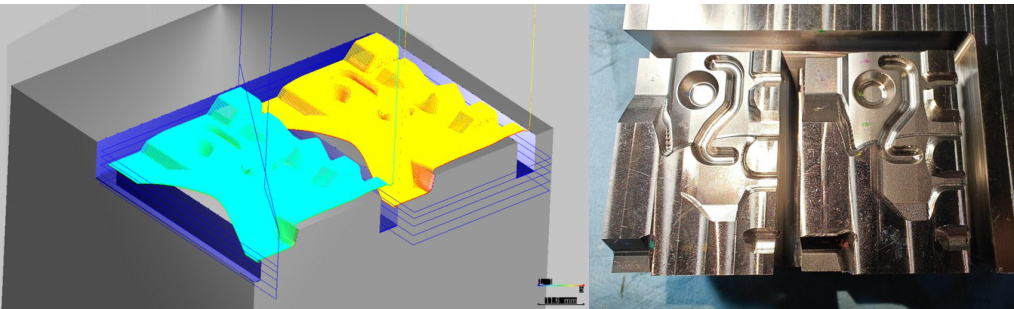
圓鼻刀
| 固定進給 | 優化進給 | |
|---|---|---|
| 進給率 | 120 mm/min | 變動 |
| 預估加工時間 | 303 min | 95 min(31%) |
| 斷刀 | 於 217 min | 無 |
時間數字最搶眼,但真正有價值的是斷刀那一列:固定進給那一趟並沒有跑完。一支跑得完的優化程式,和一支跑不完的未優化程式,無法相提並論。
球刀
| 固定進給 | 優化進給 | |
|---|---|---|
| 進給率 | 220 mm/min | 變動 |
| 加工時間 | 125 min | 74 min(59%) |
| 實測磨耗深度 | 50 µm | 20 µm(40%) |
這裡的磨耗深度是在刀具上實測的,不是仿真值:
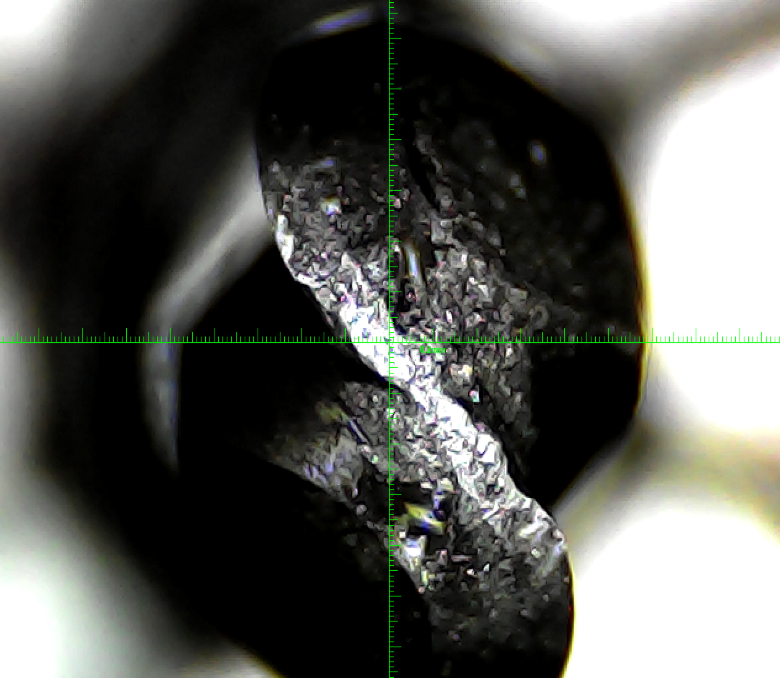 固定進給
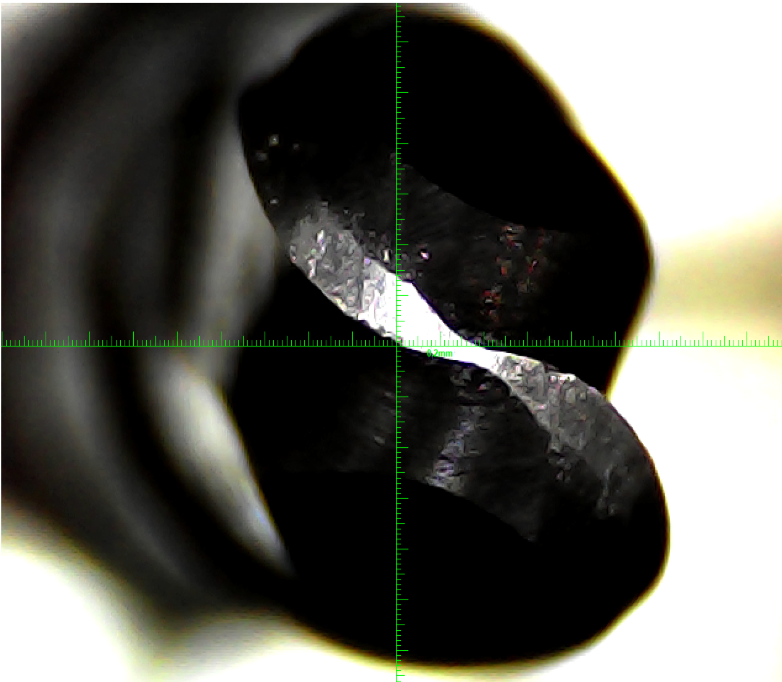 優化進給
自由曲面粗加工,五軸——Ti6Al4V
一支鈦合金五軸自由曲面粗加工程式上的仿真對照:
| 原始 NC | 優化後 NC | |
|---|---|---|
| 加工時間 | 181 s | 79 s(減少 56%) |
| 刀具磨耗 | 13.1 µm | 8.9 µm(減少 32%) |
| 斷刀風險 | 高,來自過切;良率低 | 消除了過切造成的斷刀 |
這裡的兩個數字都是仿真值而非實測值,應以此來解讀——這個比較站得住,是因為兩邊出自同一個模型;文中引用的加工時間,也是基於同一個理由。
解讀這些數字
這些時間是理想進給的估算值,在每一組比較的兩邊都省略了控制器的動態行為,所以可信的是比值,而不是絕對值——見加工時間估算。