刀具幾何 (Cutter Geometry)
一把刀具怎麼被描述給仿真:它是哪一類刀、它的切削包絡形怎麼表達,以及力、磨耗與熱模型會去讀的每一個量。這裡的每一個值都是刀具自身的屬性而非某一刀的屬性,所以每把刀只填一次,之後那把刀走過的每一步都沿用。
由分類排起,經過表達包絡形的兩種方式與刀刃以上的組件,到掛在它上面的各個量,以及刀具表漏列它們時該填什麼。
刀身形式
刀身(Cutter)形式包含:
- 銑削 凡刀具以旋轉形式加工的,於HiNC中歸類為銑削,包含鑽、搪。
- 自由減法 切割刀、放電加工模具。
銑削刀具描述參數
- 材料:刀柄材料、刀身材料、(多層)塗層材料及厚度。
- 刃旋轉包絡形:可使用簡化參數 (APT) 或自訂 ZR 表,兩者都要從刀尖起沿 Z 遞增(刃部輪廓沿 Z 遞增)。
- 簡化(撓曲等效)刃中心旋轉包絡形:
- 刃旋轉包絡形的實體空間比率:依刃數取一般刀或高強度刀的表,或自行填入的比例。
- 自訂 ZR 表。
- 簡化(截面積等效)刃中心旋轉包絡形,一體式刀具的重量估算與刀柄熱模型讀它:跟著撓曲等效的那一個、依刃數取兩張表之一,或自行填入的比例。
- 夾持端(非切削區)形狀:自訂 ZR 表。
- 每刃形狀(含側刃、底刃):
- 簡化參數:螺旋角度位置、前角、離隙角。
- 自訂每 Z 值:螺旋角度位置、前角、半徑長。
- 刃磨半徑(Hone Radius)、離隙角、刀具重量、刀片重量及(熱傳等效)厚度。
關於前角與離隙角的量測方法,請參閱徑向角度量測。
APT —— 簡化的刃旋轉包絡形
APT (Automatically Programmed Tool) 是一種通用刀具定義,也是刃旋轉包絡形除了自訂 ZR 表以外的另一種簡化表達方式。參照 APT 參數圖例:
Note
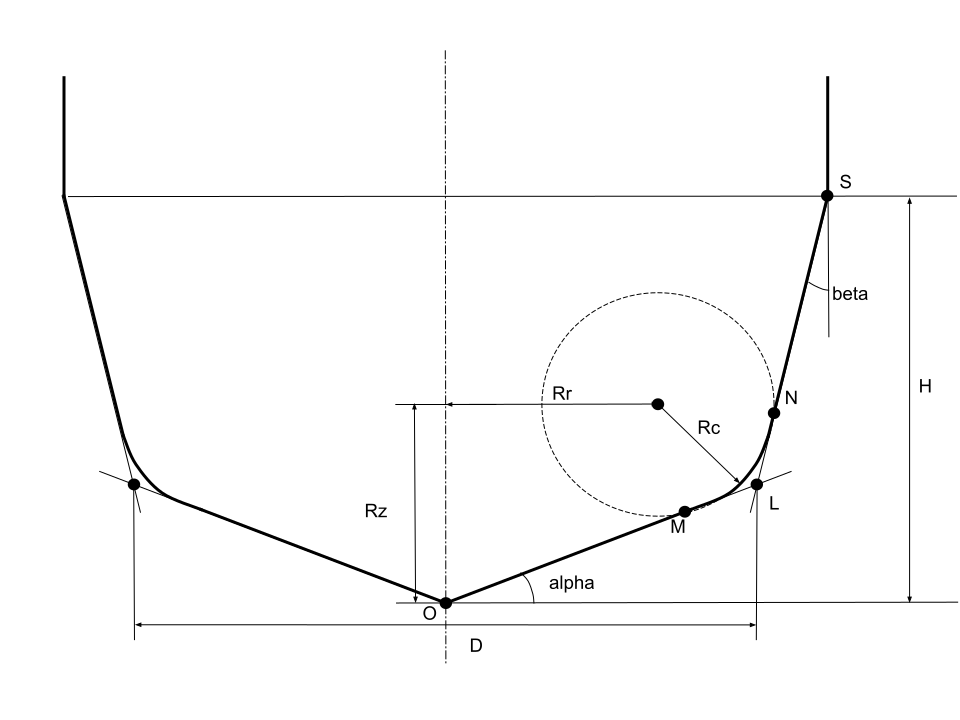
APT 參數說明:
D:直徑Rc:圓角半徑Rr:圓角中心至刀具中心線距離Rz:圓角中心至刀尖水平面距離Alpha:水平面與刀尖側錐面夾角Beta:刀具中心線與刀壁側錐面夾角
錐刀該用哪一種 APT
D 量的是錐面線往下延伸、與底線相交之處——Alpha 為 0 時就是刀尖平面——而不是圓角中心所在的高度。所以一般 APT 的六個值必須彼此一致;底部為平面時:
D / 2 = Rr + Rc·cos(Beta) − (Rz − Rc·sin(Beta))·tan(Beta)
- Taper APT 是由
D、Alpha、Beta與有效切削長度定義的尖角錐刀。它的Rz就是D/2 · tan(Alpha)——底部為平面時是 0——不會是別的值:網頁 API 自行推導它,PUT /api/Cutter/{id}/shaper-profile帶了與此不符的rz_mm會得到 400,刀具庫的表單也不會問這個值。已儲存的尖角 APT 若其尖角落在兩條線之外——在此之前寫下的檔案,或Rc為 0、改到一半的 General APT——會在換刀時以Cutter-ShaperProfile--AptRefused被拒絕:刃包絡形不會建立,而這把刀在刃包絡形自我一致之前不移除任何材料,也不跑任何物理計算。 - 錐度球刀是球心落在刀軸上的一般 APT:
Rr為 0、Rz等於Rc,且D = 2·Rc·(1 − sin Beta) / cos Beta。型錄若給的是刀尖平面處的半徑,那就直接是D;Rc = (D/2)·cos Beta / (1 − sin Beta)。一把 6° 的錐刀,其錐面在刀尖平面處的半徑為 3 mm:D6、Rc=Rz= 3.332、Rr0、Beta6°。圓角與錐面或底面錯開超過容差的 General APT 會像尖角落在兩條線之外一樣被拒絕——換刀時以Cutter-ShaperProfile--AptRefused回報,並說出圓角所決定的D,D = 2·(Rr + Rc·cos Beta − (Rz − Rc·sin Beta)·tan Beta) / (1 − tan Alpha·tan Beta),或圓角與底線相切時的Rz,Rz = Rr·tan Alpha + Rc / cos Alpha;在輪廓自我一致之前,刃包絡形不會建立。在容差之內,輪廓會靜默地吸附到圓角的精確切點,所以只保留幾位小數的D建出的仍是精確的刀具。負的Rc,或負的Rr(圓心或尖角跨到刀軸另一側——Column APT 的Rr是D/2 − Rc,所以它的Rc不能超過D/2),同樣被拒絕。
沒有圓角(Rc 為 0)時,尖角同時落在兩條線上:Rz = Rr·tan(Alpha),且 D/2 = (Rr − Rz·tan(Beta)) / (1 − tan(Alpha)·tan(Beta)),而且錐面線必須與底線相交:Alpha + Beta 小於 90°。每一條關係式的容差是 D 的 1e-4,最少 0.1 µm;在容差之內尖角會吸附到精確的點,超過就拒絕整個輪廓。
刀具補正表顯示的是刃頂處的半徑;對錐刀而言,這是檢查錐面是否照預期建出來的快捷方式(上面那把刀的刃長為 28 mm 時,3 + 28·tan 6° = 5.943 mm)。
刃部輪廓沿 Z 遞增
刃部的 Z-R 輪廓——自訂的 ZR 表,或 APT 畫出的外形——從刀尖往上讀,而且必須沿 Z 遞增:第一點在刀尖,每一點都不低於前一點,最後一點在刃頂。兩點同高沒有關係,平底或台階就是這樣:(Z 0, R 0)、(Z 0, R 3)、(Z 12, R 3) 是一支平銑刀。在 APT 上,遞增的意思是有效切削長度 H 不低於圓角或底部錐面的頂端;球刀的 H 至少要等於它的半徑。
建在這條輪廓上的側刃——以簡化參數給的每刃形狀,不論輪廓是 APT 還是自訂 ZR 表——切削力只在第一點的 Z 與最後一點的 Z 之間計算。輪廓有一部分高過最後一點、或低於第一點時,刃部的那一部分沒有切削力——最後一點不高於第一點時,整段刃部都沒有。以自訂每 Z 值給的側刃則讀它自己的表,範圍是那張表第一個與最後一個 Z 之間。輪廓折回自身之處,刀具移除的材料也可能比輪廓畫出來的少,甚至完全不移除。一條打成 (Z 0, R 0)、(Z 2.4, R 2)、(Z 0, R 2) 的自訂輪廓——往外到滿半徑,再筆直落回刀尖的高度——播放時不移除任何材料,也沒有任何力。H 低於圓角或底部錐面頂端的 APT,例如 D 3、H 1 的球刀,H 以上那一段圓角沒有側刃的切削力。
HiNC 照原樣保留這種輪廓,不去猜它原本想要的樣子。輪廓高過最後一點、或低於第一點,而且超出的量多於 1e-4 × max(D, 1 mm)——也就是上面 APT 各關係式的容差(這裡的 D 是輪廓最大半徑的兩倍)——時,HiNC 以 Cutter-ShaperProfile--ContourZBackward 警告;超出量在容差以內視為四捨五入。只在第一點與最後一點的高度之間往下又往上起伏的輪廓不回報,雖然那個折回處仍可能少移除材料。這則警告在開啟專案時與換刀時發出,說出輪廓最低與最高的 Z,以及第一點與最後一點的 Z;若是 APT,刀具庫也會在「刃包絡形」的欄位下方以橫幅顯示(APT 刃形面板,英文,未鏡像)。
夾持柱(夾持端/刀柄)幾何
夾持柱(upper beam)指刀刃以上的刀柄/刀身,也就是非切削的夾持區;它可以用數種幾何形式建模,常用的兩種是:
- Cylindroid —— 明確的 ZR 表。每一組
(Z, r)都由你自己填,所以刀柄半徑(以及任何階梯/頸縮輪廓)就是你打進去的值。這能忠實重現一支已知的刀柄,但每一個值都是你必須提供的資料。 - Extended Cylinder —— 一個圓柱,其起始(底部)輪廓由刀刃決定,唯一參數是總長度。它的半徑自動跟隨刀具(刃頂)半徑,因此不需要任何刀柄量測值,只需要一個足以伸進刀把的長度。
Warning
FullLength 是從 Z=0(刀尖)量起的夾持柱全長,因此包含刃長——它不是從刃頂到外露端的剩餘段。所以它必須大於刃長:例如刃長 20 mm、其上有 10 mm 刀柄 → FullLength = 30,不是 10。等於或小於刃長的值會讓夾持柱實體反轉;熱物理因而無法建立刀柄的殼層,並在換刀時回報 Cutter-UpperBeam--ExtendedCylinderFullLengthTooShort 設定錯誤(網頁編輯器會直接拒收這種值)。
慣例——刀柄資料未知時,照同尺寸的型錄刀具取刀柄。 多數刀具表(尤其在報價階段)只列切削直徑、圓角半徑與伸出量。小徑端銑刀很少是一根切削直徑的直棒一路伸到刀把:Ø1–Ø4 的刀裝在標準刀柄上(常見 Ø4 或 Ø6),從刃部直接、或經過一段頸部,以單邊約 12–16°(常見 15°)的錐度接到刀柄。所以刀具表沒給刀柄時,請照同尺寸標準型錄刀具的刀柄直徑、頸部與錐度建模,把這個假設記在刀具上,夾持柱用 Cylindroid(見下節)。兩種省事的做法都不保守:小徑刀用 Extended Cylinder,整段伸出都和刃部一樣細,撓曲會高估,真實刀柄會碰到的地方也查不出來;在刃頂直接跳到刀柄直徑的台階,則會報出真實錐度不會有的碰撞。刀柄直徑等於切削直徑的刀(多數 Ø6 以上的端銑刀)才適合用 Extended Cylinder。
Tip
因為 Extended Cylinder 的半徑跟隨刀刃,長度請設得比刀尖至刀把鼻端高度再寬裕一些,讓夾持柱無縫伸進刀把;重疊對間隙檢查無害。
Cylindroid 的各組數對從刀尖量起
和 Extended Cylinder 的長度一樣,Cylindroid 夾持柱的 Z 是在刀尖之上的距離,不是在刃頂之上。第一組數對位於刃頂(有效切削長度),Z 逐組遞增,最後一組是刀具全長;高過伸出量的那一段位在刀把裡面,而真正的刀柄正是在那裡。夾持柱的頂端也決定刀具本體的全高,而夾持柱在刀把鼻端以下的那一段,是應力比背後那項彎曲檢查的一部分。
若夾持柱的 Z 改從刃頂起算,它會被照樣接受、不帶任何訊息:它與刀刃重疊,並且短少一個有效切削長度。會被回報的——編輯時出現在「夾持柱」區段的警告裡,換刀、工作階段開始或播放開始時再以設定錯誤回報一次(步驟物理重算也會說)——是從未高過刃頂的輪廓(Cutter-UpperBeam--BelowFluteHeight),或高過刃頂、但從刃頂起依 Z 遞增往上讀時,在刃頂以上什麼也沒留下的輪廓——由上往下寫的輪廓,或整條停在同一個高度的輪廓(Cutter-UpperBeam--DegenerateGeometry)。經由 HTTP API 時,以 POST /api/Cutter/{id}/upper-beam/create?kind=Cylindroid 建立夾持柱,回應是該夾持柱發布時所用的鍵;以 POST /api/Cylindroid/UpdateAllPairs?cylindroidKey=… 一次寫入全部數對,本體例如 [{"z": 3.5, "r": 1.45}, …];接著 POST /api/Cutter/{id}/upper-beam/resync 會傳回警告。空清單就是通過。
頸縮球刀是常見的例子:Ø3 的球頭、有效切削長度 3.5 mm,Ø2.9 的頸部延伸到距刀尖 16 mm 處,再以 10° 半角的錐度擴到 Ø6 的刀柄,全長 60 mm。錐段結束於距刀尖 16 + (3 − 1.45) / tan 10° ≈ 24.79 mm 處:
| Z (mm) | R (mm) |
|---|---|
| 3.5 | 1.45 |
| 16 | 1.45 |
| 24.79 | 3 |
| 60 | 3 |
Extended Cylinder 描述不了這把刀。它的起始斷面就是刃頂,所以它的半徑就是球頭的半徑:頸部會變成 Ø3 而不是 Ø2.9,刀柄也停在 Ø3 而不是 Ø6。
刀把輪廓、伸出量與刀長
柱狀刀把是以 (Z, R) 數對給定的旋轉體,所在的座標系從刀把的鼻端——夾住刀具本體的那一端,Z = 0——起算,朝主軸方向升高。最後一組數對是主軸量規線,也就是刀把與機台相接之處,而刀把的量規長度就是最後一個 Z 減去第一個。所以輪廓從 Z = 0 開始:起點較高的輪廓長度不變,但畫出來會離鼻端偏移那麼多。
一支筒夾刀把:Ø25 的鼻部長 50 mm、Ø40 的本體,以及 Ø63 的凸緣,凸緣上表面就是量規線,位在鼻端之上 90 mm:
| Z (mm) | R (mm) |
|---|---|
| 0 | 12.5 |
| 50 | 12.5 |
| 50 | 20 |
| 74 | 20 |
| 74 | 31.5 |
| 90 | 31.5 |
刀具本體以它的刀尖至刀把鼻端高度垂在鼻端之下——也就是伸出量,從刀把鼻端量到刀尖;刀具沒有刀把時則從量規線量起。因此刀具從量規線到刀尖的長度,就是刀把的量規長度加上伸出量——上面那支刀把配 28 mm 的伸出量,就是 90 + 28 = 118 mm——而控制器的補正表「從刀具庫更新」時,同一刀號的刀長列收到的正是這個數字(見刀具補正,英文,未鏡像)。
補正表隨刀具庫連動時(這是預設),就算這些數字有一個填錯,刀尖仍會落在程式指定的位置,因為補正表與模型中的刀具彼此一致。刀把長度或伸出量填錯,移動的是從機台那一側量起的一切:各機械軸的位置與對它們做的行程檢查,以及——伸出量填錯時——刀把離工件有多近。只有在補正表不隨刀具庫連動時,切削深度才會跟著動:此時從實機抄來的刀長列與模型中的刀具差了那個誤差,刀尖就落在離程式指定位置那麼遠的地方。
一步一步建起來的刀具會被兩個初始值絆住,而且兩者都不會有任何回報:
- 新的柱狀刀把只是個佔位。 它的輪廓是從
Z = 40到Z = 80的一段 Ø6 圓柱,而且在刀把依輪廓重新導出自己的長度之前,它不會替刀具增加任何長度——重新導出發生在刀把的「幾何」節點上做過編輯之後、下面那個重新同步呼叫之後,或專案重新載入時,而到那時,一個沒動過的佔位輪廓會算成 40 mm。請整個取代輪廓,而不是接在它後面追加。經由 HTTP API 時,在POST /api/ToolHouse/SetHolderType?toolId=…&holderType=Cylindroid之後:以POST /api/CylindroidHolder/Get?toolId=…&sessionKey=…讀取輪廓的鍵(只有給了工作階段鍵時才會傳回這個鍵),以POST /api/Cylindroid/UpdateAllPairs?cylindroidKey=…送出完整清單,再執行POST /api/CylindroidHolder/UpdateGeometryContent?toolId=…,讓刀把重新導出它的長度。存成資源庫 Holder 資料夾裡.Holder檔的輪廓也用同樣方式放進去:它的PairZr項目就是這個座標系下的(Z,R)數對,而沒有任何端點會把該檔載入到刀具上。 - 新刀具的「刀尖至刀把鼻端高度」是 0,這會把整個刀具本體藏進刀把裡,刀尖就停在鼻端。伸出量要從刀具表取得。
兩者的檢查方式,都是拿更新後的刀長列去對上面的算式。
前角設定
側向刃雕的前角是每個刃點的徑向前角,它不是一個調銳利度的旋鈕。對於係數為常數的前刀面參數檔,每個係數各自沿著刀刃、橫越前刀面或沿著其法向作用,所以前角轉動的是每個刃元素的力建立於其中的座標框架。它不會像真實刀具上更銳利的前角那樣降低比切削能:係數維持參數檔所寫的值,每個元素的力改指向另一個方向,而係數所作用的前刀面面積,會隨著刀面傾斜離開切屑而略微增加。參數檔也記錄了它校準時的前角;這個值決定最小未切削切屑厚度,並不會重新縮放係數。(徑向–切向–軸向參數完全不讀前角。)
這個效應可能違反直覺。較大的前角轉動每個刃元素的力,而不是削弱它,因此更銳利的前角可能讓模擬出來的峰值力不變,甚至變大——轉過的各元素力可能疊加出更大的合力。所以前角要照刀具實際的樣子填——量測而得,見徑向角度量測,或如刀具表漏列數值時所述推定——絕不為了改變力而去調它;做那件事的槓桿在刀具調整槓桿。
離隙角設定
HiNC 的離隙角設定指的是第一離隙角,而一把銑刀可以在兩個地方帶著它。仿真讀的是刀具本體自己的那一個,也就是刀具庫刀具本體節點上、刃口半徑旁邊的後角(PUT /api/Cutter/{id}/general 的 reliefAngle_deg),新的刀具本體為 5°。它用來計算刃緣磨耗寬度(Flank Wear, VB):刃緣磨耗深度除以後角的正切,再加上同一個深度在刃口圓弧上磨掉的那一段,其長短由刃口半徑決定。這個寬度一旦超出刃口圓弧,讓刃緣磨耗加深的壓力就分攤在整個寬度上,所以後角也會左右刃緣磨耗的快慢。在熱模型裡,它和前角一起決定刃口後方那塊讓切削熱流入的楔形刀具材料——楔角是 90° 減去前角與後角——所以它會改變刀具溫度。它也是後刀面的角度,用在拿後刀面對照未切削材料的檢查上:每一步的後刀面碰撞速度,以及 NC 優化的後角限制(第一離隙角避讓)。它不進入切削力的計算。
固定螺旋角側向刃雕的徑向後角(PUT /api/Cutter/{id}/fluting 的 radialReliefAngle_deg,沒送時為 5°)是另一個值。它隨刃雕保留,也隨刃雕存檔,但仿真計算的任何東西都不讀它——刃的形狀、物理與 NC 優化都不讀——所以刀具表上的後角要填在「刀具本體」節點上,不論側向刃雕是否也帶著它。
刀具本體總質量與刀柄質量
刀具的重量用來計算熱傳。它填在刀具庫的刀具本體節點上,那一個欄位的名稱隨刀具的刀頭形式而定:
- 一體式刀具(一體式):刀具本體總質量,填寫整支一體式刀具的重量,刃部與刀柄是同一塊。
- 刀片式刀具(刀片式):刀柄質量,填寫裝刀片的那支刀身的重量,不含刀片。刀片的重量填在「刀片」節點:單片刀片的重量與刀片數量。
不論欄位叫什麼,它都是刀具本體的同一個值:HTTP API 裡的 shankMass_g,刀具本體 XML 裡的 <ShankMass_g>。
新的刀具本體會由一個體積與刀柄材料的密度估算重量——還沒挑材料之前是預設的合金鋼,一體式刀具挑了材料之後則是刃部材料。這個體積是刃部的芯,加上夾持柱在刃頂以上那一段的體積:芯在一體式刀具是截面積等效芯,在刀片式刀具是刃中芯,也就是撓曲等效芯;夾持柱在刃部高度內的部分不算,夾持柱沒有高過刃頂時就什麼也不加。這對一體式刀具是合理的值:除非刀具表給了重量,否則就留著它。重量是估算值時,欄位底下那一行提示寫著它由什麼估算。在欄位打進去的重量,或以 PUT /api/Cutter/{id}/general 送出的 shankMass_g,會被當成自訂值保留:它在幾何編輯與專案的儲存、重新載入之後依然存在,刀具本體的 XML 會以 <ShankMass_g MassAssignmentMode="Custom"> 後接該值的形式記錄它。要回到估算值,按該欄位的「回到估算值」按鈕,或單獨送出 { "shankMassAssignmentMode": "EvaluateByVolume" };同一個請求裡同時帶質量與該模式會被拒絕,質量不是正的有限數值也會被拒絕。刀具詳細資料會在質量旁邊以 shankMassAssignmentMode 回報該模式。
在一體式刀具上,兩個狀態以不同的量為主。刀具本體總質量是估算值時,截面積等效芯為主,重量由它得出。自己輸入的刀具本體總質量則為主,截面積等效芯跟著它,「刃中芯」節點以唯讀顯示它。重量有拿來判斷、外形也容得下時,芯由這個重量反算,欄位底下的提示也這樣寫。沒有刃的一體式刀具也是如此,它不做判斷:芯這時可以超過刃部半徑的 100 %,而熱步驟整個略過沒有刃的刀具,這把刀的溫度不算。外形容不下這個重量時,芯停在範圍的一端;因為刀具的材料而不做判斷時,芯仍由這個重量反算,保持在範圍內;刀柄熱模型建立不起來時,沒有生效的芯。這三種情況欄位底下的提示寫的是別的事,見下文。欄位的「回到估算值」按鈕讓截面積等效芯重新為主。
為有刃的一體式刀具輸入的刀具本體總質量,會拿來對照它的外形在刀柄材料密度下容得下的範圍:從刃部高度內只容得下一支不比該刃數典型刃溝底內切圓粗的芯(刃中芯的「輪廓類型」是高強度刀的表時,取高強度刀的那一個,2 刃以上較粗),到刃部高度內填滿整個刃包絡形,兩端都再加上夾持柱在刃頂以上的那一段(輪廓從刃頂以上才開始的,視為以開始處的半徑往下補到刃頂)。超出這個範圍的重量照輸入的值保留、照樣顯示,但刀具的熱模型為這把刀運算時,取範圍裡較近的那一端作為質量,而不是輸入的重量,截面積等效芯也停在那一端——下限,或整個刃包絡形。欄位底下的提示這時寫出範圍(單位為 g)與熱模型運算時取的那一端,下方一條橘色橫幅帶著引擎的警告。播放遇到這樣的重量時點名這把刀,編輯後仍落在範圍外、而重量或範圍和上次點名的不同時再點名一次,步驟物理重算每重算一輪也會點名(Cutter-ShankMass--BelowShapeRange、Cutter-ShankMass--AboveShapeRange,帶著該重量與範圍,單位為 g)。刀片式刀具輸入的刀柄質量沒有這樣的範圍,沒有刃的一體式刀具則不做判斷。刀具還沒有刃部材料、材料有熱常數未給定,或刀柄熱模型建立不起來時,也不做判斷——這些情況各有自己的訊息,欄位底下的提示也寫出它們的後果:
- 有刃的一體式刀具沒有刃部材料,或有熱常數未給定:這把刀的溫度不算(
Tool-FluteMaterial--Missing、Material-ThermalConstants--NotGiven),輸入的重量也不和外形比對。 - 兩種刀具都可能沒有刀柄熱模型,這時輸入的重量沒有用到。刀柄材料缺少,或它的密度不是正的有限數值時,刀柄熱模型建立不起來;材料缺少或密度未給定時,這把刀的溫度也不算。一體式刀具的刀柄材料在設了刃部材料之後就跟著它,取消刃部材料時兩者一起清掉;第一次設定刃部材料之前,它是預設的合金鋼,所以從沒設過刃部材料的一體式刀具不屬於這一種。原因在外形時——例如沒有刃包絡形或沒有帶輪廓的芯、刃包絡形沒有高度或體積,或夾持柱沒有一段在刃頂以上——刀具的熱模型為這把刀運算時沒有刀柄的散熱,讀數會比實際高;熱步驟整個略過沒有刃的刀具,以及原生熱模型不涵蓋的刀具(
Physics-Thermal--ModelUnavailable)。夾持柱沒有一段在刃頂以上時,訊息是夾持柱自己的錯誤Cutter-UpperBeam--BelowFluteHeight或Cutter-UpperBeam--DegenerateGeometry(延伸圓柱太短、到不了刃頂以上時是Cutter-UpperBeam--ExtendedCylinderFullLengthTooShort);夾持柱在刃頂以上那一段沒有體積(半徑全是 0,或不是數值)時,由Cutter-Shank--ThermalLayersUnbuildable點名;外形上的其他原因由Cutter-Shank--ThermalModelUnavailable點名,但刀柄材料缺少或有熱常數未給定時,改由材料自己的警告點名。
刀片式刀具輸入的刀柄質量要比畫出來的夾持柱——刀身在刃頂以上的部分——重:扣掉它之後剩下的,全部放在刃部高度的熱節點上,欄位底下的提示也這樣寫。重量不比那段夾持柱重時沒有刀柄熱模型,如上;只重一點時,刃部高度那一段的芯很細。
重量有沒有拿來判斷、對照的範圍是多少,也會隨著不動重量的編輯而變:刃部材料的載入與取消、刀頭形式、刃數、刃包絡形、刃中芯與它的表、夾持柱,以及塗層。刀具庫每次讀取這把刀,就顯示伺服器回報的狀態。經 HTTP 時,PUT /api/Cutter/{id}/general 回應沒有內容,所以在它之後、以及那些編輯之後都要重讀這把刀:GET /api/ToolHouse/{id} 裡刀具本體的 innerBeamArea 帶著 massClass、範圍 massRangeLower_g 到 massRangeUpper_g,以及 massWarnings。
刃磨半徑
刃磨半徑(Hone Radius)表示刀具銳利程度,為刀刃鋒利處的半徑。一般在 20 ~ 50 um。
用來切削易加工材料的刀具通常刃磨半徑小,如 Al6061-T6,可以假設為 20 um;用來切削難加工材料的刀具通常刃磨半徑大,如不鏽鋼,可以假設為 50 um。
刀具表漏列數值時
型錄會可靠地給出直徑、有效切削長度、刃數與螺旋角;前角與塗層則常常缺漏,小的一體式端銑刀尤其如此。刀具表確實給出的資料優先——碳化鎢的晶粒、它指名或圖示的塗層、該系列設計適用的硬度範圍——只有它漏掉的部分,才依這件工作所切削的工件材料推定,每個推定值都記錄成專案旁的一項假設:
| 工件材料 | 塗層 | 徑向前角 | 刃磨半徑 |
|---|---|---|---|
| 鋁合金 | 無——光亮、無塗層的碳化鎢刀具是常態 | 銳利且為正,約 15° | 約 20 µm |
| 鋼、不鏽鋼及更硬的材料 | 有塗層;製造商為該系列列出的那一層 | 較小——淬硬鋼系列上為零到略負 | 較大——不鏽鋼約 50 µm,切屑比這還薄的小刀具則小一些 |
刀具常常不是因為工件材料而選的——它只是架上剛好有的那一把——所以要照刀具實際的樣子建模,而不是照材料該配的樣子。拿去切鋁的淬硬鋼系列刀具,仍保有它的塗層、它的細晶粒碳化鎢與它那個系列的小前角;上表只補它的刀具表漏掉的部分,而兩者不相稱這件事要記進專案的假設裡,而不是被修正掉。
這兩個值都不是中性的,所以有根據的推測勝過放著不填。前角決定每個刃元素的力的方向(見前角設定),而經由 HTTP API 寫入、沒帶前角的刃雕構型會得到 0°——對鋁用刀具而言,這是往錯的方向猜。最外層的塗層提供前刀面上摩擦熱背後的摩擦係數,塗層的各層也會加入刀具的熱模型;沒有塗層時,摩擦係數由刃部材料提供。因此塗層移動的是摩擦熱與溫度,而不是力。
偏擺未納入模型
刀具模型沒有偏擺(runout)參數:對稱刃雕構型的每一條刃都落在名義輪廓上,所以模擬出來的各刃平均分擔負荷。交付資料裡的偏擺讀值——一個量錶讀數、一個以微米計的 TIR——要記錄成專案旁的一項假設,而不是填進任何地方。刃偏移角與安裝角這兩個角度都不能拿來代替它。刃偏移角說的是一條刃在刀具本體周圍的位置,刀具的安裝角說的是整個刀具本體在刀把裡轉了多少:兩者都只是讓刃繞著軸、相對於感測器軸移動,都不會改變一條刃切削時所在的半徑——而那正是偏擺做的事。
它會在模擬與量測資料交會之處顯現出來。有偏擺的刀具錄下的資料會在較重與較輕的刃之間交替,模擬則不會,所以比較時要讀每轉的峰值或平均值,而不是單一刃的峰值。
自由刃雕構型——每一條刃各有自己的刃雕——既不能拿來代替偏擺,也不能拿來代替缺了一片刀片的情形。給一條刃比其他刃大的半徑,它切下的切屑也不會比其他刃厚:每一條刃的切屑,都是對照這同一條刃若早一刃經過會留下的表面來量的,而那個表面讀自它自己的刃雕,所以放得比較外面的那條刃,不會接過前一條刃的任何負荷。刪掉一條刃,也不會把它的切屑交給下一條刃:每刃進給是每轉進給除以剩下的刃數,而每一條刃都在前一條刃後面一個每刃進給的位置切削,不論兩條刃之間隔著多少角度。所以一把三刃刀具刪掉一條刃之後,剩下的兩條刃各分到半轉的進給;而真實的刀具少了一片刀片時,剩下的兩片之中,一片承擔三分之一轉的進給,另一片承擔三分之二轉。
刃形與刃雕 —— 底部刃雕
底部刃雕在底刃為水平或內凹時需要設定,它會作用在有下行切削的段落。
鑽頭不用設定底部刃雕,設定側向刃雕就好。因為鑽頭底部不為水平或內凹,如果特製鑽頭底部為水平或內凹,則需要設定底部刃雕。
通常只有圓鼻刀要設定底部刃雕。注意平銑刀通常不會下行切削,也不應下行切削,但如果製程這麼做了,就需要設定底部刃雕。
刀片式刀具 —— 一份實例 ZR 表
刀片式刀具可以建立在虛擬環境中,見以下範例。
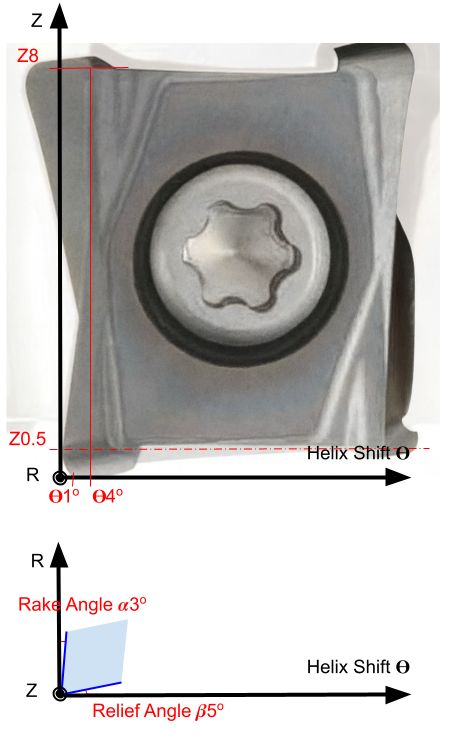
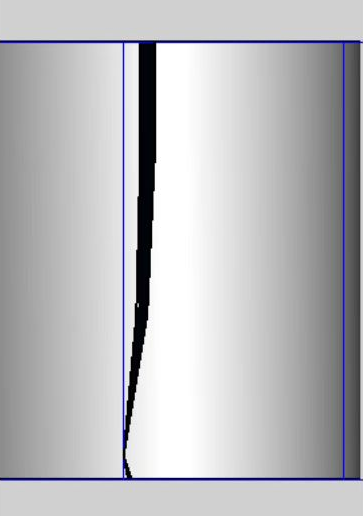
| Z | R | S.Ang. | R.Ang. |
|---|---|---|---|
| 0 | 8 | 1 | 3 |
| 0.2 | 8 | 0.5 | 3 |
| 0.4 | 8 | 0 | 3 |
| 0.5 | 8 | 0 | 3 |
| 3 | 8 | 3 | 3 |
| 6 | 8 | 4 | 3 |
| 8 | 8 | 4 | 3 |
延伸閱讀
- 徑向角度量測 — 這裡填入的前角與離隙角怎麼量
- 訓練切削集的設計 — 這裡填的螺旋角,為什麼決定了一次訓練回推不回推得出剪切係數
- 刀位 (CL) 播放 — 一份 CL 檔的
TLDATA餵進的就是這同一套刀具幾何模型 - 刀具調整槓桿 — 這些量之中,製程工程師真正動得了、用來削掉力峰的三個
- 銑刀 — 在應用程式裡哪裡建立與編輯一把帶有這些幾何的刀具
- APT 刃形面板 — 「刃包絡形」節點上輸入上述 APT 參數的欄位
- 刀具補正 — 刀把量規長度加上伸出量所寫入的那個刀長列(英文,未鏡像)
- 柱狀刀把面板 — 刀把的「幾何」節點,以及編輯後讓刀把重新導出長度的那次重新同步(英文,未鏡像)
- 智慧刀把 — 從這裡定義的刀把鼻端起算的觀測點
- 重新計算已完成的步驟串 — 這份幾何被編輯後,對已播放步驟串的影響:刃形幾何改變會重跑切削力核心,刃口包絡改變則需要重播
- 第一離隙角避讓 — 每一步的後刀面檢查與 NC 優化的進給限制,兩者都讀這裡設定的後角
- 切削力模型 — 力模型怎麼讀這裡設定的刃包絡形、螺旋角、前角與刃磨半徑