OpenCellular 天線罩:由零件推出兩片射出模仁,以代理自己的 CAM 銑削
OpenCellular Connect-1 基地台的天線罩,是一個約 219 × 85 × 91 mm 的聚碳酸酯 (PC) 殼件:正面有 582 個通風孔,背面是一片肋格,四支螺絲凸台 (boss) 最高 78 mm,另有兩個卡扣盒。製造者以一個 STEP 模型和一張圖面發佈這個零件,圖面的注意事項寫明模具必須達到的要求,但沒有發佈模具。一個 AI 代理 (agent) 從零件推出兩片模仁 (insert)——縮水、分模面、固定側與可動側——決定哪些是模具廠會銑的、哪些外購或交給放電加工,用自己的 CAM 寫出每一條刀具路徑,並透過 Web API 在 HiNC 中播放。HiNC 本身沒有 CAM:本頁的每一條刀路都是代理的,HiNC 是檢查它的那一方。這個檢查抓到代理自己推導模具時的一個錯誤,指出小刀迎頭碰上前一層所留轉角的那些地方,還揪出 HiNC 的一個缺陷:它會讓一次執行什麼都沒切,卻以「Finished」結束。
本頁的一切都是仿真:沒有做出任何模具。建好的專案是代理的工作素材,不對外發佈。
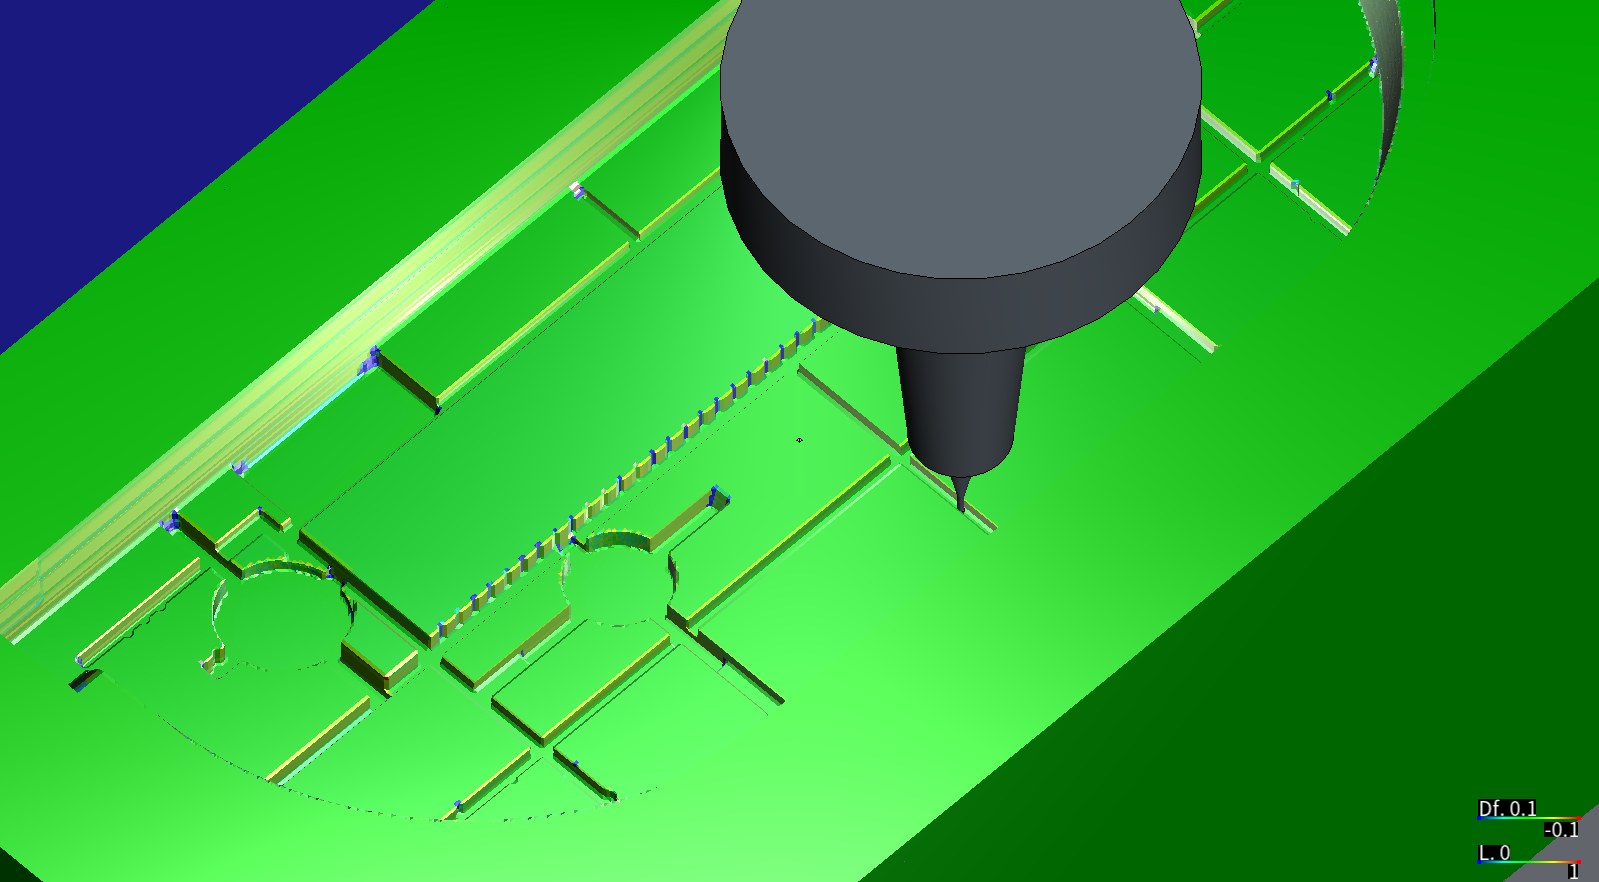
整片公模仁在最後一支程式之後,依 HiNC 的幾何差異上色(±0.1 mm;綠色表示落在設計上),NS TOOL MHR230R Ø1 R0.1 端銑刀從通用的 4.5° 熱縮刀把伸出 18 mm,下到一條肋槽裡。那個長方形是比周圍底面高 1 mm 的平台;圓形的開口是凸台,留給放電加工。畫面擷取自 HiNC 3.2.43。
案例
Telecom Infra Project 以 CC BY 4.0 發佈 Connect-1 的硬體。對零件 227-001264(「SHORTY ANTENNA COVER」),它給出:
- 成形零件的 STEP 模型;
- 一份兩張的圖面,注意事項寫明成形要求:「FLASH AND PARTING LINE MISMATCH NOT TO EXCEED .004 INCH」(毛邊與分模線錯位不超過 .004 in)、「MOLD DESIGN TO MINIMIZE EJECTOR PIN MARKS, GATE BLUSH, FLOW LINES, AND WELD MARKS」(模具設計要盡量減少頂針痕、澆口暈、流痕與熔接痕)、「GATE TO BE TRIMMED TO WITHIN .004 INCH OF FLUSH」(澆口要修到與表面齊平、差距在 .004 in 以內),以及樹脂(SABIC LEXAN 945U,UL94 V-0,抗 UV)與表面處理(「MT-11000 ALL SURFACES」,全表面 MT-11000)。
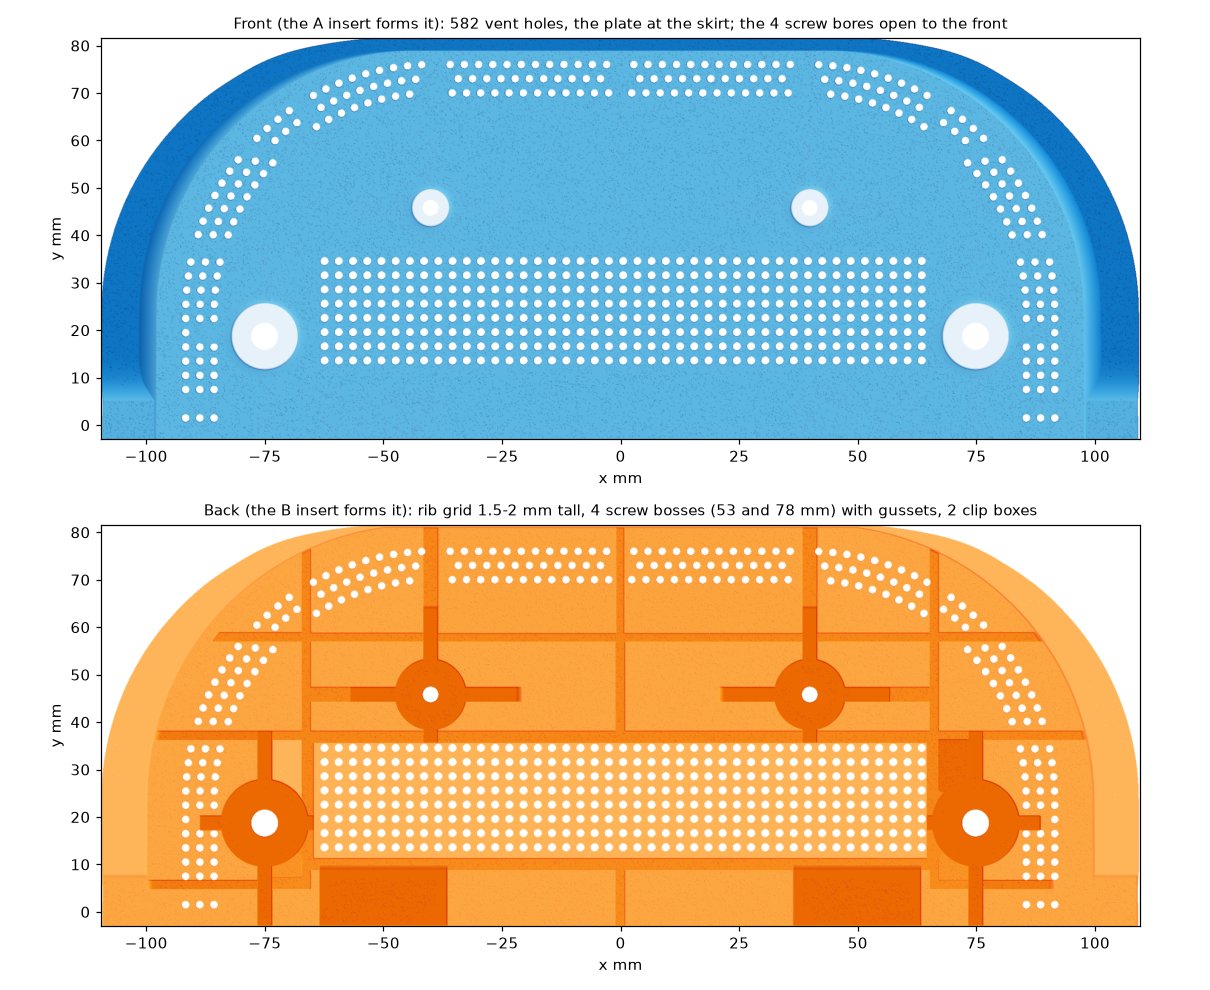
STEP 模型給出的零件,光柵化後依高度上陰影。上:正面,由母模仁成形——582 個通風孔、四個從正面開口的螺絲孔,以及繞著圓弧的裙邊。下:背面,由公模仁成形——高 1.5–2 mm 的肋格、四支帶三角肋的螺絲凸台(高 53 與 78 mm),以及兩個卡扣盒。
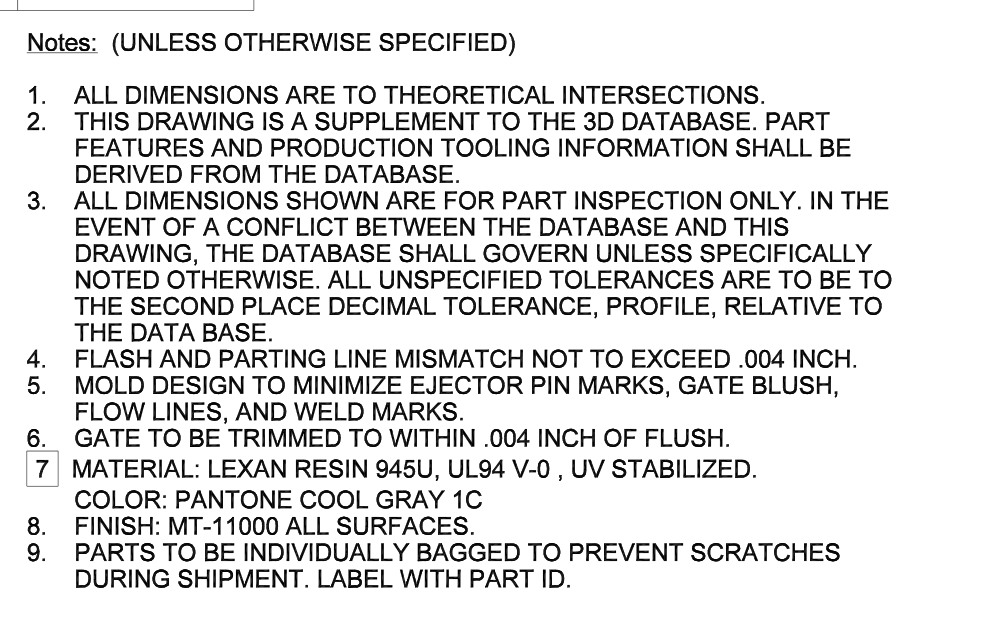
圖面第 1 張的注意事項(Telecom Infra Project,OpenCellular,CC BY 4.0;裁切):注意 4、5、6 與 8 是模具必須達到的要求,注意 7 是樹脂與它的顏色。
沒有交代的:任何模具——縮水、開模方向與分模面、哪一側成形哪個部分、澆口與頂出、模仁鋼材——以及機台、刀具與程式。
代理建了什麼
一切都經由 HiNC 的 Web API 完成,依循的是專案建構、透過 HTTP 驅動網頁服務(英文,未鏡像)與透過 HTTP API 進行重播驗收。每個值都標明出處:讀取(來源寫明的)、推得(由來源算出的)、自選(來源沒說、由代理決定的)或量測(在 HiNC 3.2.43 上的一次執行中量得的)。模具的兩半稱為母模仁(A insert:前側、固定側,也就是成形天線罩正面的模穴側)與公模仁(B insert:背側、可動側,帶著頂出機構)。
| 項目 | 值 | 依據 |
|---|---|---|
| 零件 | 227-001264,約 219 × 85 × 91 mm;1.5–2.5 mm 的板、582 個通風孔、一片肋格、四支帶三角肋 (gusset) 的中空螺絲凸台(高 78 與 53 mm)、兩個卡扣盒 | 讀取(STEP) |
| 縮水 | 0.6 %,等向 | 範圍讀取自 SABIC 的 LEXAN 945U 規格表(0.6–0.8 % 與 0.5–0.7 %);0.6 % 是在兩者之內自選的 |
| 開模方向與分模 | 沿凸台方向開模;分模面在裙邊的端緣;板伸出裙邊之處做 5° 的封膠面 (shut-off) | 分模推得:裙邊的外輪廓從端緣的 219.00 mm 縮到板處的 218.16 mm,是朝背側的拔模;5° 封膠面自選 |
| 母模仁 | 270 × 140 mm 模塊上一個 10.27 mm 的凸塊,模塊從分模面往下 40 mm | 凸塊推得;模塊自選 |
| 通風孔 | 582 支型芯銷 (core pin) 立在母模仁上;它們的配合孔在鉸孔前先鑽成 Ø1.8 × 6 mm(鉸孔沒有仿真) | 銷在母模仁,由孔的拔模推得(見下文);鉸孔前的鑽孔自選 |
| 公模仁 | 深 12.8 mm 的沉槽,肋格是寬 1.6–2.4 mm、深 1.5–2.1 mm 的槽 | 推得 |
| 凸台、三角肋、卡扣盒 | 銑到肋深;其餘(足跡 1,889 mm²,最深 91.4 mm)交給雕模放電 (sinker EDM) | 區域推得(公模仁上高過肋格頂面的每一柱);放電自選:沒有端銑刀構得到 91 mm 深的凸台孔或 1.6 mm 寬的三角肋槽 |
| 毛胚 | 整片模仁:270 × 140 mm 的 P20 模塊,公模仁從分模面往下 120 mm,母模仁從分模面往下 40 mm、再加上凸塊,凸塊面上留 0.24 mm;修剪片:公模仁 54 × 46 × 30 mm,母模仁 52 × 42 × 25.5 mm | 自選 |
| 設計模型 | 每片模仁銑削完成時的樣子,由 CAM 所用的同一張 0.05 mm 高度場網格化而成:公模仁停在肋深、之後由放電接手,母模仁帶著銷的鑽削配合孔與凸台銷的銑削配合孔 | 推得 |
| 夾具 | 一塊 20 mm 的研磨底板,每一邊都比毛胚多出 30 mm,模仁夾在上面(壓板沒有建模) | 自選 |
| 材料 | 兩片模仁都用 P20(預硬模具鋼),HiNC 內附的 P20 切削資料 | 自選 |
| 機台 | 通用三軸立式機,快移 24 m/min | 自選 |
| 程式原點 | 在分模面上、模塊中心;每次重置後的 G54:整片公模仁 (−400, −250, −460),整片母模仁 (−400, −250, −540);修剪版公模仁 (−315, −271, −550),修剪版母模仁 (−314, −227, −565) | 自選;G54 量測 |
| 控制器、主軸 | Fanuc;實作案例的通用 24,000 min⁻¹ 主軸,連續 7.5 kW、短時 10 kW(合成的,不是廠商的) | 自選 |
| 刀具 | 七支型錄刀具(見下表) | 幾何讀取自製造商型錄;條件依表中所標,為讀取、推得或自選;選哪些刀是自選 |
| 刀把 | 通用 4.5° 熱縮刀把;每支的伸出量取兩者中較長的:刀把對毛胚保持 1 mm 間隙所需的長度,以及刀具本體所需的長度 | 自選;伸出量推得 |
| 程式 | 每道工序一支;代理自己的等高、等距環切 CAM,建在 0.05 mm 的高度場上,毛胚從一把刀一路追蹤到下一把,並以可達檢查依每把刀的錐頸、刀柄與刀把限制它能下多低 | 自選 |
| 任務 | 每支程式之前各設自己的網格寬度——HiNC 用來建毛胚模型的格子大小——以及固定步進的運動步距(見下文) | 自選(網格解析度) |
| T | 刀具 | 用途 | 伸出量 | 條件 | 型錄出處 |
|---|---|---|---|---|---|
| 1 | OSG AE-VMS Ø10,4 刃 | 兩片模仁的粗加工 | 24 mm | 側銑 3,200 min⁻¹ / 900 mm/min,ae 0.2D,溝銑 2,500 / 550(讀取,預硬鋼) | OSG 型錄 n_115 第 15、21 頁;EDP 8555900 |
| 2 | NS TOOL MHR230R Ø6 R0.5 × 24 | 半精加工與精加工 | 26 mm | 4,500 / 1,500,ap 0.3,ae 2.1(讀取);Z 步距 1.0 與 0.15 mm(自選) | NS TOOL MHR230R 尺寸表;條件 F-055 |
| 3 | NS TOOL MHR230R Ø2 R0.2 × 12 | 轉角與窄處 | 20 mm | 14,000 / 1,500,ap 0.09,ae 0.5(讀取);槽裡 750(推得:型錄對溝銑給的減半進給);進入轉角 375(自選) | NS TOOL 條件 F-054 |
| 4 | NS TOOL MHR230R Ø1 R0.1 × 4 | 殘料加工,主要是公模仁的肋槽 | 18 mm | 25,000 / 1,400,ap 0.055(讀取);在主軸上限為 24,000 / 1,344,溝銑減半為 672,ap 0.0275(推得) | NS TOOL 條件 F-053 |
| 5 | NS TOOL MHR230R Ø1 R0.1 × 16 | 規劃給槽端,在任何播放之前就取消(見下文) | — | 12,000 / 250,ap 0.01(讀取);溝銑 125,ap 0.005(推得) | NS TOOL 條件 F-053 |
| 6 | OSG ADO-MICRO 5D Ø1.8 | 582 個通風銷的孔,G81 |
22 mm | 合金鋼 28–35 HRC 用 vc 20–40 m/min、0.03–0.08 mm/rev(讀取);30 m/min 下 5,300 min⁻¹(推得);0.05 mm/rev(自選) | OSG 型錄 n_128 第 19、23 頁;EDP 8732032 |
| 7 | OSG AE-VMSS 長頸 Ø6 × 18 | 凸台型芯銷的孔,螺旋銑 | 21 mm | 側銑 3,710 / 740(讀取);螺旋銑用 518,即其 70 %(自選) | OSG 型錄 n_115 第 14、20 頁;EDP 8556618 |
網格寬度:粗加工與半精加工 0.25 mm,精加工與螺旋銑孔 0.125 mm,Ø2 mm 刀與鑽頭 0.0625 mm,Ø1 mm 刀 0.03125 mm。運動步距:粗加工 1.0 mm,精加工刀與殘料刀 0.4 mm,螺旋 0.3 mm,鑽頭 0.1 mm。每支程式各自成為一次執行,從重置過的機台開始,也就是能接續的任務的可接續配置:每個階段從檔案讀入前一階段的毛胚,播放一支程式,再寫出自己的毛胚。
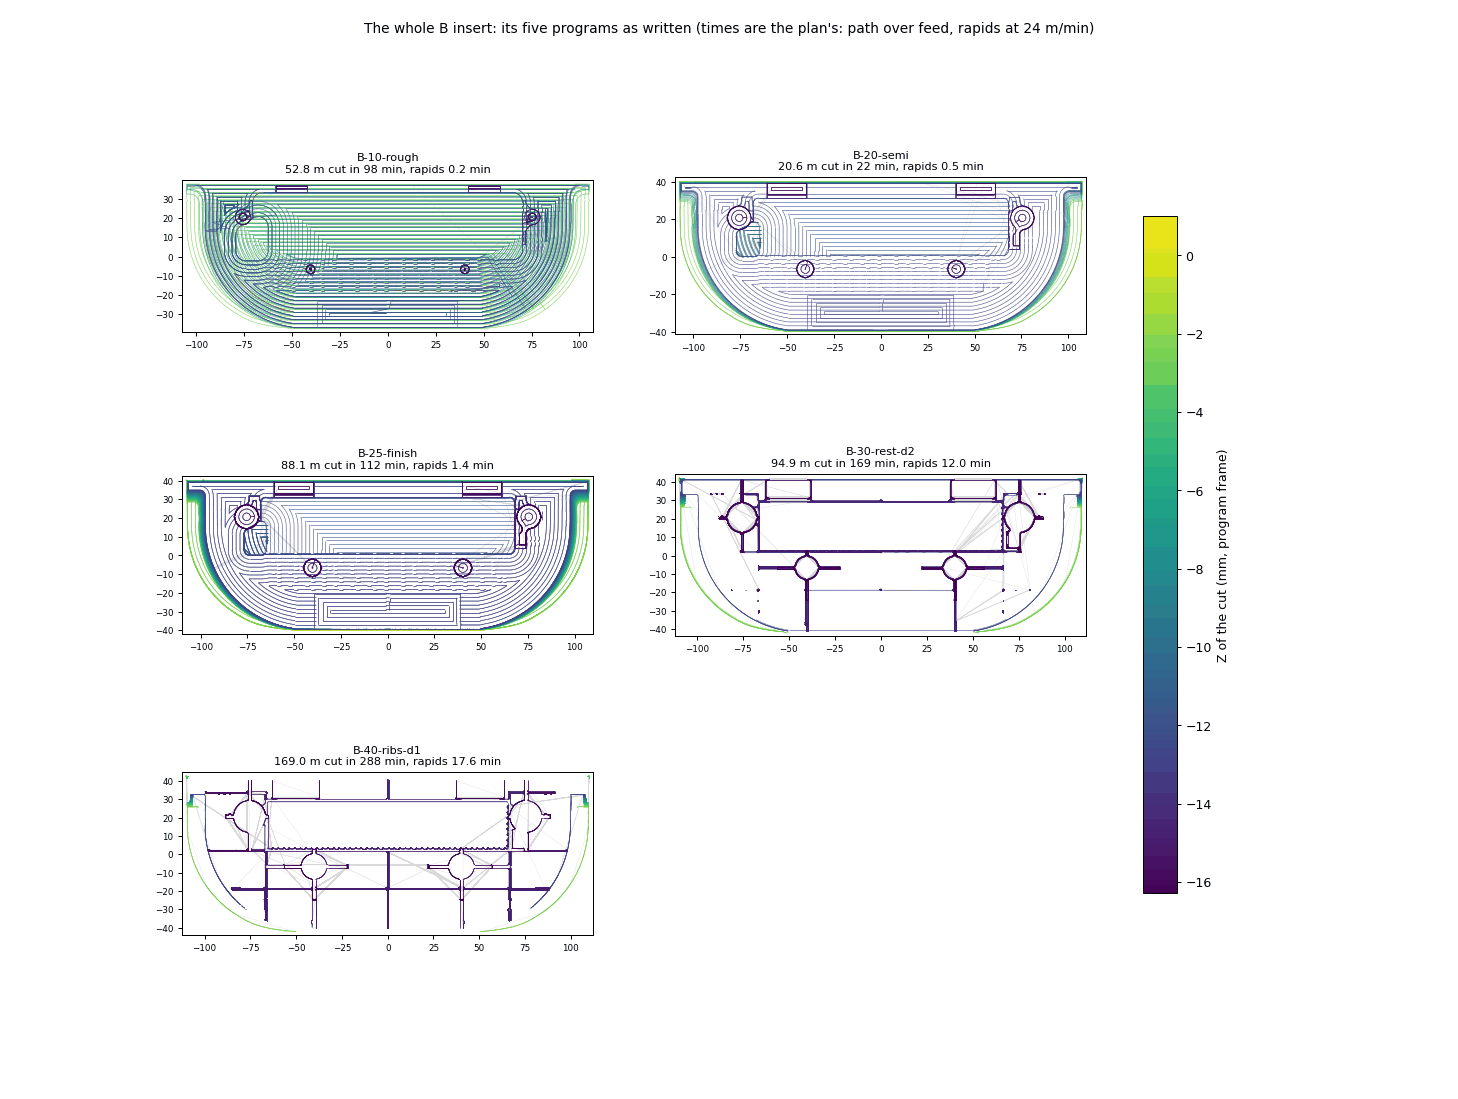
整片公模仁寫出的程式:顏色是程式座標系中切削的 Z,灰線是快移。每張的標題是切削長度與計畫的時間(刀路除以進給,加上以 24 m/min 計的快移),不是 HiNC 的時間:粗加工 52.8 m、98 分鐘,半精加工 20.6 m、22 分鐘,精加工 88.1 m、112 分鐘,Ø2 mm 刀 94.9 m、169 分鐘,Ø1 mm 刀 169.0 m、288 分鐘,另各有 0.2 到 17.6 分鐘的快移。
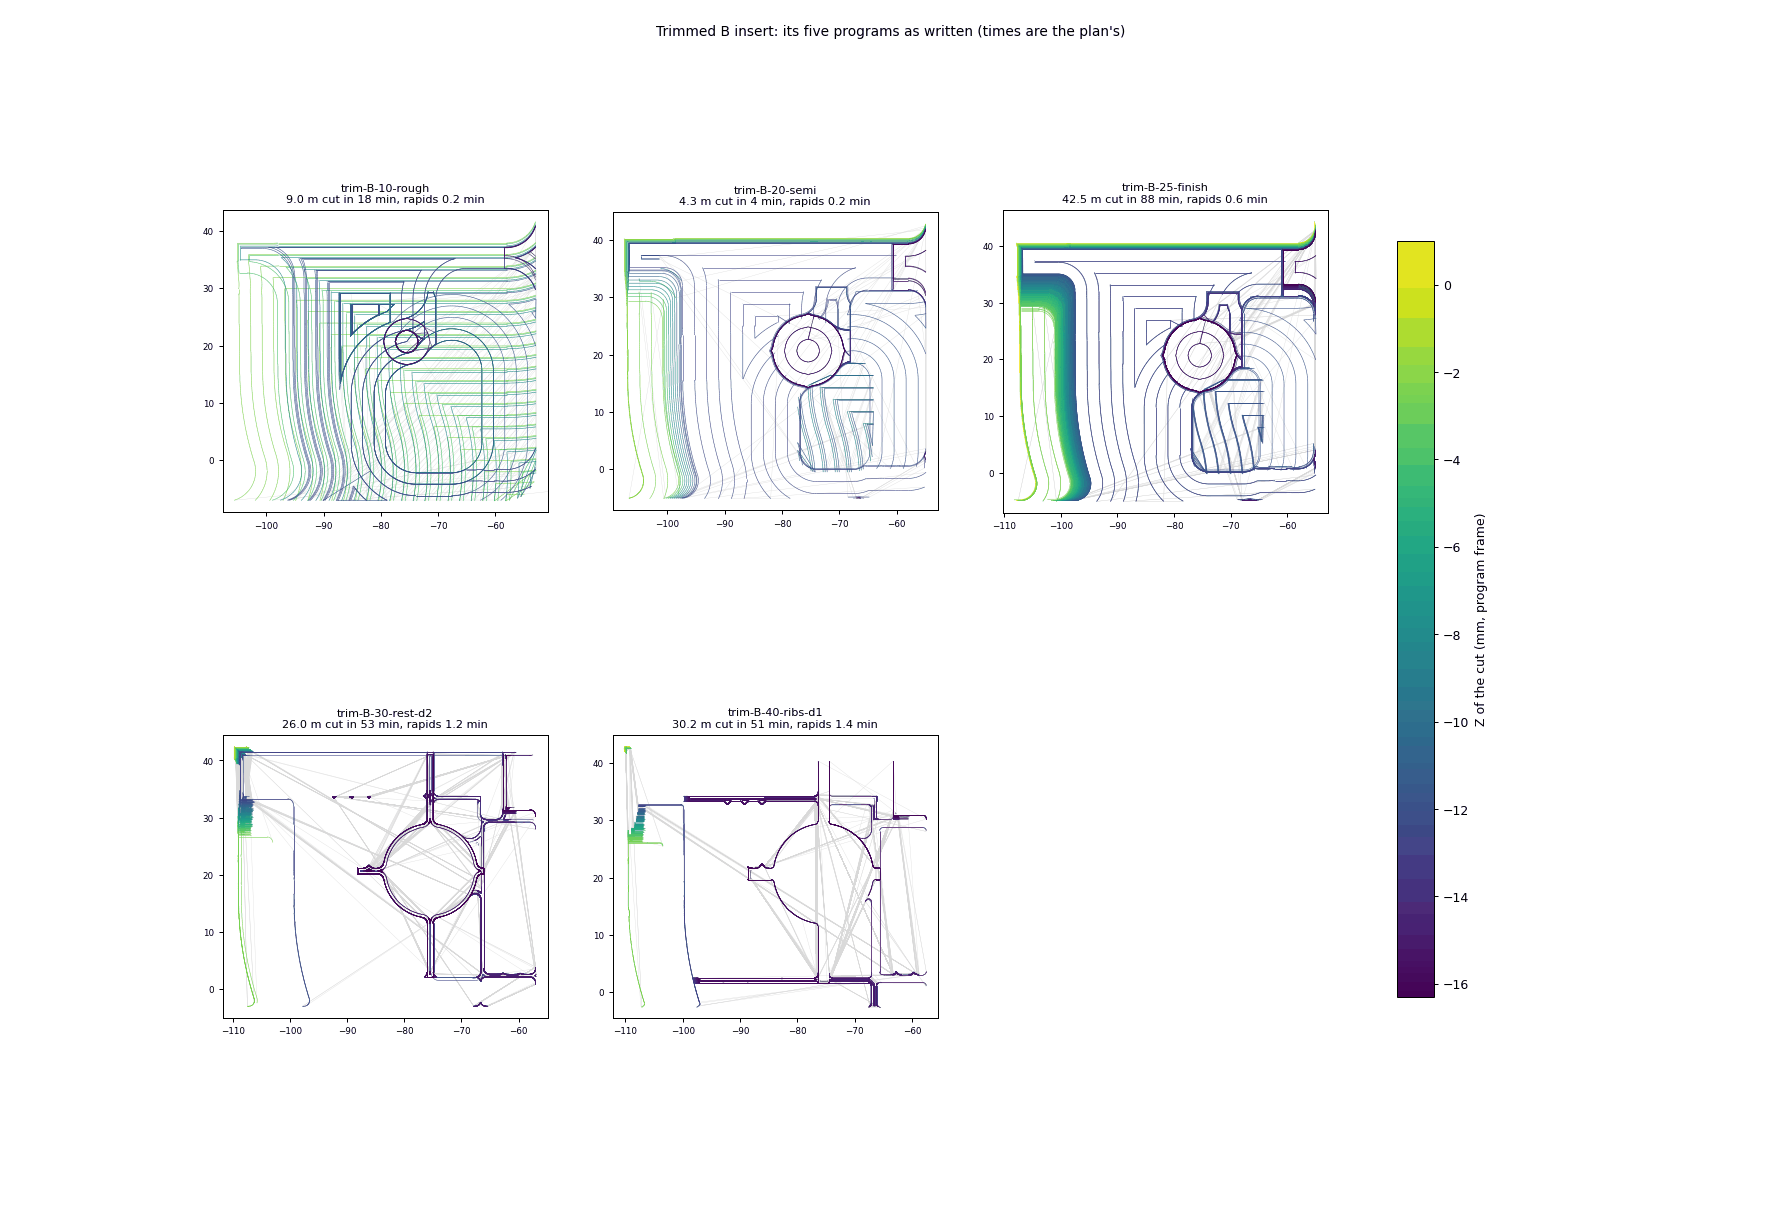
修剪版公模仁修訂後的程式,那一小片含一支凸台、它的三角肋、肋槽與裙邊的牆:顏色是切削的 Z,灰線是快移。標題是切削長度與計畫的時間,不是 HiNC 的時間:粗加工 9.0 m、18 分鐘,半精加工 4.3 m、4 分鐘,精加工 42.5 m、88 分鐘,Ø2 mm 刀 26.0 m、53 分鐘,Ø1 mm 刀 30.2 m、51 分鐘,另各有 0.2 到 1.4 分鐘的快移。
代理怎麼管理這件工作
- 第一次播放之前先定通過標準。 在 HiNC 播放任何東西之前,七條標準就已提交。E,執行的證據:每支程式都碰到毛胚,而且除了進度訊息與每支程式一則檔案行數的說明之外,沒有任何訊息。C1,刀把與刀柄不碰到毛胚(代理自己的檢查,加上 HiNC 中沒有碰撞)。C2,殘料刀只碰到前面的刀留下的料——讀法是 HiNC 的切深至多為程式的每層切深加一個網格寬度、切寬至多為刀徑加一個網格寬度——每一步的應力比都低於 0.5,而且與設計比對時沒有超過一個網格寬度的過切。應力比是 HiNC 的降伏應力比 (yielding stress ratio):切削力在刀具中造成的最大應力,除以刀具材料所能承受的應力;超過 1 持續多於一步,HiNC 就預期刀具會斷(評估製程可加工性)。C3,Ø1 mm 刀在肋槽裡的刀尖撓曲低於 10 µm。C4,每支程式的仿真時間落在代理自己估計的 ±10 % 以內,並有一條規則:長頸刀若在整片模仁上需要超過一小時,就取消它。C5,主軸功率與扭矩,以及刀具的應力,都在各自的極限之內。C6,分模面在一個網格寬度之內,低於圖面的 .004 in。之後對某條標準的讀法都記在它旁邊;沒有任何標準被改寫。
- 先小後大。 每片模仁都有一個修剪版的分身:公模仁的一塊 54 × 46 mm 修剪片,含一支凸台、三角肋、肋槽與裙邊的牆;母模仁的一塊 52 × 42 mm 修剪片,含一支凸台銷、39 支通風銷與凸塊的邊緣。修剪版程式先跑,而且跑了好幾次;每片完整的模仁則各以一次有效的播放完成驗收,一次一片,在一台共用的 32 執行緒伺服器上:公模仁的 340 萬步花了 1 h 54 min,母模仁的 122 萬步花了 49 min。公模仁的第一次驗收遇到後文所述的引擎缺陷,因此中止並重新播放。
- 拿 HiNC 核對計畫。 每支程式之後,HiNC 都匯出它手上的毛胚;代理的一支腳本把它和 CAM 自認留下的毛胚逐柱比較。
- 對抗式審查。 修剪版公模仁上兩個沒通過標準 C2 的讀值——Ø2 mm 刀超過 0.5 的 97 步,以及 Ø1 mm 刀在裙邊牆上的負載——交給一個由七個代理組成的工作流程:每個問題一位分析者,精確重播那段切削;每份分析兩位反駁者(一位用自己的程式碼重建幾何,另一位論證那個讀值出自 HiNC);再由一位把站得住的部分化為程式修訂。四位反駁者中,有兩位部分推翻了各自的分析者。之後,第二個由 39 個代理組成的工作流程拿執行資料逐條核對本頁、案例報告與來源筆記的主張,並更正站不住的地方。
- 沒有盲建。 沒有第二個代理依來源檔案與書面指示重建這個案例。
- 共用一台伺服器。 好幾個代理在同一台伺服器上建產品案例;重的播放排隊等候一把共用鎖。其中一個發現本案的建構裡有一個設定讓 HiNC 的步慢了 35 倍,另一個則警告伺服器的系統碟快滿了;本案的步紀錄就在那顆碟上,所以在長時間播放之前移到了資料碟。
- 人在哪裡介入。 HiNC 的產品擁有者要的是產品案例(模具也在其中),而不是論文實驗——本案就是代理們隨後蒐集到的其中一案——並裁定每把刀都要裝在合乎實際的刀把上、用剛好夠用的最短伸出量。
第一次播放之前寫下的標準:
| 標準 | 寫下的內容 |
|---|---|
| E,執行的證據 | 步數大於 0;每支程式都碰到毛胚,並執行完自己的每一行;除了進度與成功訊息,以及每支程式一則 Sys-Init--FileLines 之外,沒有任何訊息 |
| C1,刀把與刀柄 | 計畫中刀把離毛胚至少 1 mm,錐頸與刀柄至少 0.2 mm;HiNC 不回報刀把或刀柄的 Collided(Workpiece, …),也不回報 Collided(Fixture, …) |
| C2,殘料 | (a) 殘料刀(T3、T4、T5)在 HiNC 中的切深峰值至多是每層切深加一個網格寬度,切寬至多是刀徑加一個網格寬度,斜坡進刀段除外;(b) T3–T5 每一步的應力比都低於 0.5;(c) 與設計比對時沒有超過一個網格寬度的過切,留下的料只在最小刀半徑的立角,以及計畫說刀具構不到的地方 |
| C3,肋槽撓曲 | T4、T5 在肋槽裡的刀尖 XY 撓曲至多 10 µm;懸臂估算約為 1 與 4 µm,HiNC 落在它的三倍以內,就通過梁模型的合理性檢查 |
| C4,時間 | (a) 每支程式在 HiNC 中的時間與計畫相差在 ±10 % 以內;(b) 若 T5 在整片公模仁上需要超過 60 分鐘,它的槽端就改由放電加工,並取消 T5;(c) 照實回報肋槽與銷孔所用的時間比例 |
| C5,負載 | 每一步的主軸功率比與扭矩比至多為 1;每把刀的應力比都低於 1 |
| C6,分模 | 與設計比對時,分模面與 5° 封膠面落在驗收執行的網格寬度之內,低於圖面的 .004 in |
難題
來自播放的數字都是在 HiNC 3.2.43 上量得;從 STEP 或代理的 CAM 取出的數字則是推得的。
下面有幾個難題,是從兩片修剪片的第一版程式開始的。這些程式在下文所述的光柵化程式修正與進給修訂之前,在 HiNC 3.2.43 上每支各自一次執行播放(公模仁的時間只留到小數一位)。鑽頭的峰值,是 39 個孔中有 2 個孔快移退刀的第一步,這個讀值在〈結果與效益〉中說明:
| 程式 | 步數 | HiNC / 計畫,min | 應力比 p50 / p99 / 峰值 | 切深 p50(計畫每層),mm | 刀尖撓曲 p99 / 峰值,µm |
|---|---|---|---|---|---|
| 公模仁粗加工,Ø10 | 24,841 | 18.5 / 18.5 | 0.13 / 0.46 / 0.52 | 1.74(≤ 4) | 77 / 89 |
| 公模仁半精加工,Ø6 R0.5 | 25,267 | 4.3 / 4.3 | 0.13 / 0.60 / 0.97 | 0.95(1.0) | 94 / 165 |
| 公模仁精加工,Ø6 R0.5 | 173,884 | 86.7 / 86.8 | 0.02 / 0.10 / 0.57 | 0.44(0.15) | 16 / 91 |
| 公模仁殘料,Ø2 R0.2 | 202,736 | 49.4 / 49.5 | 0.11 / 0.44 / 1.03 | 0.25(0.09) | 101 / 239 |
| 公模仁肋槽,Ø1 R0.1 | 196,552 | 52.6 / 52.7 | 0.08 / 0.28 / 0.72 | 0.12(0.0275) | 19 / 60 |
| 母模仁粗加工,Ø10 | 4,283 | 1.30 / 1.26(+3.2 %) | 0.15 / 0.50 / 0.52 | 4.0(≤ 4) | 86 / 89 |
| 母模仁半精加工,Ø6 R0.5 | 13,541 | 1.89 / 1.86(+2.1 %) | 0.13 / 0.60 / 0.60 | 0.85 | 93 / 94 |
| 母模仁精加工,Ø6 R0.5 | 91,855 | 43.44 / 43.46(−0.03 %) | 0.02 / 0.06 / 0.27 | 0.43(0.15) | 10 / 42 |
| 母模仁殘料,Ø2 R0.2 | 10,036 | 1.33 / 1.29(+3.1 %) | 0.09 / 0.29 / 0.36 | 0.18(0.09) | 66 / 82 |
| 母模仁 39 個銷孔,Ø1.8 鑽頭 | 21,403 | 1.15 / 1.11(+3.9 %) | 0.24 / 0.24 / 134.6 | 0.45 | 0 / 57,100 |
| 母模仁凸台銷孔,螺旋銑,Ø6 | 13,751 | 4.78 / 4.74(+0.9 %) | 0.05 / 0.05 / 0.06 | 0.36 | 6 / 6 |
裙邊由哪一側成形
- 情況。 天線罩是一個淺殼,三邊圍著裙邊。模具只朝一個方向打開;每個面都必須朝離開成形它那一側的方向拔模,而分模線必須放在守得住圖面 .004 in 錯位限制的地方。
- 風險。 分模線若放在拔模方向相反的面上,零件會卡死在模具裡,或在外觀面上留下看得見的段差。
- 怎麼發現。 一柱一柱推導模仁時:穿過零件的每一條垂直線都有一個最低交點與一個最高交點,而裙邊的外側是唯一可能屬於任一側的面。
- 解法。 代理在 STEP 模型上量了裙邊在端緣與在板處的外輪廓:端緣 219.00 mm,板處 218.16 mm,是朝背側的拔模。所以由公模仁成形它,分模面就是端緣本身。在板伸出裙邊的地方(開放的直邊與角落的耳片),母模仁的凸塊一直延伸到板的正面,從那裡到分模面的封膠面做 5° 拔模。
- 證據。 這樣一來,零件的每一柱,最低交點都落在母模仁、最高交點都落在公模仁,沒有一柱同時被兩邊佔用:母模仁的面沒有一處高過公模仁的面。光柵化程式修正之後(見〈裙邊牆上的假台階〉),沒有任何一柱與零件的交點是奇數個。
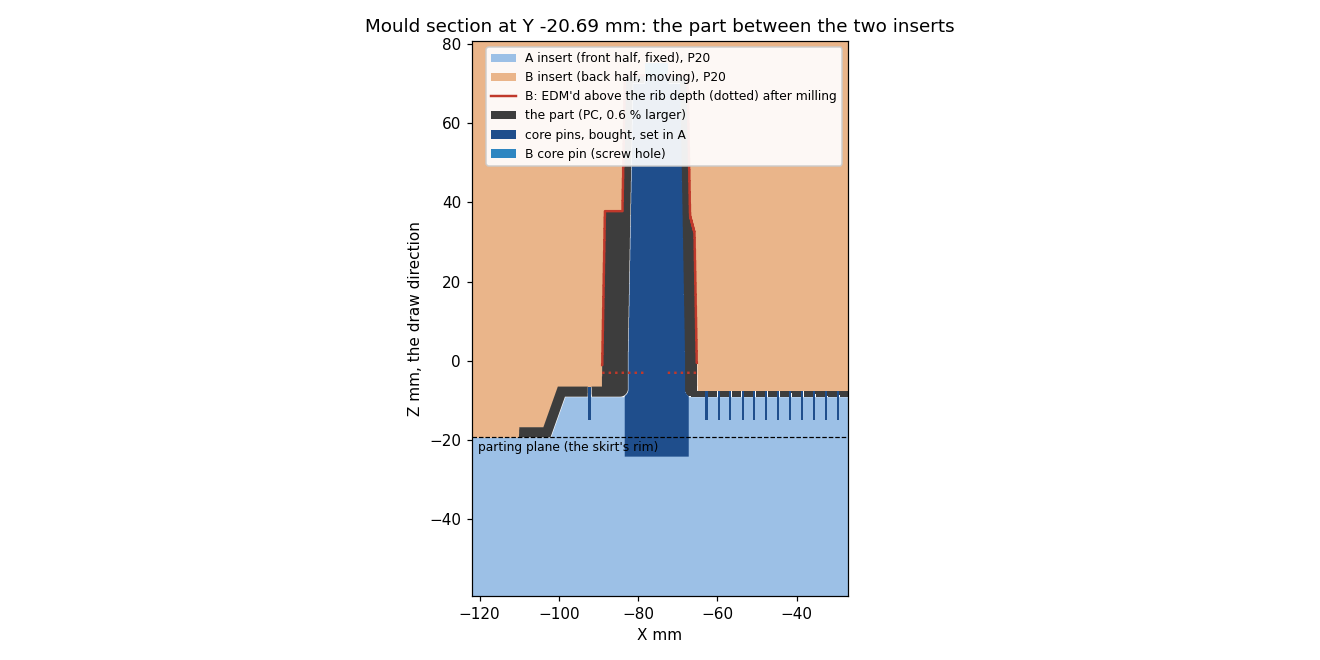
穿過一支外側凸台的模具剖面(由 STEP 模型推得):母模仁藍色、公模仁橘色、零件深灰色、外購的型芯銷深藍色;公模仁銑到點線所示的肋深,點線以上以放電加工(紅色)。
582 個通風孔:銷放在哪一側
- 情況。 正面有 582 個直徑約 1.8 mm 的圓形通風孔。代理在蒐集這個案例時寫下的大綱說,不要假裝去銑它們:在真實的模具裡它們是型芯銷或鑲件,但大綱沒說放在哪一側。銷立在哪一側,取決於孔的拔模。
- 風險。 立錯一側的銷,開模時得從零件中強行拉穿出來。
- 怎麼發現。 在 STEP 模型上量每個孔在板兩端的尺寸。
- 解法。 孔往離開正面的方向收窄:中位數在正面是 1.86 mm,在 1.5 mm 板的背面是 1.81 mm,在 2.5 mm 板的背面是 1.72 mm(零件尺寸;含縮水的模具中是 1.87、1.82 與 1.73 mm)——這是立在前側那一半的銷的拔模。所以母模仁帶著 582 支外購的型芯銷,銷端平貼公模仁封膠;銑削程式只在鉸孔前鑽出它們 Ø1.8 × 6 mm 的配合孔。
- 證據。 孔數與尺寸都來自零件本身。在整片母模仁上,HiNC 把 582 個孔全都鑽到計畫的深度(孔底在 Z 3.941 到 3.957 之間,計畫是 3.938),每個孔都是 116.8 N、應力比 0.24。
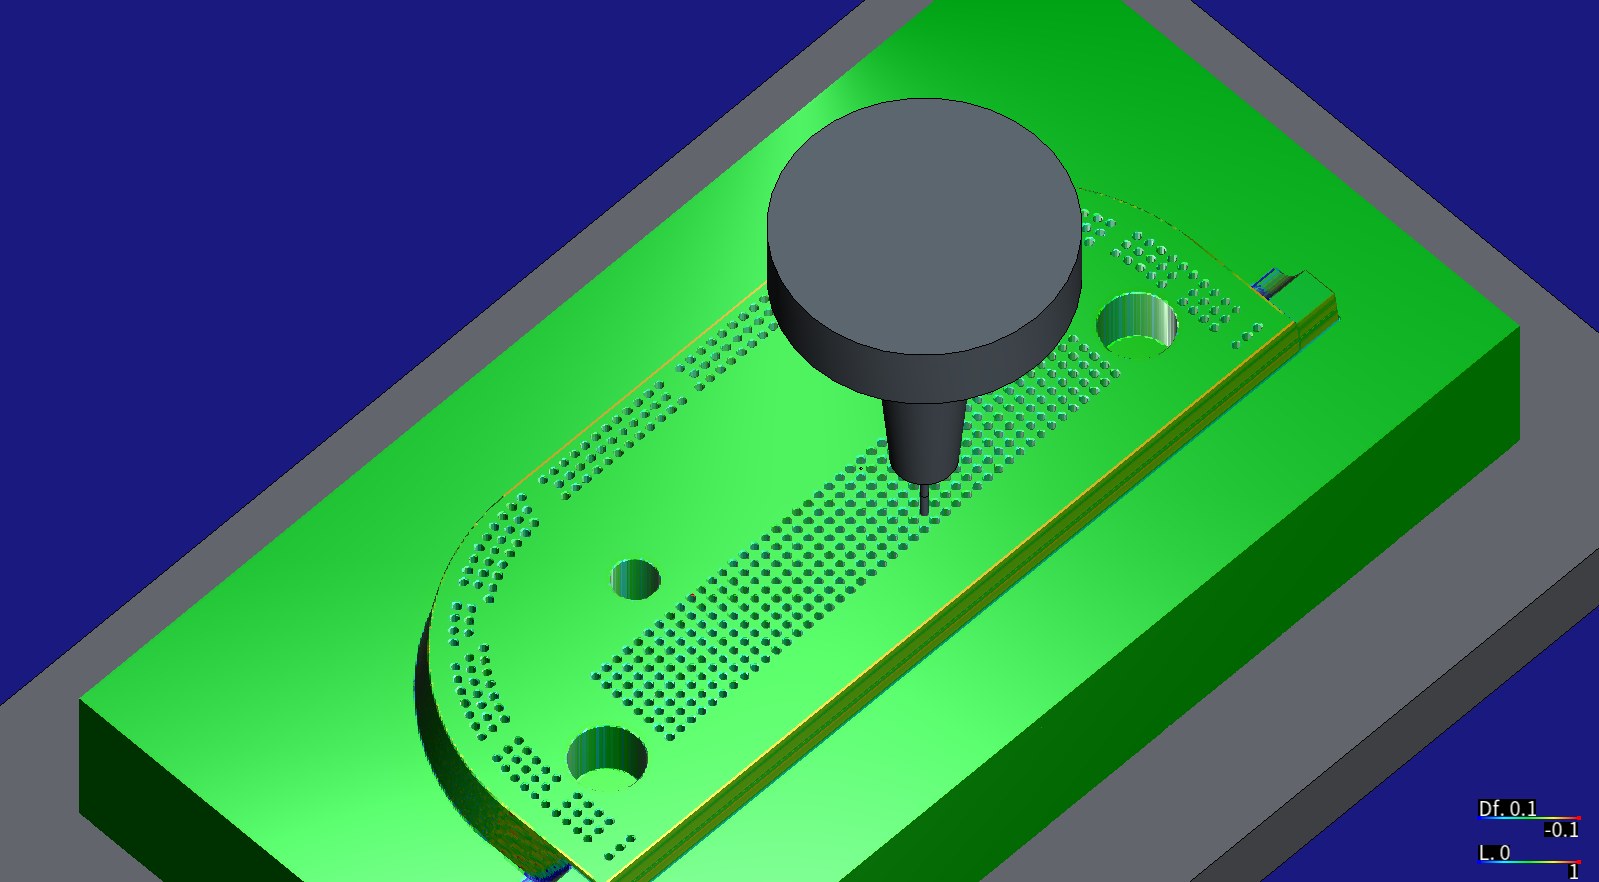
整片母模仁在最後一支程式之後,依 HiNC 的幾何差異上色(±0.1 mm):OSG ADO-MICRO Ø1.8 mm 鑽頭從同一種刀把伸出 22 mm,正鑽進 582 個銷孔之一,凸塊上是四支凸台銷的孔。畫面擷取自 HiNC 3.2.43。
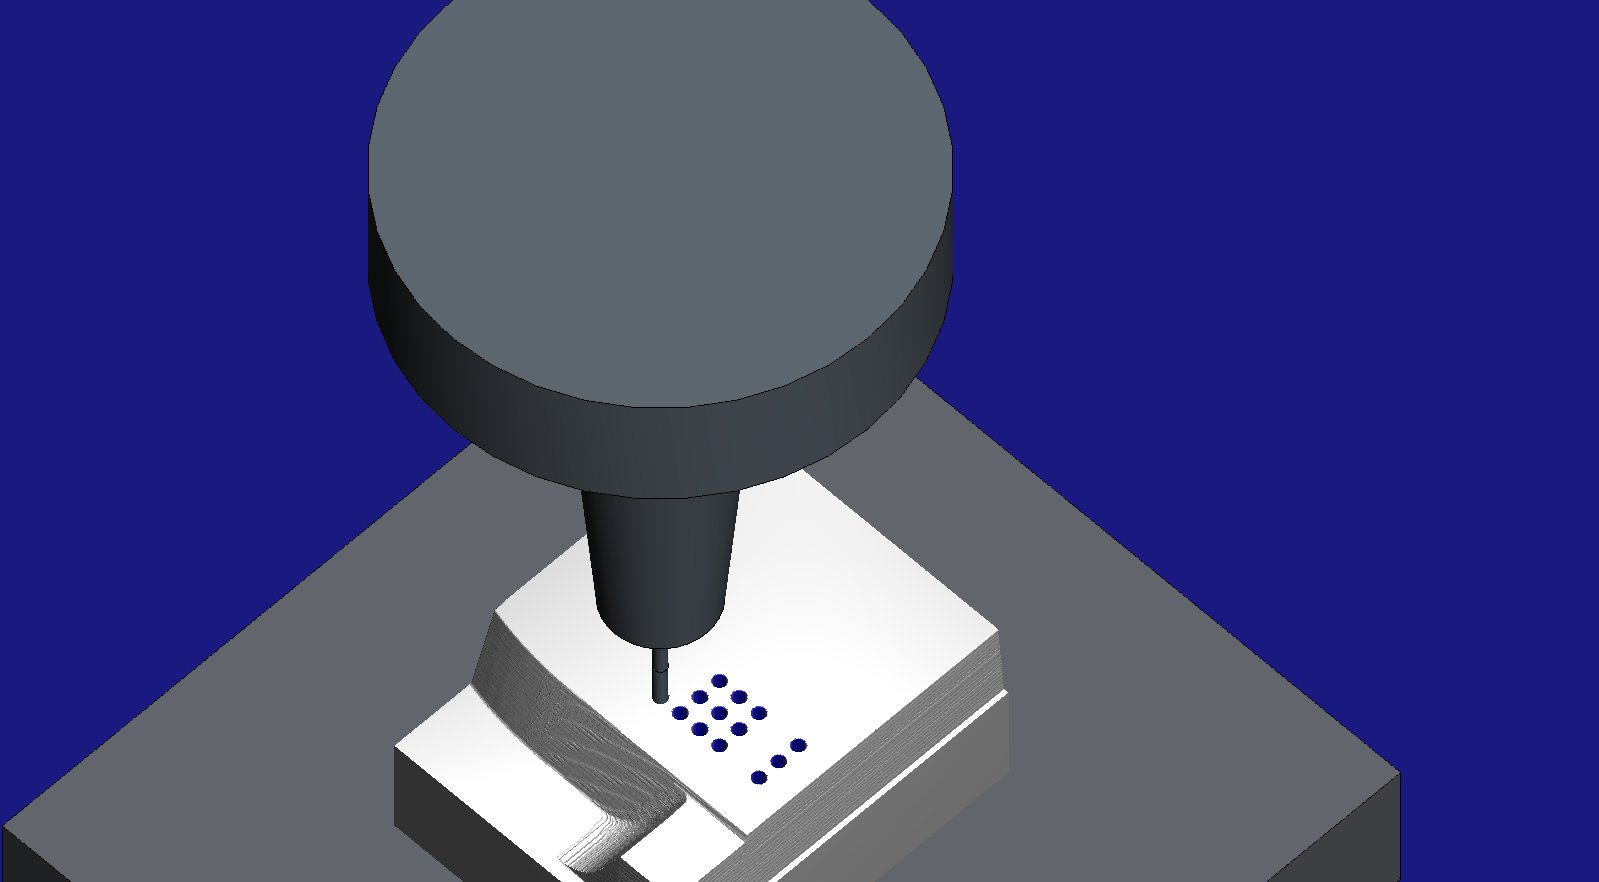
同樣的鑽孔,在修剪版母模仁上、第一版程式:OSG ADO-MICRO Ø1.8 mm 鑽頭從通用的 4.5° 熱縮刀把伸出 22 mm,正鑽進下一個銷孔,旁邊已鑽好十二個;左邊是凸塊的邊緣與封膠面的斜坡。畫面擷取自 HiNC 3.2.43。
78 mm 高的螺絲凸台
- 情況。 正面後方立著四支中空的螺絲凸台,高 78 與 53 mm,帶 1.6 mm 的三角肋,另有兩個深 25 mm、薄壁的卡扣盒。在公模仁上,它們是最深 91 mm 的孔與 1.6 mm 寬的槽。
- 風險。 為一支不存在的端銑刀寫程式,或用一支伸出 90 mm、第一刀就會斷的刀。
- 怎麼發現。 代理的可達檢查:對每一把刀,算出刀尖最低能下到哪裡,而不讓錐頸、刀柄或刀把與毛胚的距離小於它的間隙。
- 解法。 那裡的公模仁銑到肋深,其餘——足跡 1,889 mm²,最深 91.4 mm——像模具廠會做的那樣,交給雕模放電。凸台本身的螺絲孔則是另外的型芯銷。
- 證據。 公模仁的設計模型——HiNC 拿來和加工後毛胚比對的那一個——在放電區停在肋深,所以比對只評斷銑削出的表面。
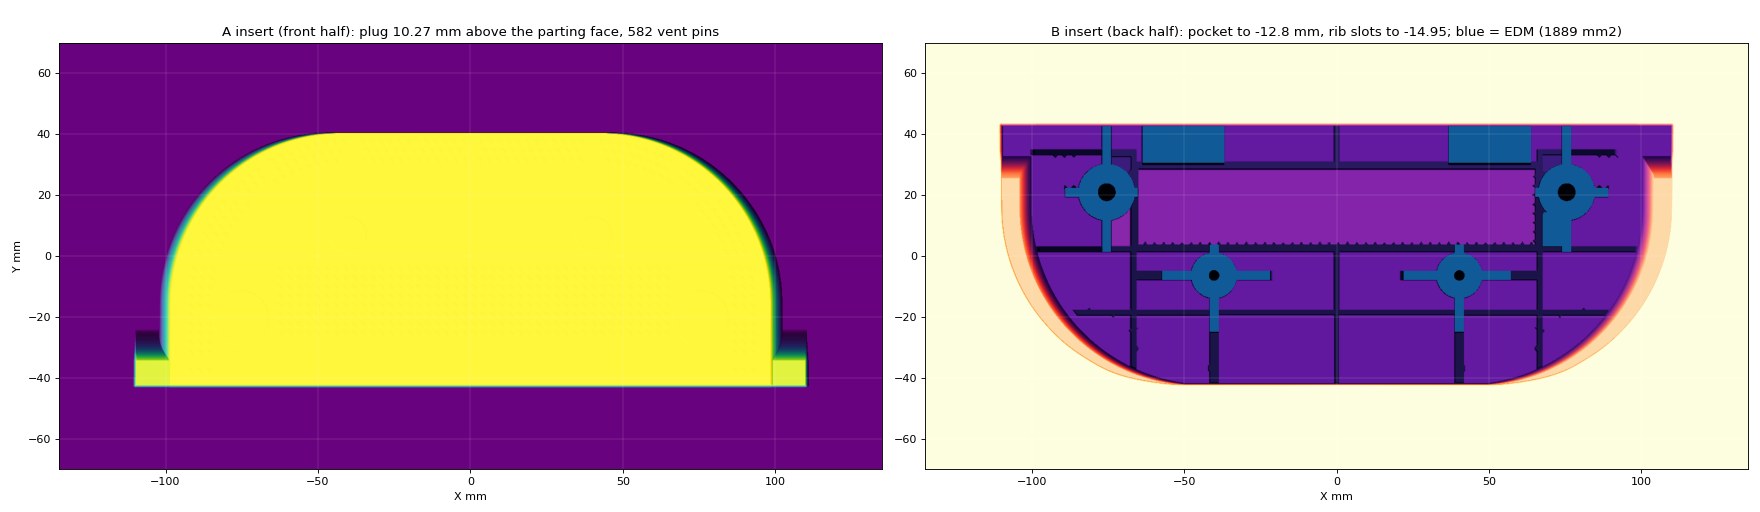
由零件推得的銑削目標:母模仁 10.27 mm 的凸塊與它的 582 支通風銷(左),以及公模仁 12.8 mm 的沉槽與肋格,放電區為藍色(右)。
一支在小修剪片上就要花十二小時的微徑刀
- 情況。 肋槽靠近裙邊牆的末端,Ø1 mm 刀(T4)4 mm 的頸部構不到:它 Ø4 mm 的刀柄在刀尖上方 11.7 mm,會碰到牆頂。一支長頸 Ø1 mm 刀(T5,16 mm 頸部)構得到。
- 風險。 為了幾立方毫米花上好幾小時的機台時間,或一支對所給條件來說太細長的刀。
- 怎麼發現。 製造商對 L/D 16 溝銑給的條件是每道 0.005 mm、125 mm/min。代理的 CAM 只在修剪片上規劃 T5:3,261 層、60 m 刀路、718 分鐘,為的是不到 0.05 cm³ 的料。
- 解法。 在任何播放之前寫下的一條規則說:若 T5 在整片模仁上需要超過 60 分鐘,它的槽端就交給本來就要做三角肋的放電電極,並取消 T5。光在一塊修剪片上它就要十二倍的時間,所以在 HiNC 播放任何東西之前,T5 就取消了。
- 證據。 這條標準與它的上限都寫在案例筆記裡,提交日期早於第一次播放。驗收時,裙邊牆旁肋槽末端高出設計的料,最高 2.2 mm,全都是代理的模型本來也留在那裡的料:槽端歸放電加工,正如規則所說。
讓每一步慢 35 倍的設定
- 情況。 HiNC 預設主軸每轉一步;Ø1 mm 刀在 24,000 min⁻¹、672 mm/min 下,每毫米刀路會有 36 步,整片模仁約一千萬步。代理在每支程式前面放一個設成固定步進的加工運動解析度命令,而且一開始給了 1° 的旋轉解析度。
- 風險。 一次慢如爬行、塞滿伺服器記憶體的執行,而且是在其他代理共用的伺服器上。
- 怎麼發現。 另一個在同一台伺服器上建不同產品案例的代理,用同樣的設定看到步慢了 35 倍、記憶體吃到 25 GB,追查到本案的建構腳本,並傳來一則說明。
- 解法。 在固定步進模式下,刀具的網格依線性步距建構,並以旋轉解析度與每面 15° 兩者中較小的那個分面,所以 1° 讓每把刀一圈有 360 個面。在三軸機上,旋轉值沒有其他作用;代理把它拿掉,網格就回到 24 個面。
- 證據。 修剪版公模仁之後以 1,762 s 播放了 628,584 步,約用 4.8 GB。
刀具是 24 邊的稜柱
- 情況。 代理的 CAM 在 0.05 mm 的高度場上追蹤刀具留下的毛胚,讓每把殘料刀只切前面的刀留下的料。為了拿 HiNC 核對這個模型,任務在每支程式之後匯出 HiNC 的毛胚,由一支腳本逐柱比較。
- 風險。 模型以為毛胚已經沒了、HiNC 卻還有料的地方,會讓下一把刀以整段刃長切進材料。
- 怎麼發現。 在第一次每支程式之後都匯出毛胚的執行中,兩者在粗加工後吻合,差異中位數 0.002 mm,但 HiNC 在少數幾處多出最多 4 mm 的料,超過 1 mm 的合計 6.2 mm²。
- 解法。 以 15° 分面,HiNC 的刀具是一個 24 邊的稜柱,平面位在 R·cos 7.5°,也就是半徑的 0.991——Ø10 mm 的刀只到 4.957 mm。模型把直到完整半徑的格子都算成已切,漏掉了這些平面在斜面上留下的薄片。毛胚更新現在保留一格再加 R(1 − cos 7.5°) 的餘裕。
- 證據。 在修訂版程式上(它也帶著下文光柵化程式的修正),HiNC 比模型多出超過 0.1 mm 料的面積,粗加工後是 7.0 mm²,半精加工後 0.4,精加工後 0.2,兩把殘料刀之後則沒有;粗加工後仍有幾片最高 4 mm 的薄片立著,由半精加工刀切掉。其他每一處,模型都是保守的那一方。
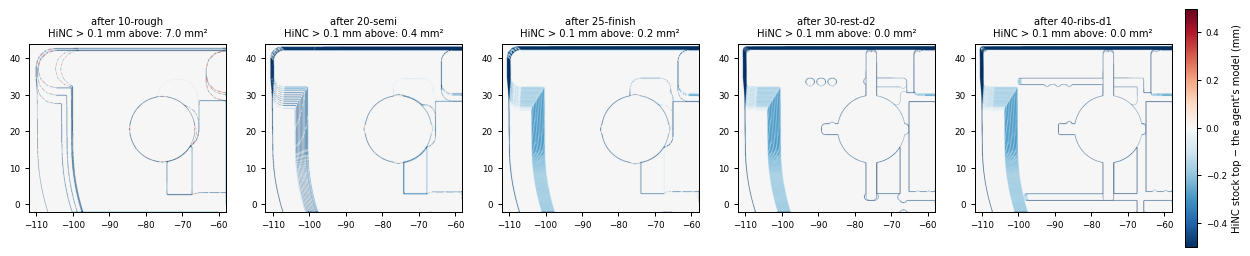
修剪版公模仁,修訂版程式,HiNC 3.2.43:每支程式之後 HiNC 匯出的毛胚頂面,減去代理的模型(±0.5 mm)。紅色是 HiNC 有、模型沒有的料,下一把刀會碰到;藍色是 HiNC 已經切掉、模型仍算在內的料。比模型多出超過 0.1 mm 的面積:7.0、0.4、0.2、0 與 0 mm²。
HiNC 的切深是接觸的高度,不是切屑
- 情況。 最初的修剪版執行對每支程式都用同一個網格寬度 0.25 mm,而精加工刀與殘料刀每層只切 0.03–0.15 mm。
- 風險。 若把 HiNC 的切深當成切屑來讀,殘料刀看起來會超載三到六倍,程式因此白白放慢,或刀具白白被取消。
- 怎麼發現。 HiNC 的切深中位數是計畫的三到六倍:Ø2 mm 刀 0.32 mm 對 0.09,Ø1 mm 刀 0.155 對 0.0275。
- 解法。 代理起初懷疑是網格太粗,於是給每支程式各自的寬度,只把細刀會碰到的面加細。在重新產生的程式上,Ø2 mm 刀的切深中位數仍讀到 0.25 mm;程式本身也改了,所以連這個差異也不全是網格造成的。HiNC 的切深是刀具與毛胚接觸的高度——連槽的側壁都算——不是切屑的厚度;另一個案例在窄槽裡也讀到兩倍每層切深的同樣讀值。所以標準 C2 照原文寫的切深那一半不通過:Ø2 mm 刀的峰值讀到 1.61 mm,對 0.15;Ø1 mm 刀 0.80 對 0.06;切寬那一半通過。殘料刀是否只碰到前面的刀留下的料,另由每支程式後的毛胚比對在旁佐證;它們的負載則照 C2 後半與 C5 原本的寫法,以力與應力比來判斷。
- 證據。 在全刀寬的直線刀路上,Ø2 mm 刀以每層 0.09 mm 讀到切深中位數 0.31 mm,而 HiNC 每步移除的體積是精確切削的 1.02–1.10 倍,力是 15.2–15.6 N;在 750 mm/min 時為 9.5 N。
裙邊牆上的假台階,出自代理自己的程式碼
- 情況。 代理推導兩片模仁的方法,是每隔 0.05 mm 投一條穿過零件的垂直線,保留它的最低與最高交點。630 萬條線中有 39,392 條與零件的交點是奇數個;它們改用最近一條偶數線的高度。
- 風險。 一片形狀錯誤的模仁,而且檢查看不見它:HiNC 拿來和加工後毛胚比對的設計模型,出自同一組高度。
- 怎麼發現。 在修剪版公模仁上,Ø1 mm 刀在裙邊外牆的頂部讀到 0.72 的應力比,而那是一個拔模只有 2.5° 的面;HiNC 也八次標出它的頸部碰到工件:四次在那段牆上,三次在牆外那個 5° 封膠面的轉角,一次在高出毛胚 1 mm 的快移中。一個代理追查出:刀具會走到那裡,是因為一個在 STEP 模型中平滑的面上,設計高度有最多 2.4 mm 的誤差,並追到造成這些誤差的光柵化程式;第二個代理投出自己的線,證實那些奇數是漏掉的交點。光柵化程式在三角形的外框不超過 64 格時,以 8 × 8 的區塊測試它的格子——而一個 2 × 30 格、又細又陡的三角形,依面積通過了這個測試,第八列以後的格子從沒被測到。
- 解法。 區塊路徑現在只接受外框放得進區塊的三角形;模具與每一支程式都重新推導。原本的刀路確實造成過切——精加工刀與殘料刀切進真實牆面最多 0.06 mm(Ø1 mm 刀最多 0.10 mm)——但 HiNC 在那裡讀到的負載偏高:精確掃掠算出 Ø1 mm 刀在那裡的徑向吃刀是 0.009–0.034 mm,HiNC 讀到 0.05–0.13 mm,HiNC 每步的移除量是精確體積的 2.3–7.4 倍。八次頸部旗標在精確的毛胚上都不是接觸:牆上四次與牆面有 0.004–0.015 mm 的間隙,而 HiNC 的毛胚在那裡多了約 0.01 mm 的料;轉角三次連 HiNC 匯出的毛胚都還有 0.07–0.10 mm 的間隙;一次落在快移中。
- 證據。 奇數線 39,392 → 0。在重新產生的程式上,Ø1 mm 刀沿那段牆走的層數從 52 與 64 降到 4 與 2,都在牆腳。在修剪片上重新播放後,它的應力比峰值從 0.72 降到 0.48,HiNC 也不再在任何地方標出它的頸部;封膠面轉角那三個旗標——修正沒有改到那裡的刀路——也沒有再出現。
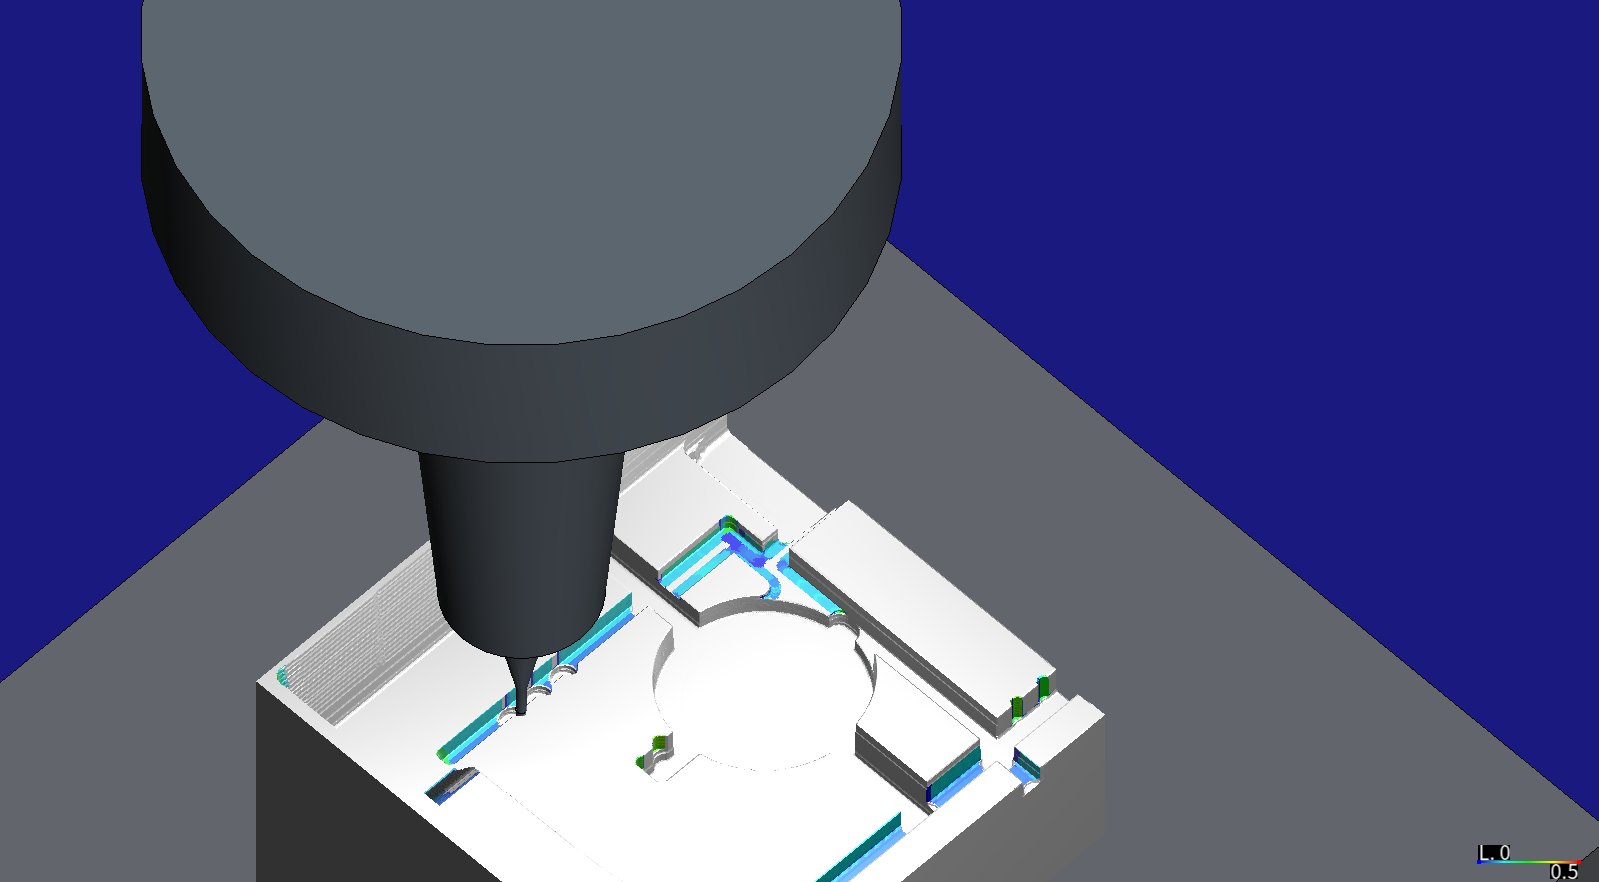
修剪版公模仁,修訂版程式:NS TOOL MHR230R Ø1 R0.1 從通用的 4.5° 熱縮刀把伸出 18 mm,走在 Y ≈ 33 那條肋槽的中段(Z −14.685),剛切過的面依該步的應力比上色(0 到 0.5),幾乎全在藍到青。中間的圓是凸台,留給放電加工;右上是一個卡扣盒的角。畫面擷取自 HiNC 3.2.43。
小刀迎頭碰上轉角
- 情況。 在肋槽裡,Ø2 mm 刀每一層都回到同一個點:刀路衝進一條剛好和刀一樣寬的槽、再折返(折 140–157°)的地方,槽的死端,以及內角。它的 202,736 步中有 97 步的應力比超過 0.5,最高 1.03(95 步在這類點上,1 步在上述假台階的一片薄片上,1 步在斜坡下刀的終點);中位數是 0.11。
- 風險。 憑一個讀值就判定刀具超載,或為了 97 步把整支程式放慢。
- 怎麼發現。 本案的通過標準——小刀的每一步都低於 0.5。
- 解法。 兩個代理精確重播那段切削,第三個檢查 HiNC 那一側。刀具每次回到這樣的點,前一層以 0.2 mm 刀角半徑留下的轉角正好擋在它前方:最後那一刃的真實切削截面,約是全刀寬直線切削的 1.6–1.8 倍(在合成的死端是 2.2 倍;某些這類點則完全沒有增加)。HiNC 讀到 3.3 到 6.8 倍;97 步中有 81 步都停在同一個 49.1 N 的平頂值,不論前方的牆有多高。以直槽的應力比(約 0.15)乘上真實倍數估算,真實應力比在大多數這類點上約為 0.24–0.27,在合成的死端最高約 0.33(推測,沒有用 HiNC 的力模型重算):越過 0.5 的主要是 HiNC 多算的部分。兩者都隨進給下降:程式現在在只比刀稍寬的槽裡,每一道都用型錄的溝銑進給(750 mm/min,原本只用在每層的第一道),並在以下地方降到 375 mm/min:進入 60° 以上轉彎前的最後 0.3 mm 與轉出後的最初 0.15 mm、開放道次的終點、每一道的最初 0.3 mm,以及在深處、終點是下一道起點的短連結。
- 證據。 在修剪片上,加上光柵化程式的修正與第一版進給規則後,超過 0.5 的步從 97 降到 29,改用最終版規則後降到 1;第 99 百分位數從 0.44 降到 0.22,代價是這支程式多 12 % 的時間(49.4 到 55.5 分鐘,其中約 2 個百分點來自程式漏寫的一個進給;見下一個難題)。剩下的那一步是斜坡下刀進入槽端的終點,已經是 375 mm/min,而 HiNC 在那一步移除了精確體積的 8.3 倍。
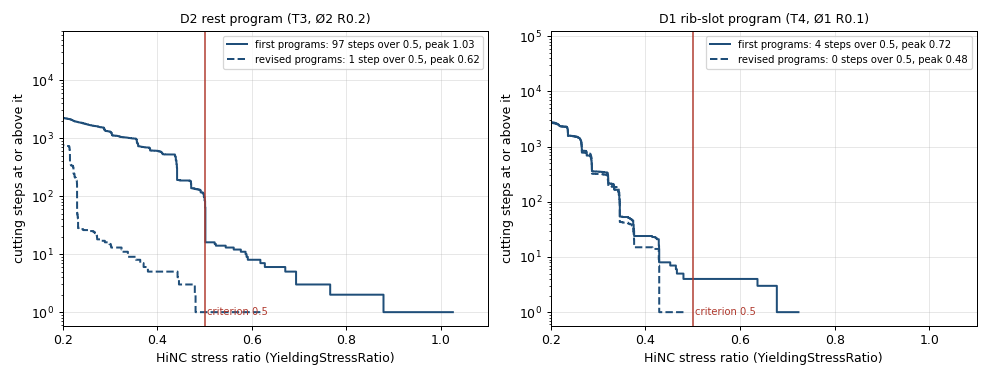
修剪版公模仁,HiNC 3.2.43:應力比不低於各值的切削步數,第一版程式為實線,修訂版為虛線。標準 C2 要求這兩把刀的每一步都低於 0.5。
修訂前後的修剪版公模仁(Ø1 mm 刀那幾列,來自一次接在中間版 Ø2 mm 程式之後的播放;中間版與最終版只差進給,留下的毛胚相同):
| 修剪版公模仁 | 第一版程式 | 修訂版程式 |
|---|---|---|
| Ø2 mm 刀,應力比超過 0.5 的步 | 97(峰值 1.03) | 1(0.62,斜坡下刀進入槽端的一步,已經是 375 mm/min;HiNC 在那一步移除了精確體積的 8.3 倍) |
| Ø2 mm 刀,應力比 p99 | 0.44 | 0.22 |
| Ø2 mm 刀,仿真時間 | 49.4 min | 55.5 min |
| Ø1 mm 刀,應力比峰值 | 0.72 | 0.48 |
| Ø1 mm 刀,頸部旗標 | 8 | 0 |
| Ø1 mm 刀,刀尖撓曲 p99 / 峰值 | 19 / 60 µm | 19.0 / 34.4 µm(修訂版程式為 NC 優化研究在 HiNC 3.2.45 上重播,取切削步) |
| Ø1 mm 刀,沿裙邊外牆走的層數(X < −109.2;Y 12–16 / Y 24–26) | 52 / 64 | 4 / 2(都在牆腳) |
代理的 NC 輸出程式漏寫的進給
- 情況。 標準 C4 (a) 要求每支程式在 HiNC 中的時間符合計畫自己的估計,也就是刀路以各自的進給走完的時間,加上快移。在修訂版的修剪版母模仁上,Ø2 mm 程式花了 2.98 分鐘,計畫是 2.35 分鐘,超出 27 %;其他每一支程式都在 4 % 以內。
- 風險。 程式跑起來和寫的不一樣:在本該較快的地方變慢,或在程式本想放慢進入轉角的地方用上全進給。
- 怎麼發現。 C4 (a) 的 ±10 % 範圍。
- 解法。 代理的 NC 輸出程式會略過短到在四位小數下顯示不出來的移動,卻把那個移動的進給與 G 碼記成已寫出;下一個同樣進給的移動因此沒帶進給字,沿用了前一個進給。輸出程式現在只在真正寫出的行上記錄進給或 G 碼,每一支程式都由不變的刀路重新寫出。逐行比對新舊程式,每一支的行數都沒變,改的只有進給字與 G 碼:舊的 Ø2 mm 程式在修剪版母模仁上有 5 行掉了進給字(時間多 25.8 %),修剪版公模仁 117 行(2.1 %),整片公模仁 622 行(0.7 %),其他程式都沒有掉;其他程式只差一行,是一個快移重寫了原本就生效的 G00。
- 證據。 驗收時,Ø2 mm 程式在公模仁上花了 180.40 分鐘,計畫是 180.59;在母模仁上花了 9.79 分鐘,計畫是 9.76。
一個快移讓毛胚只剩一格
- 情況。 整片公模仁驗收時,半精加工段從檔案讀入粗加工後的毛胚,照計畫切削,直到一個快移:代理的 CAM 把一段連結寫成一個
G00,從安全高度往下一層的起點,同時橫移 80 mm、下降 16.5 mm。 - 風險。 之後的每支程式都碰不到毛胚,每次執行卻照樣以「Finished」結束:驗收的是一塊不存在的毛胚。
- 怎麼發現。 精加工段 343,321 步中只有 801 步碰到毛胚,而修剪片的精加工有將近三分之一的步碰到;各段寫出的毛胚檔,從粗加工後的 70.7 MB 掉到半精加工後的 0.46 MB。
- 解法。 單獨讀入粗加工的毛胚檔,毛胚完整。半精加工一直正常切削到那個快移;其中一步刀尖在 HiNC 自己的毛胚上方 4.4 mm,卻被記成碰到毛胚,移除量為零並發出快移切削警告,從那一步起,毛胚只剩那一點周圍一格 16 mm 見方的平面。用存下的檔案重播到那一行之後,HiNC 在三分鐘內逐步重現了同樣的結果;把那一段裡 22 個一邊移動一邊下降的快移,拆成先橫移、再垂直下降,毛胚就完整保留,也沒有任何警告。代理的 CAM 現在只垂直下降——在快移可能讓各軸以各自速度移動的真實機台上,這也是比較安全的寫法——它的分段播放程式在某一段匯出的毛胚小於前一段的 30 % 時就停下,而不是占著其他代理在等的鎖。
- 證據。 每個快移都改成垂直下降後重新播放,兩片模仁的每一支程式都保有完整的毛胚:毛胚檔從粗加工後的約 70 MB,增加到最後一支程式後的 1.2 GB(公模仁)與 1.5 GB(母模仁),任何程式裡都不再有一邊移動一邊下降的快移。剩下的快移切削警告,是沿刀軸、緊貼剛切過之處的快移:公模仁上有五個,碰到了毛胚但沒有移除任何體積;母模仁上有 17 個鑽頭退刀,從孔壁削下一圈(見下文)。
結果與效益
在 HiNC 3.2.43 上量得:每片模仁以一次有效的播放完成驗收,每支程式各自一次執行,網格寬度如上;與設計的比對,是代理對 HiNC 在最後一支程式之後匯出的毛胚所做的逐柱檢查(0.05 mm 格點,陡面不計),上色的圖則是 HiNC 自己的幾何差異。
整片公模仁(可動側,五支程式):
| 程式 | 步數 | 碰到毛胚的步數 | HiNC / 計畫,min | 應力比 p50 / p99 / 峰值 | ≥ 0.5 / ≥ 1 的步數 | 刀尖撓曲 p99 / 峰值,µm |
|---|---|---|---|---|---|---|
| 粗加工,Ø10 | 121,065 | 54,065 | 98.67 / 98.64(+0.03 %) | 0.16 / 0.41 / 0.52 | 124 / 0 | 60.7 / 76.8 |
| 半精加工,Ø6 R0.5 | 91,355 | 54,328 | 22.04 / 22.02(+0.10 %) | 0.13 / 0.51 / 0.97 | 643 / 0 | 76.6 / 153.9 |
| 精加工,Ø6 R0.5 | 345,495 | 244,395 | 113.24 / 113.24(+0.01 %) | 0.02 / 0.08 / 0.51 | 1 / 0 | 12.6 / 77.4 |
| 殘料,Ø2 R0.2 | 1,200,719 | 186,987 | 180.40 / 180.59(−0.10 %) | 0.09 / 0.23 / 1.05 | 8 / 1 | 52.6 / 234.7 |
| 肋槽,Ø1 R0.1 | 1,638,058 | 393,475 | 305.62 / 305.90(−0.09 %) | 0.08 / 0.29 / 1.07 | 32 / 3 | 19.5 / 78.5 |
| 合計 | 3,396,692 | 719.97 / 720.38(−0.06 %) |
刀尖撓曲是同樣五支程式為 NC 優化研究在 HiNC 3.2.45 上重播的讀數,取有切削(超過 0.01 mm³/s)的步。
整片母模仁(固定側,六支程式):
| 程式 | 步數 | 碰到毛胚的步數 | HiNC / 計畫,min | 應力比 p50 / p99 / 峰值 | ≥ 0.5 / ≥ 1 的步數 |
|---|---|---|---|---|---|
| 粗加工,Ø10 | 113,589 | 62,902 | 57.97 / 57.95(+0.04 %) | 0.20 / 0.30 / 0.52 | 26 / 0 |
| 半精加工,Ø6 R0.5 | 112,654 | 68,569 | 21.49 / 21.45(+0.17 %) | 0.12 / 0.45 / 0.60 | 276 / 0 |
| 精加工,Ø6 R0.5 | 371,469 | 246,433 | 113.66 / 113.66(0.00 %) | 0.02 / 0.06 / 0.23 | 0 / 0 |
| 殘料,Ø2 R0.2 | 282,334 | 12,789 | 9.79 / 9.76(+0.36 %) | 0.07 / 0.16 / 0.21 | 0 / 0 |
| 582 個銷孔,Ø1.8 鑽頭 | 298,246 | 37,282 | 17.15 / 17.10(+0.27 %) | 0.24 / 0.24 / 203.9 | 17 / 17 |
| 凸台銷孔,螺旋銑,Ø6 | 41,449 | 32,996 | 14.89 / 14.85(+0.30 %) | 0.04 / 0.05 / 0.06 | 0 / 0 |
| 合計 | 1,219,741 | 234.95 / 234.77(+0.08 %) |
- 時間。 公模仁的每支程式都落在代理自己估計的 0.10 % 以內,母模仁的每支都在 0.36 % 以內(標準 C4 (a))。整片公模仁的加工是 12.0 小時,其中 42 % 是 Ø1 mm 刀在肋槽裡、25 % 是 Ø2 mm 刀——超過一半花在兩把小的殘料刀上(C4 (c))。母模仁是 3.9 小時:48 % 是精加工程式(凸塊、它的耳片與分模面),25 % 是粗加工,9 % 是半精加工,7 % 是鑽 582 個銷孔;這一對模仁在放電加工之前,銑削與鑽孔合計 15.9 小時。
- 對照設計(C2 (c)、C6)。在 36,559 mm² 的平面與緩坡面上,公模仁的毛胚在底面的中位數是 +0.002 mm,在程式不會碰到的分模面上是 0.000,只有沿著端緣一條一格寬的線讀到最低 −0.077 mm。所有高出設計超過一個網格寬度(0.0625 mm)的料,共 70.5 mm²,都是代理自己的模型也會留下的:放電區、長頸刀本來構得到的裙邊牆旁肋槽末端,以及牆腳的小圓角。低於設計超過 0.0625 mm 的:8.1 mm²,大多是沿著牆邊、一格寬的線;超過精加工網格 0.125 mm 的:0.1 mm²,是裙邊兩端陡坡上的單一格子,最深 −0.187 mm。
- 負載(C2 (b)、C5)。主軸峰值是其額定的 0.56(粗加工)。殘料刀有四步的應力比超過 1:Ø2 mm 刀的一步,在平台側邊一排 1 mm 的齒旁;Ø1 mm 刀的三步,在那排齒的頂部繞著齒轉 119°,整段 0.8 mm 刃長都吃進料——Ø1 mm 程式沒有轉角減速,只有 Ø2 mm 的有。Ø1 mm 刀其餘 29 步超過 0.5 的,約 20 步是以整段刃長沿著槽端與牆面的一層薄料走,也就是在修剪片上發現 HiNC 會多讀的那種情形;少數幾步在槽端以接近全刀寬切削。
- 刀柄碰撞(C1)。HiNC 標出 Ø1 mm 刀碰到毛胚 48 次,在幾處槽端與肋的交叉處,一層接一層地出現;Ø2 mm 刀則有 3 次;這 51 次全都記為
Collided(Workpiece,CutterShank)。在 Ø1 mm 刀的這 48 步逐一檢查,它的頸部與設計的牆面有 0.025 mm 的間隙——正好是它的頸部讓位量,也就是 Ø1 mm 刃部與 Ø0.95 mm 頸部的半徑差——與 HiNC 自己匯出的毛胚則有 0.005–0.075 mm(中位數 0.017):沒有任何料伸進頸部,大部分旗標都落在一個 0.03125 mm 的網格寬度之內。在機台上,0.025 mm 也就是一支會撓曲的刀僅有的餘裕,所以這些正是頸部可能摩擦的地方。 - 快移擦過(E)。五個沿刀軸的快移,在剛切過之處旁碰到毛胚,移除量小到量不出來(0 到 4e-5 mm³):四個是退刀——另一個案例把這種讀值記為刀具退出時的摩擦——一個是垂直下降到下一層上方 1 mm。每支程式之後,毛胚都保持完整。
- 執行成本。 五次播放在共用的 32 執行緒伺服器上花了 1 h 54 min;記憶體峰值在播放時是 15 GB,最後 HiNC 計算幾何差異時是 30.9 GB。
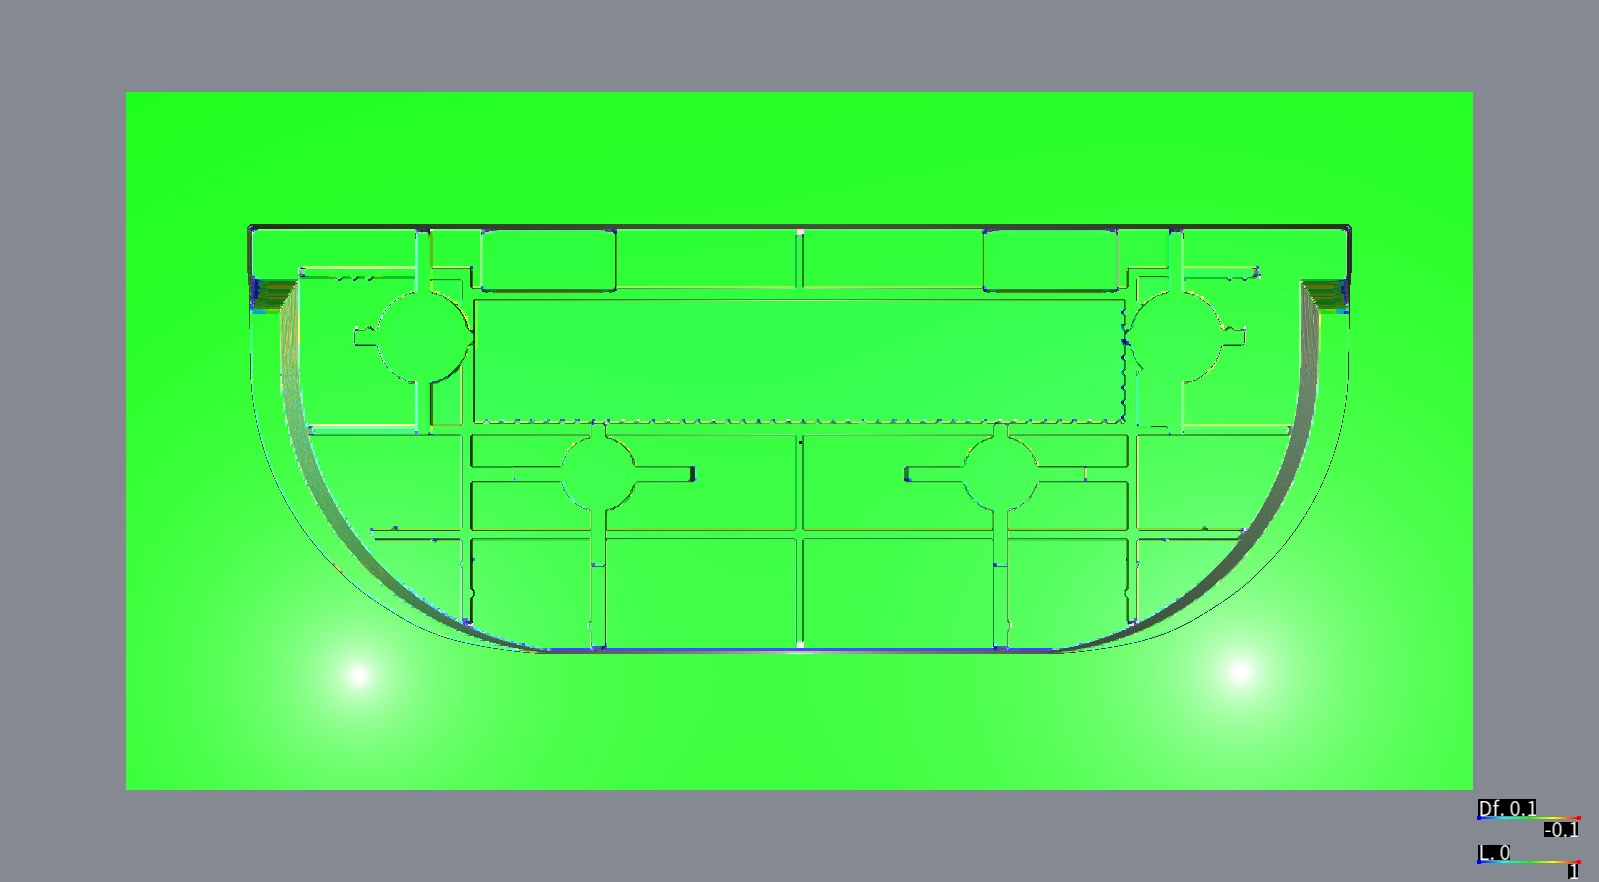
HiNC 3.2.43 在整片公模仁上的幾何差異,俯視,±0.1 mm。藍色與紅色的邊是牆面與槽的側壁;兩個白點是場景燈光的反光。
- 母模仁對照設計。 它的分模面由精加工程式切出,落在 +0.006 mm,沒有任何地方低於設計;凸塊的面中位數是 +0.005。高出設計超過 0.1 mm 的 24.6 mm²,同樣全是模型也會留下的料(凸塊兩端的兩個角);低於設計超過 0.125 mm 的,是 0.1 mm² 的單一格子,最深 −0.365 mm,在凸塊下層台階的一個角上。四支凸台銷的孔深 15.0 mm,與計畫相同。設計高度不含配合孔,所以這些孔改為逐一檢查。
- 鑽孔。 每個孔都以 116.8 N、應力比 0.24、主軸功率的 0.01 鑽成。582 個孔中有 17 個,
G81從孔底快移退刀時從孔壁削下一圈(0.14–0.78 mm³),這 17 次退刀各自的第一步讀到 1,916–5,460 N、應力比 99 到 204(第二步讀值為零),並帶快移切削警告:修剪片在它 39 個孔中的 2 個上就已出現過這個讀值。真實的鑽頭退出時不會切下那一圈。 - 執行成本。 六次播放花了 49 分鐘。伺服器在這次播放開始時,記憶體裡已有先前工作留下的約 25 GB;最後 HiNC 計算幾何差異時,記憶體峰值是 43.6 GB。
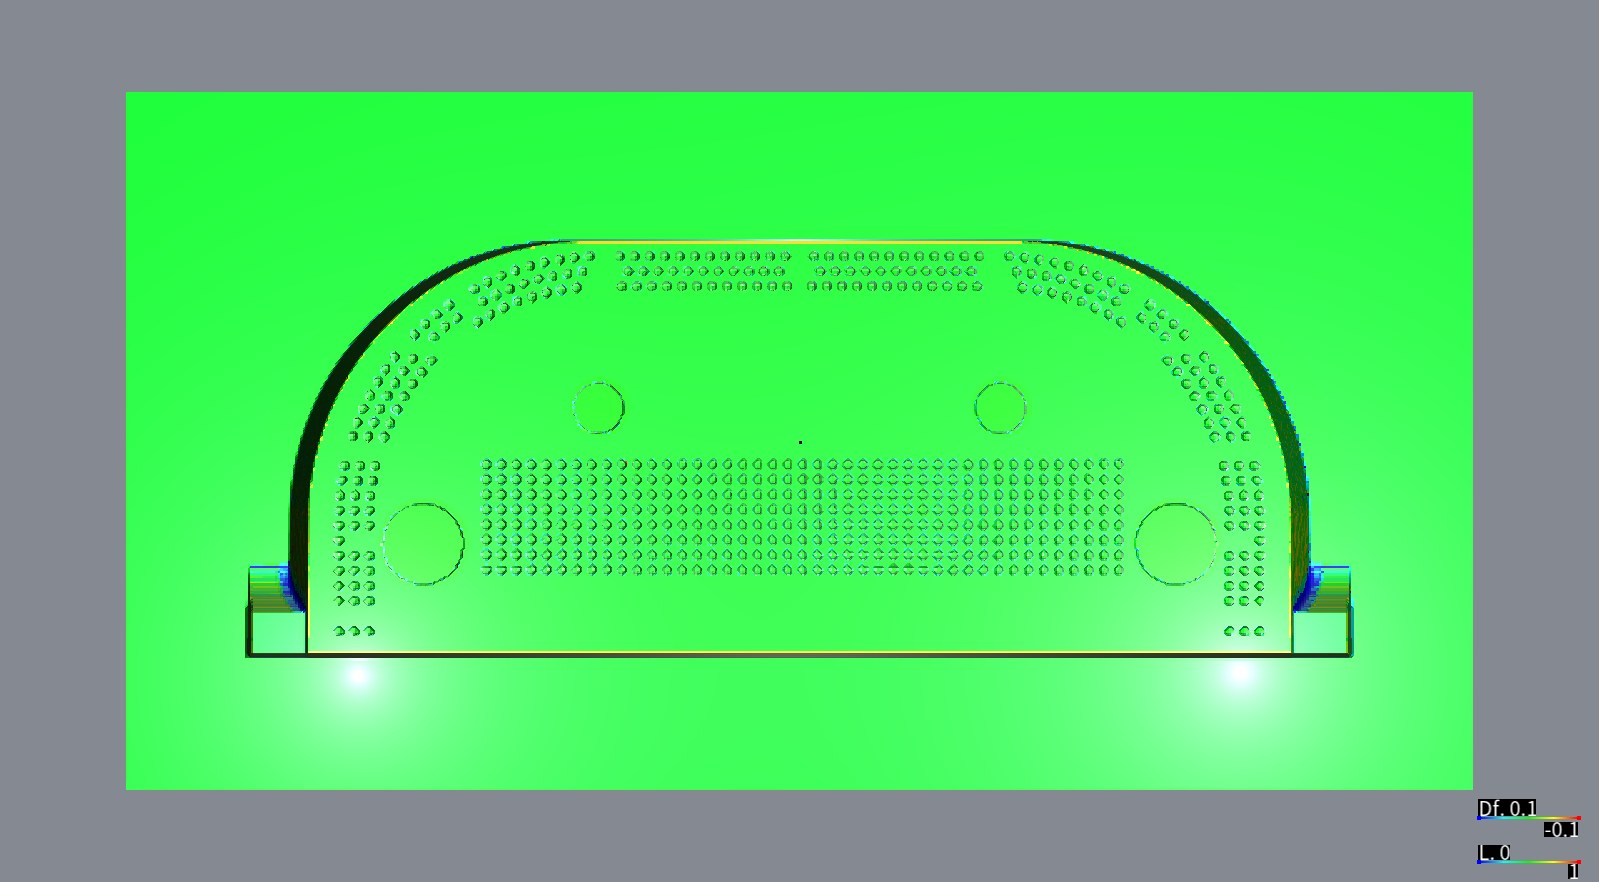
HiNC 3.2.43 在整片母模仁上的幾何差異,俯視,±0.1 mm:凸塊、它的 582 個銷孔與四支凸台銷的孔都落在設計上。兩個白點是反光。
逐面與設計比對,來自代理對 HiNC 在最後一支程式之後匯出的毛胚所做的逐柱檢查(0.05 mm 格點,陡面不計):
| 面 | 公模仁 | 母模仁 |
|---|---|---|
| 分模面 | 20,299 mm²,沒有加工:第 99 百分位數 0.000 mm,只有沿端緣一條一格寬的線讀到最低 −0.077 mm | 21,757 mm²,經過精加工:中位數與第 99 百分位數都是 +0.006 mm,沒有任何地方低於設計 |
| 底面與緩坡面(公模仁)、凸塊的面(母模仁) | 11,786 mm²:中位數 +0.002 mm,第 99 百分位數 +0.005 | 12,545 mm²:中位數 +0.005 mm,第 99 百分位數 +0.010 |
| 高出設計超過 0.0625 mm(超過 0.1 mm) | 70.5 mm²(56.0 mm²),全是計畫本來也留下的料 | 51.8 mm²(24.6 mm²),全是計畫本來也留下的料 |
| 低於設計 | 超過 0.0625 mm 的 8.1 mm²,大多是沿著牆邊、一格寬的線;超過 0.125 mm 的 0.1 mm²,是單一格子,最深 −0.187 mm | 超過 0.125 mm 的 0.1 mm²,是單一格子,最深 −0.365 mm |
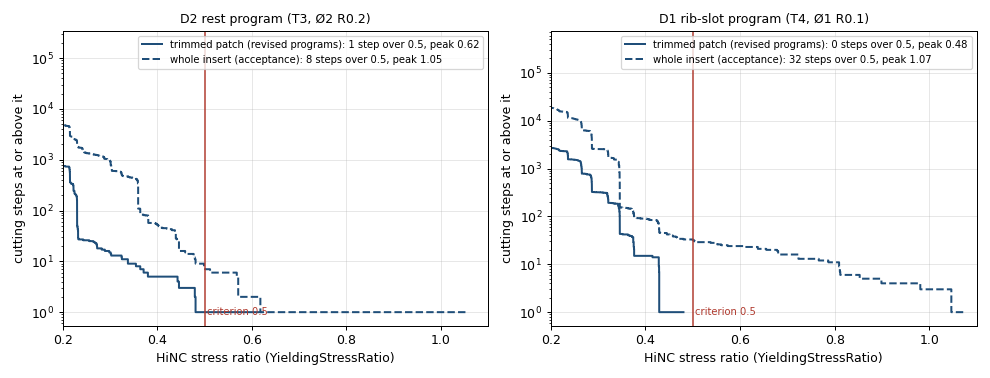
公模仁上殘料刀的應力比,HiNC 3.2.43:應力比不低於各值的切削步數,修剪片上的修訂版程式為實線,驗收時的整片模仁為虛線。整片模仁較長的尾巴,落在平台側邊那排齒與更多的槽端。
修剪片上照原文判定的標準,公模仁用修訂版程式、母模仁用第一版程式,在整片模仁播放之前:
| 標準 | 修剪片 |
|---|---|
| E,執行的證據 | 公模仁修訂版程式:通過,每支程式都碰到毛胚,除了進度與成功訊息之外沒有任何訊息。第一版程式:不通過,Ø2 mm、Ø1 mm 與鑽孔程式各有 1–2 則 Play-RapidCut--Detected(Ø2 mm 與 Ø1 mm 刀那幾則是移除 0 mm³ 的擦過),Ø1 mm 程式另有 8 次碰撞 |
| C1,刀把與刀柄 | 公模仁修訂版程式:通過,沒有碰撞;第一版程式的 8 個頸部旗標,在精確幾何下都不成立 |
| C2 (a),切深與切寬 | 切深不通過(接觸高度),切寬通過 |
| C2 (b),殘料刀低於 0.5 | Ø1 mm 刀通過(峰值 0.48);Ø2 mm 刀差 1 步不通過(0.62,是斜坡下刀的終點,HiNC 在那裡多讀) |
| C2 (c)、C6 | 留給整片模仁與設計的比對 |
| C3,肋槽撓曲 ≤ 10 µm | 不通過:Ø1 mm 刀的刀尖撓曲中位數 5.9 µm、第 99 百分位數 19.0、峰值 34.4(修訂版程式為 NC 優化研究在 HiNC 3.2.45 上重播,取切削步),超過懸臂估算(約 1 µm)的三倍;HiNC 的撓曲逐步等於它的力乘上刀具的柔度,所以偏高的是力的讀值(見〈裙邊牆上的假台階〉中 Ø1 mm 刀被多讀的部分) |
| C4 (a),時間在 ±10 % 以內 | 通過 |
| C5,功率、扭矩、應力比 | 公模仁通過(最大 0.97,半精加工);母模仁不通過:兩個鑽頭退刀步讀到 133–135(HiNC 的讀值) |
照原文判定的標準,在整片模仁上:
| 標準 | 公模仁 | 母模仁 |
|---|---|---|
| E,執行的證據 | 不通過:5 次快移擦過與 51 次刀柄碰撞 | 不通過:17 次鑽頭退刀的快移切削 |
| C1,刀把與刀柄 | 照原文不通過:51 個旗標;定位到的 48 個與設計有 0.025 mm、與 HiNC 的毛胚有 0.005–0.075 mm 的間隙(中位數 0.017) | 通過:沒有 |
| C2 (a),切深與切寬 | 切深不通過(接觸高度),切寬通過(沒有一步超過刀徑加一個網格寬度) | 切深不通過,切寬通過 |
| C2 (b),殘料刀低於 0.5 | 不通過:8 + 32 步 | 通過:0 步 |
| C2 (c),對照設計 | 留料通過(超過 0.0625 mm 的 70.5 mm²,全都是計畫本來也留下的);過切照原文不通過:超過 0.0625 mm 的 8.1 mm²、超過 0.125 mm 的 0.1 mm²,最深 −0.187 | 留料通過(超過 0.0625 mm 的 51.8 mm²,全都是計畫本來也留下的);過切照原文不通過:超過 0.125 mm 的 0.1 mm²,最深 −0.365,在一處 |
| C3,肋槽撓曲 ≤ 10 µm | 不通過:在整支 Ø1 mm 程式上(大多在肋槽),中位數 6.0 µm,第 99 百分位數 19.5 µm,峰值 78.5 µm 出現在那排齒(這支程式為 NC 優化研究在 HiNC 3.2.45 上重播,取切削步) | — |
| C4 (a),時間在 ±10 % 以內 | 通過:0.10 % 以內 | 通過:0.36 % 以內 |
| C4 (c),時間比例 | 照實回報、不判定:12.0 小時中,Ø1 mm 刀 42 %、Ø2 mm 刀 25 % | 照實回報、不判定:3.9 小時中,銷孔 7 % |
| C5,功率、扭矩、應力比 | 功率與扭矩通過(0.56);4 步超過 1(Ø2 mm 刀 1 步、Ø1 mm 刀 3 步) | 功率與扭矩通過(0.85 與 0.31,在一次鑽頭退刀);17 個鑽頭退刀步超過 1,讀到 99–204(HiNC 的讀值);真正的鑽削是 0.24、主軸功率的 0.01 |
| C6,分模面與封膠面 | 分模面通過(沒有碰到,第 99 百分位數 0.000),只有沿端緣一條一格寬的線到 −0.077 mm;封膠面只以 HiNC 的畫面判斷 | 分模面通過(+0.006 mm);封膠面只以 HiNC 的畫面判斷 |
給加工工程師。 在切下任何鋼材之前,HiNC 就確認了代理的程式做到它們宣稱的事:每支程式都在估計的 0.4 % 以內,每支程式之後的毛胚都如模型所預期(只有公模仁粗加工留下的 26 mm² 薄片例外,由半精加工切掉),完成面與設計的差距中位數只有幾微米,而留下料的地方,都是計畫說沒有刀具構得到的地方。它也指出小刀在哪裡最吃力——平台側邊那排齒、裙邊牆旁的肋槽末端——以及 Ø1 mm 刀的頸部離它自己的刃部切出的牆面只有 0.025 mm,而在真實機台上,這就是一支會撓曲的刀僅有的餘裕。公模仁十二小時中有一半以上花在兩把小的殘料刀上,這個數字值得拿來和多做一支放電電極相權衡。
給老師或學生。 射出模仁怎麼由成形零件推導出來——拔模決定每個面由哪一側成形、銷立在哪裡;模具廠為什麼把深的凸台與薄的三角肋交給放電加工;小刀的殘料加工怎麼接著大刀留下的毛胚走;以及仿真的讀值——一個其實是接觸高度的切深、一個在轉角被多讀的負載——為什麼要先讀懂,才能拿來評斷。
給正在評估這種做法的人。 從一個公開發佈的零件,到兩片走完驗收播放、但有幾條標準照原文沒有通過(見上表)的模仁,代理推導了模具、寫了自己的 CAM、在第一次播放之前訂好標準,並在每一支程式之後拿 HiNC 的毛胚對照自己的模型。HiNC 抓到代理自己程式碼裡的三個錯——一個把模具形狀推錯的光柵化程式、一個漏寫進給的輸出程式、一邊移動一邊下降的快移——而代理查清了一個會讓執行什麼都沒切、卻以「Finished」結束的引擎缺陷。驗收播放在共用伺服器上花了不到三小時,記憶體峰值分別是 31 與 44 GB,後者帶著先前工作留下的約 25 GB。
誠實的限制
- 模具是代理的設計。 縮水、分模、模仁的拆分、銷與放電區,都是推得或自選的;沒有模具師傅檢查過。真實模具的澆口、頂針、冷卻與銷的讓位孔都沒有設計,模流也沒有仿真。
- 比對看不見模具的錯。 HiNC 拿來和加工後毛胚比對的設計模型,以及每一支程式,都出自代理從零件推得的同一張高度場;推導中的錯誤——像裙邊牆上的假台階——會讓比對看起來乾乾淨淨。能檢查它的是零件本身:奇數交點,修正後一個也沒有。
- 表面處理沒有仿真。 MT-11000 咬花、拋光、銷孔的鉸孔與放電加工都在 HiNC 之外;比對只呈現銑削出的表面。
- 型錄刀具,通用刀把。 幾何與基本條件是製造商的;刀具表標為推得或自選的條件,是代理縮放或選定的。型錄沒給的刃口圓、前角與後角是代理的;碳化鎢等級的性質、TiAlN 塗層與 P20 切削資料是 HiNC 內附的,不是製造商的;熱縮刀把是通用的,不是廠商的。
- 代理的可達檢查略過不比刃部粗的部分: 也就是小刀的直頸。在高度場裡,這樣的頸部碰不到設計,只可能碰到前一層在牆邊約一格之內留下的料;這由 HiNC 的碰撞檢查涵蓋。
- HiNC 多讀的負載。 Ø2 mm 刀迎頭碰上轉角時,HiNC 讀到全刀寬直線切削負載的 3.3–6.8 倍,而真實截面約是 1.6–1.8 倍;Ø1 mm 刀以整段刃長沿著牆上一層薄料走時,HiNC 每步的移除量是精確體積的 2.3–7.4 倍;快移退刀擦過剛鑽好的孔壁時,一步讀到最高 5.5 kN、應力比最高 204(母模仁 582 個孔中的 17 個),HiNC 將它標為快移切削。它的切深是刀具接觸的高度,不是切屑的厚度。標準都依 HiNC 的讀值照原文判定。
- 與設計的比對是代理做的。 HiNC 的幾何差異替毛胚上色並回報計數,不給分佈;本頁的數字來自代理對 HiNC 匯出毛胚的逐柱檢查,只評斷平面與緩坡面。裙邊的牆、5° 封膠面與孔壁,則以 HiNC 的畫面判斷。設計模型是由高度場網格化而成的開放曲面;HiNC 會對此發出警告,但照樣比對。
- Ø2 mm 刀的三次刀柄碰撞沒有定位: 那支程式的證據記下了它們的數量,沒有記下是哪幾步。
- 三軸機,沒有動態。 每一軸的快移都是 24 m/min,機台的加速度沒有建模,所以仿真時間是刀路以其進給走完的時間,加上快移。
- 在這個模式下,刀具是 24 邊的稜柱,毛胚則是上述網格寬度的網格:一個表面只能判斷到約一個網格寬度。
- 每支程式各自成為一次執行;每個快移都垂直下降,原因是上述的引擎缺陷;沒有要求 HiNC 在一次執行中播完整片模仁,也沒有要求它播一邊移動一邊下降的快移。
讀者可以帶到自己案例的
- 依零件自己的拔模,一側一側地推導模具:決定某個面由哪一側成形之前,先量它兩端的尺寸。
- 檢查推導本身,不只檢查加工:一條穿過封閉零件的垂直線,與它的交點必定是偶數個;計數若不是偶數,就是某處出了錯。
- 寫程式之前先決定哪些要銑,並在第一次播放之前寫下取消一把刀的規則。
- 把 HiNC 的切深讀成接觸的高度,而不是切屑;以力與應力判斷小刀,並在它們迎頭碰上轉角的地方放慢。
- 每支程式之後匯出毛胚,拿它和下一支程式預期的比較;一支什麼都沒切的程式,看起來就像一次完成的執行。
- 每支程式都從前一支的檔案讀入毛胚時,拿它匯出的毛胚大小和前一支的比:縮到只剩一小部分的毛胚已經塌掉了,之後的每一支程式都會讀進它,而且照樣跑完。
- 快移要在同一個高度橫移,再垂直下降。一個同時移動又下降的快移,在快移以各軸各自速度驅動的機台上未必走直線,而 HiNC 正是在這種移動之後只留下一格毛胚。
來源與授權
- 來源。 Telecom Infra Project,OpenCellular,https://github.com/Telecominfraproject/OpenCellular,資料夾
hardware/connect-1/:cad/individual_parts/227-001264_SHORTY_ANTENNA_COVER.step與drawings/227-001264_SHORTY_ANTENNA_COVER.pdf(2026-09-30 讀取)。連結失效時可搜尋:OpenCellular 227-001264 SHORTY ANTENNA COVER。 - 授權。 這個儲存庫的 README 寫明,
hardware/下的文件以創用 CC 姓名標示 4.0(CC BY 4.0)授權;LICENSE-HARDWARE載有法律全文。圖框上仍印著「CONFIDENTIAL」與「DRAFT RELEASE 30/11/2016」,是公開之前的殘留;儲存庫以上述授權發佈它們。 - 姓名標示。 「OpenCellular Connect-1 hardware, Telecom Infra Project, https://github.com/Telecominfraproject/OpenCellular, CC BY 4.0. Mould design and machining set-up by Tech Coordinate's agent.」(OpenCellular Connect-1 硬體,Telecom Infra Project,CC BY 4.0;模具設計與加工設定由 Tech Coordinate 的代理完成。)由授權方提供,不附任何保證。
- 修改之處。 模具——縮水、分模面、兩片模仁、銷與放電區——以及毛胚、刀具與每一支程式,都出自代理之手。零件模型與圖面照交付的原樣使用;圖面只重製了第 1 張的注意事項(裁切,見〈案例〉),零件的圖則由代理的腳本從 STEP 模型光柵化而成。沒有使用 OpenCellular 的標誌與導光柱(227-001263)。
- 備份。 公司網站保留一份原始檔案的副本。
另見
- 天線罩射出模具的 NC 優化——HiNC 的進給優化用在這個案例上:可動側模仁從 12.0 小時降到 7.9 小時,而沒有任何進給能讓 Ø1 mm 刀守在 10 µm 內
- 實作案例——其他案例,以及案例頁怎麼讀
- 透過 HTTP API 進行重播驗收——邊播邊看,並依證據驗收
- 網格解析度——每支程式播放用的立方體邊長
- 評估製程可加工性——判斷殘料刀用的應力比