智慧刀把銑削係數訓練
切削以下形狀並使用智慧刀把擷取三方向力矩,可透過 HiNC 專案訓練銑削係數。
概覽
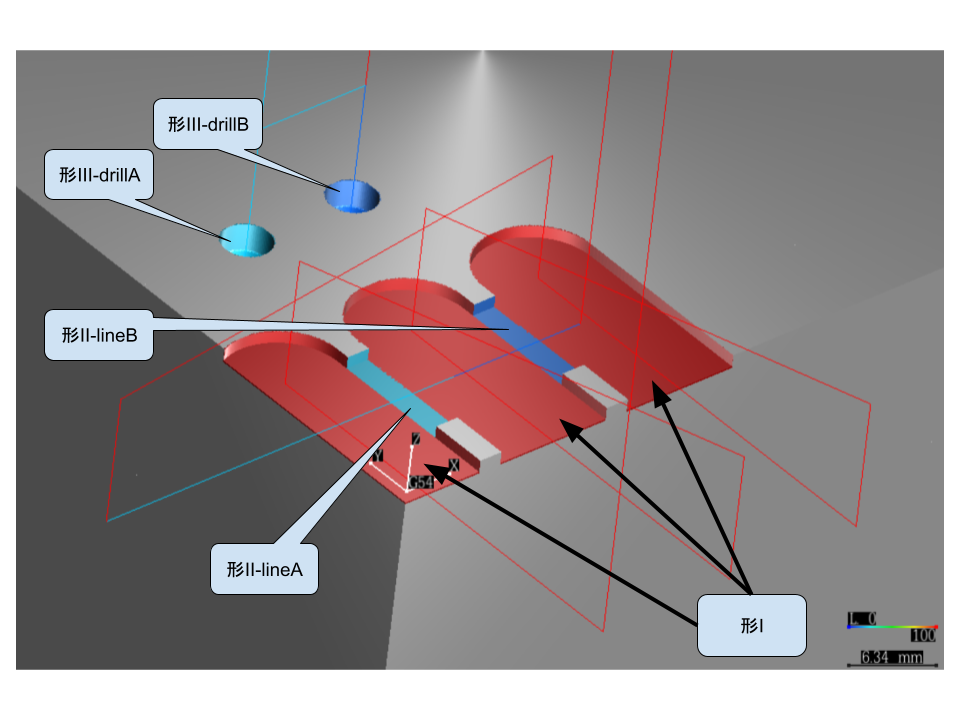
- T1 端銑刀 D10 4 刃
- T2 鑽頭,直徑不限
點擊下載 NC 程式。
這組切削集能決定什麼、不能決定什麼(重要)
形狀 II 的兩趟都用 T1,所以銑削刀路跨了兩個每刃進給——0.1 與 0.05——但只有單一螺旋角。這是在對的變數上有跨度,但跨度很窄:它處理的是剪切係數與犁切係數之間的斜率與截距共線性。整組裡沒有任何東西處理另一種退化,也就是彎矩平面的零空間:刃口剪切係數與法向剪切係數的某一個組合始終不可觀測,而一組對稱四刃刀路本身也不帶刀具相位。接下來會以哪種方式失敗,取決於量了哪些通道——有軸向扭矩通道時(IsMzEnabled,見銑削力參數訓練),擬合會收斂,並在大了好幾個數量級的剪切值上回報很高的相關係數;沒有它時,擬合會直接崩掉而不是變差。用一把螺旋角明顯不同的端銑刀重做一次形狀 II,可以消掉平面零空間,但單靠這一步並不能讓整組變成可決定的——刀路之間更寬的切屑負荷範圍是另一半。見訓練切削集的設計。
形狀 I
形狀 I 由三條紅色槽組成,為前置形狀,無須擷取智慧刀把資料。
- ae10;ap1;S1500;F600
形狀 II
形狀 II 穿透三條紅色槽之間的薄壁,需擷取智慧刀把資料。
- lineA:T1;ap1;S50;F20 (frt0.1)
- lineB:T1;ap1;S50;F10 (frt0.05)
形狀 III
形狀 III 為鑽孔,需擷取智慧刀把資料。
- drillA:T2;dp4;S50;F20
- drillB:T2;dp4;S50;F10