鋁塊上的刀紋:理想模式對回饋模式在 0.001 mm 下的比對,與加工後鋁塊的照片並列
HiNC 的示範專案用一支 Ø12 mm 端銑刀,在一塊鋁塊上切出一圈繞著凸台的圓槽、一條長槽、一個側銑面與一條斜面帶。一個 AI 代理 (agent) 透過 HiNC 的 Web API,以理想模式與回饋模式各播放它的四支 NC 程式一次,再用 HiNC 的幾何差異(依加工面離參考形狀多遠替它上色)把每一塊成品拿去和設計件比,也把兩塊成品互比。理想模式把刀具當成不會彎,鋁塊切出來就是程式的形狀:在顯示半徑 0.001 mm(幾何差異的顏色到達全藍或全紅的那個偏差)下,長槽底面是一片均勻的綠。回饋模式裡,HiNC 依切削力算出刀具的撓曲,把每一步的切削移動這麼多,同一個畫面就顯示出刀紋,也就是刀具在加工面上留下的線與台階:長槽起始孔周圍與每一道走刀起點的刀緣圓弧、長槽兩條車道(各道走刀並排切出的兩條帶)之間的分界,以及長槽遠牆上兩道走刀交接處附近 3.9 µm 的台階。2019 年用同樣的程式切出的鋁塊,照片上的刀紋落在同樣的位置;和照片只比位置。
這個案例無公開原始資料:它從 HiNC 自己的示範專案,以及與合作單位做的一次切削實驗中切出的鋁塊照片出發。本頁放模擬結果、圖與說明,不提供模型、NC 程式或專案。下面的數字除了一個以外都在 HiNC 3.2.57 上量得;那一個來自先前對同一塊鋁塊的研究,並在該處註明。每一個難題都依序寫出情況、錯過的風險、怎麼發現、解法,以及證明解法站得住的證據。代理播放的專案是它的工作素材,不對外發佈。
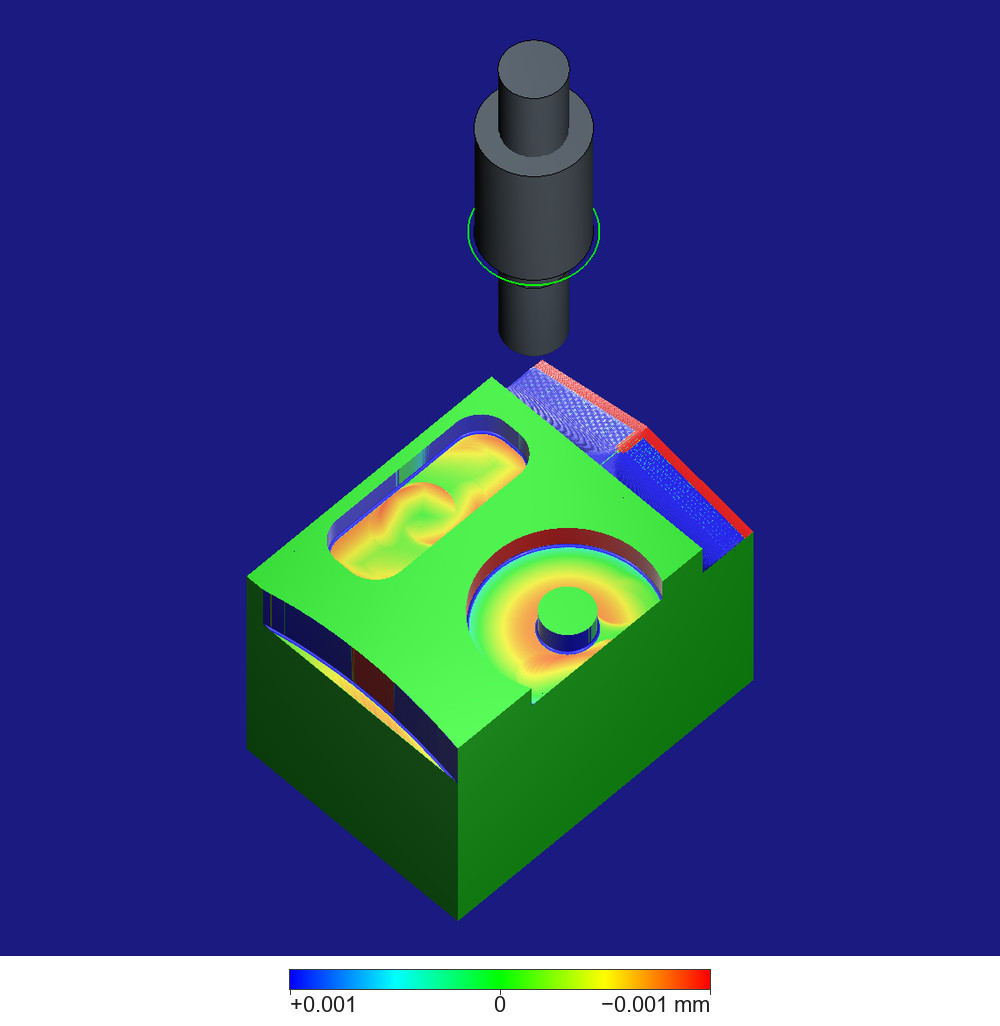
回饋模式播完後的鋁塊,與設計件比對,顯示半徑 0.001 mm,從左前角上方看。圖下的色條由 +0.001 mm(藍:設計件沒有料的地方留了料)經 0(綠)到 −0.001 mm(紅:比設計件切得深);超出兩端的差異,顏色停在該端的顏色;背光的面顏色相同,只是較暗。四周的深藍是 HiNC 畫面的背景,不是鋁塊。綠色:頂面,以及正面、左面沒切到的部分,差異是 0,因為這四支程式沒有切到它們。綠到黃與橘紅:兩個槽的底面,從幾乎就在設計件的底面上,到低於它 0.9 µm;圓槽外牆旁的底面轉為綠到青,最多高出 0.34 µm。紅褐:圓槽外牆,比設計件切得更往外。深藍:長槽的牆與凸台的牆,回饋模式在這裡大多多留約 2.5 µm;凸台正面中間偏右,牆是深綠的,幾乎就在程式位置,那裡那條細細的深藍豎線,是〈誠實的限制〉裡寫的那條凸起,本頁不把它算成刀紋。飽和的藍與紅:右上方的斜面帶與左面頂部的側銑面,設計件在這兩處不是這四支程式切出的形狀,差了 0.1 mm 以上;側銑面腳下那條窄窄的黃帶,是側銑程式留下的台階,和底面一樣被切低。每個槽緣那圈細藍線,是刀角在牆腳留下的 0.5 mm 圓角,設計件的尖角沒有它。遠角上方是刀具 T1,Ø12 mm,從專案定義的圓柱刀把(Ø20 mm,較寬的灰色圓柱)伸出 28 mm;上方較細的圓柱是刀具柄部的上端,專案把它建得比刀把長。刀把鼻端的綠色圓環,是 HiNC 標出智慧刀把(內建感測器的刀把,見銑刀)觀測位置的地方,因為顯示了物理選項才畫出來;本案沒有用智慧刀把。機台本體隱藏。擷取自 HiNC 3.2.57。
案例
HiNC 的示範專案裡有一塊 70 × 50 × 50 mm 的 Al6061-T6 鋁塊:在程式座標裡是 X 2 到 72、Y 0 到 50、Z −50 到 0,Z 0 是頂面,Y 0 是正面。專案帶著完成後鋁塊的設計件、四支都只用一支刀具 T1 的 Fanuc 程式,以及一台機台。從程式本身各行讀出的四支程式:
| 程式 | 切什麼 |
|---|---|
圓槽,circle.ptp |
繞著中心在 (35, 7) 的 Ø10 mm 凸台的一圈圓槽:半徑 5 到 17 mm,底面在 Z −5,刀具中心走半徑 11 mm 的圓;外牆在 X ≈ 19.5–50.5 一段穿出正面 |
長槽,drill_slot.ptp |
X 15–55、Y 32.5–47.5 的長槽,底面在 Z −5。在 (35, 40) 螺旋下刀約 130 圈,刀具中心走 1.1 mm 的半徑,開出一個約 14 mm 寬的起始孔(X ≈ 28–42);接著分兩條車道走三道直線:第 1 道沿 Y 41.5 往 −X 到 X 21,第 2 道沿 Y 38.5 往 +X 到 X 49,第 3 道沿 Y 41.5 回到 X 35。第 1、2 道之間,刀具中心沿 X 21 轉接一小段,第 2、3 道之間沿 X 49;長槽兩端的端牆就是刀在那裡轉向時切出的,是兩段刀具半徑 6 mm 的圓弧,中間夾一小段直線。遠側的長牆(Y 47.5)由第 1 道與第 3 道切出,兩道在 X ≈ 35 交接;近側的長牆(Y 32.5)由第 2 道切出 |
側銑,side.ptp |
左側面(X 2)最上面 10 mm,走一條略彎的路徑,切寬從兩端的 0 到 Y 24 附近約 2.3 mm,在 Z −10 留下一道窄台階 |
斜面,slide.ptp |
沿右緣 X 60–72 的一條帶,沿 Y 呈屋脊形:正面處 Z −5.8 到 −5.9,以約 12.5° 上升到 Y 19.6 與 30.4 之間 Z −1.6 的平頂,再降到背面的 Z −5.8;刀具中心每一道往 −X 移 0.68 mm |
每一支程式的主軸轉速都是 5,000 rpm;進給在圓槽與長槽是 500 mm/min,在側銑與斜面是 1,400 mm/min,以三刃計,每刃進給是 0.033 與 0.093 mm(推得)。T1 是 Ø12 mm、三刃的碳化鎢端銑刀,刀角半徑 0.5 mm、刃長 20 mm、螺旋角 50°,從刀把伸出 28 mm。
2019 年 2 月,在與合作單位做的一次切削實驗中,同樣這四支程式切過一塊鋁塊,並在 2 月 14 日與 18 日拍了照;專案的版本和實驗的版本只差兩行:專案在實驗版空著的一行多了換刀,另一行主軸啟動的兩個字順序相反。這個案例是 HiNC 的產品擁有者要的:理想模式對回饋模式,回饋模式的結果用細到看得出刀紋的幾何差異比對,並與他點名的那張照片並列——照片裡那塊鋁塊的右緣撕裂了。
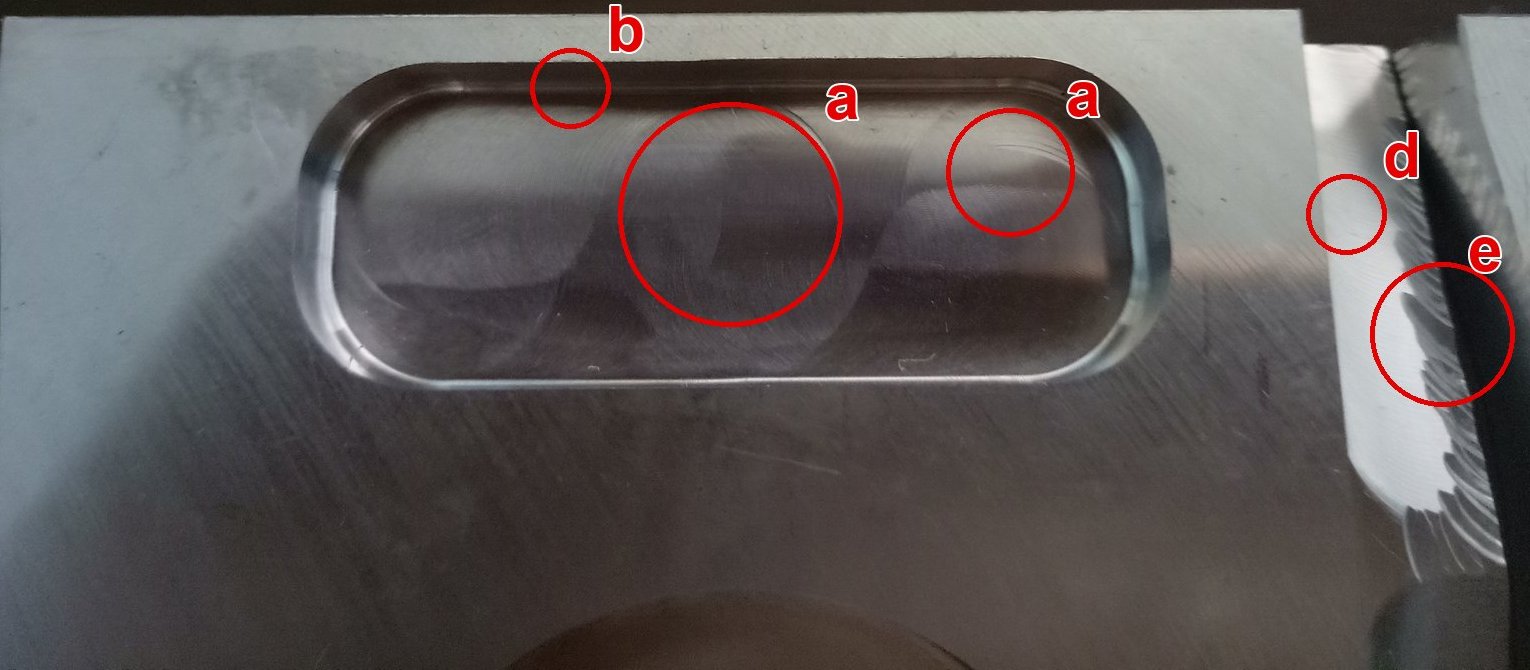
擁有者點名的那塊鋁塊,2019 年 2 月 18 日從正面上方拍攝,+X 向右,已裁到只剩鋁塊。紅圈與字母是代理加的標記:a,槽底彎曲的痕跡,較大的在中間、起始孔切出的地方,較小的往 +X 端;b,沿遠牆牆腳的一條雙線;d,斜面程式切出的斜面帶;e,它被撕掉的外側。下緣那條暗色曲線是圓槽的頂部。
讀者拿不到的:專案、它的模型與程式。代理找不到的:HiNC 的產品頁在一條依主軸扭矩上色的長槽旁邊放的三張照片 A、B、C 的原圖;它們不在代理搜過的實驗照片與影片裡(難題 2)。
代理建了什麼
一切都經由 HiNC 的 Web API 進行,照透過 HTTP 驅動網頁服務與透過 HTTP API 進行重播驗收的做法。每個值都標明出處:從專案或它的程式讀取、由代理自選,或在一次播放中量得。
| 項目 | 值 | 依據 |
|---|---|---|
| 專案 | 示範專案,複製一份後在代理自己的 HiNC 服務上開啟;專案本身從沒有儲存 | 自選 |
| 物理 | 在任務最上方加一列物理模擬命令:啟用物理模擬勾選,理想模式那次播放不勾回饋模式,回饋模式那次勾選。回饋模式是專案的兩個開關:切屑厚度只算前一刃之後還在的料,以及撓曲變換;每次播放後代理都把兩個開關讀回來:理想模式讀到兩個都關,回饋模式讀到兩個都開 | 自選;開關量得 |
| 加工解析度 | 0.03125 mm,組成模擬工件的小立方格的邊長(網格解析度) | 自選:先前對同一塊鋁塊的研究裡,圓槽在專案本身的 0.015625 mm 與 0.03125 mm 下的穩態橫剖面,底面高度最多只差 0.0024 µm;細的那個時間是 4.6 倍、記憶體是 3.1 倍 |
| 運動解析度 | 主軸每轉一步,選項是每轉進給(Feed Per Cycle);步是 HiNC 的計算單位 | 由試播自選(難題 6) |
| 程式 | 四支依序:圓槽、長槽、側銑、斜面;接著是代理自己的兩支什麼都不切的程式:一支沿每個區域上方 2 mm 的一條線進給,供鏡頭對準;一支把刀具停在鋁塊上方,讓刀把入鏡 | 讀取;輔助程式自選 |
| 刀具與刀把 | T1 與圓柱刀把,Ø20 × 30 mm,照專案的定義 | 讀取 |
| 材料 | Al6061-T6,連同專案裡它的切削參數檔 | 讀取 |
| 機台、控制器 | 專案的機台與它的 Fanuc 控制器模型;每一張圖都隱藏機台 | 讀取 |
| 碰撞偵測 | 開,和專案一樣 | 讀取 |
| 幾何差異的參考 | 專案的設計件,偵測半徑 1 mm(幾何差異計算偏差的最遠距離);以及匯出成 STL 的理想模式成品,偵測半徑 0.05 mm | 讀取;第二個參考與兩個半徑自選(難題 3 與 5) |
| 顯示半徑 | 同一次比對上的 1、0.1、0.01 與 0.001 mm,照用幾個顯示半徑判讀差異的做法 | 自選 |
| 依步上色的工件 | 在幾何差異之前上色,因為幾何差異會取代這些顏色:主軸扭矩(HiNC 的步屬性平均絕對扭矩,即這一步扭矩絕對值的平均,N·m),色階 0–1.8 N·m;以及重切深度(步屬性簡稱回切紋深度),色階 0–0.8 µm;兩個上端都由試播的最大值 1.74 N·m 與 0.74 µm 往上取整 | 自選 |
| 圖形快取 | 工件渲染快取的記憶體預算(圖形快取,英文,未鏡像):播放時與畫幾何差異的服務上 1,200 MB;在播放的服務上畫步顏色時 600 MB | 自選(難題 9) |
代理怎麼管理這件工作
- 沒有通過標準。這個案例問的是兩種模式在同樣的程式上顯示什麼,不是哪一支程式過不過,所以沒有寫通過標準。事先固定的是:兩種模式用同一個專案、同一個解析度、同樣的程式,兩種模式的每一張圖都從同一個鏡頭拍。
- 先小後大。最先跑的是縮短版長槽程式的三次試播,每次都從整塊鋁塊開始、0.03125 mm:螺旋下刀縮成最後三圈,其餘深度用一道直線移動下到 Z −4.813,接著照原樣走三道。試播決定了運動解析度(難題 6),也第一次顯示出 X ≈ 35.5 的牆面台階。
- 共用伺服器上一次只跑一個播放。播放一個接一個,在一台其他代理也在用的 32 執行緒伺服器上跑,每一次都持有實作案例代理共用的一把鎖。播放期間,代理每 60 秒讀一次警報、步數與記憶體;播完後讀那兩個回饋模式開關。
- 也在 HiNC 之外量。成品匯出成 STL,用代理自己的腳本量:底面高度、牆的位置、長槽的三個截面,以及長槽的每一步。幾何差異的顏色與這些數字一致。
- 人在哪裡介入。HiNC 的產品擁有者選了這個案例,並點名目標鋁塊的那張照片。
難題
1. 照片裡哪一塊是目標件
- 情況。實驗的照片裡至少有四塊方塊有同樣的長槽與圓槽:有鋁也有不鏽鋼,有的用原始程式切、有的用優化過的程式切。
- 風險。拿模擬去比用別的程式切、或別種材料的方塊,例如那塊不鏽鋼塊:它牆腳的大圓角,與實驗紀錄寫的、在它上面用的刀角半徑 3 mm 的刀具相符。
- 怎麼發現。選任何一張照片之前,先把照片分類。
- 解法。只有原始程式含斜面。四塊裡有兩塊有斜面帶,其中只有一塊沿斜面帶撕裂:擁有者點名的那塊鋁塊。它乾淨的圓槽槽緣、鋁的亮色,以及它在桌上夾在另外兩塊之間的位置,都對得上。
- 證據。本頁與結果頁的每一張照片不是拍到那條撕裂的帶,就是出自那塊鋁塊的同一組照片。
2. 照片能比到哪裡
- 情況。HiNC 算出的刀紋深淺在零點幾到幾 µm 之間,照片量不出這麼小的深淺。照片上的位置是目測的,沒有校正透視。而決定刀紋深淺的撓曲,跟著刀具的懸伸與刃長走:專案設刀具從刀把伸出 28 mm、刃長 20 mm,實驗當天實際伸出多少則沒有紀錄可以核對。
- 風險。把照片裡圓弧的形狀與深淺,當成對 HiNC 結果的檢驗。
- 怎麼發現。規劃和照片的比對時。
- 解法。只比刀紋的位置:圓弧在哪裡、沿牆的線在哪裡。圓弧的形狀、寬度與深淺不比。產品頁的照片 A、B、C 也一樣:它們的原圖不在實驗的照片裡,所以本頁不說它們拍的是哪一塊、哪一張,只說它們指的位置——遠牆中段、兩端的端牆、近牆中段——就是模擬的牆面刀紋所在。
- 證據。目測照片、沒有校正透視:一圈和起始孔一樣寬的圓弧(X ≈ 28–42)、X ≈ 45–52 的圓弧,以及遠牆上 X ≈ 35 的一道直痕;模擬把它的圓弧與牆面台階放在這些地方(見結果)。
3. 設計件蓋掉了牆面的刀紋
- 情況。和設計件比,理想模式讀到長槽底面是 0,但每個牆腳的圓角、側銑面與斜面帶有些地方離設計件 0.1 mm 以上:設計件的內角是尖角,它的側銑面與斜面也不是這四支程式切出的形狀。在 0.001 mm 下,兩種模式的這些面都是飽和色。
- 風險。刀紋淹沒在飽和色裡,或把飽和色讀成刀紋。
- 怎麼發現。試播時兩種模式對設計件的畫面。
- 解法。第二個參考:理想模式的成品,匯出成 STL。回饋模式拿它來比,只顯示兩種模式切得不一樣的地方。
- 證據。理想模式和自己的成品比,處處是綠;回饋模式和它比,顯示出牆面刀紋 A、B、C。長槽的兩面長牆在理想模式下本身就落在設計件上,所以台階 A 對設計件比也看得到。
4. 新的參考到不了已開啟工作階段裡的比對
- 情況。一次播放之後,代理把幾何差異的參考換成匯出的理想模式成品,但下一次幾何差異仍拿設計件比。
- 風險。標著「與理想模式成品比對」的圖,其實是和設計件比。
- 怎麼發現。新的比對看起來和舊的一樣。
- 解法。每一次與理想模式成品的比對都用另一個服務:先設定參考,再從播放存下的檔案讀回回饋模式的成品(記錄播放並保留工件),播放那支什麼都不切、供鏡頭對準的程式,然後才比對。
- 證據。理想模式的成品讀回來和自己比,處處讀 0;讀回存下的成品,也顯示 HiNC 讀得回它自己存的工件檔。
5. 對細參考用 1 mm 偵測半徑,比對跑不完
- 情況。匯出的成品是幾百萬個三角形的 STL:試播的縮短版長槽程式約 250 萬個,整塊鋁塊的理想模式成品 811 萬個。
- 風險。一次比對佔住伺服器的核心,時間和一次播放一樣長。
- 怎麼發現。用設計件比對的 1 mm 偵測半徑,它在 27 個核心上跑了 9 分鐘以上還沒跑完,於是被停掉。
- 解法。偵測半徑 0.05 mm:兩種模式只差幾微米,偵測半徑比這大得多就夠了。與理想模式成品的比對只以 0.01 與 0.001 mm 顯示。
- 證據。之後每一次和整塊理想模式成品的比對花 4 到 13 秒。第一次那個慢的比對,和每刃一步的試播重疊;代理第二次誤跑那個慢的比對時,正好和第一次完整的理想模式播放重疊,所以那次播放的時間偏長;另跑了第二次理想模式播放來計時。
6. 每轉一步,還是每刃一步
- 情況。HiNC 可以主軸每轉一圈算一步,也可以每一刃算一步。
- 風險。漏掉只有每刃一步才畫得出的刀紋,或白白花四倍的執行時間。
- 怎麼發現。規劃完整播放時。
- 解法。縮短版長槽程式用回饋模式兩種都播。逐格點比對兩者的底面,第 1 到第 99 百分位之間差 −0.06 到 +0.08 µm,最多 0.55 µm;在 0.001 mm 下,除了長槽兩端的圓弧略有不同,圖樣都一樣。每刃一步花了約三到四倍的時間,代理估計整塊鋁塊每種模式要一到兩小時。完整播放用每轉一步。
- 證據。見結果頁〈播放〉下面的試播表。
7. 兩次播放拍出同一張圖
- 情況。兩種模式是兩次播放,比對由兩個服務畫。
- 風險。兩張圖的鏡頭差幾個像素,被讀成切削的差異。
- 怎麼發現。規劃比對圖時。
- 解法。每個視角都從預設視角開始,把顯示限制在對鏡頭程式的一行,讓視角對準它,再套用固定的縮放與轉動。這只取決於程式的點,與切了什麼無關。每次播放最後一支的停刀程式把刀具與刀把放到鋁塊上方,因為選取一步並不會移動刀具。
- 證據。結果頁每一組兩種模式的圖,背景,以及入鏡時的刀具,都逐像素重合;只有鋁塊的顏色不同。
8. 步的行號不是程式的 N 號
- 情況。步檔案的行號數的是檔案裡的行;程式用 N 字語替單節編號。
- 風險。位置與數字歸到錯的單節。
- 怎麼發現。把長槽的步對到它的各道走刀時。
- 解法。每一步都依它那一行文字開頭的 N 號對到單節。
- 證據。長槽的步落進三道走刀,刀具中心位置就是程式寫的位置。
9. 和另一個代理共用的顯示卡
- 情況。伺服器的顯示卡有 4 GB;另一個代理的 HiNC 服務佔了其中 2.4–2.7 GB。第一次完整理想模式播放之後,開啟畫布因顯示記憶體不足而失敗,服務也結束了。
- 風險。一次播放白跑。
- 怎麼發現。代理在畫上色的鋁塊時,服務停了。
- 解法。播放的結果——存下的成品、它的 STL 與步檔案——在那之前已經寫出;缺的只有依步上色的理想模式圖,由第二次理想模式播放畫出。從那之後,畫比對的服務都用軟體渲染,播放的服務以 600 MB 的圖形快取畫步顏色,而且要有 2 GB 的顯示記憶體空出來才開畫布。
- 證據。之後每一次播放與比對都完成了。
10. 撕裂的邊緣不在模擬裡
- 情況。目標鋁塊的右緣沿斜面帶撕裂,落在帶的外半段(X 約 64–72)與後坡(Y 約 25–50),其他三支程式都碰不到這裡。實驗的筆記寫著,斜面程式的切寬太大,損壞了零件,之後把刀具偏置 2 mm 再切;所以實際切出的斜面帶也不完全是專案程式的形狀,而照片與筆記都分不出是哪一刀撕的。
- 風險。把撕裂說成 HiNC 預測得到的東西,或在模擬裡找它。
- 怎麼發現。認出鋁塊時(難題 1)。
- 解法。撕裂只用來認出鋁塊。HiNC 去除刀具掃過的材料;它不會撕裂零件,本頁也不宣稱它預見了這個損壞。這個案例也沒有讀斜面程式的受力數字。
- 證據。模擬的斜面帶就是程式的屋脊形(結果頁〈兩種模式各顯示什麼〉裡的整塊鋁塊圖)。
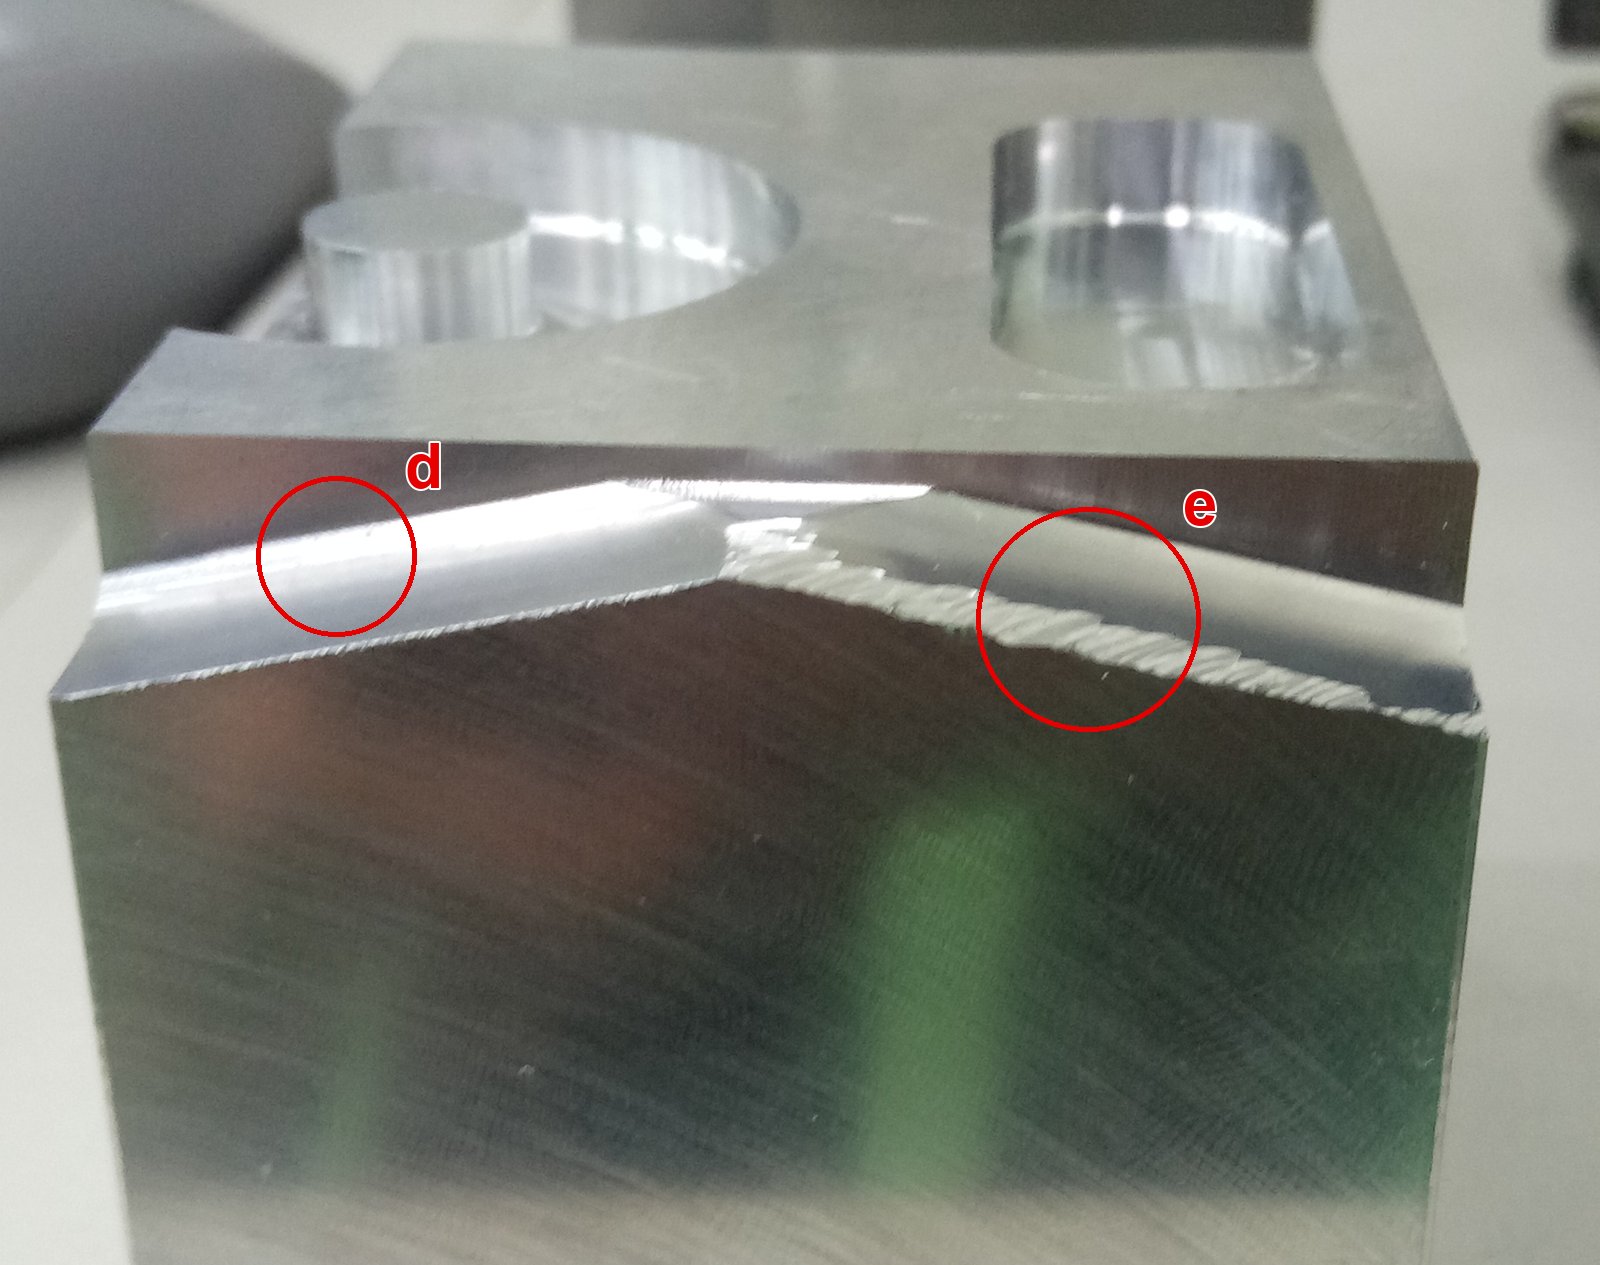
目標鋁塊的右面(+X),2019 年 2 月 14 日、切完當天拍攝,幾乎水平、略高一點,已裁到只剩鋁塊。畫面左邊是正面(Y 0),右邊是背面(Y 50);越過頂面,左邊看得到圓槽與凸台,右邊是長槽。頂緣是斜面程式切出的屋脊形斜面帶:d 是它的前坡,光亮平整;e 是它的後坡,頂緣撕成鋸齒。紅圈與字母是代理加的標記。下方大片的面就是右面本身,上面的綠與褐是反光;鋁塊後方模糊的形狀是背景。模擬不會長出撕裂;這張照片只用來認出鋁塊。
結果與效益
結果在鋁塊上的刀紋:結果與效益,全都出自 HiNC 3.2.57 上、0.03125 mm、主軸每轉一步的播放。下面各部分各以一句話說明。
播放
回饋模式花的時間約是理想模式的 1.27 倍,因為它的每一步都要等前一步的切削力。(全文)
兩種模式各顯示什麼
在 0.001 mm 下與設計件比對,理想模式的底面讀出程式的形狀,回饋模式的底面則比它低最多 0.9 µm,長槽的刀紋落在照片上看得到刀紋的地方。(全文)
底面
在匯出的工件上量,理想模式的底面每個頂點都在程式的高度,回饋模式的底面大多比它低 0.3 到 0.9 µm。(全文)
刀紋在哪裡
圓弧落在相鄰兩步的刀具撓曲不同的地方,兩條車道的底面在一條稜線上相接,長槽的長牆與凸台比理想模式多留約 2.5 µm,圓槽外牆則比它往外約 2.5 µm,槽的遠牆上有一個 3.91 µm 的台階。(全文)
依步上色的工件
依最後切到它的那一步的主軸扭矩上色,理想模式的工件沿走刀是平順的色帶,回饋模式的底面則碎成一塊塊。(全文)
它說明了什麼
理想模式告訴你程式切不切得出這個形狀;回饋模式在 0.01 與 0.001 mm 下判讀,告訴你切削力在哪裡變化大到會留下刀紋,以及 HiNC 算出它有多深。(全文)
誠實的限制
- 凸台正面一條凸起,不是刀紋。回饋模式裡,凸台的牆在 273° 到 276° 之間(約 X 35.4、Y 2.0,凸台正面)比程式的牆面最多多出 10.9 µm,四個 1° 格的中位數是 3.1、8.1、8.3 與 2.3 µm;在 270° 到 272° 之間與 277° 以後,中位數是 0.02–0.25 µm,理想模式在那裡讀 0.01–0.04 µm。原因不明;它可能是 HiNC 的缺陷,正在查。本頁不把它算成刀紋。在斜視的圖裡(包括頁首那張),它顯示成凸台正面一條細細的深藍豎線;從上方看不到。
- 和照片只比位置。照片量不出 µm 級的深淺;位置是在沒有校正透視的照片上目測的;撓曲又跟著刀具的懸伸與刃長走,而實驗當天刀具實際伸出多少沒有紀錄(專案設伸出 28 mm、刃長 20 mm)。所以圓弧的形狀與深淺不比。
- 產品頁的照片 A、B、C。它們的原圖不在實驗的照片裡;本頁不說它們拍的是哪一塊、哪一張。
- 撕裂的邊緣沒有模擬。HiNC 去除刀具掃過的部分;撕裂只用來認出鋁塊。
- 切削資料的力模型版本不明。HiNC 警告專案的切削參數檔沒寫明它是在哪一版力模型下擬合的;不同版本下,同一組係數算出的力在進給方向最多差約四分之一(工件)。撓曲,以及刀紋的深淺,都由這些力而來。
- 深淺是代理的量測。底面與牆面的數字出自 0.03125 mm 格點上的匯出成品,不是從幾何差異讀的;幾何差異的顏色與它們一致。
- 起始孔中心附近的方格狀色塊。它在回饋模式的資料裡;原因沒有查。
- 共用伺服器上的時間。兩次播放期間都有其他代理的工作在跑;時間帶著幾成的雜訊。
- 一支刀具與一支普通刀把。專案唯一的刀具與它的圓柱刀把;沒有第二個代理重建這個案例。
讀者可以帶到自己案例的
- 在回饋模式下用細的顯示半徑找刀紋。在 0.01 與 0.001 mm 下,理想模式只顯示程式的形狀;刀紋要靠依刀具撓曲移動的切削。
- 設計件不是程式的形狀時,拿理想模式的成品比。它去掉兩種模式共有的部分——設計件沒有的圓角、設計件畫得不一樣的面——只留下撓曲改變的部分。
- 偵測半徑放在要找的東西附近。對另一種模式成品的細 STL,幾十微米的半徑幾秒就跑完,1 mm 卻跑了 9 分鐘還沒完。
- 兩次播放都以程式對準鏡頭,不以像素。一支什麼都不切的程式的一行,在每次播放、每個服務上都給出同一個鏡頭。
- 在縮短的程式上試運動解析度。這裡每刃一步顯示的刀紋和每轉一步幾乎一樣,時間卻是三到四倍。
來源與授權
這個案例無公開原始資料。它建在 HiNC 自己的示範專案,以及同樣這四支程式在 2019 年 2 月、與合作單位做的一次切削實驗中切出的鋁塊照片上。模型、NC 程式與專案都不提供,也就沒有授權可給;照片已裁到只剩鋁塊,不帶任何中繼資料。沒有公開的東西,也就沒有原始檔的備份可提供。