走法:播放專案並讀結果
播放從零建立專案建好的專案:讀它的任務、播放、讀結果——可加工性圖表、單一步的細節、訊息——再給刀具本體換一個材料等級,重播一次。這裡的每一步都是在瀏覽器裡點一下;畫面上每樣東西是什麼意思,留給每一步所連到的使用手冊與技術頁面。
開始之前
先做完從零建立專案,它的專案開著:檔案下拉選單的第一列寫著 first-project。如果不是,按檔案 › 載入:選擇器會開在目前開著的專案所在的資料夾,沒有開著的專案時則開在 Admin 根目錄,所以必要時先往上回到 Admin,打開 first-project,勾選 Main,按開啟。
第 2 步的播放很短——一支程式、1,087 步,毛胚以 0.125 mm 的網格切削。第 3 步的可加工性圖表與第 4 步刀具本體的材料,只在偏好設定 › 顯示物理選項勾著時才會出現;除非有人把它關掉,它預設是勾著的(偏好設定)。
1. 讀任務
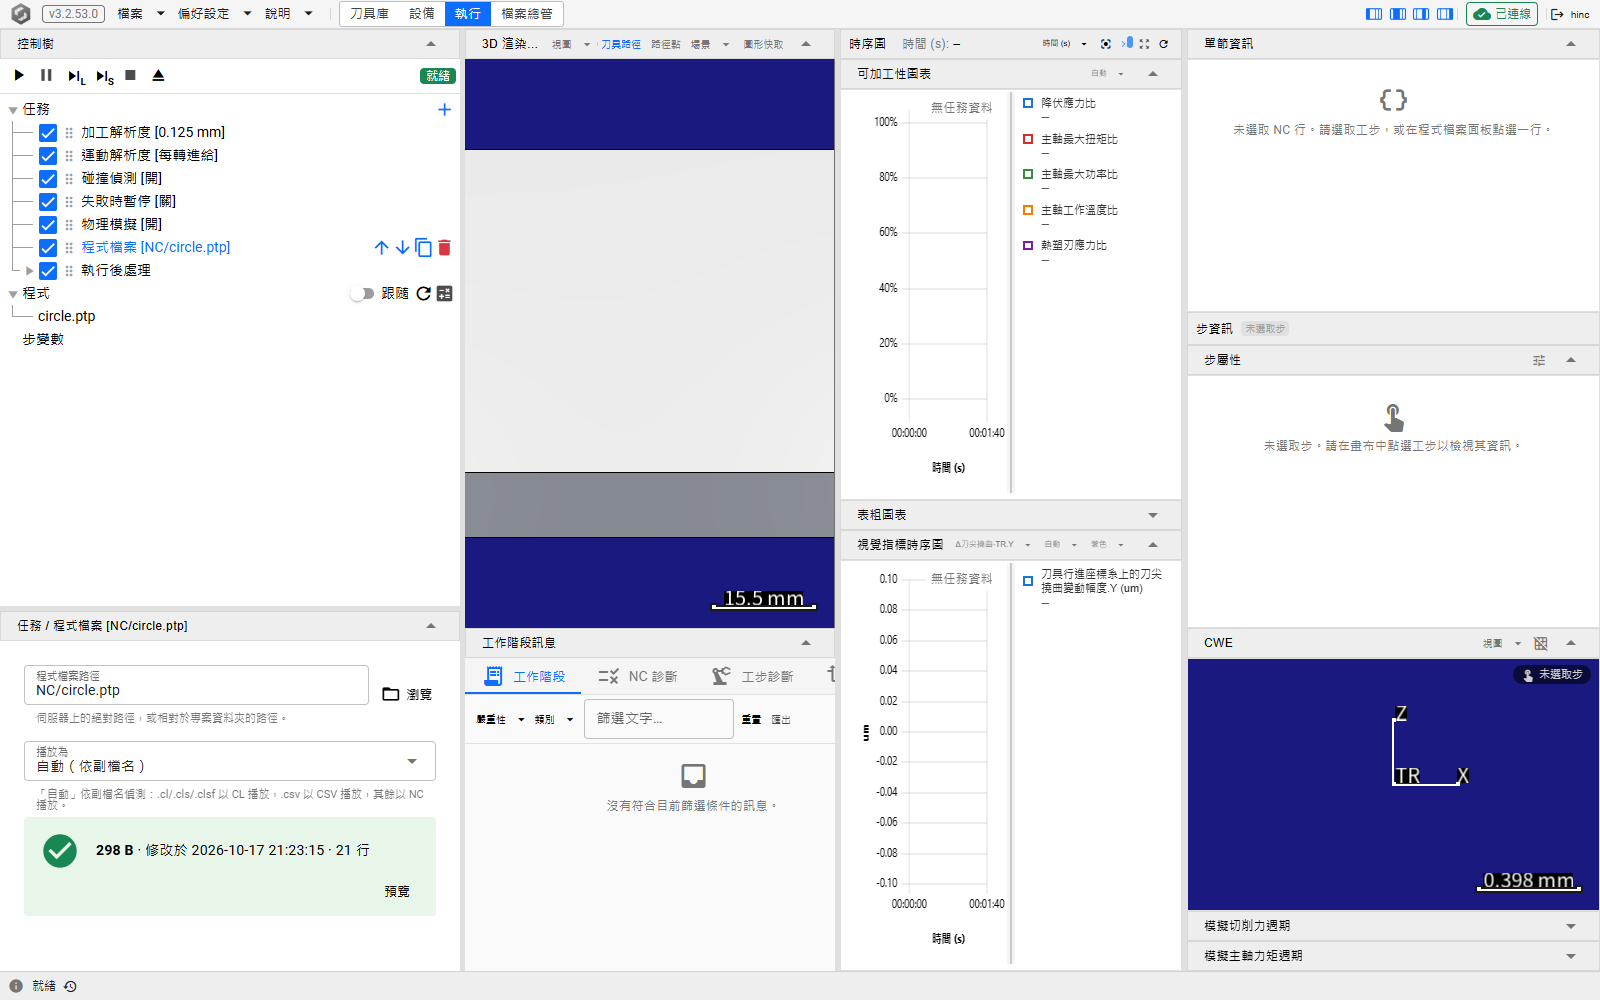
按選單列的執行。控制樹最上方的任務分支,就是一次播放要執行的命令清單,由上而下,只有勾選的會執行。
這份任務就是每個新專案一開始帶的那一份,少了建置時刪掉的那支程式。五個設定命令決定這次播放怎麼計算:加工解析度 [0.125 mm],切削毛胚所用網格的大小;運動解析度 [每轉進給],把運動切成工步的細度;碰撞偵測 [開];失敗時暫停 [關],失敗時只回報、不停下播放;以及物理模擬 [開],也就是第 3 步要讀的切削力、溫度與各比值。程式檔案 [NC/circle.ptp] 播放程式,執行後處理則會在播放結束後寫出檔案——它的輸出項目一個都沒勾。選程式檔案,它的編輯器會顯示它播放的檔案:路徑、讀法,以及它的大小、時間與 21 行,預覽可以打開它。
2. 播放
按開始——控制樹頂端的 ▶ 按鈕,或 F5。按鈕旁的徽章會從就緒變成執行中,畫布上出現刀具路徑與切削,畫布下方工作階段資訊面板上開著的那張圖表,隨著播放從左邊填起。程式播完時,徽章會顯示已完成:1,087 步,約 11 秒的加工時間。
播放中的 F5 是瀏覽器的重新整理,不是「開始」——想停下來看,先按暫停(F6)。其餘的播放控制見開始與逐步執行。
3. 讀結果
打開工作階段資訊面板的可加工性分頁。它的五條比值,拿每一步對刀具與主軸的要求,去比它們能給出的能力,每一條都以 100 % 為基準來讀。但它們越過基準時,意思並不相同:
- 應力比、主軸最大扭矩比與主軸最大功率比關乎斷裂。應力比達 100 % 以上是不良加工;主軸比超過 100 % 並持續一步以上,刀具就有斷刀的風險,也在消耗主軸的短時額定;主軸要到驅動器自己的扭矩上限才會掉速,那條線不在能力檔裡。這次播放三條都遠低於基準,在 15 % 以下。
- 主軸工作溫度比是主軸自身升溫,相對於它額定工作範圍的比例;這次一直在 25 % 左右。
- 熱應力比關乎刃口被自身熱量軟化。超過 100 % 時刃口會變形、磨耗加快,但不會立即斷裂——它是長期指標。這次播放裡,刀具一進入方塊它就爬升,在圓的大部分路程維持在 90 % 左右,接近圓的尾段才有幾小段略超過 100 %——合計十四步,最高 102.5 %。
每條比值是什麼意思、太高時怎麼辦,見評估製程可加工性。
在熱應力比最高的地方點一下圖表。點一下就選取那一步,右邊的步資訊欄會跟著填滿。最上面的單節資訊,是產生這一步的 NC 行經模擬器解讀的結果:單節本身、它做了什麼——這裡是一段順時針圓弧——它讓刀具停在程式座標與機械座標的哪裡、生效中的模態碼,以及進給、主軸轉速、刀具、補正與冷卻液。它下面的步屬性列出這一步自己的數值,CWE 則畫出刀具當時接觸到什麼。滑鼠停在圖表上時,畫布的刀具路徑上會標出同一步的位置。
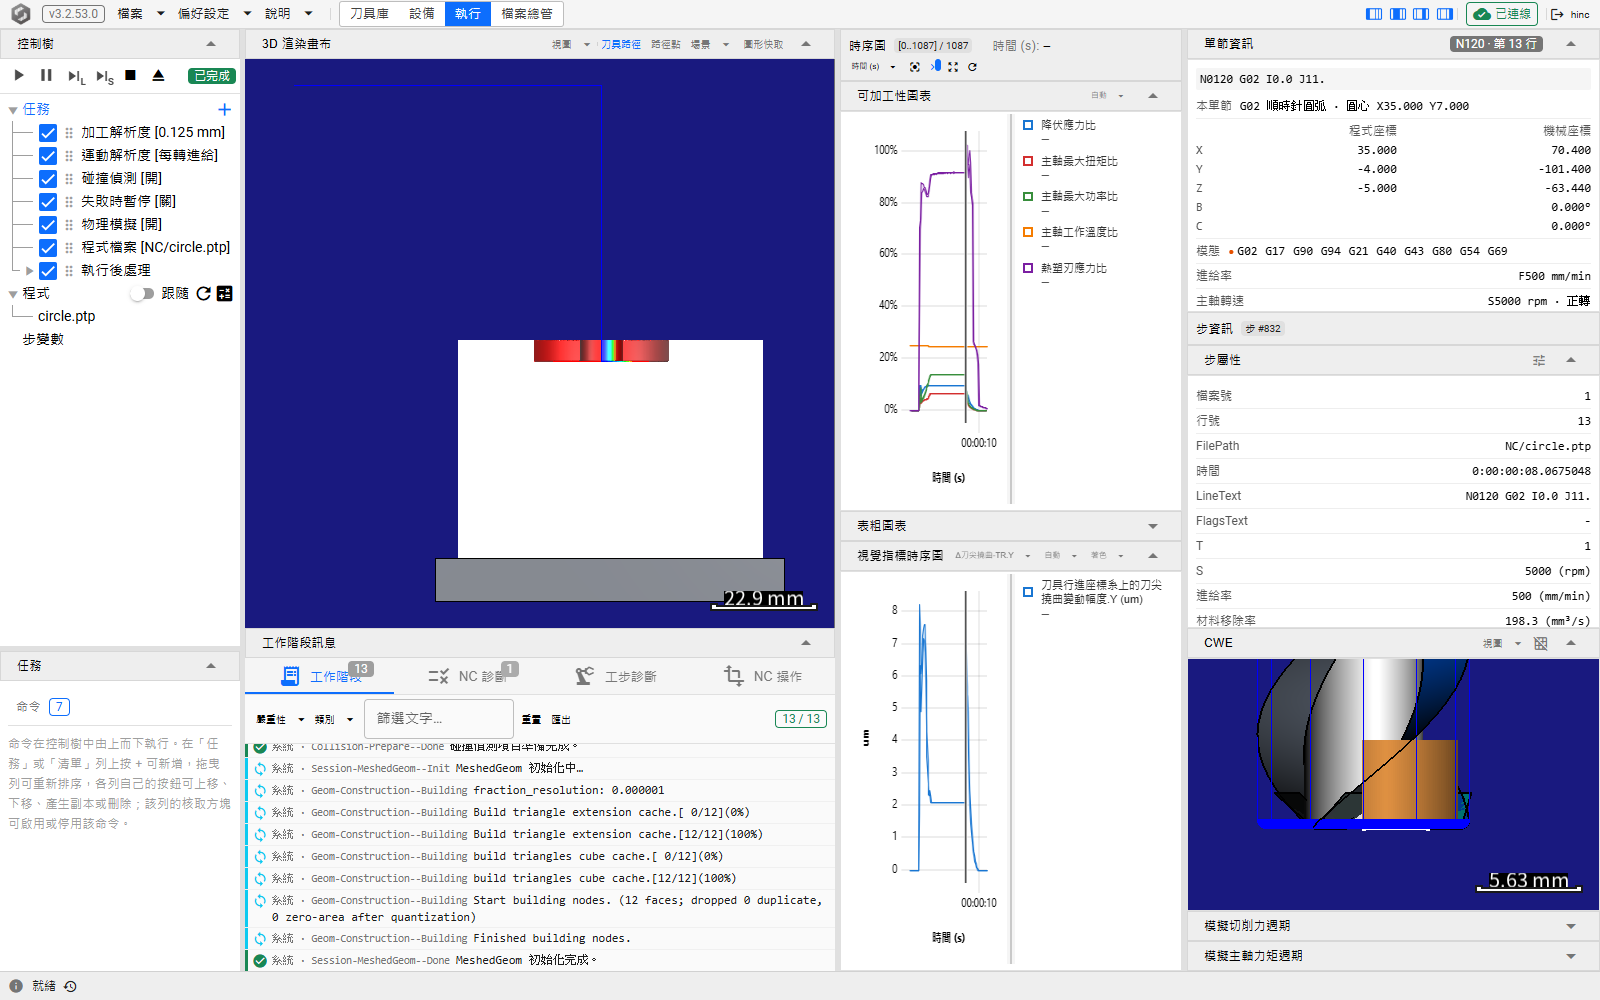
接著讀訊息。畫布下方的工作階段分頁列出這次播放的訊息,其中一則是警告:StrokeLimit--Unconfigured。出貨的機台沒有填入 X、Y、Z 的行程極限,所以播放無法判斷沿這些軸的移動是否超出機台行程;它不改變任何切削結果。NC 診斷底下那一則,只是記下這支程式有 21 行。替真實機台建專案時,請到控制器的機械極限(行程)填入極限——控制器。其他任何警告,都指向建置時的某一步。各分頁收集的是什麼,見訊息與日誌。
4. 給刀具本體換一個等級,再播一次
熱應力比拿刃口的溫度,去比它的材料承受得了多少熱,所以它受刀具材料的影響不亞於切削本身。建置時載入的刀具本體是一般的碳化鎢等級 WC-Co6-800nm——在不知道刀具廠數據時常用的基準。把它換成出貨資源庫裡更細晶的等級,再播一次同樣的程式:
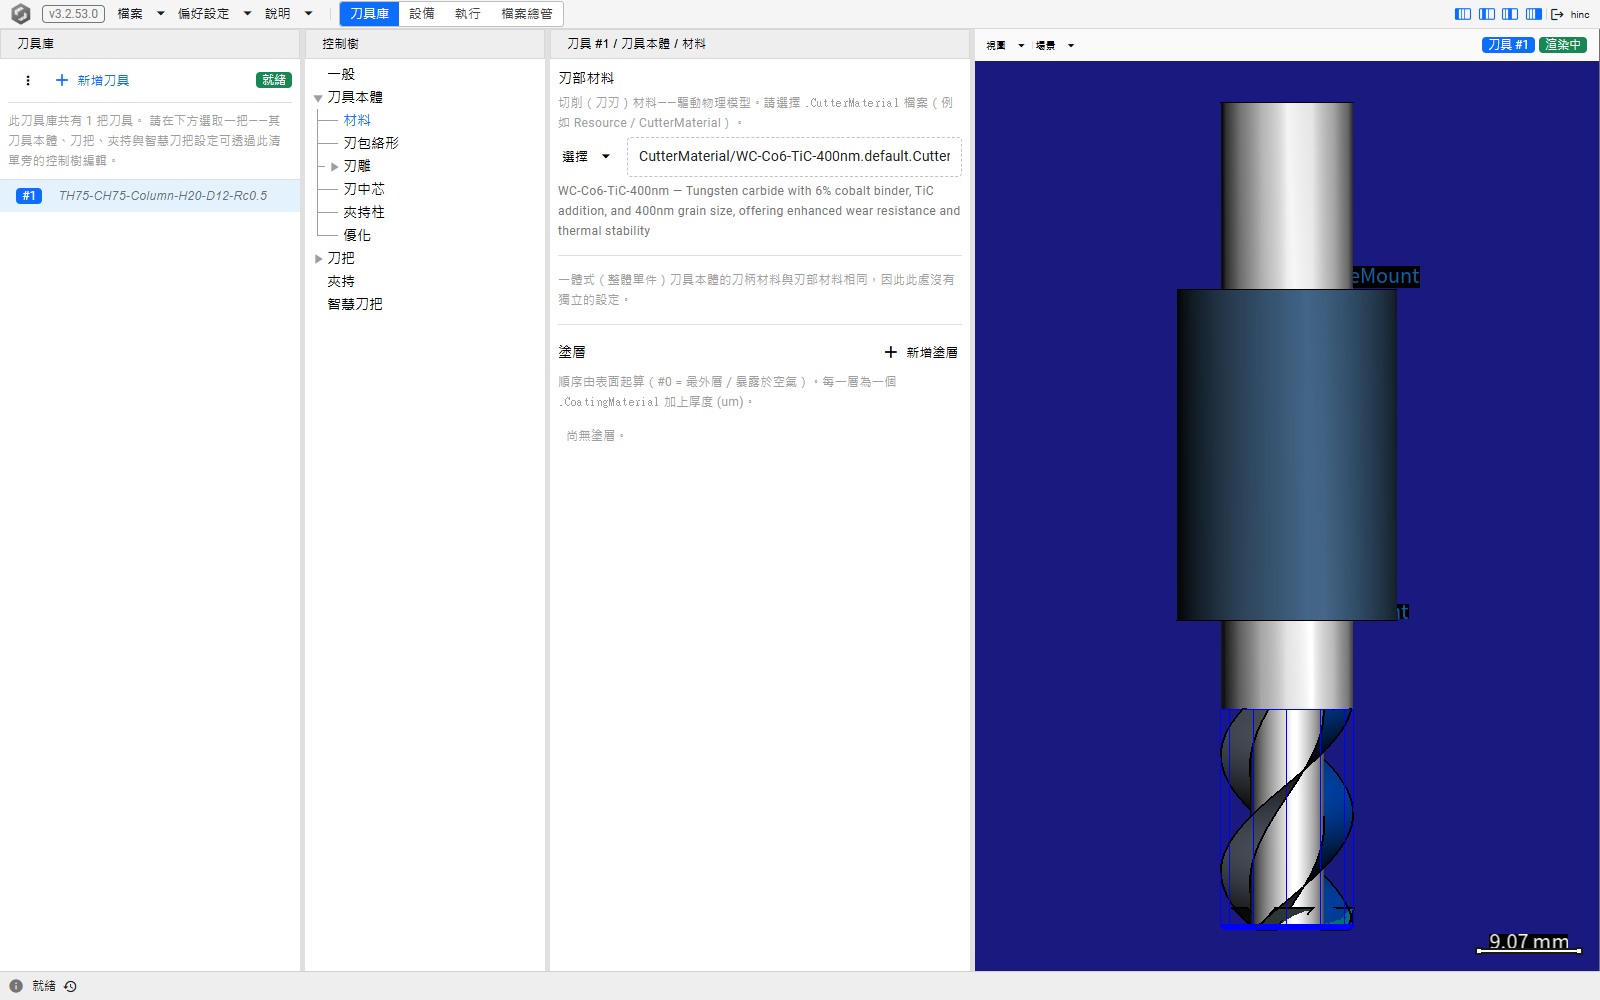
- 按刀具庫,選 T1,在它的控制樹打開刀具本體 › 材料。刃部材料底下的檔案欄位寫著內嵌於刀具本體(無檔案)——這個等級是隨刀具本體檔一起來的——它下面那一行寫出等級名稱。
- 打開那個欄位旁的選擇下拉選單,選瀏覽資源…,挑
WC-Co6-TiC-400nm.default.CutterMaterial。欄位現在寫出那個檔案,它已被複製進專案的CutterMaterial資料夾;下面那一行寫出現在生效的等級。 - 按執行,按重置——控制樹頂端的 ⏏ 按鈕——再按開始。
先重置:已完成的播放要先重置,「開始」才會從未切削的毛胚重新播放。播完之後,熱應力比在整次播放上大約降了八分之一,全程都低於 100 %,最高約 89 %;三條斷裂比值幾乎沒動,因為問題本來就不在它們。
只換成真實刀具實際的材料——刀具廠的數據,或工廠知道能跑這種切削而刃口不會提早磨耗的刀具。為了讓圖表好看而挑更強的等級,描述的是一把沒有人擁有的刀具。熱相關的預設值刻意保守,所以刀具廠建議的條件常常讀出 100 % 以上;當工廠自己的經驗說這樣的切削沒問題時,評估製程可加工性裡的刀刃熱塑性變形一節說明如何讓材料數據對齊,以及還有什麼能降低這個比值:降低主軸轉速,以及讓冷卻液對準刃口。斷裂這一側的調整手段——縮短刃長、加粗刀芯——見降低切削力的刀具調整槓桿。
這個變更在你儲存之前只存在於打開中的專案:檔案 › 儲存會保留它,檔案 › 重新載入會丟棄它。進入下一篇之前先丟棄它,因為下一篇是照 T1 的刀具表建刀。