切削力與扭矩驗證
切削力是其他一切量——扭矩、功率、撓曲、熱、磨耗——推導的源頭,所以它與量測的吻合程度最為要緊。以下的比對,對照的是真實切削上的量測:力來自動力計,第一張圖中的力矩則來自智慧刀把。
對照量測的相關性
對新刀而言,仿真力與量測力之間的相關係數通常落在 0.90 到 0.999 之間。均質的脆性材料落在高的一端,通常高於 0.95,因為材料本身可以造成分歧的因素比較少。
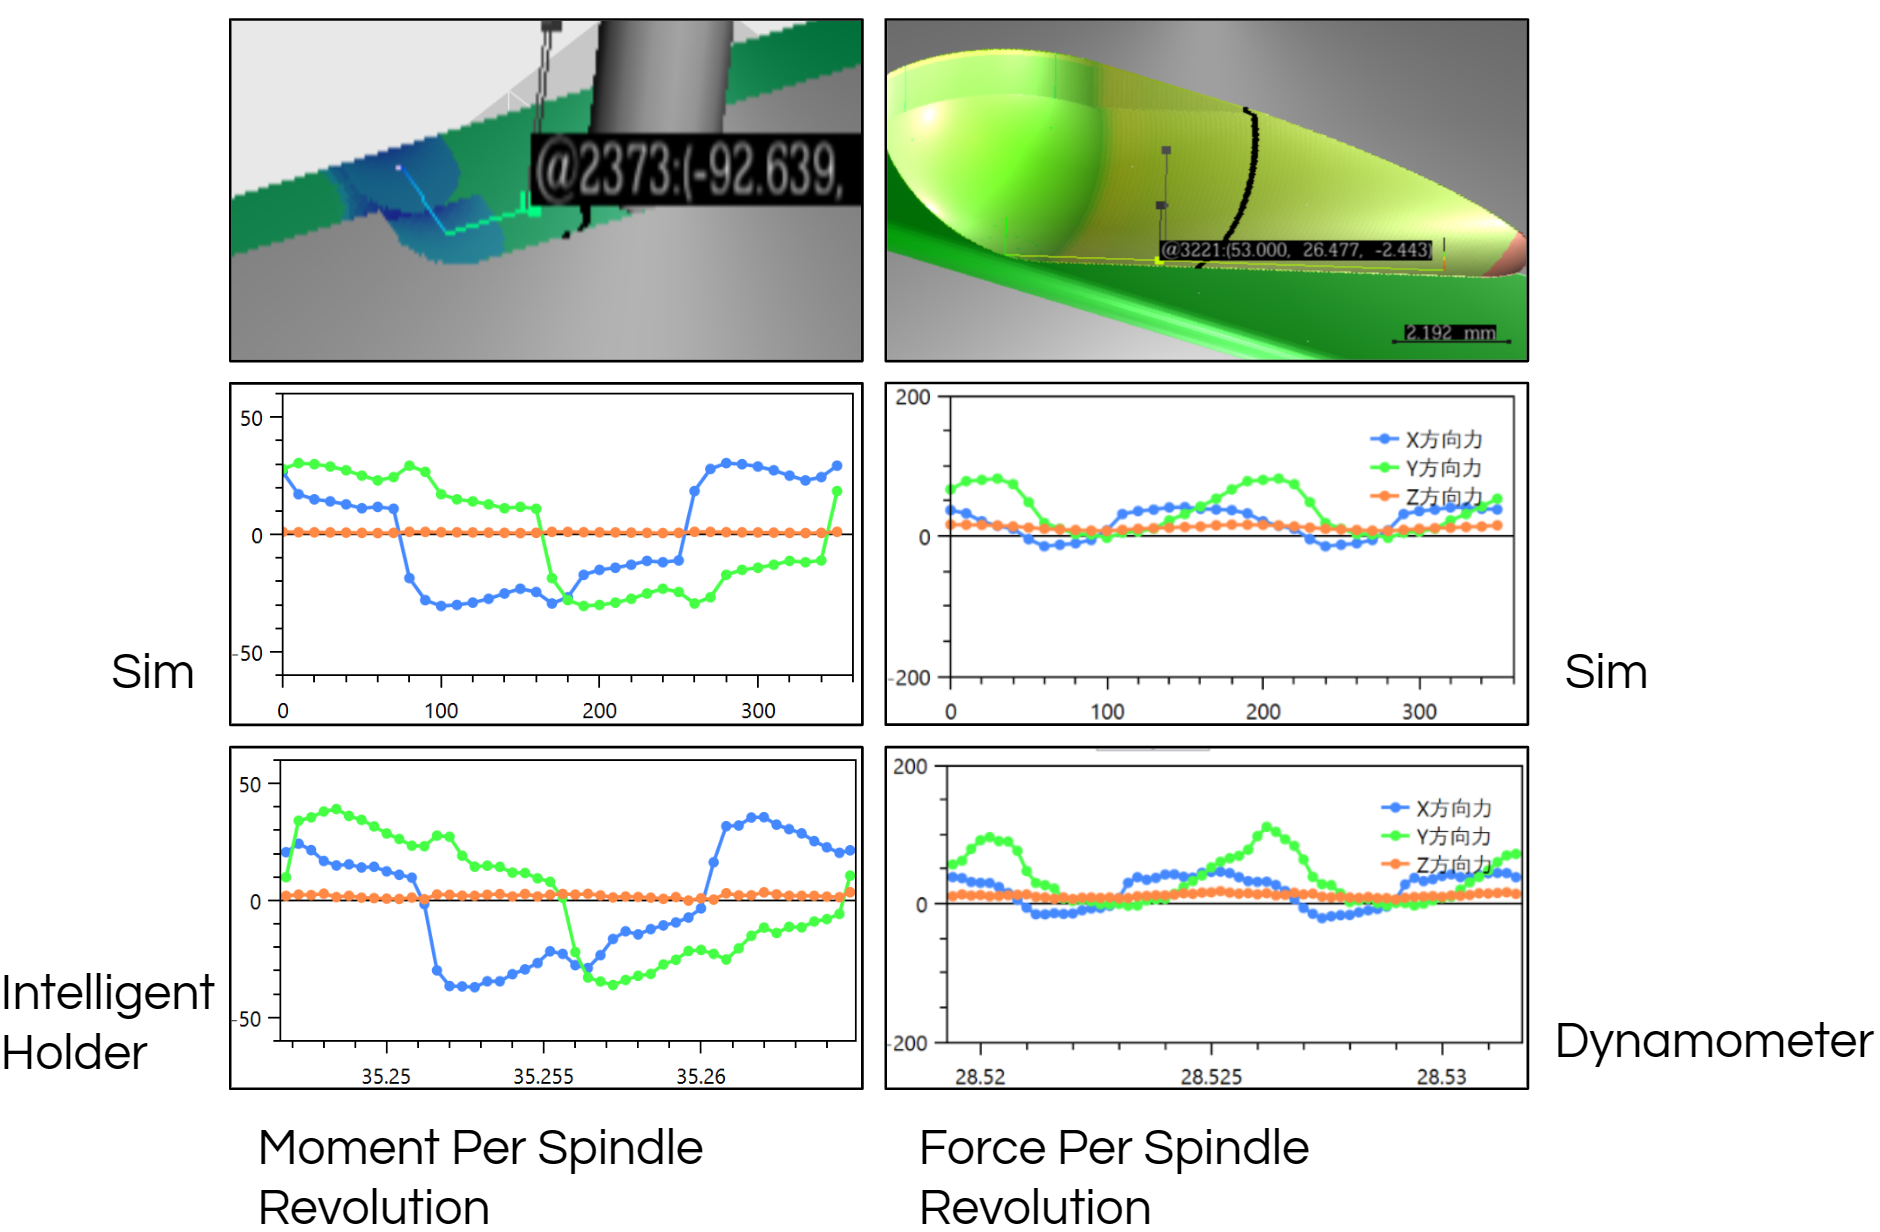
有兩個誤差範圍值得帶進決策裡:
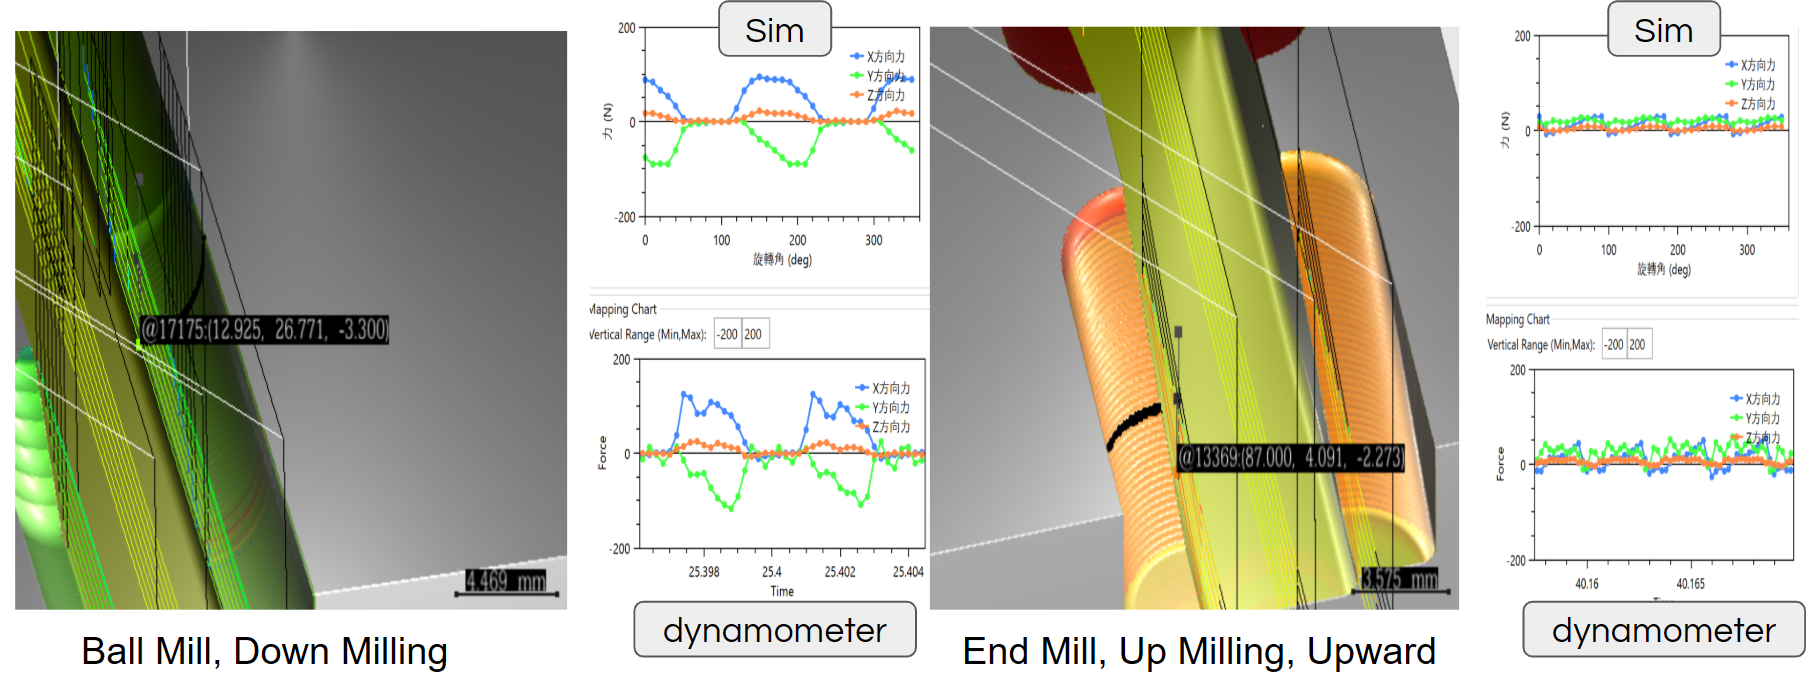
- 在同一材料上跨刀具類型,預期誤差為 10%–25%——以同一材料訓練的球刀與端銑刀,貼近量測的程度並不一樣。刃口半徑不同也會產生類似的範圍,只是在極少數情況下會達到 40%。
- 異常切削——會讓現場良率流失的那一種——產生的力約為平均值的數十倍。這遠遠超出上面任何一個誤差範圍,也正因如此,它能被明確偵測出來,而不會淪為各說各話——見切削力異常案例。
吻合的不只是大小,還有波形。在下圖這次切削中,機台出現了不發散的 Y 軸振動,而仿真波形在整段振動中都與量測保持相關。
扭矩對表面預示了什麼
扭矩不只是一個負載數字——它沿著表面的梯度能預測肉眼看得見的刀痕。扭矩突然變化時,主軸輸出功率跟不上維持轉速所需的功率,由此造成的轉速驟降就會留下痕跡。切削力使刀具撓曲,則是經由另一條獨立的途徑留下刀痕。
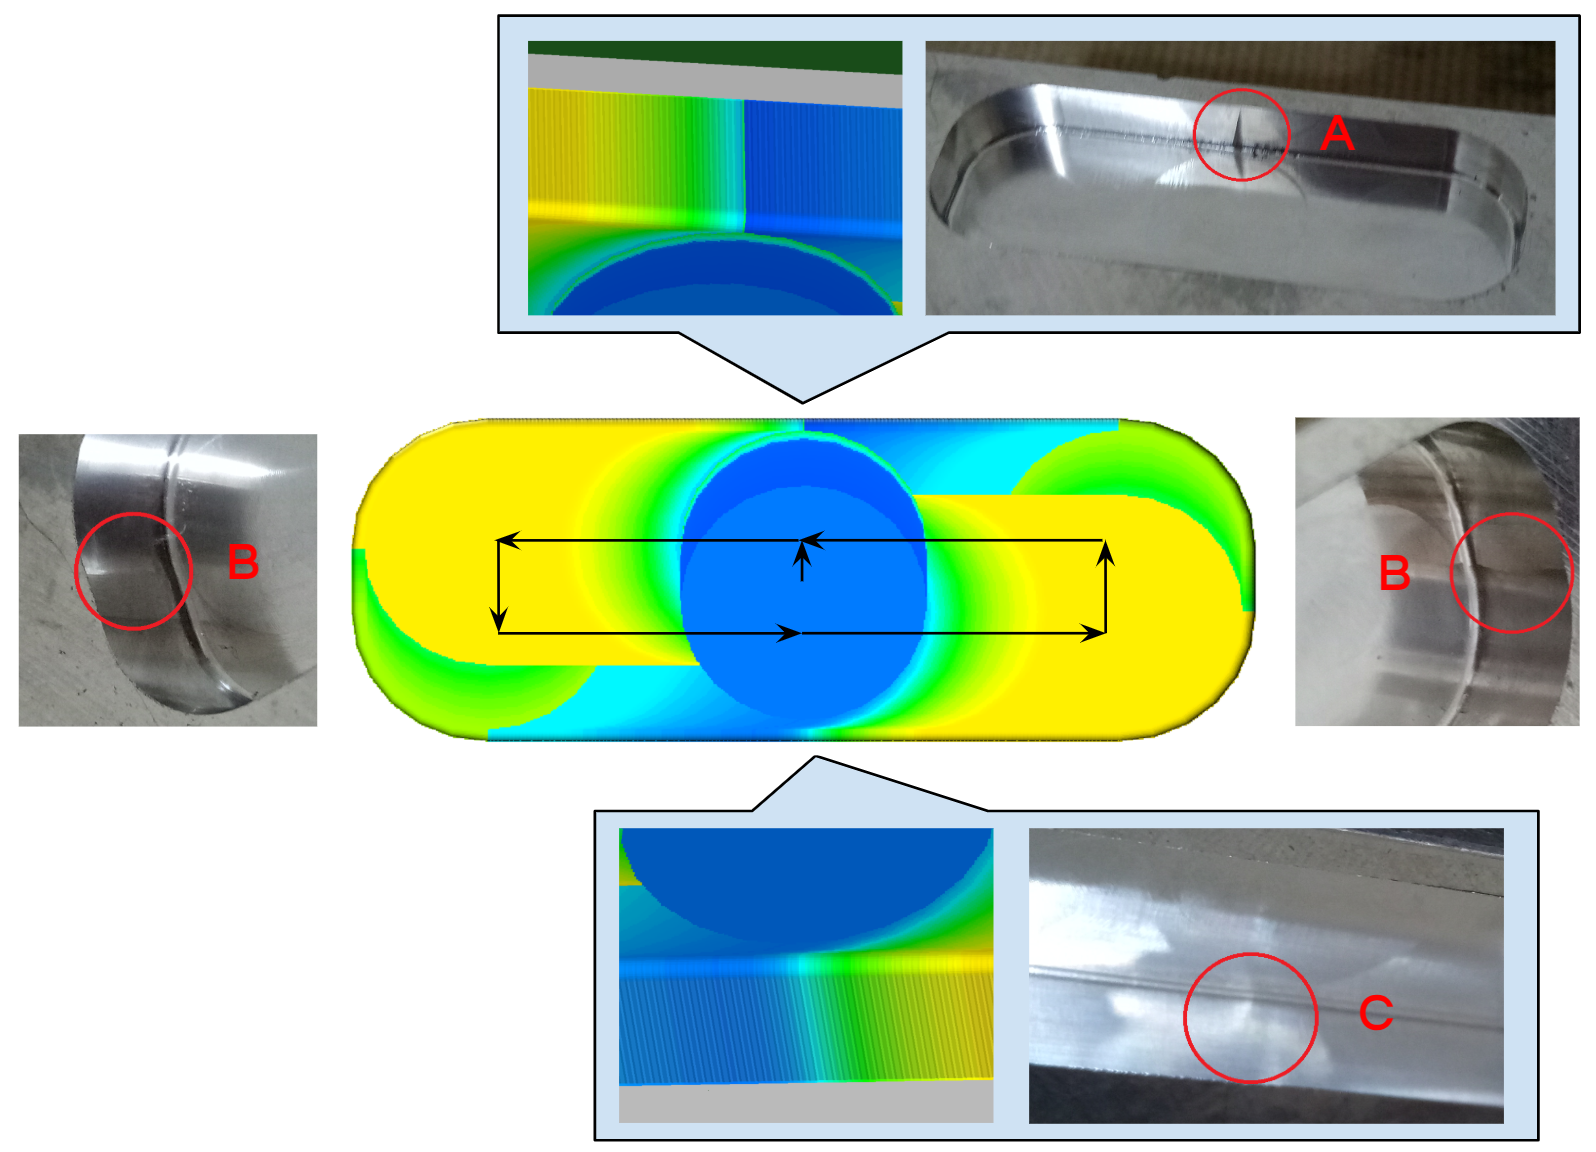
閱讀此圖時,顏色由藍到紅代表由低到高:
- A——橫跨表面的扭矩梯度很高;刀痕明顯。
- B——兩側都有刀痕。
- C——扭矩梯度低;刀痕很淡。
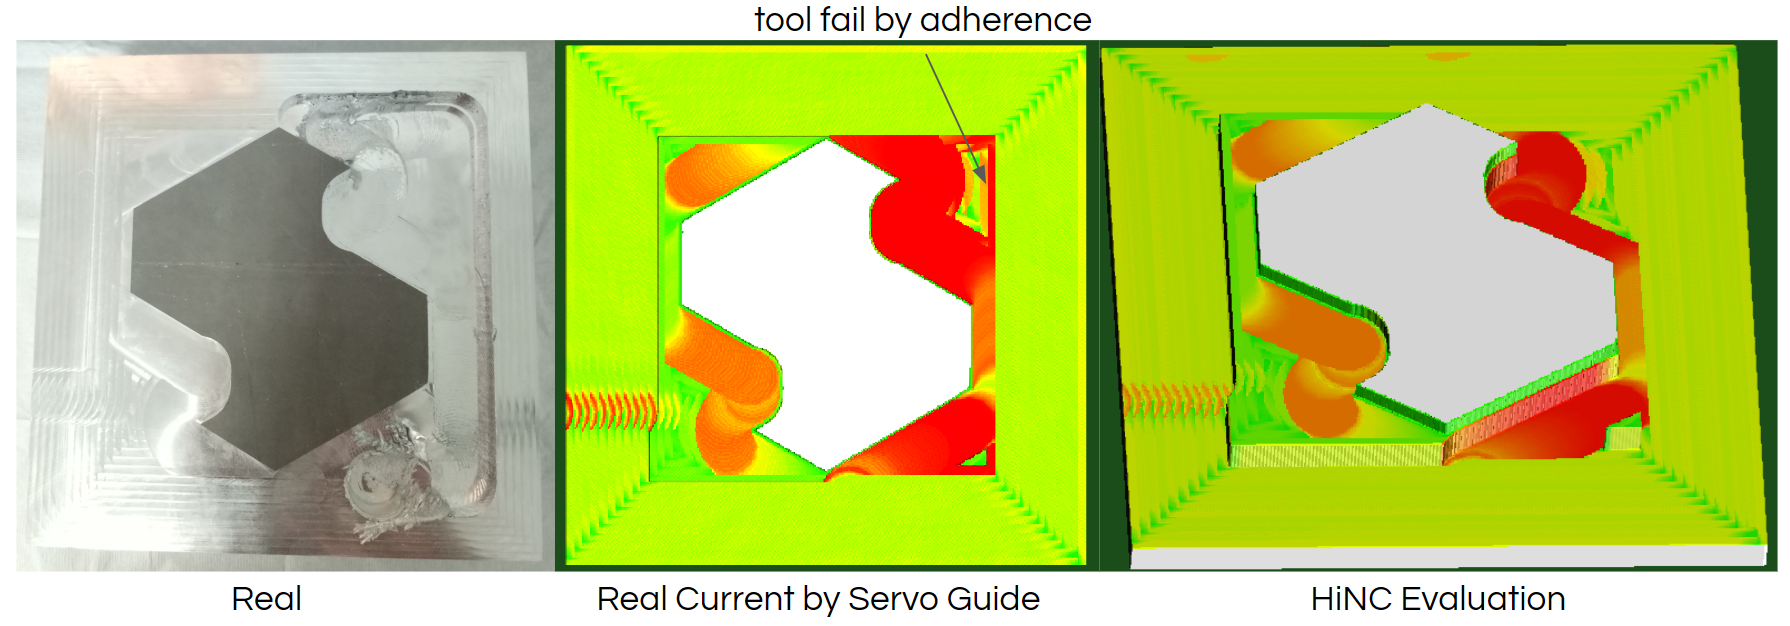
同樣的物理也能在失效發生之前偵測到它。扭矩過載——主軸無法供應所要求的負載——會在每一步回報出來,和它將留下的痕跡一起呈現。
最大進給率的推演實例
由切削參數可以推得最小斷刀應力,再由它推得最大進給率。以 HRC 41–44 的 FDAC、6 mm 四刃刀具、深 3 mm 的全槽切削、6000 rpm、安全係數 2 為例,算出的最大進給率為 880 mm/min。
安全係數在這個數字裡是真正起作用的:個別機台的狀態,就是從這裡進入計算的——見機台狀態與安全係數。