天線罩射出模具的 NC 優化:HiNC 的進給優化讓可動側模仁從 12.0 小時降到 7.9 小時,而沒有任何進給能讓 Ø1 mm 刀守在 10 µm 內
天線罩射出模具是一副 P20 模仁:一個 AI 代理 (agent) 從公開的 OpenCellular 天線罩推出兩片模仁,用自己 CAM 產生的刀路銑削。它的可動側,公模仁(B),五支程式要 12.0 小時,其中三分之二屬於兩把微小刀:清前面大刀留下轉角的 Ø2 mm 端銑刀(180.4 分)與肋槽裡的 Ø1 mm 端銑刀(305.6 分)。兩支都用保守的進給。Ø2 mm 程式在代理手寫規則找到的每個轉角降到 375 mm/min;Ø1 mm 程式用刀具廠的溝銑進給,也就是型錄每刃進給的一半。它們的負荷大部分時候很輕,應力比中位數 0.09 到 0.10,尖峰集中在少數轉角、槽端與薄層。這一頁,同一個代理把兩支程式交給 HiNC 的進給優化——它依每一步讀到的負荷重寫每一行的進給——並問模具師傅會問的事:手寫規則找到的轉角,優化器自己找得到嗎?在刀具應力目標內,兩把微小刀能快多少?Ø1 mm 刀的撓曲能守在案例容許的 10 µm 內嗎?
在 HiNC 3.2.45 上,整片公模仁的模擬加工時間從 719.97 分降到 474.00 分(−34.2 %,12.0 → 7.9 小時):Ø2 mm 程式 180.40 → 83.30 分,Ø1 mm 程式 305.62 → 156.75 分,開粗與兩支 Ø6 mm 程式照驗收的程式播。省下的 246 分裡,148 分是空中進給:代理的 CAM 每一圈都從這支程式開始前的毛胚上方開始,以下刀進給斜下或直下,穿過早已切掉的層;HiNC 在那裡看不到料,就把這些移動寫成空切進給。另外 98 分是切削,大多是 Ø1 mm 刀從減半的溝銑進給回到型錄的每刃進給;在優化器的求解裡,它 94 % 的切削步由這個上限決定進給。優化後的程式留下的毛胚和原程式一樣——代理與設計逐區比對,每一區都相同——兩把刀最大的應力比都降了,1.05 → 0.91、1.07 → 0.70;應力比 0.5 以上的步從 8 降到 4、從 32 降到 5。
在一塊修剪片上,代理拿優化器和自己為 Ø2 mm 刀寫的轉角規則對比。給它沒有這些規則的程式,它做到的 20.7 分鐘與唯一一步超過 0.5,和給它手寫規則版(20.6 分)時一樣;而手寫規則本身多花了 8 % 的時間。它做不到的是守住 Ø1 mm 刀的撓曲。一般的撓曲隨進給變大(整片的第 99 百分位 19.5 → 22.3 µm);為案例的 10 µm 設的目標切削力,讓修剪片程式慢了 3.8 倍,第 99 百分位仍有 11.9 µm,因為有 5.5 % 的切削步即使在 30 mm/min 的最小進給下仍讀到超過目標。一排 1 mm 小齒上有三個齒尖讀到超過 1 的應力比,沒有任何進給能把它們降到目標。本頁的一切都是模擬:沒有切過任何模具,時間是 HiNC 的理想進給估計。
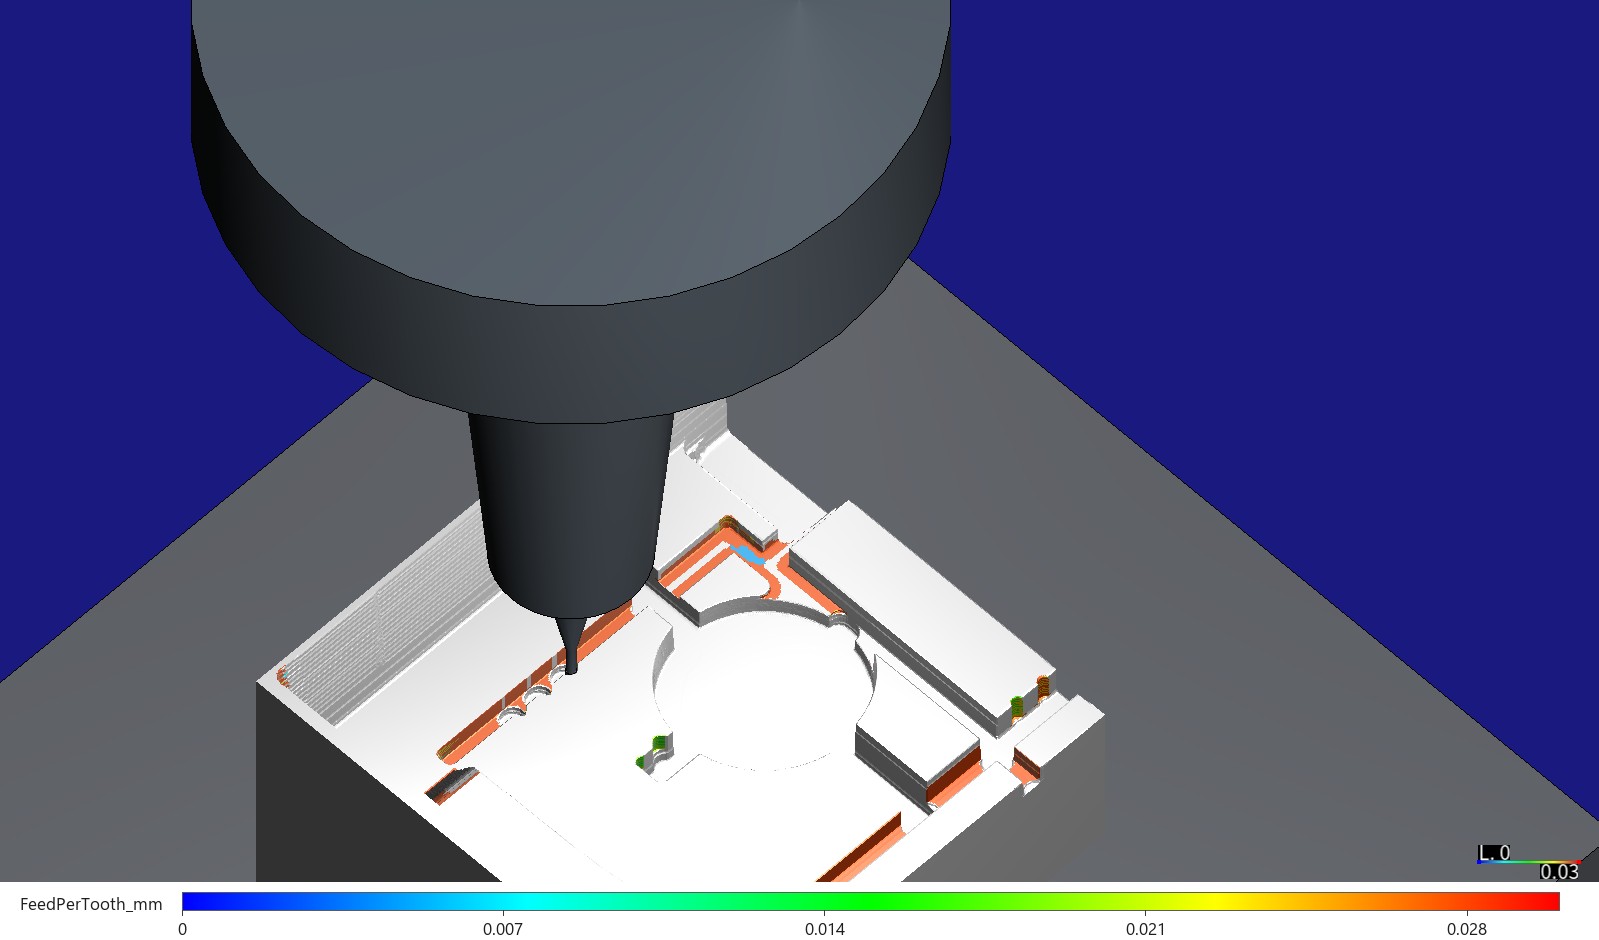
HiNC 優化 Ø1 mm 程式之後的修剪片公模仁,停在 Y 33 的肋槽,NS TOOL MHR230R Ø1 R0.1 端銑刀從通用 4.5° 熱縮刀把伸出 18 mm。Ø1 mm 刀切過的面依切出它的那一步的每刃進給上色,0 到 0.03 mm:紅與橙是型錄的 0.028 mm,一塊藍是優化器在轉角降速的地方。優化前,同樣的面是綠色,程式的 0.014 mm(見下文)。擷取自 HiNC 3.2.45。
| 在 HiNC 3.2.45 上量得 | 原程式 | 優化後重播 | 變化 |
|---|---|---|---|
| 整片公模仁的模擬加工時間,五支程式(開粗與 Ø6 mm 兩支照驗收的程式) | 719.97 min(12.0 h) | 474.00 min(7.9 h) | −34.2 % |
| Ø2 mm 清角程式(D2),整片 | 180.40 min | 83.30 min | −53.8 % |
| Ø1 mm 肋槽程式(D1),整片 | 305.62 min | 156.75 min | −48.7 % |
| 246 min 從哪裡來:空中進給/切削/快移 | — | — | −148.0/−97.9/0 min |
| 最大刀具應力比,D2/D1(目標 0.333,降伏的三分之一) | 1.05/1.07 | 0.91/0.70 | |
| 應力比 0.5 以上的切削步(案例的 C2 (b)),D2/D1 | 8/32 | 4/5 | |
| D1 的 XY 刀尖撓曲,第 99 百分位/最大(案例的 C3:10 µm) | 19.5/78.5 µm | 22.3/51.8 µm | 兩者都沒有守住 10 µm |
| D2 的 XY 刀尖撓曲,第 99 百分位/最大 | 52.6/234.7 µm | 75.0/211.5 µm | |
| 最後的毛胚對設計,案例自己的逐區比對 | — | — | 每一區都和原程式鏈相同 |
| 修剪片 D2:代理手寫的轉角規則對 HiNC | 54.28 min,1 步 ≥ 0.5 | 20.61 min,1 步 ≥ 0.5 | 沒有規則的第一版:50.22 → 20.72 min,124 → 1 |
| 修剪片 D1,為 10 µm 設 4.8 N 的目標切削力 | 52.26 min,p99 19.0 µm | 199.86 min,p99 11.9 µm | 靠進給到不了 10 µm |
| 整片的優化播放,D2/D1,在共用的 32 執行緒伺服器上 | — | 30.2/56.6 min,23.1/35.3 GB | 重播 27.2/53.6 min,10.1/15.7 GB |
案例
模具本身的案例頁講代理怎麼從零件推出兩片模仁、寫自己的 CAM,並讓兩片模仁都通過驗收;這一頁從那裡接著做公模仁。代理拿到的是:
- 公模仁驗收過的五支程式:Ø10 mm 開粗(98.67 分)、Ø6 mm R0.5 的半精加工(22.04 分)與精加工(113.24 分)、繞凸台、肋端與轉角的 Ø2 mm 清角程式(180.40 分),以及肋槽裡的 Ø1 mm 程式(305.62 分):合計 719.97 分,其中兩把微小刀占 67 %。
- 兩把微小刀,照案例依刀具廠型錄建的:T3,NS TOOL MHR230R Ø2 R0.2 × 12,兩刃,從通用 4.5° 熱縮刀把伸出 20 mm,14,000 min⁻¹,用型錄的 1,500 mm/min(每刃 0.0536 mm,F-054),在只比刀略寬的槽裡 750 mm/min,進出轉角、每一刀的起點與深處的連結 375 mm/min——這些是代理在刀子迎頭碰上前一層轉角時寫的規則;T4,MHR230R Ø1 R0.1 × 4,兩刃,伸出 18 mm,24,000 min⁻¹(主軸上限;型錄的 25,000 min⁻¹ 與 1,400 mm/min 因此成為 1,344),用型錄減半的溝銑進給 672 mm/min(每刃 0.014 mm,F-053),下刀 336。
- 案例給這兩把刀的標準:C2 (b),殘料刀每一步的應力比低於 0.5;C3,Ø1 mm 刀在肋槽的 XY 刀尖撓曲不超過 10 µm。原程式兩條都沒過(應力比 0.5 以上 8 步與 32 步;第 99 百分位 19.5 µm)。
- 案例的設置:通用三軸機台、快移 24 m/min,實作案例的通用主軸 24,000 min⁻¹、連續 7.5 kW、短時 10 kW,P20 用 HiNC 內附的切削資料,每支程式各自一輪播放、從前一支留下的毛胚開始。
- 要求:HiNC 的產品負責人要從舊案例往上加的 NC 優化實作案例。
沒有人告訴它的:
- 微小刀可以多快。 刀具廠型錄給每把刀一個每刃進給,溝銑時減半;沒有說一刀溝銑輕到什麼程度可以用全額。
- 怎麼守住撓曲上限。 HiNC 的優化器守主軸功率、主軸扭矩、刀具應力、開啟時的熱降伏、目標切削力、腳本註冊的任何準則與進給上下限,沒有內建的撓曲準則,所以 C3 必須由別的準則承載。
- HiNC 看不看得到最薄的那一刀。 Ø1 mm 刀每層切 0.0275 mm,比它的 0.03125 mm 網格寬度還薄;毛胚模型看不到的一刀,在優化器看來就是空切。
本頁的每個數字都來自這次研究在 HiNC 3.2.45 上的播放:每支原程式的優化播放同時就是它的基準,所以每一個「優化前」都和它的「優化後」並排量得。
代理建了什麼
每個值都標明:讀取(讀自程式、案例或型錄)、推得(由它們算出)、自選(代理的選擇)、預設(HiNC 的預設,照留)或量測(在 HiNC 3.2.45 的播放中量得)。
一個變體=一次優化播放——HiNC 播放原程式,程式前放一個「NC 優化設定」命令,播完寫出優化後的檔——加上一次重播:在同一專案、同一毛胚、同一網格寬度與運動解析度下播放優化後的檔。修剪片就是案例自己的那一塊:公模仁上 54 × 46 mm 的一片(X −112 到 −58、Y −2 到 44),有一支凸台、它的三角肋、肋槽與裙邊牆。
| 播放 | 對象 | 回答什麼 |
|---|---|---|
| T0 | 修剪片:開粗、半精加工、精加工照驗收的程式,各一輪 | Ø2 mm 刀開始時的毛胚(18.57、4.64、88.52 分,量測) |
| T1、T2 | Ø2 mm 第一版程式的前 15,105 行;Ø1 mm 程式的前 6,015 行 | 試跑:優化器在這個方言、固定運動解析度下改不改得動進給,重播乾不乾淨,下刀怎麼處理,播放要多少成本 |
| V1-plain | 修剪片,Ø2 mm 第一版程式 | 沒有手寫規則時,優化器找得到轉角嗎 |
| V1-hand | 修剪片,Ø2 mm 驗收的程式(有手寫規則) | 手寫規則在時優化器做什麼;它的優化播放同時是手寫規則的基準 |
| V2a | 修剪片,Ø1 mm 程式 | HiNC 的預設目標加型錄上限,不設撓曲上限 |
| V2b | 同上 | V2a 再加為 C3 設的目標切削力 |
| V3 | 整片公模仁 | Ø2 mm 驗收的程式用 V1 的設定、Ø1 mm 程式用 V2a 的設定(難題 4),各自優化,再依序重播兩支;開粗與 Ø6 mm 兩支照驗收的程式播,只為產生毛胚 |
Ø2 mm 第一版程式是用案例自己的 CAM 為修剪片重跑一次,同一條 Ø2 mm 刀路寫兩次:一次照案例寫,代理確認它和提交的程式逐位元組相同;一次只用第一版程式的進給規則——每層第一圈 750 mm/min、其他 1,500、下刀 375、深處的連結 1,500——沒有轉角、起點、連結與窄槽的降速。兩支程式的刀路逐點相同;依各自的進給計畫時間分別是 50.3 與 54.3 分。
每把刀的優化限制,每次優化播放前以 PUT api/Cutter/{id}/opt-limit 整個物件送出,並讀回記進播放紀錄:開優化、降伏安全係數 3(應力壓在降伏的三分之一)、最小切屑厚度與後角限制開、沒有最小每刃進給——都是預設——每刃進給上限等於型錄的每刃進給,讀取:
| 刀 | 程式的每刃進給——推得 | 上限——讀取 | 上限對應的進給 |
|---|---|---|---|
| T3 Ø2 R0.2,2 刃,14,000 min⁻¹ | 0.0536 mm(F1500);窄槽 0.0268 mm(F750);進轉角與下刀 0.0134 mm(F375) | 0.05357 mm(F-054:1,500 ÷ (14,000 × 2)) | 1,500 mm/min |
| T4 Ø1 R0.1,2 刃,24,000 min⁻¹ | 0.014 mm(F672);下刀 0.007 mm(F336) | 0.028 mm(F-053:1,400 ÷ (25,000 × 2)) | 1,344 mm/min |
型錄的進給是刀具廠對這把刀的建議;溝銑減半與代理的轉角規則,是為最壞的那一刀留的通則。這次研究讓優化器用它讀到的負荷取代這些通則:一刀輕的地方,進給最多回到型錄值;重的地方由應力準則(V2b 再加目標切削力)壓下來。
「NC 優化設定」,每支程式前一個,每個鍵都明寫並讀回:
| 設定 | 值 | 來源 |
|---|---|---|
| 進給優化、重新插值 | 開 | 預設 |
| 最大每刃進給 | 0.05357 mm(D2)、0.028 mm(D1) | 讀取:上面的上限 |
| 最小每刃進給 | 0 | 預設:物理上的下限交給刀具的最小切屑厚度限制 |
| 最小進給率 | 30 mm/min | 自選:比最低的程式進給(Ø1 mm 下刀 336)低一個數量級;預設的 1 mm/min 會讓一個幻影讀值把整段壓到幾乎停住 |
| 最大進給率 | 20,000 mm/min | 自選:低於機台 24,000 mm/min 的快移;每刃上限會先到 |
| 快速進給率——即空切進給,用於延伸距離內都沒有切削的行 | 1,500 mm/min(D2)、1,344 mm/min(D1) | 自選:每把刀的上限進給,不是高速的空切進給(難題 6) |
| 最大加速度 | 1,000 mm/s² | 自選:預設的 10 mm/s² 會把每次進給變化攤到幾百 mm |
| 下限(原始進給率的百分比) | 關(開時 0.8) | 預設:這次研究要看優化器自己把轉角壓到多低 |
| 主軸功率、扭矩安全係數 | 1.5:目標是短時額定的 67 % | 預設(微小刀只用到主軸約 1 %) |
| 命令的降伏安全係數 | 0:用刀具自己的 3 | 預設 |
| 熱降伏安全係數 | 0:不當準則 | 預設 |
| 優先力(目標切削力) | 不設(Infinity);V2b 的 Ø1 mm 程式 4.8 N |
預設;推得(V2b,下述) |
| 延伸前、後距離 | 2 mm、2 mm | 預設 |
| 進給率指派比率 | 0.01 | 預設 |
| 前向、側向、深度補正;深度分割 | 關 | 自選:補正不在這次研究內;深度分割關閉時,被目標切削力壓到最小值的步,日誌就寫最小值 |
| 輸出省略前導零 | 關 | 自選:代理的檢查要讀懂輸出的每個數字 |
V2b 的目標切削力=C3 上限 ÷ Ø1 mm 刀的柔度=10 µm ÷ 2.084 µm/N=4.8 N,推得。柔度取 V2a 原程式的切削步(接觸、移除率超過 0.01 mm³/s、力超過 0.5 N)上「XY 刀尖撓曲 ÷ 最大切削力」的第 95 百分位;在這個目標下,95 % 的步守在 10 µm 內。這裡的撓曲是 HiNC 的刀具樑模型;目標守的是模型裡的撓曲,不是量測值。Ø2 mm 刀在案例裡沒有撓曲標準,不給目標切削力:它的撓曲只和第一版程式比(O5)。
網格寬度與運動解析度照案例驗收的,讀取:Ø2 mm 刀 0.0625 mm、Ø1 mm 刀 0.03125 mm、開粗與半精加工 0.25 mm、精加工 0.125 mm;固定運動解析度,開粗每步 1.0 mm、其他每支 0.4 mm,快移也照同樣的步長分步。一支程式一輪:每一輪從檔案讀前一支程式留下的毛胚、寫出自己的,所以優化器看到的負荷就是驗收判過的那一份。
不優化的:開粗與 Ø6 mm 兩支,照驗收的程式播,只為產生毛胚;快移、換刀與 G43 行,優化器本來就不動。程式裡沒有固定循環、圓弧與刀具半徑補正。
下刀,播放前寫定的規則:若試跑把下刀(只動 Z 的 G01)寫成低於程式下刀進給的一半(Ø2 mm 低於 187.5、Ø1 mm 低於 168 mm/min),限制它的是應力或力而不是後角或最小切屑厚度,而且 HiNC 在那些步的移除量超過代理的精確毛胚上可移除量的兩倍(下刀的幻影讀值),那麼每個變體的每一行下刀都以 (@@Preserve();) 腳本註解守在程式進給;否則下刀照一般的行優化。
空切防護,代理在每次優化之後自己做的檢查:把優化後的程式在 CAM 的精確毛胚上走一遍(0.05 mm 的高度場,邊距偏向多料,邊走邊削),比對每一段進給移動切到料之前的深度、寫出的進給,以及 HiNC 在那一行的接觸。
代理怎麼管理這件工作
- 先寫標準與設定。 計畫——八條標準、每個設定與它的來源、下刀規則與整片變體的條件——在第一次優化播放前提交。播放改了什麼,共三次寫在計畫旁邊——試跑之後與 V1、V2 之後,都在下一次播放前,以及 V3 之後——標準本身從沒改過。
- 先小後大。 兩次試跑各取一支微小刀程式的前幾千行,先走完整條流程——優化、重播、確認進給真的改了、重播每一行都乾淨——才跑整支程式;每個變體都先在修剪片上跑,才上整片。
- 重的一次只跑一個。 HiNC 3.2.45 的私有副本,跑在一台 32 執行緒、與線上服務和其他代理的研究共用的伺服器上。每次播放都在和那些研究共用的鎖上排隊,播放前先關掉專案、從檔案重新載入;每三分鐘一次的唯讀檢查,看警報、播到哪一行、接觸與負荷。
- 設定讀回。 每次播放後讀回每把刀的限制與每個選項,和訊息、伺服器時間、記憶體一起留在結果裡。
- 結果出來前就定好的決定。 計畫規定,V1 與 V2b 的重播過了 O1、O2、O6、O7 才跑 V3。V2b 沒過 O2 時,代理在整片 Ø1 mm 程式播放前寫下:V3 的 Ø1 mm 程式改用 V2a 的設定,並寫明理由(難題 4)。
- 研究中途換手一次。 第一個代理停下時,整片的最後一次重播正在伺服器上跑;接手的代理只以唯讀方式看著它播完,沒有重新開始,並把播放後加上的讀法寫在計畫旁邊。
- 人在哪裡介入。 HiNC 的產品負責人要從舊案例往上加的 NC 優化實作案例;變體、設定與標準都是代理的。
第一次優化播放前寫定的標準。切削步是接觸且移除率超過 0.01 mm³/s 的步:
| # | 標準 |
|---|---|
| O1 | 每支優化程式都重播到最後一行,沒有新的警報:執行的行數等於檔案的行數;沒有基準(同一支程式的優化播放)沒有的警告或錯誤,也沒有新種類的 Collided(...)、Play-RapidCut--* 或行程警報;基準已有的種類,次數不超過基準的 1.1 倍加 2 |
| O2 | 主導負荷在目標內:重播至少 99 % 的切削步應力比不超過 0.34(0.333 × 1.02),主軸短時功率比與扭矩比不超過 0.68;有目標切削力的 Ø1 mm 刀,最大力不超過目標 × 1.02。尖峰與位置照列:重播的內插點不同,讀值可能略高 |
| O3 | 形狀不變:重播匯出的毛胚與基準的,在 0.05 mm 格上逐柱比,切過的柱至少 99.9 % 差在一個網格寬度內;V3 另以驗收自己的方法對設計比一次 |
| O4 | 預期的時間:V1-plain 的重播不比手寫規則程式的基準長(優化器不比手寫規則貴);V1-hand 不比那個基準長;V2a 最多是自己基準的 0.80;V2b 不比自己的基準長;V3,整片五支程式合計比原程式短 |
| O5 | 撓曲:Ø1 mm 刀(V2b、V3)第 99 百分位不超過 10 µm(C3),V2a 照列;Ø2 mm 刀(V1-plain、V1-hand)第 99 百分位與最大一步不超過第一版程式的 × 1.02 + 1 µm |
| O6 | 空切進給不落在料上:防護檢查找不到任何一段以高於刀具上限 × 1.02 的進給切到料(超過 0.005 mm)的進給移動;每支程式的接觸路徑長在基準的 ±3 % 內 |
| O7 | 輸出真的被優化了:每個優化檔都和原檔不同;優化回報 Optimization Feedrate built. 與 Total 1 files optimized.;沒有 StepFailed;程式處理的訊息逐條列出 |
| O8 | 案例的 C2 (b):Ø2 mm 與 Ø1 mm 刀重播的每個切削步應力比低於 0.5(原程式在整片上:0.5 以上 8 步與 32 步) |
難題
每個難題都照同樣的順序寫:情況、沒發現的話會怎樣、怎麼發現的、怎麼解決,以及解法站得住的證據。
1. 省下的時間大半是空中進給
- 情況。 第一次試跑,Ø2 mm 那一段從 8.53 分降到 6.14 分,但接觸的時間反而增加,3.05 → 3.66 分:省下的是什麼都沒碰到的移動。代理的 CAM 每一層的每一圈,都從這支程式開始前的毛胚上方 1 mm 開始,以下刀進給下降,走長度是高度 19 倍的 3° 斜坡或直接下刀,所以在深的層,下降的大半路程都穿過早已切掉的層;試跑那一段 8.53 分裡,光是直下刀就占 3.92 分(46 %)。依代理對程式的統計,整片的 Ø2 mm 程式有 101 分花在這種斜坡、15 分花在直下刀。
- 風險。 讀者把省下的時間當成切得更快,或把 CAM 只要把連結縮短也拿得到的時間記在優化器頭上。
- 怎麼發現。 代理把每一步的時間拆成切削(HiNC 讀到接觸)、空中進給與快移。
- 解決。 本頁的每個時間都這樣拆成三份。HiNC 讀不到料、延伸距離內也沒有切削的進給移動,優化器以空切進給送出——這裡是上限的進給——所以穿過已切層的斜坡從 375 變成 1,500 mm/min。這是優化在這支程式上帶來的一部分,但不是切得更快;CAM 若每一圈從剛切完的那一層開始,不經優化也省得掉大半。
- 證據。 整片上,省下的 246 分裡:空中進給 148.0 分(D2 124.71 → 35.29,D1 91.71 → 33.08),切削 97.9 分(D2 43.91 → 36.23,D1 196.64 → 106.40),快移不變(11.77 與 17.27)。修剪片見下圖;完整的拆分在〈結果與效益〉。
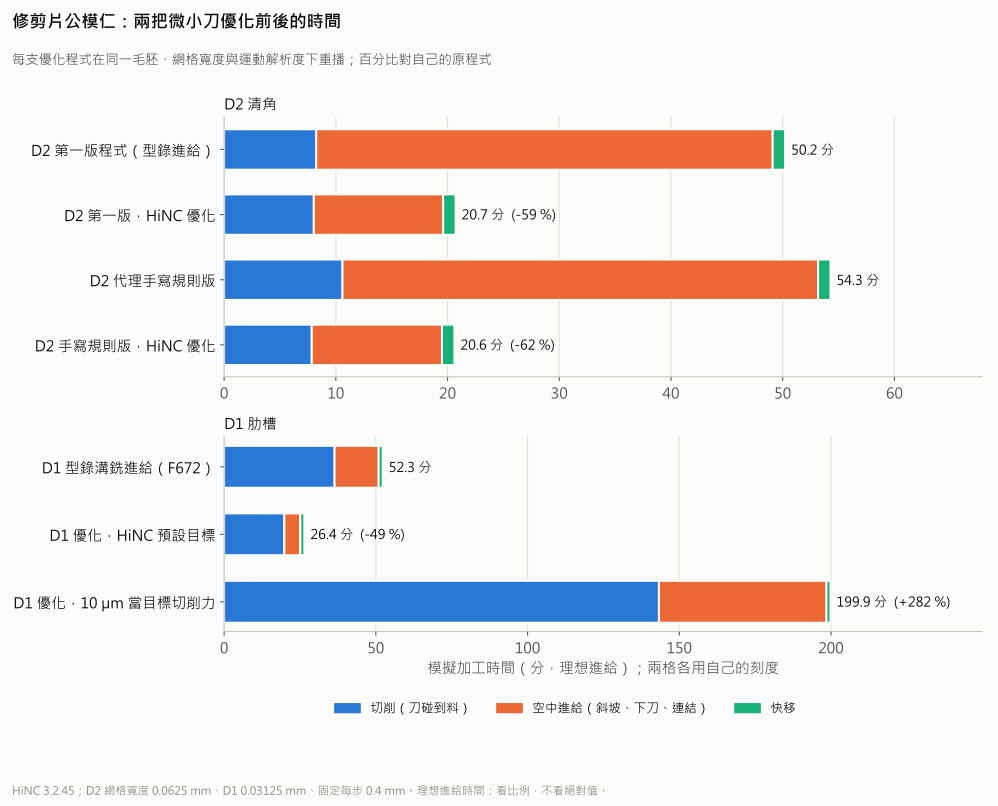
修剪片:每支微小刀程式優化前後,拆成切削、空中進給(斜坡、下刀、連結)與快移。Ø2 mm 程式少掉大半空中時間;Ø1 mm 程式用 HiNC 預設目標,切削時間減半。
2. 優化器對代理的手寫規則
- 情況。 在案例裡,Ø2 mm 刀在迎頭碰上前一層所留轉角的地方讀到超過 0.5 的應力比,代理寫了進給規則在那些地方降速(案例頁有寫)。同一條刀路上,這些規則多花了 8 % 的時間:修剪片 50.22 → 54.28 分。優化器自己找得到那些地方嗎?
- 風險。 留著優化器已經用不著的規則;或在規則抓到、優化器卻抓不到的地方相信優化器。
- 怎麼發現。 計畫的問題,用同一條刀路的兩支程式(V1-plain 與 V1-hand)回答。
- 解決。 從任一支程式出發,HiNC 寫出的進給幾乎一樣:20.72 與 20.61 分,各只剩一步在 0.5 以上,而且在同一個槽端(難題 3)。從第一版出發,0.5 以上的 124 步降到 1 步,超過 0.34——O2 帶 2 % 餘裕的目標——的 1,076 步降到 5 步。優化器在應力升高的地方降速,其他地方用型錄的 1,500 mm/min,包括許多手寫規則降過速的步;所以它的應力比第 99 百分位(0.332)與刀尖撓曲(75.0 µm)高於手寫規則版(0.218 與 50.0 µm),在它的目標內,而它的最大幾步仍低於第一版程式。
- 證據。
| 修剪片,Ø2 mm 程式 | 第一版 | 第一版,優化後 | 手寫規則(驗收的程式) | 手寫規則,優化後 |
|---|---|---|---|---|
| 模擬時間 | 50.22 min | 20.72 min(−58.7 %) | 54.28 min | 20.61 min(−62.0 %) |
| 切削/空中進給/快移 | 8.24/40.86/1.11 min | 8.03/11.58/1.11 min | 10.60/42.57/1.11 min | 7.84/11.66/1.11 min |
| 切削步 | 35,071 | 35,123 | 40,213 | 40,523 |
| 應力比,中位數/第 99 百分位/最大 | 0.105/0.442/1.025 | 0.101/0.332/0.941 | 0.088/0.218/0.618 | 0.099/0.332/0.904 |
| 切削步超過 0.34/0.5 以上/1 以上 | 1,076/124/1 | 5/1/0 | 23/1/0 | 3/1/0 |
| 最大切削力,第 99 百分位/最大 | 43.1/101.8 N | 32.3/95.1 N | 21.1/62.1 N | 32.3/91.4 N |
| XY 刀尖撓曲,中位數/第 99 百分位/最大 | 23.8/99.8/232.3 µm | 22.9/75.0/220.1 µm | 19.9/50.0/144.6 µm | 22.4/75.0/211.4 µm |
| 切削進給,時間加權,第 5/50/95 百分位 | 375/1,500/1,500 | 168/1,500/1,500 | 375/375/1,500 | 145/1,500/1,500 mm/min |
| 主軸短時額定功率比,最大 | 0.014 | 0.017 | 0.012 | 0.017 |
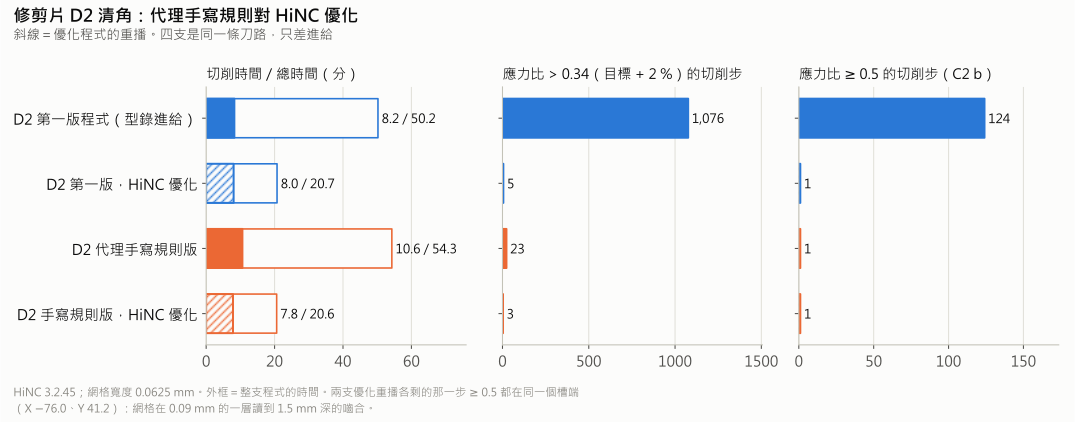
同一條 Ø2 mm 刀路的四個版本。左:總時間裡的切削時間;斜線是優化程式的重播。中與右:超過 0.34(0.333 目標加 2 %)與 0.5 以上的切削步。
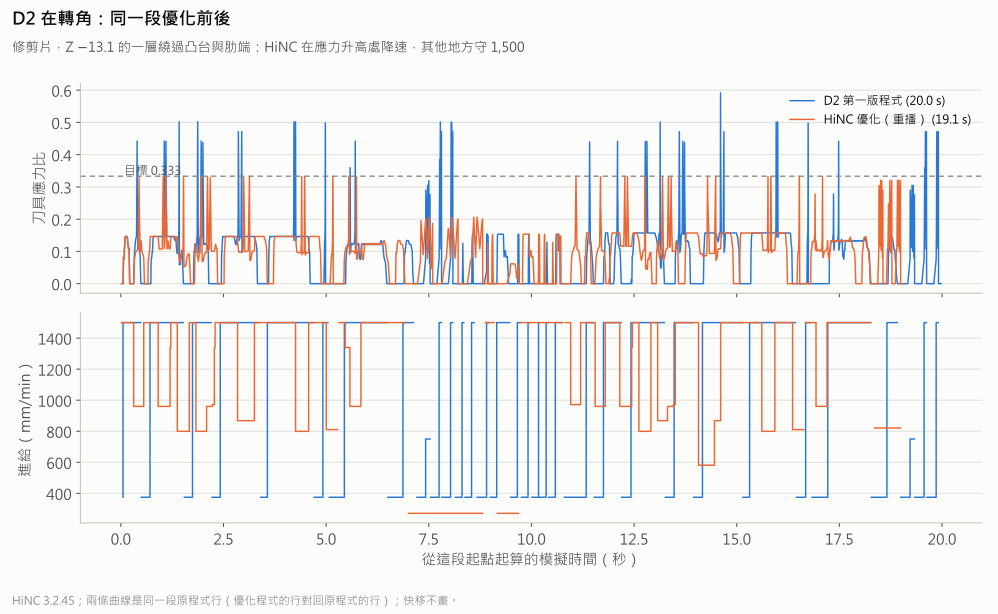
修剪片上 Ø2 mm 程式的一層,Z −13.1,優化前後。第一版在轉角也守著 1,500 mm/min,尖峰到 0.6;優化後的在應力升高處降速,其他地方守 1,500,19.1 秒對 20.0 秒。
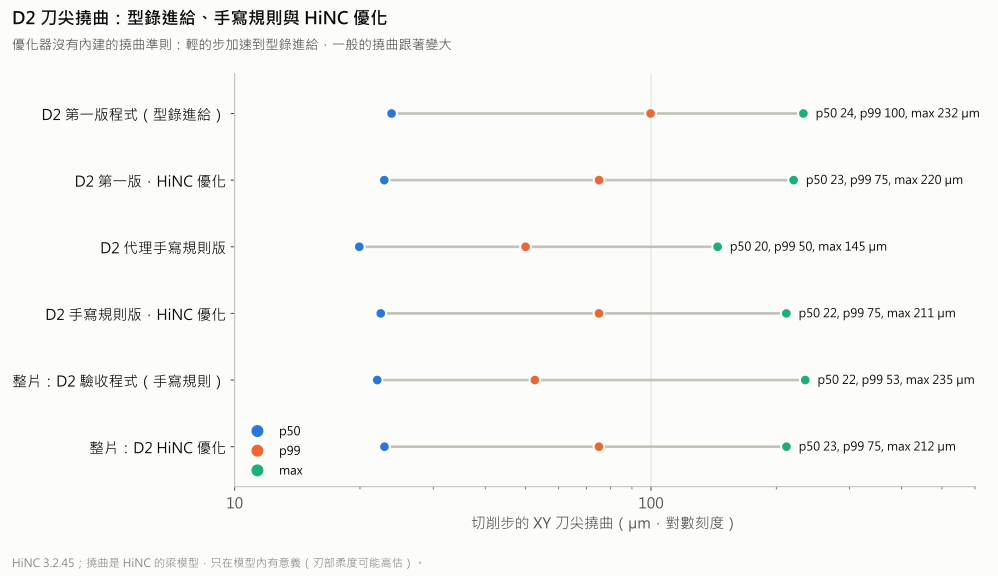
Ø2 mm 刀切削步的 XY 刀尖撓曲:中位數與最大值變化不大;任何一次優化之後,第 99 百分位都在 75 µm,介於手寫規則的 50 µm 與型錄進給的 100 µm 之間。
3. 重播讀高的一個槽端
- 情況。 O8 要求重播的每個切削步應力比低於 0.5。修剪片上兩支優化後的 Ø2 mm 程式各留下一步超過,0.94 與 0.90,都在槽端 X −76.0、Y 41.2(Z −15.70 與 −15.75);0.0625 mm 網格在那裡、在 0.09 mm 的一層上讀到 1.5 mm 深的嚙合與 20 mm³/s 的移除率。
- 風險。 以為優化器不理目標,或為一步就把目標打發掉。
- 怎麼發現。 O8,以及同一個槽端在優化播放與重播裡的讀值。
- 解決。 手寫規則的原程式在那個槽端最重的一步在上一層,Z −15.66(0.62)。優化器把它寫成 30 mm/min 的最小值;重播時那一步讀 0.43,重的讀值反而出現在下一層:765 mm/min 下 0.90,而優化播放在那裡讀到的不超過 0.36。重新插值後的進給改變了 HiNC 對切削取樣的點,讀值跟著搬家;NC 優化原理寫明重播的負荷可能因此略高於目標。O8 照實寫為沒過,每支程式差一步。
- 證據。 整片上,Ø2 mm 的重播留下 4 步在 0.5 以上(原程式 8 步):三步在 Y 41.2 的槽端(X 74.9 的 0.91 與 0.82、X −76.0 的 0.90),一步在 X 88.1、Y 21.2,0.52;183,415 個切削步裡有 9 步超過 0.34。
4. 沒有任何進給到得了的目標切削力
- 情況。 案例的 C3 要求 Ø1 mm 刀在肋槽的 XY 刀尖撓曲不超過 10 µm;原程式在修剪片上讀到第 99 百分位 19.0 µm。V2b 把 C3 換成 4.8 N 的目標切削力。
- 風險。 一個變體以很大的時間代價大幅錯過目標,設定看起來卻像守住了上限。
- 怎麼發現。 V2b 重播的 O2、O4 與 O5,以及優化器的逐步日誌。
- 解決。 V2b 讓修剪片的 Ø1 mm 程式從 52.26 分變成 199.86 分(+282 %)。有 3,594 個切削步,5.5 %,即使在 30 mm/min 也壓不到 4.8 N 以下:在原程式裡它們的力中位數 7.7 N、每步移除量是其他步的 3.6 倍,而且 HiNC 在它們上面讀到的力幾乎不隨進給下降。優化器把它們連同前後各 2 mm 都寫成最小值:990 段 F30,重播 200 分裡有 173 分在 60 mm/min 以下。第 99 百分位 11.9 µm,仍超過 10 µm;O2(92.7 % 的切削步在 4.9 N 以內)、O4、O5 都沒過。在 HiNC 的模型裡,C3 不是進給到得了的。計畫只准 V2b 的重播過了 O1、O2、O6、O7 才跑 V3;代理改在整片 Ø1 mm 程式播放前寫下:V3 的 Ø1 mm 程式改用 V2a 的設定——HiNC 的預設目標加型錄上限——理由是 V2a 的重播過了它能判的每一條,而整片的時間是這個案例最主要的數字;O5 則照實寫為沒過。
- 證據。
| 修剪片,Ø1 mm 程式 | 原程式(F672) | V2a:HiNC 預設目標 | V2b:目標切削力 4.8 N |
|---|---|---|---|
| 模擬時間 | 52.26 min | 26.44 min(−49.4 %) | 199.86 min(+282 %) |
| 切削/空中進給/快移 | 36.40/14.53/1.33 min | 19.84/5.27/1.33 min | 143.30/55.21/1.33 min |
| 切削步 | 65,041 | 66,337 | 55,228 |
| 應力比,中位數/第 99 百分位/最大 | 0.089/0.285/0.480 | 0.098/0.331/0.333 | 0.097/0.172/0.332 |
| 最大切削力,第 99 百分位/最大 | 9.25/16.78 N | 10.70/12.55 N | 5.91/11.38 N |
| 4.9 N 以內的切削步 | — | 88.1 % | 92.7 % |
| XY 刀尖撓曲,中位數/第 99 百分位/最大 | 5.9/19.0/34.4 µm | 6.4/22.0/25.0 µm | 6.3/11.9/23.1 µm |
| 10 µm 以內的切削步 | 93.6 % | 90.1 % | 94.4 % |
| 切削進給,時間加權,第 5/50/95 百分位 | 672/672/672 | 461/1,344/1,344 | 30/30/1,344 mm/min |
V2b 的重播裡,降到 30 mm/min、接觸又很少的步,移除率掉到構成切削步的 0.01 mm³/s 以下,所以它算到的切削步比原程式少。
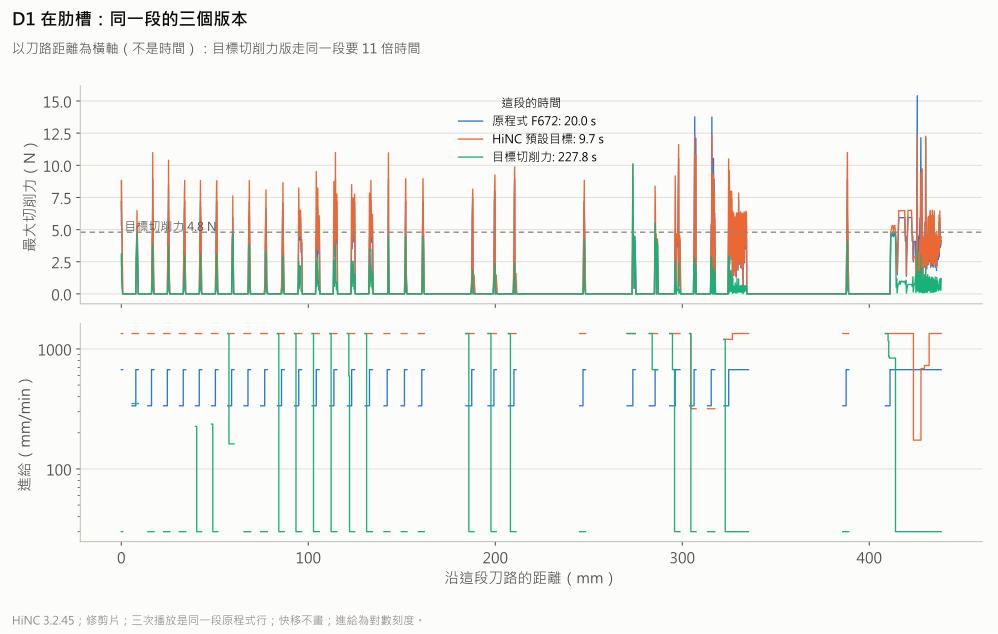
修剪片上 Ø1 mm 程式的一段,以刀路距離而不是時間為橫軸:原程式 F672 要 20.0 秒,HiNC 預設目標 9.7 秒,目標切削力 227.8 秒,走的是同一段路。
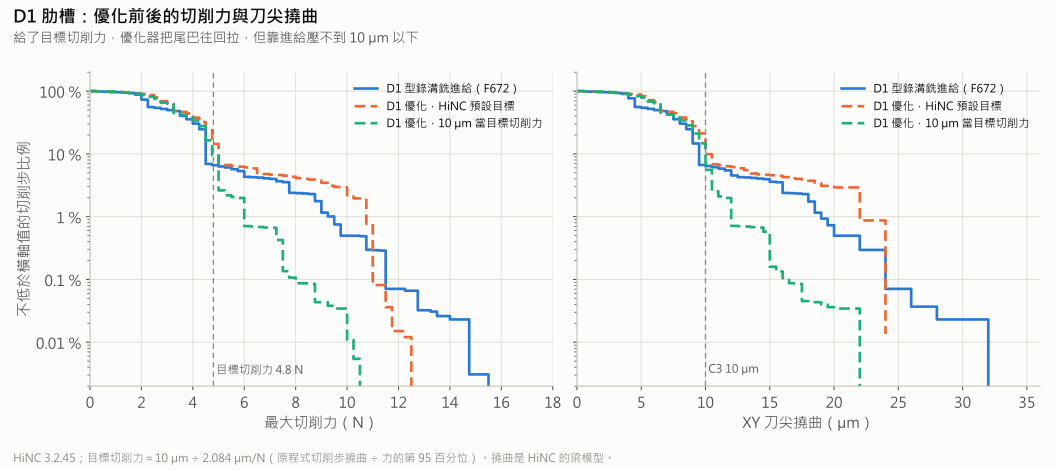
修剪片上 Ø1 mm 刀的力與 XY 刀尖撓曲,不低於各值的切削步比例。目標切削力把尾巴往回拉,但沒有拉到 10 µm 以下。
5. 讀到超過 1 的三個齒尖
- 情況。 整片公模仁的平台旁有一排 1 mm 小齒,間距 3 mm,在 X 65.1,齒頂 Z −13.09。原本的 Ø1 mm 程式在三個 V 形齒尖(Y 22.8、13.8、4.7)讀到它最大的三個應力比:F672 下 1.05、1.07、1.05,HiNC 在那裡讀到 0.8 mm 整段刃長吃在齒上、40.8–42.1 N。
- 風險。 依 HiNC 的讀值,以會斷刀的進給送出程式;或為三步拖慢整支程式。
- 怎麼發現。 整片的原程式播放——那是這把刀的尖峰——以及優化器在那幾步的逐步日誌。
- 解決。 在三個齒尖,日誌給刀具應力準則的進給就是最小值,每刃 0.000625 mm(30 mm/min):連那裡應力比都還高於三分之一。2 mm 的延伸距離蓋住每個齒的整段刀路(一次下刀加約 1.6 mm 長、14 行的輪廓),所以三個齒的刀路各自整段寫成 F30,慢 22.4 倍;其他齒加速到 1,344 mm/min 的上限。重播時齒尖讀 0.69–0.70(27.2–27.9 N):進給降 22.4 倍,HiNC 在那裡的力只降 1.5 倍。把這排齒單獨拿出來播也一樣——少了 Ø1 mm 程式前面的路徑先切掉的料,讀值偏高,齒尖 1.38——每刃進給降 22.4 倍時力只降 1.5–1.8 倍(約為每刃進給的 0.13 到 0.19 次方),平頂的齒進給加倍時力只升 1.2–1.35 倍。V 形齒尖真實的嚙合沒有精確算過;那裡的讀值可能偏高,就像案例裡迎頭碰上的轉角。整片上共有十段寫成 F30——這三個齒,加上 X ±66、Y −31 到 −36 一帶與 (−41.7, −36.5) 的七個槽端——重播的進給移動有 1.8 分在 60 mm/min 以下,其中 32 秒在切削步上。
- 證據。
| 整片,那一排齒(原程式第 64,376–64,516 行) | 原程式(F672) | 優化後重播 |
|---|---|---|
| 這段的時間 | 3.1 s | 17.3 s |
| 接觸的步 | 39 | 39 |
| 最大應力比 | 1.072 | 0.701 |
| 步數:超過 0.34/0.5 以上/1 以上 | 3/3/3 | 3/3/0 |
| 接觸步的進給:最低/中位數/最高 | 672/672/672 | 30/1,344/1,344 mm/min |
| 最大力/最大 XY 刀尖撓曲 | 42.1 N/78.5 µm | 27.9 N/51.8 µm |
| Y 22.8/13.8/4.7 的齒尖:應力比 | 1.047/1.072/1.047 | 0.686/0.701/0.686,都在 F30 |
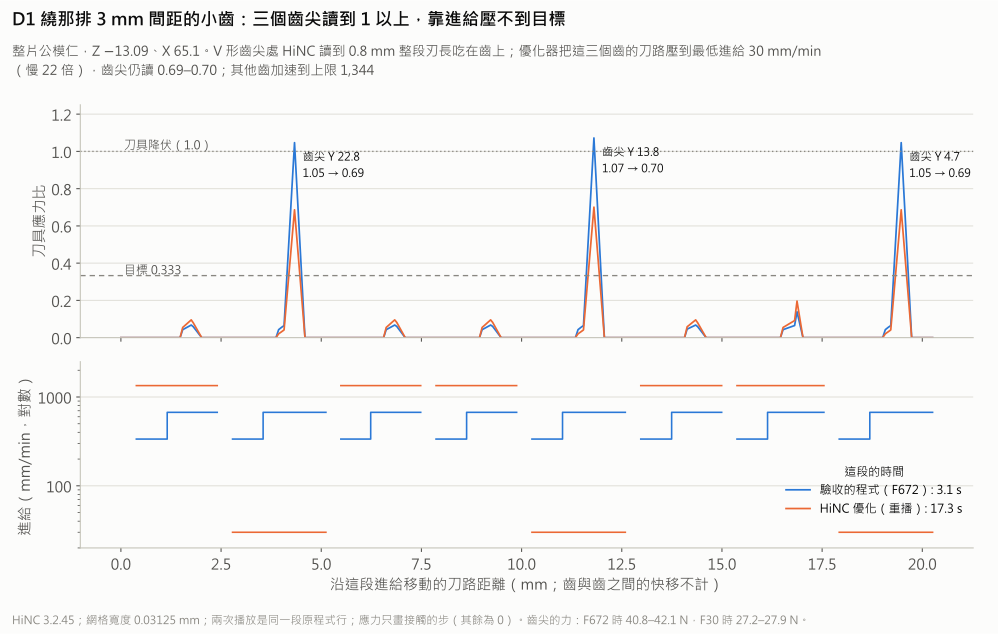
整片 Ø1 mm 程式繞那排齒的一段。優化器把三個齒的刀路壓到 30 mm/min 的最小值,其他齒加速到上限;齒尖仍讀 0.69–0.70。
6. 對網格看不到的一刀也必須安全的空切進給
- 情況。 延伸距離內都沒有切削的行,優化器以空切進給送出。Ø1 mm 刀每層 0.0275 mm、網格寬度 0.03125 mm,Ø2 mm 刀 0.09 mm、網格寬度 0.0625 mm:HiNC 的毛胚可能漏看薄的一刀,優化器就把它當成空切。
- 風險。 一刀被以高速的空切進給送出,微小刀斷掉。
- 怎麼發現。 在計畫裡,任何播放之前。
- 解決。 每把刀的空切進給就是它的上限進給,1,500 與 1,344 mm/min,不用高速空切。HiNC 看不見的一刀,最多是一個網格寬度(D2)或一層(D1)深的整槽;在上限下它每刃的切屑截面是 0.0034 mm²(D2)與 0.00077 mm²(D1),小於型錄自己的側銑截面 0.0042 與 0.0015 mm²。防護檢查拿精確毛胚核對每支優化程式的每一段進給移動。
- 證據。 每個變體都沒有任何進給移動以高於上限 × 1.02 的進給切到料,也沒有任何 HiNC 讀成空切的行在刀的內半徑下有料。HiNC 讀成空切、實際在刀緣切到料的行,占切削長的 8–16 %,深度中位數 Ø2 mm 刀 0.04 mm、Ø1 mm 刀一層 0.0275 mm(表在〈結果與效益〉);Ø1 mm 的試跑就已量到這樣的行 605 條、占切削長 21 %,深度中位數正好一層。代價:空切進給不高於上限,省的比高速空切少。
7. 有移除量卻讀不到力的步
- 情況。 1.4–5.4 % 的切削步在 HiNC 的模型裡有移除量,卻讀不到力;這些步的逐步日誌只有後角那一列,於是拿到上限。
- 風險。 一步切得比 HiNC 讀到的多,卻被以上限送出。
- 怎麼發現。 逐步日誌,一步一步看。
- 解決。 在結果裡單獨列為「讀不到負荷」。上限是刀具廠型錄的每刃進給,所以這樣的步最多跑在型錄的條件:這就是本頁每個上限都有出處的原因。
- 證據。 〈結果與效益〉的限制圖與表:Ø2 mm 第一版程式切削步的 5.4 %、手寫規則版的 4.6 %、Ø1 mm 程式的 1.4 %,整片 3.8 % 與 3.0 %。
8. 跨兩步的步長
- 情況。 固定運動解析度下,一行裡第二步以後的步紀錄路徑長(
MovingLength_mm,以及MoveOnProgramCoordinate)是最近兩步的位移。代理第一次分析時,把它加總成每支程式的路徑長與接觸路徑長。 - 風險。 路徑長多算約 1.9 倍,O6 的接觸路徑比對也拿它判。
- 怎麼發現。 拿這些長度對刀位點之間的距離核對:相當大一部分步的比值是 2.0(整片 Ø1 mm 的進給步有 68 % 超過 1.5)。
- 解決。 最小重現:一條 2 mm 的
G01、F600、每步 0.4 mm,讀到 0.4、0.8、0.8、0.8、0.8 mm;下一條 1 mm、每步 0.333 mm 的行讀到 0.333、0.667、0.667 mm。步的時間是對的,所以時間不受影響。分析改用相鄰兩個刀位點的距離當每一步的長度,全部摘要重算;O6 的判定沒有變。優化器的加速度限制讀的是同一個欄位,所以在直線上它容許的加速度最多是設定值的兩倍;以這裡設的 1,000 mm/s²,影響很小。 - 證據。 整片 Ø2 mm 程式由刀位點算的進給路徑是 94,881 mm,和防護檢查走程式得到的長度相同;步紀錄的欄位把這支程式的全部路徑加成 728.9 m,實際是 382.8 m。
9. 差了 1.8 mm 的單柱
- 情況。 O3 把重播匯出的毛胚和基準的逐柱比;每個 Ø2 mm 變體與整片上,都有少數柱差到 1.4–1.8 mm。
- 風險。 把形狀改變當成雜訊,或反過來。
- 怎麼發現。 O3 的最大差。
- 解決。 差超過一個網格寬度的柱,分成牆上——設計高度在 3 × 3 格內變化超過 0.2 mm,驗收自己的陡面規則——與平地。全部都在牆上:緊貼牆的柱,差一點不到一格的偏移,讀到的就是牆頂或牆腳;平地上沒有一柱差到一個網格寬度。
- 證據。 〈結果與效益〉的形狀表:超出一個寬度的面積 0.0025–0.175 mm²,全在牆上;移除體積相差不到 0.013 mm³。
10. 只在修剪片上存在的參考
- 情況。 O5 拿 Ø2 mm 刀的撓曲和型錄進給的第一版程式比;只有修剪片播過那支程式,整片只有驗收的手寫規則版。
- 風險。 整片沒有參考可判,或換了參考卻沒說。
- 怎麼發現。 判 V3 時。
- 解決。 整片 Ø2 mm 的重播對驗收的程式判:沒過,第 99 百分位 52.6 → 75.0 µm,最大一步 234.7 → 211.5 µm。修剪片型錄進給的讀值,99.8 與 232.3 µm,並列在旁。
- 證據。 標準的判定表。
11. 沒寫容差的設計比對
- 情況。 計畫寫明 V3 也要以驗收的方法對設計判一次,卻沒有寫這個比對的容差。
- 風險。 結果出來之後才定門檻的判定。
- 怎麼發現。 判 V3 時。
- 解決。 門檻在播放後寫在計畫旁邊:每一區,高出設計超過 0.1 mm 的留料面積與切進設計超過 0.0625 mm 的面積,都不比原程式鏈多 0.5 mm² 以上,中位數相差在 0.005 mm 內。
- 證據。 兩條鏈的每一區讀值相同,到 0.01 mm² 與 0.0001 mm(〈結果與效益〉的設計表)。
12. 較小的幾件
| 發生了什麼 | 風險 | 怎麼浮現 | 怎麼解決 | 站得住的證據 |
|---|---|---|---|---|
| 播放前寫定的下刀規則 | 白白守住下刀,或下刀被幻影讀值拖慢 | 兩次試跑 | 有接觸的下刀由後角(54 與 167 步)或上限(17 與 84 步)決定,Ø1 mm 試跑另有 4 步由應力決定;寫出最慢的是 F271(D2)與 F232(D1),高於程式下刀進給的一半(187.5 與 168),規則不適用,下刀照常優化 | 兩次試跑的優化程式,逐行讀過 |
| HiNC 預設的最小進給率是 1 mm/min | 一個幻影讀值把整段壓到幾乎停住 | 計畫 | 最小值設成 30 mm/min | 寫出最慢的進給是 30 mm/min |
| 第一個代理停下時,整片 Ø1 mm 的重播正在跑 | 重的播放跑兩次,或半途被殺掉 | 伺服器的行程清單 | 接手的代理以唯讀方式看到它播完 | 重播跑完每一行,3,213 秒 |
| 第一個代理排的拍圖播放暫停了,卻沒有人拍 | 占著鎖又沒有圖 | 暫停播放的紀錄 | 重新排隊 | 本頁的四張畫面 |
| 暫停的播放會多跑幾十行才停 | 前後一對相隔 20 mm | 第一對畫面 | 兩支程式都截到同一個原程式行(優化程式截到帶有那一行註記的行),播到最後 | 兩支都停在 X −85.675、Y 33.225,同一台相機 |
| Ø1 mm 刀切過的齒面,從任何預設視角都看不到顏色 | 沒有齒排的畫面 | 試拍的畫面 | 不出齒排的圖,由曲線圖說明;那次姿勢播放的逐步紀錄改當難題 5 的單獨播放 | 難題 5 的圖 |
| 重新分析時,兩次重播的統計漏掉了目標切削力(重播本身不帶選項) | 判目標切削力的 O2 少了它 | 最後核對標準時 | 把目標重新傳給分析 | 4.9 N 以內 88.1 % 與 92.7 %,和第一次量的相同 |
| 四次拍圖播放和另一個代理的研究共用鎖 | 研究的最後幾步一直輪不到 | 排隊的順序 | 每次暫停都在 15 分鐘內拍完、放鎖 | 這些畫面與兩邊研究的播放 |
| 修剪片的播放要的記憶體超過可以不排共用鎖的 1.5 GB(第一次試跑取樣 2.8 GB) | 兩個重的播放同時跑在共用伺服器上 | 第一次試跑的記憶體 | 修剪片的每次播放都照計畫排鎖 | 每次播放的排隊紀錄 |
結果與效益
在 HiNC 3.2.45 上量得:修剪片用案例的網格寬度,每個變體都優化並重播;整片公模仁的開粗與 Ø6 mm 兩支照驗收的程式播,兩支微小刀程式優化並重播,一支程式一輪。時間是 HiNC 的理想進給估計;代理自己由程式算的時間(路徑長除以進給,快移以 24 m/min 計)和它相差在 0.25 % 內(D2 180.59 與 83.49 分、D1 305.91 與 157.04 分,HiNC 是 180.40、83.30、305.62 與 156.75)。
標準,每個變體:
| # | V1-plain(D2 第一版) | V1-hand(D2 手寫規則) | V2a(D1,預設目標) | V2b(D1,目標切削力) | V3,D2(整片) | V3,D1(整片) |
|---|---|---|---|---|---|---|
| O1 | 過:98,958 行全部執行,沒有訊息 | 過:109,664 行 | 過:38,521 行 | 過:40,638 行 | 過:360,241 行;快移擦邊 2、刀柄旗標 3,與原程式的播放相同 | 過:243,178 行;快移擦邊 3、刀柄旗標 48,與原程式的播放相同 |
| O2 | 過:99.986 % 在 0.34 內;功率比最多 0.017 | 過:99.993 % | 過:100 % | 沒過:4.9 N 以內 92.7 %(應力 100 %) | 過:99.995 % | 過:99.997 % |
| O3 | 過:99.986 % 的柱在 0.0625 mm 內 | 過:99.984 % | 過:100 % 在 0.03125 mm 內 | 過:99.999 % | 過:99.990 % | 過:99.984 %;對設計,每一區都和原程式鏈相同 |
| O4 | 過:−58.7 %,20.72 分也低於手寫規則的 54.28 | 過:−62.0 % | 過:−49.4 %(要求至少 −20 %) | 沒過:+282 % | 整片過:−34.2 % | 整片過:−34.2 % |
| O5 | 過:p99 99.8 → 75.0 µm,最大 232.3 → 220.1 µm | 過:p99 75.0、最大 211.4 µm,對第一版的 | 照列:p99 19.0 → 22.0 µm,最大 34.4 → 25.0 µm | 沒過:p99 11.9 µm | 對驗收的程式沒過:p99 52.6 → 75.0 µm,最大 234.7 → 211.5 µm | 沒過:p99 19.5 → 22.3 µm(C3 10 µm),最大 78.5 → 51.8 µm |
| O6 | 過:沒有高於上限的移動;接觸路徑 +0.02 % | 過:−0.01 % | 過:0.00 % | 過:0.00 % | 過:−0.01 % | 過:0.00 % |
| O7 | 過:檔案不同;進給建好;優化 1 個檔;沒有程式處理的訊息 | 過 | 過 | 過 | 過 | 過 |
| O8 | 沒過:1 步 0.94(原程式 124 步) | 沒過:1 步 0.90(原程式 1 步) | 過:0 | 過:0 | 沒過:4 步(原程式 8 步) | 沒過:5 步(原程式 32 步) |
整片公模仁,逐支程式:
| 整片公模仁 | 開粗 Ø10 | 半精加工 Ø6 | 精加工 Ø6 | D2,原程式 | D2,優化後 | D1,原程式 | D1,優化後 |
|---|---|---|---|---|---|---|---|
| 模擬時間 | 98.67 min | 22.04 min | 113.24 min | 180.40 min | 83.30 min | 305.62 min | 156.75 min |
| 切削/空中進給/快移,min | 49.55/48.87/0.24 | 17.23/4.31/0.49 | 98.32/13.59/1.34 | 43.91/124.71/11.77 | 36.23/35.29/11.77 | 196.64/91.71/17.27 | 106.40/33.08/17.27 |
| 下刀,min(含在上面) | 0.03 | 0.59 | 2.43 | 15.33 | 4.80 | 67.16 | 20.32 |
| 步數/切削步 | 121,065/54,047 | 91,355/54,293 | 345,495/243,838 | 1,200,719/182,262 | 1,200,806/183,415 | 1,638,058/365,933 | 1,638,164/372,493 |
| 應力比,中位數/p99/最大 | 0.160/0.409/0.518 | 0.128/0.512/0.974 | 0.024/0.084/0.506 | 0.097/0.232/1.052 | 0.101/0.332/0.909 | 0.090/0.287/1.072 | 0.098/0.331/0.701 |
| 步數:超過 0.34/0.5 以上/1 以上 | 836/124/0 | 1,797/643/0 | 35/1/0 | 456/8/1 | 9/4/0 | 1,528/32/3 | 10/5/0 |
| 最大切削力,p99/最大 | 741.6/946.8 N | 332.7/681.5 N | 53.3/329.8 N | 22.5/108.7 N | 32.3/91.7 N | 9.5/42.1 N | 10.9/27.9 N |
| XY 刀尖撓曲,中位數/p99/最大 | 24.4/60.7/76.8 µm | 19.4/76.6/153.9 µm | 3.6/12.6/77.4 µm | 22.0/52.6/234.7 µm | 22.9/75.0/211.5 µm | 6.0/19.5/78.5 µm | 6.4/22.3/51.8 µm |
| 10 µm 以內的切削步 | — | — | — | 20.2 % | 18.1 % | 92.7 % | 89.7 % |
| 主軸功率比最大,對短時額定(對連續額定) | 0.564(0.752) | 0.110(0.146) | 0.036(0.047) | 0.012(0.017) | 0.018(0.025) | 0.007(0.009) | 0.004(0.005) |
| 切削進給,時間加權,第 5/50/95 百分位,mm/min | 275/900/900 | 750/750/1,500 | 750/750/1,500 | 375/1,500/1,500 | 271/1,500/1,500 | 672/672/672 | 615/1,344/1,344 |
| 程式行數 | — | — | — | 357,989 | 360,241 | 235,960 | 243,178 |
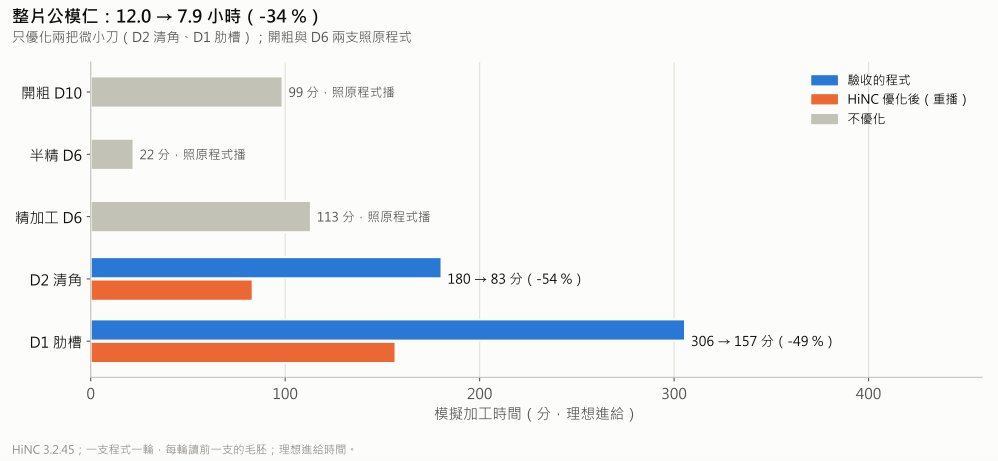
整片公模仁,12.0 → 7.9 小時。只優化了兩支微小刀程式。
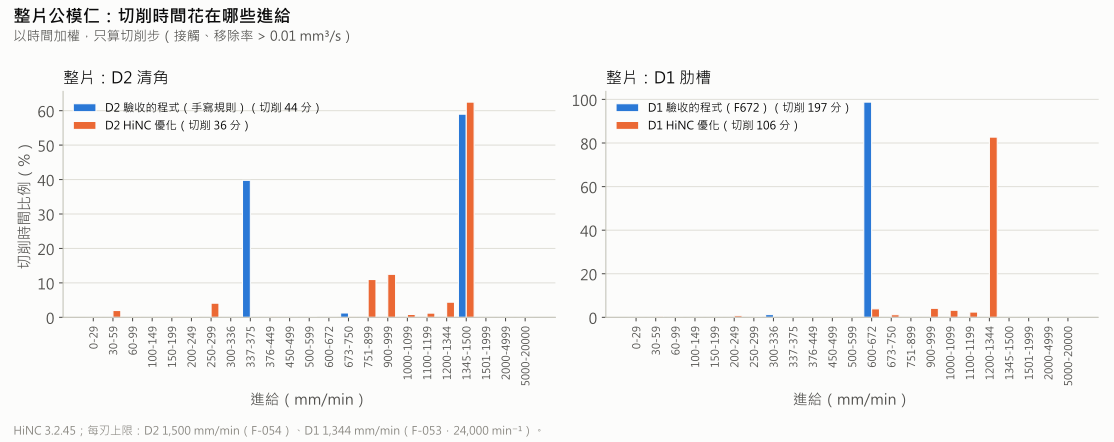
整片:切削時間花在哪些進給。Ø2 mm 程式 375 mm/min 的轉角,多半換成 751 到 999 之間的進給;Ø1 mm 程式從 672 移到 1,344 的上限。
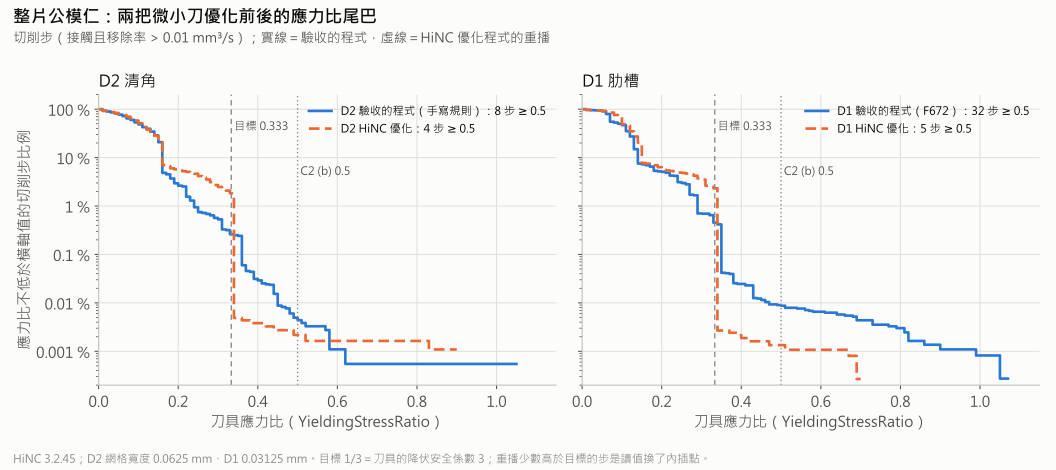
整片:不低於各應力比的切削步比例。優化後兩條尾巴都停在 0.333 目標,只剩少數幾步,是換了內插點的讀值(難題 3)或進給壓不下來的齒尖(難題 5)。
修剪片,每個變體的應力比尾巴與進給:
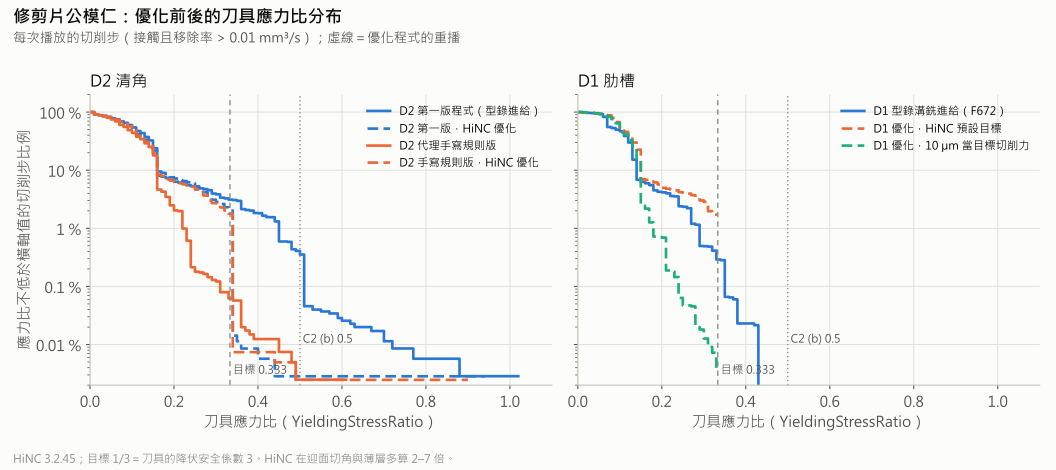
修剪片:不低於各應力比的切削步比例;虛線是優化程式的重播。小刀迎頭碰上轉角或整段刃長貼著薄層走時,HiNC 可能多算負荷(案例頁量到 2–7 倍),所以優化器在那些步會降得比真實切削需要的多。
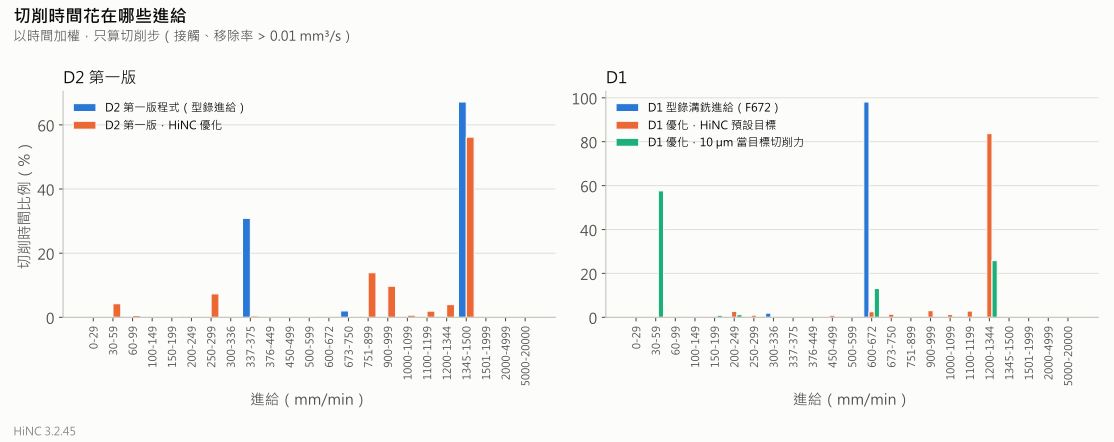
修剪片:切削時間花在哪些進給。用目標切削力時,Ø1 mm 刀超過一半的切削時間在 30–59 mm/min。
撓曲。 優化器沒有內建的撓曲準則;Ø1 mm 刀的撓曲跟著進給走:
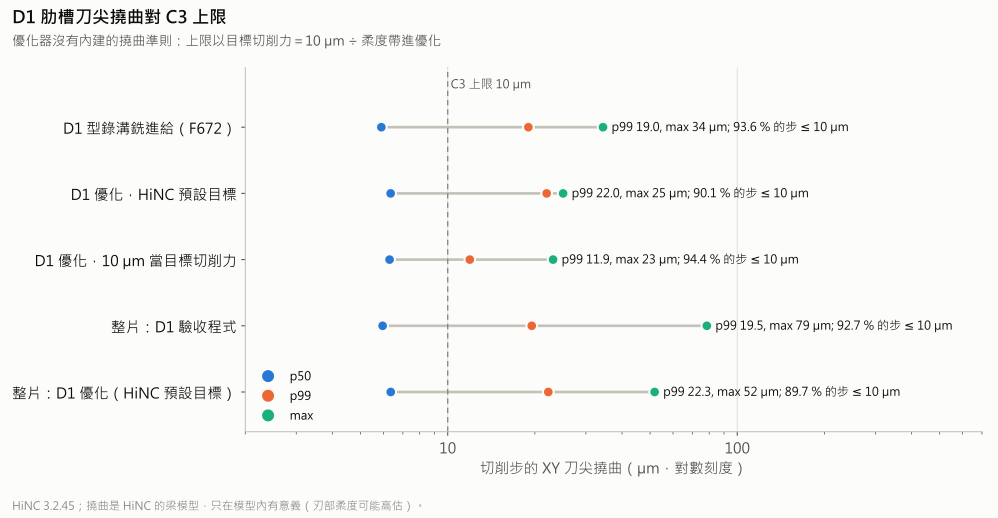
Ø1 mm 刀切削步的 XY 刀尖撓曲對 C3。只有目標切削力把第 99 百分位拉近 10 µm,代價是 3.8 倍的時間。
誰決定進給,取自每次優化播放的逐步日誌:原程式的每個切削步,在這一步自己的求解裡允許每刃進給最低的那個準則;延伸距離與加速度限制在這之後還會再把一些進給壓低:
| 播放 | 切削步 | 型錄上限 | 刀具應力 | 目標切削力 | 目標切削力,在最小進給 | 後角 | 讀不到負荷 | 主軸功率或扭矩 | 刀具應力,在最小進給 |
|---|---|---|---|---|---|---|---|---|---|
| V1-plain,D2 第一版 | 35,071 | 31,254(89.1 %) | 1,834(5.2 %) | — | — | 100(0.3 %) | 1,878(5.4 %) | 3 步 | 2 步 |
| V1-hand,D2 手寫規則 | 40,213 | 36,415(90.6 %) | 1,848(4.6 %) | — | — | 83(0.2 %) | 1,862(4.6 %) | 3 步 | 2 步 |
| V2a,D1 預設目標 | 65,041 | 62,691(96.4 %) | 1,275(2.0 %) | — | — | 176(0.3 %) | 899(1.4 %) | — | — |
| V2b,D1 目標切削力 | 65,041 | 59,522(91.5 %) | 16 步 | 1,733(2.7 %) | 3,594(5.5 %) | 176(0.3 %) | — | — | — |
| V3,D2 整片 | 182,262 | 168,011(92.2 %) | 6,935(3.8 %) | — | — | 295(0.2 %) | 7,007(3.8 %) | 8 步 | 6 步 |
| V3,D1 整片 | 365,932 | 342,706(93.7 %) | 11,937(3.3 %) | — | — | 236(0.1 %) | 11,043(3.0 %) | — | 10 步 |
有接觸的下刀(只動 Z 的步),在整片上:Ø1 mm 程式由上限(787)、後角(236)、刀具應力(27)與讀不到負荷(24)決定,Ø2 mm 程式由後角(287)、上限(79)與讀不到負荷(54)決定。
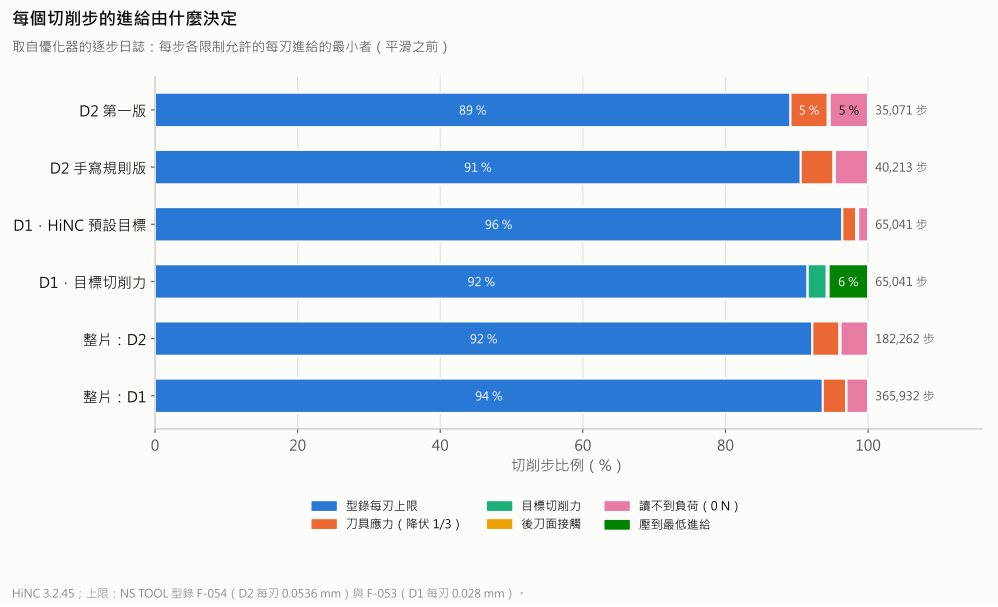
決定每個切削步進給的限制,取自優化器的逐步日誌。
HiNC 的畫面:Ø1 mm 刀在肋槽裡。 修剪片上的兩支程式都從第一行播到同一個原程式行,所以優化前後停在同一點、同一台相機;Ø1 mm 端銑刀站在 Y 33 的肋槽裡,上方是熱縮刀把。依每刃進給上色的優化後畫面在本頁頂端。
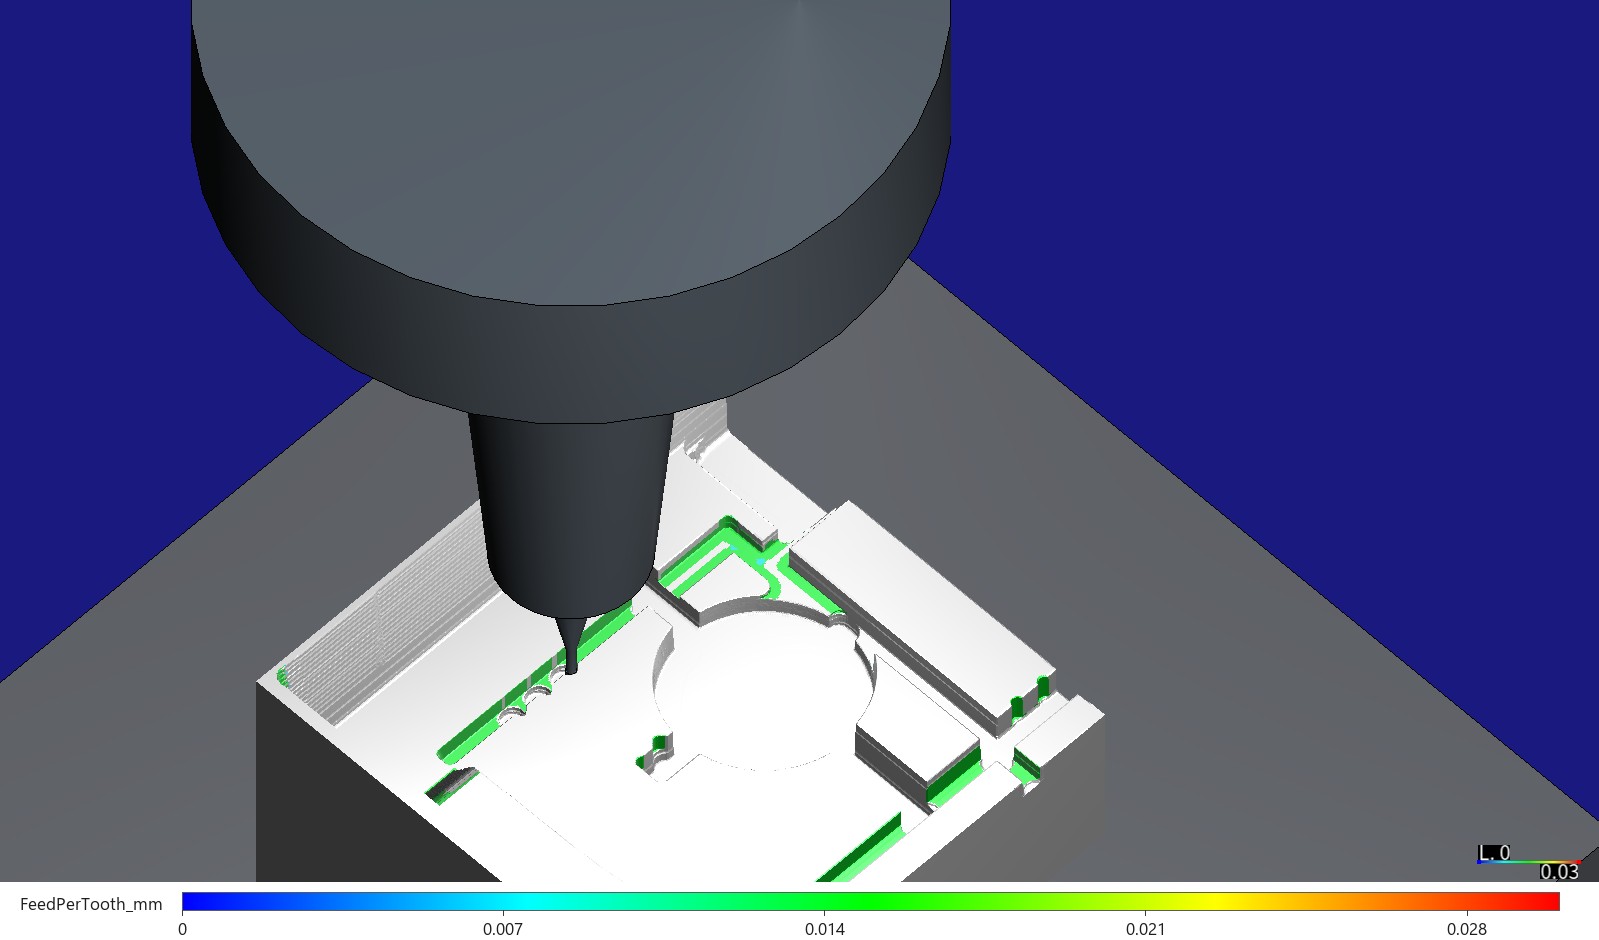
優化前:原程式,姿勢與上色都和頂端那張相同(每刃進給,0 到 0.03 mm)。Ø1 mm 刀切過的每個面都是綠色,程式的 0.014 mm。
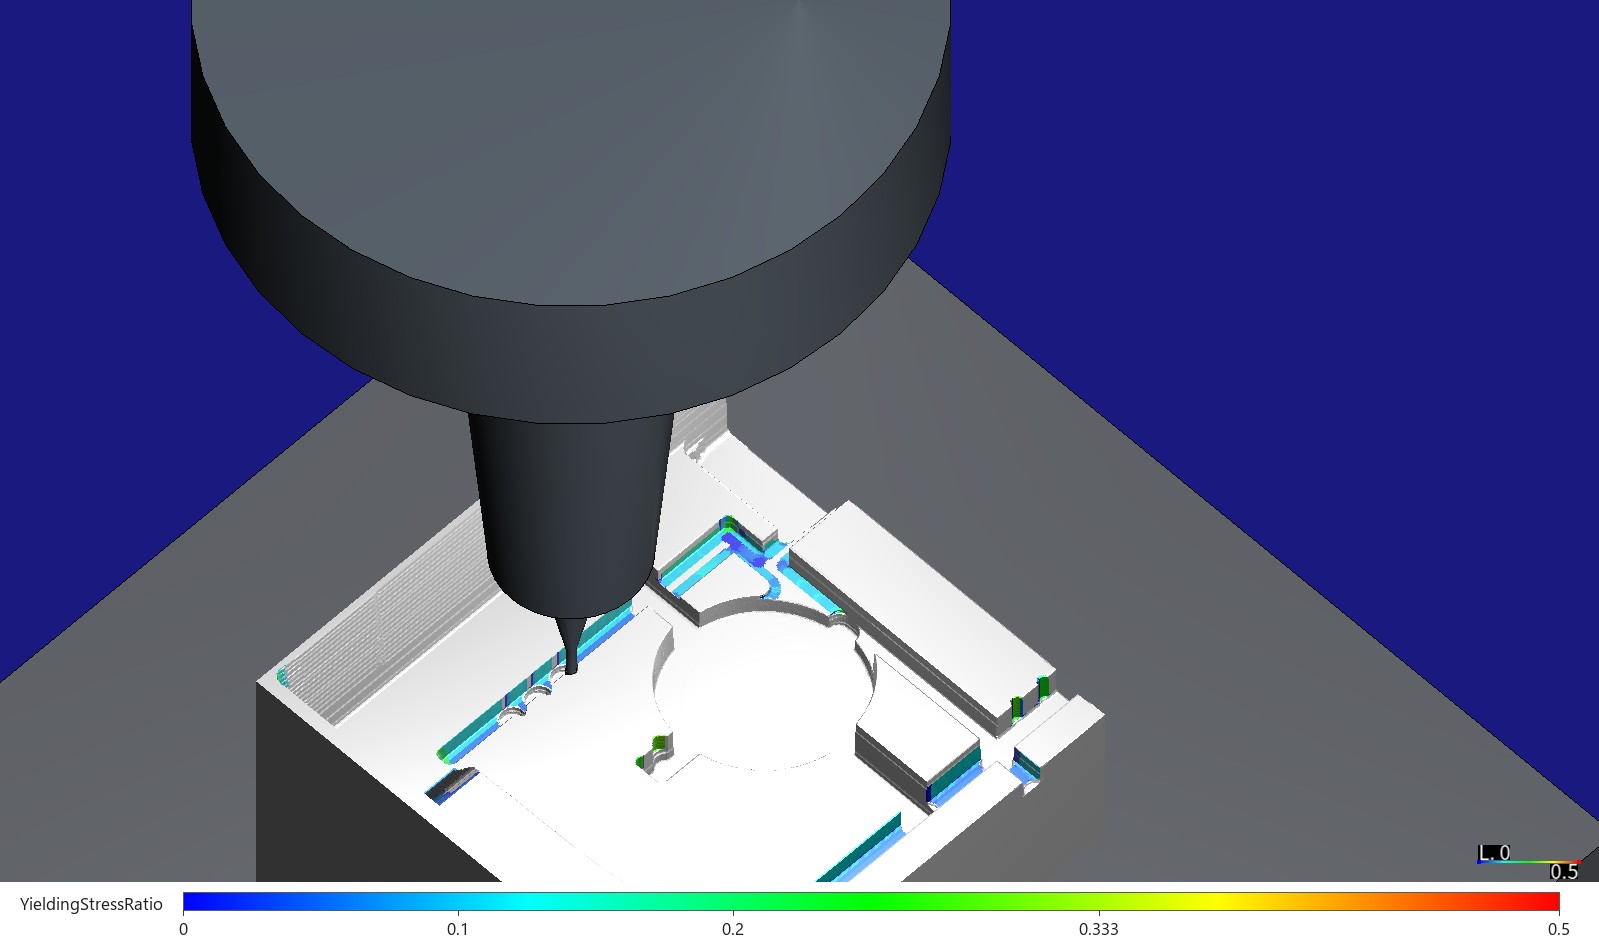
優化前,依應力比上色,0 到 0.5:槽面是藍到青。
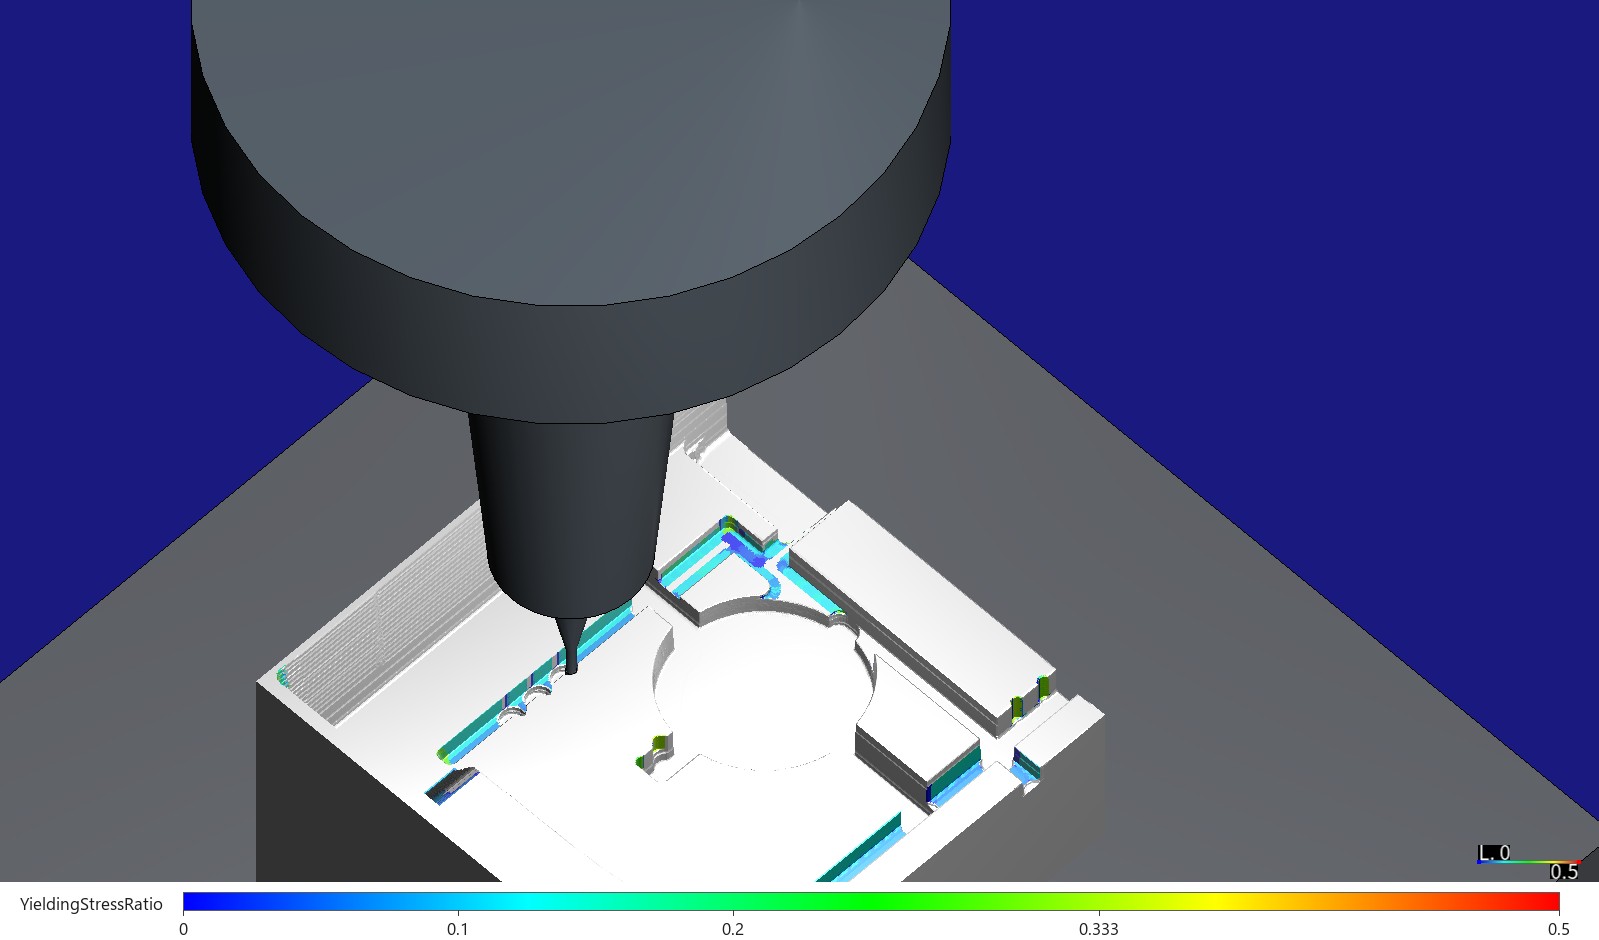
優化後,同樣的上色:進給最多加倍,槽面仍是藍到青。HiNC 讀 Ø1 mm 刀大部分的步都遠低於 0.333 的目標,修剪片上中位數優化前 0.089、優化後 0.098。
優化後的檔。 優化器給一行新的進給,或在進給沿線變化的地方把一行切開;代理把每個寫出的點走回它的原程式行:
| 程式 | 行數,原程式 → 優化後 | 進給行:不變/換新 F/切開 | 切開的行,依段數(段數:行數) | 寫出的進給 | 偏離原程式行的點 | 計畫時間,原程式 → 優化後 |
|---|---|---|---|---|---|---|
| V1-plain,D2 第一版(修剪片) | 98,285 → 98,958 | 16,590/76,540/557 | 2:473、3:53、4:30、5:1 | 30–1,500 mm/min | 0 | 3,015.96 → 1,246.02 s |
| V1-hand,D2 手寫規則(修剪片) | 109,155 → 109,664 | 12,293/91,828/436 | 2:364、3:71、4:1 | 30–1,500 mm/min | 0 | 3,259.49 → 1,239.37 s |
| V2a,D1(修剪片) | 37,539 → 38,521 | 3/30,709/883 | 2:789、3:89、4:5 | 122–1,344 mm/min | 0 | 3,137.81 → 1,588.38 s |
| V2b,D1(修剪片) | 37,539 → 40,638 | 8,003/21,412/2,180 | 2:1,580、3:319、4:256、5:16、6:6、7:2、8:1 | 30–1,344 mm/min | 0 | 3,137.81 → 11,993.45 s |
| V3,D2(整片) | 357,989 → 360,241 | 52,947/289,825/1,983 | 2:1,746、3:225、4:8、5:1、9:1、10:1、12:1 | 30–1,500 mm/min | 0 | 10,835.51 → 5,009.18 s |
| V3,D1(整片) | 235,960 → 243,178 | 6/193,959/6,561 | 2:5,966、3:534、4:60、5:1 | 30–1,344 mm/min | 0 | 18,354.75 → 9,422.53 s |
計畫時間是代理自己算的:路徑長除以進給,快移以 24 m/min 計。最常寫出的進給:整片 Ø2 mm 程式 F1500 287,057 次、F960 12,138 次、F1339 6,963 次;整片 Ø1 mm 程式 F1344 110,101 次、F933 22,775 次、F1118 17,190 次。程式切換到 F30 的次數:整片 Ø1 mm 程式 10 次(難題 5 的三個齒與七個槽端)、整片 Ø2 mm 程式 6 次、修剪片兩支 Ø2 mm 程式各 2 次、V2b 990 次、V2a 0 次。
空切防護(O6),每支優化程式都在代理的精確毛胚上走一遍:
| 程式 | 進給移動(在精確毛胚上切到料的) | 以高於上限 × 1.02 切削 | HiNC 讀成空切、刀的內半徑下有料 | HiNC 讀成空切、只在刀緣有料:占切削長(深度中位數) | 接觸路徑對原程式 |
|---|---|---|---|---|---|
| V1-plain | 94,360(20,969) | 0 | 0 | 15.6 %(0.043 mm) | +0.021 % |
| V1-hand | 105,066(26,290) | 0 | 0 | 16.4 %(0.040 mm) | −0.010 % |
| V2a | 32,577(21,325) | 0 | 0 | 8.3 %(0.0275 mm) | −0.0001 % |
| V2b | 34,694(23,200) | 0 | 0 | 7.8 %(0.0275 mm) | −0.003 % |
| V3,D2 | 347,007(107,263) | 0 | 0 | 11.3 %(0.042 mm) | −0.010 % |
| V3,D1 | 207,744(135,729) | 0 | 0 | 10.7 %(0.0275 mm) | −0.001 % |
形狀(O3),每次重播匯出的毛胚對它的基準,在 0.05 mm 格上逐柱比:
| 變體 | 切過的面積 | 在一個網格寬度內的柱 | 超出一個寬度:牆上/平地 | 最大差,低/高 | 移除體積,基準/重播 |
|---|---|---|---|---|---|
| V1-plain(0.0625 mm) | 338.6 mm² | 99.986 % | 0.048/0 mm² | −1.44/+1.19 mm | 558.98/558.98 mm³ |
| V1-hand(0.0625 mm) | 338.6 mm² | 99.984 % | 0.055/0 mm² | −1.43/+0.81 mm | 558.96/558.97 mm³ |
| V2a(0.03125 mm) | 168.0 mm² | 100 % | 0/0 mm² | −0.00002/+0.000005 mm | 242.64/242.64 mm³ |
| V2b(0.03125 mm) | 168.0 mm² | 99.999 % | 0.003/0 mm² | −0.081/+0.006 mm | 242.64/242.64 mm³ |
| V3,D2(0.0625 mm) | 1,825.6 mm² | 99.990 % | 0.175/0 mm² | −1.75/+0.89 mm | 3,006.11/3,006.11 mm³ |
| V3,D1(0.03125 mm) | 1,051.8 mm² | 99.984 % | 0.165/0 mm² | −1.78/+0.91 mm | 1,402.32/1,402.31 mm³ |
對設計,整片在 Ø1 mm 程式之後最後的毛胚,以驗收自己的逐柱比對(0.05 mm,陡面除外)。原程式鏈與優化鏈在每一區讀到相同的數字:
| 區域 | 面積 | 高出設計,第 1/50/99 百分位 | 高出超過 0.1 mm 的留料 | 切進超過 0.0625/0.03125 mm | 最深 |
|---|---|---|---|---|---|
| 地板與緩坡 | 11,785.5 mm² | +0.0002/+0.0022/+0.0054 mm | 0.02 mm² | 1.53/16.93 mm² | −0.182 mm |
| 分模面 | 20,299.0 mm² | 0.0000/0.0000/0.0000 mm | 0 | 3.06/4.67 mm² | −0.077 mm |
| 肋槽 | 2,614.4 mm² | −0.0337/+0.0025/+0.1618 mm | 39.92 mm² | 3.51/30.95 mm² | −0.187 mm |
| 放電區(留給放電加工) | 1,860.0 mm² | +0.0023/+0.0024/+0.0703 mm | 16.11 mm² | 0.02/0.02 mm² | — |
| 片數,兩條鏈相同 | 189 片,56.04 mm² | 127 片,8.12 mm² |
播放的成本,在共用的 32 執行緒伺服器上:
| 播放 | 步數 | 伺服器時間 | 記憶體峰值(取樣) |
|---|---|---|---|
| 修剪片:開粗、半精加工、精加工(T0) | 25,010/26,008/178,799 | 50/40/220 s | 2.0 GB |
| 試跑 T1,D2:優化/重播 | 68,991/68,997 | 100/90 s | 2.8 GB |
| 試跑 T2,D1:優化/重播 | 27,705/27,705 | 40/40 s | 含在下一列的 6.9 GB |
| V1-hand:優化/重播 | 210,726/210,730 | 390/350 s | 6.9 GB |
| V1-plain:優化/重播 | 202,286/202,305 | 391/340 s | 9.9 GB,與 V2a 同一輪 |
| V2a:優化/重播 | 184,340/184,418 | 661/461 s | 9.9 GB,與 V1-plain 同一輪 |
| V2b:優化/重播 | 184,340/184,519 | 531/471 s | 9.8/7.8 GB |
| 整片:開粗、半精加工、精加工 | 121,065/91,355/345,495 | 330/160/751 s | 4.6/4.5/5.8 GB |
| 整片 D2:優化/重播 | 1,200,719/1,200,806 | 1,812/1,632 s | 23.1/10.1 GB |
| 整片 D1:優化/重播 | 1,638,058/1,638,164 | 3,393/3,213 s | 35.3/15.7 GB |
修剪片的播放在一個晚上用掉 70 分鐘的伺服器時間,整片接著用了 3 小時 8 分,每次都在共用的鎖上輪到才跑,共占鎖八次:T0 20:11–20:22、T1 20:23–20:37、V1-hand 與 T2 20:42–21:31、V1-plain 與 V2a 21:33–22:05、V2b 22:07–22:24;整片的開粗、半精加工、精加工與 Ø2 mm 優化 22:24–23:15,Ø2 mm 重播與 Ø1 mm 優化 23:32–00:56,Ø1 mm 重播 01:02–01:56。在整片上,一次優化播放要的記憶體約是它的重播的 2.3 倍(23.1/10.1 與 35.3/15.7 GB);修剪片上 V2b 的是 1.3 倍(9.8/7.8 GB)。
對加工工程師。 一片微小刀跑著保守手寫規則與減半溝銑進給的模仁,HiNC 的優化拿掉了三分之一的時間,除了少數幾步,微小刀的切削步都守在降伏的三分之一內。它做了兩件不同的事。在 Ø2 mm 程式上,它主要拿掉的是等待:穿過已切層的斜坡與下刀,從下刀進給變成空切進給;它也自己找到了手寫規則找到的轉角,所以手寫規則對它的結果沒有加分。在 Ø1 mm 程式上,它在一刀溝銑輕的地方把進給加倍,正是型錄的溝銑減半太保守的地方。它做不到的是守住撓曲:Ø1 mm 刀一般的撓曲隨進給變大,在 HiNC 的模型裡沒有任何進給守得住 10 µm,所以若 10 µm 是真正的要求,要改的是路徑或刀具,不是進給。型錄的每刃進給這個上限,承擔了 HiNC 讀不到的每一步;那三個齒尖要的是另一條路徑,不是更低的進給。
對老師或學生。 一片模仁說明了進給優化器優化的是什麼:它找到的時間,大多在 CAM 留在連結裡的空中,以及被型錄通則拖慢的輕切削;模型讀得到負荷的地方由應力目標守住,讀不到的地方由上限的進給守住。它也說明了:當力不隨進給下降,撓曲上限就買不到;重播為什麼會略高於目標;省下的時間為什麼要先拆開才能算功勞。
對評估這個做法的人。 從兩支驗收過的微小刀程式,到整片的優化程式,用了一個晚上加半夜:五個變體加兩次試跑,修剪片 15 輪、整片 7 輪,約 4.3 小時的伺服器時間,記憶體最高 35 GB。代理先寫好標準、下刀規則與整片的決定,在同一條刀路上拿優化器和自己的手寫規則對比,照實回報沒過的撓曲標準與到不了的目標切削力,並拿自己的毛胚模型核對每個寫出的點與每段空切進給。
誠實的限制
- 時間是理想進給的估計,不含控制器的加減速與前瞻:版本之間的比例站得住,絕對時間不是現場的時間——見加工時間估算。省下的時間有不少是空中進給,CAM 換一種連結也省得掉。
- 撓曲是 HiNC 刀具樑模型的讀值,不是量測,這裡的去料幾何也不含撓曲:案例的專案播放時關著 HiNC 的撓曲變換,所以形狀比對讀的是程式的路徑,優化後 Ø1 mm 程式較大的撓曲不會出現在比對裡。
- 優化器沒有內建的撓曲準則。 C3 由目標切削力承載;在 4.8 N,Ø1 mm 刀有 5.5 % 的切削步在 30 mm/min 的最小值仍高於它,10 µm 沒有達到。
- HiNC 可能多算小刀的負荷:小刀迎頭碰上轉角或整段刃長貼著薄層走時,案例頁量到是精確切削的 2–7 倍;在 V 形齒尖,讀到的力大約只隨每刃進給的 0.13 到 0.19 次方下降。優化器在這些步會降得比真實切削需要的多——安全的一邊,代價是時間。
- 重播會有少數步略高於目標:重新插值後的進給改變了取樣點,重的讀值可能落在優化播放讀得很輕的步上(整片上 0.5 以上 4 步與 5 步)。
- 有移除量卻讀不到力的步拿到上限(切削步的 1.4–5.4 %);替它們設限的,是型錄的每刃進給這個上限。
- 網格比 Ø1 mm 刀的一層粗:HiNC 在切削長的 8–16 % 上漏看刀緣的薄薄一刀,優化器把它讀成空切;所以空切進給守在上限。
- 固定運動解析度下,一行裡步紀錄的路徑長跨兩步;本頁的路徑長取自刀位點,而讀這個欄位的優化器加速度限制,在直線上容許的加速度最多是設定值的兩倍。
- 只優化了公模仁的兩支微小刀程式:開粗、Ø6 mm 兩支與母模仁都沒有;每支程式各自一輪播放。
- 機台與主軸是通用的,刀具是型錄刀具裝在通用刀把上;負荷來自 HiNC 內附的 P20 資料。排屑、顫振、刀具磨耗與表面粗糙度都沒有模擬,也沒有在機台上量過任何東西。
讀者可以帶到自己案例的
- 把省下的時間拆成切削、空中進給與快移,再把功勞記給優化器;CAM 的輸出若連結很長,收益多半在空中。
- 把刀具廠型錄的每刃進給給優化器當上限。 模型讀不到的每一步都跑在上限,所以上限要有出處。
- 在同一條刀路上拿手寫規則和優化器比:寫一支沒有規則的程式,讓優化器自己找轉角;這裡兩個版本的結果相差約 0.1 分(7 秒)。
- 為網格看不到的那一刀設定空切進給:層比網格薄時,不高於上限的空切進給讓漏看的一刀留在型錄的截面內;再拿精確的毛胚模型核對結果。
- 用目標切削力承載撓曲上限之前,先數停在最小進給的步。 停在那裡的步一多,這個上限就不是進給的問題。
- 讀重播裡少數幾個超過目標的步時,先對照同一個地方在優化播放裡的讀值,再決定是不是優化器的問題。
- 固定運動解析度下加總步紀錄時,路徑長取自刀位點。
- 在決定它們的播放之前寫好決定規則,並照實回報沒過的標準。
- 編列記憶體:在整片上,一次優化播放要的是它的重播的 2.3 倍。
來源與授權
- 來源。 Telecom Infra Project,OpenCellular,https://github.com/Telecominfraproject/OpenCellular,資料夾
hardware/connect-1/:cad/individual_parts/227-001264_SHORTY_ANTENNA_COVER.step與drawings/227-001264_SHORTY_ANTENNA_COVER.pdf(2026-09-30 讀取)。連結失效時的搜尋關鍵字:OpenCellular 227-001264 SHORTY ANTENNA COVER。 - 授權。 儲存庫的 README 寫明
hardware/下的文件採 Creative Commons Attribution 4.0(CC BY 4.0);法律全文在LICENSE-HARDWARE。圖框上仍印著「CONFIDENTIAL」與「DRAFT RELEASE 30/11/2016」,是公開前留下的;儲存庫以上述授權公開它們。 - 標註。 「OpenCellular Connect-1 hardware, Telecom Infra Project, https://github.com/Telecominfraproject/OpenCellular, CC BY 4.0. Mould design and machining set-up by Tech Coordinate's agent.」授權者不附任何保證。
- 改了什麼。 模具、毛胚、刀具、每一支程式與這裡的優化都是代理的;模具的案例頁講代理怎麼從零件做出它們。本頁沒有重製圖面或零件模型的任何內容:畫面是 HiNC 對代理的模仁的模擬,圖表畫的是 HiNC 的逐步結果、優化器的逐步日誌與代理自己的毛胚模型。
- 備份。 公司網站保留一份原始檔的備份。
另見
- OpenCellular 天線罩:兩片射出模仁——這裡優化的模仁、刀具與程式是怎麼做出來、怎麼驗收的
- NC 優化原理——優化器守什麼、延伸距離,以及重播為什麼可能讀高於目標
- 工作流程:NC 優化——設定、刀具限制與逐步日誌
- 優化結果——其他零件量得的優化前後比較
- 加工時間估算——為什麼兩個模擬時間的比例才可信
- 第一離隙角避讓——決定部分下刀的後角限制
- 實作案例——其他案例,以及案例頁怎麼讀