溫度與磨耗驗證
溫度與磨耗位在切削力的下游、隔了兩層,所以它們與量測的吻合程度,檢驗的是整條推導鏈,而不只是其中一個模型。兩者都是對照儀器檢查過的,而不是對照預期。
溫度:對照熱像量測
對一段進行中的切削做紅外線熱像(IRT)量測,並與仿真溫度比對。
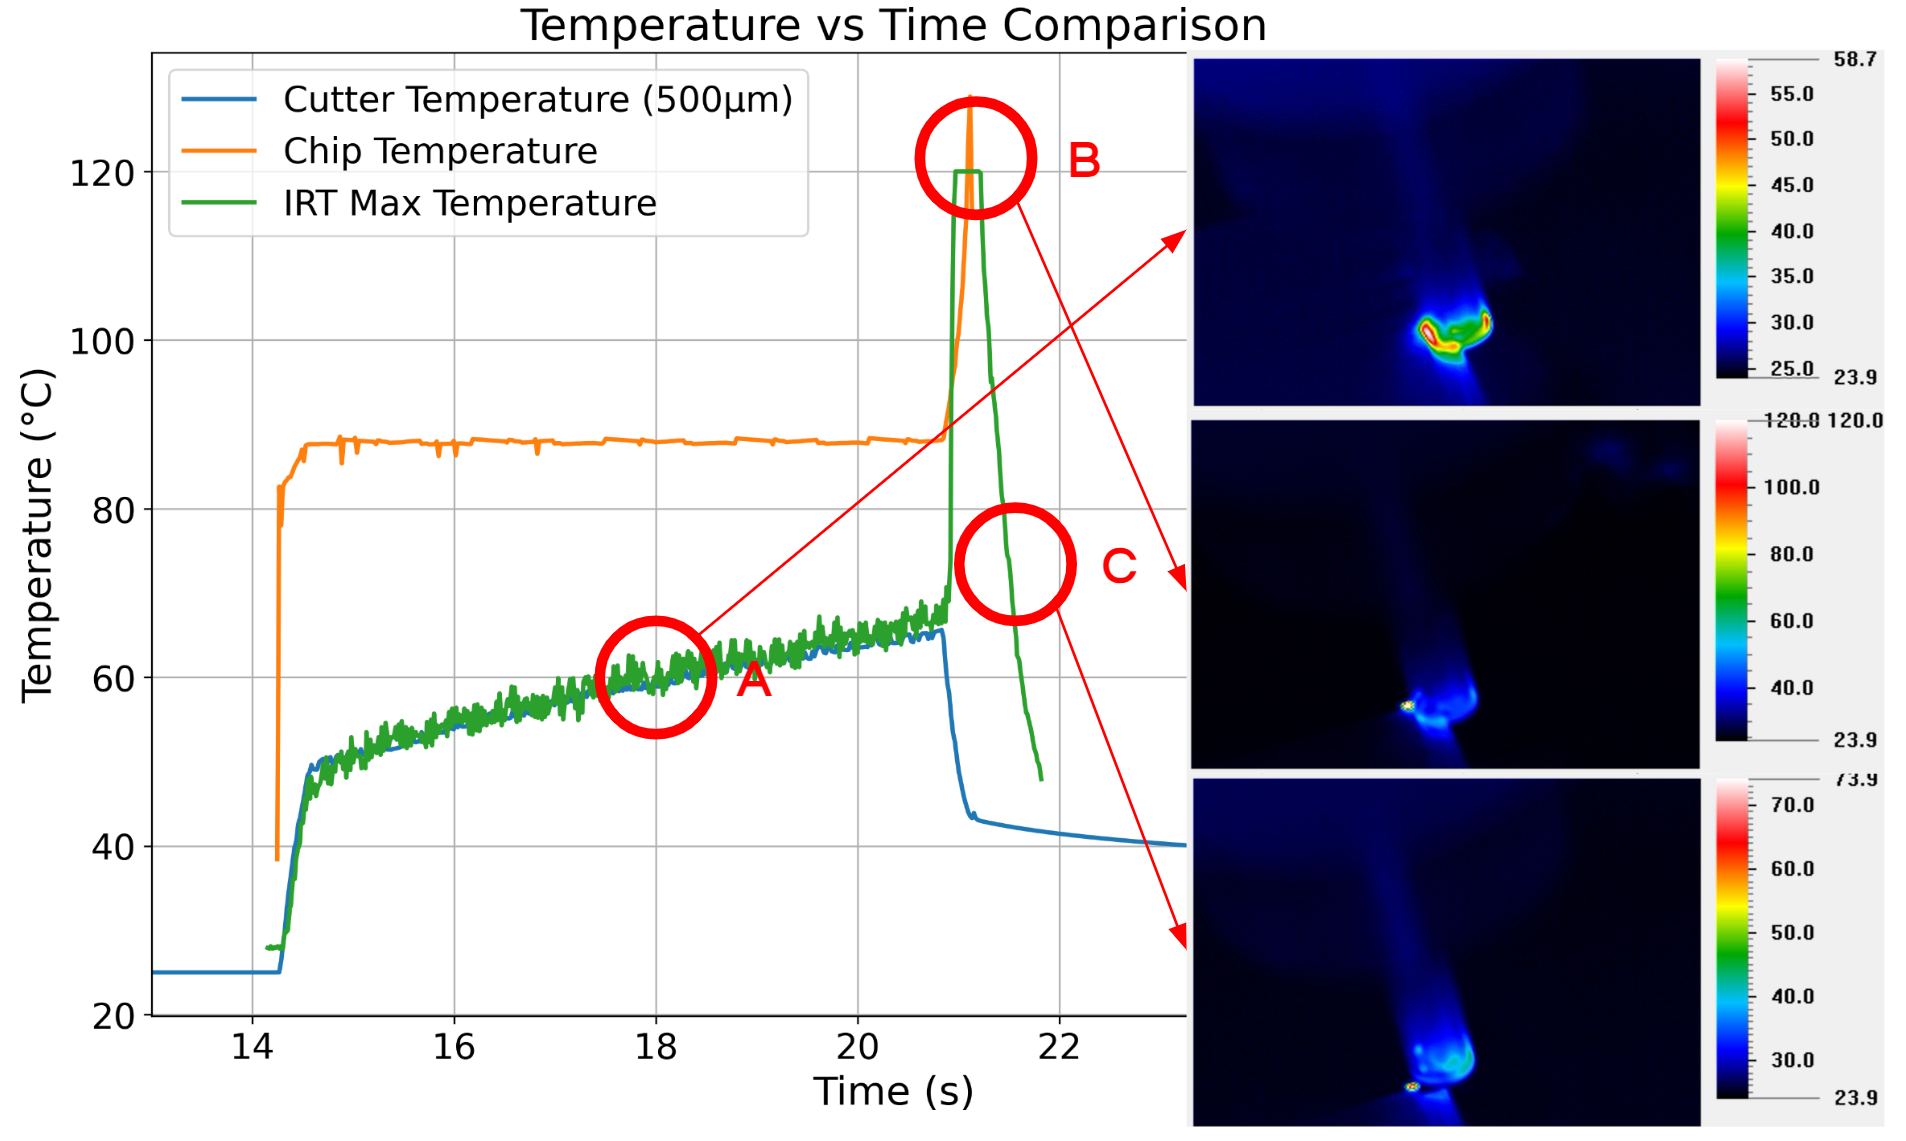
這次比對確立了三件事:
- A——IRT 量到的溫度,與仿真的刀具溫度在 0.5 mm 深處吻合。這個深度很重要:表面讀值與本體讀值是不同的數字,而仿真兩者都會回報。
- B——熱像上那團模糊處的高溫是一塊未排出的切屑,IRT 在那裡的讀值與仿真的切屑溫度相符。看起來像是刀具很燙,往往其實是一塊還沒離開的熱切屑。
- C——曲線上的溫度峰值源自那團模糊處,而不是切削刃。
實務上的結論是:對一次切削做的熱量測,並不自動就是對刀具的量測。要先把排屑納入考量,IRT 讀值與仿真的刀具溫度才談得上比較。
磨耗:出自同一個熱模型
每轉磨耗量由溫度、壓力、接觸長度與硬度計算而得:
\[
W(T)=k(T)\frac{L P}{H(T)}
\]
磨耗係數 k 與硬度 H 都隨溫度而變,所以磨耗數字的可信度,不會高於它上游那條熱推導鏈。
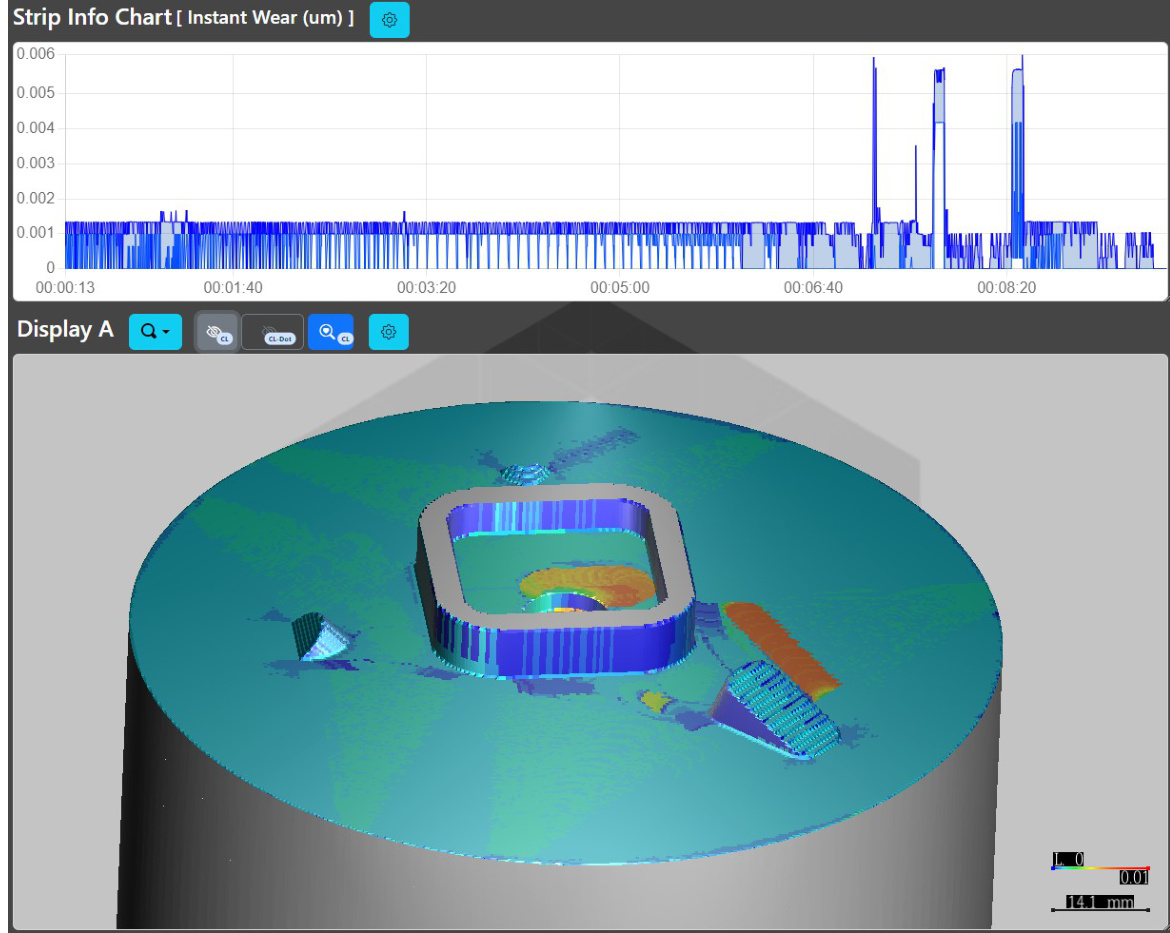
對照真實刀具量測,這些深度數字的準確度足以用來比較兩支程式——優化結果中 50 µm 對 20 µm 的結果,是實測的磨耗深度,而不是仿真值。