Jetson AGX Thor 機殼:八次裝夾的薄壁鋁殼,用代理自己寫的 CAM
Antmicro 把它 NVIDIA Jetson AGX Thor 底板的機殼當成開源硬體公開,四件都是鋁件:
- 一個 U 形底殼,牆高 38.5 mm、厚 3.5 mm;
- 一片上蓋;
- 前後兩片面板,帶 2.0 mm 槽的通風格柵。
README 說它「optimized for compatibility with the popular 3-axis CNC machining process」(為常見的 3 軸 CNC 加工而最佳化)。Repo 給了零件的 STEP 檔與工程圖,沒有給毛胚、夾具、刀具或程式。
一個 AI 代理 (agent) 為這四件做了以下的事:
- 自己寫了一套 2.5 軸 CAM;
- 每件排兩次裝夾:先從一塊靠料頭夾持的厚料做內側,再把零件翻面放到內模塞上;
- 依型錄選刀具與刀把;
- 寫出八支 Fanuc 程式,透過 Web API 在 HiNC 中播放。
在 HiNC 3.2.43 以 0.25 mm 的網格寬度播放的結果如下:
- 全部跑完: 八個裝夾都跑到結尾,103 個操作每一個都碰到了毛胚。
- 沒有警報: 沒有任何一次播放回報快移切削、碰撞或行程超限。
- 時間: HiNC 的時間與代理的估計相差 1 % 以內,四件共 382.9 分鐘,即 6.4 小時。
- 成品: 從 HiNC 匯出的成品,有 99.3 到 99.6 % 落在模型的 0.1 mm 加半格以內。其餘是計畫刻意留下的料,以及平底盲孔裡鑽頭尖端的錐。
- 事先寫下的標準: 第一次播放前寫下的七條標準過了六條。沒過的那條要求長刀在精修刀路上任何一處都彎不超過 25 µm。第 95 百分位除了底殼的倒角(35 µm)都在 22 µm 以內,但在刀路吃到比精修留量更多料的地方,單步達到 28 到 56 µm。
在這之前,HiNC 已經讓代理看到這些問題:
- 一支會撞進虎鉗的鑽頭;
- 一個被要求出到額定 3.3 倍的主軸;
- 一支彎了 0.14 mm 的 Ø1.5 格柵刀;
- 擦過已完工牆面的快移。
本頁的一切都是模擬;沒有任何零件在真實機台上切過。零件是 Antmicro 的模型,沒有改動;毛胚、夾具、刀具與程式是代理的。下面每個難題都寫出風險、怎麼發現、解法,以及解法成立的證據。建好的專案是代理的工作材料,不對外散布。
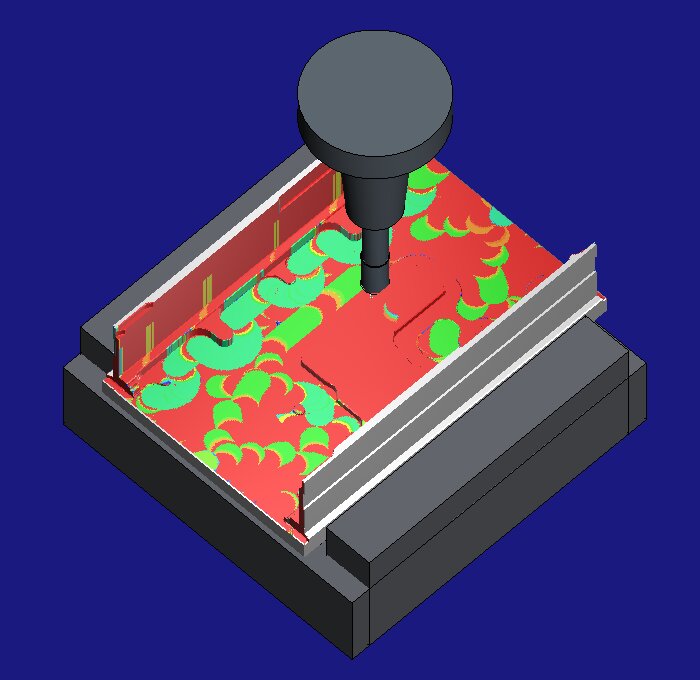
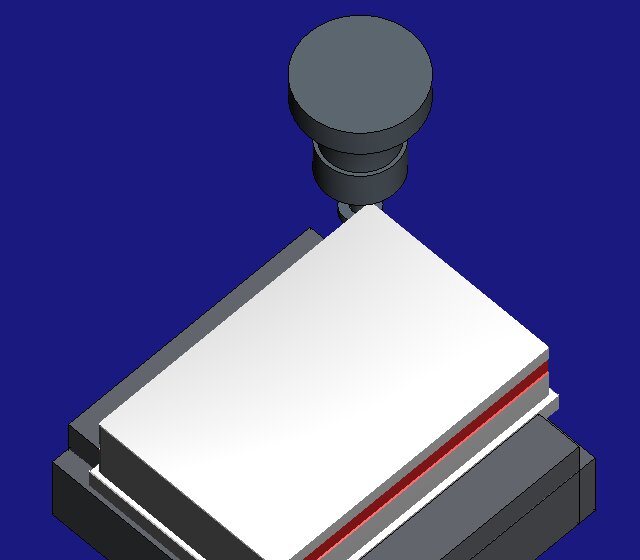
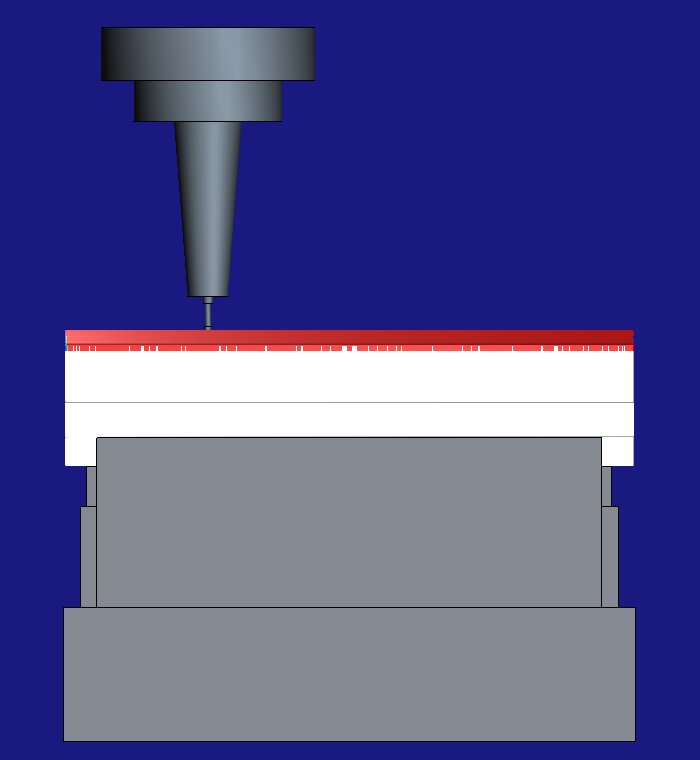
驗收中的 HiNC 3.2.43。Ø12 長頸刀正在精修底殼的腔底,熱縮刀把停在 38.5 mm 高的牆之上。虎鉗夾著零件底下 8.5 mm 的料頭。
案例
這個 repo(Apache-2.0)有五個機加件,每件都有 STEP 與 PDF 工程圖:
| 零件 | 尺寸 (mm) | 特徵 |
|---|---|---|
| 底殼 | 169 × 111 × 40.5,兩端開口 | 牆厚 3.5 mm,外側一條 1.0 × 10.5 mm 的溝那段 2.5 mm;牆高出 2.0 mm 的底 38.5 mm;底上有導軌、舌片與兩塊凸台;底面七個 Ø2.7 沉頭孔、四個 Ø3.3 盲孔、一個 1/4-20 UNC 孔;兩條長邊外緣 49° 倒角 |
| 上蓋 | 169 × 111 × 15.8 | 頂板 2 mm(散熱區 4.7 mm)、兩長邊翻邊、0.3 mm 深的標誌、八個 Ø3.3 盲孔 |
| 前面板 | 111 × 53.5 × 9.5 | 從內側挖 8 mm 的口袋,留下 1.5 mm 的腹板,上有 67 個開口:2.0 mm 的格柵槽、圓孔、兩個埠;四角各一個沉頭孔 |
| 後面板 | 111 × 53.5 × 9.5 | 同樣的框,26 條 2.0 mm 寬、40–48 mm 長的直槽 |
| 散熱塊 | 銅 | 本案不加工(HiNC 沒有銅的毛胚材料) |
Repo 沒有交代的:
- 合金:只寫「aluminium」(鋁)、黑色陽極;
- 公差:圖面沒有公差欄;
- 任何關於零件怎麼做的事。
代理建了什麼
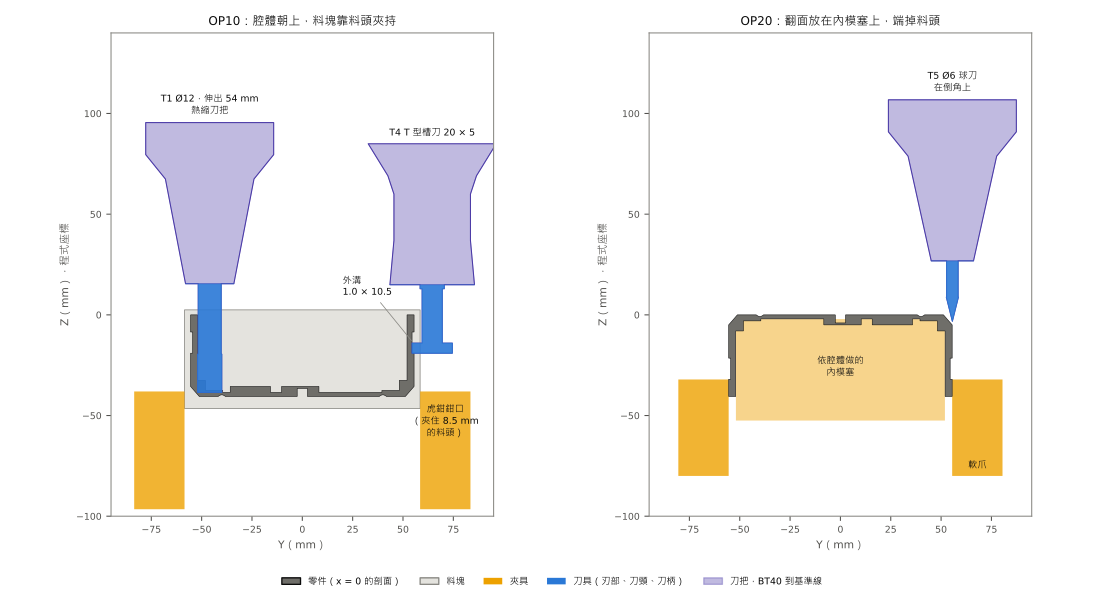
每個值都標明出處:讀取(來源寫明的)、推得,或自選(代理的決定)。
- 材料與機台(自選)。
- 材料:Al 6061-T6。
- 機台:建在 HiNC 空骨架上的通用 BT40 三軸綜合加工機,快移 25.4 m/min,切削液澆注。
- 主軸:HiNC 內附的 FANUC αT12/12000i(6000 rpm 連續 12 kW、8000 rpm 9.2 kW、12000 rpm 3.7 kW)。
- 一般公差:ISO 2768-m,所以要緊的特徵是 ±0.1 mm。
- 每件兩次裝夾。
- OP10 從一塊比零件高 8–8.5 mm 的料塊加工內側;多出來的那段料(料頭)讓虎鉗夾持。
- OP20 把零件翻面放到依腔體做的內模塞上。內模塞只填開口那一側到得了的空間,每個通孔下與格柵四周都讓開。軟爪夾住零件後,先端銑掉料頭,再加工外側、倒角、孔與沉頭。
- OP20 的毛胚是 OP10 的模擬結果,從 HiNC 匯出後翻面。
- 刀具(有型錄的照型錄讀取)。
- Ø12 與 Ø6 三刃鋁用長頸端銑刀,RobbJack MFMHV-303-12 與 -06:刃長 19.03 mm、頸 Ø11.4 到 54 mm;刃長 10 mm、頸 Ø5.7 到 40 mm。
- 頸 Ø10 的 Ø20 × 5 T 型槽刀。
- Ø6 與 Ø2 球刀,以及 Ø2.7/Ø3.3/Ø5.1 鑽頭。
- 上蓋與面板用的標準 Ø12 與 Ø6 端銑刀。
- 切 2.0 mm 格柵槽的 Ø1.5 長頸端銑刀(頸 Ø1.4 到 12 mm)。
- 每把刀都裝在 BT40 熱縮刀把或 ER25 筒夾刀把上,伸出都是到得了的最短長度。
- 代理的 CAM。 為這個案例用 Python(shapely 與 trimesh)寫成,它做這些事:
- 把零件切成截面。
- 在每個高度算出刀具的禁區:那個高度以上的零件,依刀在那個高度的半徑放大,球頭、T 型槽刀頭、刀頸、刀把鼻端與夾具都算進去。
- 刀路是偏置環,先切離零件遠的,再串成鏈。
- 毛胚模型是料塊減去每一刀掃過的體積。所以刀路只走有料的地方,快移只在整把刀與一切都有間隙的地方飛。
- 每一刀都量出刀頸、刀把與整把刀對零件、毛胚與夾具的間隙。
每件的兩次裝夾,照程式寫的內容,附計畫的進給時間(不含快移):
| 零件 | OP10,靠料頭夾持 | OP20,翻面 | 進給時間 (min) |
|---|---|---|---|
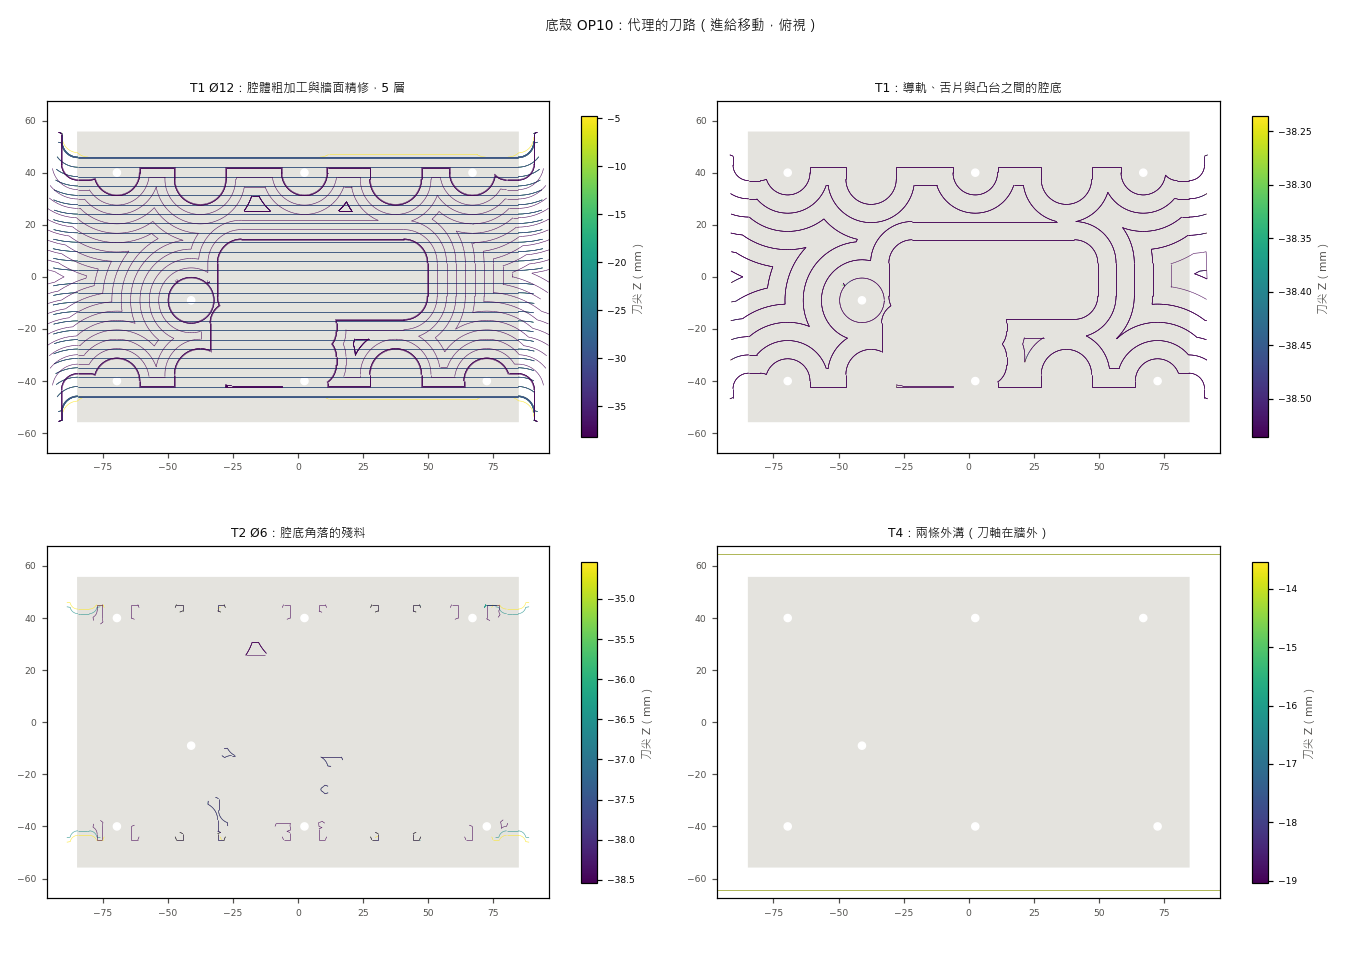
| 底殼 | 175 × 117 × 49 的料塊,虎鉗夾住最底下 8.5 mm;面銑頂面;外輪廓粗精加工,含兩端各 3 mm 的料;T 型槽刀切外溝;腔體分五層粗加工,每層接著精修內牆;各平面精修;Ø6 清角;Ø4 清兩塊凸台之間的窄縫 | 依腔體做的內模塞,只佔開口那一側到得了的空間、通孔下讓位 R4,加上夾牆頂的軟爪;端掉 6 mm 的料頭;外輪廓收尾;Ø6 球刀做兩條長邊的 49° 倒角;鑽 7 × Ø2.7、4 × Ø3.3 與一個 Ø5.1(1/4-20 的底孔);Ø2 球刀做七個沉頭錐 | 35.5 + 20.4 |
| 上蓋 | 175 × 117 × 24 的料塊,夾 4.5 mm;底面的口袋;翻邊內外,兩端翻邊頂面旁的窄帶從外形外面切;8 × Ø3.3 盲孔 | 內模塞,軟爪夾翻邊;端掉料頭;頂板外緣的 49° 斜面,Ø12 粗加工、Ø6 球刀等高精修,都到 −5;0.3 mm 深的標誌,先 Ø6 再 Ø1 | 38.9 + 19.5 |
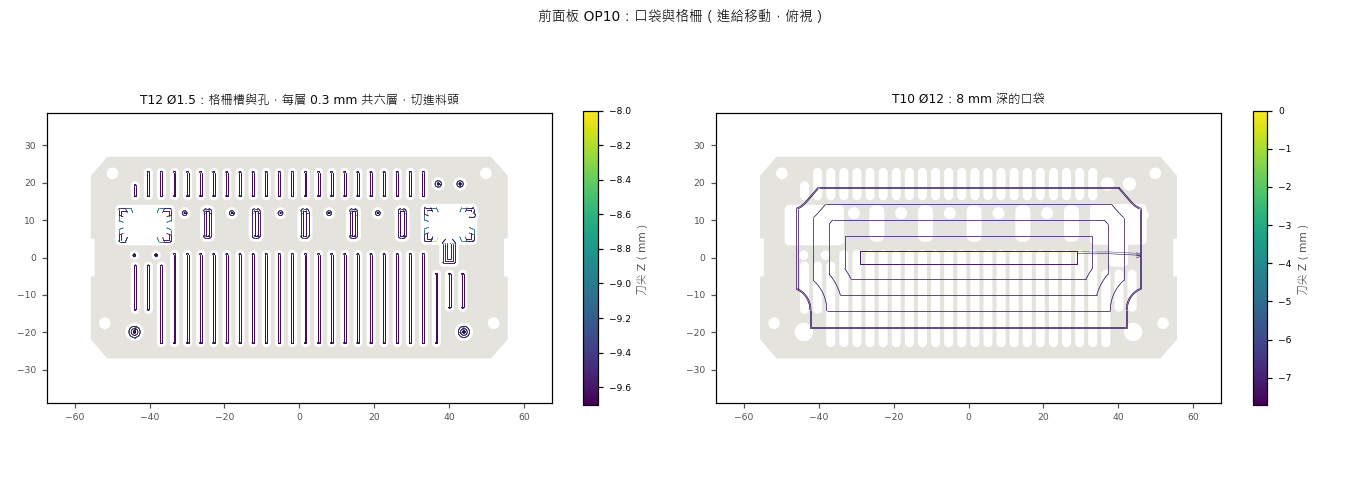
| 前面板 | 117 × 59.5 × 17.5 的料塊,夾 5 mm;8 mm 的口袋;腹板上的開口從內側切穿到料頭裡,趁料頭還撐著腹板(Ø1.5,每層 0.3 mm);端面缺口從外形外面切;4 × Ø2.7 | 格柵四周讓開 2.2 mm 的內模塞,加上讓開兩端的 80 mm 軟爪;端掉料頭;OP10 被刀頸規則擋下的邊緣槽,從外側切穿;角孔的四個 Ø4.7 沉孔用 Ø3;兩端曲面,Ø12 粗加工、Ø6 球刀等高精修到 −6;Ø2 球刀做沉頭錐 | 93.5 + 20.1 |
| 後面板 | 同前面板 | 同前面板 | 125.2 + 20.5 |
十四把刀,裝在代理依 Z–R 剖面自己建的通用 BT40 刀把上(4.5° 錐的熱縮刀把、ER25 筒夾刀把);伸出的單位是 mm,轉速 rpm,進給 mm/min:
| 刀 | 規格 | 來源 | 伸出 | 轉速/進給 |
|---|---|---|---|---|
| T1 | Ø12 三刃鋁用長頸端銑刀:刃長 19.03 mm、頸 Ø11.4 到 54 mm | RobbJack MFMHV-303-12-CB 型錄 | 54 | 8000/1920 |
| T2 | Ø6 三刃鋁用長頸端銑刀:刃長 10 mm、頸 Ø5.7 到 40 mm | RobbJack MFMHV-303-06 型錄 | 40 | 12000/1080–1440 |
| T3 | Ø4 三刃端銑刀,刃長 8 mm | 通用 | 16 | 12000/900 |
| T4 | Ø20 × 5 T 型槽刀,頸 Ø10,六刃 | 通用:常見的 20 × 5、12 mm 柄 | 34 | 6000/1080 |
| T5、T6 | Ø6 與 Ø2 球刀 | 通用 | 30、12 | 12000/2400、600 |
| T7–T9 | Ø2.7、Ø3.3、Ø5.1 碳化鎢鑽頭,鑽尖 140° | DIN 6537 K 的比例 | 26–34 | 3700–7000 rpm |
| T10、T11 | Ø12 與 Ø6 標準長度鋁用端銑刀,用於上蓋與面板 | DIN 6527 L 的比例 | 32、20 | 8000/1920、12000/1440 |
| T12 | Ø1.5 二刃長頸端銑刀:刃長 3 mm、頸 Ø1.4 到 12 mm;格柵每層 0.3 mm | 通用 | 14 | 12000/360 |
| T13、T14 | Ø3 與 Ø1 二刃端銑刀 | 通用 | 14、10 | 12000/720、240 |
代理怎麼管理這件工作
- 先寫通過標準。 第一次播放之前,七條標準就已寫好並提交:
- 每支程式乾淨跑完:沒有快移切削、碰撞或行程訊息;
- 刀頸、刀把與夾具的間隙;
- 長刀精修牆面的撓曲 ≤ 25 µm(公差的四分之一);
- 粗加工的撓曲,第 95 百分位 ≤ 100 µm;
- 主軸功率與刀具應力都低於 1;
- 成品對模型在圖面公差以內;
- HiNC 的時間在代理估計的 15 % 以內。
- 先跑修剪案。 底殼的 OP10 單獨以 0.25 mm 播了三次,中間穿插 1 mm 的檢查;之後整個案例才為驗收播一次。
- 每把刀都要切到。 代理在每次播放都檢查每個操作的接觸。
- 共用的伺服器。 播放在一台 32 執行緒、與另外十個產品案例共用的伺服器上,用一個私有實例。驗收要等共用的鎖,一次只讓一個整案播放執行。
- 人在哪裡介入。 建案期間沒有。沒有第二個代理重建這個案例或審查它的主張。
難題
紀錄列出的每個問題,照紀錄的順序;較大的幾個在下面各有一節:
| # | 問題 | 怎麼發現 | 解法 |
|---|---|---|---|
| 1 | 每片面板的 STEP 檔有兩個實體:53.5 mm 高、有格柵的,與 52.5 mm 高、只有一個大開窗的 | 剖面對照圖面 | 53.5 mm 那個,也就是圖面畫的那個 |
| 2 | 牆厚第一次讀成 21 mm 以下 3.5 mm、以上 2.5 mm | 重畫牆的剖面 | 牆全高 3.5 mm,只有外溝那段 2.5 mm |
| 3 | 外溝是倒勾:溝上方的牆頂比溝底外凸 1 mm | 從每個面往上下射線 | OP10 用 T 型槽刀從外側切,那時腔體還沒挖、牆背後有料撐著 |
| 4 | 24 個 R1 內角,深 38 mm、離牆 4–7 mm:Ø2 刀要伸出 40 mm(直徑的 20 倍),刀把也下不去 | 殘料分析 | Ø6 留成 R3,記為計畫內的殘料,並提請設計者確認 |
| 5 | 72.6° 的沉頭錐,Ø6.2 到 Ø2.7(面板上 Ø4.7 到 Ø2.7),但零件表寫的是 90° 的 ISO 7046 螺絲 | 讀錐面的法向 | Ø2 球刀照模型一層一層沿錐面走 |
| 6 | 底殼與上蓋端面上沿 X 的四個 M2.5 孔 | 射線可達性 | 不做,照實列出:兩次立式裝夾到不了 |
| 7 | 第一版內模塞連另一側開口的盲孔也填了,所以鑽頭鑽進「夾具」3–5 mm | 代理的夾具間隙檢查 | 內模塞只佔開口那一側到得了的空間 |
| 8 | 每次進刀都從料塊原本的頂面 +2.46 斜降到腔底:程式長 76 分鐘,大半在空中 | 拆解程式的長度 | 斜降起點改用刀路範圍內實際的料頂;後來改成側向導入 |
| 9 | 刀長補正延續到換刀之後:G43 H1 一直生效到下一把刀,在機台上就是用錯刀長 |
HiNC 的 Comp-ToolHeight--HOutlivesToolChange |
每次換刀前 G91 G28 Z0、G49 |
| 10 | 快移撞料:外輪廓那一層沒切到 X 端留的 3 mm,那裡的導入點卻被當成空中 | HiNC 的 Play-RapidCut--Detected,19 與 14 mm³ |
外輪廓改繞整個外形;導入不進料;快速下刀只到刀具半徑加 0.3 mm 內都沒有東西的地方 |
| 11 | FANUC αT12/12000i 在 6000 rpm 給 12 kW,在 12000 rpm 只剩 3.7 kW:粗加工全寬切入要到連續額定的 3.3 倍 | HiNC 的主軸功率比 | Ø12 改用 8000 rpm(9.2 kW),連接 40 % 進給、斜降 50 %,每層 9.6 mm |
| 12 | 一刀 19 mm 高的精修刀路讓 Ø12 彎 57 µm,Ø6 的殘料刀路彎到 155 µm:超過 ±0.1 mm 公差的四分之一 | HiNC 的刀尖撓曲 | 牆面以 6 mm 一段精修;Ø6 殘料改成 2 mm 一層、降低進給 |
| 13 | Ø1.5 刀的 Ø1.4 刀頸在口袋轉角離高牆只有 0.05 mm | 代理的刀頸間隙檢查 | 禁區加上刀頸與刀柄半徑再加 0.22 mm,零件與毛胚都算;因此擋下的邊緣槽在 OP20 從外側切 |
| 14 | 擦過已完工牆面的快移:在牆的刀半徑處快速下刀、精修走完直接往上退刀、1.0 mm 的導入點剛好等於 X 端的留料 | HiNC:0 到 5·10⁻¹³ mm³ 的快移切削,同幾步算出 137 與 274 µm 的撓曲尖峰 | 每道精修刀路加 1.2 mm 的側向導入與導出 |
| 15 | 鑽頭在刀長補正之前移動:換刀後 G00 Z25 落在 G43 H7 之前,刀尖往下走了約 90 mm,進到料與虎鉗裡 |
HiNC 第一次驗收播放:兩片面板的 OP10 結尾各 42 則碰撞、59 則 Z 行程超限 | G43 之前不發 Z 移動;五支程式各少一行 |
| 16 | Ø1.5 格柵刀以 0.75 與 0.95 mm 兩層切時,第 95 百分位彎 144 µm、最大 177 µm,應力比 0.88 | 前面板第一次分段驗收播放 | 網格寬度 0.05 mm 的每層切深試驗:0.75、0.5、0.3、0.2 mm 各為 134、91、55、36 µm,約每毫米 180 µm;改成每層 0.3 mm,兩側各六層 |
| 17 | 上蓋上兩處沒有刀路到過:5 mm 高的 49° 斜面下半段,只粗加工到 −3、精修到 −2.1,留料最多 1.3 mm;兩端凸耳旁 2 mm 寬的帶,留料 2.8 mm | 匯出的上蓋對模型:95.8 % 在限度以內 | 斜面粗精加工都延伸到 −5;那條帶從外形外面切 |
| 18 | 面板兩端曲面與一個端面缺口沒切完:角落深到 −5.7,只切到 −2.6/−2.7,外形上有 1.8 × 5.6 mm 的缺口;留料 1.4 與 2.0 mm(98.0 %);補切到 −7.3 時,Ø6 球刀離 100 mm 軟爪只剩 0.44 mm | 匯出的面板對模型;代理的夾具間隙檢查(要求 2.0 mm) | 兩端粗精加工下到 −6.0,更深的錐面是 Ø2 球刀的沉頭;缺口從外形外面切;軟爪縮短到 80 mm,兩端各讓出 15 mm |
每個面板檔裡有兩個實體
- 情況。 前後面板的 STEP 檔各有兩個實體,高 53.5 與 52.5 mm,相距 0.5 mm。
- 風險。 加工錯的那一個。
- 怎麼發現。 載入檔案時。
- 解法。 53.5 mm 的實體是圖面畫的那個:有 2.0 mm 的格柵與四個角孔。另一個在格柵的位置只有一個大開窗,看起來是 README 提到的熱流模擬用的簡化體。
- 證據。 圖面的外形與孔位與 53.5 mm 的實體一致。
一條在牆下形成倒勾的溝
- 情況。 底殼的牆外側、牆頂之下,有一條 1.0 × 10.5 mm 的溝。
- 風險。 從上方看,牆頂擋住了溝:兩次立式裝夾用端銑刀做不出來。
- 怎麼發現。 從每個面往上下射線。
- 解法。 頸 Ø10 的 Ø20 × 5 T 型槽刀在 OP10 從側面切。那時腔體還是滿的,牆背後有料撐著。
- 證據。 成品底殼對模型比較,兩條溝裡都沒有超過限度的留料。
半徑 1 mm 的深角
- 情況。 舌片與凸台根部有 24 個內角,深 38 mm、離牆 4–7 mm,半徑 1 mm。
- 風險。 Ø2 端銑刀要伸出 40 mm(直徑的 20 倍),刀把也躲不開牆。
- 解法。 Ø6 刀把它們留成 R3。本案把它們記為計畫內的殘料,報告也問設計者 R3 行不行。
- 證據。 成品底殼上,它們是腔體裡唯一留下的料:角平分線上 0.41 到 0.98 mm,正是 R1 角裡留 R3 會留下的量。
一個沒有標準刀具的沉頭角度
- 情況。 角孔與面板孔的沉頭是 72.6° 的錐(底殼上從 Ø6.2 到 Ø2.7),但零件表寫的是 ISO 7046 螺絲,它的頭是 90°。
- 風險。 標準的 90° 沉頭刀會切出模型沒有的錐。
- 解法。 照模型,用 Ø2 球刀一層一層沿錐面走;不一致的地方回報給設計者。
- 證據。 底殼的七個錐都在限度以內;Ø2 球刀從刀把伸出 12 mm,在錐上彎 17 µm(第 95 百分位)。
填進盲孔的內模塞
- 情況。 第一版 OP20 內模塞就是腔體本身。
- 風險。 它也填滿了開口在另一側、也就是底面上的盲孔,所以鑽頭鑽進「夾具」3–5 mm。
- 怎麼發現。 代理自己的夾具間隙檢查。
- 解法。 內模塞只佔開口那一側到得了的空間,每個通孔下讓位 R4,格柵四周讓開 2.2 mm。
- 證據。 底殼 OP20 中離夾具最近的刀具是 2.1 mm(Ø3.3 鑽頭在一個盲孔的孔底);沒有任何播放回報與夾具碰撞。
小刀轉速下變弱的主軸
- 情況。 αT12/12000i 在 6000 rpm 給 12 kW,但在 12000 rpm 連續只有 3.7 kW。
- 風險。 Ø12 刀的第一版程式在 12000 rpm,全寬切入時要到連續額定的 3.3 倍。
- 怎麼發現。 第一次修剪案播放時,HiNC 的主軸功率比。
- 解法。 Ø12 改用 8000 rpm(9.2 kW),刀路之間的連接用 40 % 進給,斜降用 50 %,每層 9.6 mm。
- 證據。 整個驗收中最高的功率比是 0.79,在底殼的腔體粗加工;上蓋最高的 0.67 出現在外輪廓精修。
長刀在高的精修刀路上彎曲
- 情況。 Ø12 長頸刀一刀 19 mm 高的精修刀路彎了 57 µm;Ø6 刀的殘料刀路彎到 155 µm。
- 風險。 超過牆的公差所容許的量。
- 怎麼發現。 HiNC 的刀尖撓曲。
- 解法。 每一層粗加工之後都以 6 mm 一段精修牆面;Ø6 的殘料改成 2 mm 一層、降低進給。
- 證據。 驗收中每一件的牆面精修,第 95 百分位都在 22 µm 以內。最大值 31 到 43 µm(底殼與上蓋的 OP10 為 NC 優化研究在 HiNC 3.2.45 上重播的讀數),出現在精修刀路吃到比 0.3 mm 留量更多料的地方:開口兩端的料與轉角。
會擦牆的刀頸
- 情況。 Ø1.5 刀的頸是 Ø1.4;在口袋轉角,它的刀頸離一面高牆只有 0.05 mm。
- 風險。 擦牆的刀頸會讓 Ø1.5 刀斷掉。
- 怎麼發現。 代理的刀頸間隙檢查。
- 解法。 禁區加上刀頸與刀柄半徑再加 0.22 mm,零件與還沒切掉的毛胚都算。被這條規則擋下的面板邊緣格柵槽,改在 OP20 從外側切。
- 證據。 驗收中刀頸離零件或毛胚最近是 0.22 mm(上蓋上一道 Ø6 殘料刀路),Ø1.5 的是 1.04 mm。HiNC 會檢查刀把與刀柄對毛胚,它在任何一次通過驗收的播放中都沒有回報碰撞。
擦過已完工牆面的快移
- 情況。 精修刀路的起點在離牆一個刀半徑處,刀具以快移在那裡下刀。後來的播放又找到兩種同類的:
- 一道精修走完後直接往上快移退刀;
- 一個導入點的 1.0 mm 偏移剛好等於零件兩端留的料,所以下刀時與那塊料相切。
- 風險。 刀刃以快移速度擦過已完工的牆。
- 怎麼發現。 HiNC 回報 0 到 5·10⁻¹³ mm³ 的快移切削,並在同幾步算出 137 與 274 µm 的撓曲尖峰。
- 解法。 每一道精修輪廓現在都在離牆 1.2 mm 處開始與結束:刀具在空處下刀,橫向進給切入;走完先橫向離牆,再抬刀。快速下刀只在刀具與一切的間隙大於半徑加 0.3 mm 的地方。
- 證據。 沒有任何通過驗收的播放回報快移切削,撓曲尖峰也消失了。
彎得比槽公差還多的格柵刀
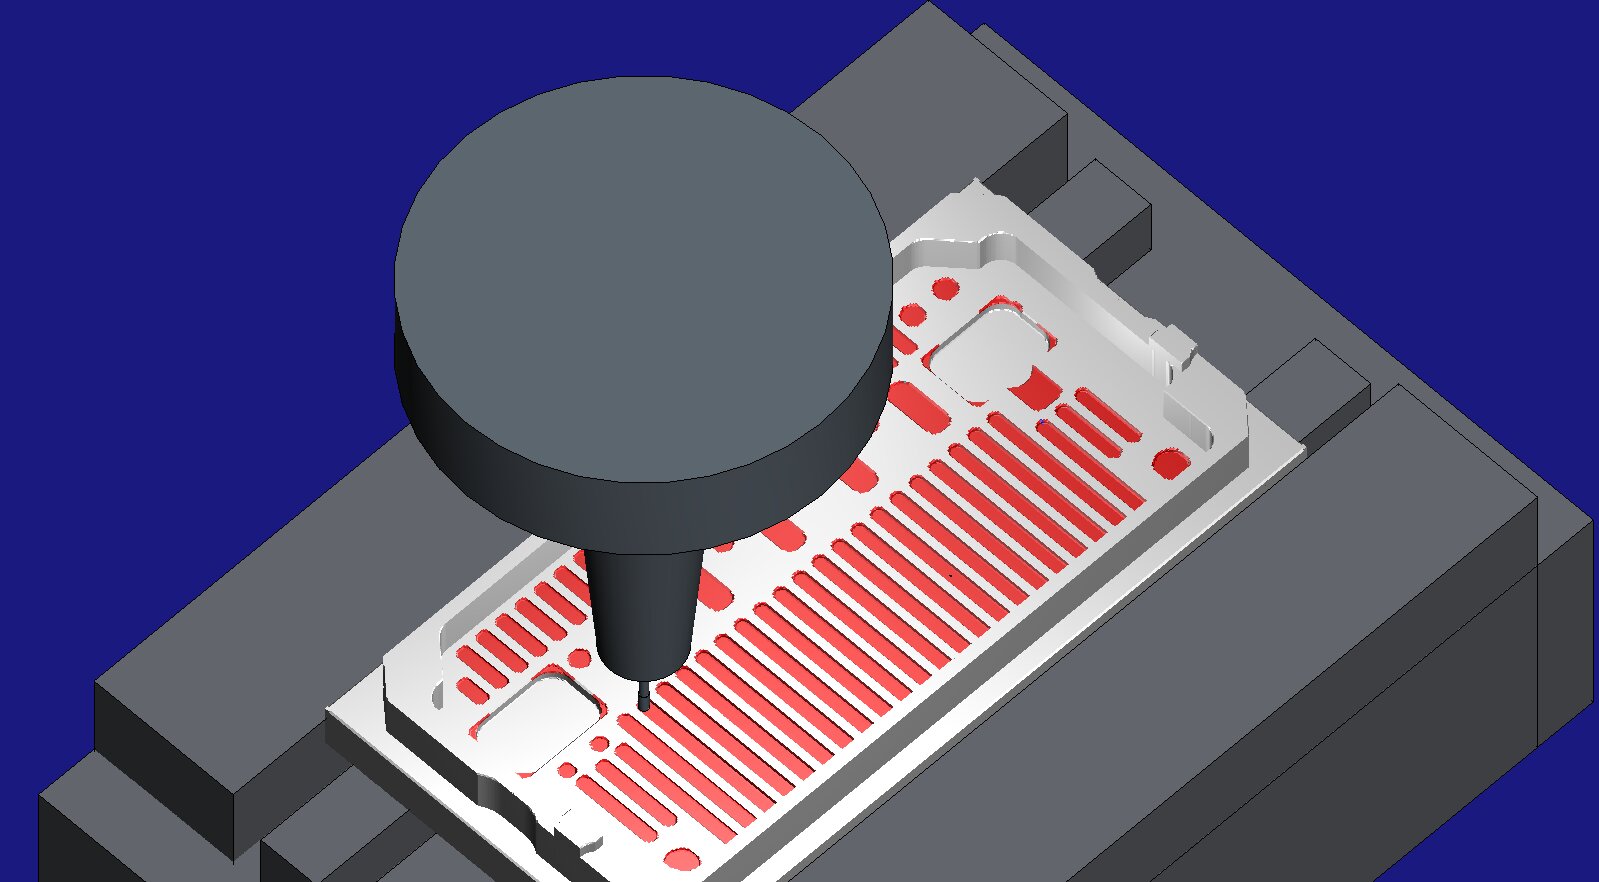
- 情況。 2.0 mm 的格柵槽用 Ø1.5 二刃端銑刀切,從刀把伸出 14 mm,分 0.75 與 0.95 mm 兩層切穿 1.5 mm 的腹板。
- 風險。 槽壁超出 ±0.1 mm,Ø1.5 刀也會斷。
- 怎麼發現。 前面板第一次分段播放:這把刀的刀尖撓曲第 95 百分位 144 µm、最大 177 µm,應力比是刀具降伏應力的 0.88。
- 解法。 代理播了一個修剪案:同一把刀、同樣的轉速與進給,在實心料上以四種每層切深全槽切削,網格比最小的每層切深還細。
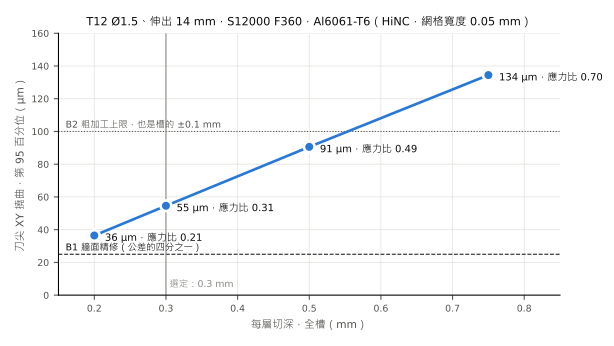
撓曲幾乎與每層切深成正比,約每毫米 180 µm(0.75、0.5、0.3、0.2 mm 各為 134、91、55、36 µm)。程式現在以每層 0.3 mm 切開口,兩側各六層。
- 證據。 驗收中 Ø1.5 刀第 95 百分位彎 62 µm、最大 98 µm,應力最高是降伏應力的 0.53。代價是時間:前面板的格柵從 34 分鐘變成 88 分鐘,後面板從 40 變成 120。
上蓋上兩處沒有刀路到過的地方
- 情況。 上蓋第一次通過驗收的播放乾淨跑完,但它的成品對模型還是有兩處留料:
- 頂板外緣 49° 斜面的下半段。斜面高 5 mm,代理的程式只粗加工到 3 mm、球刀精修到 2.1 mm。
- 兩端翻邊頂面上、一塊 1.5 mm 凸耳旁的一條帶。凸耳與外形之間只有 2 mm 寬,在外形以內放不進任何刀。
- 風險。 零件不是圖面的樣子:設計是空的地方留了最多 2.8 mm 的料。
- 怎麼發現。 HiNC 匯出的零件與模型比較:只有 95.8 % 的表面在限度以內,而其他零件都到 99 %;留料集中在兩條長帶與四個角。
- 解法。
- 斜面的粗加工與球刀精修都延伸到 5 mm。
- 凸耳旁的平面從外形外面切:刀刃伸進去,刀心留在空處。
- 證據。 上蓋重播後 99.6 % 在限度以內,其餘是盲孔裡的鑽尖與內角。同樣的檢查接著找到面板兩端曲面與端面一個缺口也以同樣的方式沒切完(98.0 %);照同樣方式修正後達到 99.4 %。
在刀長補正之前移動的鑽頭
- 情況。 每個鑽孔操作一開始先退到它的安全高度;換刀後,這一行落在
G43的前一行。沒有刀長補正時,Z25 定位的是主軸鼻端,不是刀尖,所以鑽頭往下走了約 90 mm。 - 風險。 第一個孔就撞進零件與虎鉗。
- 怎麼發現。 HiNC 第一次播放面板的驗收時,最後一個操作裡全部集中了:42 則碰撞(鑽頭撞虎鉗、刀把撞零件)與 59 則 Z 行程超限。
- 解法。 CAM 在換刀與
G43那一行之間不發 Z 移動;G43那一行自己會把刀帶到安全高度。五支程式各少一行。 - 證據。 沒有任何通過驗收的播放回報碰撞或行程超限。
結果與效益
在 HiNC 3.2.43 量測,網格寬度 0.25 mm,主軸每轉一步。每個裝夾都一把刀播一輪,毛胚在輪與輪之間接下去(底殼的 OP20 播成一輪)。代理的估計是它的進給時間,加上以 25.4 m/min 計的快移。
| 裝夾 | 代理的估計 (min) | HiNC (min) | 步數 | 伺服器時間 (min) |
|---|---|---|---|---|
| 底殼 OP10 | 37.5 | 37.7 | 320,360 | 12.7 |
| 底殼 OP20 | 21.6 | 21.8 | 243,197 | 33.4 |
| 上蓋 OP10 | 39.6 | 39.7 | 323,300 | 8.3 |
| 上蓋 OP20 | 20.4 | 20.6 | 226,952 | 16.1 |
| 前面板 OP10 | 94.0 | 94.1 | 1,131,858 | 10.3 |
| 前面板 OP20 | 21.3 | 21.5 | 258,794 | 4.1 |
| 後面板 OP10 | 125.4 | 125.6 | 1,493,571 | 8.5 |
| 後面板 OP20 | 21.7 | 21.9 | 264,013 | 3.8 |
| 合計 | 381.5 | 382.9 | 97.1 |
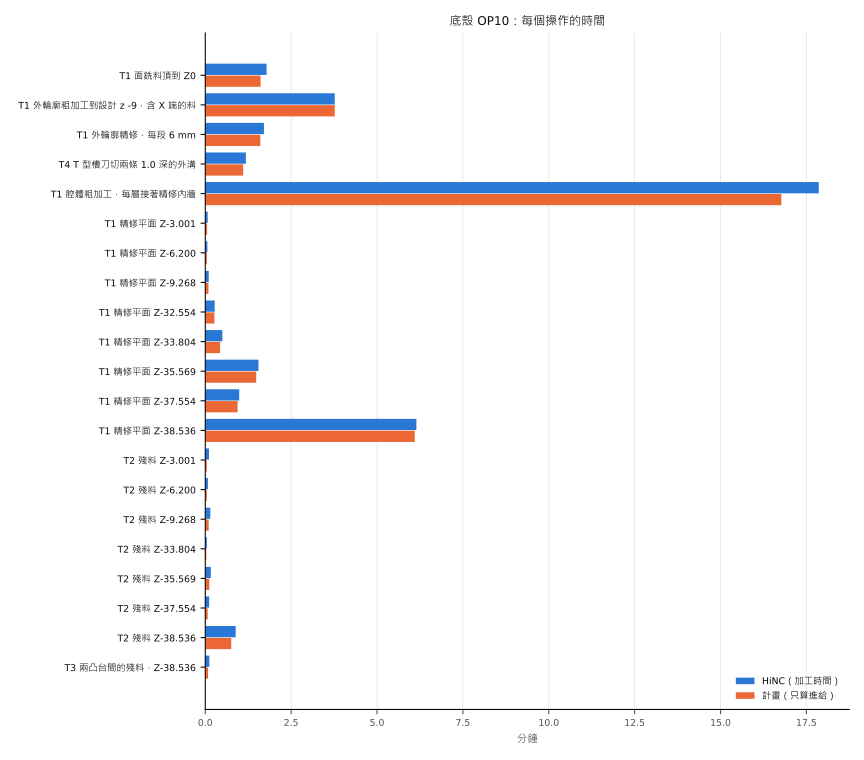
底殼 OP10 逐個操作:藍色是 HiNC,橘色是計畫的進給時間。腔體粗加工佔了這個裝夾 37.7 分鐘的將近一半。
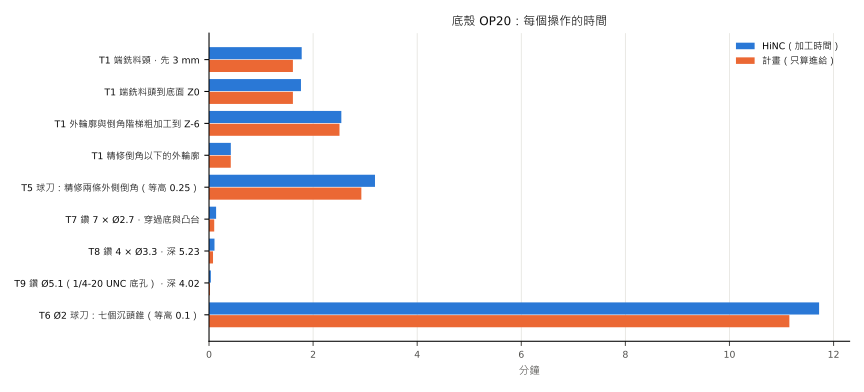
底殼 OP20:用 Ø2 球刀一層一層沿錐面走的沉頭錐,佔了 21.8 分鐘的一半以上。
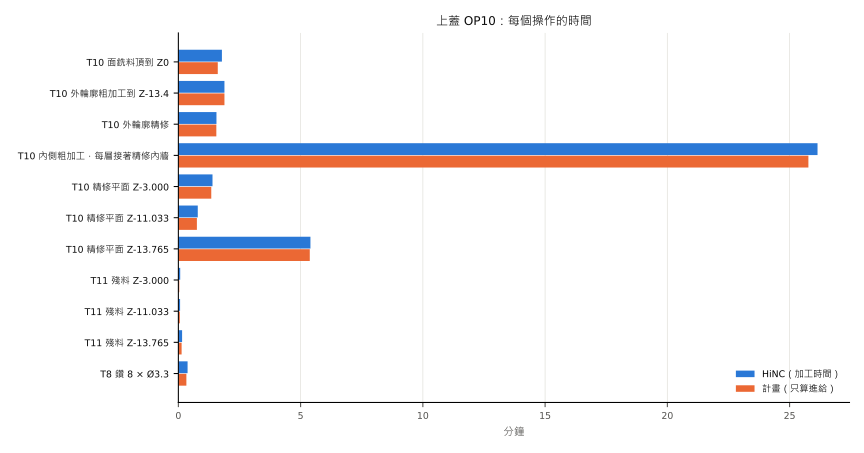
上蓋 OP10:內側粗加工佔了 39.7 分鐘的三分之二。
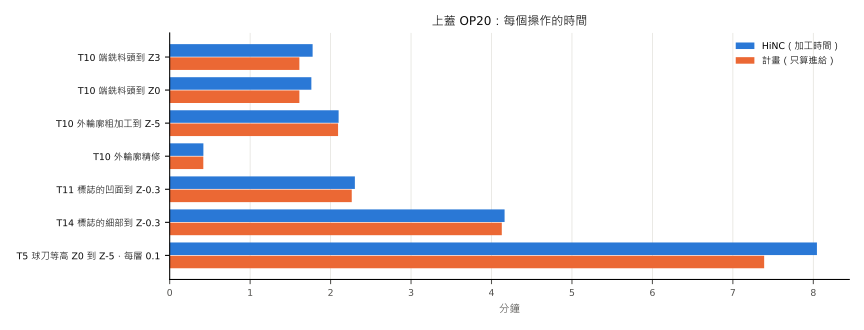
上蓋 OP20:Ø6 球刀等高精修 49° 斜面,現在做到完整的 5 mm 深,是最長的操作。
| 標準 | 底殼 | 上蓋 | 前面板 | 後面板 |
|---|---|---|---|---|
| 每支程式跑到結尾,沒有快移切削、碰撞或行程超限 | 過 | 過 | 過 | 過 |
| 代理的間隙檢查:刀頸 ≥ 0.2、刀把 ≥ 1.0、整把刀離夾具 ≥ 2.0 mm | 過(0.27/25.6/2.1) | 過(0.22/–/5.5) | 過(0.67/–/2.3) | 過(0.67/–/2.2) |
| 長刀精修刀路每一步 ≤ 25 µm | 未過:第 95 百分位 ≤ 20 µm,最大 42.6 µm(OP10,在 HiNC 3.2.45 上重播);OP20 Ø6 球刀倒角 35/40 µm | 未過:第 95 百分位 ≤ 22 µm,最大 36.5 µm(OP10,在 HiNC 3.2.45 上重播);OP20 斜面 28 µm | 未過:第 95 百分位 ≤ 17 µm,最大 34 µm,兩端曲面 56 µm | 未過:第 95 百分位 ≤ 17 µm,最大 31 µm,兩端曲面 56 µm |
| 粗加工撓曲,第 95 百分位 ≤ 100 µm | 過(52 µm,OP10 在 HiNC 3.2.45 上重播) | 過(22 µm,OP10 在 HiNC 3.2.45 上重播) | 過(62 µm,Ø1.5) | 過(62 µm,Ø1.5) |
| 主軸功率比與應力比 ≤ 1 | 過(0.79、0.47) | 過(0.67、0.56) | 過(0.43、0.78) | 過(0.43、0.78) |
| 成品在模型的 0.1 mm 加半格(0.225 mm)以內,計畫留料除外 | 過(99.34 %) | 過(99.56 %) | 過(99.39 %) | 過(99.42 %) |
| HiNC 的時間在估計的 ±15 % 以內 | 過(+0.6/+0.8 %) | 過(+0.3/+0.9 %) | 過(+0.2/+1.0 %) | 過(+0.1/+1.0 %) |
- 沒過的那條。 精修刀路留 0.3 mm。刀路吃到比這更多料的地方,那幾步會彎過 25 µm:開口兩端、轉角,以及球刀在面板兩端的曲面上。只有底殼的 Ø6 倒角連第 95 百分位也超過。每個值都還在 ±0.1 mm 的一般公差以內;這條標準要求的是公差的四分之一。
- 比較後剩下的。 「過切」全是鑽尖:模型把盲孔畫成平底,140° 的鑽頭在中心深約 0.5 mm。計畫內的留料有:
- R1 角裡留下的 R3,角平分線上 0.41 到 0.98 mm;
- 端面上的四個孔;
- 球刀在倒角下緣留的殘脊,約 0.3 mm。
- 執行成本。 6.4 小時的加工,播放用了一台 32 執行緒伺服器 97 分鐘。底殼的 OP20 最久,因為它的毛胚是 158 萬個三角形的網格,HiNC 用單一執行緒把它建起來。整個案例(修剪案在內)私有實例的常駐記憶體峰值是 34 GB;是哪一次播放造成這個峰值,沒有記錄。
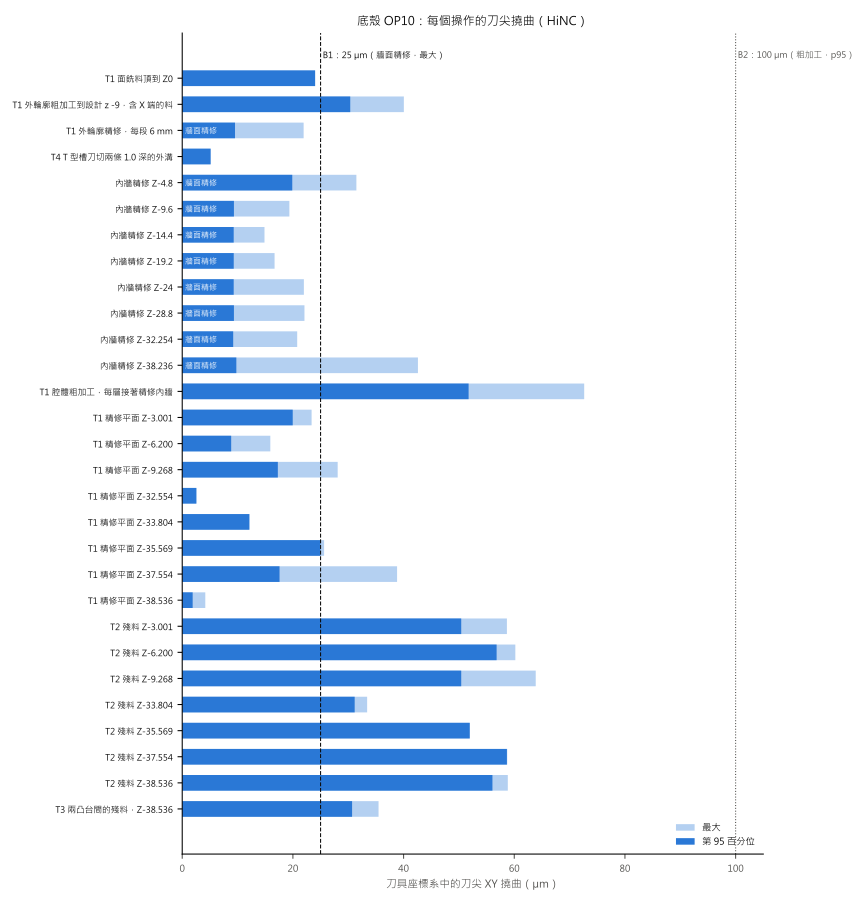
底殼 OP10:每一層牆面精修的第 95 百分位都在 20 µm 以內;最大的一步出現在刀路吃到比留量更多的料的地方,最深一層到 42.6 µm。程式為NC 優化研究在 HiNC 3.2.45 上整支重播,取切削步。
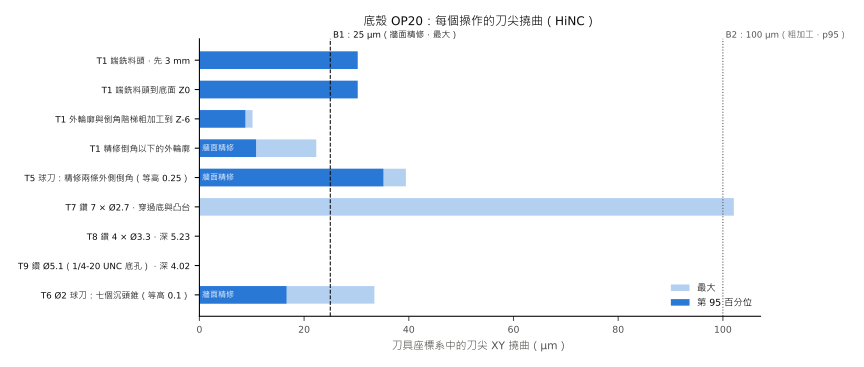
底殼 OP20:Ø6 球刀的倒角是唯一第 95 百分位也超過 25 µm 的精修刀路(35 µm);Ø2 球刀在沉頭錐上彎 17 µm。
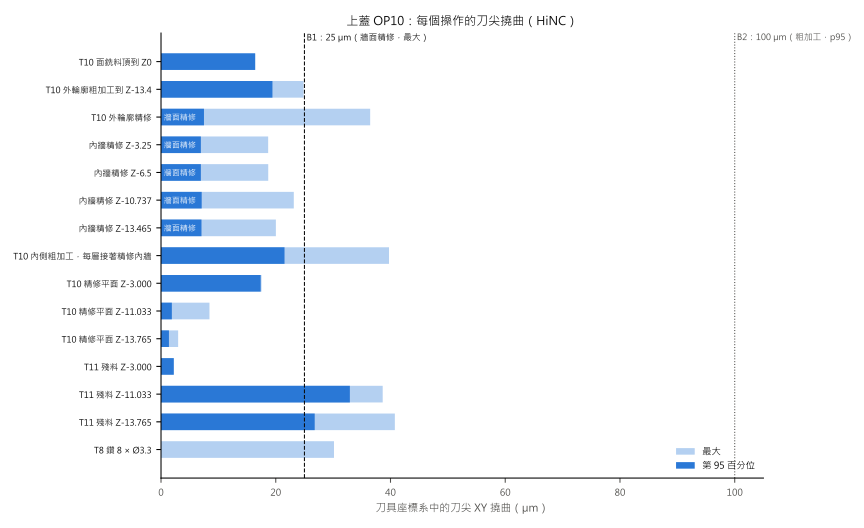
上蓋 OP10:每一層牆面精修的第 95 百分位都在 8 µm 以內;外輪廓精修最大的一步到 36.5 µm,出現在它吃到開口兩端的料的地方。程式為NC 優化研究在 HiNC 3.2.45 上整支重播,取切削步。
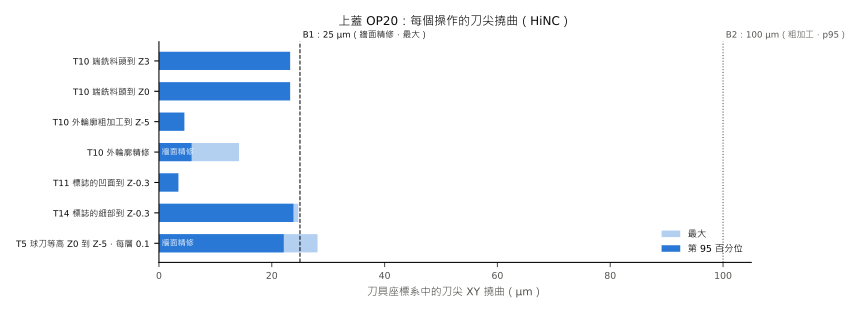
上蓋 OP20:斜面的等高精修第 95 百分位彎 22 µm,最大 28 µm。
這些數字給加工工程師的:
- 每件的時間: 底殼 59.5 分鐘、上蓋 60.3 分鐘、前後面板 115.6 與 147.5 分鐘。面板上格柵佔大部分:88 與 120 分鐘。
- Ø1.5 刀的每層切深規則: 約每毫米 180 µm 的彎曲。
- 在機台上會出錯、但在任何切削之前就找到的: 鑽頭撞機、主軸過載、擦牆的快移、彎曲的刀具,以及程式從沒到過的四處地方(上蓋兩處,每片面板兩處)。
給老師或學生的:這個案例是一個薄壁殼體完整的兩次裝夾計畫:
- 一個倒勾,趁牆還有料撐著時從側面切;
- 一個讓盲孔保持開放的內模塞;
- 對還沒切掉的毛胚也保持刀頸間隙;
- HiNC 的檢查依什麼順序找出每個問題。
給評估這種做法值不值得用的人:一個沒有任何程式可以起步的代理自己寫了程式;HiNC 的逐操作負載、接觸計數與匯出的零件,帶著它走到一組通過事先寫下七條標準中六條的程式。
誠實的限制
- 牆是剛體。 HiNC 回報的是刀具的彎曲,不是 3.5 mm 牆的彎曲;38.5 mm 高的牆在精修刀下讓開多少、會不會顫振,在模擬之外。
- 夾持只有幾何。 虎鉗、內模塞與軟爪只檢查碰撞;夾持力、零件在內模塞上的移動,以及端銑料頭時的振動都沒有模擬。
- 兩次立式裝夾做不出的。 底殼與上蓋端面上的四個 M2.5 孔沿 X 方向,本案沒做;R1 的角留成 R3。
- 切削資料是通用的。 有型錄的刀具,幾何照型錄讀取;其餘刀具、刀把與主軸都是通用的;Al 6061-T6 代替沒寫明的合金。負載是 HiNC 的模型,不是量測。
- 變形與表面。 去掉大部分料塊之後的殘留應力、陽極處理與表面粗糙度都沒有模擬。
- 沒有盲建,沒有審查。 沒有第二個代理依紀錄重建這個案例,或核對它的主張。
讀者可以帶到自己案例的
- 選裝夾之前先找倒勾。 從每個面往上下射線,就看得出兩次立式裝夾到得了什麼;牆頂下的溝,要趁牆還有料撐著時用側銑刀切。
- 內模塞用開口那一側到得了的空間來建。 直接用腔體做的內模塞會填滿盲孔與槽;從開口那一側累積出來,並在每個孔下讓開。
- 讀主軸的功率曲線,不只看最高轉速。 小刀在主軸最高轉速下,可能要求比主軸在那裡給得出的更多;功率比在第一次播放就看得到。
- 高牆分段精修。 長刀的彎曲隨吃刀長度增加;每一層粗加工後就精修,能把它留在公差以內。
- 讓刀頸離開牆。 長頸刀的刀頸需要自己的間隙,對零件,也對還站著的毛胚。
- 計算每個操作的接觸。 播完的播放不等於有切的播放;沒有接觸的操作就是一項發現,不管原因是什麼。
來源與授權
- 來源: Antmicro,Enclosure for Antmicro baseboard with NVIDIA Jetson AGX Thor,https://github.com/antmicro/jetson-agx-thor-baseboard-enclosure(
main分支,2026-09-30 讀取)。連結失效時可搜尋:antmicro jetson-agx-thor-baseboard-enclosure、cnc-milled-bottom-shell-al。 - 授權: Apache License 2.0。README 寫明「Copyright (c) 2026 Antmicro」與「This project is published under the Apache-2.0 license.」(本專案以 Apache-2.0 授權發佈。)授權依原樣提供素材,不附任何保證。
- 姓名標示: 「Enclosure design (c) 2026 Antmicro, Apache-2.0, https://github.com/antmicro/jetson-agx-thor-baseboard-enclosure. Machining set-up by Tech Coordinate's agent (changes: stock, fixtures, toolpaths).」(機殼設計 (c) 2026 Antmicro,Apache-2.0;加工設定由 Tech Coordinate 的代理完成,改動:毛胚、夾具、刀路。)
-
與原作的差異: 零件模型原樣使用。以下都是代理的:
- 毛胚;
- 夾具:虎鉗與料頭、內模塞與軟爪;
- 刀具與刀把;
- 每件兩次裝夾及其程式。
NVIDIA 的產品名只用來說明這個機殼裝的是什麼。
另見
- Jetson AGX Thor 機殼的 NC 優化——HiNC 的進給優化用在這個案例上:長刀的兩個裝夾少 28 % 到 52 %,上蓋精修的撓曲守在 25 µm 內,格柵也少了 37 %
- 實作案例——其他案例,以及案例頁怎麼讀
- 透過 HTTP API 進行重播驗收——邊播邊看,並依證據驗收
- 刀具幾何——刀把輪廓、頸部與伸出量