Jetson AGX Thor 機殼的 NC 優化:HiNC 的進給優化讓長刀的兩個裝夾少 28 % 到 52 %,上蓋精修的撓曲守在 25 µm 內,看似已到極限的格柵也少了 37 %
Jetson AGX Thor 機殼是一個開源硬體的鋁機殼:一個 AI 代理 (agent) 用自己的 2.5 軸 CAM 產生刀路,分八次裝夾,在一台裝 FANUC αT12/12000i 主軸的 BT40 機台上加工。其中三支程式裝著工廠會問的問題。底殼與上蓋的第一次裝夾(OP10)用兩支 Ø12 mm 端銑刀——一支伸出 54 mm 的長頸刀、一支標準刀——粗加工並精修內側,照的是代理保守的規則:每刃 0.08 mm,每一次斜降進刀與每一層全寬的第一圈都用半速。精修時,只要刀路吃到比留量更多的料,刀就彎過案例的 25 µm 上限,底殼的牆最多到 42.6 µm。後面板的第一次裝夾則花 120.5 分鐘,用一支 Ø1.5 mm 長頸刀切 26 條格柵槽;在案例的 0.25 mm 網格寬度下,HiNC 讀到它的應力剛好頂在降伏三分之一的目標上。這一頁,同一個代理把這三支程式交給 HiNC 的進給優化——它依每一步讀到的負荷重寫每一行的進給——並問三個問題:在主軸真實的功率曲線下,Ø12 粗加工能多快?限制它的是主軸還是切屑?精修能不能守在 25 µm 內,代價多少?格柵刀真的已經到極限了嗎?
在 HiNC 3.2.45 上,底殼的 OP10 從 37.7 分鐘的模擬時間降到 29.2 分鐘(V1:每一行精修都守住程式切屑),再降到 27.2 分鐘(V2:精修也依量到的撓曲調整);上蓋的 OP10 從 39.6 分鐘降到 21.4 與 19.0 分鐘;格柵段從 120.5 分鐘降到 75.5 分鐘(V3):三支程式合計少了 76.1 分鐘,−38.5 %。Ø12 粗加工在 98.4 % 與 99.6 % 的切削步上跑到代理允許的上限,也就是程式切屑的 1.5 倍。在 8,000 min⁻¹,以這個切屑穩定粗加工時,主軸功率只用到短時額定的三分之一;只有每一層開頭全寬的那一刀碰到 0.667 的目標——在那裡,原程式的進給要的是短時額定的 0.788、連續額定的 1.01,優化器把它壓回目標以下。上蓋省得最多,因為它粗加工時間的 72 % 是 CAM 的半速圈,優化器讓它們用三倍的進給走。
精修是代理保護零件的地方。V1 讓每一行精修守住自己的程式切屑,所以精修照程式原樣切。V2 加上目標切削力——25 µm 除以每支刀的柔度——而且因為這個目標在高度有變的步上不起作用,又替每一行精修定了一個進給上限,取自那一行在 V1 的撓曲。V2 讓上蓋守住 25 µm(36.5 → 24.2 µm),在底殼差了一點:牆有一步 26.7 µm、平面有 12 步最高 26.5 µm;而且兩件都比 V1 快。格柵並沒有到極限:0.25 mm 的網格高估了 0.3 mm 一層的應力,到了 0.125 mm,格柵刀 99 % 的步都跑到程式切屑。每一支優化後的程式都重播到最後一行,沒有碰撞、行程或快移切料的警報,留下的零件也一樣。本頁的一切都是模擬:沒有切過任何零件,時間是 HiNC 的理想進給估計。
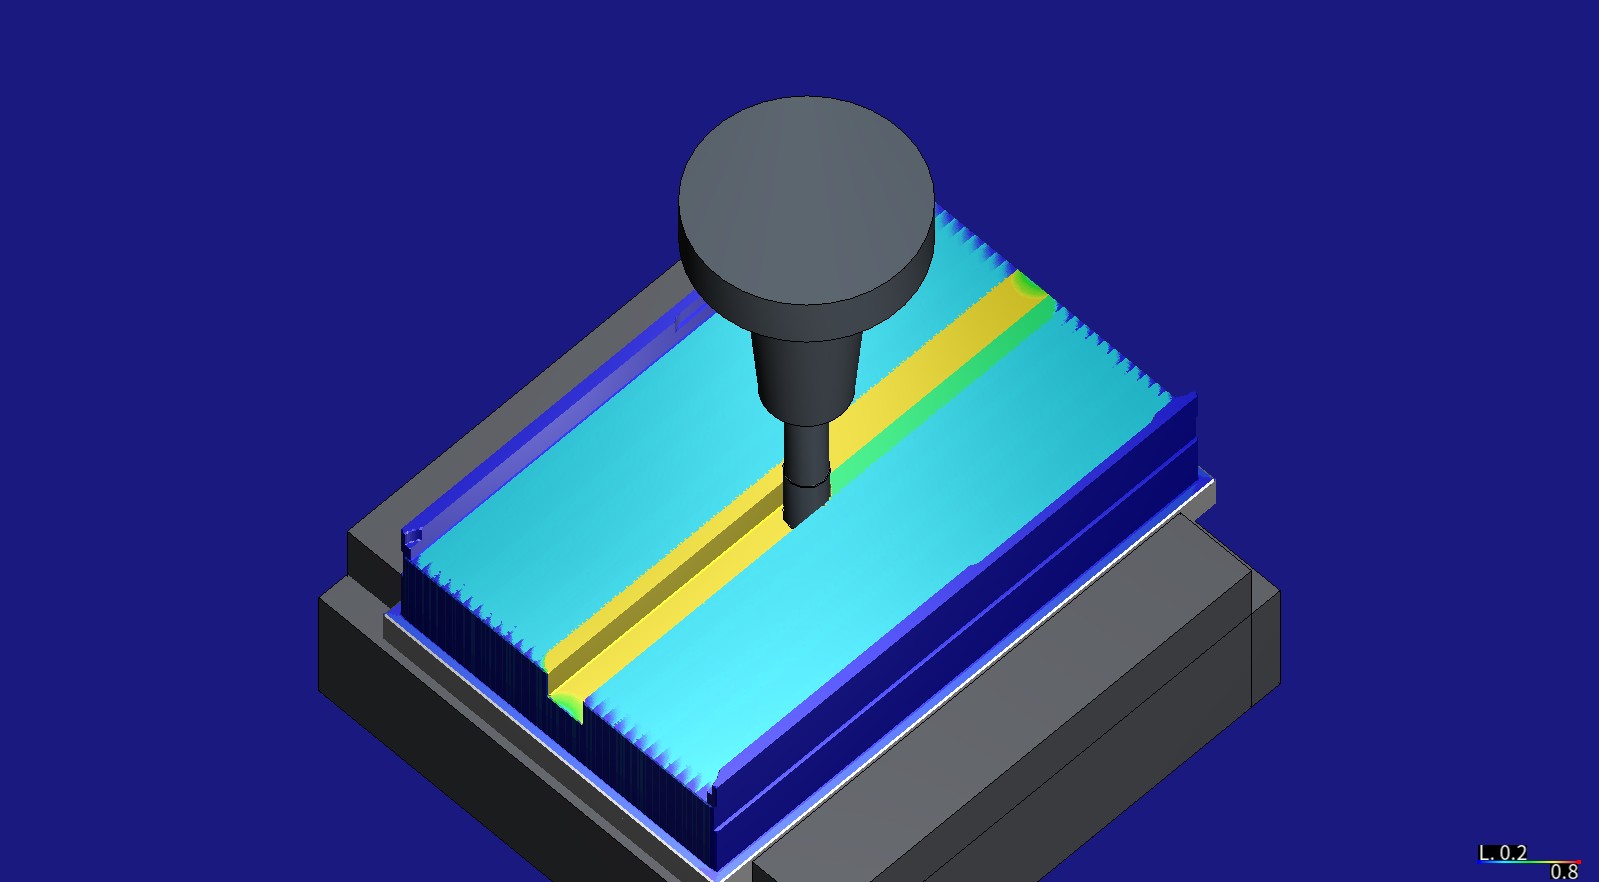
HiNC 優化之後(V1)的底殼腔體粗加工,Z −19.2 這一層,Ø12 mm 長頸刀從熱縮刀把伸出 54 mm。它切過的面依切出它的那一步的主軸功率比上色,0.2(藍)到 0.8(紅):一層開頭全寬那一刀的帶狀區讀到 0.667 的目標(黃),其餘底面約三分之一(青),用的是程式切屑的 1.5 倍。優化前的同一個畫面在下文。擷取自 HiNC 3.2.45。
| 在 HiNC 3.2.45 上量得 | 原程式 | 優化後重播 | 變化 |
|---|---|---|---|
| 底殼 OP10,模擬加工時間 | 37.7 min | V1 29.2 min/V2 27.2 min | −22.5 %/−27.9 % |
| 上蓋 OP10 | 39.6 min | V1 21.4 min/V2 19.0 min | −46.0 %/−52.0 % |
| 後面板 OP10 的 Ø1.5 mm 格柵段 | 120.5 min | V3 75.5 min | −37.3 % |
| 三支程式合計(V2 與 V3) | 197.9 min | 121.7 min | −76.1 min(−38.5 %):切削 60.5 min、空中進給 15.6 min |
| Ø12 mm 粗加工,底殼/上蓋 | 1,235.7/1,726.0 s | 720.4/627.2 s | −41.7 %/−63.7 %,98.4 %/99.6 % 的切削步在 0.12 mm 上限 |
| 粗加工最大主軸功率比,底殼/上蓋(目標:短時額定的 0.667) | 0.788/0.463 | 0.664/0.665 | 底殼超過目標的 2,076 步 → 0 |
| 粗加工最大連續功率比,底殼(只報告) | 1.010 | 0.850 | |
| 精修 XY 刀尖撓曲最大值,牆(案例的 B1:25 µm),底殼/上蓋 | 42.6/36.5 µm | V1 42.6/36.5 µm;V2 26.7/24.2 µm | V2:上蓋過,底殼牆 1 步、平面 12 步超過 |
| 格柵刀應力比,第 99 百分位/最大(目標 0.333) | 0.282/0.338 | 0.331/0.333 | 99.2 % 的切削步跑到程式切屑 |
| 格柵刀 XY 刀尖撓曲,第 99 百分位(案例的 B2:第 95 百分位 ≤ 100 µm) | 49.0 µm | 57.6 µm | B2 過 |
| 形狀:代理的 z-map、HiNC 匯出的零件、優化後的檔 | — | — | 除了牆上一個平手格點,每個格點相差在 1 µm 內;體積相差 0.001 % 以內;上蓋的檔有 71 點偏離自己的行最多 5.3 µm |
| 重播訊息:碰撞/行程/快移切料 | 0 | 0 | 每一行同時帶嵌入設定與優化器的來源註記,就報一則 Script-Compile--Error(難題 7) |
| 在共用的 32 執行緒伺服器上的成本:優化播放/重播 | — | 8.5–12.5 min、19–57 GiB/3.5–7.7 min、2–4 GiB | 連同試跑約 105 分鐘的伺服器時間 |
案例
機殼本身的案例頁講代理怎麼替 Antmicro 的四個零件各排兩次裝夾、寫自己的 CAM、選了十四把刀與刀把,並讓八支程式都通過驗收;這一頁從那裡接著做。代理拿到的是:
-
三支驗收過的程式(時間取自這次研究在 HiNC 3.2.45 上的播放,量測):
- 底殼的 OP10,37.7 分:端銑頂面、外輪廓粗精加工、用 T 型槽刀切外側溝、38.5 mm 深的腔體逐層粗加工並在每層後精修牆、精修底面,再用 Ø6 與 Ø4 清角與兩個墊塊之間的窄縫;
- 上蓋的 OP10,39.6 分:底面的口袋、凸緣內外側、從外形外側切凸緣旁的窄帶、八個 Ø3.3 的孔;
- 後面板 OP10 的格柵段,120.5 分:用一支 Ø1.5 的兩刃長頸端銑刀,在 1.5 mm 的腹板上切 26 條 2.0 mm 寬、40–48 mm 長的直槽,每條分六層、每層 0.3 mm。
-
刀具(讀取自案例):T1,Ø12 三刃長頸鋁用端銑刀(RobbJack MFMHV-303-12:刃長 19.03 mm、刀頸 Ø11.4 到 54 mm),從熱縮刀把伸出 54 mm,用在底殼;T10,標準的 Ø12 三刃端銑刀,伸出 32 mm,用在上蓋;兩支都是 8,000 min⁻¹。殘料刀 T2(Ø6 長頸)、T3(Ø4)與 T11(Ø6);T4,Ø20 × 5 的 T 型槽刀;T8,Ø3.3 鑽頭;以及 T12,Ø1.5 格柵刀,伸出 14 mm,12,000 min⁻¹。
- CAM 的進給規則(讀取自代理的 CAM):Ø12 以 F1920 切削(每刃 0.08 mm),F800 下刀,以半速斜降進刀,每一層全寬的第一圈其餘部分也用半速(F960),全槽的側向連接用 40 %(F768);精修一刀以斜降進刀,第一圈用 F720(每刃 0.03 mm),再以 F1440(0.06 mm)把同一圈走一次;格柵刀斜降進刀後,每層的第一圈是全槽、用 F180,第二圈用 F360(每刃 0.015 mm),F150 下刀。
- 案例給這些刀的標準:B1,長刀在每一個精修步的 XY 刀尖撓曲不超過 25 µm,也就是 ±0.1 mm 一般公差的四分之一——案例驗收唯一沒過的一條;B2,粗加工撓曲第 95 百分位不超過 100 µm;主軸功率與刀具應力低於 1。
- 案例的設置:Al 6061-T6;通用 BT40 三軸機台,快移 25.4 m/min;HiNC 內附的 FANUC αT12/12000i 主軸,1,500 到 6,000 min⁻¹ 短時曲線 15 kW、連續 12 kW,到 12,000 降為 5.5 與 3.7 kW,所以在 Ø12 的 8,000 min⁻¹ 是 11.8 與 9.2 kW(讀取)。
- 要求:HiNC 的產品負責人要從舊案例往上加的 NC 優化實作案例。
沒有人告訴它的:
- Ø12 的切屑可以到多大。 程式的每刃 0.08 mm 是代理自己定的;RobbJack 為 MFMHV-303-12 給的切削條件是粗加工每刃 0.1524 mm、精修 0.0762 mm(2024 鋁、全槽、剛性夾持)。
- 怎麼守住撓曲上限。 HiNC 的優化器守主軸功率、主軸扭矩、刀具應力、目標切削力與進給上下限;它沒有內建的撓曲準則,所以 B1 必須由別的準則承載。
- 網格讀不讀得準格柵的薄層。 格柵刀每層切 0.3 mm;案例的網格寬度是 0.25 mm。
本頁的每個數字都來自這次研究在 HiNC 3.2.45 上的播放:每支原程式的優化播放同時就是它的基準,所以每一個「優化前」都和它的「優化後」並排量得。
代理建了什麼
每個值都標明:讀取(讀自程式、案例或型錄)、推得(由它們算出)、自選(代理的選擇)、預設(HiNC 的預設,照留)或量測(在 HiNC 3.2.45 的播放中量得)。
一個變體=一次優化播放——HiNC 播放原程式,程式前放一個「NC 優化設定」命令,播完寫出優化後的檔——加上一次在同一專案、同一毛胚、同一網格寬度下重播優化後的檔。每支程式都是整支一輪播放。
| 播放 | 對象 | 網格寬度 | 回答什麼 |
|---|---|---|---|
| 試跑 | 底殼與上蓋 OP10 的修剪段,毛胚只留 +X 端的 25.5 mm,用 V1 與 V2 的設定;後面板第一條格柵槽的六層,用三種網格寬度 | 0.25 mm;0.25、0.125、0.0625 mm | 優化器改不改得動這些程式的進給,嵌入的設定有沒有落在對的行,重播乾不乾淨,播放要多少成本,V3 用哪一種網格寬度 |
| V1 | 底殼與上蓋的 OP10 | 0.25 mm | Ø12 粗加工在主軸目標內放寬到每刃上限;精修與殘料守住程式切屑 |
| V2 | 同上 | 0.25 mm | V1 再加上:Ø12 精修的目標切削力,以及取自 V1 撓曲的每行上限——B1 守不守得住、時間多少 |
| V3 | 後面板 OP10 的整段格柵(原程式第 2,294–14,693 行),毛胚是格柵區的料塊,X −47 到 47、Y −26 到 26、Z −16.5 到 −8.0 | 0.125 mm | 以程式切屑為上限的格柵刀 |
每把刀的優化限制,每次優化播放前透過 PUT api/Cutter/{id}/opt-limit 整個送出,再讀回記進播放紀錄:降伏安全係數 3(應力守在降伏的三分之一)、最小切屑厚與後角限制開啟、不設每刃最小進給——都是預設——以及每刃進給上限:
| 刀 | 程式的每刃進給——推得(F ÷ 轉速 ÷ 刃數) | 上限 | 出處 |
|---|---|---|---|
| T1 Ø12 長頸、T10 Ø12;3 刃、8,000 min⁻¹ | 粗加工 0.08 mm(F1920),半速圈 0.04(F960);精修 0.06(F1440)與 0.03(F720);下刀 0.033(F800) | 粗加工 0.12 mm(F2880) | 自選:程式粗加工切屑的 1.5 倍,在型錄 0.1524 mm 的粗加工值之下 |
| T2 Ø6 長頸、T3 Ø4、T11 Ø6(殘料刀) | 0.03、0.025、0.04 mm | 每一行守自己的程式切屑 | 自選:守住(見下) |
| T12 Ø1.5 長頸;2 刃、12,000 min⁻¹ | 0.015 mm(F360);第一圈與斜降 0.0075(F180);下刀 0.00625(F150) | 0.015 mm(F360) | 自選:程式切屑,不放大——這麼細長的長頸刀,型錄慣例會降低進給與切深;而全槽在 F360 已讀到約 0.30 的應力比,接近 0.333 的目標(第一條槽在 0.0625 mm 優化後重播的中位數 0.304) |
| T4 T 型槽刀 | 0.03 mm | 不優化 | 自選:它切的是倒扣,代理自己的 z-map 檢查看不到 |
| T7–T9 鑽頭 | 每轉 0.06–0.10 mm | — | 固定循環(G81),優化器本來就不改 |
每支程式前的「NC 優化設定」,每個鍵都寫出、讀回:
| 設定 | 值 | 出處 |
|---|---|---|
| 進給優化、重新插值 | 開 | 預設 |
| 每刃最大/最小進給 | 不設/0 | 刀具限制帶著上限;嵌入的設定在需要時再往下壓 |
| 最小進給率 | 100 mm/min | 自選:低於程式最低的切削進給(格柵的 F150 下刀);預設的 1 mm/min 會讓一個幻影讀值把整段壓到幾乎停住 |
| 最大進給率 | 10,000 mm/min | 自選:快移 25.4 m/min 的 BT40 加工中心,切削進給上限取保守值 |
| 快速進給率——空切進給,給延伸距離內都沒有切削的行 | 10,000 mm/min,每段再設 | 推得:見下面的空切進給規則 |
| 最大加速度 | 1,000 mm/s² | 自選:預設的 10 mm/s² 會把每一次變速攤到幾百毫米 |
| 主軸功率與扭矩安全係數 | 1.5:目標是短時額定的 67 % | 預設 |
| 命令的降伏與熱降伏安全係數 | 0、0:刀具自己的係數 3 生效 | 預設 |
| 優先力(目標切削力) | 程式層不設;V2 設在精修行上 | V2(見下) |
| 延伸前/後距離 | 2 mm 與 2 mm | 預設 |
| 進給率指派比率 | 0.01 | 預設 |
| 原始進給率下限 | 關 | 預設:這些程式從沒有在量產上跑過 |
| 前進、側向與深度補償;深度分割 | 關 | 自選:補償不在本研究內;深度分割關閉時,被目標切削力壓到下限的步,日誌寫的就是下限 |
| 省略前導零 | 關 | 自選:代理的檢查要讀懂輸出的每一個數字 |
逐行嵌入的設定。 每一行屬於案例自己的工序清單裡包住它的最內層工序。加工類別或刀具一變,就在第一個移動行的行尾加一個腳本註解 (@@…),從那一行的移動起套用新的值,做法如嵌在 NC 碼裡的設定所述;在精修與殘料的行上,只要某一行自己的設定和當時生效的不同,也加一個註解。其他什麼都不變:代理的檢查確認,拿掉加上的註解就是逐字相同的原程式。V1 的程式帶了 494(底殼)與 201(上蓋)個這樣的註解,V2 是 619 與 245,V3 一個。
| 加工類別 | 刀 | V1 | V2 | V3 |
|---|---|---|---|---|
| 粗加工:端銑、外輪廓、腔體,連同其中的下刀、斜降與連接 | T1、T10 | 刀具的 0.12 mm 上限;空切進給 10,000 | 同 V1 | — |
| 牆與平面精修 | T1、T10 | 每一行守自己的程式切屑;空切進給用自己的進給 | 每一行的上限取自 V1 的撓曲(見下);空切進給用自己的進給;目標切削力 | — |
| 殘料加工 | T2、T3、T11 | 每一行守自己的程式切屑與進給 | 同 V1 | — |
| 格柵 | T12 | — | — | 刀具的 0.015 mm 上限;空切進給 1,010 |
V2 的目標切削力=25 µm ÷ 刀具的柔度,推得:在 V1 優化播放的精修切削步中、力超過 1 N 的那些,取「XY 刀尖撓曲 ÷ 最大切削力」的第 95 百分位。T1:0.1207 µm/N → 207.1 N;T10:0.0950 µm/N → 263.1 N。在這個力下,95 % 的步不超過 25 µm。撓曲是 HiNC 的刀具樑模型;這個目標守的是模型裡的撓曲,不是量到的。
V2 的行上限,推得(原因見難題 2):對每一條精修原程式行,D 是它的切削步在 V1 優化播放中最大的 XY 刀尖撓曲,fz₀ 是它的程式切屑。D ≤ 25 µm 時,這一行的上限是 min(0.076, fz₀ × (25 ÷ D)²);D > 25 µm 時是 max(0.0042, fz₀ × (25 ÷ D)^3.7);兩者都往下取到 23 個階梯值之一,從 0.0042 mm(100 mm/min,最小進給)到 0.076 mm——RobbJack 給 MFMHV-303-12 的精修每刃(切寬 2.4 mm;這裡的精修只切 0.3 mm)。指數來自試跑:HiNC 的力隨切屑以 fz^n 變化,n 在 0.27 到 0.50 之間;加快一行時用陡的那一端(n = 0.5,指數 2),壓慢時用平的那一端(n = 0.27,指數 1 ÷ 0.27 = 3.7),兩邊都偏保守。目標切削力在每一行照樣生效:它作用的地方由它來壓,行上限則保證它不作用的地方,沒有一行會被加快到超過自己撓曲允許的程度,而且超過 25 µm 的行事先就會慢下來。
空切進給,依計畫的一條規則推得。延伸距離前後 2 mm 內都沒有碰到毛胚的步,優化器給它空切進給;所以網格留不住的薄料——比一格還薄,或精修時刀被推開而留在牆上的殘料——就會以這個進給被切。每把刀的空切進給,是讓一片厚度等於那把刀基準中 XY 刀尖撓曲第 99 百分位的薄料,切出的切屑不比那把刀在上限下自己那一刀的切屑厚的進給:以 h = fz × sin φ、cos φ = 1 − 2 × 徑向切深 ÷ 刀徑,F = 上限下的 h ÷ 薄料的 sin φ × 刃數 × 轉速,夾在程式進給與 10,000 mm/min 之間。T1 與 T10 算出來超過 25,000 mm/min,取 10,000;T12 在全槽、0.125 mm 下的薄料是 49.0 µm,得 1,010 mm/min。精修與殘料行的空切進給就是這一行自己的進給。
網格寬度,自選:Ø12 的程式用 0.25 mm,也就是驗收的網格寬度:在 X 端的修剪段上,精修撓曲、力與柔度在 0.25 與 0.125 mm 的讀值相差 8 % 以內(上蓋 33.3 與 33.5 µm、底殼 21.9 與 20.4 µm),而 0.125 mm 要八倍的格數。格柵依試跑前寫下的規則用 0.125 mm(難題 3)。每一次重播都用它的優化播放的網格寬度。
不優化的部分:快移、換刀與其中的 G43/G49 行、G91 G28、M 碼與鑽頭的 G81 循環,優化器本來就不改;T 型槽刀(71 秒,底殼 OP10 的 3 %);殘料刀守住程式切屑,因為它們切的是 R3 角的最後一刀,HiNC 在那裡可能多算小刀的負荷;四個 OP20 裝夾,它們的毛胚是 HiNC 匯出的 OP10 零件,網格最多 160 萬面;以及前面板的格柵,這次沒有播,不宣稱它的時間。
代理怎麼管理這件工作
- 先寫標準與設定。 計畫——三個問題、三個變體、每個設定與它的出處、十條標準,以及 V3 網格寬度的規則——在第一次優化播放(包括試跑)之前提交。試跑改了什麼,寫在計畫旁成為一份修正,並在第一次整支程式播放之前提交;結果寫在它之後。計畫的原文與標準從沒有改寫。
- 先小後大。 兩支 Ø12 程式的 X 端修剪段,以及第一條格柵槽在三種網格寬度下的試跑,先把整條流程走過一遍——優化、重播、確認進給真的改了、優化檔的每一點都在它的原程式行上、重播每一行都乾淨——才跑任何整支程式。
- 一次只跑一個重的播放。 一份私有的 HiNC 3.2.45 跑在一台 32 執行緒的伺服器上,和線上服務及其他代理的研究共用。每一個重的播放都排在和那些研究共用的鎖上、等到至少 40 GB 的可用記憶體、在剛重啟的實例上從檔案重新載入專案,播放中每三分鐘唯讀巡看一次:警報、刀與行、碰料步的比例、負荷。
- 設定都讀回。 每把刀的限制與每個選項在每次播放後讀回,和結果、訊息、伺服器時間與記憶體一起保存。
- 研究換手一次。 第一個代理在試跑後停下。接手的代理比對伺服器上的計畫與已提交的版本——兩者只差換行字元,所以沒有任何播放是在未提交的修改下跑的——並在第一次整支程式播放之前,提交修正與試跑結果。
- 人在哪裡介入。 HiNC 的產品負責人要從舊案例往上加的 NC 優化實作案例;變體、設定與標準是代理的。
第一次優化播放之前寫下的標準。切削步是碰到料、而且每秒移除超過 0.01 mm³ 的步:
| # | 標準 |
|---|---|
| O1 | 每一支優化後的程式都重播到最後一行、沒有新的警報:跑過的行數等於檔案的行數;沒有碰撞與行程警報;快移切料不多於同網格寬度的優化播放;沒有優化播放裡沒有的警告或錯誤。每一次優化播放都走到 Optimization Feedrate built. 與 Total 1 files optimized.,沒有授權拒絕、沒有 StepFailed |
| O2 | 主導負荷在目標內:每把被優化的刀,重播的切削步至少 99 % 在短時額定功率與扭矩的 0.667 × 1.02、降伏的 0.333 × 1.02 以下;V2 的精修步至少 99 % 在目標切削力 × 1.02 以下。寫在下限的步允許高於目標,另外列出 |
| O3 | 形狀不變:(a) 優化檔的每一點都在它的原程式行上,誤差 1 µm 內;(b) 代理自己的 z-map(0.1 mm,格柵 0.05 mm)在優化後的程式之後,與原程式之後相比,99.9 % 的格點相差 1 µm 內;(c) HiNC 匯出的零件體積相差 0.1 % 內 |
| O4 | 時間,事先預測:V1 底殼 −12 到 −25 %、上蓋 −15 到 −30 %;V2 不比 V1 慢;V3 −30 到 −55 %。量到多少照報,沒中就從優化器的日誌說明原因 |
| O5 | 精修撓曲:V1,Ø12 每一類精修的 XY 刀尖撓曲第 99 百分位與最大值不高於基準 × 1.02;V2(B1),不在下限的精修步最大不超過 25 µm × 1.02,在下限的另外列出;V3,格柵刀的第 95 百分位不超過 100 µm(B2),第 99 百分位與最大值和基準比較 |
| O6 | 空切進給不落在料上:代理依播放順序在自己的 z-map 上重走每一支優化後的程式;任何以高於該行上限 × 1.02 的進給移除超過 0.01 mm³ 的移動,連同行號、進給、體積與深度列出 |
| O7 | 輸出檔真的被優化:每一個優化檔都和原檔不同;改寫沒有回報錯誤;優化器的訊息逐條記數;行數、F 字與其範圍、來源註記與嵌入的設定都照樣帶著 |
| O8 | CAM 手寫的進給規則對優化器,照報、不判過否:下刀、斜降、半速圈、連接、格柵的兩圈——優化後依時間加權的中位進給,以及比程式快或慢的時間比例 |
| O9 | 誰決定進給,照報:每一個切削步,逐步日誌裡允許最低每刃進給的準則。預測:V1 粗加工至少 80 % 頂到上限,全寬那一刀由主軸功率決定;V2 精修多數到 0.076,上蓋 X 端由目標切削力決定;V3 多數頂到上限 |
| O10 | 每把刀都有切:整支一輪的播放中,每把刀碰料的步數和案例驗收(一把刀一輪)同一數量級(±10 %),沒有一把刀是 0 |
難題
每個難題都寫出情況、要是沒發現的風險、怎麼發現、怎麼解,以及解法成立的證據。
1. 一刀精修裡有兩種程式切屑
- 情況。 計畫以每段一個上限、0.06 mm(F1440)讓 Ø12 精修守住程式切屑。但 CAM 進入每一層精修時,是斜降進刀、把第一圈其餘部分用半速 F720(每刃 0.03 mm)走完,然後以 F1440 再走同一圈。底殼的程式有 7,069 條 F720 的精修行(其中 1,058 條是斜降)、6,517 條 F1440;上蓋是 1,509(681)與 1,998 條。
- 風險。 0.06 mm 的段上限會把半速那一圈加倍——那一圈切的正是 0.3 mm 的留量——精修撓曲跟著變大,偏偏就是案例已經沒過的那一條。
- 怎麼發現。 上蓋 X 端的試跑:精修撓曲的第 99 百分位與最大值從 33.3 與 36.5 µm 升到 41.7 與 43.6 µm。
- 怎麼解。 每一行精修與殘料都守自己的程式切屑:行尾的註解把上限設為這一行的 F ÷(轉速 × 刃數),空切進給設為自己的進給,只在和當時生效的設定不同時才寫。這些行只會因負荷被壓慢,不會被加快。計畫原本允許殘料刀的下刀與斜降拉到程式切屑,也用同樣的方式守住:它們所屬的半速圈是全寬的一刀,不只是進刀那一段。
- 證據。 在 V1,精修時間幾乎不動(底殼牆 271.2 → 271.5 秒、平面 581.4 → 586.6 秒;上蓋 155.7 → 156.3 與 455.5 → 459.4 秒),撓曲也就是原程式的(見〈結果與效益〉的 B1 表)。
2. 在斜降上不起作用的目標切削力
- 情況。 V2 原本要用目標切削力(25 µm ÷ 柔度)承載 B1,同時把精修上限放到型錄的精修切屑 0.076 mm。
- 風險。 放寬的上限會把每一行精修加快;只要目標切削力在哪裡守不住,那裡的精修就彎得更多,V2 反而讓 B1 變差。
- 怎麼發現。 在上蓋 X 端用 V2 設定的試跑裡(依修剪段的柔度,目標 293.7 N),代理把每一個精修步的力和優化器的逐步日誌逐一比對。超過目標的等高步有 93 步,目標切削力準則壓下了 69 步;高度有變的步——斜降進刀——有 92 步,一步也沒壓,於是它們跑到 0.076 mm,撓曲到 44.4 µm。其他準則在高度有變的步上照常作用:上蓋 V1 的試跑中,主軸功率決定了 29 個斜降上的精修步、應力 2 個;0.25 mm 的格柵試跑中,應力決定了 96 個。目標切削力漏掉的 24 個等高步在同一段:斜降之後同一層的那一圈,Z −13.4。而 B1 最大的讀值正落在這種圈上:上蓋外輪廓的精修是斜降,底殼最深一層內牆是緊接在斜降後的全進給圈。另一個發現讓更強的目標也沒有意義:HiNC 的力隨切屑變化得很弱。在原程式與重播中同一刀位的成對步上,力以 fz^n 變化,n 的第 10 百分位 0.27、中位數 0.31–0.33、第 90 百分位 0.40–0.50;上蓋的切屑從 0.03 降到 0.0043 mm,力的中位數只從 346 降到 160 N。
- 怎麼解。 V2 讓目標切削力在它作用的地方照樣作用,再替每一行精修加一個取自這一行在 V1 撓曲的上限(公式見〈代理建了什麼〉):沒有一行會被加快到超過自己撓曲允許的程度,超過 25 µm 的行事先就慢下來,斜降也一樣。底殼 7,392 條有切削步的精修行裡,7,195 條加快、133 條壓慢、64 條不變;上蓋 2,395 條裡,2,351 條加快、42 條壓慢、2 條不變。
- 證據。 上蓋過了 B1,牆 36.5 → 24.2 µm,而且兩件的 V2 都比 V1 快;沒守住的地方見難題 5 與 6。
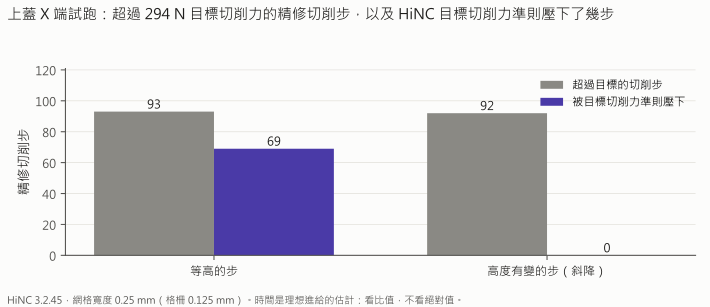
改變 V2 的那次試跑:目標切削力壓下了大部分超過它的等高步,斜降上的步一步也沒壓。
| 試跑中同一刀位的成對步 | 對數 | 每刃進給中位數:原程式 → 重播 | 力的中位數 | F ∝ fz^n 的 n:第 10/50/90 百分位 |
|---|---|---|---|---|
| 上蓋 X 端,V2 設定 | 602(其中 334 對超過 250 N) | 0.03 → 0.0043 mm | 345.6 → 160.0 N | 0.27/0.326/0.452(超過 250 N:0.27/0.309/0.435) |
| 上蓋 X 端,V1 設定 | 517(其中 68 對超過 250 N) | 0.03 → 0.06 mm | 71.2 → 89.1 N | 0.296/0.326/0.40(超過 250 N:0.363/0.401/0.45) |
| 底殼 X 端,V2 設定 | 264 | 0.06 → 0.076 mm | 86.6 → 97.4 N | 0.308/0.332/0.50 |
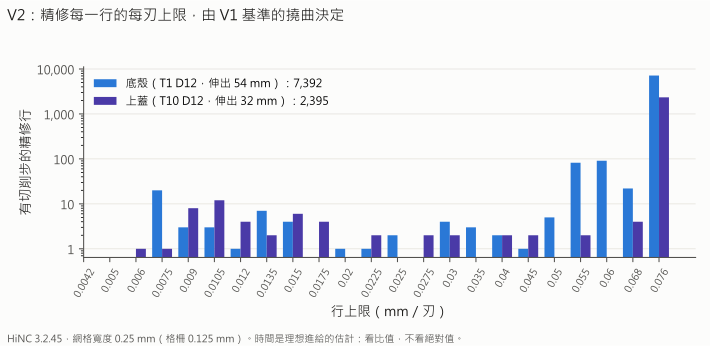
V2 的行上限:幾乎每一行精修都升到型錄的 0.076 mm;在 V1 彎超過 25 µm 的少數幾行被往回壓,底殼最多壓到程式切屑的八分之一,上蓋壓到五分之一。
3. 只是看起來到了極限的格柵
- 情況。 格柵刀每層切 0.3 mm。在案例的 0.25 mm 網格寬度下,HiNC 讀到第一條槽半速那幾段(F180 的第一圈與斜降)的應力第 95 百分位 0.335、最大 0.436,目標是 0.333。
- 風險。 認定格柵不能再快——或讓優化器依一段其實屬於網格的尾巴,把三分之一的步壓慢,再把每一步前後 2 mm 一起拖慢。
- 怎麼發現。 試跑之前,代理把第一條槽的六層用三種網格寬度各播一次:在半速的那幾段,應力的中位數在每一種網格寬度都一樣,0.25 到 0.26;但在 0.25 mm,尾巴比 0.0625 mm 的高出 26 %(第 99 百分位)到 42 %(最大)。
- 怎麼解。 一條在試跑前寫進計畫的規則:如果 0.125 mm 修剪段的優化時間和 0.0625 mm 的相差 3 % 以內,而且 0.125 mm 的優化程式在 0.0625 mm 重播時沒有切削步超過 0.333 × 1.02,V3 就用 0.125 mm;否則用 0.0625 mm。兩項都成立:179.6 對 175.8 秒(2.1 %),在 0.0625 mm 的最大應力比是 0.3368。
- 證據。 整段格柵在 0.125 mm 下,99.2 % 的切削步跑到程式切屑,整段從 120.5 降到 75.5 分。
| 第一條格柵槽,六層 | 原程式 F180 的第一圈與斜降:應力比 p50/p95/p99/最大 | 同一批步的 XY 刀尖撓曲 p50/p95/最大 | 第二圈碰到料的步 | 優化後重播 | 誰決定進給 |
|---|---|---|---|---|---|
| 0.25 mm | 0.261/0.335/0.342/0.436 | 45.2/60.3/77.8 µm | 1,000 | 284.2 → 204.1 s(−28 %) | 上限 67 %、應力 33 % |
| 0.125 mm | 0.246/0.282/0.282/0.338 | 42.5/49.0/59.4 µm | 1,645 | 284.2 → 180.7 s(−36 %) | 上限 99.2 %、應力 0.8 % |
| 0.0625 mm | 0.264/0.271/0.271/0.308 | 45.8/47.1/53.9 µm | 2,454 | 284.2 → 176.9 s(−38 %) | 上限 99.9 %、應力 0.1 % |
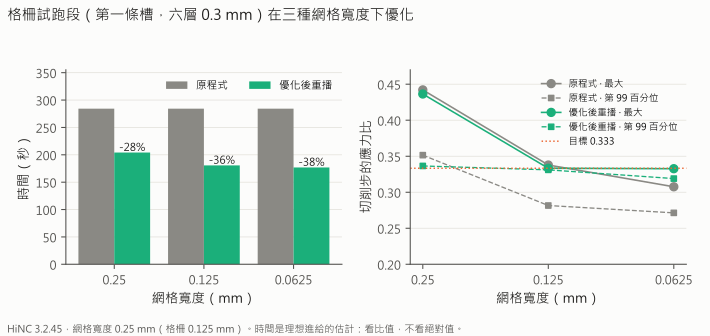
同一條槽,三種網格寬度。在 0.25 mm,應力的尾巴屬於網格,而且吃掉四分之一的收益。
4. 往快的方向沒中的預測
- 情況。 計畫預測上蓋的 OP10 在 V1 是 −15 到 −30 %;結果是 −46.0 %。
- 風險。 不管往哪個方向沒中,都代表對程式的理解有誤:不加解釋就接受結果,或反過來不相信一個正確的結果。
- 怎麼發現。 O4。
- 怎麼解。 由 CAM 手寫規則的對照(O8)解釋。上蓋粗加工時間的 72 % 是 CAM 的半速圈:全寬的第一圈 911.4 秒、斜降進刀 337.2 秒,都是 F960,總共 1,726.0 秒。HiNC 讀到這些圈遠低於目標,優化器讓它們在 0.12 mm 的上限、F2880 下走,是原進給的三倍。在底殼,同樣的圈只佔粗加工的 22.5 %。CAM「全寬就用半速」這條規則,對這支主軸上切鋁的 Ø12 刀太保守。上蓋 V1 的 O4 照原文判為沒過。
- 證據。 〈結果與效益〉的規則表與圖。
5. 一個 26.7 µm 的牆上步
- 情況。 V2 的底殼重播留下一個 26.7 µm 的牆上步,以及 12 個超過 25.5 µm 的平面步(最多 26.5 µm)。
- 風險。 有步超過還說 B1 過了,或為了一步就說這個做法不行。
- 怎麼發現。 O5。
- 怎麼解。 那個牆上步在 X 端的轉角 (90.5, 55.0, −24.0):重播在那裡讀到整段 19.03 mm 的刃長都在嚙合、257 N;基準在同一點讀到的是 5 mm、194 N、22.0 µm。重新插值的進給會移動 HiNC 取樣切削的點,轉角的讀值就跟著移動;NC 優化原理也寫明重播可能因此略高於目標。那 12 個平面步被守在目標切削力上(210 N 對 207.1 N),但它們的柔度 0.126 µm/N 高於用來推出目標的第 95 百分位柔度 0.1207 µm/N:照設計,這個目標只涵蓋 95 % 的步。底殼 V2 的 O5 判為沒過。還有一處更正也放在這裡:修正文件曾寫底殼 B1 最大的讀值在斜降上;整支播放後發現,它在緊接斜降之後、F1440 的全進給圈,切的是斜降留下的楔形料。結果一節已更正,修正文件的原文照留。
- 證據。 B1 表:底殼牆 42.6 → 26.7 µm、平面 38.8 → 26.5 µm,兩者都比原程式接近 25 µm 得多。
6. 上蓋的目標切削力比例
- 情況。 O2 要求 V2 精修切削步至少 99 % 在目標切削力 × 1.02 以下。上蓋的牆有 613 步超過 263.1 × 1.02 N:只有 94.9 % 在內。
- 風險。 把這次沒過讀成上蓋彎過了 B1。
- 怎麼發現。 O2。
- 怎麼解。 那些步在斜降行上,目標切削力在那裡不起作用(難題 2),是行上限替它們守住撓曲:這些步的柔度(每牛頓的撓曲)是 0.068 µm/N,低於推出目標時用的 0.0950 µm/N,所以即使超過目標切削力,撓曲仍在 24.2 µm 以下。上蓋 V2 的 O2 判為沒過;B1 本身是過的。
- 證據。 標準表。
7. 乾淨的重播裡有幾百則腳本錯誤
- 情況。 每一支 Ø12 程式的重播都報
Script-Compile--Error:488(底殼 V1)、197(上蓋 V1)、613(底殼 V2)、241(上蓋 V2)則;格柵的一則也沒有。 - 風險。 滿是錯誤的重播可能藏住一個真的錯誤;或者嵌入的設定在優化檔裡丟了。
- 怎麼發現。 O1 對優化播放裡沒有的訊息的計數。
- 怎麼解。 錯誤數正好等於「同一行有嵌入設定
(@@…),後面又接著優化器的來源註記(src(LineNo: …))」的優化行數:底殼 V1 是 488/488,而只有設定、沒有註記的 6 行都能編譯。HiNC 把一則括號註解從該行第一個(讀到最後一個),如NC 碼中的腳本命令所述,所以讀回優化檔時,註記被當成嵌入腳本的一部分編譯(錯誤 CS7017,位置在第一個註解結束的那一欄)。一支十秒的小程式就能單獨重現:腳本註解後面在同一行接著另一個註解就報錯,同一個腳本註解放在行尾就正常。這些設定是優化用的,在重播裡不做任何事;動作不受影響,控制器也只把兩者當註解。四支 Ø12 重播的 O1 照原文判為沒過。 - 證據。 每一次重播都沒有碰撞、行程或快移切料的警報,每一行都跑到(標準表)。
8. 偏離原程式行幾微米的點
- 情況。 O3 (a) 把優化檔的每一點走回它的原程式行:上蓋有 71 個點偏離 1 到 5.3 µm。
- 風險。 一條和程式不同的路徑,寫進機台要跑的檔案。
- 怎麼發現。 O3 (a)。
- 怎麼解。 71 個點全在粗加工行上:Y 只變化約 0.006 mm 的長直線。優化器切開這種行時,各片段帶著原程式行終點的 Y 值,所以每一片段最多偏離這一行本身那一點點 Y 的變化。上蓋的 O3 判為沒過。
- 證據。 代理的 z-map 與 HiNC 匯出的零件,在優化後的程式之後和原程式之後讀起來相同(形狀表)。
9. 掠過一片薄料的空切進給
- 情況。 O6 在代理自己的 0.1 mm z-map 上重走每一支優化後的程式。在底殼的粗加工,有一個以 10,000 mm/min 空切進給走的移動,長 0.68 mm、在 Z −38.24,從一個 5.98 mm 深的料邊削下 0.06 mm³——一整柱格點。V1 與 V2 寫出的是同一個移動。
- 風險。 一個以 10,000 mm/min 穿過料的進給移動。
- 怎麼發現。 O6。
- 怎麼解。 HiNC 的 0.25 mm 網格在兩次播放裡都沒有讀到這個移動碰料:那片料比它的一格還窄,所以 HiNC 讀成空中,優化器就給空切進給。底殼的 O6 照原文判為沒過。上蓋與格柵的優化程式沒有這種移動。
- 證據。 〈結果與效益〉的空切進給表。
10. 下刀被讀成整個刀面
- 情況。 格柵的下刀程式是 F150,優化後中位數是 F104,也就是刀具的最小切屑每刃 0.004344 mm;重播的下刀時間有 65 % 比程式慢。V2 的部分 Ø12 精修下刀也到 F104。
- 風險。 在沒有重負荷的地方損失時間,或把一個應力讀值照單全收。
- 怎麼發現。 O8,以及逐步日誌裡下刀的那幾行。
- 怎麼解。 HiNC 把下刀的接觸讀成整個刀面,所以應力準則把格柵的下刀壓到最小切屑;Ø12 精修的下刀則是被它們的行上限壓慢,因為它們的基準撓曲讀得偏高。代價很小——格柵的下刀在 75.5 分鐘裡佔 68.5 秒——下刀仍交給優化器處理,沒有排除。
- 證據。 〈結果與效益〉的規則表。
11. 剛好落在刀半徑上的平手
- 情況。 在上蓋的試跑中,代理的 z-map 比對第一次讀到原程式與優化程式之間有 448 個格點相差 13.4 mm。
- 風險。 把一個不存在的形狀改變當真——或反過來,養成忽略差異的習慣。
- 怎麼發現。 試跑的 O3 (b)。
- 怎麼解。 那些格點剛好落在刀的半徑上,刀碰不碰得到它們是浮點數的平手。檢查改成格點要在半徑內 1 µm 以上才算被切;重算後,兩張 z-map 100 % 相同。
- 證據。 每一次整支程式的比對都 100 % 在 1 µm 內,只有 V2 底殼留下一個這種格點,4.47 mm、在完工的牆面上(99.99995 %)。
12. 共用伺服器上的 57 GiB
- 情況。 一次 Ø12 程式的優化播放,在優化階段把實例的記憶體推到 54–57 GiB,約每步 175 kB,而這台伺服器同時跑著線上服務。
- 風險。 一次播放搶走旁邊服務的記憶體。
- 怎麼發現。 第一次整支程式播放的記憶體取樣。
- 怎麼解。 播放腳本加了一道防護:伺服器的可用記憶體低於 6 GB 就停掉這個實例;它從來沒有觸發。每一個重的播放都等到至少 40 GB 可用,V3 的記憶體也在播放前依格柵試跑估計,約每步 26 kB。
- 證據。 V3 的峰值是 19.3 GiB;沒有一次播放失敗(成本表)。
13. 較小的幾件
| 發生了什麼 | 風險 | 怎麼出現 | 怎麼解 | 成立的證據 |
|---|---|---|---|---|
| 研究在試跑後換手 | 某次播放跑在未提交的計畫修改下 | 伺服器上的計畫對已提交的版本,以及播放鏈的日誌 | 兩者只差換行字元;修正與試跑結果在第一次整支播放前提交 | 計畫的歷史 |
| 分析把守住程式切屑的行自己的切屑當成最低進給 | 上蓋 842 步被算成「在下限」 | 日誌分類對照守住的行 | 只在 100 mm/min 到它的 1.5 倍之間找下限;每一份日誌重新分類 | 限制表 |
| 畫布顯示的是程式結束時的刀位 | 一張刀停在退刀高度的畫面 | 第一張畫面 | 優化前後都停在同一原程式行上一個姿勢點的畫面程式;色階設為 0.2–0.8,讓差別看得出來 | 四張畫面 |
| T 型槽刀切的是倒扣 | 空切進給落在代理的 z-map 看不到的料上 | 計畫 | T4 不優化 | 它的 70.6 秒不變 |
| 殘料刀切 R3 角,HiNC 在那裡可能多算小刀的負荷 | 依可能是雜訊的讀值調進給 | 計畫 | 守住程式切屑,只會變慢 | T3 應力比 0.386 → 0.332、T11 0.477 → 0.333 |
| HiNC 預設的最小進給(1 mm/min)與加速度(10 mm/s²) | 一個幻影讀值讓整段停住;每次變速攤到幾百毫米 | 計畫 | 100 mm/min 與 1,000 mm/s² | 寫出的最低進給 F104,就是刀具的最小切屑 |
| 驗收是一把刀一輪;這次每支程式整支一輪 | 整支一輪的播放切得比驗收少 | O10 | 數每把刀碰料的步數 | 底殼 T1/T2/T3/T4 211,147/6,392/850/5,778、上蓋 T10/T11/T8 205,501/654/410,每一個都和驗收逐步相同 |
| 和其他研究共用的鎖 | 在忙碌的伺服器上啟動重的播放 | 排隊 | 每次播放輪到才跑,各等 9–20 分 | 播放鏈照順序跑完,沒有一次失敗 |
結果與效益
在 HiNC 3.2.45 上量得:網格寬度 0.25 mm,格柵 0.125 mm,每支程式整支一輪。時間是 HiNC 的理想進給估計;請看比例,不要看絕對的分鐘數。
| 程式 | 原程式 | V1 | V2 | V3 | 預測 |
|---|---|---|---|---|---|
| 底殼 OP10 | 2,261.7 s(37.7 min) | 1,753.3 s(29.2 min),−22.5 % | 1,631.1 s(27.2 min),−27.9 % | — | V1 −12 到 −25 % |
| 上蓋 OP10 | 2,378.9 s(39.6 min) | 1,285.7 s(21.4 min),−46.0 % | 1,140.8 s(19.0 min),−52.0 % | — | V1 −15 到 −30 % |
| 後面板 OP10,格柵段 | 7,231.4 s(120.5 min) | — | — | 4,532.1 s(75.5 min),−37.3 % | −30 到 −55 % |
| 三支程式合計 | 197.9 min | 用 V1 126.2 min | 用 V2 121.7 min |
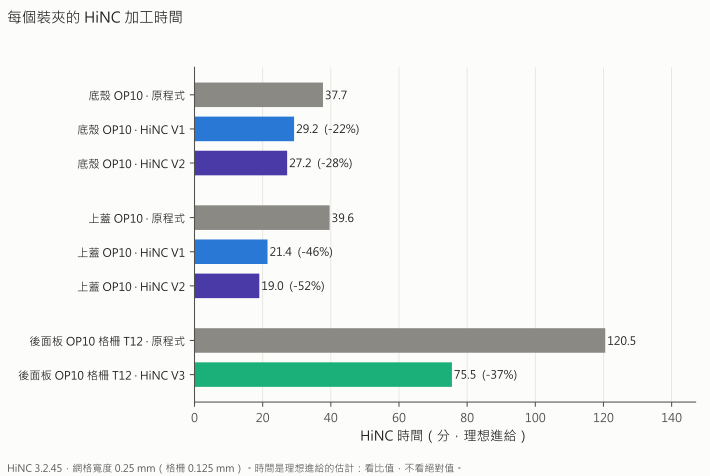
三支程式的優化前後。
| 加工類別(刀) | 底殼:原程式 → V1 → V2 | 上蓋:原程式 → V1 → V2 |
|---|---|---|
| 粗加工(Ø12) | 1,235.7 → 720.4 → 720.4 s | 1,726.0 → 627.2 → 627.2 s |
| 牆精修(Ø12) | 271.2 → 271.5 → 282.8 s | 155.7 → 156.3 → 115.7 s |
| 平面精修(Ø12) | 581.4 → 586.6 → 453.0 s | 455.5 → 459.4 → 355.0 s |
| 殘料加工 | T2 91.6 → 91.9 → 91.9 s;T3 6.2 → 7.3 → 7.3 s | T11 17.1 → 18.2 → 18.2 s |
| 不優化 | T4 T 型槽 70.6 s;換刀與快移 5.1 s | T8 鑽孔 22.0 s;換刀與快移 2.6 s |
後面板的格柵段在 V3:格柵刀 7,230.2 → 4,530.9 秒,換刀與快移 1.2 秒。
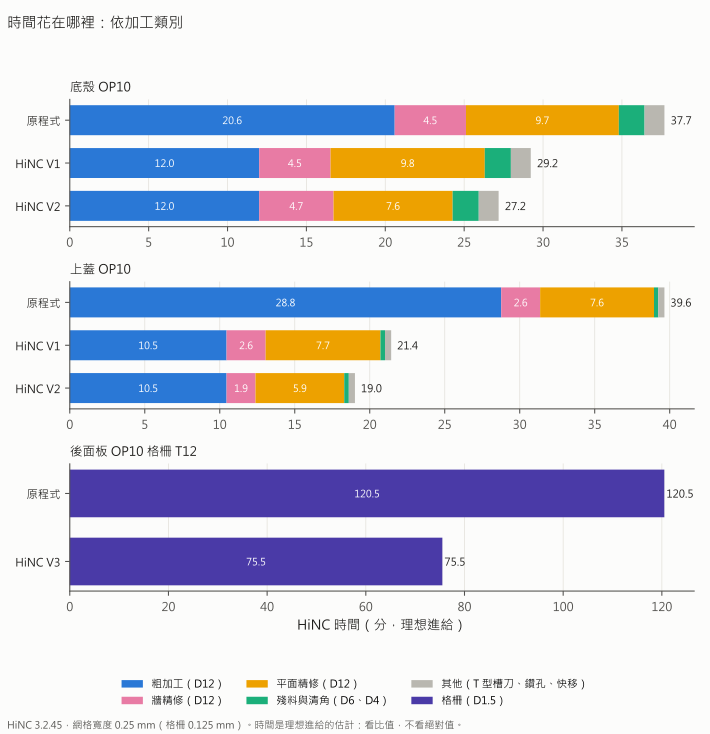
收益大多在粗加工;V2 再加上精修讓出來的時間。
時間從哪裡來:代理在自己的毛胚模型上重走每一支程式(鑽孔循環不算),把每個移動分成切削進給、空中進給或快移:
| 程式 | 切削進給 | 空中進給 | 快移 |
|---|---|---|---|
| 底殼:原程式 → V1 → V2 | 1,542.3 → 1,154.8 → 1,046.1 s | 588.6 → 467.7 → 454.1 s | 124.0 s |
| 上蓋:原程式 → V1 → V2 | 1,571.8 → 817.2 → 665.2 s | 740.0 → 401.2 → 408.2 s | 41.8 s |
| 格柵:原程式 → V3 | 5,339.9 → 3,111.3 s | 1,886.4 → 1,415.7 s | 2.4 s |
三支程式以 V2 與 V3 省下的 76.1 分鐘裡,60.5 分是切削、15.6 分是空中進給;重走的總時間和 HiNC 的時間相差約 1 % 以內。
Ø12 粗加工:限制是切屑,不是主軸
| 粗加工 | 底殼,T1(伸出 54 mm) | 上蓋,T10(伸出 32 mm) |
|---|---|---|
| 時間 | 1,235.7 → 720.4 s(−41.7 %) | 1,726.0 → 627.2 s(−63.7 %) |
| 誰決定進給(切削步) | 上限 98.4 %、主軸功率 1.6 %、應力 0.1 % | 上限 99.6 %、主軸功率 0.3 %、應力 0.1 % |
| 主軸功率比,短時,最大(目標 0.667) | 0.788 → 0.664 | 0.463 → 0.665 |
| 超過 0.667 × 1.02 的切削步 | 2,076 → 0 | 0 → 0 |
| 連續功率比,最大(只報告) | 1.010 → 0.850 | 0.593 → 0.853 |
| 主軸輸入功率,中位數/最大 | 1.68/9.33 → 2.96/7.85 kW | 0.77/5.48 → 1.26/7.87 kW |
| 應力比,最大 | 0.198 → 0.216 | 0.213 → 0.288 |
| XY 刀尖撓曲,p99/最大(B2:第 95 百分位 ≤ 100 µm) | 71.5/72.6 → 75.5/79.7 µm | 24.2/39.7 → 46.4/58.7 µm |
| 每刃進給,中位數 | 0.08 → 0.12 mm | 0.04 → 0.12 mm |
在 8,000 min⁻¹,αT12 的短時曲線是 11.8 kW;目標是它的 67 %,7.9 kW。以 0.12 mm 穩定粗加工,功率比只讀到 0.33——目標的一半——只有每一層開頭全寬的那一刀碰到目標。這支主軸在這個轉速下還容得下比上限更大的切屑;決定速度的是 0.12 mm 的上限,也就是程式切屑的 1.5 倍、在型錄粗加工值之下。原程式最重的地方現在變慢了,其他地方都變快。
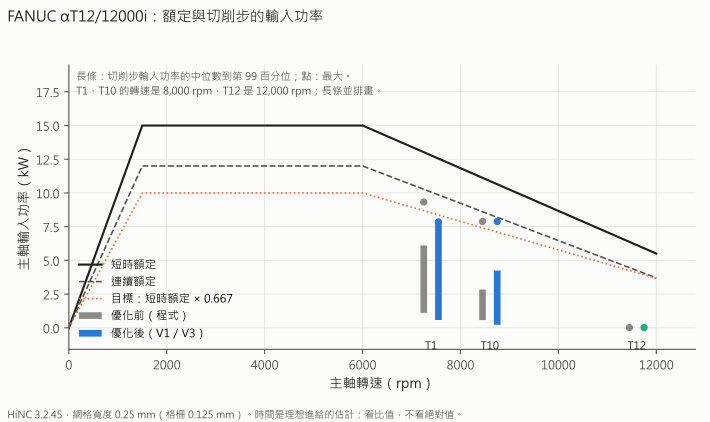
主軸的額定與切削步的輸入功率:底殼全寬的那幾刀優化前在目標之上,優化後在目標上。
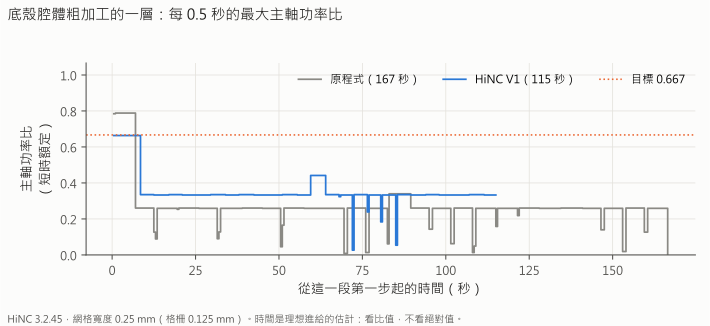
底殼腔體的一層:開頭全寬那一刀從 0.79 壓到目標,這一層其餘部分從 0.26 升到 0.33。
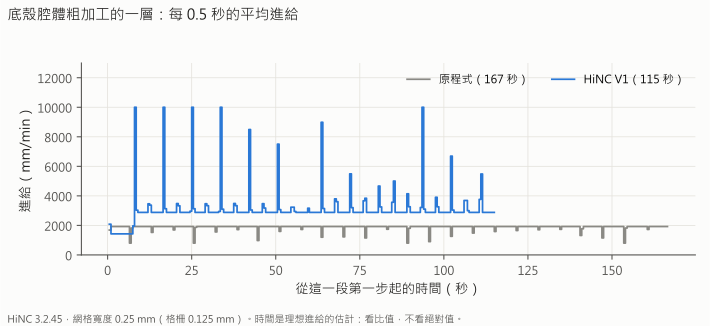
同一層的進給:開頭全寬那一刀從 1,920 降到約 1,430 mm/min,其餘升到 2,880,刀路之間用空切進給。
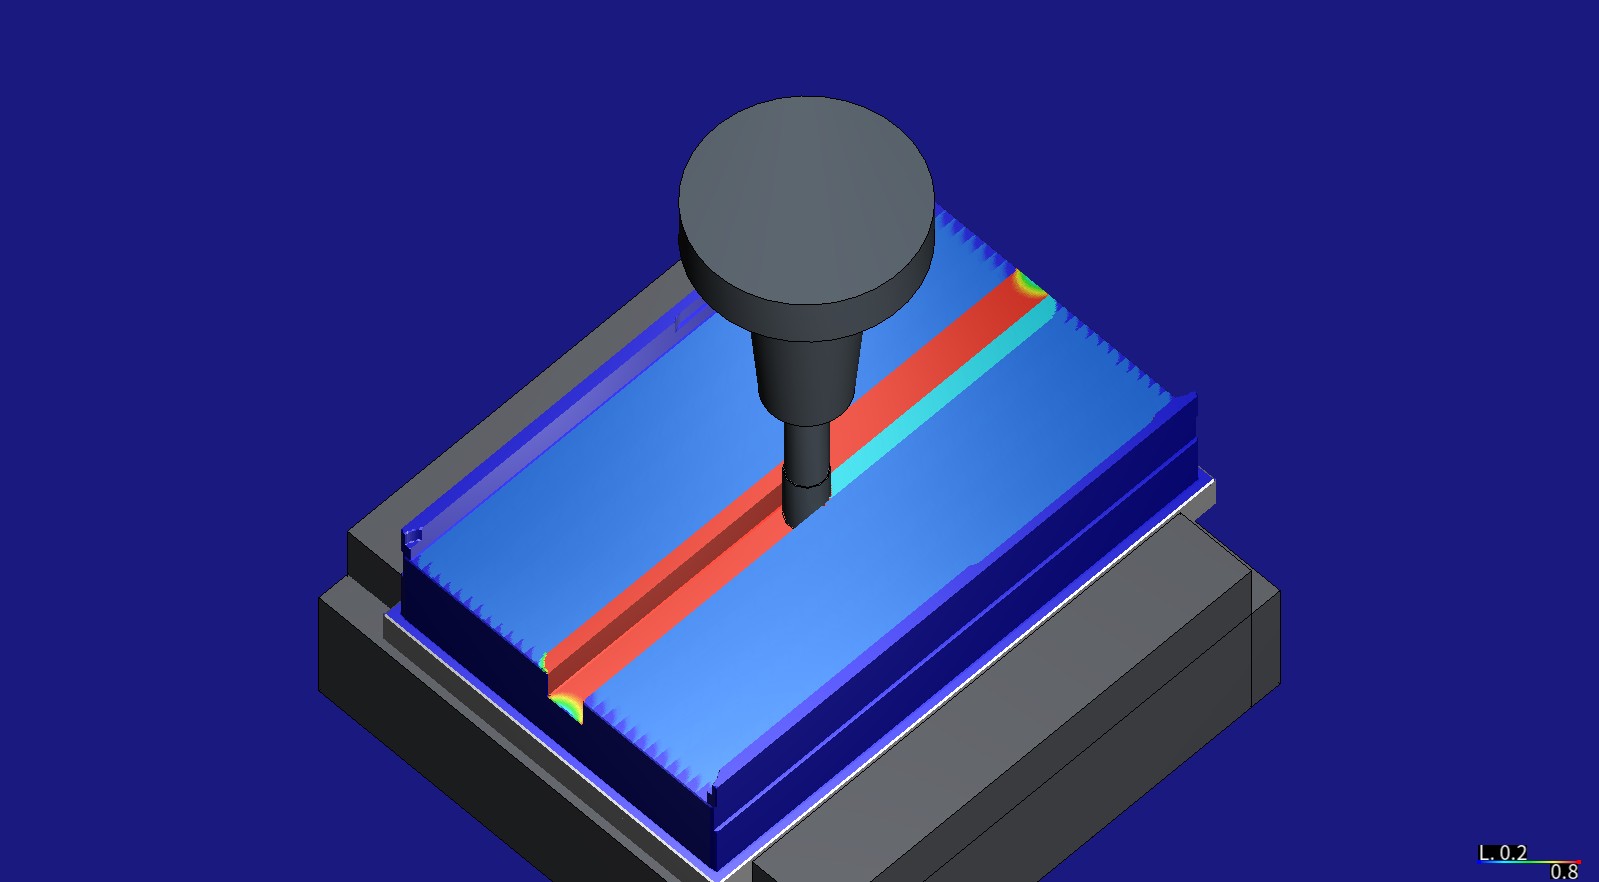
優化前:原程式,和頁首的畫面同一個姿勢與上色(主軸功率比,0.2 到 0.8)。開頭全寬那一刀讀約 0.8(紅),其餘底面約四分之一(藍)。
CAM 手寫的進給規則對優化器(O8),V1 的 Ø12 粗加工:
| 規則 | 程式 | 底殼:時間,原程式 → V1 | 底殼:優化後的中位進給(第 10–90 百分位) | 上蓋:時間,原程式 → V1 | 上蓋:優化後的中位進給 |
|---|---|---|---|---|---|
| 全進給的刀路 | F1920 | 878.7 → 567.0 s | 2,880(2,880–2,880) | 441.2 → 215.4 s | 2,880(2,880–10,000) |
| 第一圈其餘,半速 | F960 | 184.9 → 54.2 s | 2,880(2,880–10,000) | 911.4 → 263.9 s | 2,880(2,861–2,880) |
| 斜降進刀,半速 | F960 | 93.1 → 29.8 s | 2,880(1,994–2,880) | 337.2 → 115.4 s | 2,869(2,857–2,880) |
| 全槽的側向連接,40 % | F768 | — | — | 0.3 → 0.1 s | 2,880 |
| 下刀 | F800 | 11.3 → 1.7 s | 2,880(104–10,000);三分之一的下刀時間變慢 | 5.7 → 2.4 s | 1,492(1,492–2,186) |
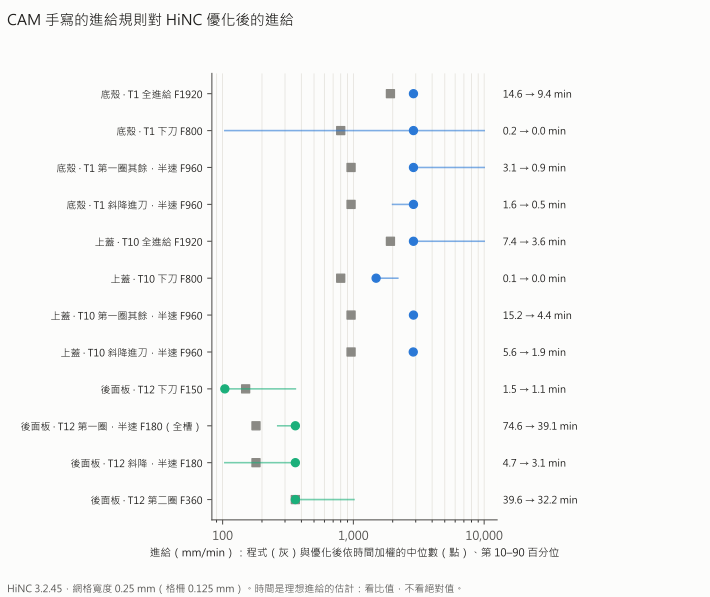
每條規則的程式進給(灰)與優化後依時間加權的中位數(點),以及第 10–90 百分位;右邊是優化前後的時間。
Ø12 精修與殘料刀依規則細分:V1(守住)與 V2(行上限與目標切削力)
| 行 | 程式 | V1:時間,原程式 → 重播;中位進給 | V2:時間;中位進給(第 10–90 百分位) |
|---|---|---|---|
| 底殼牆,全進給圈 | F1440 | 243.7 → 243.8 s;1,440 | 260.9 s;1,824(180–1,824) |
| 底殼牆,半速第一圈 | F720 | 1.7 → 1.7 s;720 | 0.7 s;1,824 |
| 底殼牆,斜降 | F720 | 9.5 → 9.7 s;720 | 4.9 s;1,824(104–1,824) |
| 底殼牆,下刀 | F800 | 2.2 → 2.3 s;800 | 2.3 s;800(104–1,603) |
| 底殼平面,全進給圈 | F1440 | 158.6 → 159.3 s;1,440 | 151.2 s;1,814(840–1,824) |
| 底殼平面,半速第一圈 | F720 | 311.6 → 311.6 s;720 | 216.3 s;720(720–1,824) |
| 底殼平面,斜降 | F720 | 87.0 → 90.1 s;720 | 55.7 s;1,394(104–1,824) |
| 底殼平面,下刀 | F800 | 6.5 → 7.9 s;800 | 12.8 s;104(104–964) |
| 上蓋牆,全進給圈 | F1440 | 77.8 → 77.9 s;1,440 | 64.0 s;1,824 |
| 上蓋牆,半速第一圈 | F720 | 31.8 → 31.8 s;720 | 22.8 s;1,824(104–1,824) |
| 上蓋牆,斜降 | F720 | 42.7 → 42.9 s;720 | 24.7 s;1,824(144–1,824) |
| 上蓋牆,下刀 | F800 | 0.8 → 0.9 s;800 | 1.5 s;104(104–1,824) |
| 上蓋平面,全進給圈 | F1440 | 146.5 → 146.9 s;1,440 | 126.1 s;1,824(1,440–1,824) |
| 上蓋平面,半速第一圈 | F720 | 258.6 → 258.6 s;720 | 178.6 s;720(720–1,824) |
| 上蓋平面,斜降 | F720 | 38.0 → 40.3 s;720 | 32.0 s;104(104–1,824) |
| 上蓋平面,下刀 | F800 | 4.2 → 5.3 s;800 | 11.0 s;104(104–800) |
| 底殼殘料 T2,全進給圈 | F1080 | 51.5 → 51.6 s;1,080 | 同 V1 |
| 底殼殘料 T3 | F900 | 4.6 → 5.7 s;598(598–900) | 同 V1 |
| 上蓋殘料 T11,全進給圈 | F1440 | 6.9 → 7.6 s;1,440(638–1,440) | 同 V1 |
| 底殼 T 型槽刀 T4(不優化) | F1080 | 65.7 → 65.7 s;1,080 | 同 V1 |
精修與 B1
| XY 刀尖撓曲,p99/最大 | 底殼牆 | 底殼平面 | 上蓋牆 | 上蓋平面 |
|---|---|---|---|---|
| 原程式 | 19.9/42.6 µm | 25.1/38.8 µm | 30.6/36.5 µm | 17.4/17.5 µm |
| V1:守住程式切屑 | 19.9/42.6 µm | 25.1/38.8 µm | 30.5/36.5 µm | 17.4/17.5 µm |
| V2:目標切削力與行上限 | 20.5/26.7 µm | 24.3/26.5 µm | 22.5/24.2 µm | 20.4/20.5 µm |
| V2:不在下限、超過 25.5 µm 的步 | 1 | 12 | 0 | 0 |
| 時間:原程式 → V1 → V2 | 271.2 → 271.5 → 282.8 s | 581.4 → 586.6 → 453.0 s | 155.7 → 156.3 → 115.7 s | 455.5 → 459.4 → 355.0 s |
| V2:目標切削力 | 207.1 N | 207.1 N | 263.1 N | 263.1 N |
| V2:誰決定進給(切削步) | 上限 97.0 %、壓低的行上限 2.8 %、目標切削力 0.2 % | 上限 95.0 %、壓低的行上限 2.9 %、目標切削力 1.8 %、應力 0.2 % | 上限 97.6 %、壓低的行上限 1.3 %、被目標切削力壓到下限 0.7 %、目標切削力 0.3 % | 上限 99.2 %、目標切削力 0.6 %、應力 0.1 % |
| V2:重播中在最低進給的步,另外列出 | 488 | 2,218 | 1,731 | 2,202 |
四類精修裡,有三類的 V2 比 V1 快:大多數精修行在 V1 彎得遠低於 25 µm,所以它們的上限升到 0.076 mm,只有開口端與轉角——刀路吃到比留量更多料的地方——被壓慢。底殼的牆比原程式多花 11.6 秒,換來最大的一步少了 15.9 µm。
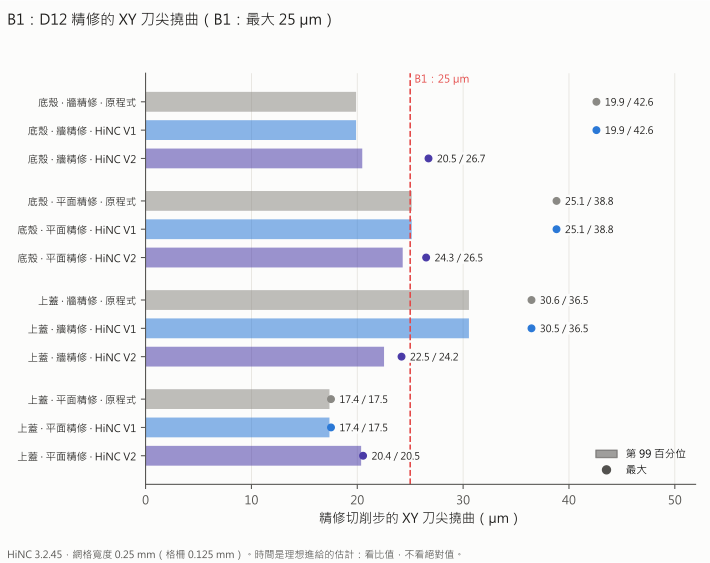
各類精修的 B1:V1 讓精修照程式原樣,V2 讓每一類最大的一步都在 25 µm 以內,或只超過 2 µm 以內。
格柵:時間花在半速那一圈
| 後面板格柵,T12 | 原程式 | V3,重播 |
|---|---|---|
| 時間 | 7,231.4 s(120.5 min) | 4,532.1 s(75.5 min),−37.3 % |
| 誰決定進給(切削步) | — | 上限 99.2 %、應力 0.8 %、被應力壓到下限 209 步 |
| 應力比,p99/最大(目標 0.333) | 0.282/0.338 | 0.331/0.333 |
| 超過 0.333 的切削步 | 126 | 0 |
| XY 刀尖撓曲,p95/p99/最大(B2:p95 ≤ 100 µm) | 49.0/49.0/59.4 µm | 57.4/57.6/58.8 µm |
| 最大的力 | 12 N | 12 N |
| 每刃進給,中位數 | 0.0075 mm | 0.015 mm |
| 主軸功率比,最大 | 0.003 | 0.004 |
| 格柵,依 CAM 的規則 | 程式 | 時間,原程式 → V3 | 優化後的中位進給(第 10–90 百分位) | V3 的時間比程式快/慢的比例 |
|---|---|---|---|---|
| 每層第一圈,全槽 | F180 | 4,475.8 → 2,343.5 s | 360(264–360) | 96 %/4 % |
| 斜降 | F180 | 281.5 → 185.0 s | 360(104–360) | 66 %/34 % |
| 第二圈 | F360 | 2,378.5 → 1,929.9 s | 360(360–1,010) | 13 %/0 |
| 下刀 | F150 | 90.5 → 68.5 s | 104(104–360) | 35 %/65 % |
時間來自兩處:半速的第一圈升到程式切屑,以及第二圈裡什麼都沒碰到的那幾段,以 1,010 mm/min 的空切進給走。
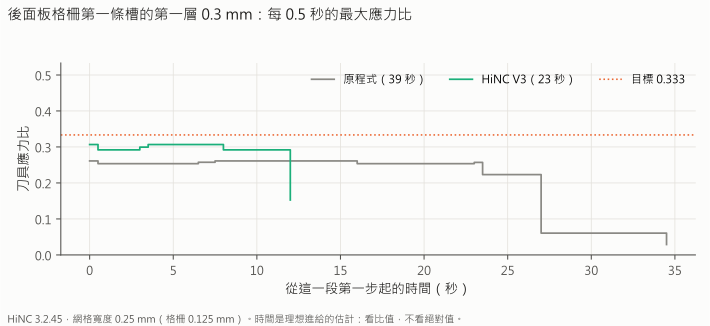
第一條槽的一層:應力從約 0.25 升到約 0.30、仍在目標之下,時間從 39 秒變成 23 秒。
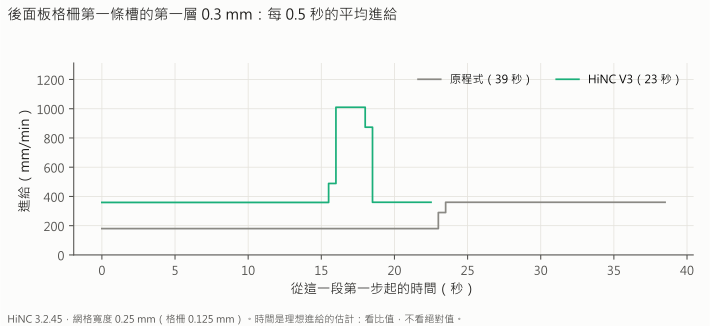
同一層的進給:第一圈 180 → 359 mm/min;第二圈維持 360,穿過空中的那一段用 1,010 mm/min 的空切進給。
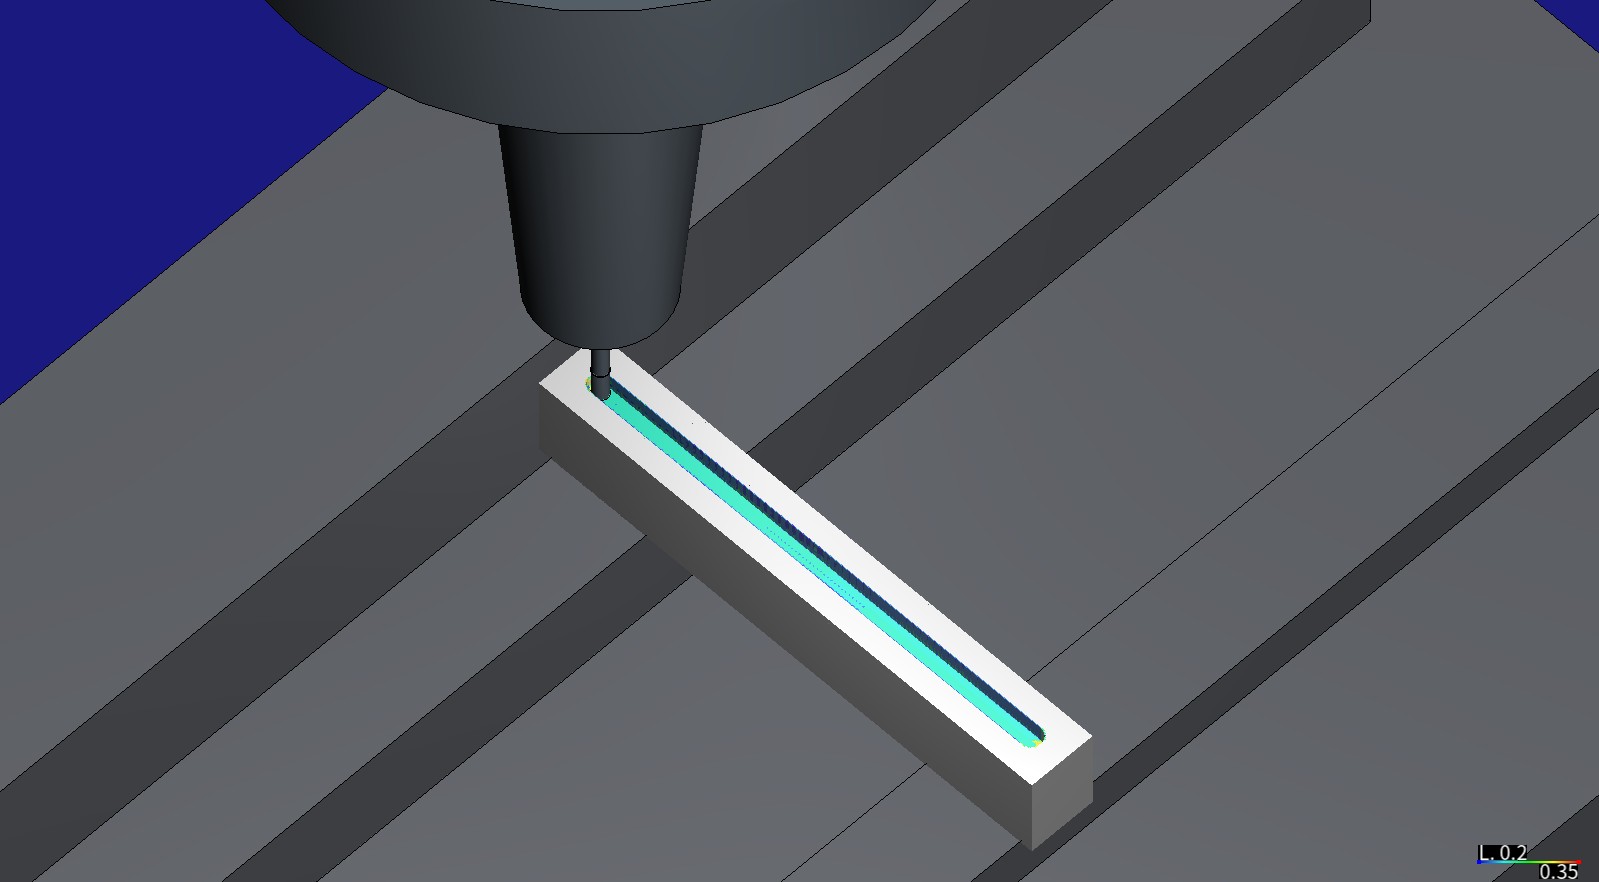
優化前:Ø1.5 mm 長頸刀從熱縮刀把伸出 14 mm,第一條槽的六層切到一半多,播放時只用槽周圍的一塊料。它切過的面依應力比上色,0.2(藍)到 0.35(紅):藍綠色,約 0.25。
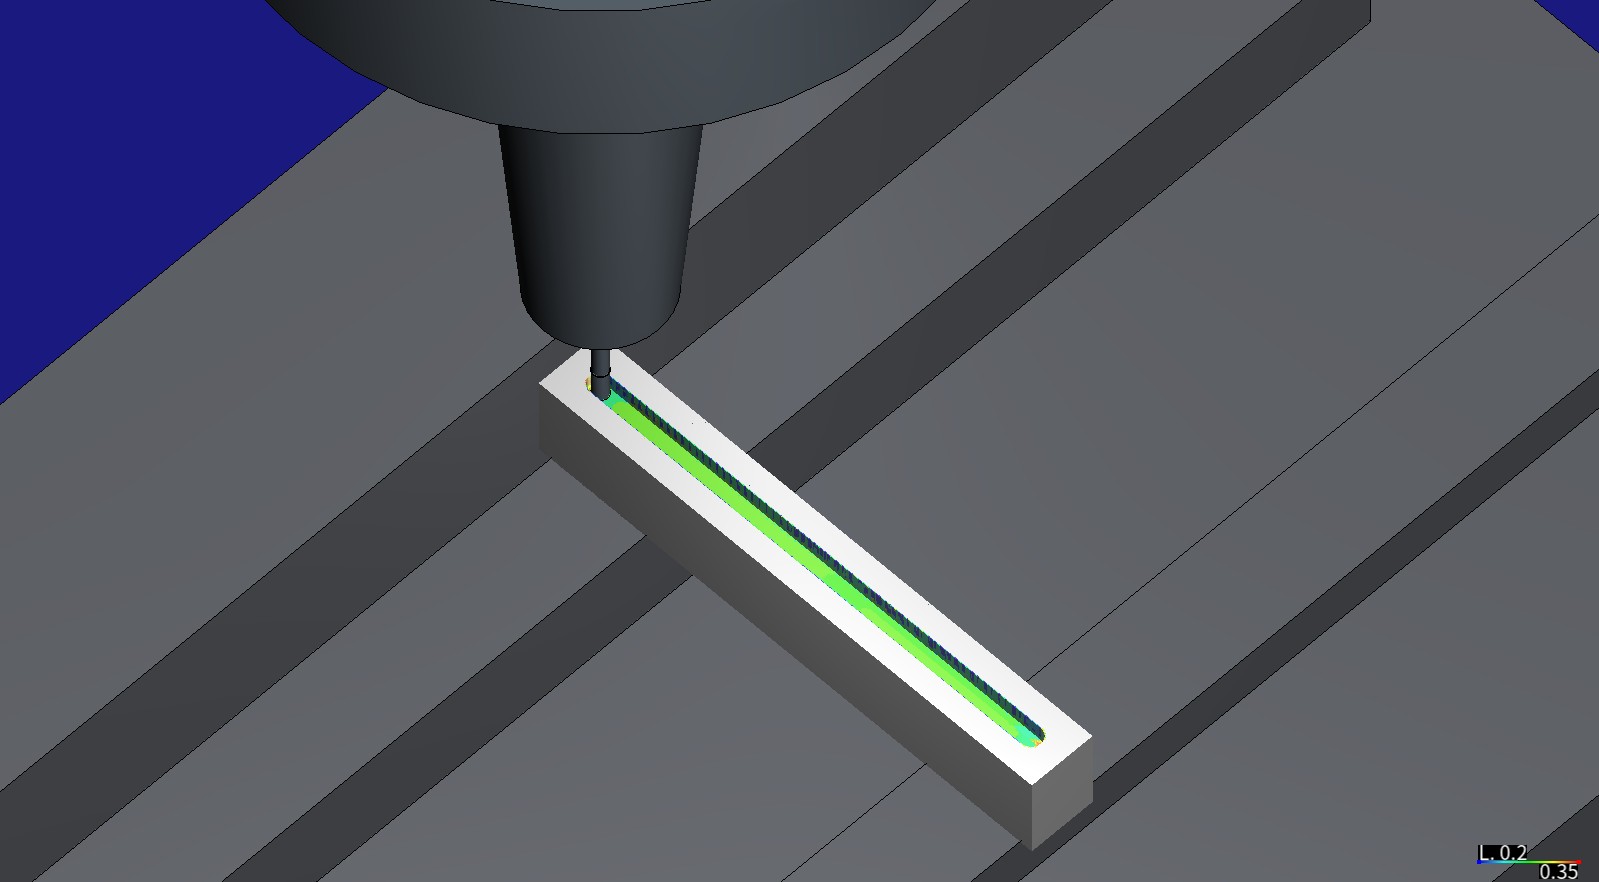
V3 之後,同樣的姿勢與上色:綠色,約 0.3,第一圈的進給是原來的兩倍。
負荷與誰決定進給
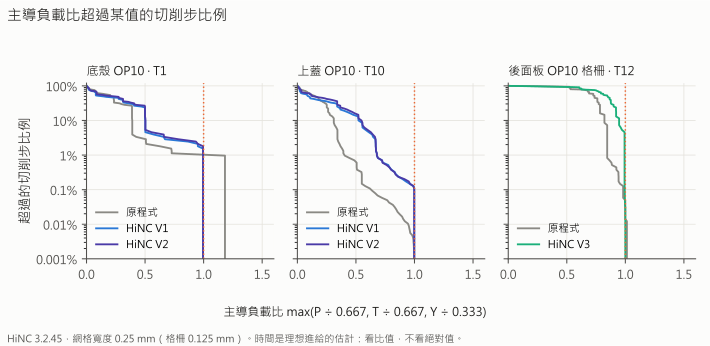
主導負載比超過某值的切削步比例。優化之後每把刀都止於自己的目標;輕的步往目標抬高。
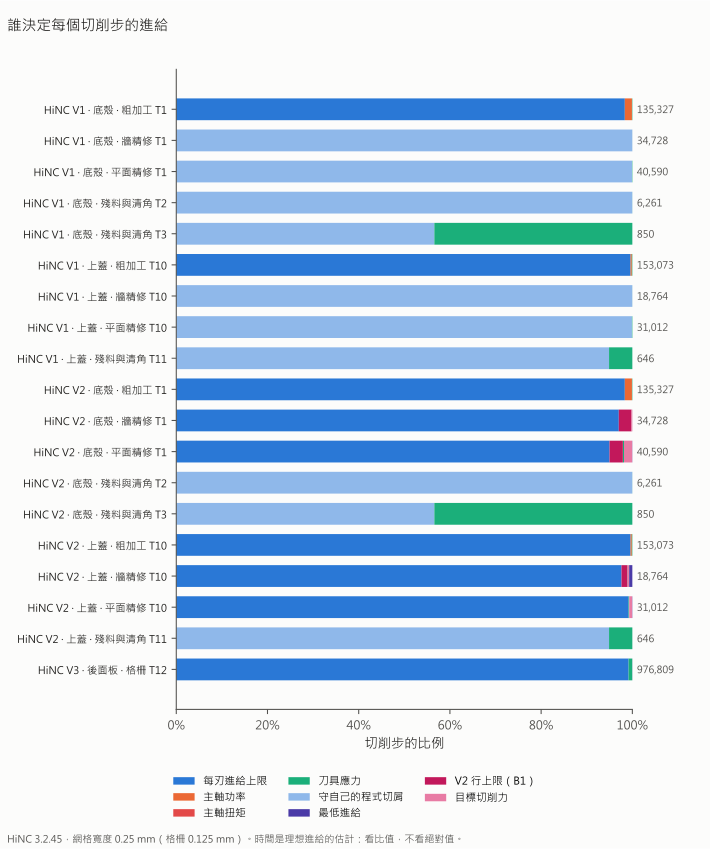
每個切削步的進給由哪個準則決定,取自優化器的逐步日誌;右邊的數字是切削步數。
| 播放 · 類別 | 切削步 | 上限 | 守自己的切屑 | 壓低的行上限 | 主軸功率 | 應力 | 目標切削力 | 下限 |
|---|---|---|---|---|---|---|---|---|
| V1/V2 底殼粗加工 T1 | 135,327 | 98.4 % | 1.6 % | 0.1 % | 1 步(V2) | |||
| V1 底殼牆 T1 | 34,728 | 100.0 % | 2 步 | |||||
| V1 底殼平面 T1 | 40,590 | 99.9 % | 0.1 % | |||||
| V1/V2 底殼殘料 T2 | 6,261 | 100.0 % | 1 步 | |||||
| V1/V2 底殼殘料 T3 | 850 | 56.6 % | 43.4 % | |||||
| V1/V2 上蓋粗加工 T10 | 153,073 | 99.6 % | 0.3 % | 0.1 % | ||||
| V1 上蓋牆 T10 | 18,764 | 100.0 % | 2 步 | |||||
| V1 上蓋平面 T10 | 31,012 | 99.9 % | 0.1 % | |||||
| V1/V2 上蓋殘料 T11 | 646 | 94.9 % | 5.1 % | |||||
| V2 底殼牆 T1 | 34,728 | 97.0 % | 2.8 % | 1 步 | 2 步 | 0.2 % | 3 步 | |
| V2 底殼平面 T1 | 40,590 | 95.0 % | 2.9 % | 2 步 | 0.2 % | 1.8 % | 14 步 | |
| V2 上蓋牆 T10 | 18,764 | 97.6 % | 1.3 % | 6 步 | 0.3 % | 0.7 % | ||
| V2 上蓋平面 T10 | 31,012 | 99.2 % | 0.1 % | 0.6 % | 14 步 | |||
| V3 格柵 T12 | 976,809 | 99.2 % | 0.8 % | 209 步 |
主軸扭矩決定了底殼粗加工 7 步、上蓋 3 步、V2 底殼平面 6 步。
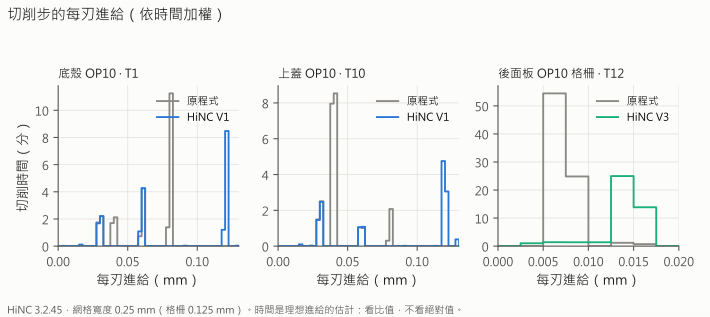
切削時間花在哪一種每刃進給:Ø12 粗加工移到 0.12 mm 的上限,格柵刀從半速圈移到程式切屑。
標準
| # | V1 底殼 | V1 上蓋 | V2 底殼 | V2 上蓋 | V3 格柵 |
|---|---|---|---|---|---|
| O1 | 照原文沒過:488 則 Script-Compile--Error(難題 7);0 碰撞、0 行程警報、0 快移切料,每一行都跑到 |
沒過:同左,197 | 沒過:同左,613 | 沒過:同左,241 | 過 |
| O2 | 過:功率、扭矩、應力 100 % | 過 | 過 | 沒過:目標切削力 94.9 %(難題 6);功率、扭矩、應力 100 % | 過:應力 100 % |
| O3 | 過:(a) 0 點偏離;(b) 2,050,421 個格點 100 % 在 1 µm 內;(c) 體積 −0.000 % | 沒過:(a) 71 點偏離 1–5.3 µm(難題 8);(b)、(c) 過 | 過:(b) 1 個格點 4.47 mm,完工牆面上的平手(99.99995 %) | 沒過:(a) 同 V1 | 過:(b) 1,958,121 個格點(0.05 mm)100 % |
| O4 | 過:−22.5 % | 沒過:−46.0 %,比預測快(難題 4) | 過:不比 V1 慢 | 過 | 過:−37.3 % |
| O5 | 過:不高於基準 | 過 | 沒過:牆 1 步 26.7 µm、平面 12 步(難題 5) | 過:牆 24.2 µm | 過:p95 57.4 µm |
| O6 | 沒過:1 個 F10000 的移動掠過 0.06 mm³(難題 9) | 過 | 沒過:同一個移動 | 過 | 過 |
| O7 | 過:28,203 → 29,113 行、F 字 813 → 1,882、494 個設定照帶 | 過 | 過 | 過 | 過 |
| O8 | 照報 | 照報 | 照報 | 照報 | 照報 |
| O9 | 粗加工 98.4 % 在上限 | 粗加工 99.6 % | 精修:見 B1 表 | 同左 | 99.2 % 在上限 |
| O10 | 過:每把刀 1.000 | 過 | 過 | 過 | 過:單刀;0.125 對 0.25 mm 的碰料比 1.152,和修剪段試跑的 1.153 相同 |
O9 的預測:V1 粗加工至少 80 % 在上限,中;全寬那一刀由主軸功率決定,中(1.6 % 與 0.3 % 的步);V2 精修多數到 0.076,中,但上蓋 X 端是由行上限決定,不是目標切削力,因為它搆不到斜降;V3 多數在上限,中。
優化後的檔(O7)。優化器給一行新的進給,或在進給沿行變化的地方把行切開;每一個嵌入的設定都帶進輸出:
| 程式 | 行數,原程式 → 優化後 | F 字 | 寫出的進給 | 空切進給的行 | 帶著的嵌入設定 | 帶來源註記的行 |
|---|---|---|---|---|---|---|
| V1 底殼 | 28,203 → 29,113 | 813 → 1,882 | 104–10,000 mm/min | 617 行 10,000 | 494/494 | 27,096 |
| V1 上蓋 | 10,510 → 12,623 | 410 → 2,447 | 406–10,000 mm/min | 998 行 10,000 | 201/201 | 10,059 |
| V2 底殼 | 28,203 → 29,728 | 813 → 2,684 | 104–10,000 mm/min | 617 行 10,000 | 619/619 | 27,096 |
| V2 上蓋 | 10,510 → 12,973 | 410 → 2,845 | 104–10,000 mm/min | 998 行 10,000 | 245/245 | 10,059 |
| V3 格柵 | 12,409 → 14,005 | 468 → 1,752 | 104–1,010 mm/min | 183 行 1,010 | 1/1 | 12,000 |
形狀(O3),每支優化後的程式對它的原程式:
| 程式 | (a) 偏離原程式行超過 1 µm 的點 | (b) 代理的 z-map,相差 1 µm 內的格點 | (c) HiNC 匯出的零件:體積,原程式 → 重播 |
|---|---|---|---|
| V1 底殼 | 29,038 點中 0 點 | 2,050,421 個格點(0.1 mm),100 % | 223,139.05 → 223,139.04 mm³ |
| V1 上蓋 | 12,566 點中 71 點,最多 5.3 µm,全在粗加工行 | 2,050,421 個格點,100 % | 194,956.01 → 194,955.99 mm³ |
| V2 底殼 | 29,653 點中 0 點 | 2,050,421 個格點,100 %,只有一個 4.47 mm 的平手 | 223,139.05 → 223,140.57 mm³(+0.0007 %) |
| V2 上蓋 | 12,916 點中 71 點,同 V1 | 2,050,421 個格點,100 % | 194,956.01 → 194,956.87 mm³(+0.0004 %) |
| V3 格柵 | 13,985 點中 0 點 | 1,958,121 個格點(0.05 mm),100 % | 37,438.40 → 37,438.44 mm³(+0.0001 %) |
空切進給的防護(O6),依播放順序在代理的 z-map 上重走每一支優化後的程式:
| 程式 | 重走的移動 | 以高於該行上限 × 1.02 的進給切到料的移動 | 快移切進料的移動 |
|---|---|---|---|
| V1 底殼 | 29,033 | 1:優化後第 9,378 行,F10000、上限 2,880,0.06 mm³、5.98 mm 深、0.68 mm 長,在 Z −38.24 | 0 |
| V1 上蓋 | 12,563 | 0 | 0 |
| V2 底殼 | 29,648 | 1:同一個移動(優化後第 9,448 行) | 0 |
| V2 上蓋 | 12,913 | 0 | 0 |
| V3 格柵 | 13,984 | 0 | 0 |
每把刀都有切(O10):整支一輪的播放中,底殼的 T1、T2、T3、T4 碰料 211,147、6,392、850、5,778 步,上蓋的 T10、T11、T8 碰料 205,501、654、410 步——每一個都和案例驗收(一把刀一輪)逐步相同。
試跑:X 端修剪段(毛胚只在 +X 端的 25.5 mm,所以那裡大部分的粗加工在空中,時間比例不是整支程式的預測)與格柵槽,用的是計畫的第一版設定——也就是難題 1 與 2 後來改掉的那一版:
| 試跑(原程式 → 優化後重播) | HiNC 時間 | 精修 XY 刀尖撓曲,p99/最大 | 誰決定進給(切削步) |
|---|---|---|---|
| 底殼 X 端,V1 設定 | 437.0 → 188.1 s | 9.5/21.9 → 9.5/21.9 µm | 粗加工與精修 100 % 在上限 |
| 底殼 X 端,V2 設定 | 437.0 → 184.3 s | 9.5/21.9 → 10.4/25.6 µm | 同上 |
| 上蓋 X 端,V1 設定 | 314.7 → 118.6 s | 33.3/36.5 → 41.7/43.6 µm | 精修 97.3 % 上限、2.6 % 功率 |
| 上蓋 X 端,V2 設定 | 314.7 → 123.4 s | 33.3/36.5 → 41.9/44.4 µm | 精修 94.3 % 上限、3.5 % 目標切削力、2.1 % 功率 |
| 格柵槽,0.25/0.125/0.0625 mm | 284.2 → 204.1/180.7/176.9 s | — | 見難題 3 的網格寬度表 |
每一次試跑都沒有警告或錯誤;每一個優化檔都和原檔不同,每一個優化後的點都在它的原程式行上,代理的 z-map 讀起來相同,沒有空切進給碰到料。
X 端修剪段的基準,單獨播放:
| 修剪段基準 | 精修 XY 刀尖撓曲,p99/最大 | 精修力,p99/最大 | 精修功率比,最大 | 柔度,p50/p95 | 全部切削步的 XY 刀尖撓曲,p99 |
|---|---|---|---|---|---|
| 底殼,T1(伸出 54 mm) | 9.5/21.9 µm | 94/199 N | 0.063 | 0.1008/0.1010 µm/N | 32.7 µm |
| 上蓋,T10(伸出 32 mm) | 33.3/36.5 µm | 593/654 N | 0.666 | 0.0644/0.0851 µm/N | 31.4 µm |
修剪段在 0.125 mm 的讀值和這些最多差 8 %。上蓋在 X 端吃到料的那一步精修,654 N,功率比已到 0.666,就在預設目標上。
播放的成本,在共用的 32 執行緒伺服器上:
| 播放 | 網格寬度 | 步數 | 伺服器時間 | 實例記憶體峰值 |
|---|---|---|---|---|
| V1 底殼:優化播放/重播 | 0.25 mm | 319,907/252,869 | 750.7/460.4 s | 54.3/3.8 GiB |
| V1 上蓋:優化播放/重播 | 0.25 mm | 323,089/177,599 | 520.6/220.2 s | 32.5/2.5 GiB |
| V2 底殼:優化播放/重播 | 0.25 mm | 319,907/236,561 | 751.1/450.5 s | 56.8/3.7 GiB |
| V2 上蓋:優化播放/重播 | 0.25 mm | 323,089/158,434 | 510.5/210.2 s | 31.4/2.2 GiB |
| V3 格柵:優化播放/重播 | 0.125 mm | 1,451,705/913,985 | 690.7/360.4 s | 19.3/4.1 GiB |
| X 端修剪段:0.25 與 0.125 mm 的基準 | 58,993(底殼)、42,400(上蓋) | 30–220 s | 1.0–2.1 GiB | |
| X 端試跑:優化播放/重播 | 0.25 mm | 58,993/25,224–25,788;42,400/16,328–16,926 | 30–50/20 s | 2.7–3.9/0.9–1.0 GiB |
| 格柵槽:三種網格寬度的基準 | 57,057 | 30–40 s | 0.8–1.0 GiB | |
| 格柵槽試跑:優化播放/重播,以及跨網格寬度的重播 | 57,057/35,644–41,109 | 30–60/20–30 s | 1.9–3.6/0.8–0.9 GiB | |
| 四次畫面播放 | 0.25、0.125 mm | 26,567–93,909 | 20–230 s | 0.8–2.4 GiB |
| 腳本註解的重現 | 1 mm | 453 | 10 s | 0.6 GiB |
十次整支程式播放用了 82 分鐘的伺服器時間,試跑、畫面與重現再 23 分鐘;每一個重的播放之前都在共用的鎖上等了 9 到 20 分鐘。Ø12 程式的一次優化播放要它的重播 13 到 15 倍的記憶體,格柵約 5 倍。
對加工工程師。 在兩個薄壁鋁件與一片格柵上,HiNC 的進給優化不動刀路就讓三支程式少了 76 分鐘。它指出 Ø12 粗加工的限制是代理允許的切屑,不是主軸:在 8,000 min⁻¹,以這個切屑穩定粗加工只用到 αT12 功率目標的一半,需要壓慢的只有每一層開頭全寬的那一刀——原程式在那裡要的已經超過連續額定。CAM 在每一次斜降與第一圈都減半進給的習慣,是單一最大的浪費,佔上蓋粗加工的 72 %。精修用兩種方式保護:逐行守住程式切屑,它就照程式原樣切;用目標切削力與一個取自自己撓曲的每行上限調整,它變快了,還讓上蓋守在案例要求的 25 µm 內、底殼只差 2 µm 以內。而那片在案例的網格下看起來已經到底的格柵,還有 37 % 的空間。
對老師或學生。 這個案例示範相信優化器的限制之前要看什麼:每一步由哪個準則決定(逐步日誌)、網格讀不讀得準一層薄料(同一條槽、三種網格寬度),以及目標有沒有作用在要緊的地方(斜降不是等高步)。它也說明了為什麼撓曲上限要靠力來承載,以及當力幾乎不隨進給變化時這為什麼很弱,還有為什麼重播讀到的轉角可能和它所出自的那次播放不同。
對正在評估這種做法的人。 從三支驗收過的程式,到兩個 Ø12 裝夾與格柵的優化程式,用了十次整支程式播放與 27 次小播放,約 105 分鐘的伺服器時間,優化播放最多用到 57 GiB。代理先寫好標準、設定與決定規則,只用在它們所管的播放之前寫下的修正改動計畫,並把每一條照原文沒過的標準都報出來——十條裡有六條在某處沒過,各有原因。
誠實的限制
- 時間是理想進給的估計,不含控制器的加減速與前瞻:原程式與優化程式之間的比例可信,絕對時間不是現場的時間——見加工時間估算。
- 撓曲是 HiNC 刀具樑模型的讀值,不是量測。 B1、目標切削力與行上限守的都是模型裡的撓曲。案例的專案播放時關著 HiNC 的撓曲變換,所以形狀比對讀的是程式的路徑,較大的撓曲不會出現在比對裡。
- 優化器沒有內建的撓曲準則,而承載它的目標切削力這次只在等高的步上起作用:在斜降進刀上守不住,在緊接斜降的部分等高步上也漏掉。行上限在那裡代替它;它取自基準的撓曲,所以一個隨重新插值移動的讀值仍可能落在 25 µm 之上(一個牆上步,26.7 µm)。
- HiNC 的力隨切屑變化得很弱(n 0.27 到 0.50):降低進給時,精修刀撓曲的下降遠小於比例,所以很緊的撓曲上限要付出大量進給。
- 重播有少數步讀得不一樣:重新插值的進給會移動 HiNC 取樣切削的點,所以轉角在重播裡可能讀得比它所出自的那次播放高。
- 下刀被讀成整個刀面,應力準則把它們壓到最小切屑。
- 讀回優化檔時會報腳本錯誤:優化器每把來源註記寫在嵌入設定之後的一行,就報一則——HiNC 把一則括號註解讀到該行最後一個
),註記就被當成設定的一部分編譯。動作不受影響。 - 切開的行可能偏離原程式行幾微米:某一軸移動很小的行,它的片段會沿用這一行在那一軸的終點值——這裡最多 5.3 µm,在粗加工行上。
- 比 HiNC 一格還窄的薄料會被讀成空中,拿到空切進給;代理自己的 z-map 找到一個這樣的移動,0.06 mm³。
- 殘料刀、T 型槽刀、四個 OP20 裝夾與前面板沒有優化;殘料刀守住,是因為 HiNC 在轉角可能多算小刀的負荷。
- 模擬裡的牆是剛體,機台、刀把與 Al 6061-T6 都是通用的,負荷是 HiNC 的模型;顫振、排屑、刀具磨耗與表面粗糙度都沒有模擬,也沒有在機台上量過任何東西。
讀者可以帶到自己案例的
- 先找 CAM 自己的保守。 以通則寫下的「斜降與第一圈用半速」,是這個案例單一最大的收益;優化器逐條規則的對照就找得到。
- CAM 在一刀裡寫了兩種切屑時,逐行守住精修,不要逐段。 段上限會把慢的那一圈加快。
- 確認目標作用在要緊的地方。 把逐步日誌和超過目標的步對照,高度有變的步分開看;在斜降上不起作用的目標切削力,在那裡什麼也保護不了。
- 目標本身守不住時,從零件自己的基準撓曲定出精修上限,讓遠低於上限的行加快,超過的行壓慢。
- 相信一層薄切削的尾巴之前,先用兩種網格寬度播一次。 粗的網格可能自己造出它接著要執行的限制。
- 給優化器合理的最小進給與加速度;預設值(1 mm/min、10 mm/s²)並不合理。
- 逐行數重播的訊息,再決定它是乾淨還是壞了;這裡幾百則錯誤只是同一個外觀上的模式。
- 編列記憶體:一支 32 萬步程式的優化播放最多要 57 GiB,是它重播的 13 到 15 倍。
- 在決定它們的播放之前寫好決定規則,並照實回報沒過的標準。
來源與授權
- 來源: Antmicro,Enclosure for Antmicro baseboard with NVIDIA Jetson AGX Thor,https://github.com/antmicro/jetson-agx-thor-baseboard-enclosure(
main分支,2026-09-30 讀取)。連結失效時的搜尋關鍵字:antmicro jetson-agx-thor-baseboard-enclosure、cnc-milled-bottom-shell-al。 - 授權: Apache License 2.0。README 寫明「Copyright (c) 2026 Antmicro」與「This project is published under the Apache-2.0 license.」授權依原樣提供素材,不附任何保證。
- 標註: 「Enclosure design (c) 2026 Antmicro, Apache-2.0, https://github.com/antmicro/jetson-agx-thor-baseboard-enclosure. Machining set-up by Tech Coordinate's agent (changes: stock, fixtures, toolpaths).」
- 改了什麼: 零件模型照原樣使用;毛胚、夾具、刀具與刀把、裝夾、每一支程式與這裡的優化都是代理的;機殼的案例頁講代理怎麼處理這些零件。畫面是 HiNC 依 Antmicro 的模型加上代理的設置所做的模擬,圖表畫的是 HiNC 的逐步結果、優化器的逐步日誌與代理自己的毛胚模型。NVIDIA 的產品名稱只用來說明這個機殼裝的是什麼。
- 備份: 公司網站保留一份原始檔的備份。
另見
- Jetson AGX Thor 機殼:八次裝夾的薄壁鋁殼——這裡優化的零件、裝夾、刀具與程式是怎麼做出來、怎麼驗收的
- NC 優化原理——優化器守什麼、延伸距離,以及重播為什麼可能讀高於目標
- 工作流程:NC 優化——設定、刀具限制、嵌在 NC 碼裡的設定與逐步日誌
- 優化結果——其他零件量得的優化前後比較
- 加工時間估算——為什麼兩個模擬時間的比例才可信
- 實作案例——其他案例,以及案例頁怎麼讀