連桿鍛造模:從一張圖重建的鍛件、依照片定尺寸的模具,以及 R1.5 凹角裡的 R1.5 球刀¶
華沙理工大學 (Warsaw University of Technology) 的一篇論文(Dziubińska,Materials 2023)提出一種新方法:用鋁合金鑄造的預成形件模鍛汽車連桿,並在工廠條件下試過。論文公開了鍛件的尺寸圖與一張實際模具的照片。它沒有模具圖、沒有寫模具鋼,也沒有談加工。
一個 AI 代理 (agent) 依這張圖重建了鍛件。三個審查代理推翻了它的第一版;第二版與論文的鍛件體積只差 0.4 %。代理圍著這個鍛件設計下模,依照片定出飛邊橋、飛邊槽與模塊的尺寸。它用一套高度場 CAM 寫出三支程式;這套 CAM 是先前一個案例的代理寫的,本案為這副模具改過。接著代理透過 Web API 在 HiNC 3.2.43 中播放整塊模具。以 0.125 mm 的網格寬度,切出的模具在飛邊槽內與設計的差,第 99 百分位是 +0.040 mm;飛邊槽內沒有任何地方切進設計超過 0.034 mm(沒有任何地方切進超過一格 0.125 mm)。HiNC 的時間與代理的計算相差 0.04 %:在進給修訂之前,一半模具 5.7 h,上下一副 11.4 h。
驗收時有三條標準沒過:A2、C1 與 C2。兩支球刀都彎過了 12.5 µm 的上限:在一塊網格更細的探針毛胚上,R1.5 球刀最高 112.4 µm,D6 球刀最高 68.1 µm(探針毛胚為NC 優化研究在 HiNC 3.2.45 上重播的讀數)。它們的應力比也超過容許的 0.5(驗收時 1.04 與 0.83)。R1.5 球刀精修 R1.5 的凹角時,整段四分之一圓弧同時切削。A2 照字面沒過:一次快移擦到 0.00025 mm³ 的毛胚。
照標準事先寫好的做法,代理修改進給、在探針毛胚上重播,一共兩次。第一次修訂在切除截面大的地方降低進給。它降低了第 99 百分位,等高精修約減半(T3 32.1 → 18.0 µm、T2 46.3 → 16.2 µm),但每個精修操作最大的那一步都沒動(T3 等高 112.4 µm、T3 平行 96.7 µm、T2 等高 68.1 µm);T3 的殘料粗加工只從 70.0 降到 65.1 µm。HiNC 的逐步資料指出那些步是什麼:以切削進給往溝裡下刀,以及球刀包覆一個和自己同半徑的凹角。第二次修訂把它們壓到下刀進給。之後在探針毛胚上,R1.5 球刀等高精修的最大撓曲從 112.4 µm 降到 39.6 µm(殘料粗加工從 70.0 降到 43.9 µm),這把球刀的最大應力比從 0.91 降到 0.35,落在 0.5 以內。依代理的計算,一半模具的時間多 28 %;HiNC 讀到的修訂後程式時間與這個計算相差 0.03 % 以內。精修的撓曲仍超過 12.5 µm,所以 C2 維持未過。剩下最大的幾步是進入凹角的進刀。把下刀壓到下刀進給還不夠;剩下要改的是進刀方式。判定以原程式為準:修訂只改進給,它們的負載只在探針毛胚上判讀。
鋁連桿是小眾:大多數汽車連桿是鋼鍛件。本頁的一切都是模擬;沒有任何模具在真實機台上切過,模具也是代理的設計,不是作者的。
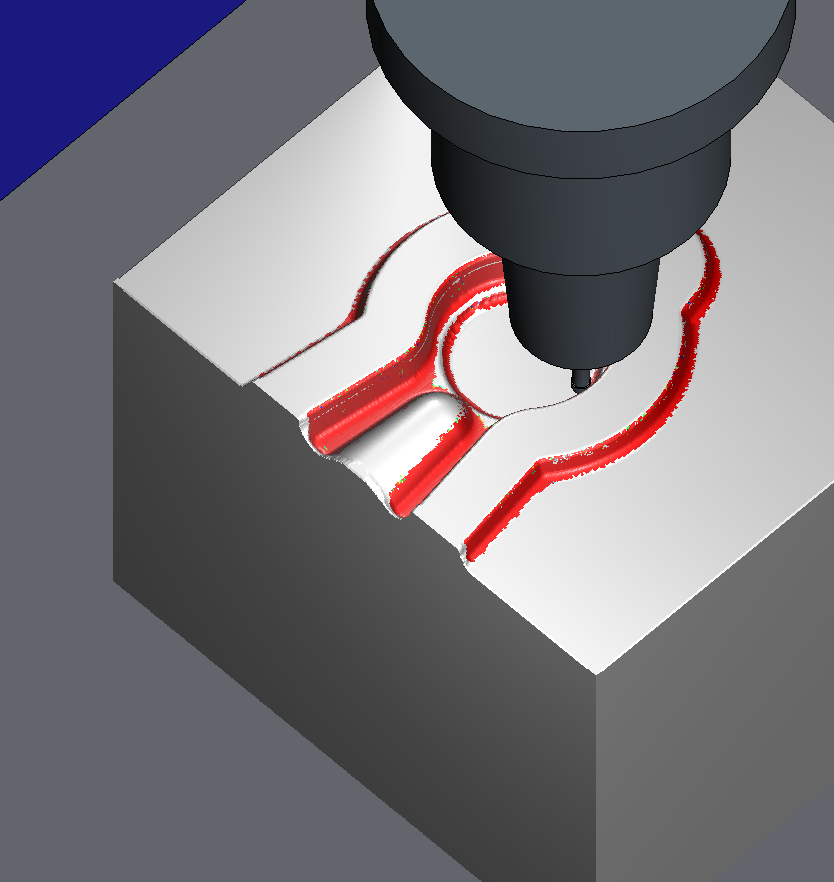
修剪案在 HiNC 的畫布上,暫停在 T3 的等高精修、NC 第 80,198 行(網格寬度 0.125 mm,HiNC 3.2.43)。R1.5 球刀接在 Ø2.6 × 12 mm 的頸部與 Ø6 的刀柄上,從 HSK-A63 熱縮刀把伸出 20 mm。紅色是 T3 到此為止切過的面,也就是鍛件的 R1.5 邊。
案例¶
論文給了:
- 製程: EN AB-71100 鑄造預成形件加熱到 480 °C,模具加熱到 250 °C,一台曲柄壓床(ZDAS LU 400/1000)與一台螺旋壓床(F1736A),「verified in the course of tests conducted in industrial conditions」(在工廠條件下的試驗中驗證過)。
- 鍛件圖(Fig. 3): 全長 140.86 mm、中心距 82.5 mm、厚 18.1 mm、腹板 5 mm、大頭那一端一片 3 mm 的尾片、拔模 7°、R1–R6 的圓角,以及兩耳、桿身與尾片的角度與寬度。
- 鍛件體積: 58,299.9 mm³(0.166 kg)。
- 一張照片,圖說是「Dies used for tests with finishing impressions」(試驗用、帶精鍛模膛的模具,Fig. 11a)。照片拍的是上下兩半模、各帶飛邊槽,這是代理的讀法。
沒有交代的:模具圖、模具鋼、飛邊橋、飛邊槽與模塊的尺寸,以及任何關於加工的事。圖上也沒有標出桿身與兩端之間的圓弧,以及小頭凸台的尺寸。
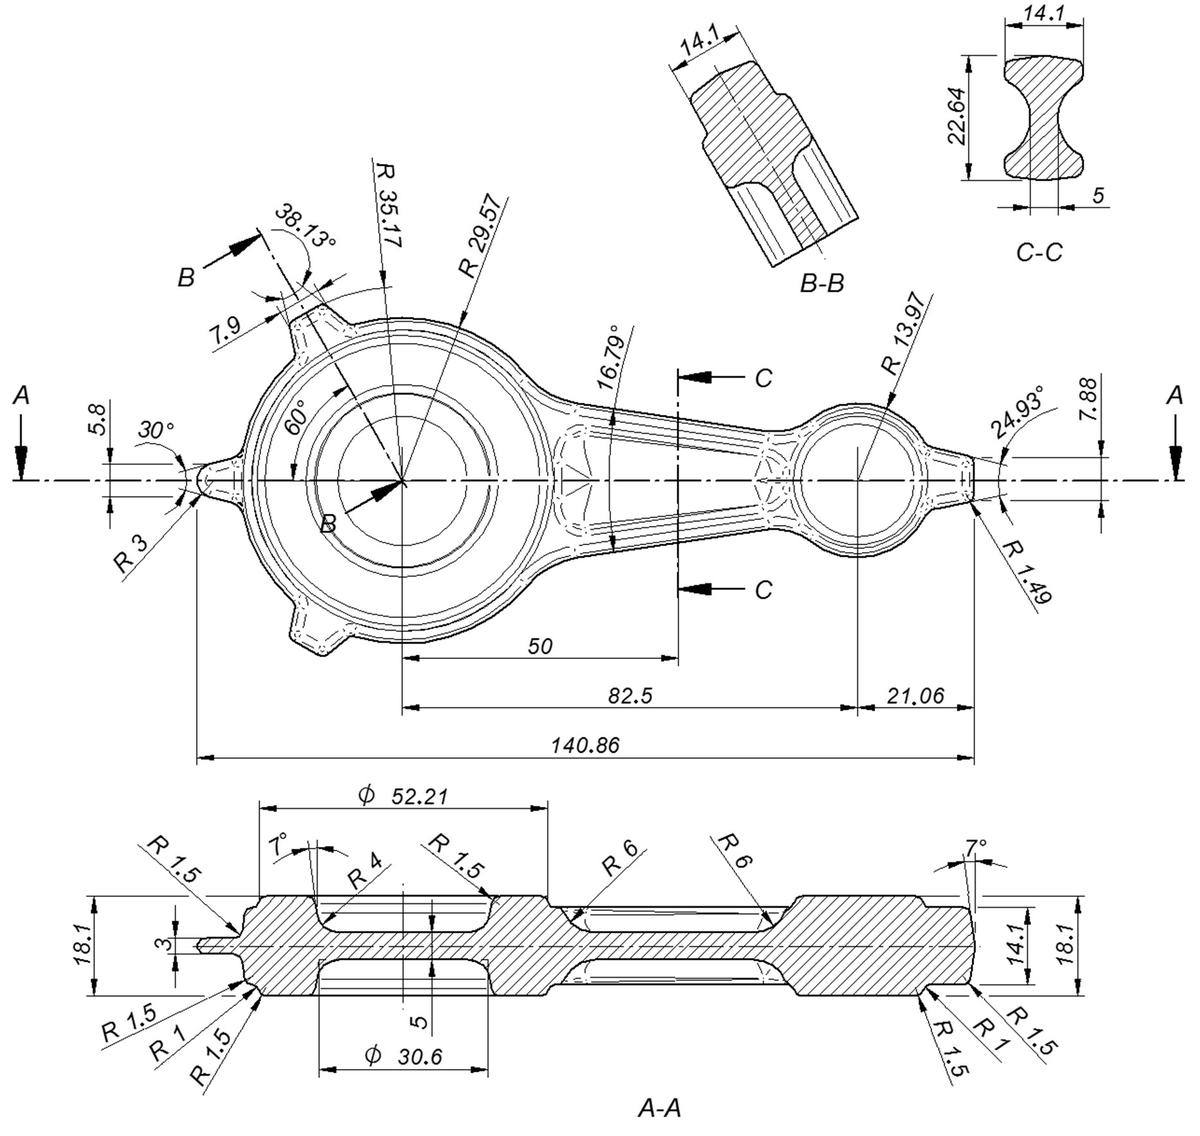
論文的 Fig. 3「Selected dimensions of the connecting rod forging」(連桿鍛件的部分尺寸):鍛件就是依這唯一的一張圖重建的。圖面:A. Dziubińska, Materials 2023, 16, 2856,CC BY 4.0,經縮小。
代理建了什麼¶
每個值都標明出處:讀取(論文寫明的)、量測(依比例從圖上量得)、推得(由讀取的值算出)或自選(代理的決定)。
鍛件¶
| 項目 | 值 | |
|---|---|---|
| 平面 | 大頭 R29.57;兩耳在 60°、伸到 R35.17,寬 7.9、錐角 38.13°;左尾片 R3、30°;桿身兩側 16.79°,在 C-C 斷面寬 22.64,離大頭中心 50 mm;小頭 R13.97;右尾片寬 7.88、24.93°、R1.49 | 讀取(Fig. 3) |
| 頸部圓弧 | 往大頭 R16,往小頭 R10 | 量測 |
| 高度 | 18.1 只在凸台上(大頭 Ø52.21,小頭約 R11.5);凸台外圍一圈 14.1 的肩台,接進兩耳、桿身的肋與右尾片;左尾片 3;腹板 5;每一面牆都拔模 7° | 讀取;小頭凸台為量測 |
| 口袋 | 大頭口袋在牆腳處 Ø30.6、R4。桿身口袋:斷面是從軸線到肋邊的一段圓弧,肋邊在 C-C 處離軸 6.86 mm,兩側肋邊以 6.7° 收斂,兩端 R6 加 30° 的牆,底從離大頭中心 35 mm 到 64.3 mm | 讀取,並在斷面上量測 |
| 圓角 | 外緣 R1.5,內角與飛邊線 R1 | 取自圖上的 R1–R6 |
| 體積 | 含圓角 58.52 cm³(尖角 58.94 cm³),論文為 58.30 cm³:+0.4 % | 推得 |
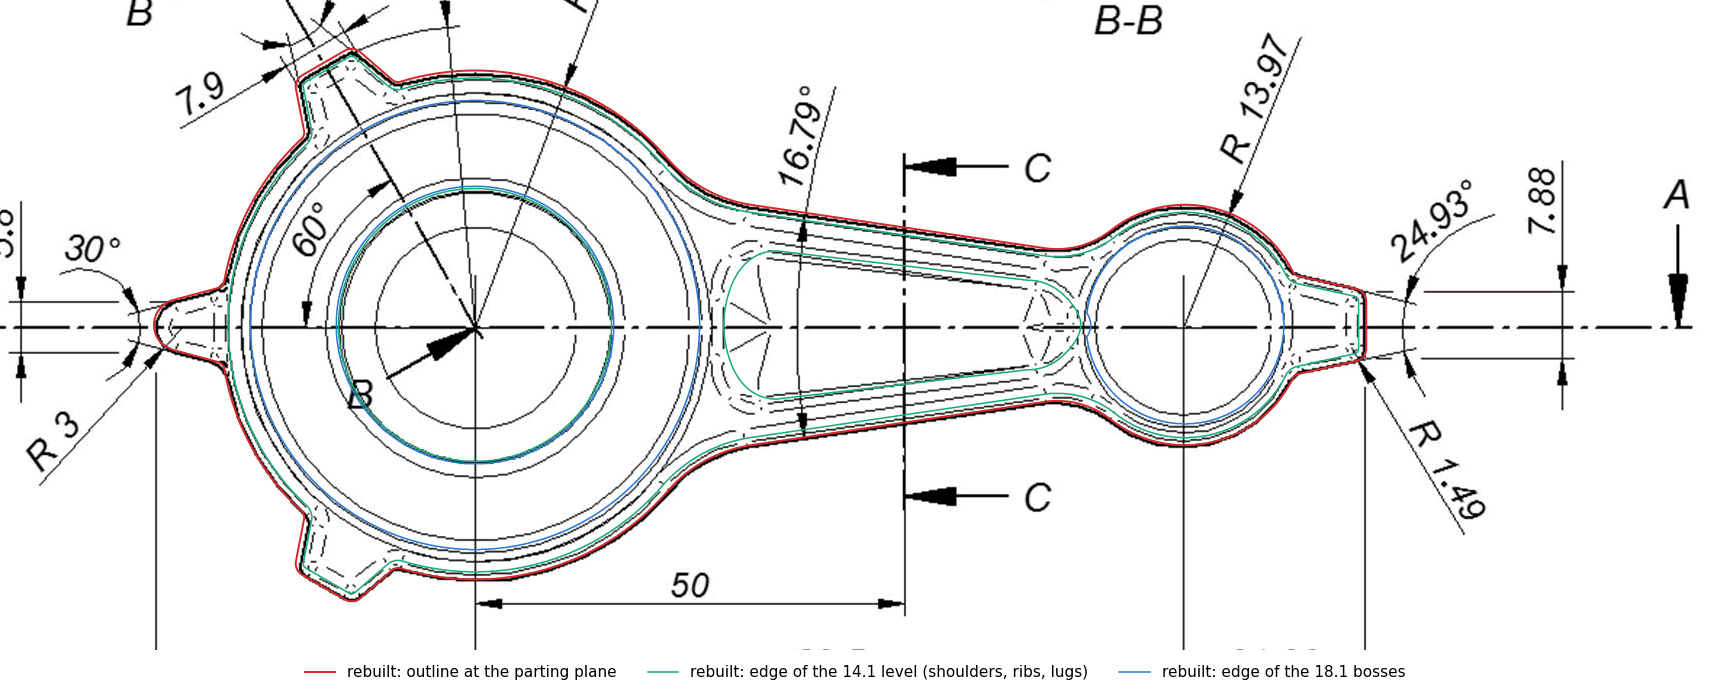
重建的外廓疊在 Fig. 3 上,以兩個中心定比例(82.5 mm = 710 px);兩端都落在圖面的 0.15 mm 以內。圖面:A. Dziubińska, Materials 2023, 16, 2856,CC BY 4.0,經裁切,並疊畫上外廓。
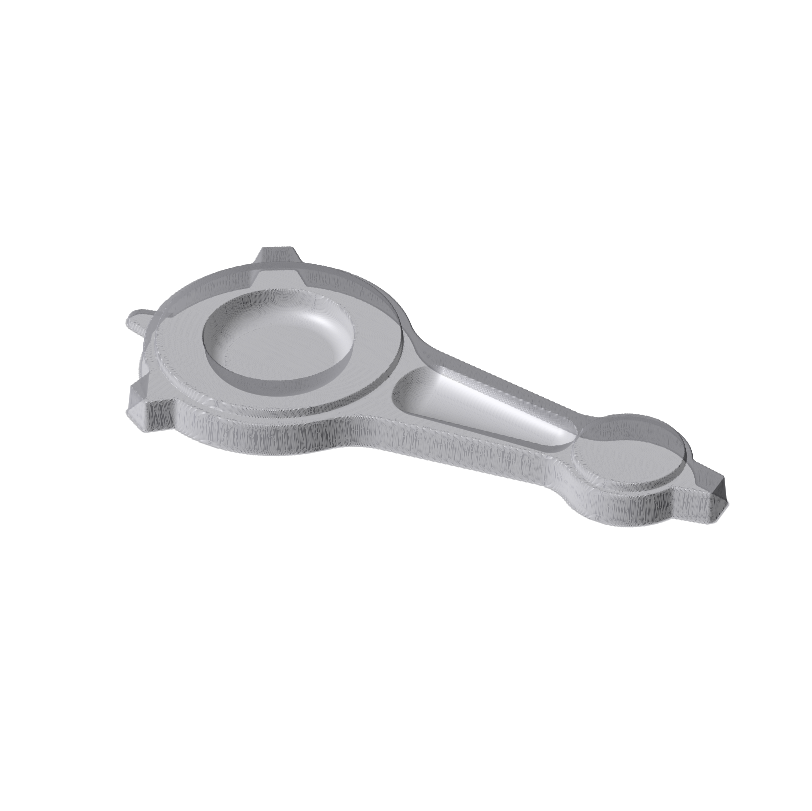
重建鍛件的上半;下半是它的鏡像。
模具¶
| 項目 | 值 | |
|---|---|---|
| 分模面 | 在半高。鍛件對它對稱,所以上下模膛是同一個形狀,一支程式就能加工兩半 | 推得 |
| 收縮 | 模膛放大 0.8 %:鋁 23.6e-6/K × 460 K 減鋼 12.5e-6/K × 230 K,取自論文的預成形件 480 °C 與模具 250 °C | 推得 |
| 飛邊 | 厚 1.2 mm:飛邊橋比每一面模面低 0.6 mm | 自選 |
| 飛邊橋 | 寬 9.5 mm | 在照片上量測(8–11 mm) |
| 飛邊槽 | 一整個凸的蛋形凹區,226 × 159 mm,沒有腰:一個 R79.5 圓與一個 R67.5 圓的凸包;前者圓心從大頭中心往小頭 3.5 mm,後者圓心從小頭中心往大頭 0.5 mm | 在照片上量測 |
| 飛邊槽深度、牆 | 4 mm、20° | 自選(照片看不出來) |
| 模塊 | 265 × 205 × 80 mm | 在照片上量測(約 263 × 205);高度自選 |
| 材料 | FDAC,預硬的 SKD61 系鋼,約 40 HRC,就在這個硬度下銑削 | 自選(論文沒有指名模具鋼) |
| 加工量 | 最深 9.12 mm;要去除 111.7 cm³ | 推得 |
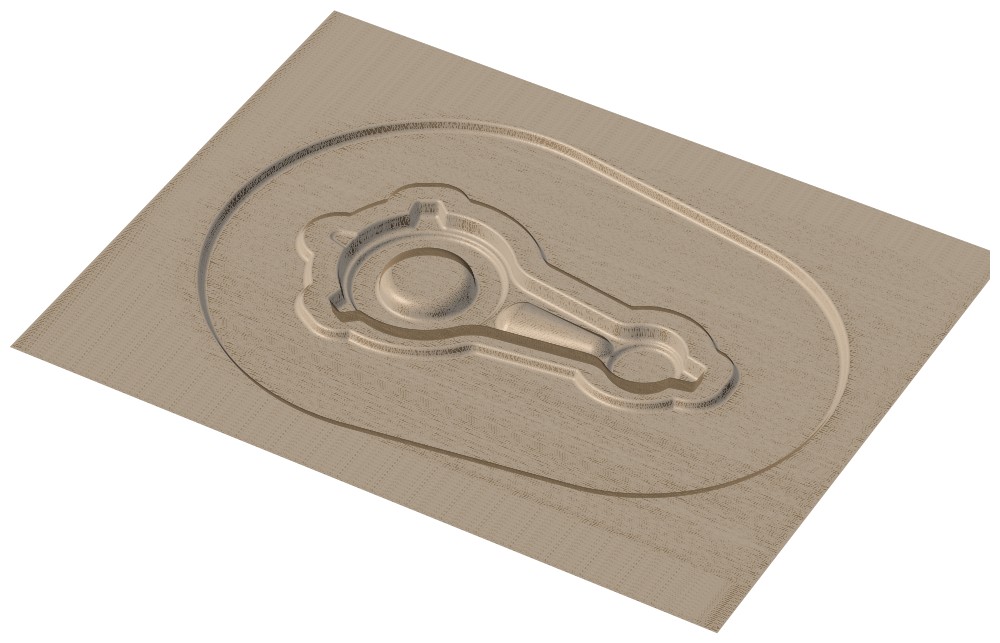
代理設計的下模,依它的高度場繪出:265 × 205 mm 模塊上的模膛、飛邊橋與飛邊槽。上模是同一個形狀。
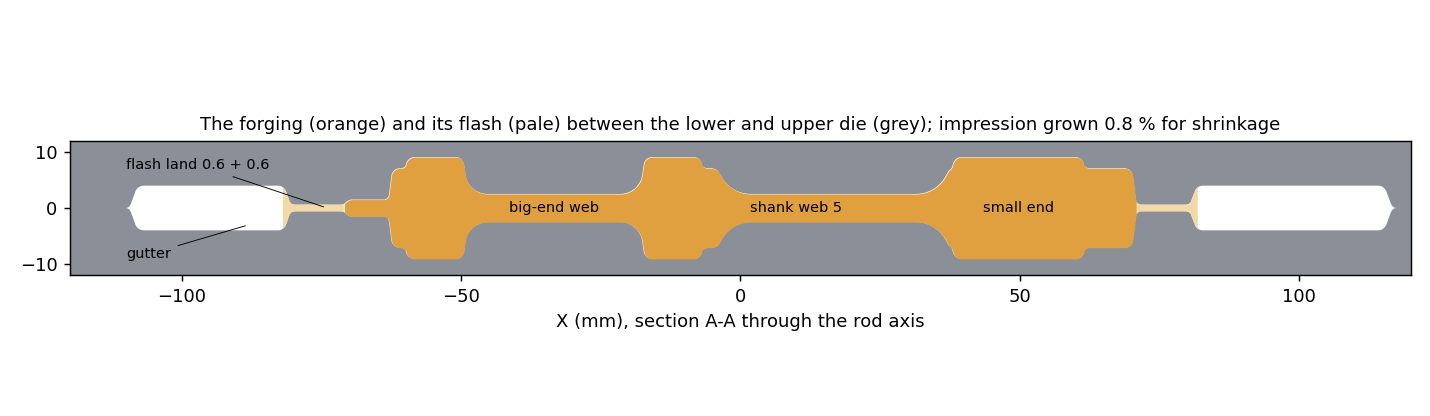
代理的模具的 A-A 斷面,鍛件在模內;模膛依收縮放大 0.8 %。
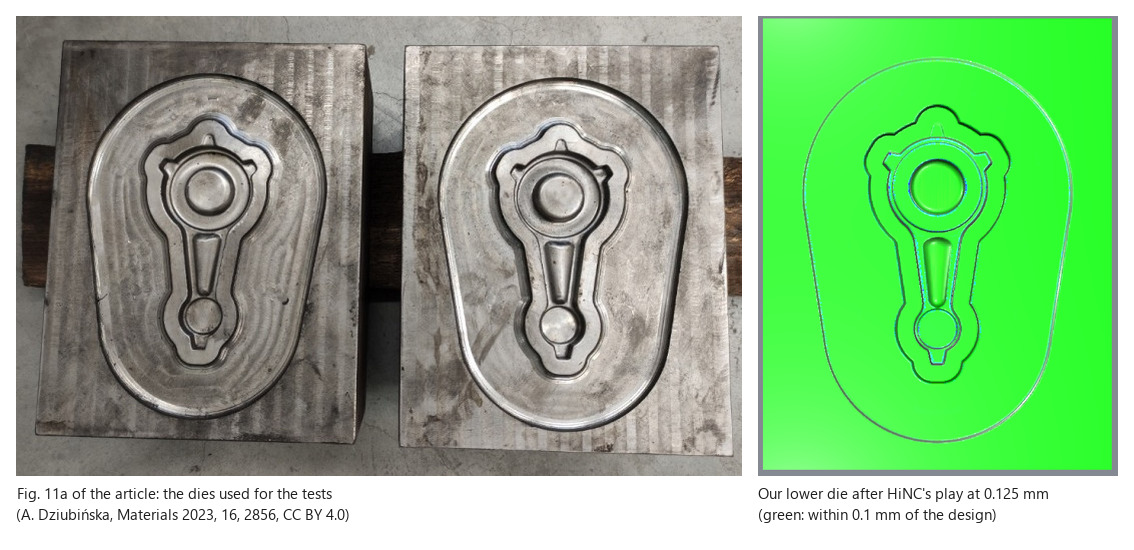
左:論文的 Fig. 11a(A. Dziubińska, Materials 2023, 16, 2856,CC BY 4.0),經裁切。右:代理的下模在驗收播放後的 HiNC 幾何差異(0.125 mm,HiNC 3.2.43)。
機台、刀具與程式¶
下面兩張表裡的值都是自選,只有兩項例外:預估時間是代理的計算(進給長度除以 F,快移以 24 m/min 計);110 mm 的刀長是量規長 90 加伸出量 20。
| 項目 | 值 |
|---|---|
| 機台 | HiNC 的三軸骨架 Empty-wXYOZSt:行程 800 / 500 / 500 mm,快移 24 m/min;一塊 300 × 220 × 20 mm 的底板 |
| 主軸 | 通用的 24,000 rpm 主軸,連續 7.5 kW,短時 10 kW |
| 控制器、程式原點 | Fanuc;模塊頂面的中心 |
| 刀把、伸出量 | HSK-A63 熱縮刀把,錐度 4.5°,量規長 90 mm,鼻端 R12(T1)或 R10.5(T2、T3);伸出 20 mm,這是加工到底所需的最短長度;刀長 110 mm |
| 解析度 | 先用 1 mm,驗收用 0.125 mm,在探針毛胚上讀負載用 0.0625 mm |
| 任務 | 每支程式之後,記錄網格幾何寫出毛胚,下一支程式再把它讀回(能接續的任務) |
| 刀具(通用整體碳化鎢刀) | 加工內容 | 轉速、進給 | 預估時間:原程式 → 第一次修訂 → 第二次修訂 |
|---|---|---|---|
| T1 D10 R1,4 刃,刃長 15 mm | 等高粗加工(每層 0.6、橫向 4、留 0.25),再把平面做到尺寸(飛邊橋、飛邊槽底、肩台、腹板) | 3,800 rpm,F1050 | 64.8 min(未修訂) |
| T2 D6 球刀,2 刃,頸部 Ø5.7、長到 18 mm | 等高殘料粗加工(每層 0.3、橫向 1.2、留 0.12);精修時陡牆用等高,其餘沿 X 方向(步距 0.25) | 10,000 rpm,F1200 | 101.1 → 117.9 → 122.0 min |
| T3 R1.5 球刀,2 刃,刃長 2.4 mm,頸部 Ø2.6、長到 12 mm | D6 構不到的地方(R1.5 邊、肋與肩台的角):分層、沿 X 方向的殘料粗加工(每層 0.15、橫向 0.4、留 0.04),再精修(步距 0.15) | 12,000 rpm,F900;精修 F1200 | 176.8 → 220.1 → 252.3 min |
原程式的預估時間合計 342.8 min:一半模具 5.71 h,上下一副 11.43 h。三支程式各有 70,567、190,004 與 400,570 行。驗收播放的就是這一版。之後做了兩次進給修訂,在下面的難題裡說明。修訂只改 T2 與 T3 的進給,不改刀路。本案保留第二次修訂作為它的程式:一半模具 439.1 min(7.32 h),比原程式多 28 %。在這一版裡,切除截面大的地方降低進給;陡的、往毛胚裡下刀的段,與球刀包覆凹角的段,則壓到刀具表的下刀進給:T2 為 F500,T3 為 F300。
這套 CAM 以高度場運作。它是先前一個產品案例的代理為一個壓鑄模寫的;本案的代理加上了 T3 的分層殘料粗加工與各項檢查。在 HiNC 播放任何東西之前,代理先在自己的 z-map 上檢查每一支程式:沒有任何移動沿法向低於設計的落刀面 (drop-cutter surface)(最差 −0.01 mm);刀把離毛胚至少 11.48 mm,T2 的頸部 4.06 mm,T3 的頸部 0.514 mm;離毛胚 0.3 mm 以內的快移都改成進給;T3 之後殘料最多 0.219 mm,其中超過 0.05 mm 的面積是 126.8 mm²。
一個修剪案 (trimmed case) 跑同樣的程式,只是在 x 15..110、y −50..50 mm 的窗口上計算:小頭、右尾片、桿身口袋的末端、飛邊橋與一部分飛邊槽。依代理的計算,原程式要加工 91 min(第二次修訂為 111.7 min)。
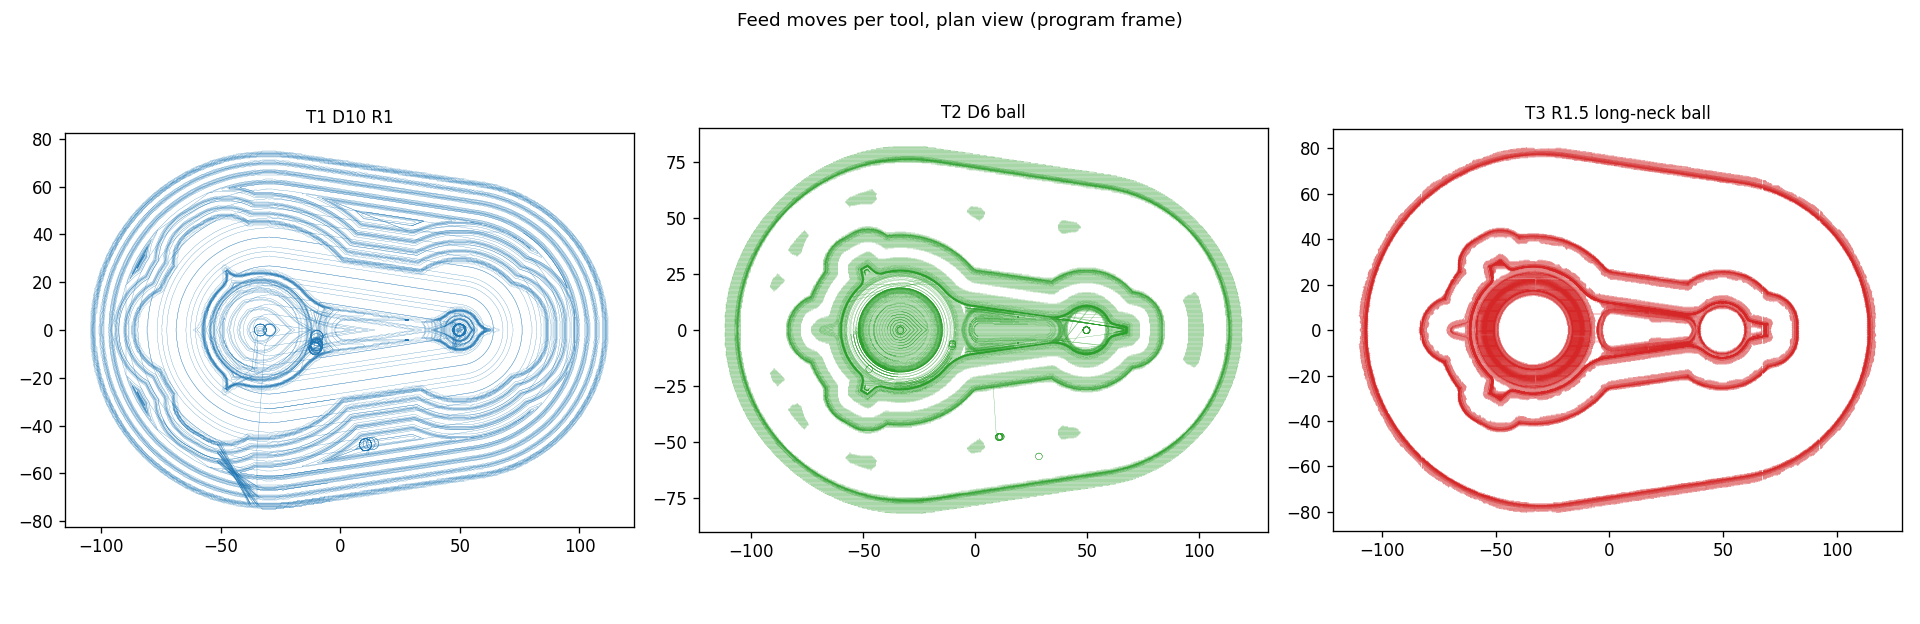
每把刀的進給移動,程式座標系(mm),即驗收時播放的樣子。
代理怎麼管理這件工作¶
- 先定通過標準。 標準在第一次播放之前寫好並提交。A,執行:每一行都執行、每支程式都有切削、除了每支程式一則
Sys-Init--FileLines之外沒有其他訊息。B,刀把:代理的 z-map、HiNC 中沒有碰撞,以及一個必須報出碰撞的負對照。C,小刀:應力比、刀尖撓曲、主軸比值、預測的負載。D,形狀。E,時間。12.5 µm 的撓曲上限,是代理取為模膛公差的 ±0.05 mm 的四分之一。C2 寫明了自己的補救:修改程式、重播一個縮小的案例、兩組數字都報。 - 先小後大。 修剪案 1 mm、負對照、整模 1 mm、修剪案 0.125 mm,最後整模以 0.125 mm 跑一次。若修剪案的執行預測整模會超過 8 h 或 24 GB,就退回 0.25 mm;記憶體的預測是 18–20 GB(中央估計),最多 31 GB。代理依中央估計往下做,播放的記憶體峰值是 16.5 GB(記憶體規劃)。
- 獨立審查。 三個審查代理拿第一版鍛件對照圖面、它的斷面與模具照片;每一項發現再交給另一個受命反駁它的代理。一共十五個代理。
- 邊播邊看。 每三分鐘一次,唯讀地看警報、接觸毛胚的步所佔比例與負載(透過 HTTP API 進行重播驗收 §2)。
- 共用的伺服器。 播放在已部署的 HiNC 3.2.43 的一份私有複本上進行,伺服器與其他代理共用;重的播放在同一把鎖上排隊。
- 人在哪裡介入。 設定依實作案例的通則:只用公開資料,每把刀都裝在刀把上、伸出量是工廠會用的長度。
難題¶
量得的數字都來自 HiNC 3.2.43,例外是探針毛胚上讀到的負載(刀尖撓曲、力、應力比、接觸與步數比例):它們取自探針毛胚為NC 優化研究在 HiNC 3.2.45 上的重播;整模的撓曲與第二次修訂的時間,則在標明之處取自同一研究的播放。
一張圖,以及被推翻的第一版鍛件¶
- 情況。 鍛件只存在於 Fig. 3,有些形狀畫了卻沒標尺寸。第一版把兩頭整個做成 18.1 mm 厚,頸部用 8 mm 的圓角,桿身口袋是猜的:體積比論文多 2.1 %。
- 風險。 為一個不是論文那個零件的東西寫程式、算時間與負載。
- 怎麼發現。 代理把第一版交給審查,對照圖面。
- 解法。 站得住的發現有五項:18.1 mm 只在凸台上,外圍有 14.1 mm 的肩台;頸部是真正的 R16 與 R10 圓弧;口袋的形狀與兩端;飛邊橋與飛邊槽;模塊。鍛件與模具依此重建。
- 證據。 第二版對照圖上量到的值:
| 核對項目 | 圖上 | 差 |
|---|---|---|
| 頸部外廓半寬,7 個位置 | 8.86–17.65 mm | ≤ 0.05 mm |
| C-C 處的桿身口袋,5 點 | 3.18–6.51 mm | ≤ 0.22 mm |
| A-A 斷面上的口袋端,6 點 | 2.55–6.9 mm | ≤ 0.28 mm |
| 凸台邊,3 處 | 26.1、71.5、93.65 mm | ≤ 0.35 mm |
| 耳寬,4 個位置 | 3.91–6.14 mm | +0.11 到 +0.45 mm |
| 含圓角的體積 | 58.30 cm³(論文) | 58.52 cm³,+0.4 % |
兩耳是刻意做寬的:代理照的是它們的尺寸(7.9 mm、38.13°),而圖上畫的外廓並不符合這些尺寸。
沒有模具圖:依照片定模具尺寸¶
- 情況。 論文只在一張照片裡呈現實際的模具。
- 風險。 飛邊橋、飛邊槽與模塊和真實的鍛造模不像。
- 怎麼發現。 讀論文時:它沒有給任何模具尺寸。
- 解法。 飛邊橋寬、飛邊槽輪廓與模塊在照片上量;飛邊厚度、飛邊槽深度與牆角是自選;收縮量是推得。每一項都在模具表中標明。
- 證據。 上面照片與 HiNC 結果的並排圖:一個沒有腰的凸飛邊槽,飛邊橋與模塊的比例相同。
在比精修留量還粗的網格上讀負載¶
- 情況。 驗收的網格寬度 0.125 mm,比 T3 留給精修的 0.04 mm 還粗。
- 風險。 用被網格扭曲的負載評斷最小的刀。
- 怎麼發現。 在播放的計畫裡:0.125 mm 的格子比 T3 留給精修的 0.04 mm 還粗,所以它的力與撓曲也要在更細的探針上讀。
- 解法。 一個探針 (probe):整模的程式,播放在一塊 12 × 11 × 12 mm 的毛胚上。毛胚位於 x 22..34、y 1..12,是 T3 去料最多的地方;網格寬度 0.0625 mm(16 min,8.7 GB)。
- 證據。 整模在 0.125 mm 下讀到的 T3 精修撓曲最高 126.5 µm,殘料粗加工最高 99.4 µm(整模為NC 優化研究在 HiNC 3.2.45 上重播的讀數);探針毛胚在 0.0625 mm 下是 112.4 µm 與 70.0 µm(探針毛胚為同一研究重播的讀數)。兩者不只網格寬度不同,區域也不同。下面的進給修訂用的是探針的數字。
R1.5 凹角裡的 R1.5 球刀¶
- 情況。 在探針上,T3 的每一個峰值都落在同一條線上:肋溝底(z −7.05)與形成桿身口袋的模芯交接的 R1.5 凹角,x 22–33、y 6.8–8.6。HiNC 在那裡讀到的接觸高 1.5 mm、寬 1.2 mm:R1.5 的球刀在 R1.5 的凹角裡,整段四分之一圓弧都在切削。那裡的精修峰值是 150–208 N、81–112 µm;同一條溝裡的殘料粗加工到 130 N、70 µm。
- 風險。 最小的刀彎曲到它 12.5 µm 上限的約十倍,應力比最高 1.04(探針上 0.91):牆面超出公差,或斷刀。
- 怎麼發現。 C1 與 C2 在驗收與探針上都沒過;代理把每一個高負載的步追到它的位置。在整模上,切削步中超過上限的比例是:T3 的等高精修 15 %,T2 的等高精修 6 %,T3 的殘料粗加工 5 %(超過 40 µm;整模為NC 優化研究在 HiNC 3.2.45 上重播的讀數)。
-
解法。 C2 自己寫明的補救:修改程式、重播一個縮小的案例、兩組數字都報。代理修訂了 T2 與 T3 的進給,一共兩次。兩次修訂都沒有移動任何刀路。
- 第一次修訂:依切除截面給進給。 代理在自己的 z-map 上,拿 T2 與 T3 每一段移除的體積除以它的長度,得到它的切除截面。假設力與截面成正比,每個操作的上限是探針的截面中位數乘以(力上限 / 探針的力中位數),再乘 0.8。力上限由撓曲上限,與代理在修訂前於探針上讀到的每牛頓撓曲換算而來:T3 精修 21.5 N(0.58 µm/N),T2 精修 85 N(0.147 µm/N),T3 殘料粗加工 69 N;T2 殘料粗加工則由應力比上限 0.5 得出 335 N。超過上限的段,進給降到程式值的 0.8、0.6、0.45、0.35 或 0.25 倍;下刀段保持原進給。依代理的計算,T2 從 101.1 min 增到 117.9 min,T3 從 176.8 min 增到 220.1 min:一半模具 402.8 min(6.71 h),多 17.5 %。在探針毛胚上,第 99 百分位降低了,等高精修約減半,但每個精修操作最大的那一步都留在原處(T3 等高 112.4 µm、T3 平行 96.7 µm、T2 等高 68.1 µm)。殘料粗加工的最大值,T2 從 36.4 降到 15.7 µm,T3 只從 70.0 降到 65.1 µm。
- 精修最大的步為什麼沒動。 HiNC 的逐步資料把每個最大的步追回它的 NC 行。T3 精修最大的一步是一次等高進刀
G1 Z-7.05:以切削進給 F1200 垂直插進溝底的凹角。精修路徑把自己的切削進給當成下刀進給,而第一次修訂不動下刀段。T3 殘料粗加工的每一趟分層刀路,開頭都是以 F900 用 50° 斜向下 1.8 mm 進溝。球刀在和自己半徑差不多的溝或凹角裡,切掉的是一層薄料(截面小),卻是整段圓弧在切(力大)。截面規則看不到這種情形。 - 第二次修訂:下刀與包覆段用下刀進給。 第二次修訂保留第一次的進給,再把兩種段壓到刀具表的下刀進給(T3 為 F300,T2 為 F500):一是陡於 64°、會碰到毛胚的下刀段;二是球刀切到的點在它的圓弧上跨過 60° 以上的段(包覆)。依代理的計算,T2 要 122.0 min,T3 要 252.3 min:一半模具 439.1 min(7.32 h),比原程式多 28 %。NC 優化研究在 HiNC 3.2.45 上把它們播放在整塊模具上時,HiNC 也量了它們的時間:T2 121.98 min、T3 252.34 min,與計算相差 0.03 % 以內。加上驗收時的 T1,一半模具 7.32 h,一副 14.64 h。
-
證據。 原程式與兩次修訂,各在同一塊探針毛胚上為NC 優化研究重播(0.0625 mm,HiNC 3.2.45,程式剪成經過毛胚的移動)。在切削步上,主軸每轉一圈的 XY 刀尖撓曲:
| 中位數 / 第 99 百分位 / 最大(µm) | 原程式 | 第一次修訂 | 第二次修訂 |
|---|---|---|---|
| T2 D6 殘料粗加工 | 7.8 / 29.8 / 36.4 | 5.2 / 12.9 / 15.7 | 5.2 / 12.9 / 15.7 |
| T2 D6 精修,陡牆(等高) | 3.3 / 46.3 / 68.1 | 3.7 / 16.2 / 68.1 | 3.7 / 15.4 / 31.6 |
| T2 D6 精修,緩坡(平行) | 1.2 / 3.0 / 3.4 | 1.1 / 2.3 / 3.4 | 1.1 / 2.3 / 3.4 |
| T3 R1.5 殘料粗加工(上限 40) | 12.2 / 53.4 / 70.0 | 11.5 / 47.2 / 65.1 | 7.3 / 33.2 / 43.9 |
| T3 R1.5 精修,陡牆(等高) | 6.8 / 32.1 / 112.4 | 6.7 / 18.0 / 112.4 | 6.7 / 17.4 / 39.6 |
| T3 R1.5 精修,緩坡(平行) | 2.2 / 20.5 / 96.7 | 1.9 / 14.7 / 96.7 | 1.9 / 14.2 / 32.3 |
精修的上限是 12.5 µm;T2 的殘料粗加工沒有撓曲上限(它的力上限來自應力比)。最大力,原程式 → 第一次修訂 → 第二次修訂:T3 等高精修 208 → 208 → 74 N,T3 平行精修 173 → 173 → 58 N,T3 殘料粗加工 130 → 120 → 83 N,T2 等高精修 516 → 516 → 231 N。最大應力比:T2 0.84 → 0.84 → 0.38,T3 0.91 → 0.91 → 0.35。切削步中超過上限的比例:T3 等高精修 23.3 → 10.2 → 10.0 %,T3 殘料粗加工 11.3 → 5.7 → 0.02 %(5 步),T2 等高精修 14.6 → 1.5 → 1.9 %,T3 平行精修 1.8 → 1.4 → 1.4 %。兩次重播都沒有 Sys-Init--FileLines 以外的訊息。
探針毛胚上主軸每轉一圈的 XY 刀尖撓曲(網格寬度 0.0625 mm,為 NC 優化研究在 HiNC 3.2.45 上重播),取切削步,對數刻度。每條長條從中位數畫到第 99 百分位;圓點是最大的一步。藍色:原程式;橙色:第一次修訂;綠色:第二次修訂。虛線:12.5 µm 的精修上限;點線:T3 殘料粗加工的 40 µm 上限。
- 判定。 在探針毛胚上,第二次修訂把最大應力比 0.38(T2)與 0.35(T3)帶進 C1 的 0.5 以內。C2 照字面仍未過。在最大的那一步,T2 等高精修彎曲 31.6 µm,T3 等高精修 39.6 µm、平行精修 32.3 µm,上限是 12.5 µm;T3 殘料粗加工彎曲 43.9 µm,上限是 40 µm。只有 T2 的平行精修在上限以下。驗收判定以原程式為準:修訂只改進給,它們的負載只在探針毛胚上判讀。
- 剩下的。 HiNC 的逐步資料顯示,第二次修訂中 T3 最大的幾步仍在同一個溝的凹角,x 22–34、y 5.4–8.6,而且都是進刀。T3 等高精修最大的一步是 X22.7 Y8.36 處的
G1 Z-7.05 F300:以下刀進給垂直插進凹角,接觸高 1.55 mm、寬 1.17 mm,74 N。T3 平行精修最大的一步是 X33.9 Y5.95 處的G1 Z-7.076 F300,58 N。T3 殘料粗加工最大的一步是一趟分層刀路的第一刀:Z−4.714 處的X28.1 F900,緊接在以 F300 下刀之後;接觸 1.47 × 1.11 mm,83 N,43.9 µm。對這些步來說,把下刀壓到下刀進給還不夠;剩下要改的是進刀方式。除了這些步,T3 等高精修的切削步中,在兩次修訂後都有 10 % 超過 12.5 µm(第二次修訂是 1,269 步)。它們沿著 y ≈ 8 的肋溝牆,分布在牆的整個高度(刀具在 z −7.0 到 −4.5)。HiNC 在那裡讀到的接觸高 1.06 mm、寬 0.43 mm(中位數),而殘料粗加工名義上只留 0.04 mm。 - 沒有試的。 從側面、在空中進刀,而不是垂直插進凹角。沿溝加一道半精修,或整個操作再降低進給。比凹角小的球刀,例如 R1,就不會整段圓弧同時切削;那要多一把刀,列為建議。
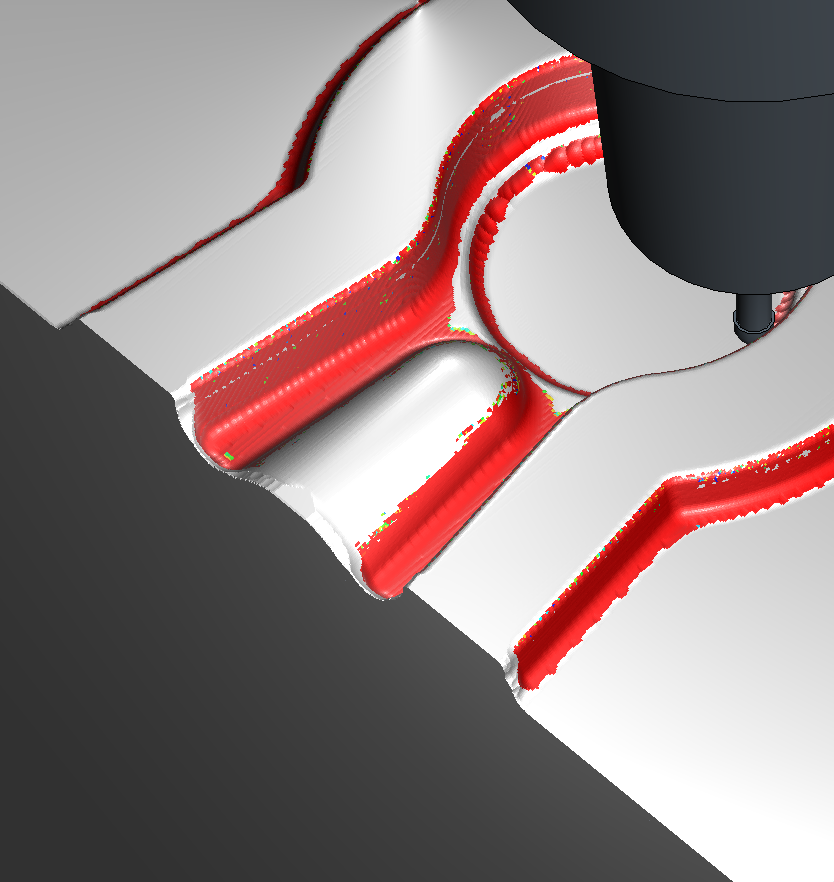
頁首的同一個姿態,再近一點:T3 的頸部從刀把下方伸進模膛。
一次擦到毛胚的快移¶
- 情況。 驗收回報了一則
Play-RapidCut--Detected:「Rapid traverse at line 52852 (from step 202677) removed 0.0002461 mm3 of stock over 1 steps, cutting depth up to 0.625 mm」(第 52852 行的快移,從第 202677 步起,在 1 步內移除了 0.0002461 mm³ 的毛胚,切深最多 0.625 mm)。這一行是 T1 的G0 Z-2.6,位置在 X−48 Y−24.5、下方耳的上空,比下一層高 1.15 mm。 - 風險。 把一次真正穿過毛胚的快移當成雜訊帶過,或為了通過而扭曲一條標準。
- 怎麼發現。 播放之後清點訊息。
- 解法。 代理在 0.1 mm 的 z-map 上依行序重走 T1:那次快移離毛胚 1.0 mm,T1 的每一次快移都至少 0.99 mm。這個接觸約是 0.125 mm 一格的八分之一,是網格等級的擦碰。A2 不允許任何快移切削訊息,所以 A2 照寫下的樣子維持未過。
- 證據。 一行、一步;驗收中沒有其他快移切削訊息。
代理自己的錯,在驗收之前抓到¶
| 哪裡出錯 | 風險 | 怎麼浮現 | 修正 | 證明修正成立的證據 |
|---|---|---|---|---|
| T1 從每次螺旋下刀直接進給到迴圈的第一點,橫越飛邊槽的飛邊橋 | 飛邊橋上挖深 3.0 mm | 在整模上;修剪窗口裡沒有飛邊槽的環 | 每個迴圈從離螺旋最近的點開始,以連接移動到達 | 切進設計不超過一格(D1) |
| 等高精修以直線連接刀心格點 | 在桿身口袋末端的折痕處低於設計 0.035–0.05 mm | 代理沿法向的檢查 | 每 0.25 mm 取點,抬到真正的落刀高度;連接每 0.1 mm 取樣 | 沒有任何移動低於設計 |
| T3 的連接只抬 0.5 mm | 快移穿過毛胚 | HiNC 在 0.25 mm:五則 Play-RapidCut--Detected |
連接抬 1 mm;靠近毛胚的快移改成進給 | T3 沒有快移切削訊息 |
| T3 的頸部 Ø2.8,球是 Ø3 | 頸部摩擦剛切出的牆 | HiNC 在 0.125 mm:一次頸部碰撞 | 頸部 Ø2.6 | 沒有碰撞;頸部間隙 0.514 mm |
| T2 的精修掃過 T1 已做到尺寸的平面 | 浪費時間 | 這個操作的 34 min 中佔 19 min | 只掃殘料旁的一條帶 | 那些平面留給 T1,D1 仍通過 |
| T1 的角落測試把外擴刀具半徑的模塊當成方框 | 每一層都在模塊外繞圈 | 在驗收之前發現 | 改用到模塊的真實距離 | T1 少 1.5 min,快移少 22.7 m |
| 把一次鎖查詢的權限錯誤讀成共用鎖卡住了 | 驗收在另一個案例的播放旁跑了一分鐘,代理才停掉它 | — | 停掉、重新排隊、告知其他代理 | 驗收在鎖下單獨執行 |
另外兩個也以同樣的方式修正。T3 因為飛邊槽的環被當成一整個殘料區,在模具上跑了 1,300 m 的快移;現在分成 25 mm 的小塊,就近接下一塊。O 行裡一段多行的程式頭註解產生了 3 則警告;O 行現在只帶它的第一行。
一張刀具正在切削的圖¶
- 情況。 刀具正在加工的圖,原本打算在播放後選一步來拍。
- 風險。 沒有刀具裝在刀把上、正在加工的圖,而實作案例要求這樣的圖。
- 怎麼發現。 播放後選一步,刀具仍停在程式結束的位置。
- 解法。 修剪案只重播一個階段,以 0.125 mm,在選定的 NC 行暫停,每張圖約 3 分鐘。
- 證據。 本頁 T3 的圖。
結果與效益¶
在 HiNC 3.2.43 上量得,一把刀一輪,整塊下模,網格寬度 0.125 mm(3,722,141 步);某一列另有說明者除外(B3:修剪案,1 mm;「探針」:12 × 11 × 12 mm 的毛胚,0.0625 mm)。
| # | 標準(在第一次播放之前寫下) | 結果 | 判定 |
|---|---|---|---|
| A1 | 每一行都執行;每支程式都有切削 | 70,567 / 190,004 / 400,570 行都執行了;每個操作都接觸了毛胚 | 通過 |
| A2 | 每支程式一則 Sys-Init--FileLines,沒有其他訊息 |
三則 Sys-Init--FileLines 與一則 Play-RapidCut--Detected(0.0002461 mm³) |
未過 |
| B1 | 代理的 z-map:刀把 ≥ 5 mm,頸部 ≥ 0.5 mm | 刀把 11.48 mm;頸部 4.06 mm(T2)、0.514 mm(T3) | 通過 |
| B2 | 沒有 Collision--Detected |
沒有 | 通過 |
| B3 | 負對照:T3 只伸出 8 mm 時,要報出一則指名刀把與工件的碰撞 | 修剪案在 1 mm 下,報出 15,281 則 Collision--Detected,第一則是 Collided(Workpiece,ToolHolder),在第 3306 行(X42.4 Y−7.1 Z−8.687),代理的 z-map 預測第一個接觸在 (42.3, −7.1, −8.69) |
通過 |
| C1 | 每一步的 YieldingStressRatio:T2、T3 低於 0.5,T1 低於 0.8 |
最大 0.30(T1)、0.83(T2)、1.04(T3);探針上 0.84、0.91。並列:第二次修訂只在探針上,0.38、0.35 | 未過 |
| C2 | 刀尖撓曲:T2 與 T3 的精修 ≤ 12.5 µm,T3 的殘料粗加工 ≤ 40 µm | 精修最大 67.7 µm(T2)與 126.5 µm(T3),殘料粗加工 99.4 µm(整模為NC 優化研究在 HiNC 3.2.45 上重播的讀數);探針上 68.1、112.4、70.0 µm,第 99 百分位 26.6、30.3、53.4 µm(各刀的等高與平行精修合併計;探針為同一研究重播的讀數)。並列:第二次修訂只在探針上,31.6、39.6、43.9 µm,仍超過 | 未過 |
| C3 | 預測(不判定) | T1 粗加工第 99 百分位 337 N、最大 801 N(預測峰值 300–450 N),功率最高 1.40 kW(預測 0.2–0.6 kW);T3 精修第 99 百分位 58.0 N(探針)到 75.0 N(0.125 mm)(預測 30 N 以下);T3 殘料粗加工最高 130–187 N、70–99 µm(探針到 0.125 mm;預測 150–250 N、50–80 µm);T3 的負載取自探針與整模在 HiNC 3.2.45 上的重播 | 僅報告 |
| C4 | 主軸功率與扭矩比低於 1 | 功率 0.37、扭矩 0.15(T1) | 通過 |
| D1 | HiNC 建出差異;沒有任何地方切進設計超過一格;凸出超過一格只在代理的 z-map 也留料之處 | 切進 0 mm²;凸出 0.87 mm²,全在 z-map 留料之處 | 通過 |
| D2 | 代理的 z-map 上的殘料與過切(僅報告) | 殘料最多 0.219 mm;沒有任何移動低於設計;z-map 自己在陡牆頂的 −0.17 mm,來自對 T1 較粗 map 的重新取樣 | 僅報告 |
| E1 | HiNC 每支程式的時間在代理計算的 ±3 % 以內 | +0.04 %(64.86 對 64.83 min)、+0.02 %、+0.01 % | 通過 |
| E2 | 一半與一副(僅報告) | 5.71 h(粗加工 64.9 min,精加工 278.0 min);一副 11.43 h。第二次修訂:7.32 h 與 14.64 h(T1 取自驗收;T2 與 T3 由 HiNC 在 NC 優化研究的整模播放中計時,HiNC 3.2.45) | 僅報告 |
形狀是代理在 HiNC 匯出的毛胚(5,495,546 個三角形)上量的:在飛邊槽內(28,545 mm²)以 0.1 mm 柵格化,沿法向比對。第 1 百分位 −0.005 mm,中位數 0.000 mm,第 99 百分位 +0.040 mm,最深 −0.034 mm。最凸 +0.214 mm,在 (−53.1, −28.1);代理的 z-map 預測它最大的殘料也在那裡:0.219 mm,在 (−53.4, −28.1)。
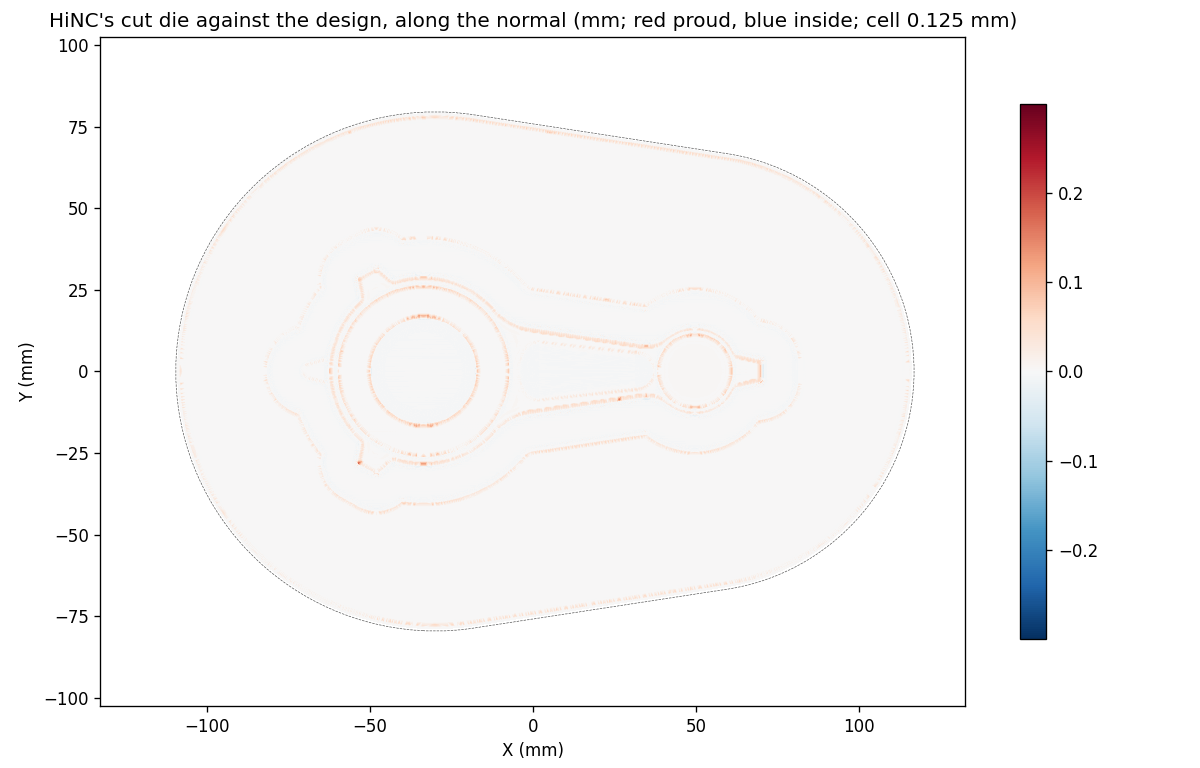
代理沿法向量測 HiNC 匯出的毛胚:紅色是留下凸出的地方,藍色則會是切進設計的地方。
在探針毛胚上(0.0625 mm,切削步,為NC 優化研究在 HiNC 3.2.45 上重播),原程式與兩次進給修訂。上面的判定以原程式為準;修訂的負載只在探針毛胚上判讀:
| 原程式 | 第一次修訂 | 第二次修訂 | |
|---|---|---|---|
| T3 等高精修,最大刀尖撓曲 | 112.4 µm | 112.4 µm | 39.6 µm |
| T3 等高精修,第 99 百分位 | 32.1 µm | 18.0 µm | 17.4 µm |
| T3 等高精修,超過 12.5 µm 的步 | 23.3 % | 10.2 % | 10.0 % |
| T3 等高精修,最大力 | 208 N | 208 N | 74 N |
| T3 平行精修,最大 | 96.7 µm | 96.7 µm | 32.3 µm |
| T3 殘料粗加工,最大(上限 40 µm) | 70.0 µm | 65.1 µm | 43.9 µm |
| T2 等高精修,最大 | 68.1 µm | 68.1 µm | 31.6 µm |
| 最大應力比,T2 / T3(上限 0.5) | 0.84 / 0.91 | 0.84 / 0.91 | 0.38 / 0.35 |
| 一半模具,代理的計算 | 342.8 min | 402.8 min | 439.1 min |
NC 優化研究在整塊模具上播放 T2 與 T3 時(HiNC 3.2.45),HiNC 量到的第二次修訂時間是 T2 121.98 min、T3 252.34 min,與代理的計算相差 0.03 % 以內。
執行的代價,在共用的伺服器上:
| 執行 | 網格寬度 | 步數 | 執行時間 | 記憶體峰值 |
|---|---|---|---|---|
| 整模(T1 為角落修正之前的版本) | 1 mm | 3,727,657 | 37 min | — |
| 修剪案 | 0.125 mm | 926,397 | 21.7 min | 8.1 GB |
| 探針毛胚 | 0.0625 mm | 3,722,253 | 16 min | 8.7 GB |
| 整模,驗收 | 0.125 mm | 3,722,141 | 77.7 min(T1 44、T2 10、T3 24) | 16.5 GB(預測 18–20,最多 31) |
本案自己在 HiNC 3.2.43 上把兩次修訂的完整程式播放在探針毛胚上,各花 16.5 min(第一次修訂)與 17.3 min(第二次修訂,只播 T2 與 T3,4,564,798 步)。
給加工工程師。 在切下任何鋼材之前,HiNC 就確認了幾件事:三把刀在網格精度內把模膛精修到設計;伸出 20 mm 時刀把有間隙;每支程式的時間準到 0.04 %;粗加工的功率比是 0.37。它也找到了最弱的地方:R1.5 球刀在肋溝的 R1.5 凹角裡,彎曲約為它 12.5 µm 上限的十倍。凹角不是唯一的地方:在整模上,T3 等高精修的切削步有 15 % 超過上限,D6 球刀也彎到 68 µm(整模為NC 優化研究在 HiNC 3.2.45 上重播的讀數)。在切除截面大的地方降低進給,依代理的計算多花 17.5 % 的時間。在探針上,它降低了第 99 百分位,等高精修約減半,但精修最大的幾步都沒動。HiNC 的逐步資料指出那些步是什麼:以切削進給往溝裡下刀,以及球刀包覆一個和自己同半徑的凹角。把它們壓到下刀進給後,時間比原程式多 28 %。這讓探針上 T3 精修的最大撓曲從 112.4 降到 39.6 µm(探針為同一研究重播的讀數),兩個應力比都進到 0.5 以內,但沒有降到 12.5 µm 以下。剩下最大的步是進入凹角的進刀;把下刀壓到下刀進給,對它們還不夠。剩下要改的是進刀方式(從側面、在空中進刀),或是刀具:那些凹角改用更小的球刀,要多一把刀。
給老師或學生。 一個零件就說明了閉模鍛造模:分模面、飛邊橋與飛邊槽、拔模,以及由兩個溫度算出的收縮量。它也說明了為什麼和圓角同半徑的球刀會整段圓弧受力、為什麼在比刀具留量還粗的網格上讀到的負載要在更細的網格上核對,以及一條標準如何因為一個網格等級的接觸而照字面未過。
給正在評估這種做法的人。 從一張圖與一張照片,到整塊模具的驗收播放(三條標準未過,照實報告),花了兩天(2026 年 9 月 30 日與 10 月 1 日)。代理建了模型、模具、程式與它們的檢查,用的是先前一個案例的代理寫的高度場 CAM;三個審查代理推翻了它的第一版鍛件(每項發現另配一個反駁代理,一共十五個代理)。HiNC 的時間與形狀符合代理自己的計算與 z-map,它的負載找到了那個弱的凹角。驗收在共用伺服器上花了 77.7 min、16.5 GB。
誠實的限制¶
- 鍛件是對一張圖的讀法。 它在圖上核對到 0.35 mm 以內(兩耳除外),與論文的體積相差 0.4 %。
- 模具是代理的設計,依照片定尺寸。 飛邊厚度、飛邊槽深度與牆、模塊高度都是自選;FDAC 是假設;收縮量用的是兩個膨脹係數。
- 只播放了下模。 上模是同一個形狀、同一支程式。
- 模擬之外的: 模具充填、飛邊流動與鍛造力(論文模擬了這些)、模具壽命與熱裂、熱處理後的硬銑、拋光、頂出銷、導柱。
- 通用的切削資料與機台。 負載是 HiNC 的模型,不是量測。
- 粗的網格。 連探針的 0.0625 mm 也比 T3 的 0.04 mm 留量粗;探針的負載是較好的參考,不是精確值。
- 形狀比對不含撓曲。 D1 比對的是 HiNC 去除後的形狀與設計,不包含 HiNC 回報的刀尖撓曲。
- 修訂的負載只在探針毛胚上判讀。 修訂只改進給,驗收的標準沒有拿它們重新判定,所以驗收判定以原程式為準。第二次修訂的 T2 與 T3 時間是 HiNC 的:NC 優化研究在 HiNC 3.2.45 上把它們播放在整塊模具上時讀到,與代理的計算相差 0.03 % 以內。
- 沒有盲建。 沒有第二個代理依紀錄重建這個案例。
讀者可以帶到自己案例的¶
- 拿來源寫明的數字核對重建的零件,並讓它對照圖面接受審查。這裡體積多了 2.1 %,審查找出了多在哪裡。
- 來源沒交代的,在實物的照片上量,並標明是量測。
- 別用和凹圓角同半徑的球刀精修它。 整段圓弧切一層薄料:截面小、力大,所以依切除截面訂進給的規則看不到它。這裡依截面降低進給,降低了第 99 百分位,等高精修約減半,精修最大的步卻沒動;把下刀與包覆段壓到下刀進給,讓精修的最大撓曲從 112.4 降到 39.6 µm,仍超過 12.5 µm 的上限。改用更小的球刀,或改變刀具進入凹角的方式。
- 再修訂之前,先把最大的步追回它的 NC 行。 這裡 HiNC 的逐步資料先指出它們是進刀與包覆,不是第一次修訂降速的那些切削;之後又指出剩下最大的是進刀,而 T3 等高精修沿溝牆的步仍有 10 % 超過上限。
- 在比驗收網格更細的網格上讀小刀的負載,在探針毛胚許可的範圍內盡量接近它的留量。這裡 0.0625 mm 對 0.04 mm 的留量,仍然比較粗。
- 播放時看接觸毛胚的步所佔比例。 一把什麼都沒切的刀,仍會以「Finished」結束。每支程式之後寫出毛胚,就能一把刀播一輪。
- 證明一個沉默。 負對照證明碰撞檢查會觸發,它的第一個接觸還可以拿來對照你自己的預測。
- 沒過的標準就讓它維持沒過,並在旁邊寫明原因。
- 在整個零件上檢查你的 CAM。 這裡最嚴重的過切是飛邊橋上挖深 3.0 mm,落在修剪窗口之外。
來源與授權¶
- 來源: Anna Dziubińska(華沙理工大學),「The New Technology of Die Forging of Automotive Connecting Rods from EN AB-71100 Aluminium Alloy Cast Preforms」,Materials 2023, 16(7), 2856,doi:10.3390/ma16072856(PMC10095791)。連結失效時可搜尋:
Dziubińska 2023 connecting rod EN AB-71100 die forging、ma16072856。 - 授權: CC BY 4.0。文章寫明:「Copyright: © 2023 by the authors. Licensee MDPI, Basel, Switzerland. This article is an open access article distributed under the terms and conditions of the Creative Commons Attribution (CC BY) license (https://creativecommons.org/licenses/by/4.0/).」(© 2023 作者。授權方 MDPI,瑞士巴塞爾。本文為依創用 CC 姓名標示 (CC BY) 授權條款散布的開放取用文章。)授權依原樣提供素材,不附任何保證。本頁不代表作者或出版者的背書。
- 姓名標示: 「Forging drawing and die photograph: A. Dziubińska, Materials 2023, 16, 2856, doi:10.3390/ma16072856, CC BY 4.0. Die design and machining set-up by Tech Coordinate's agent.」(鍛件圖與模具照片取自 A. Dziubińska,Materials 2023, 16, 2856,CC BY 4.0;模具設計與加工設定由 Tech Coordinate 的代理完成。)
- 與原作的差異: 論文給的是鍛件圖、鍛件體積、製程溫度與照片。三維的鍛件是代理對 Fig. 3 的讀法;模具、它的材料、機台、刀具與程式都出自代理。本頁有三張圖重製了論文的圖:整張 Fig. 3,經縮小;Fig. 3 的平面圖,經裁切,上面疊畫重建的外廓;以及經裁切、與 HiNC 結果並排的 Fig. 11a。其餘的圖是代理的圖表與繪圖,以及 HiNC 的模擬。本站不提供下載:讀者自行到出版者處取得論文。
另見¶
- 連桿鍛造模的 NC 優化——HiNC 的進給優化用在這個案例上:手動修訂的程式少 24.5 %,而 R1.5 凹角即使用最低進給仍超過上限
- 實作案例——其他案例,以及案例頁怎麼讀
- 透過 HTTP API 進行重播驗收——邊播邊看,並依證據驗收
- 記憶體規劃——在建一次執行之前先估它的大小
- 刀具幾何——刀把輪廓、頸部與伸出量
- 能接續的任務——在程式之間記錄毛胚