實作案例:AI 代理用 HiNC 完成的加工專案
這一頁用一個個公開的加工案例,呈現 AI 代理怎麼用 HiNC 建立、評估並協助一個加工專案。
HiNC 模擬一個 CNC 加工工作(機台、夾具、毛胚、刀具與刀把、NC 程式),並回報切削的結果:切深與切削力、時間、碰撞,以及加工後的工件與設計之間的差異。
下面每個案例都依這個方式寫:代理拿到了什麼、缺了什麼;它怎麼透過 HiNC 的 Web API 建出並執行模擬、怎麼管理整件工作;途中遇到的每個小難題(看到什麼、怎麼找到原因、怎麼解決);以及結果對加工工程師、老師或學生,還有正在評估是否採用這種做法的人說明了什麼。
案例都來自授權允許再利用的公開資料,沒有任何一件來自客戶。代理建好的 HiNC 專案是它的工作材料,不在這裡發佈。想要資料的讀者,請從每個案例列出的原始來源自行取得;分享任何成果時,請一併保留來源要求的標註。原始連結可能有一天會失效,所以在授權允許的範圍內,本站保留一份原始檔的備份(每個案例表格的最後一欄),附上來源要求的授權與標註。完整的案例紀錄(每個難題的細節)在HiAPI 文件網站的 Showcase 區(英文)。
NC 優化
下面幾個案例再往前一步:AI 代理把案例已經驗收的程式(有幾個案例也包括它們更早或手動修訂的版本)交給 HiNC 的進給優化,把優化後的程式放回同一台模擬機台重播,並對照先寫下的通過標準,比較優化前後的加工時間、主軸負載、切削力、刀具撓曲與加工出的形狀。每一頁也寫明代理替哪些地方擋下了優化器,例如精修道保留原進給。
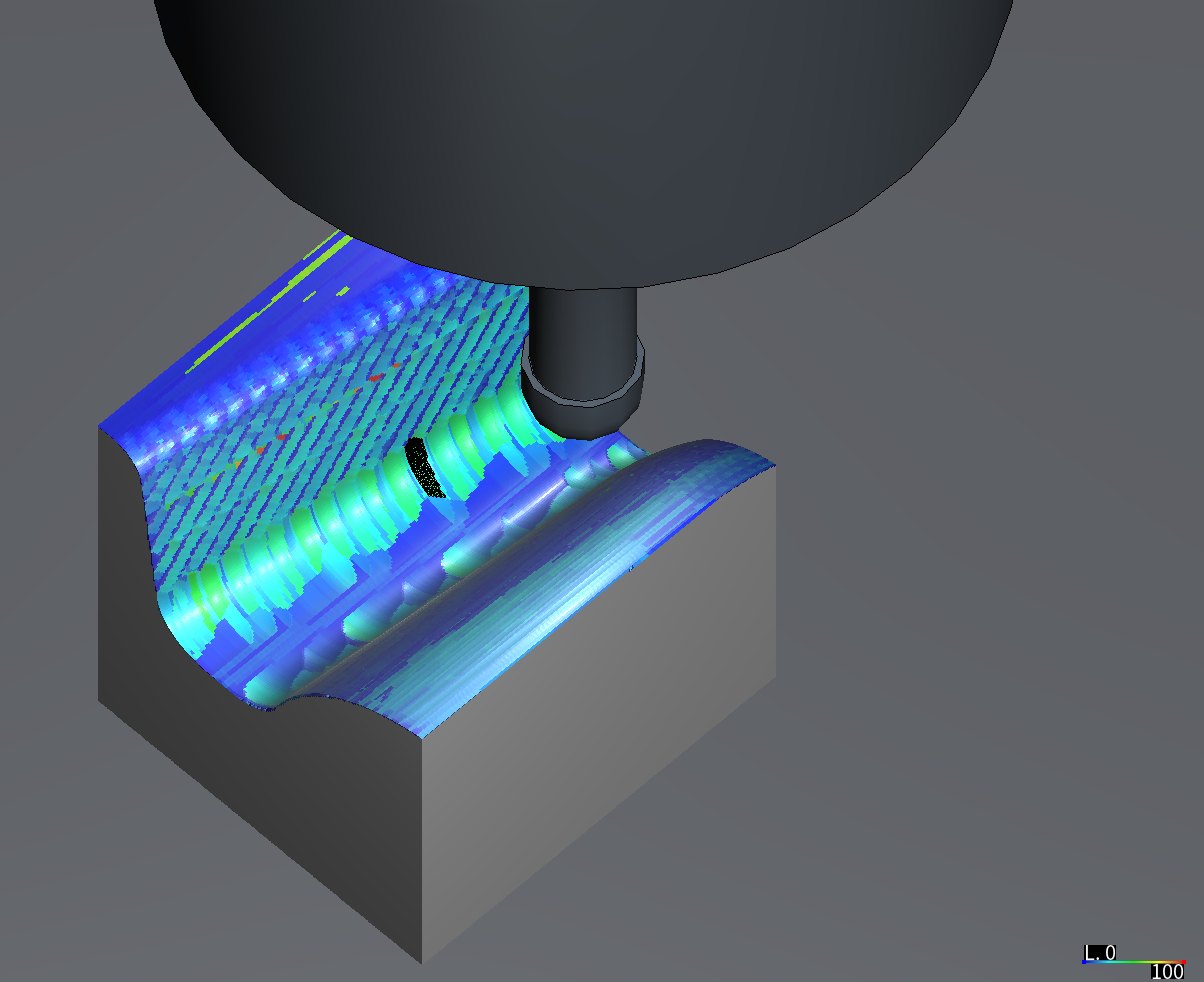
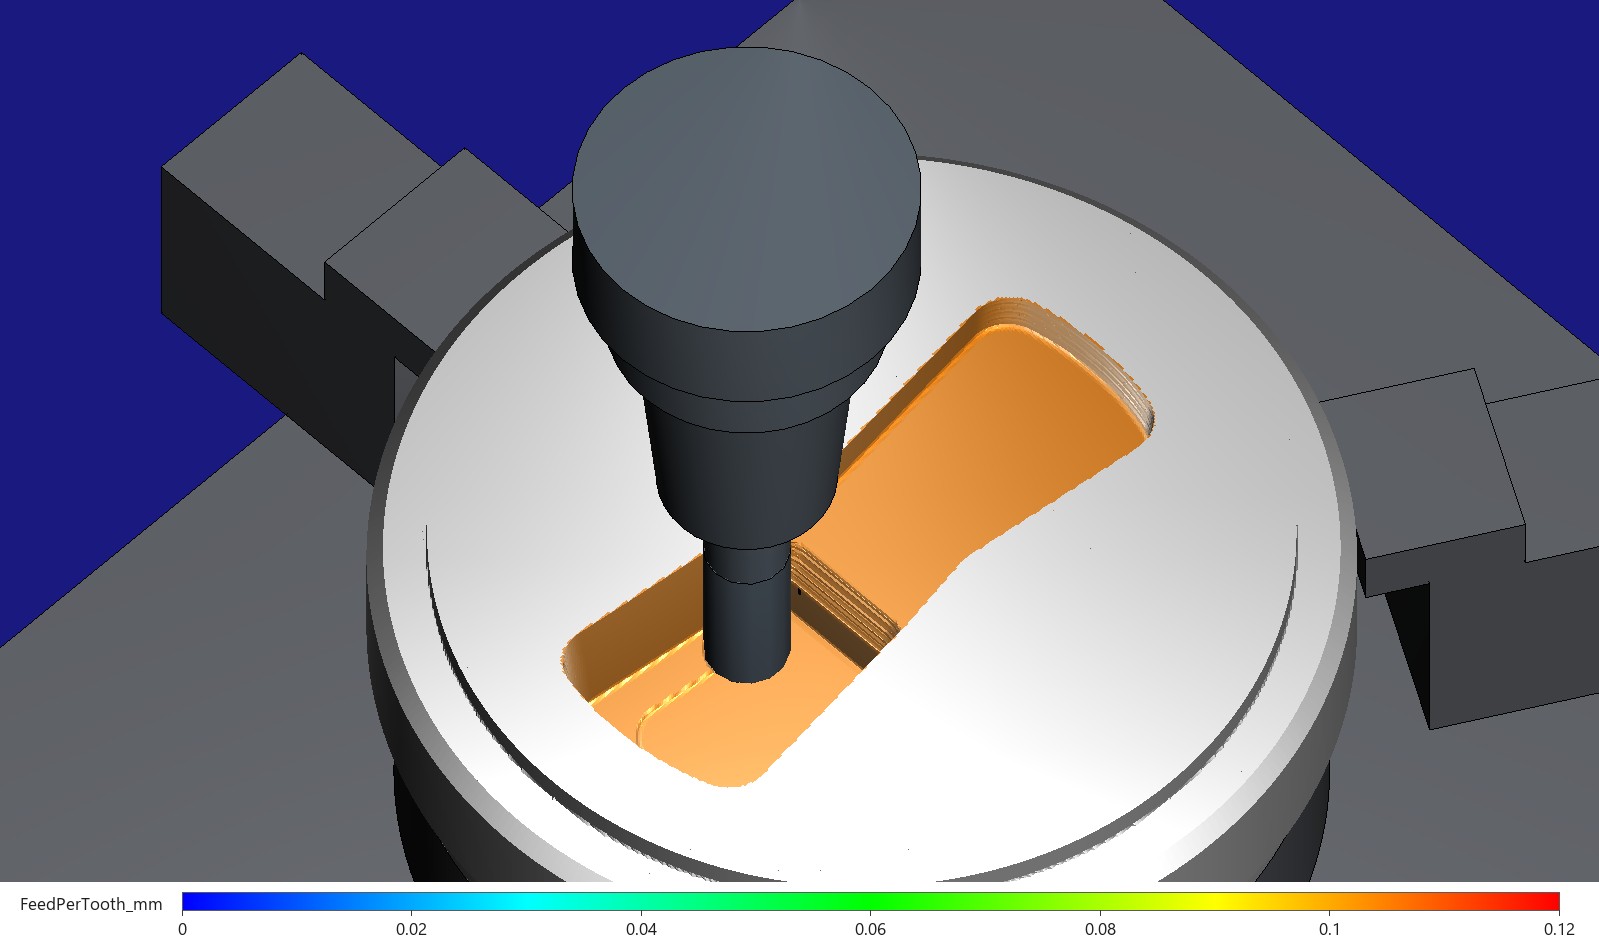
散熱片鋁擠分流模的 NC 優化
3 軸
HiNC 的進給優化用在鋁擠分流模的八支程式上:608.6 分鐘降到 529.1 分鐘,粗加工的時間少了約三分之一,精加工維持程式切屑,而沒有任何進給能讓 3 mm 鰭片空刀的刀具撓曲維持在 30 µm 以內。
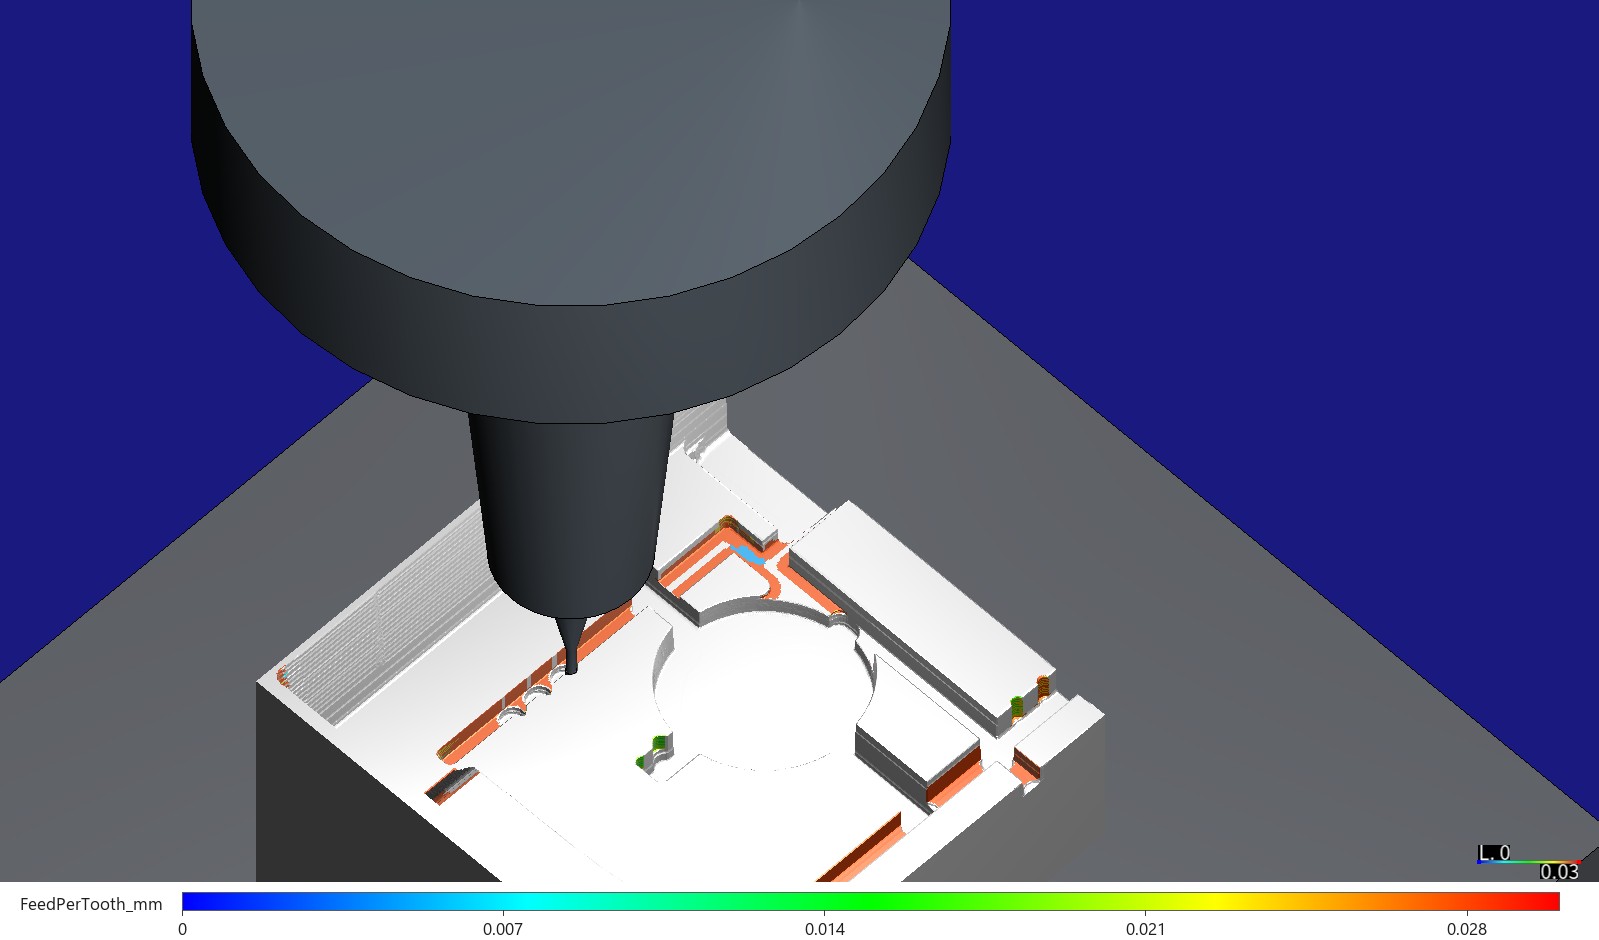
天線罩射出模具的 NC 優化
3 軸
HiNC 的進給優化用在射出模仁的微小刀程式上:可動側模仁從 12.0 小時降到 7.9 小時,省下的大半是空中進給;優化器自己找到了代理手寫規則找到的轉角,但沒有任何進給能讓 Ø1 mm 刀的撓曲守在 10 µm 內。
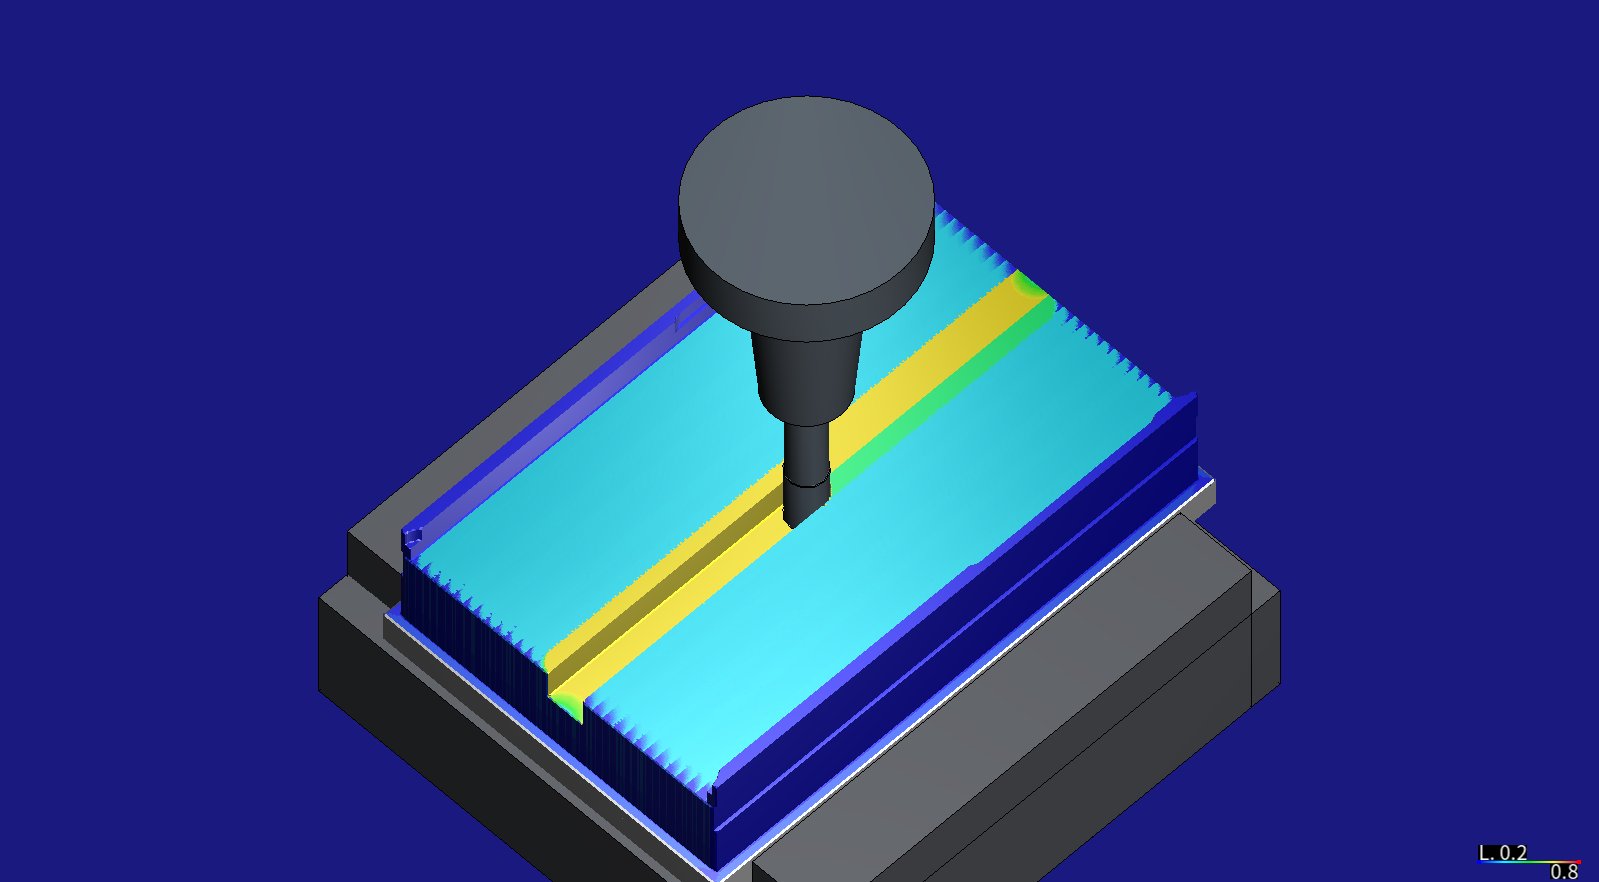
Jetson AGX Thor 鋁機殼的 NC 優化
3 軸
HiNC 的進給優化用在一個鋁機殼的三支程式上:少了 76 分鐘;12 mm 粗加工的限制是代理允許的切屑而不是主軸;上蓋精修靠每行一個上限守在 25 µm 內;看似已到極限的格柵也少了 37 %。
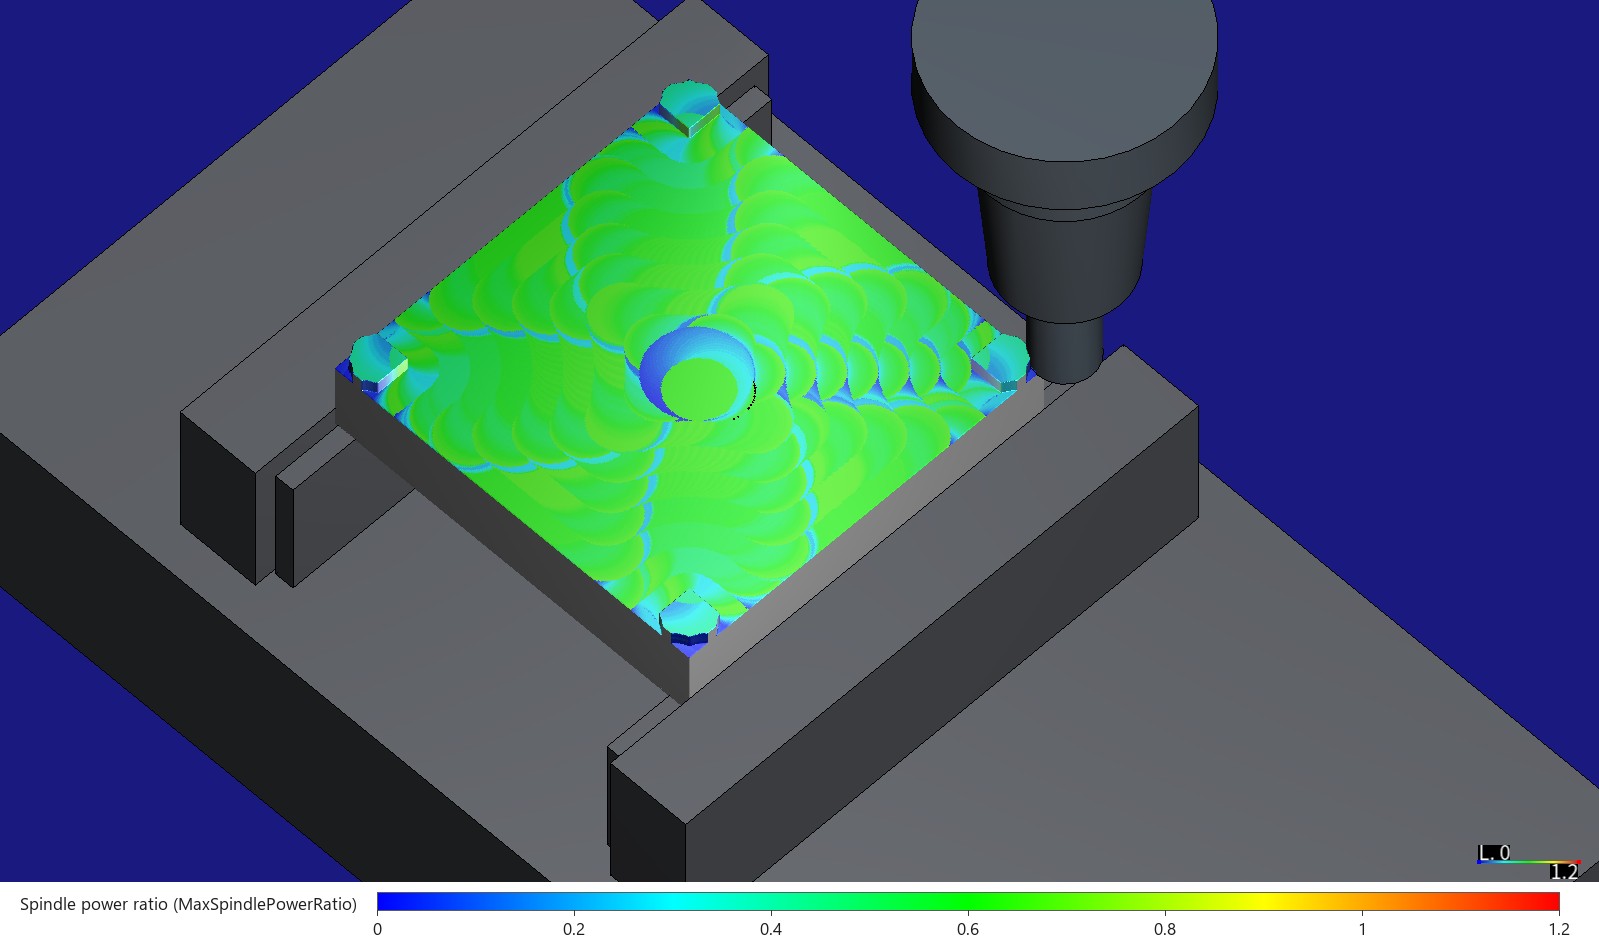
SpaceTeamSat1 立方衛星結構的 NC 優化
3 軸
HiNC 的進給優化用在一片立方衛星框架板的第一次裝夾上:代理 CAM 第一次寫出的程式回到主軸目標與精修撓曲上限,只多 3.8 % 的時間,比代理手調的程式快 19.9 %;手調版本身也再少 9.9 %,其中三分之二來自斜坡。
模具
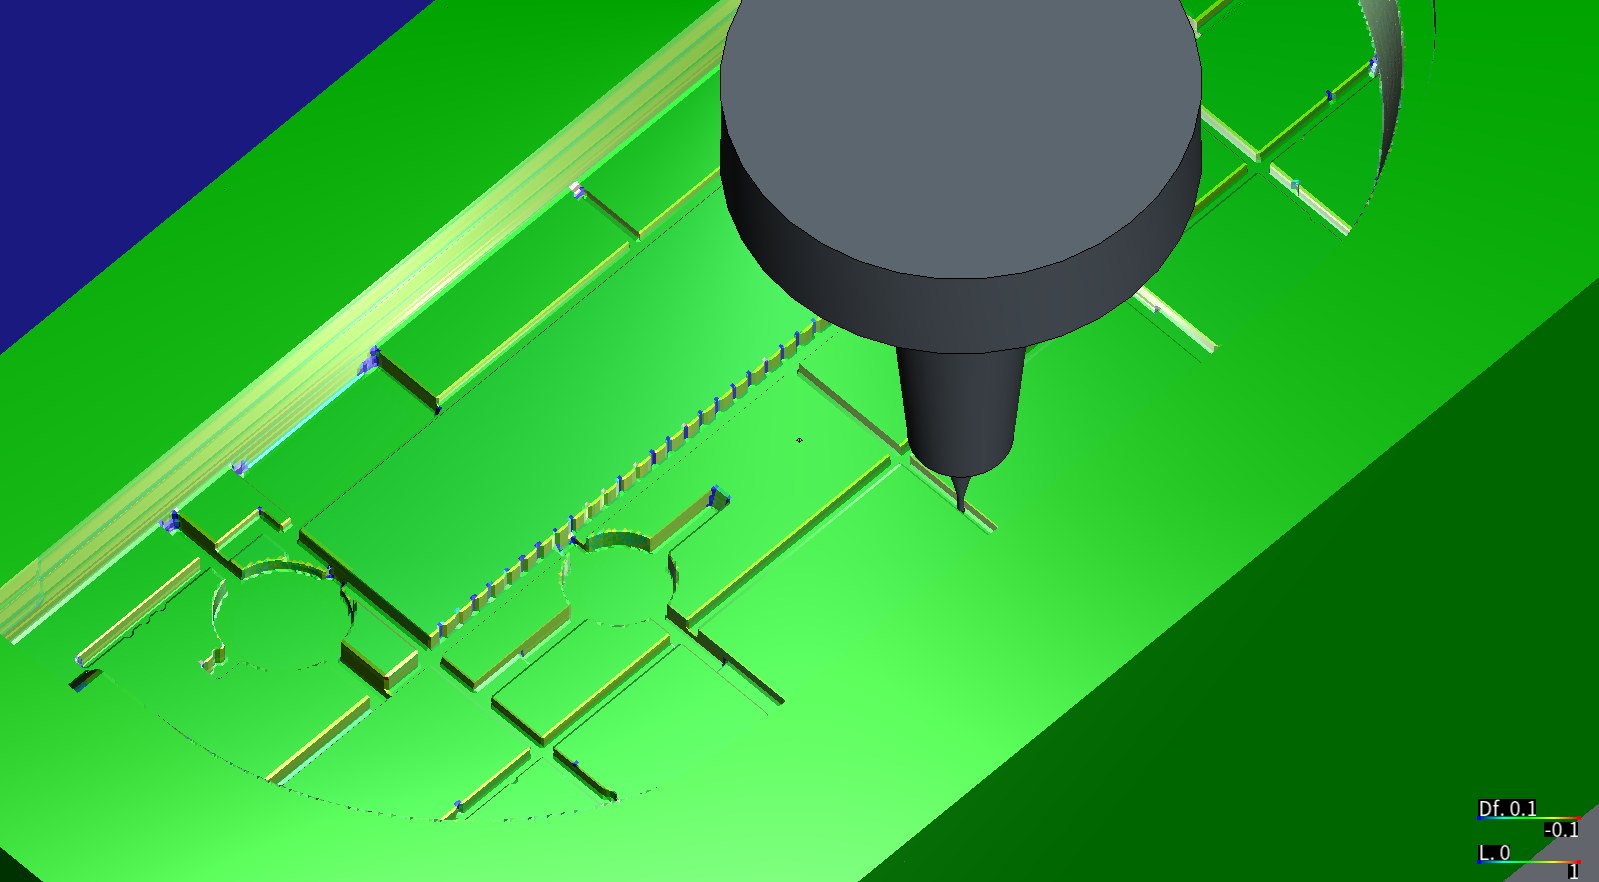
輪圈與車輪
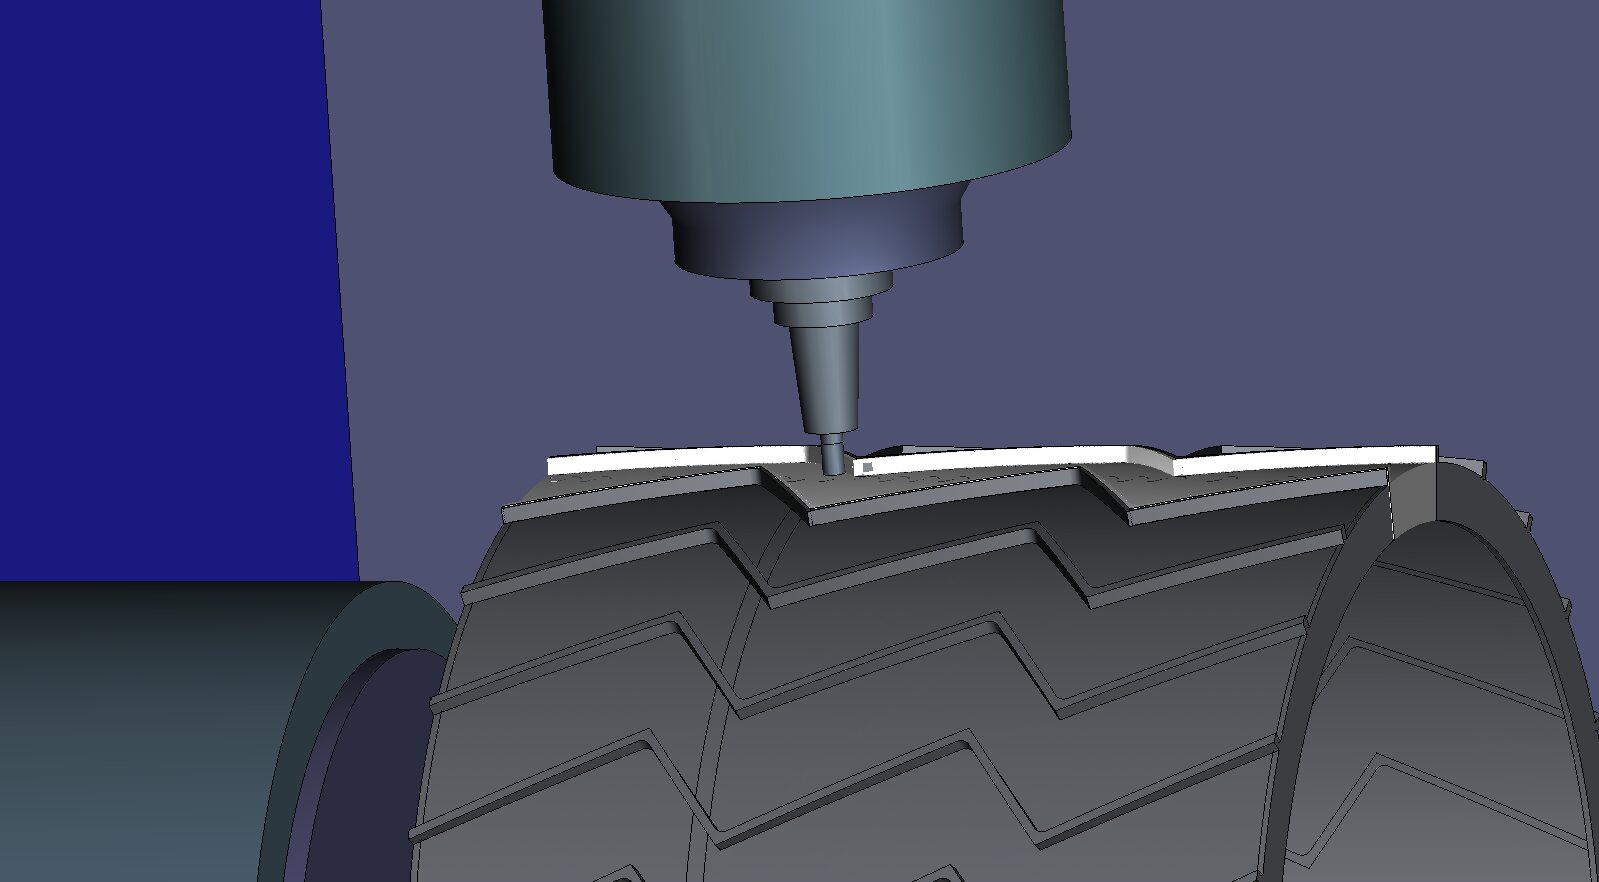
火星車輪
4 軸
代理依公開數字與照片自建好奇號的輪子,為 4 軸機寫出一個人字槽的程式。仿真成品沿半徑的 5,344 條量測線上,0.75 mm 的輪皮都是 0.750–0.759 mm,沒有破洞。
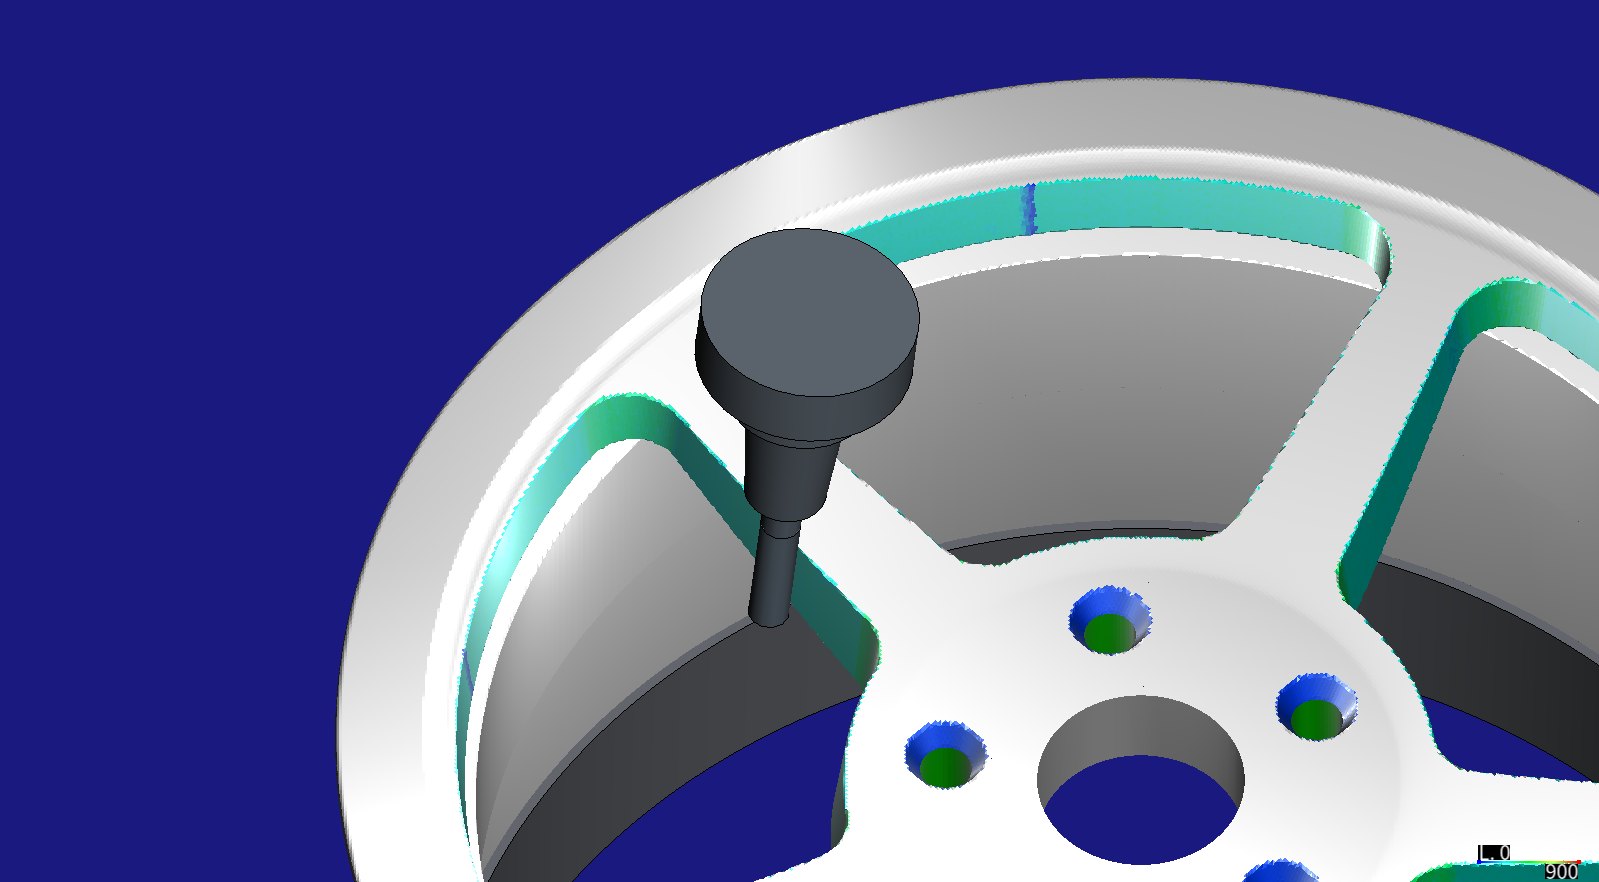
17 吋鍛造鋁圈
3+2/5 軸
代理從三個公開數字設計出一體鍛造 6061-T6 鋁圈,寫成兩次裝夾的 5 軸刀路;HiNC 的進給優化把加工時間從 17 分 25 秒降到 9 分 36 秒,主軸都在額定內。
葉輪與葉片
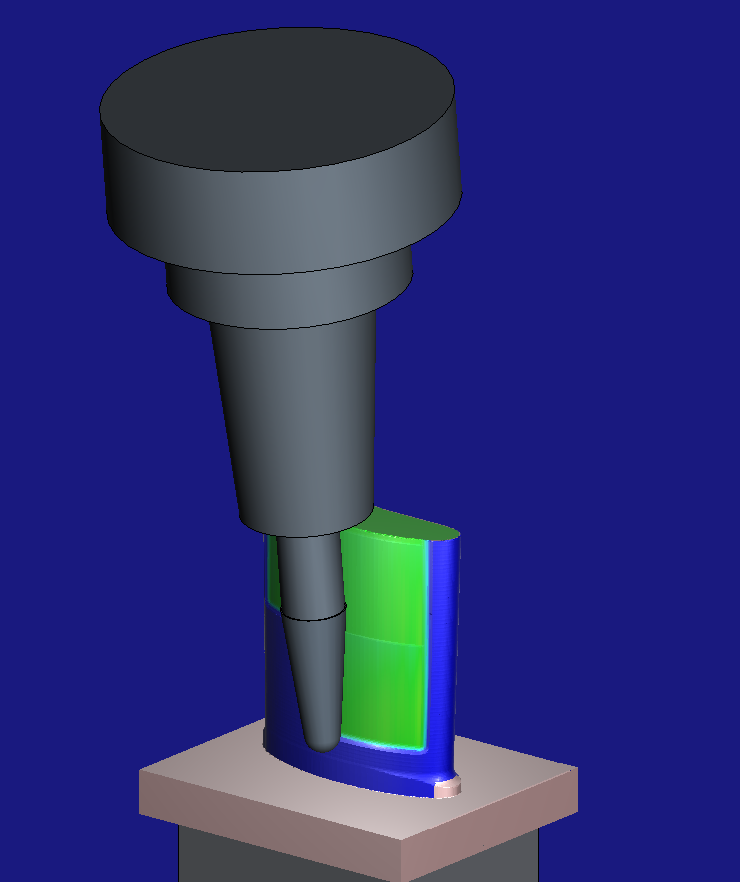
BCAM 薄葉片
5 軸
論文資料集裡的鋼製薄葉片,有 NX 與 G1 側銑精修,卻沒給機台、刀把與葉片位置。在 HiNC 裡,NX 在葉面下方留下最多 +0.14 mm,G1 在論文的 25 個點都在 0.024 mm 內。
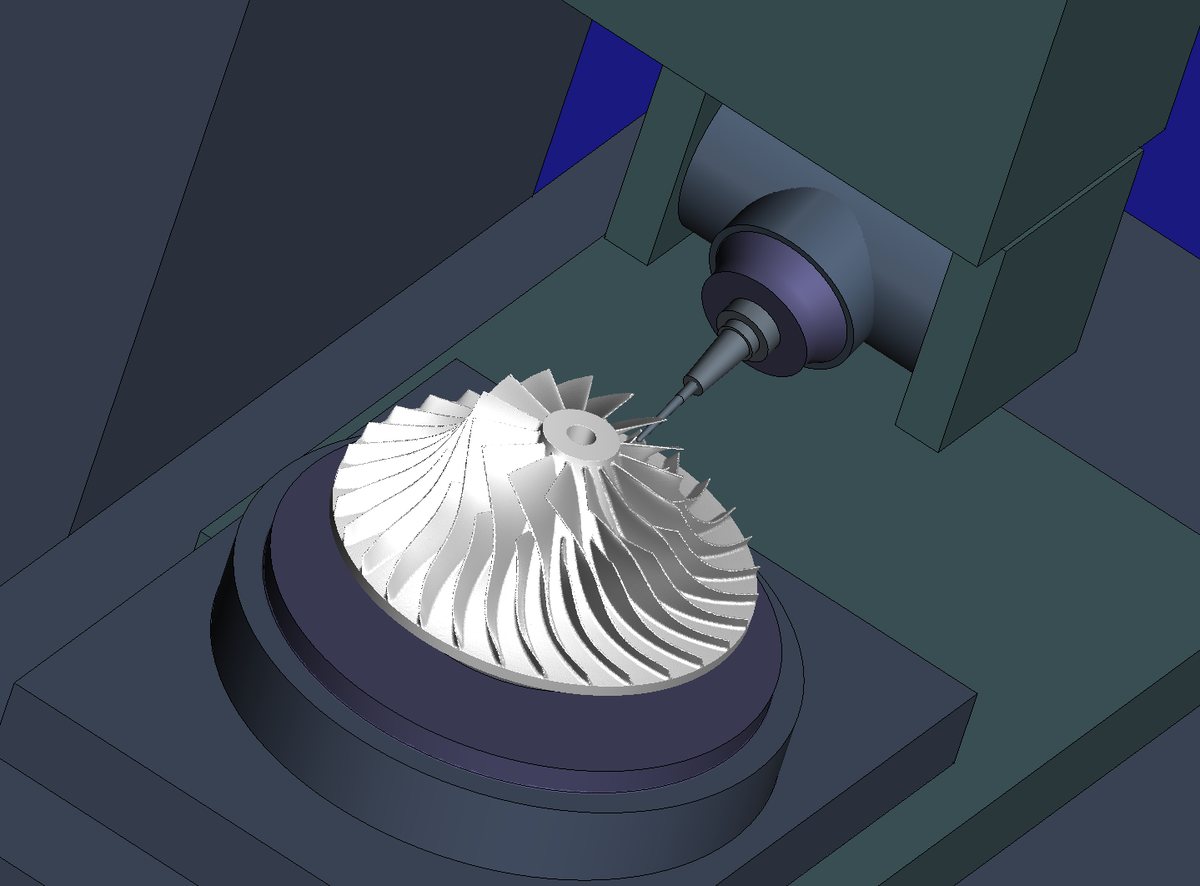
NASA HECC 離心葉輪
5 軸
葉尖直徑 431.8 mm 的離心葉輪,只有沒寫單位的座標,五軸刀位由代理自己寫。HiNC 預測最後一段輪轂精修會斷刀(應力比 3.5),改過後應力比未達 HiNC 的斷刀判準。
機殼與結構件
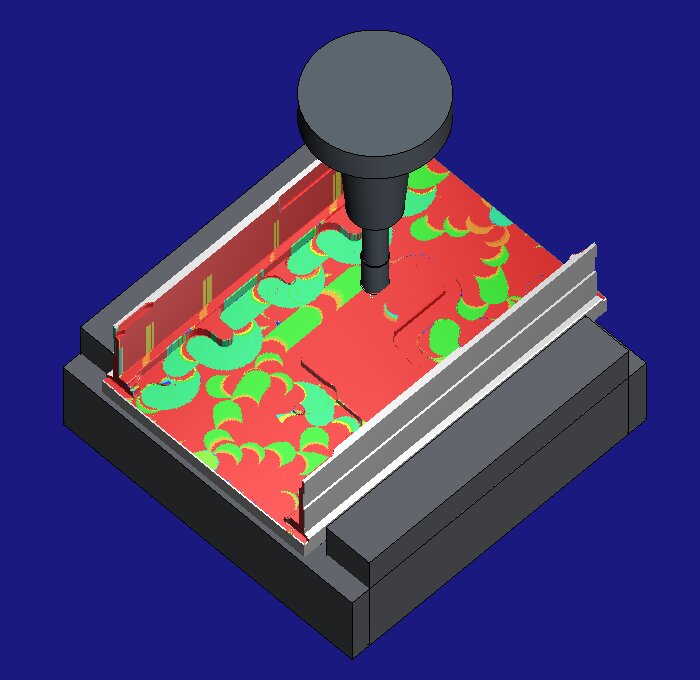
Jetson AGX Thor 鋁機殼
3 軸
代理替一個開源鋁機殼的四個零件自己寫 CAM、每件兩次裝夾。在任何切削之前,HiNC 就抓到一支會撞進虎鉗的鑽頭、一個被要求出到額定 3.3 倍的主軸,以及一支彎 0.14 mm 的 1.5 mm 刀。
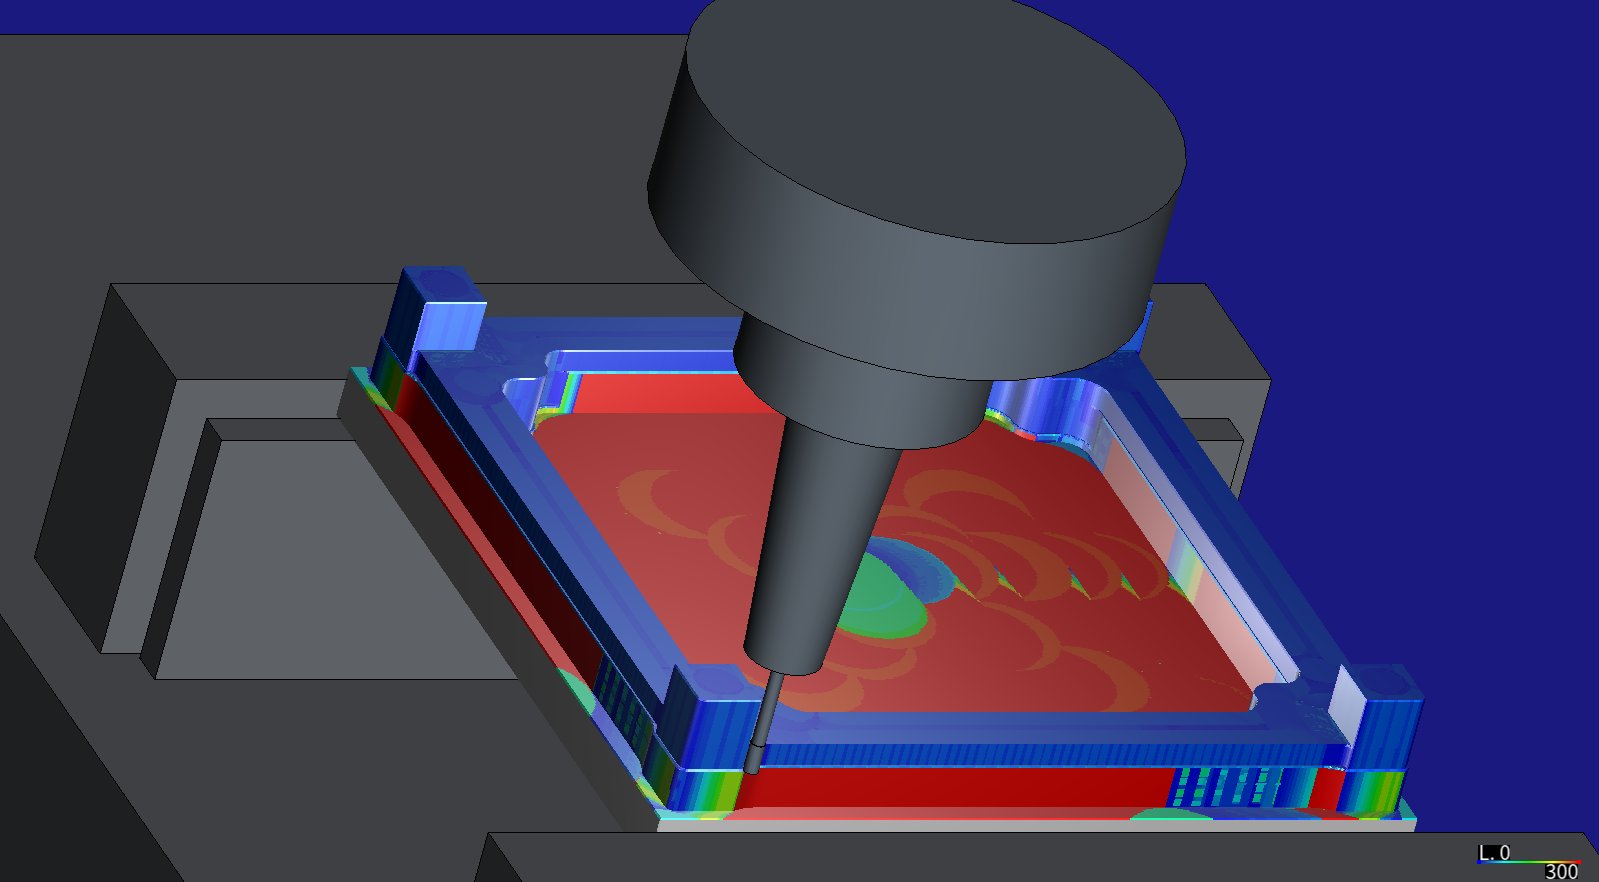
SpaceTeamSat1 立方衛星結構
3 軸
代理替一個學生團隊立方衛星的六片 Al 7075 板自己寫 CAM,共 24 次裝夾。HiNC 讀出原程式要主軸出到額定的 1.6 倍、一支 2 mm 刀彎了 360 µm;修訂後的程式讓精修刀具的撓曲除了一步之外都在上限以內。
試件與基準件
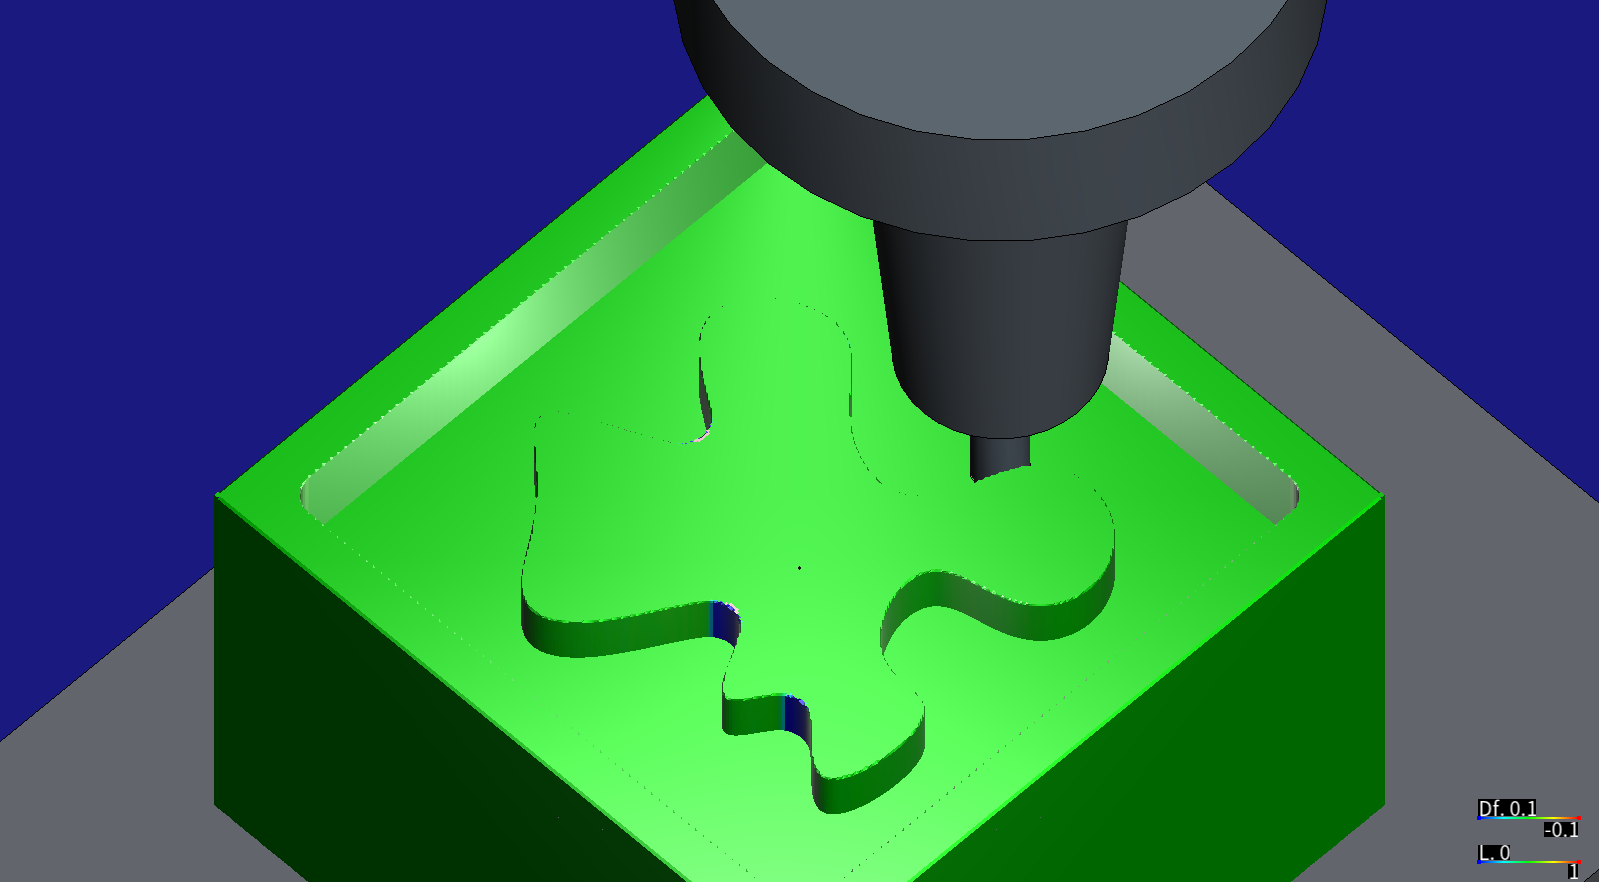
RPTU 3 軸銑削基準件
3 軸
十個基準件附 STEP 模型與 NC 程式,沒有模擬設定。代理逐件推出程式原點,發現寫明的料少了 1 到 3 mm;件 7 的程式在島的凹灣尖端留下最厚 0.7 mm 的殘料。
NIST 5 軸試件
5 軸
圓錐台與截頂方錐,論文給了圖面,卻沒有模型與程式。代理畫出零件、寫出刀位,HiNC 寫出 G43.4 程式;重播這支程式與在機台上播放刀位,切深峰值一致到 0.00001 mm。
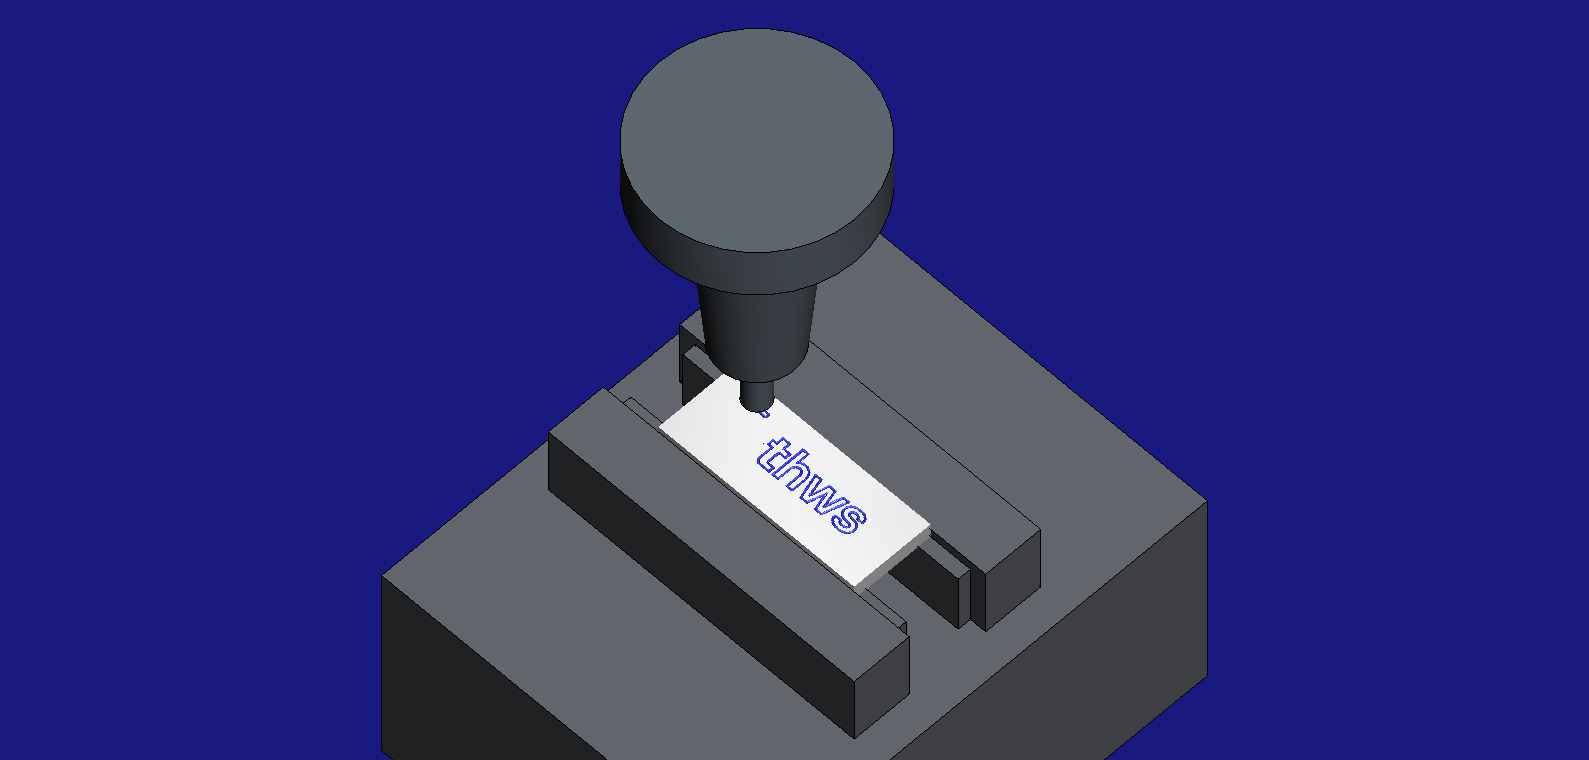
THWS 鑰匙圈
3 軸
雕刻並鑽孔的鑰匙圈,出自 Siemens 840D sl 程式,沒有模型與毛胚。代理從程式讀出板子;仿真 28.7 秒中,13 秒是以切削進給上下 16 mm 的下刀與退刀。
論文切削實驗
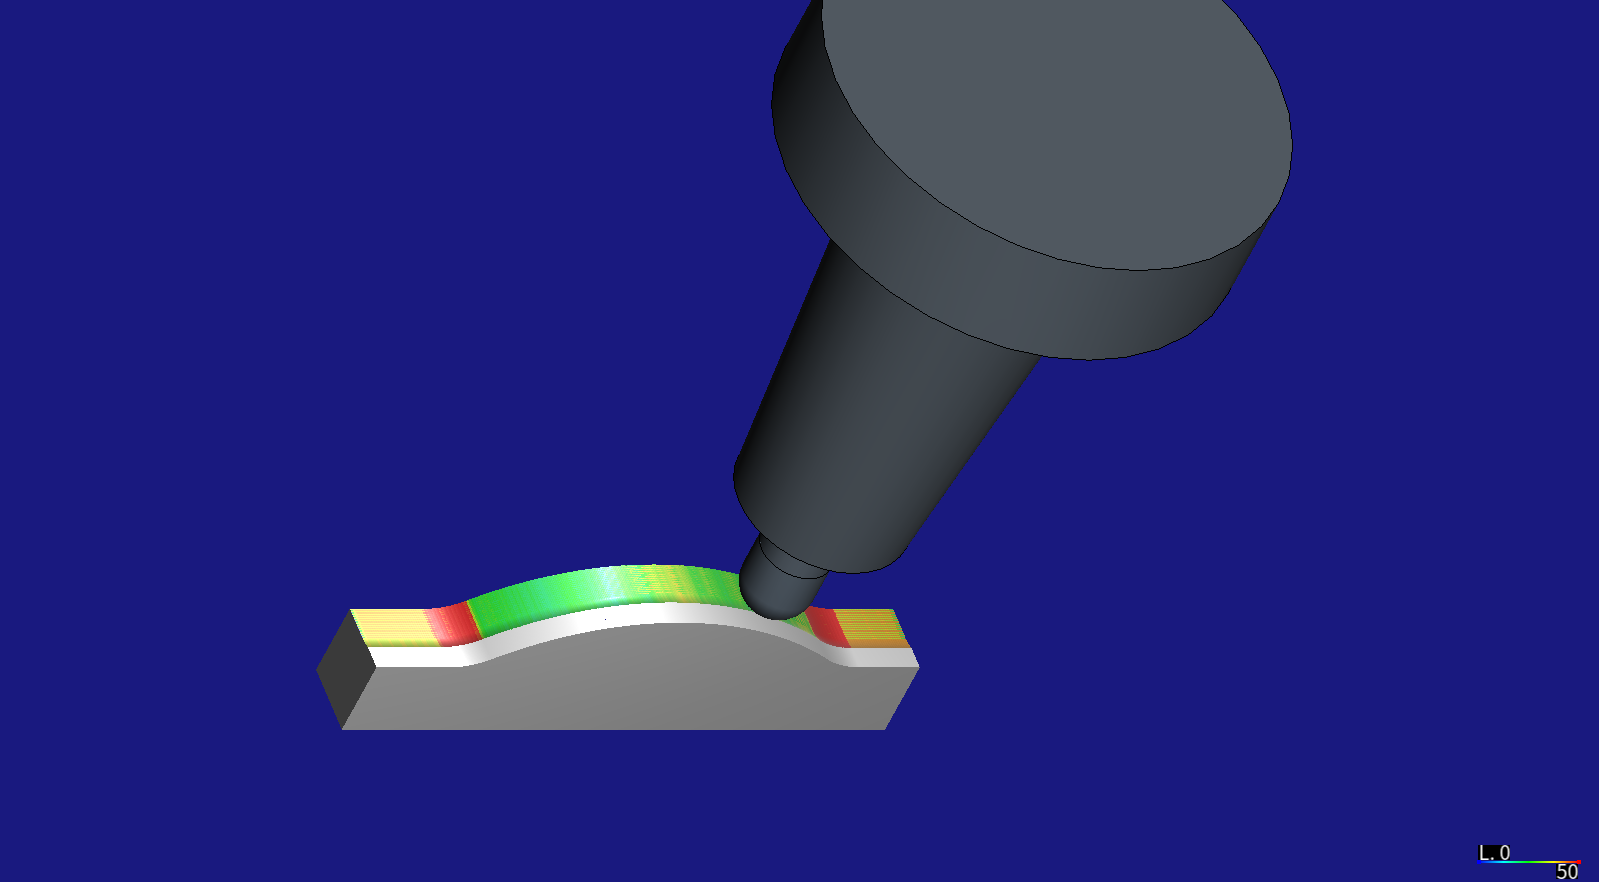
球刀精修的五個走刀方向
3 軸
凸、凹 R45 曲面,論文沒有模型與程式,都由代理自己做。切削力沿一道刀路的起伏,從沿著圓柱軸時的 1% 到橫跨時的 31–49%,把方向排出和量到的粗糙度相同的順序。
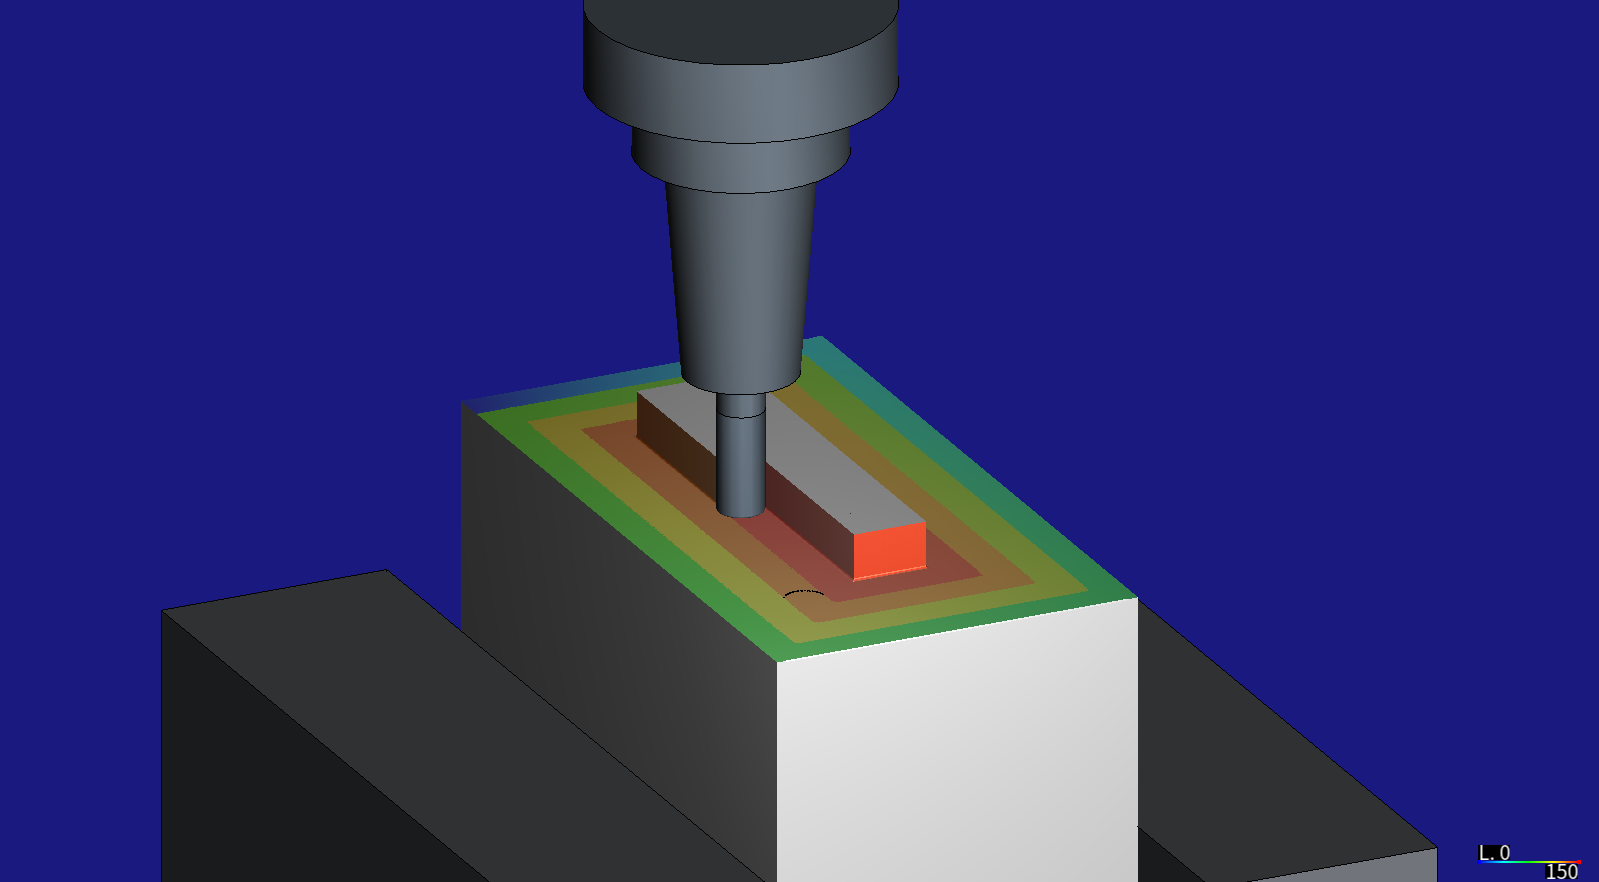
Rzeszow 刀具壽命資料集
3 軸
十四支端銑刀在淬硬 42CrMo4 中切到斷,程式是代理寫的。以圈計,HiNC 裡徑向切深 8 mm 的後刀面磨耗比 4.5 mm 快 1.67–1.70 倍,和壽命的排序相同。