天線罩射出模具:由零件推出兩片模仁、以代理自寫的 CAM 銑削(3 軸)
- 原始來源
-
Telecom Infra Project,OpenCellular(github.com/Telecominfraproject/OpenCellular),資料夾
hardware/connect-1/:零件 227-001264「SHORTY ANTENNA COVER」的 STEP 模型與圖面。 - 搜尋關鍵字
OpenCellular 227-001264 SHORTY ANTENNA COVER- 授權
- 儲存庫的硬體文件採 CC BY 4.0(見其 README 與
LICENSE-HARDWARE)。圖框上仍印著「CONFIDENTIAL」與「DRAFT RELEASE」,是公開前留下的;儲存庫以上述授權公開它們。下方畫面由 HiNC 依代理推出的模仁繪出,或由代理自己的腳本畫出。 - 標註
- OpenCellular Connect-1 hardware, Telecom Infra Project, https://github.com/Telecominfraproject/OpenCellular, CC BY 4.0; provided without warranty. Mould design and machining set-up by Tech Coordinate's agent (changes: shrinkage, parting surface, mould inserts, stock, toolpaths).
零件取自 TIP OpenCellular Connect-1 硬體(CC BY 4.0,不附任何保證);模具設計與加工設定由超級高科技的代理完成,改動的是縮水率、分模面、模仁、毛胚與刀路。 - 關於這個案例
- OpenCellular Connect-1 基地台的 PC 射出天線罩,約 219 × 85 × 91 mm:正面 582 個通風孔、背面一片肋格、四支最高 78 mm 的螺絲凸台,加上兩個卡扣盒。圖面寫明了模具要達到的要求(例如毛邊與分模線錯位不超過 .004 in),也指定了樹脂 SABIC LEXAN 945U,但沒有公開模具。
故事
一個 AI 代理從零件本身推出兩片模仁(縮水率、分模面、哪一半成形哪個面),並決定模具廠會銑什麼、買什麼、放電什麼:582 個通風孔改用外購的型芯銷,只鑽它們的配合孔;深的凸台、三角肋與卡扣盒先銑到肋深,其餘交給放電加工。代理替一台通用三軸機與 P20 預硬模具鋼選了型錄上的刀具,都裝在熱縮刀把上,從 Ø10 mm 的粗加工端銑刀到肋槽裡的 Ø1 mm 小刀;每一條刀路都由它自己寫的 CAM 腳本產生。通過標準在第一次播放前寫定,再透過 Web API 操作 HiNC。HiNC 本身沒有 CAM,它是代理刀路的檢查。兩片模仁都先取一小片播放、修訂、再播,之後整片各以一次有效的播放完成驗收。
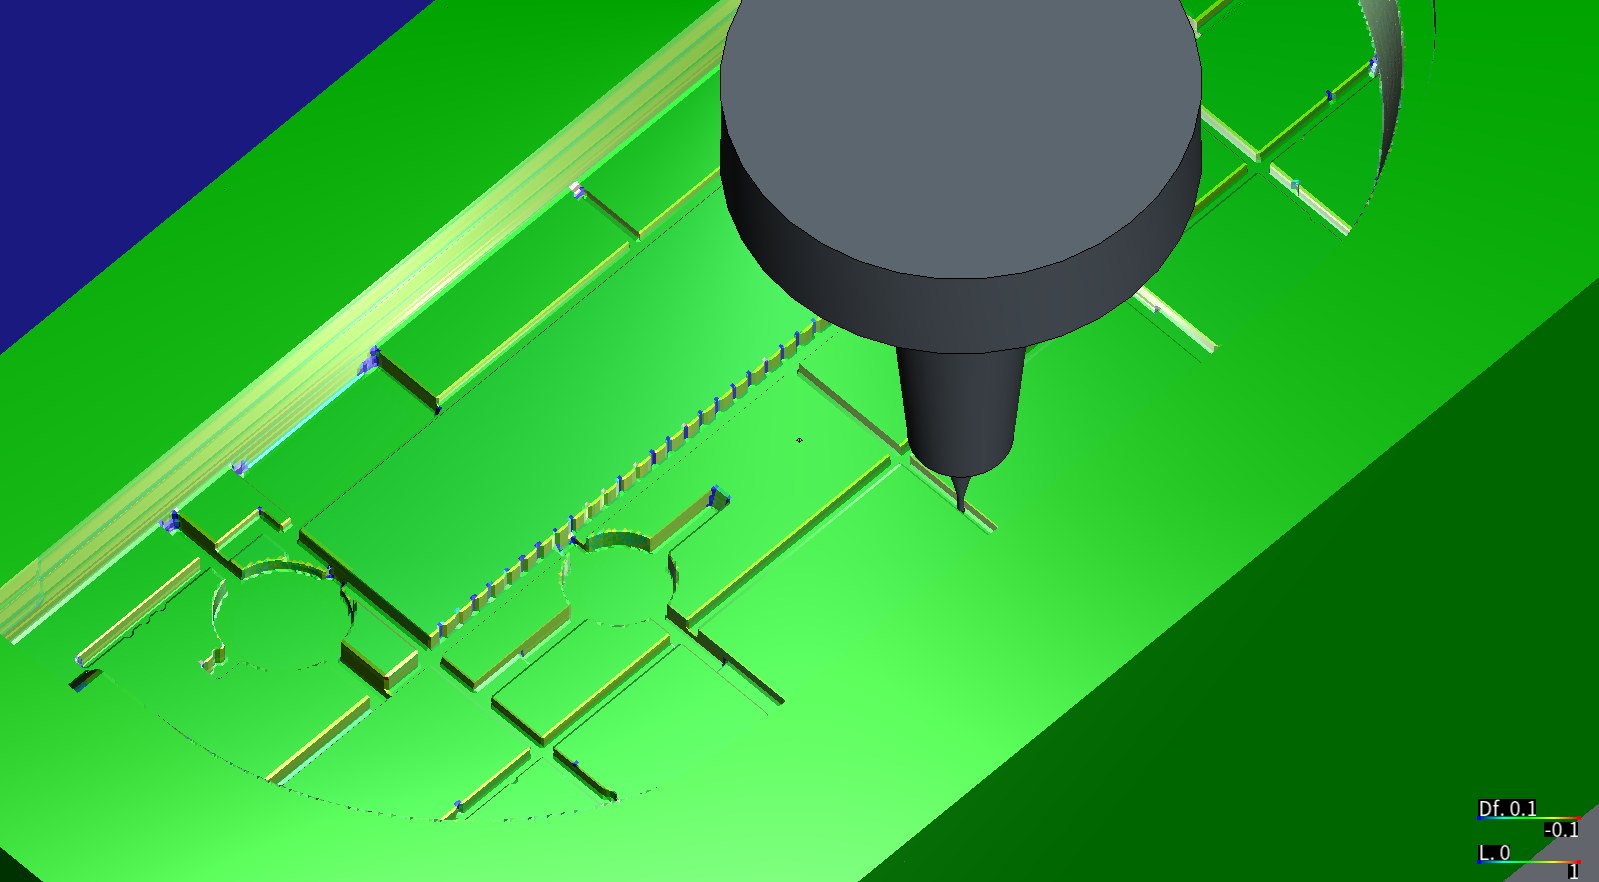
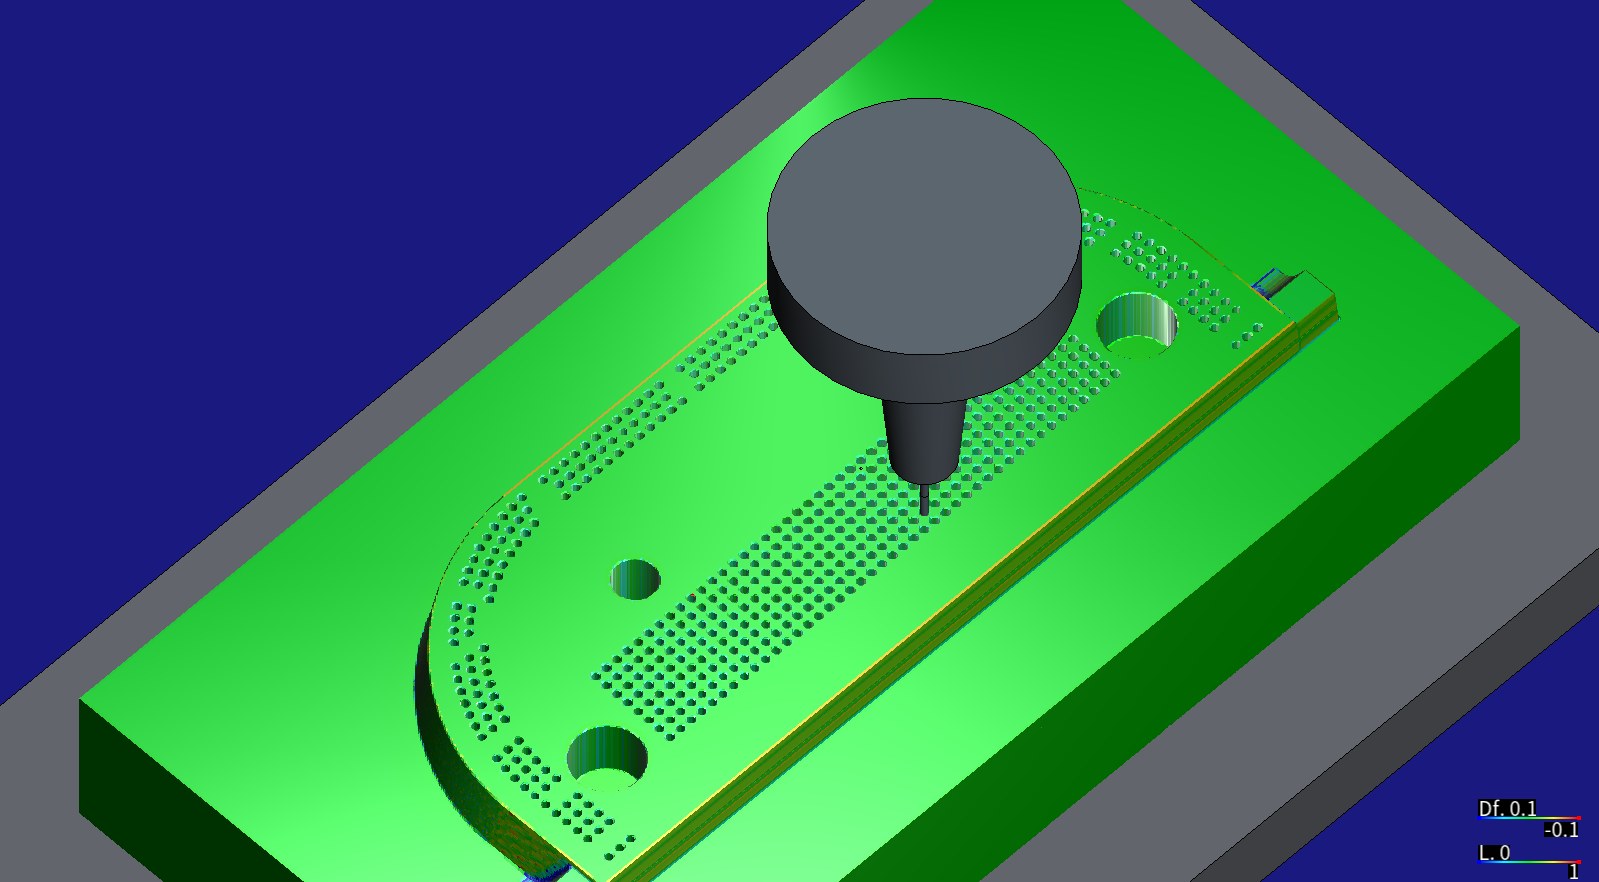
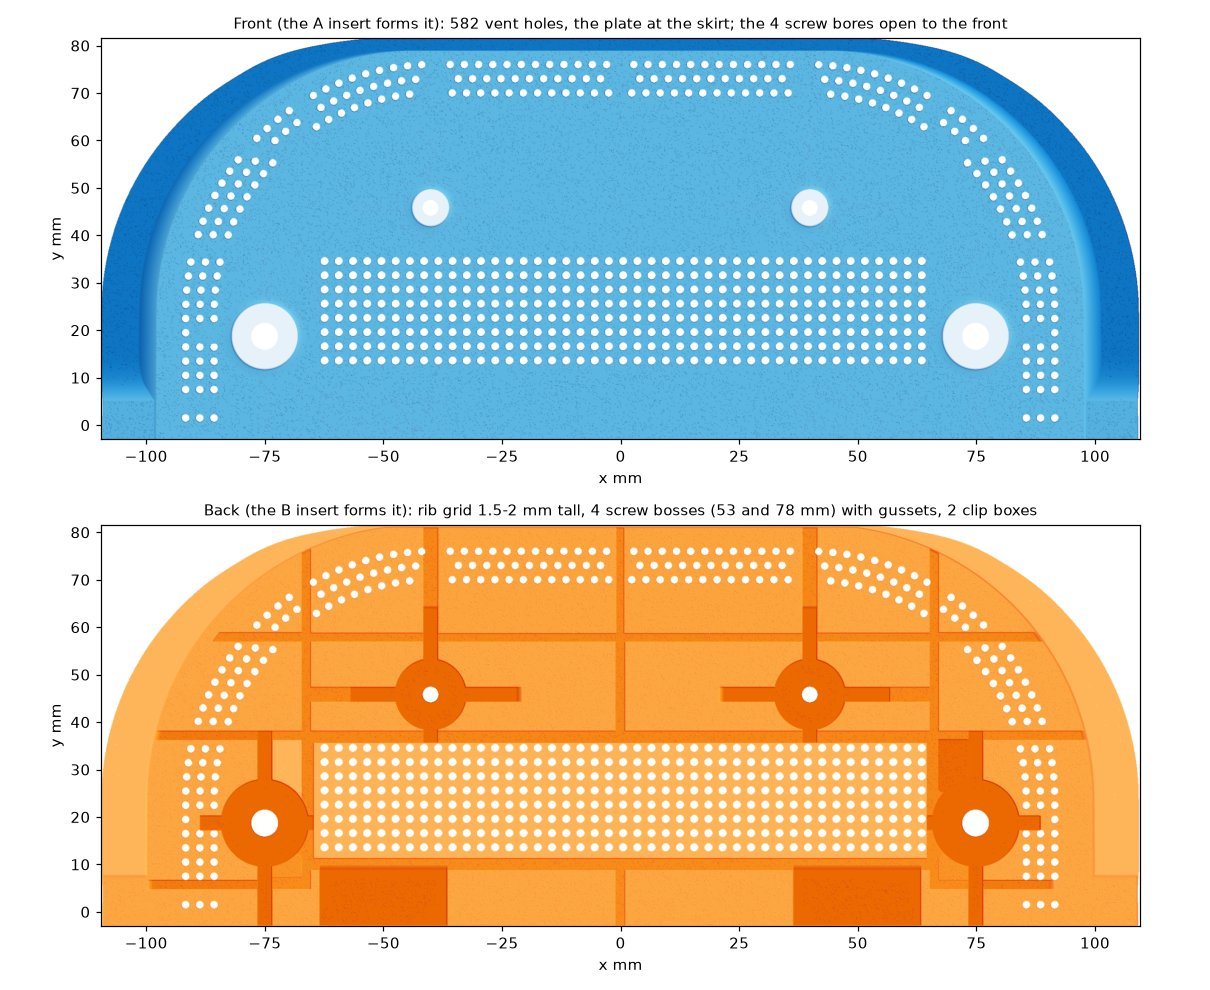
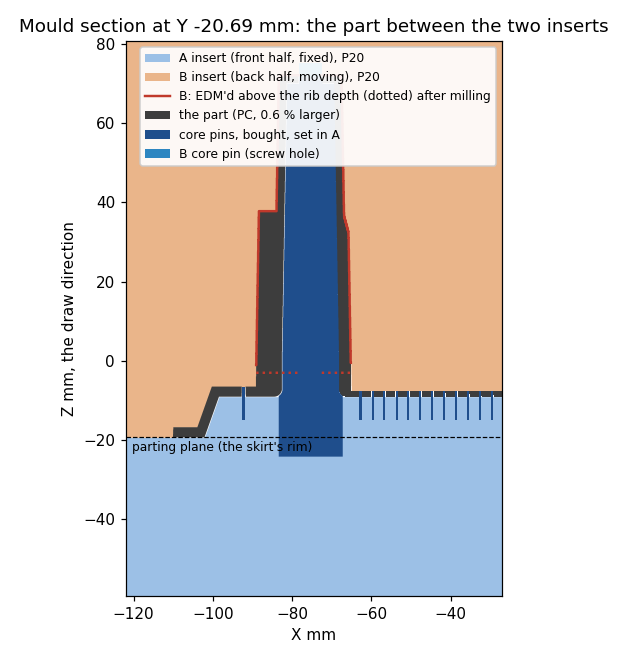
畫面由 HiNC 依超級高科技的代理從 TIP 以 CC BY 4.0 發佈的零件模型推出的模仁繪出,不是 TIP 的設計檔。零件圖、模具剖面與負荷圖,則由代理自己的腳本依同一個模型與 HiNC 的讀值畫出。
十一個難題中的四個
582 個通風孔:銷裝在哪一半?
模具不會銑 582 個 1.8 mm 的孔,而是在孔裡立型芯銷。銷裝在哪一半,由孔的拔模方向決定;代理在零件上量了每個孔的兩端:中位數從正面的 1.86 mm,收到 1.5 mm 板背面的 1.81 mm、2.5 mm 板背面的 1.72 mm。所以銷立在前側的母模仁(A),平平地封在後側的公模仁(B)上;銑削程式只鑽它們的配合孔,鉸孔前先鑽 Ø1.8 × 6 mm。HiNC 把 582 個孔全部鑽到計畫的深度。
代理自己的程式做出的假台階
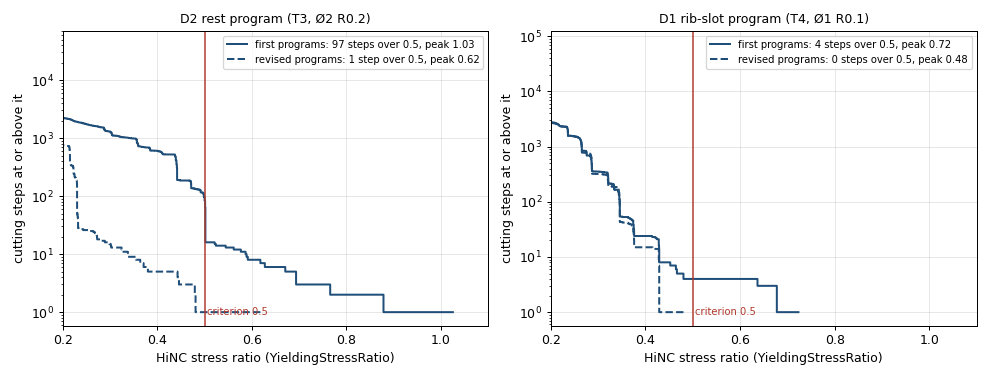
在修剪小片上,HiNC 讀到 1 mm 刀在裙邊外牆上緣的應力比 0.72(那一面只有 2.5° 拔模),還報了刀頸碰到工件。一個代理把那裡的刀路追到設計高度裡最多 2.4 mm 的誤差(零件上那一面是平順的),再追到代理自己的光柵化程式:細長的陡三角形有些格子沒測到;第二個代理用自己的程式確認了。與設計的比對看不出這個台階,因為兩者來自同一張高度場;負荷讀值看得出來。修好光柵化、重新推出模具與程式後,這把刀的峰值降到 0.48,HiNC 也不再報刀頸碰撞。
裙邊由哪一半成形?
模具只朝一個方向打開,每個面都得朝離開成形它那一半的方向拔模。天線罩的裙邊繞了三邊,它的外側面兩半都有可能成形。代理在零件上量,裙邊的外輪廓從端緣的 219.00 mm 收到板處的 218.16 mm,是朝背側的拔模。所以由後半成形裙邊,分模面就在它的端緣;板伸出裙邊的地方,前半的凸塊頂到板,再以 5° 的封膠面降到分模面。
一支光在修剪小片上就要十二小時的微徑刀
肋槽靠裙邊牆的末端,1 mm 刀 4 mm 的刀頸構不到:它 4 mm 的刀柄會碰到牆頂。一支 16 mm 長頸的 1 mm 刀構得到,但頸長達刀徑 16 倍時,製造商給的溝銑條件是每道 0.005 mm、125 mm/min。代理的 CAM 只在修剪小片上規劃它,就要 3,261 層、718 分鐘,去掉的鋼料不到 0.05 cm³。任何播放之前寫下的一條規則說:這把刀若在整片模仁上要超過 60 分鐘,它負責的槽端就交給本來就要做三角肋的放電電極。光修剪小片它就要這個上限的十二倍,所以在 HiNC 播放任何東西之前就取消了。驗收時,HiNC 在那些槽端留下的料(最高 2.2 mm)全是代理的模型也留給放電的料。
其餘七個在完整紀錄裡,包括小刀迎面碰上轉角(程式現在在那裡降速)、一個讓每一步慢 35 倍的設定、代理的 NC 輸出程式漏寫的進給,以及 HiNC 以 24 邊稜柱表示的刀具。
結果
驗收時 HiNC 播放兩片整模仁,每支程式各自一次執行:公模仁五支程式共 340 萬步,用的是第二次播放(第一次中途停下,把每個快移改成垂直下降後重播);母模仁六支共 122 萬步。每支程式的模擬時間與代理自己的估計相差:公模仁 0.10 % 以內、母模仁 0.36 % 以內。公模仁要 12.0 小時,其中 42 % 是肋槽裡的 1 mm 刀、25 % 是 2 mm 刀;母模仁要 3.9 小時,其中 7 % 是鑽 582 個銷孔;兩片合計 15.9 小時的銑削與鑽孔,之後才是放電。代理把 HiNC 匯出的毛胚與設計以 0.05 mm 柵格逐柱比對,只比平面與緩坡面:公模仁的地板中位數 +0.002 mm,分模面沒有任何程式碰過,是 0.000,只有沿端緣一條一格寬的線讀到最低 −0.077 mm;母模仁的分模面 +0.006 mm,凸塊面中位數 +0.005 mm。凸出設計超過一個網格寬度(0.0625 mm)的料(公模仁 70.5 mm²、母模仁 51.8 mm²),都是代理自己的模型也會留下的,其中有放電區、裙邊牆旁的肋槽端、牆腳的小圓角,以及凸塊的兩個角。切進設計超過一個網格寬度的,公模仁有 8.1 mm²,多是沿牆邊一格寬的線;超過一個精加工格(0.125 mm)的,每片 0.1 mm²,都是零星的單格,最深處公模仁 −0.187 mm、母模仁 −0.365 mm。582 個銷孔全部鑽到深度,每孔 116.8 N、應力比 0.24;公模仁的主軸最高用到額定的 0.56,在粗加工。
第一次播放前寫下的標準裡,時間(C4 (a))兩片都過,刀把間隙(C1)與殘料小刀的負荷(C2 (b))母模仁過。分模面(C6)過,只差公模仁端緣那條線,它比一個網格寬度還深;5° 封膠面只靠 HiNC 的圖判斷。取消長頸刀的規則(C4 (b))在第一次播放前就執行了,時間占比(C4 (c))只報不判。其餘照字面未過,或只過一部分。HiNC 的切深是刀具與毛胚接觸的高度,不是切屑厚度,所以 C2 (a) 的切深那一半兩片都不過;切進設計超過一個網格寬度的那些格子,也讓 C2 (c) 不得過切的那一半兩片都不過。公模仁上 2 mm 刀有 8 步、1 mm 刀有 32 步的應力比達到 0.5 以上;其中 4 步超過 1,全在平台側邊一排 1 mm 的齒旁,3 步是 1 mm 刀的,它的程式沒有轉角降速。整支 1 mm 程式(大多在肋槽裡)的刀尖撓曲第 99 百分位 19.5 µm,峰值 78.5 µm 出現在那排齒旁(這支程式為 NC 優化重播的讀數),C3 對肋槽的要求是 10 µm。HiNC 報了 1 mm 刀碰到毛胚 48 次、2 mm 刀 3 次,都記為刀柄碰撞:1 mm 刀這 48 處的刀頸離設計的牆都是 0.025 mm,正是刀頸每邊比刃部縮進的量,離 HiNC 自己的毛胚 0.005–0.075 mm。公模仁有五個快移碰到毛胚,切掉的體積小到量不出來。母模仁 582 個孔中有 17 個,鑽頭的快速退刀在 HiNC 裡從孔壁刮下一圈,讀到最高 5,460 N;真的鑽頭退刀時不會切那一圈。兩片的驗收播放在一台 32 執行緒的共用伺服器上各花 1 小時 54 分與 49 分,記憶體峰值 30.9 與 43.6 GB,後者含先前工作帶過來的約 25 GB。這裡的一切都是模擬,沒有做出任何模具。
| 關鍵數字 | 意思 |
|---|---|
| 15.9 小時 | 放電之前,兩片模仁的銑削與鑽孔:公模仁 12.0 小時,一半以上花在 2 mm 與 1 mm 兩把殘料刀;母模仁 3.9 小時 |
| 0.4 % 以內 | 十一支程式中的每一支,HiNC 的模擬時間與代理自己的估計之差 |
| +0.002 mm | 公模仁地板與設計之差的中位數(第 99 百分位 +0.005 mm);母模仁分模面 +0.006 mm、凸塊面 +0.005 mm |
| 70.5 與 51.8 mm² | 公模仁與母模仁凸出設計超過 0.0625 mm 的料,全是代理自己的計畫也會留下的 |
| 582 | 母模仁上全部鑽到深度的銷孔,每孔 116.8 N、應力比 0.24 |
| 97 → 1 | 修剪小片上 2 mm 刀應力比超過 0.5 的步數,程式修訂前與修訂後 |
| 1 小時 54 分與 49 分 | 公模仁(340 萬步)與母模仁(122 萬步)在一台 32 執行緒共用伺服器上的驗收播放 |
帶來了什麼
- 對加工工程師:在切下任何鋼材之前,HiNC 就顯示代理的程式做到它宣稱的事:每支程式與估計相差 0.4 % 以內,每支程式後的毛胚與代理的模型預期相符(只有公模仁粗加工留下 26 mm² 的薄片,由半精加工切掉),完成面與設計的中位數只差幾微米,留下的料都在計畫說刀構不到的地方。它也指出小刀最吃力的地方(平台側邊那排齒、裙邊牆旁的肋槽端),以及 1 mm 刀的刀頸離它自己刃部切出的牆只有 0.025 mm;在真實機台上,這就是刀具撓曲時僅有的餘裕。公模仁 12 小時裡有一半以上花在兩把殘料小刀上,這個數字可以拿來和多做一支放電電極比較。本案沒有試的:讓 1 mm 刀的程式在那排齒也用 2 mm 刀程式的轉角降速。
- 對老師或學生:射出模仁怎麼從成形件推出來:拔模方向決定哪一半成形哪個面、銷立在哪裡。模具廠為什麼把深凸台與薄三角肋交給放電;小刀的殘料加工怎麼接著大刀留下的毛胚走;以及模擬的讀值(切深是接觸高度,不是切屑厚度)要先讀懂,才能拿來判斷。
- 對考慮讓代理搭配 HiNC 的人:從一個公開的零件到兩片模仁完成驗收播放(有幾條標準照字面未過,見上),模具由代理推出、CAM 是它自己寫的,通過標準在第一次播放前寫定,每支程式後都拿 HiNC 的毛胚對照自己的模型。HiNC 抓到代理自己程式碼裡的三個錯(把模具做歪的光柵化、漏寫進給的 NC 輸出、邊移動邊下降的快移),代理在每支程式後對毛胚的檢查,也抓到以「Finished」結束、卻一點料都沒切的執行。驗收播放在共用伺服器上合計不到三小時,記憶體峰值 31 與 44 GB,後者含先前工作帶過來的約 25 GB。沒有第二個代理重建過這一案。
來源與備份
| 案例 | 原始檔 | 原始檔備份 |
|---|---|---|
| 天線罩射出模具 | Connect-1 硬體資料夾(GitHub) | Showcase-OpenCellular-InjectionMold.zip |
zip 裡有 Source/ 下儲存庫原樣發佈的天線罩 STEP 模型與圖面,以及儲存庫的 README 與硬體授權;本案的 SOURCE.md;以及 Setup/ 下代理推出模具與寫程式的腳本,和數值檔:每個值都標明讀取、推得、自選或量測,連同第一次播放前寫下的通過標準與驗收結果。儲存庫裡與天線罩並列的導光柱本案沒有用到,它的兩個檔案留在來源處。網格與程式不在 zip 裡,由腳本重建。