汽車連桿閉模鍛造模:從一張鍛件圖與一張模具照片設計的模膛(3 軸)
- 原始來源
- A. Dziubińska(華沙理工大學),The New Technology of Die Forging of Automotive Connecting Rods from EN AB-71100 Aluminium Alloy Cast Preforms,Materials 2023, 16(7), 2856(doi:10.3390/ma16072856)。
- 搜尋關鍵字
Dziubińska 2023 connecting rod EN AB-71100 die forging、ma16072856- 授權
- CC BY 4.0。下方右圖把文章裡實際模具的照片(Fig. 11a)放在代理設計的模具旁邊,並註明出處;第二排的一張圖把代理重建的外廓疊畫在文章的鍛件圖(Fig. 3)上;撓曲圖是代理依 HiNC 的逐步資料畫的,模具繪圖、斷面圖與刀路圖也是代理畫的;其餘畫面都由 HiNC 繪出。
- 標註
- Forging drawing and die photograph: A. Dziubińska, Materials 2023, 16, 2856, doi:10.3390/ma16072856, CC BY 4.0. Die design and machining set-up by Tech Coordinate's agent.
鍛件圖與模具照片取自 A. Dziubińska 的文章(Materials 2023, 16, 2856,CC BY 4.0);模具設計與加工設定由超級高科技的代理完成。 - 關於這個案例
- 一支汽車連桿的閉模鍛件,用 EN AB-71100 鋁合金鑄造的預成形件鍛成;文章的鍛件圖標的全長是 140.86 mm、大小頭中心距 82.5 mm。作者在曲柄壓床與螺旋壓床上、於工廠條件下試過這個製程。鋁連桿是小眾:量產汽車的連桿大多是鋼鍛件。文章給了鍛件圖和模具照片,但沒有模具圖、沒寫模具鋼,也沒談模具怎麼加工。
故事
文章公開了鍛件的尺寸圖、鍛件體積,以及試驗用模具的一張照片。一個 AI 代理從尺寸圖重建鍛件,圍著它設計下模,模具的尺寸照照片定。鍛件對分模面與桿軸都對稱,所以上模的模膛是同一個形狀、用同一組程式加工,只播了下模。代理替一台通用三軸立式加工中心選了三把整體碳化鎢刀:D10 R1 圓鼻刀、D6 球刀與 R1.5 長頸球刀,都裝在 HSK-A63 熱縮刀把上、伸出 20 mm,並用另一個代理在先前案例寫的高度場 CAM 腳本(本案修改過)產生 Fanuc 程式。每一步在播放前都先在代理自己的 z-map 上檢查過;通過標準在第一次播放前寫定,再透過 Web API 操作 HiNC:先用 1 mm 播模具的一個修剪窗口,再用 1 mm 播整塊模具,接著用 0.125 mm 播修剪窗口估時間與記憶體,最後用 0.125 mm 播整塊模具。
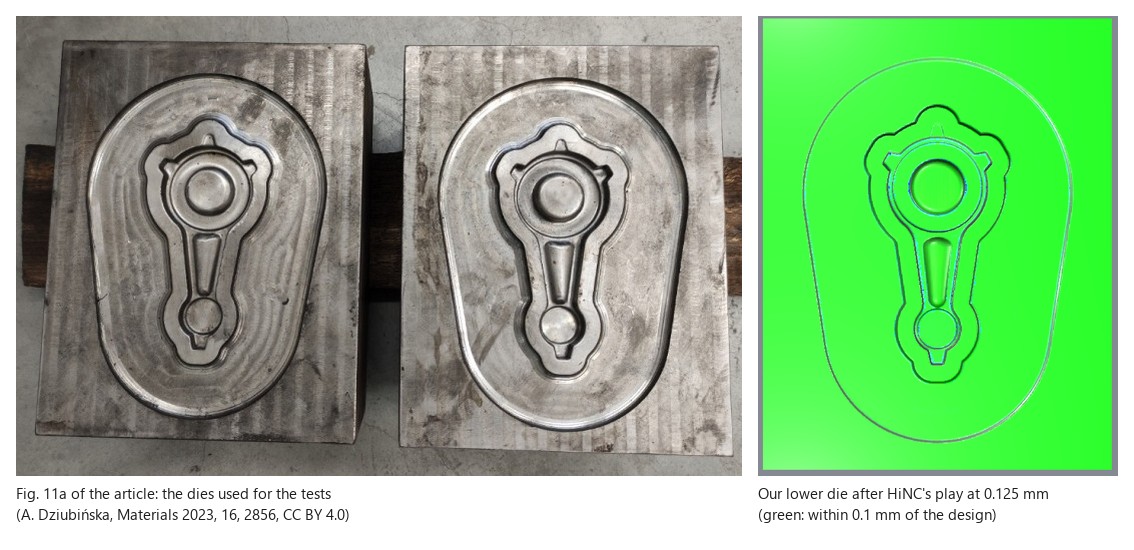
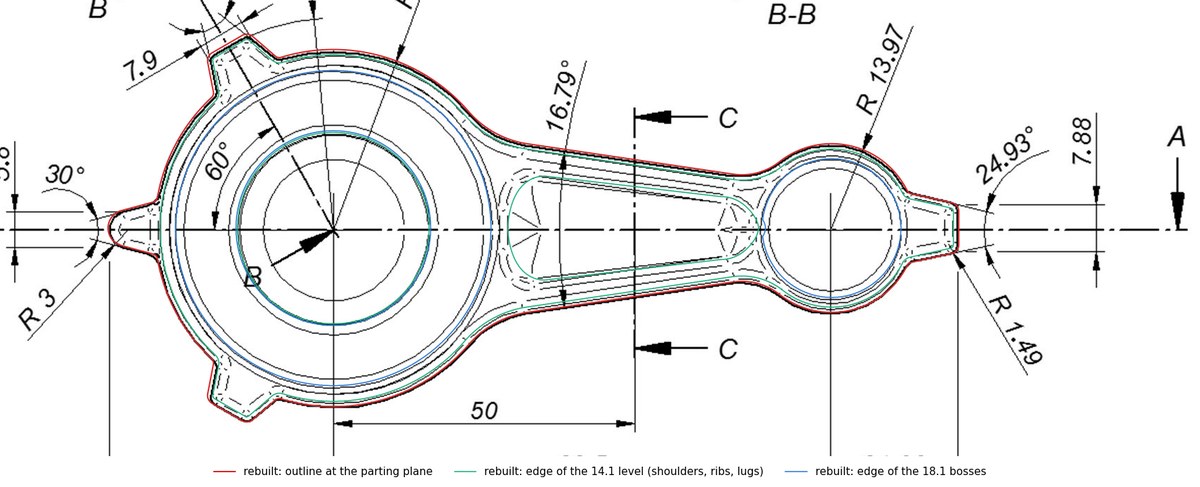
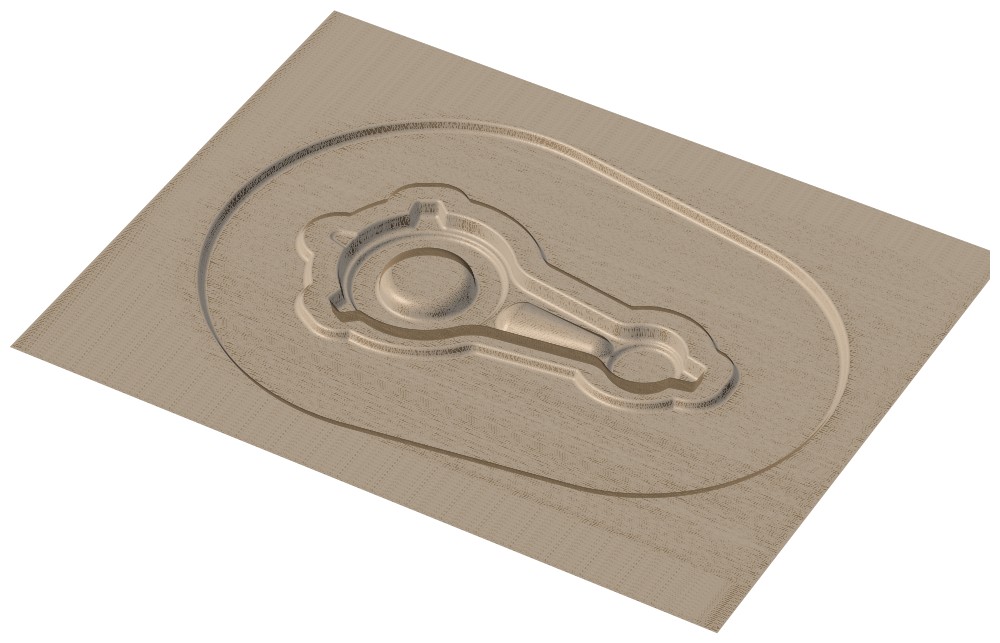
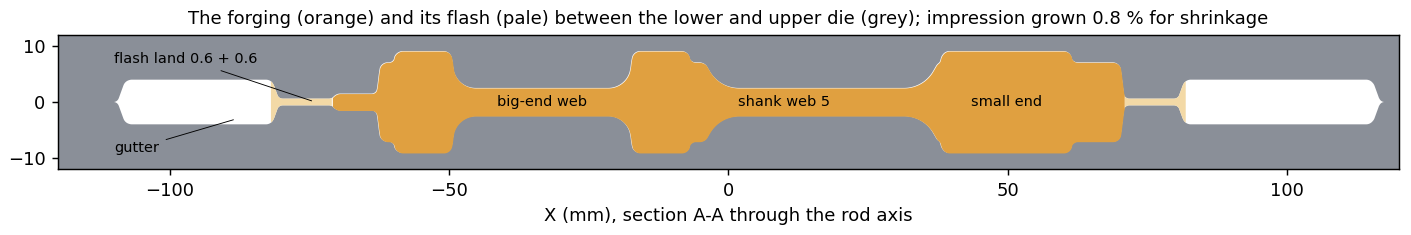
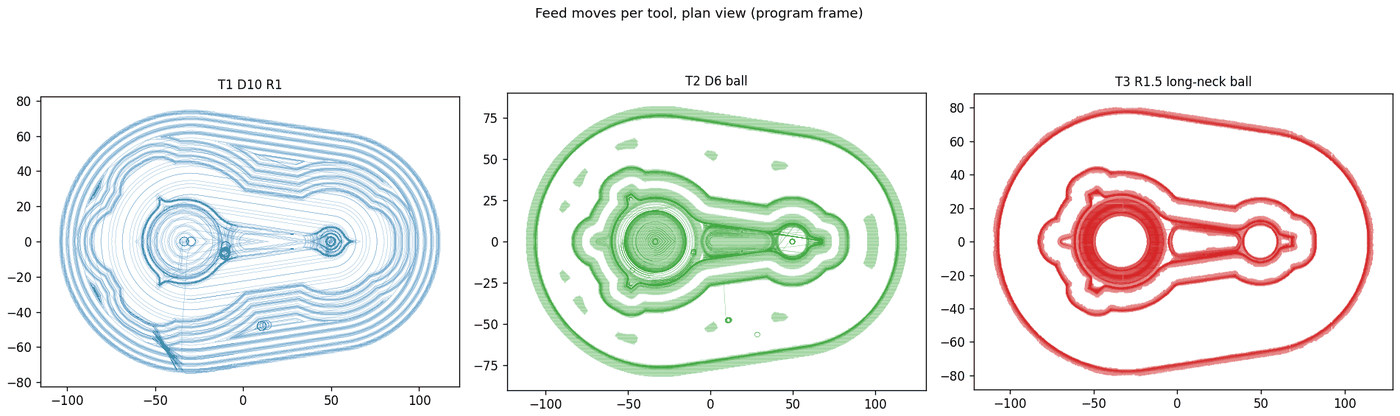
模具照片是文章的 Fig. 11a,外廓底下的圖面是它的 Fig. 3(A. Dziubińska, Materials 2023, 16, 2856,CC BY 4.0);模具繪圖、斷面圖與刀路圖由代理自己的腳本畫出;其餘畫面由 HiNC 依超級高科技的代理設計的模具繪出,作者沒有公開模具圖。
七個難題中的四個
從一張圖讀出來的鍛件
第一版把兩頭整個做成 18.1 mm 厚,桿身口袋的形狀是猜的,體積比文章寫的 58,299.9 mm³ 多 2.1%。三個獨立的審查代理拿它逐項對照鍛件圖與模具照片,每一項發現再交給另一個代理試著推翻。站得住的有五項,其中三項在鍛件上:18.1 mm 只在兩頭的凸台、外圍一圈 14.1 mm 的肩台;頸部是真圓弧;口袋的形狀。另外兩項在模具上:飛邊橋與飛邊槽、模塊大小。第二版的體積與文章相差 0.4%,頸部外廓在七個位置與圖上量到的值相差 0.05 mm 以內。圖上畫的耳比它自己標的尺寸窄;代理照尺寸建,所以耳比畫的線寬最多 0.45 mm。
只有照片的模具
代理把分模面放在鍛件半高,模膛依收縮放大 0.8%,這是由文章給的預成形件 480 °C、模具 250 °C 推導出來的。飛邊橋寬 9.5 mm(照片上 8–11 mm)、蛋形飛邊槽 226 × 159 mm、模塊 265 × 205 mm(照片約 263 × 205 mm)都照照片定。飛邊厚 1.2 mm、飛邊槽深 4 mm 與 FDAC 預硬鋼是代理自選的;文章沒有寫模具鋼。
R1.5 球刀遇上 R1.5 凹角
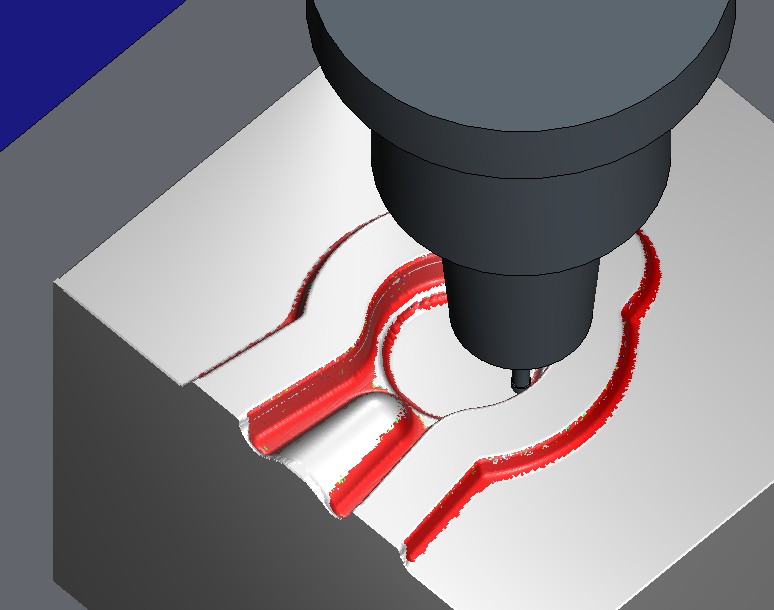
整模用 0.125 mm 播放,比這把球刀 0.04 mm 的精修量還粗,所以代理另外在一塊 12 × 11 × 12 mm 的探針小毛胚上用 0.0625 mm 讀它的負載。在那塊小毛胚上,這把刀所有的尖峰都在同一條線上:桿身肋溝的溝底與形成桿身口袋的模芯交接的 R1.5 凹角。和凹角同半徑的球刀在那裡整段四分之一圓弧同時吃料。HiNC 讀到的接觸高 1.5 mm、寬 1.2 mm,力最高 208 N,刀尖撓曲最高 112 µm,事先訂的上限是 12.5 µm。標準事先寫好沒過時怎麼辦:改程式、重播、兩組數字都報。代理把兩支球刀程式的進給修了兩次。第一次在自己的 z-map 上算每一段的切除截面,超過上限的段降低進給,最低到原進給的四分之一。用 HiNC 在探針小毛胚上重播,陡牆精修撓曲的第 99 百分位約減半(D6 46.3 → 16.2 µm,這把刀 32.1 → 18.0 µm),但這把刀最大的一步仍是 112 µm。HiNC 的逐步資料說明了原因。最大的幾步是往溝裡下刀的段,其中一段用切削進給垂直插進凹角。而球刀在和自己同半徑的凹角裡,切掉的是一層薄料,卻是整段圓弧同時吃料,切除截面的規則看不到這種情形。第二次把這種下刀段,以及球面上超過 60° 的圓弧同時切削的段,都壓到刀具表的下刀進給(這把刀 300 mm/min、D6 500 mm/min)。
一次擦到料的快移
HiNC 的驗收播放報了一次快移切到料:粗加工程式裡的一次快速下降擦掉 0.00025 mm³,約是 HiNC 0.125 mm 格子的八分之一。代理在自己 0.1 mm 的 z-map 上把那支程式照行序重走一遍:那一步離毛胚 1.0 mm,整支程式的每一個快移都至少 0.99 mm。代理判讀它是格子等級的擦碰;但標準寫的是不能有這種訊息,所以照原文記未過。
其餘三個在完整紀錄裡,包括代理在驗收前自己抓到的錯:一段直線進給在整模上把飛邊橋挖深 3 mm,修剪窗口裡看不到那一段;Ø3 球刀配 Ø2.8 刀頸被剛切出的牆碰到;飛邊槽的環被當成一整個殘料區,小球刀來回橫越整個模具,快移走了 1,300 m。
結果
HiNC 以 0.125 mm 把整模三支程式的每一行都播完(70,567、190,004 與 400,570 行,共 3,722,141 步),沒有碰撞。每支程式的模擬時間與代理自己算的相差 0.04% 以內:一半模具 5.71 小時(粗加工 64.9 分、精加工 278.0 分),上下一副 11.43 小時。代理把 HiNC 匯出的毛胚在飛邊槽內以 0.1 mm 柵格、沿曲面法向與設計比:切出的模面有 99% 凸出不超過 0.040 mm,最深的一點切進設計 0.034 mm。凸出超過一格(HiNC 的 0.125 mm)的地方合計 0.87 mm²,全部落在代理的 z-map 也說會留料的位置。把 R1.5 球刀改成只伸出 8 mm(修剪窗口、1 mm),HiNC 就報刀把撞工件,位置正是 z-map 預測的那一步。第一次播放前寫下的標準裡,A1、B1–B3、C4、D1 與 E1 通過。三條未過:A2 是照字面(一則訊息),C1 與 C2 是兩支球刀真的超出上限。那則訊息是一次快速下降擦掉 0.00025 mm³ 的料;代理的 z-map 給那一步 1.0 mm 的間隙,所以代理判讀它是 HiNC 0.125 mm 格子等級的擦碰。兩支球刀的應力最高到刀具降伏應力的 0.83(D6)與 1.04(R1.5),標準是 0.5;刀尖撓曲最高 68 µm(D6)與 127 µm(R1.5),標準是 12.5 µm(整模為 NC 優化重播的讀數)。C3、D2 與 E2 只報不判;C3 的預測有幾處偏低:T1 功率最高 1.40 kW,預測是 0.2–0.6 kW;探針上 T3 精修力的第 99 百分位是 58 N,預測是 30 N 以下。整模驗收播放在共用伺服器上花了 77.7 分鐘、16.5 GB 記憶體。
標準 C2 事先寫好了補救:改程式、重播、兩組數字都報。代理把兩支球刀的進給修了兩次,做法見上面 R1.5 球刀的卡片。修訂後程式的負載只在探針小毛胚上判讀,所以上面依原程式判定的結果照舊。第二次修訂後,HiNC 在那塊小毛胚上以 0.0625 mm 讀到:R1.5 球刀精修的最大刀尖撓曲從 112 µm 降到 40 µm,最大力從 208 N 降到 74 N;D6 精修的最大撓曲從 68 µm 降到 32 µm;最高應力比 R1.5 球刀 0.35、D6 0.38(原本 0.91 與 0.84),在那塊小毛胚上已在 C1 的 0.5 以內。精修撓曲仍然超過 12.5 µm 的上限。陡牆精修的第 99 百分位是 R1.5 球刀 17 µm、D6 15 µm;R1.5 球刀陡牆精修的切削步有 10% 超過上限,都在同一條肋溝的牆上。R1.5 球刀的殘料粗加工最大仍有 44 µm,上限是 40 µm。最大的那幾步,剩下要改的是進入凹角的方式,不是進給:一是已經用下刀進給垂直插進凹角的那一步,二是下到一層之後的第一刀。修訂也多花了時間:照代理的計算,一半模具現在要 439.1 分(7.32 小時),比原程式多 28%。這個案例的 NC 優化在整模上播放了修訂後的 T2、T3,HiNC 讀到的時間與代理的計算差 0.03% 以內;加上驗收時 T1 的時間,也是 7.32 小時。這裡的一切都是模擬,沒有切過任何模具。
| 關鍵數字 | 意思 |
|---|---|
| 58.52 cm³ | 重建鍛件含圓角的體積;文章寫 58.30 cm³(+0.4%),第一版多 2.1% |
| 0.04% 以內 | HiNC 每支程式的模擬時間,與代理自己從進給與快移算出的時間之差 |
| 5.71/11.43 小時 | 一半模具/上下一副,原程式,HiNC 計的時間 |
| 7.32/14.64 小時 | 第二次進給修訂後的同一組時間,多 28% |
| +0.040 mm | 切出的模面沿法向對設計的第 99 百分位;最深的一點切進設計 0.034 mm |
| 0 | 伸出 20 mm 時刀把與刀頸的碰撞;R1.5 球刀改成只伸出 8 mm,HiNC 就報刀把撞工件,位置正是代理 z-map 預測的那一步 |
| 150–208 N、81–112 µm | R1.5 球刀精修 R1.5 凹角時的力與刀尖撓曲,探針小毛胚、0.0625 mm;上限是 12.5 µm |
| 112 → 112 → 40 µm | R1.5 球刀陡牆精修在探針小毛胚上的最大刀尖撓曲:原程式 → 第一次修訂 → 第二次修訂 |
| 32.1 → 18.0 → 17.4 µm | 同一個操作的第 99 百分位 |
| 16.5 GB、77.7 分鐘 | 整模 0.125 mm 驗收播放的記憶體峰值與執行時間(3,722,141 步) |
帶來了什麼
- 對加工工程師:在切下任何鋼材之前,HiNC 就指出這副模具最小的球刀在哪裡過載:在肋溝的 R1.5 凹角,和自己同半徑的凹角讓它整段四分之一圓弧同時吃料;D6 球刀在 HiNC 裡陡牆上也撓曲到 68 µm。它也給出每支程式的時間,與代理從程式算的相差 0.04% 以內,並確認刀具從刀把伸出 20 mm,刀把就能越過 9.12 mm 深的模膛(代理的 z-map 上刀把離毛胚 11.48 mm 以上,HiNC 也沒有報碰撞)。HiNC 的逐步資料再指出造成最大負載的動作:進入那個凹角的幾步。本案沒有試的:從側面切入凹角、不垂直插進去;沿溝加一道半精修,或整個操作再降進給;或用比凹角小的球刀(例如 R1,要多一把刀)精修那個角。
- 對老師或學生:閉模鍛造模怎麼圍著鍛件配置:分模面、由兩個溫度算出的收縮量、飛邊橋與飛邊槽。為什麼和凹角同尺寸的球刀在那裡負荷最重。以及為什麼重播成本低的修剪窗口,會漏掉只有整模才看得到的錯。
- 對考慮讓代理搭配 HiNC 的人:從一張圖、一張照片,到整塊模具完成驗收播放的模擬;鍛件模型、模具、程式與檢查都是代理做的。審查代理拿鍛件逐項對過圖,通過標準在第一次播放前寫定,沒過的三條照實寫成未過。沒有第二個代理重建過這一案。
來源與備份
| 案例 | 原始檔 | 備份 |
|---|---|---|
| 汽車連桿閉模鍛造模 | 論文(Materials 2023, 16, 2856) | Showcase-Conrod-ForgingDie.zip |
zip 裡有本案的 SOURCE.md;每個值都標明讀自圖面、在圖面或照片上量得、取自文章、推導或自選的數值檔,連同第一次播放前寫下的通過標準;整模與修剪案的程式和它們的檢查紀錄(含兩次進給修訂;程式是第二次修訂版,即本案保留的版本;驗收播的是原程式);驗收判定與模面量測的結果;探針小毛胚上三個版本的刀尖撓曲。出版社 8.0 MB 的論文與設計網格留在 zip 外:論文在來源處(CC BY 4.0),網格太大。