連桿鍛造模的 NC 優化:HiNC 讓手動修訂的程式少了四分之一,也找出降進給救不了的凹角(3 軸)
- 原始來源
- A. Dziubińska(華沙理工大學),The New Technology of Die Forging of Automotive Connecting Rods from EN AB-71100 Aluminium Alloy Cast Preforms,Materials 2023, 16(7), 2856(doi:10.3390/ma16072856)。
- 搜尋關鍵字
Dziubińska 2023 connecting rod EN AB-71100 die forging、ma16072856- 授權
- CC BY 4.0。本頁沒有重製文章的任何一張圖:畫面由 HiNC 依超級高科技的代理設計的模具繪出,圖表畫的是 HiNC 的逐步結果與代理自己的 z-map。
- 標註
- Forging drawing and die photograph: A. Dziubińska, Materials 2023, 16, 2856, doi:10.3390/ma16072856, CC BY 4.0. Die design and machining set-up by Tech Coordinate's agent.
鍛件圖與模具照片取自 A. Dziubińska 的文章(Materials 2023, 16, 2856,CC BY 4.0);模具設計與加工設定由超級高科技的代理完成。 - 關於這個案例
- 汽車連桿閉模鍛造模通過驗收的程式:三把刀,D10 R1 端銑刀、D6 球刀與 R1.5 長頸球刀,一半模具 342.8 分鐘;以及兩次手動修改進給,為了保護在等半徑凹角裡的 R1.5 球刀,把它拖慢到 439.1 分鐘。這裡由 HiNC 的進給優化接手這些程式。
故事
模具的驗收已經找到它的弱點:在肋溝的 R1.5 凹角裡,R1.5 球刀整段四分之一圓弧同時切削,撓曲遠超過代理給精修的 12.5 µm。兩次手動修改進給把最大的撓曲降了下來,卻沒有降到上限內,還讓一半模具慢了 28%。一個 AI 代理把這些程式交給 HiNC 的進給優化,問:優化器守得住那個凹角嗎?要付多少時間?如果 HiNC 只准加速,手動修訂過的程式能快多少?它先寫下通過標準、每一個設定與決定規則,在凹角上一小塊探針毛胚走完整條流程,再以三種方式優化整塊模具,一支程式一輪,並把每個版本放在探針毛胚上以更細的網格重播。這裡的每個數字都來自這些播放:原程式與兩次手動修訂都和優化後的版本並排重播。
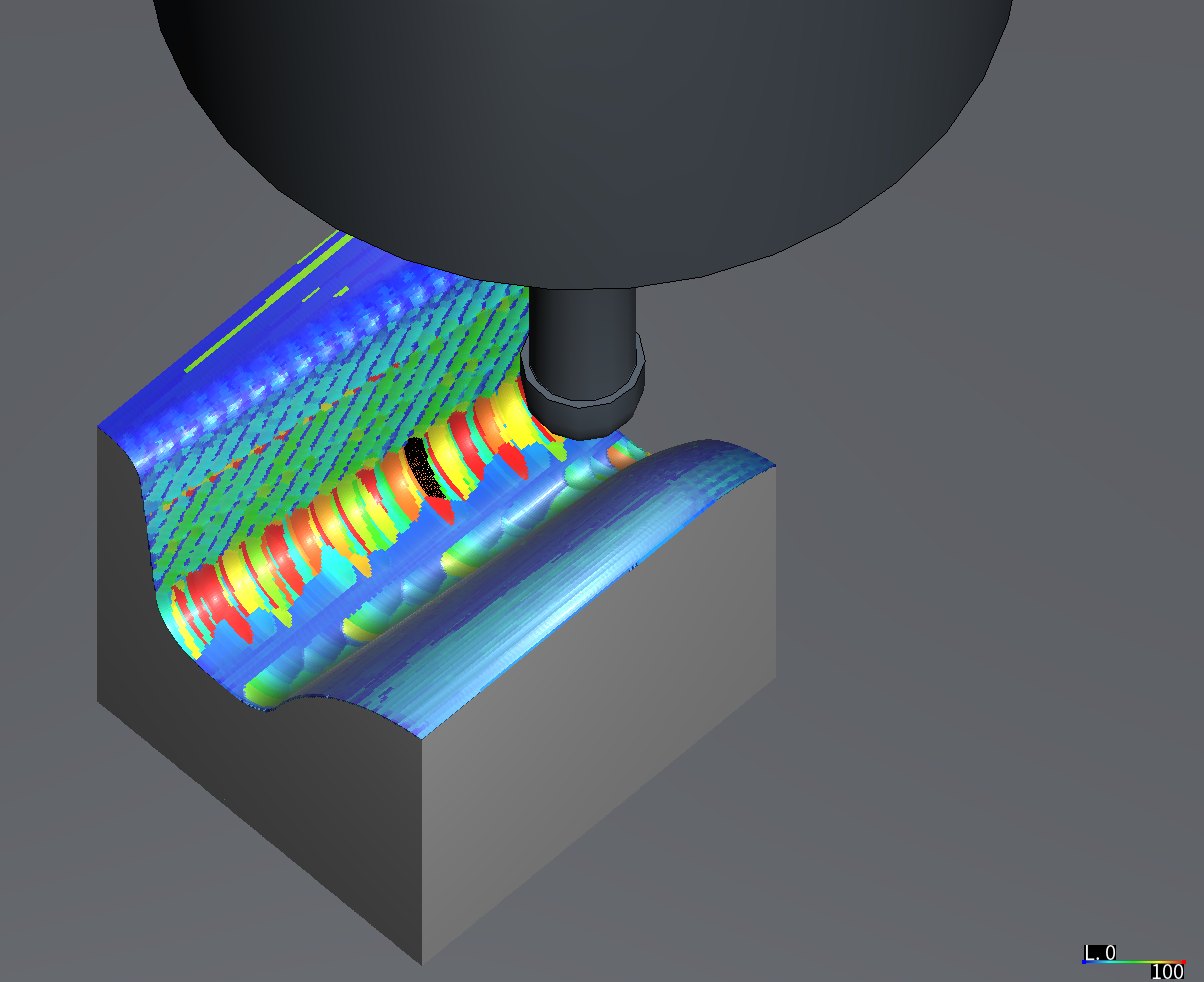
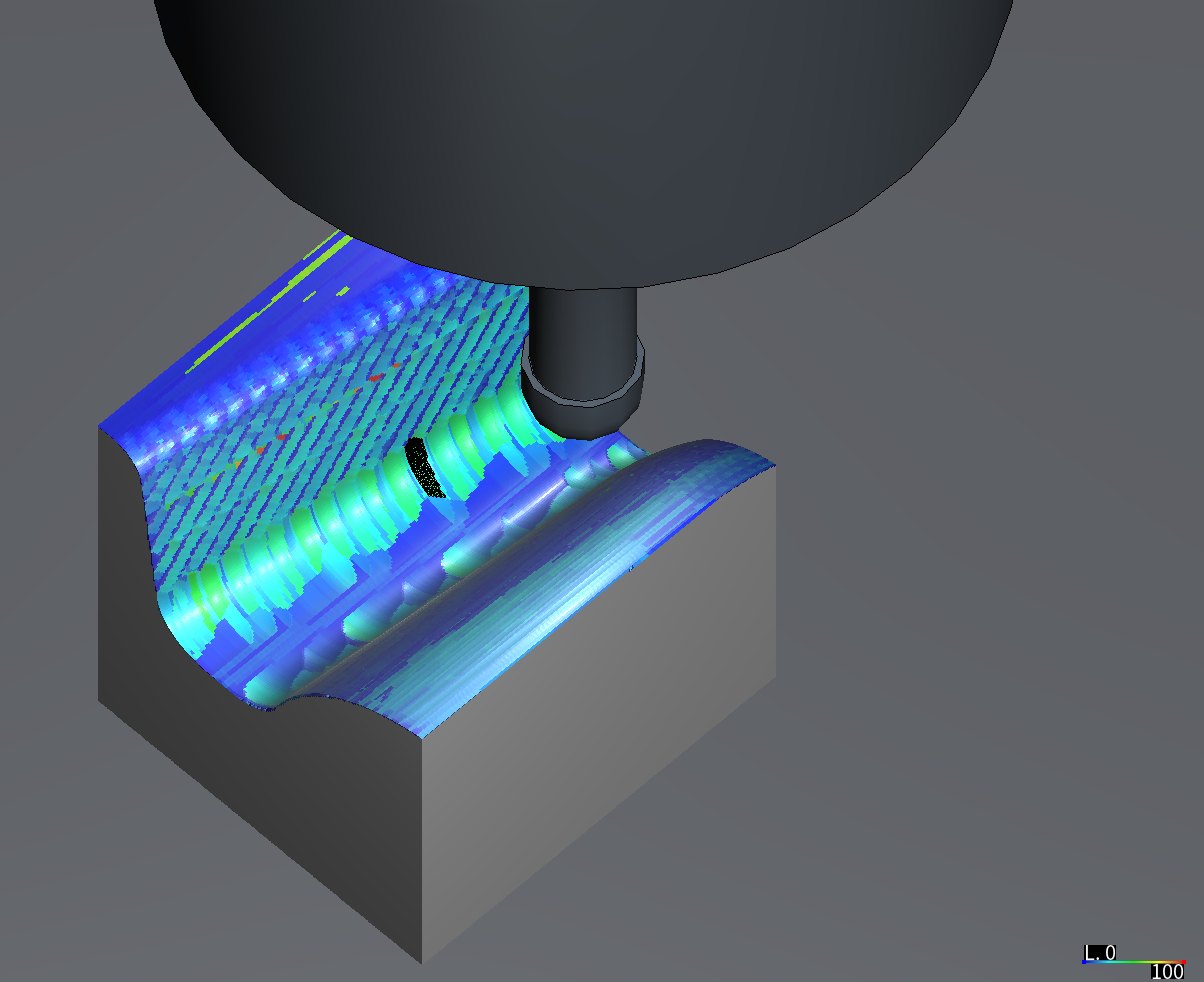
畫面由 HiNC 依超級高科技的代理設計的模具繪出;作者沒有公開模具圖。圖表畫的是 HiNC 的逐步結果與代理自己的 z-map;時間是理想進給的估計,請比較比例,不要比絕對值。
| 關鍵數字 | 代表什麼 |
|---|---|
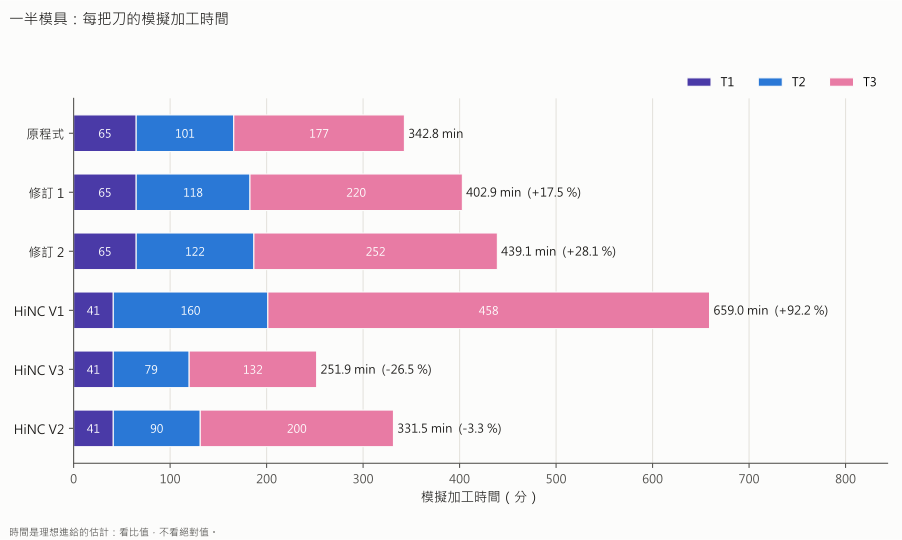
| 331.5 分鐘 | 保留第二次手動修訂、只准 HiNC 加速時的一半模具:比那次修訂的 439.1 分鐘少 24.5%,比原程式的 342.8 分鐘少 3.3% |
| 64.8 → 41.1 分鐘 | 每個優化版本的粗加工程式,−36.6%,主軸功率與刀具應力都在目標內 |
| 1,423 中的 1,422 | HiNC 以每個撓曲上限為目標時,探針上超過上限而被寫成最低進給 100 mm/min 的步 |
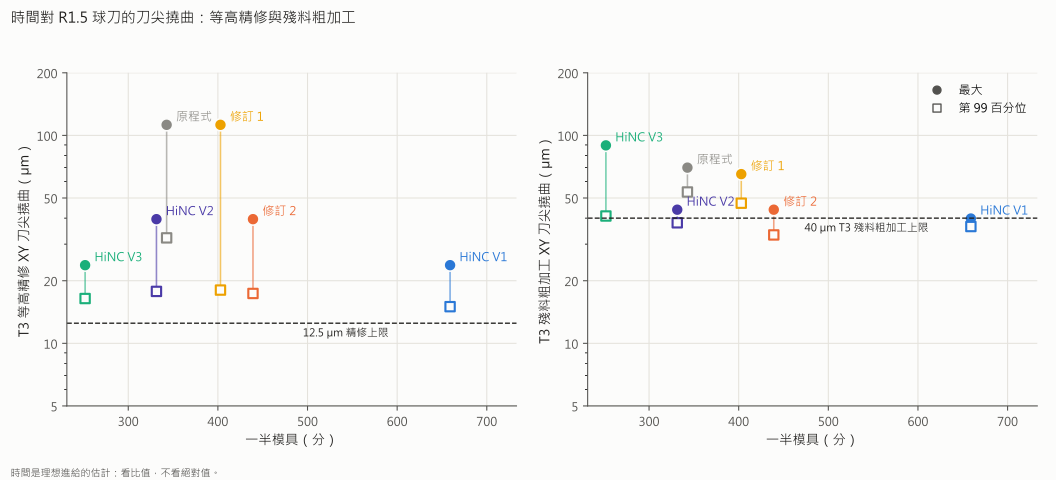
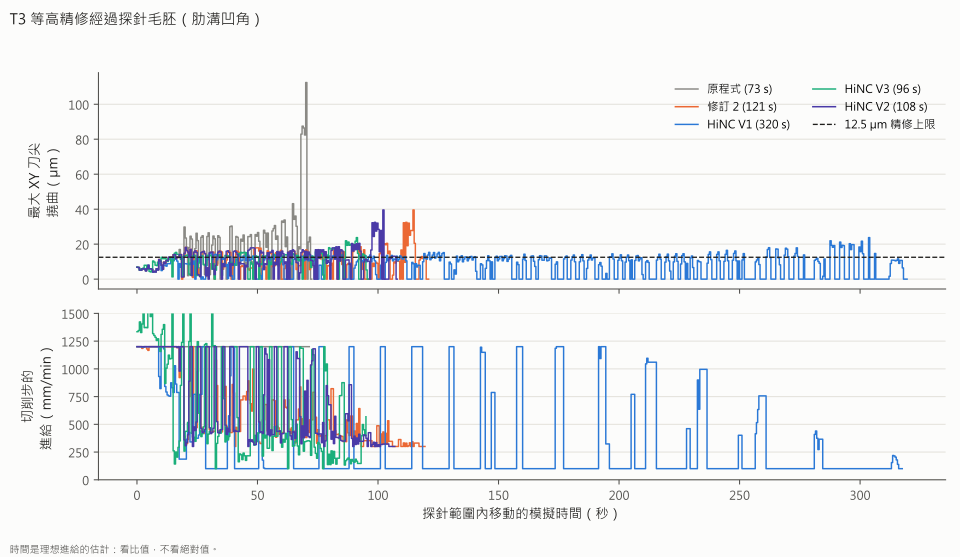
| 112 → 24 µm | R1.5 球刀陡牆精修最大的撓曲,優化前與以撓曲上限為目標時;上限是 12.5 µm,凹角在最低進給下仍有 13 到 24 µm |
| 659.0 分鐘 | 以每個撓曲上限為目標時的一半模具,比原程式多 92%:每個慢步前後各 2 mm 也跟著慢下來 |
| 251.9 分鐘、89.5 µm | 同樣的設定拿掉延伸窗:快 26.5%,但殘料粗加工在網格看不到負載的地方彎到 89.5 µm |
| 最多 8.6 µm | 程式行被切開時,優化後檔案的點可能偏離程式直線的距離;代理檢查後移回線上 |
| 194 分鐘、46.3 GiB | 九次整塊模具播放的伺服器時間,與一次優化播放的記憶體峰值 |
十九個難題中的四個
壓不住斜降的目標切削力
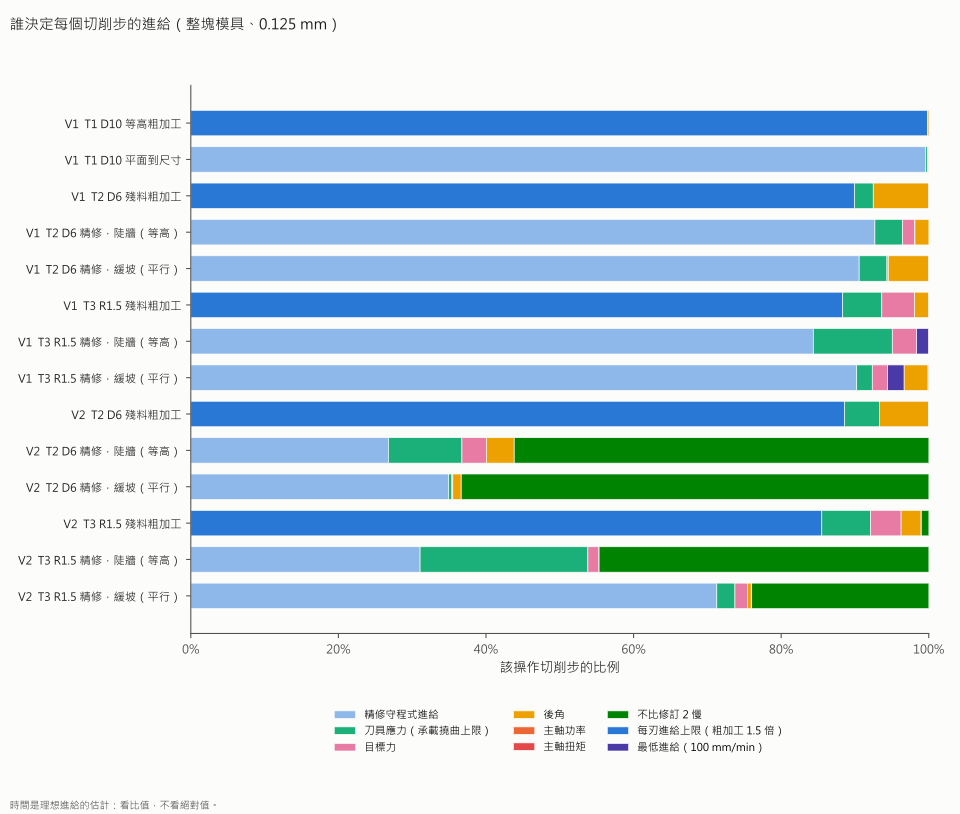
計畫用目標切削力把精修守在撓曲上限內。試跑時凹角仍彎 41 µm,代理就逐步比對 HiNC 步級日誌裡力準則允許的進給和每一步的負載:1,497 個斜降步裡除了一步、以及每一個下刀步,它給的都是這一步本來就會有的進給;守得住的是水平的步。HiNC 的刀具模型裡,刀尖撓曲和刀具應力來自同一個彎矩,所以代理在第一次整塊模具播放之前,改由應力準則承載這個上限。
降進給救不了的凹角步
以撓曲上限為目標時,HiNC 把探針上 1,423 個超限的步裡的 1,422 步,寫成它能用的最低進給 100 mm/min。它們都在溝的 R1.5 凹角裡,而且仍彎 13 到 24 µm。所以凹角不是進給的問題:剩下要改的是球刀進入它的方式,或改用比凹角小的球刀,和模具本身的案例頁結論相同。
拖慢鄰居的慢步
以每個上限為目標讓模具比原程式慢了 92%,而代理預測的是 280 到 345 分鐘。接觸的步各以自己求得的進給,只多了 16 分鐘;其餘來自 HiNC 的延伸窗:每個慢步把前後各 2 mm 一起拉到它的進給,而 R1.5 球刀的精修有將近一萬個這樣的步。拿掉延伸窗快了 26.5%,但在比精修留量 0.04 mm 粗的網格上,有一個殘料粗加工步彎到 89.5 µm。
不在程式直線上的點
優化器為了沿線改變進給而把一行切開時,代理把寫出的每一點對回它的來源行。某一軸在一段裡幾乎不動時,這一段保留來源行的終點值:這裡最多偏離直線 8.6 µm,100 mm 的線可能到 0.14 mm 左右。代理的檢查把這些點移回線上,頁面也提醒:優化後的檔案送上機台之前,要對照來源程式檢查。
其他十五個在完整的紀錄裡,其中八個較小的列在一張表;包括依事先寫好的規則跑的短延伸窗試跑、近垂直的牆讓形狀標準判不了,以及手動修訂的版本差點從錯的毛胚開始。
結果
每一次優化播放都跑完程式的每一行並寫出檔案;探針毛胚上的重播沒有任何警告。每個優化版本裡,粗加工程式都從 64.8 分鐘縮到 41.1 分鐘,等高粗加工幾乎每一步都在代理選的每刃進給上限,主軸功率最多是短時額定的 0.35。以每個操作的撓曲上限為目標時,HiNC 把凹角超限的步除了一步都降到最低進給,R1.5 球刀最大的撓曲從 112 降到 24 µm;凹角仍超過 12.5 µm,而延伸窗讓模具要 659.0 分鐘。拿掉延伸窗,模具要 251.9 分鐘,但網格看不到的負載拿到全速。保留第二次手動修訂、只准 HiNC 加速,要 331.5 分鐘,比那次修訂少 24.5%、比原程式少 3.3%,修訂自己的峰值原樣不動。全部是模擬,沒有切過任何模具。
帶來了什麼
- 給加工工程師:案例手動修訂過的程式(含粗加工),可以在沒有任何一步比它慢的前提下快上四分之一;在每一步以撓曲上限為目標做得到但很慢,而且會指出哪裡要改的是進刀方式或刀具。步級日誌說出每一步由哪個限制決定,優化後的檔案則要對照來源行檢查。
- 給老師或學生:進給優化器守什麼、不守什麼:它沒有內建的撓曲準則,所以上限要放在它有的準則上;讓進給平滑的延伸窗怎麼把一個慢步攤到 4 mm;為什麼比留量粗的網格會讓快速的優化不可信。
- 給正在評估要不要讓代理搭配 HiNC 的人:從三支驗收過的程式與兩次手動修訂,到三個優化版本,一個晚上完成,九次整塊模具播放、194 分鐘伺服器時間;標準與決定規則先寫好,預測沒中由一個為它加做的版本解釋,沒過的標準照實報告。
鍛件、模具與這些程式是怎麼做出來的:汽車連桿閉模鍛造模。