散熱片鋁擠分流模:依論文圖面重建的擠型模(3 軸)
- 原始來源
- T.-T. Truong(Hung Yen University of Technology and Education;國立高雄科技大學)、Q.-C. Hsu(國立高雄科技大學機械工程系)、V.-C. Tong(Korea Institute of Machinery and Materials)、J.-J. Sheu(國立高雄科技大學模具工程系),A Design Approach of Porthole Die for Flow Balance in Extrusion of Complex Solid Aluminum Heatsink Profile with Large Variable Wall Thickness,Metals 2020, 10, 553(doi:10.3390/met10050553)。
- 搜尋關鍵字
porthole die heatsink large variable wall thickness Truong Hsu Sheu、met10050553- 授權
- CC BY 4.0。論文的圖沒有轉載;畫面是 HiNC 依代理的模型繪出,剖面與圖表由代理自己的腳本畫出。
- 標註
- Die and profile geometry after T.-T. Truong, Q.-C. Hsu, V.-C. Tong, J.-J. Sheu, Metals 2020, 10, 553, doi:10.3390/met10050553, CC BY 4.0. Die model and machining set-up by Tech Coordinate's agent.
模具與型材幾何依 Truong、Hsu、Tong、Sheu 的論文(CC BY 4.0);模具模型與加工設定由超級高科技的代理建立。 - 關於這個案例
- 一顆分上下兩片的分流模,Ø180 mm、高 90 mm,擠出十二片鰭片的鋁散熱片,壁厚從 1.51 到 23.13 mm;論文作者以仿真設計、實際製作,並在 930 噸的擠型機上擠出合格的型材。
故事
論文只有圖面與幾個尺寸,沒有模型。一個 AI 代理從圖上把最後採用的那一版模具量出來(分流孔面積與論文相差 2.3 % 以內),再決定模具廠會銑哪些、哪些交給線切割:分流孔、焊合室、分流橋倒角、沉槽與工作帶背面的空刀用銑的,模孔與工作帶用線切割,不在仿真裡。它用自己寫的 CAM 做出四次裝夾、八支 Fanuc 程式,在第一次播放前寫下通過標準,再透過 Web API 操作 HiNC。
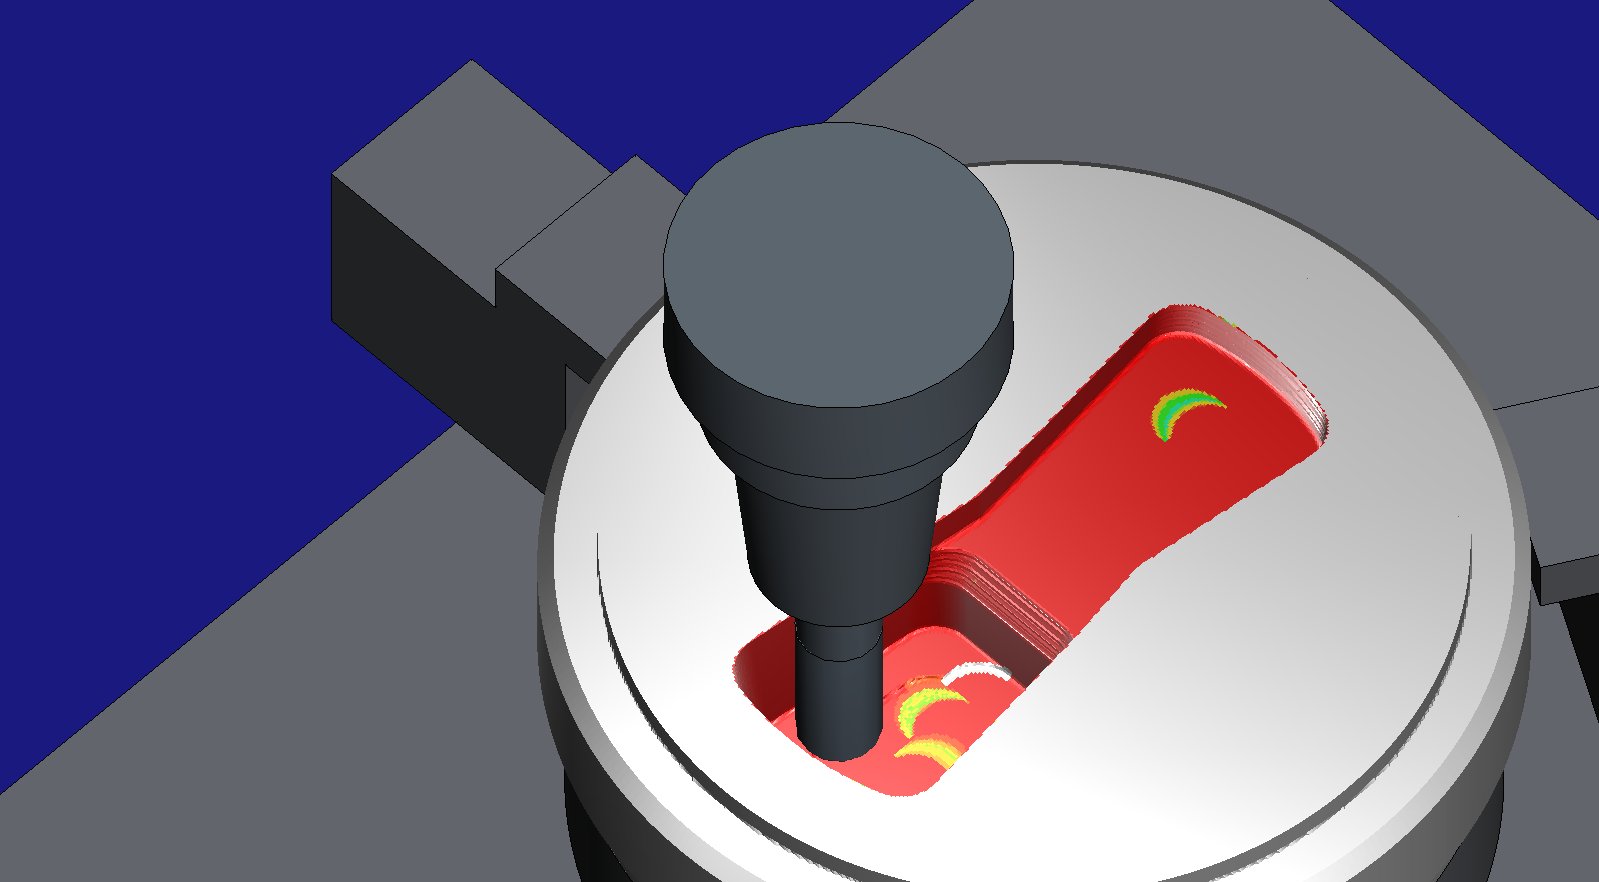
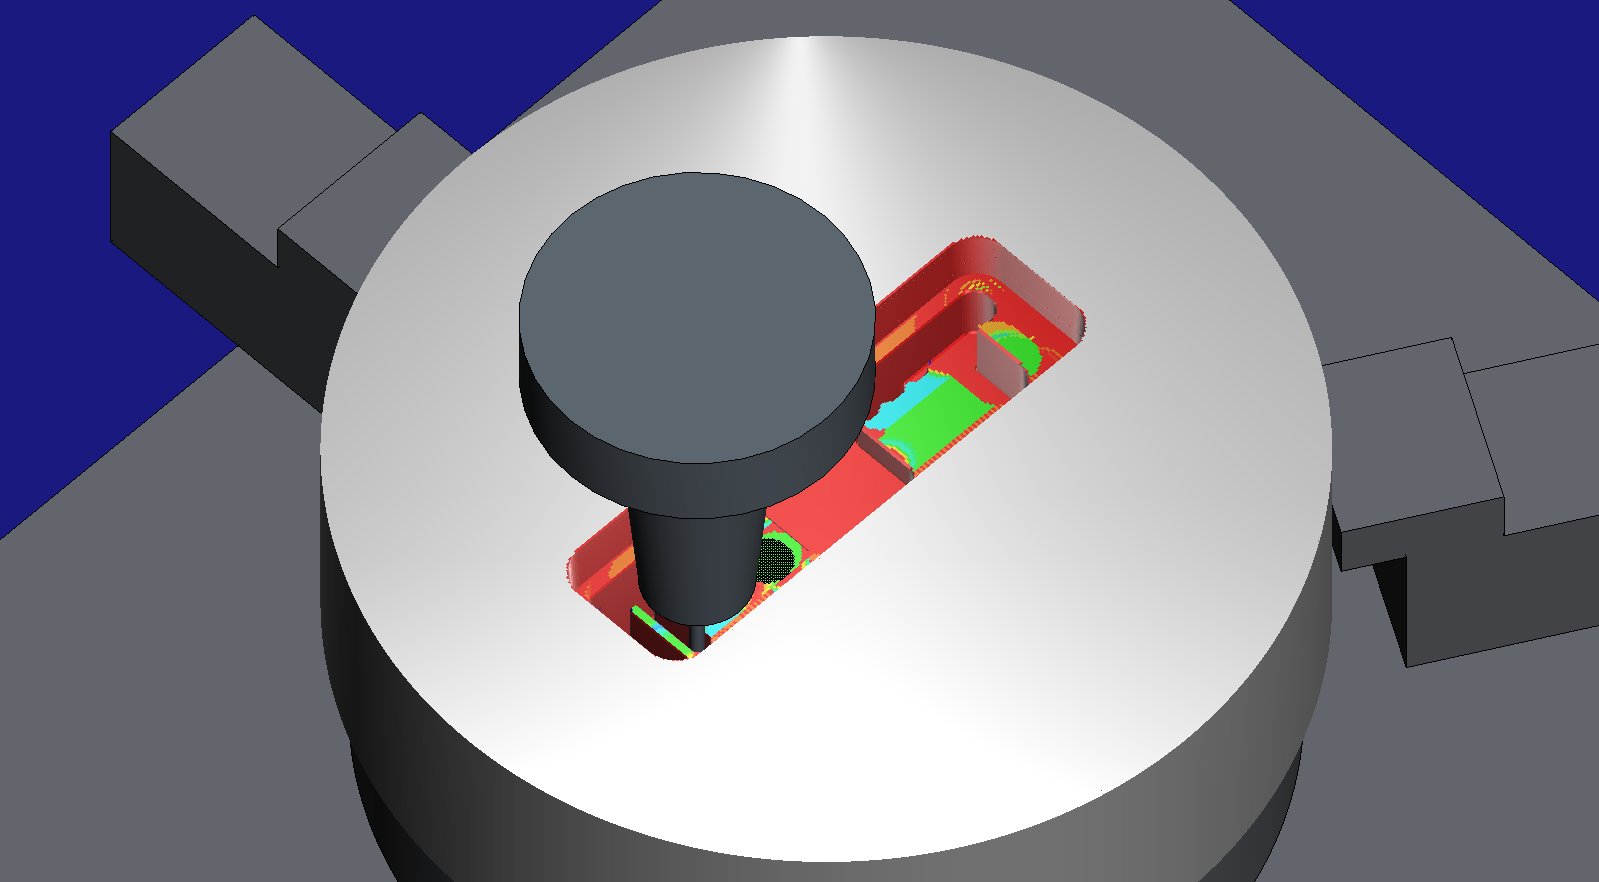
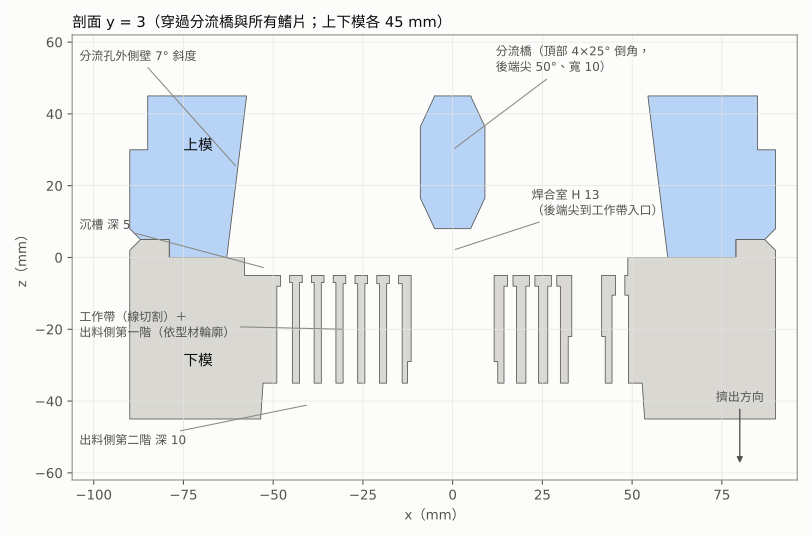
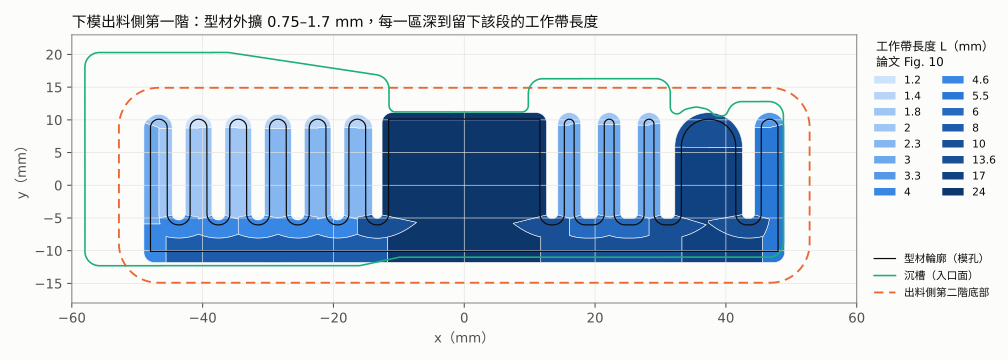
畫面由 HiNC 依超級高科技的代理照論文圖面建的模具模型繪出,不是作者的 CAD。剖面與圖表由代理自己的腳本,依同一個模型與播放結果畫出。
十個難題中的四個
快移切到鋼料
HiNC 第一次播放就回報 4 次快移切到鋼料,最深 27 mm。原因是層與層之間的快移橫越讓刀刃貼著粗加工壁面走、沒有間隙。代理讓每一次快移都離壁面 1 mm,並在之後每次播放前先用自己的高度場重播檢查每支程式;重播之後一次都沒有。
從一面做不完
分流孔往下模方向張開 7°,分流橋頂部的倒角卻反過來張開,不論從哪一面看,兩者之一都是倒勾。上模因此從接合面加工,只為了兩道倒角翻面一次。
從背面做出來的工作帶長度
工作帶用線切割穿過整片模板,長度卻沿著型材從 1.2 變到 24 mm。背面的空刀分成 16 個深度區,每一區留下該段的工作帶長度;鰭片尖端那一小區比 3 mm 的刀還窄,事先就寫明交給放電加工。
比每層切深還粗的網格
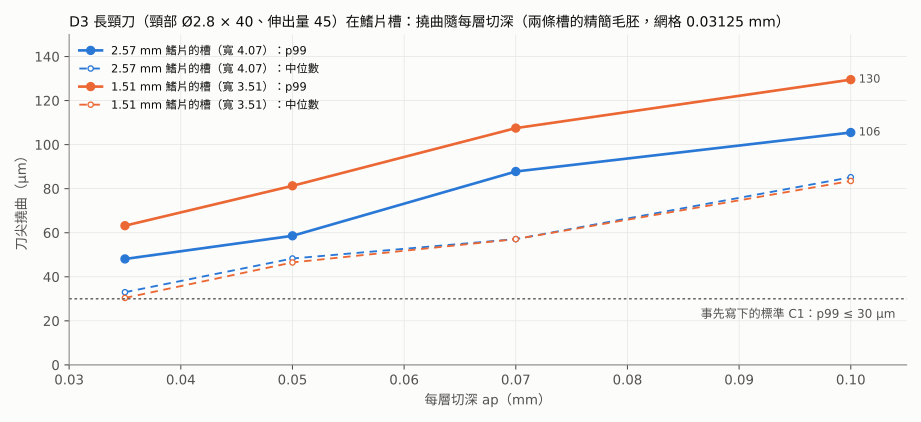
在 0.5 mm 的網格下,HiNC 把 3 mm 刀每層 0.1 mm 的切深看成整層剝除,撓曲讀成 0.44 mm。代理把案例削成只剩兩條鰭片槽的小料塊,用 0.03125 mm 的網格、在同一支程式裡試四種每層切深。
其餘六個,包括一篇論文裡有兩顆模具、來源筆記把擠壓比當成擠壓桿速度、一個建構設定讓播放慢到一秒兩三步,以及代理自己的檢查在 HiNC 播放前抓到的一次 14 mm 直插,都在完整紀錄裡。
結果
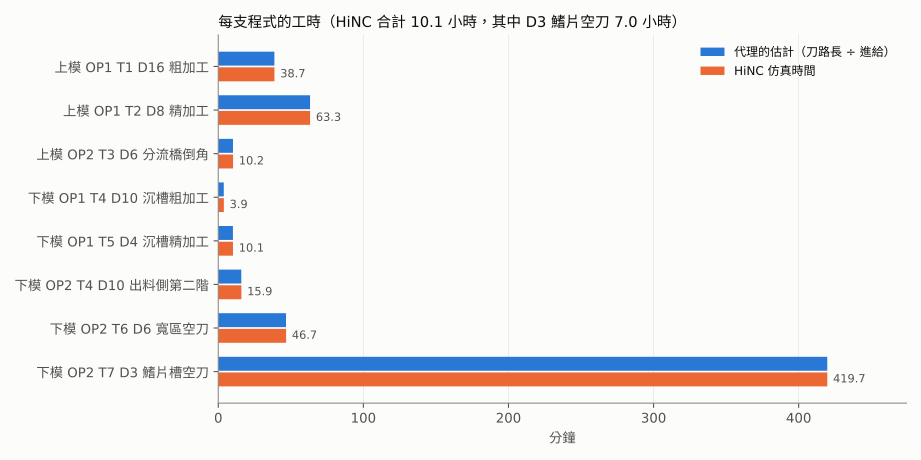
四次裝夾以 0.25 mm 把每一行都播完,沒有警報、沒有碰撞;上模與沉槽的銑削面有 99.9–100 % 的點落在模型的 ±0.15 mm 以內。分流孔粗加工用到主軸 11 kW 連續功率的 0.194、刀具降伏應力的 0.14,時間 38.73 分鐘,代理事先估的是 38.68 分鐘。兩片模合計 10.1 小時,其中 7.0 小時是 3 mm 刀在十一條鰭片槽裡;在那裡每層切深 0.1 mm 時刀具撓曲 106–130 µm(0.035 mm 時 48–63 µm),代理事先訂的是 30 µm,而且約 2 % 的空刀面落在比刀還窄的工作帶區裡。依第一次播放前寫好的規則(超過 4 小時就建議放電),鰭片空刀交給放電加工,銑削程式留作評估過的替代方案。有三條標準沒過:刀具撓曲、空刀落在 ±0.15 mm 以內的比例,以及切過模型最深的點(沒有刀具碰過的稜邊 −0.32 mm、空刀 −0.78 mm),完整紀錄照實寫出。四次驗收播放在共用的 32 執行緒伺服器上合計 73 分鐘。這裡的一切都是仿真,沒有切過任何模具。
| 關鍵數字 | 意思 |
|---|---|
| 10.1 小時 | 兩片模的仿真加工時間:上模 1.9 小時、下模 8.3 小時,其中 3 mm 刀在鰭片槽裡 7.0 小時;不含換刀、翻面與線切割 |
| 1927 / 1663 mm² | 模型的分流孔入口面積,論文寫 1960 / 1702 mm²(−1.7 %、−2.3 %):圖面判讀的核對 |
| 4 → 0 | HiNC 回報的快移切到鋼料:第一次粗網格播放 4 次、最深 27 mm,驗收時 0 次;沒有碰撞 |
| 0.194 | 分流孔粗加工最高的主軸功率對 11 kW 連續額定的比值;事先寫下的上限是 0.8 |
| 100 % / 99.9 % / 100 % | 銑削面落在模型 ±0.15 mm 以內的比例:上模從接合面、從入料面,以及沉槽 |
| 98.1 % | 型材輪廓以外的空刀落在 ±0.15 mm 以內的比例;其餘落在比 3 mm 刀窄、又比鄰區深的工作帶區 |
| 106–130 µm | 3 mm 長頸刀在只剩兩條槽的小料塊上、每層切深 0.1 mm 時的刀尖撓曲(第 99 百分位數);事先寫下的上限是 30 µm |
| 4.9 + 2.1 小時 | 3 mm 刀在鰭片槽裡的 7.0 小時:真正切削 4.9 小時,另 2.1 小時是刀具退出槽、再下來時的空中進給 |
| 73 分鐘 | 四次 0.25 mm 驗收播放在共用的 32 執行緒伺服器上合計的時間 |
帶來了什麼
- 對加工工程師:在切下任何鋼材之前,HiNC 就確認分流孔粗加工遠在刀具強度與所設通用 BT40 主軸(連續 11 kW)的功率範圍之內,給出每支程式的時間,並指出長頸 3 mm 刀在哪裡不再划算:七小時、十分之一毫米的彎曲,以及它構不到的工作帶區。這正是一般把鰭片空刀交給放電、其餘用銑的選擇背後的證據。
- 對老師或學生:分流模怎麼在銑削與線切割之間分工、為什麼要從兩面加工、工作帶長度怎麼從背面做出來、為什麼仿真的網格要比要評斷的每層切深細。
- 對考慮讓代理搭配 HiNC 的人:從論文圖面到兩片模都通過驗收的仿真,模型、CAM 與檢查都是代理自己的;通過標準在第一次播放前寫定,沒有第二個代理重建過這一案。
來源與備份
| 案例 | 原始檔 | 備份 |
|---|---|---|
| 散熱片鋁擠分流模 | 論文(Metals 2020, 10, 553) | Showcase-Heatsink-PortholeDie.zip |
zip 裡有本案的 SOURCE.md,以及 Setup/ 下代理依論文圖面建出模具、寫出程式的腳本,每個值都標明讀取、量測、推得或自選的數值檔,通過標準與驗收結果。出版社 12.8 MB 的論文留在來源處(CC BY 4.0);網格由腳本重建。