散熱片鋁擠分流模的 NC 優化:兩片模省下 13%,3 mm 鰭片空刀怎麼降進給都到不了 30 µm(3 軸)
- 原始來源
- T.-T. Truong(Hung Yen University of Technology and Education;國立高雄科技大學)、Q.-C. Hsu(國立高雄科技大學機械工程系)、V.-C. Tong(Korea Institute of Machinery and Materials)、J.-J. Sheu(國立高雄科技大學模具工程系),A Design Approach of Porthole Die for Flow Balance in Extrusion of Complex Solid Aluminum Heatsink Profile with Large Variable Wall Thickness,Metals 2020, 10, 553(doi:10.3390/met10050553)。
- 搜尋關鍵字
porthole die heatsink large variable wall thickness Truong Hsu Sheu、met10050553- 授權
- CC BY 4.0。論文的圖沒有轉載;畫面是 HiNC 依代理的模型繪出,圖表由代理自己的腳本依播放結果畫出。
- 標註
- Die and profile geometry after T.-T. Truong, Q.-C. Hsu, V.-C. Tong, J.-J. Sheu, Metals 2020, 10, 553, doi:10.3390/met10050553, CC BY 4.0. Die model and machining set-up by Tech Coordinate's agent.
模具與型材幾何依 Truong、Hsu、Tong、Sheu 的論文(CC BY 4.0);模具模型與加工設定由超級高科技的代理建立。 - 關於這個案例
- 散熱片鋁擠分流模通過驗收的程式:依論文圖面重建、分上下兩片的鋁擠型模,代理用自己的 CAM 寫出四次裝夾、八支 Fanuc 程式,每支只有一個程式進給,加工 608.6 分鐘。這裡由 HiNC 的進給優化重寫它們的進給。
故事
這副模具的程式通過驗收時還留著不少餘裕:每支程式只用一個進給,是代理為預硬模具鋼挑的保守值;分流孔粗加工只用到主軸短時額定的七分之一;鰭片槽裡的 3 mm 長頸刀,七小時裡有兩小時在空中進給。一個 AI 代理把這些程式交給 HiNC 的進給優化,先寫下它想知道的事:粗加工還剩多少餘裕、空中進給能拿回多少、守住精加工與長頸刀要付出多少。它替每把刀訂了有出處的每刃進給上限,精加工維持程式切屑、以每把刀自己的柔度推出力目標,在整副模具之前先做了五次試跑,再把每一支優化後的程式在同一台機台、同一個網格上重播,對照第一次播放前就定好的標準。
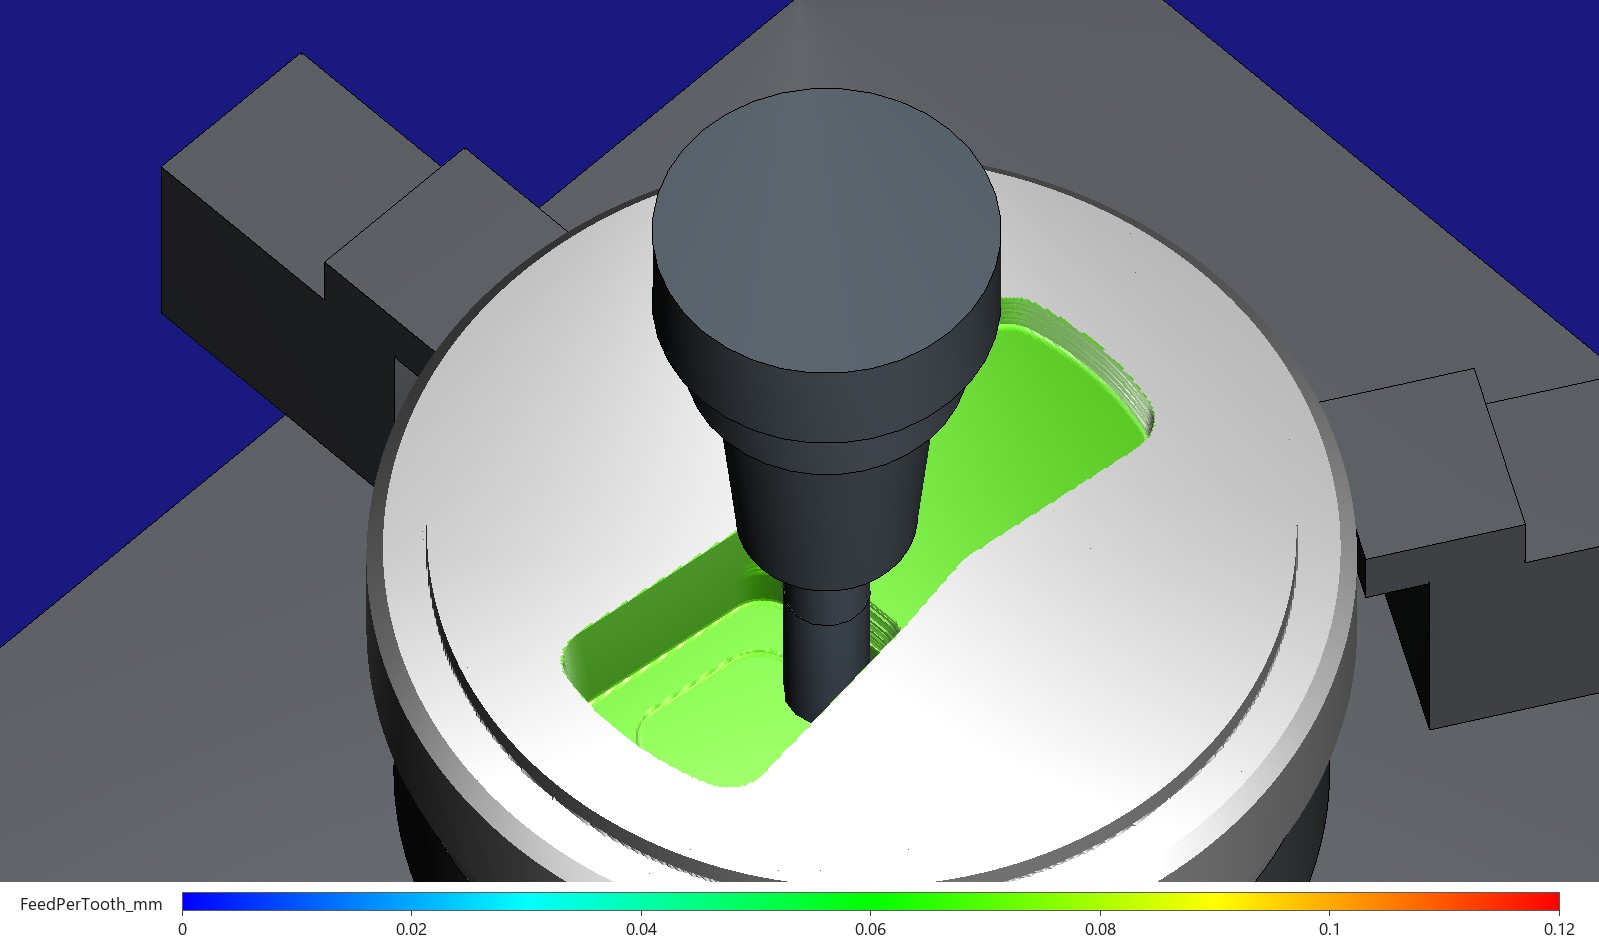
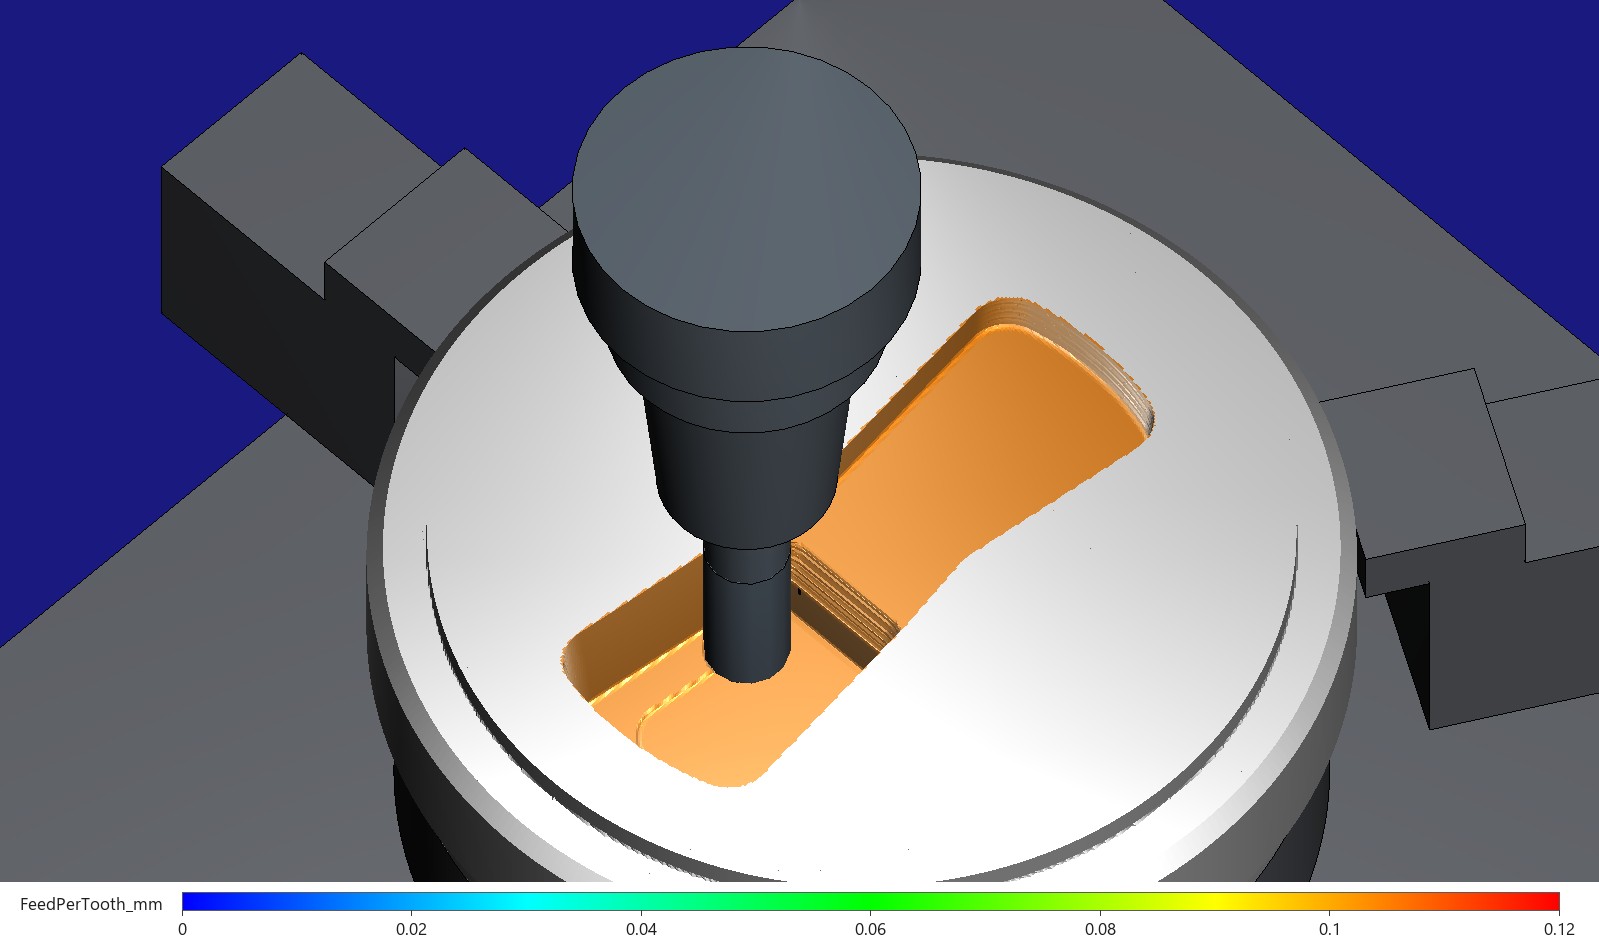
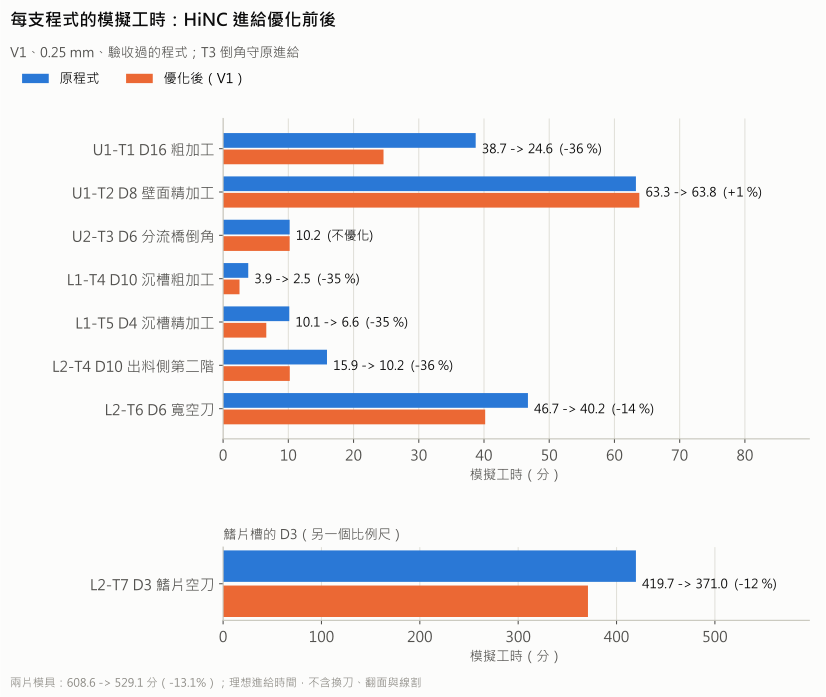
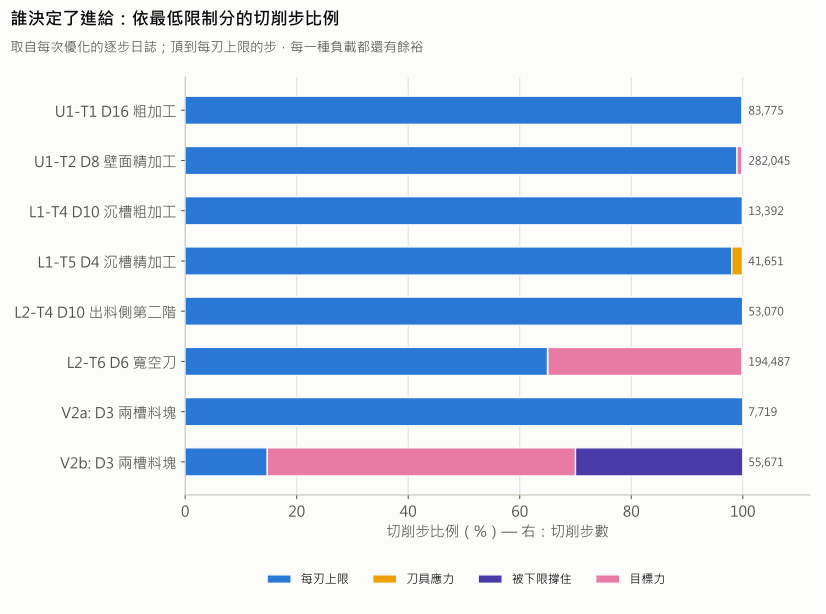
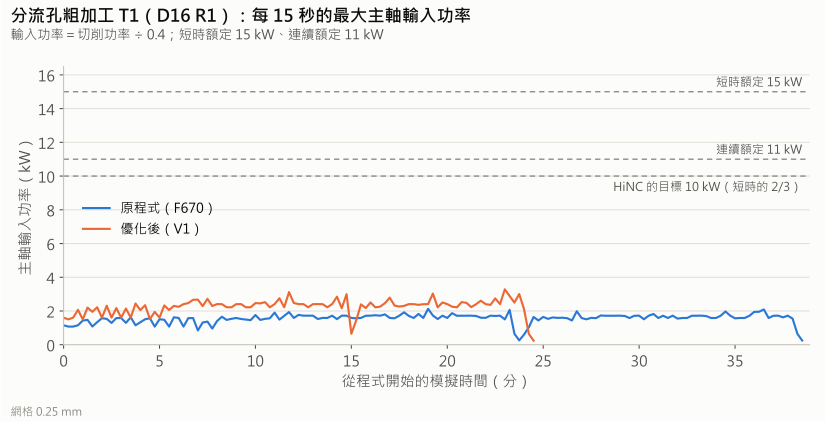
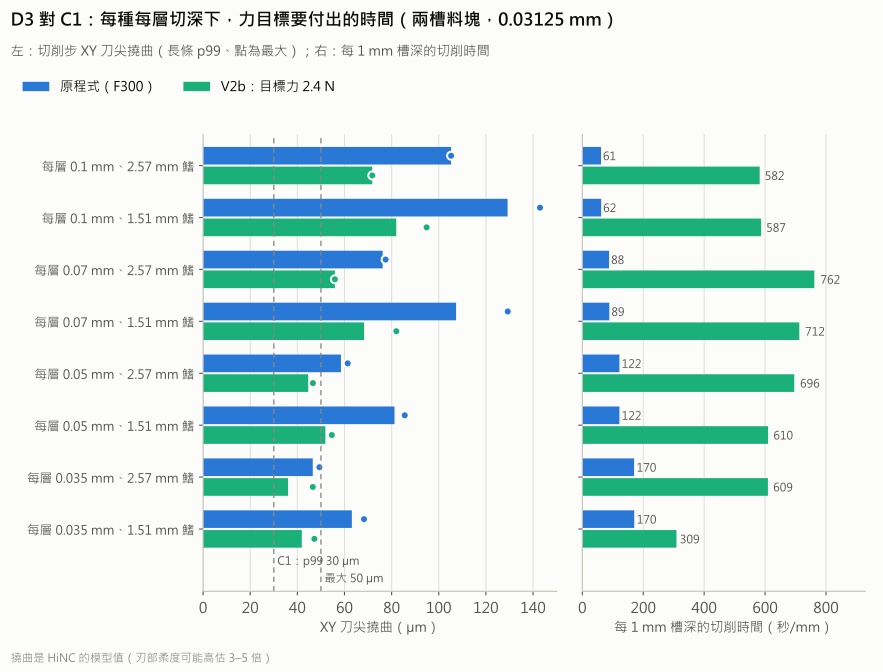
畫面由 HiNC 依超級高科技的代理照論文圖面建的模具模型繪出,不是作者的 CAD。圖表由代理自己的腳本依 HiNC 的逐步結果畫出;時間是 HiNC 以理想進給估算的值,請比較比例,而不是絕對時間。
| 關鍵數字 | 意思 |
|---|---|
| 608.6 → 529.1 分鐘 | 兩片模八支程式的仿真加工時間(−13.1%);不含換刀、翻面與線切割 |
| 188.9 → 158.2 分鐘 | 3 mm 鰭片空刀以外的七支程式(−16.3%) |
| 38.7 → 24.6 分鐘 | 分流孔粗加工,幾乎每一個切削步都頂在每刃上限;主軸功率最高只到短時額定的 0.219,目標是 0.667 |
| 122 → 78 µm | 壁面精加工最大的刀具撓曲:切屑維持程式值,由力目標修掉峰值,時間只多 0.8% |
| 125.7 → 77.0 分鐘 | 3 mm 刀在鰭片槽裡的空中進給;它 291.6 分鐘的切削不變 |
| 72–82 µm | 3 mm 刀在每層切深 0.1 mm、為 30 µm 上限設力目標時的撓曲:進給已壓到 30 mm/min 的下限,仍到不了上限;整支鰭片空刀約要 47 小時 |
| 0 | 最終程式裡以空切進給切到料的移動,由代理自己的 z-map 檢查;過程中找到並排除了 38 段與 105 段 |
| 100 / 100 / 96.09% | 上模分流孔那一面、沉槽與空刀側的銑削面落在模型 ±0.15 mm 以內的比例,與優化前相同;沒有任何一點移動超過 0.16 mm |
| 3.5 小時 | 本研究 22 次播放在共用的 32 執行緒伺服器上的時間;優化播放最多 20 GB,重播 3 到 5 GB |
十二個難題中的四個
空切進給撞上精加工留下的料
第一次試跑讓每一段沒有接觸的區段都以 20,000 mm/min 前進。其中很多是沿著剛精加工好的輪廓再走一次,而精加工刀具被推開多少,就在壁面上留多少料;HiNC 的重播在那裡讀到應力比 1.56。於是每把刀的空切進給改成:厚度等於該刀撓曲的殘料,切出的切屑不比程式的厚——740 到 9,250 mm/min。
比網格還薄的薄網
分流孔粗加工的最後一層,模板底部只剩 0.2 mm 的薄網,比 0.25 mm 的一格還薄。毛胚模型看不見它,所以第一支優化程式把那一層 38 段移動以空切進給執行,HiNC 自己的重播也看不出來。代理的精確 z-map 看得到;現在穿透層以程式進給保留。
保留區塊沿用前一行的進給
HiNC 把被保留的行一字不改地抄進優化後的檔案。被保留的那一層沒有自己的進給字,於是以優化器寫在前一行的空切進給執行:105 段,HiNC 的重播讀到 4,029 N。在保留區塊第一行重寫程式進給之後,最終程式一段都沒有。
沒有任何進給能讓 3 mm 刀守住上限
為 30 µm 的上限設定力目標後,優化器在每一段每層切深都把 3 mm 刀的進給壓到 30 mm/min 的下限。進給降到十分之一,力只減半,撓曲仍有 72–82 µm。放大到十一條槽約要 47 小時,還是超過上限:用時數說明為什麼要放電加工。
其餘八個,包括比網格還薄的倒角層、代理自己的檢查報了兩次假警報、被降速扭曲的逐步統計,以及兩把互相等待的擷取鎖,都在完整紀錄裡。
結果
每支優化後的程式都重播到最後,沒有碰撞、沒有快移切到鋼料、沒有新的警告,銑削面的形狀也沒有變。兩片模的仿真時間從 608.6 分鐘降到 529.1 分鐘。粗加工的時間少了約三分之一,幾乎每一個切削步都頂在代理訂的每刃上限(程式切屑的 1.5 倍),主軸仍在短時額定的四分之一以下:決定速度的是上限,不是主軸。精加工維持程式切屑,由每把刀的柔度推出的力目標把壁面精加工最大的撓曲從 122 降到 78 µm。鰭片槽裡的 3 mm 刀拿回了 48.8 分鐘的空中進給,但光靠進給到不了它 30 µm 的上限:HiNC 的預設目標會讓它的時間少三分之一、彎得更多,而為上限設的力目標要約 47 小時,仍然不夠。有三條標準照原文沒過,長頸刀的力目標是其中之一,完整紀錄照實寫出。這裡的一切都是仿真,沒有切過任何模具。
帶來了什麼
- 對加工工程師:在每支只用一個保守進給的程式上,HiNC 的優化讓粗加工在主軸額定內省下三分之一,精加工維持程式切屑、同時修掉最壞的撓曲,並在毛胚模型看得見空中的地方拿回空中進給。它也替鰭片空刀算出代價:沒有任何進給能讓 3 mm 刀維持在 30 µm 以內,最慢的嘗試要約 47 小時,所以鰭片空刀交給放電加工。
- 對老師或學生:HiNC 的進給優化器守住什麼(主軸功率、扭矩、刀具應力、目標切削力)、不守住什麼(刀具的彎曲,除非用力目標代替);為什麼它只加快到上限為止;為什麼它分不出空中與比網格還薄的一層;以及什麼時候一個目標是任何進給都到不了的。
- 對考慮讓代理搭配 HiNC 的人:從通過驗收的程式到兩片模的優化程式,標準先定好,每個目標都從案例自己的數字推得,代理自己的 z-map 抓到三種空切進給可能切到鋼料的情形;22 次播放在共用伺服器上花了 3.5 小時。
模具、程式與它們的驗收是怎麼做出來的:散熱片鋁擠分流模。原始來源與備份也列在那一頁。