THWS 五軸換線資料集:鑰匙圈
- 原始來源
- B. Engelmann, A.-M. Schmitt, M. Martinez,Production Data Set for Five-Axis CNC Milling with Multiple Changeovers,Zenodo — DOI 10.5281/zenodo.15735480;NC 程式與刀具表在作者的 GitHub repository(commit b800366);資料說明論文:M. Martinez, A.-M. Schmitt, A. Schiffler, B. Engelmann,Scientific Data 12, 1067 (2025),doi:10.1038/s41597-025-05294-0
- 搜尋關鍵字
Production Data Set for Five-Axis CNC Milling with Multiple Changeovers、Keychain_Schluesselanhaenger.mpf- 授權
- 創用 CC 姓名標示 4.0 國際(CC BY 4.0)
- 標註
-
NC program and tool list: B. Engelmann, A.-M. Schmitt (THWS), external material of B. Engelmann,
A.-M. Schmitt, M. Martinez, "Production Data Set for Five-Axis CNC Milling with Multiple Changeovers",
https://doi.org/10.5281/zenodo.15735480, files from
https://github.com/ElMoe/Production-Data-Set-for-Five-Axis-CNC-Milling-with-Multiple-Changeovers
(commit b800366); described in M. Martinez, A.-M. Schmitt, A. Schiffler, B. Engelmann, Scientific Data
12, 1067 (2025), https://doi.org/10.1038/s41597-025-05294-0. Licensed CC BY 4.0, provided as-is without
warranties.
NC 程式與刀具表未經修改;仿真設定(毛胚、機台、虎鉗、刀把、偏移)由超級高科技推導或選定,見下文與 zip 內的SOURCE.md。鑰匙圈的照片裁切自資料說明論文的圖 2(CC BY 4.0)。這不表示原作者為超級高科技、HiNC 或本案例背書。 - 關於這個案例
- 一片刻有標誌、鑽了一個孔的鑰匙圈,出自為五軸加工中心 Spinner U5-620 寫的 Siemens 840D sl 程式(
CYCLE832、MCALL CYCLE81);旋轉軸只移到 B0 C0。對這個零件,資料集給了 NC 程式、刀具表、一張照片與機台的逐秒紀錄,但沒有 CAD 模型、毛胚或夾具。
故事
一個 AI 代理拿到公開的 Siemens 程式與刀具表,以及一台以網頁服務執行的 HiNC,只能透過它的 Web API 與公開文件來操作。缺的是:零件模型、毛胚、夾具、程式的 B、C 字所需要的機台、刀把、材料,以及雕刻的深度。代理從程式裡讀出板子——25 × 64 × 5 mm,板厚來自鑽孔循環的深度——自己寫了一台通用五軸機台與一座虎鉗,把每把刀裝進熱縮刀把、用型錄的伸出量,先用 1 mm、再用 0.0625 mm 原樣播放程式,讓第二個代理只憑它寫的指示重建這個案例,最後用結果找出週期時間花在哪裡。
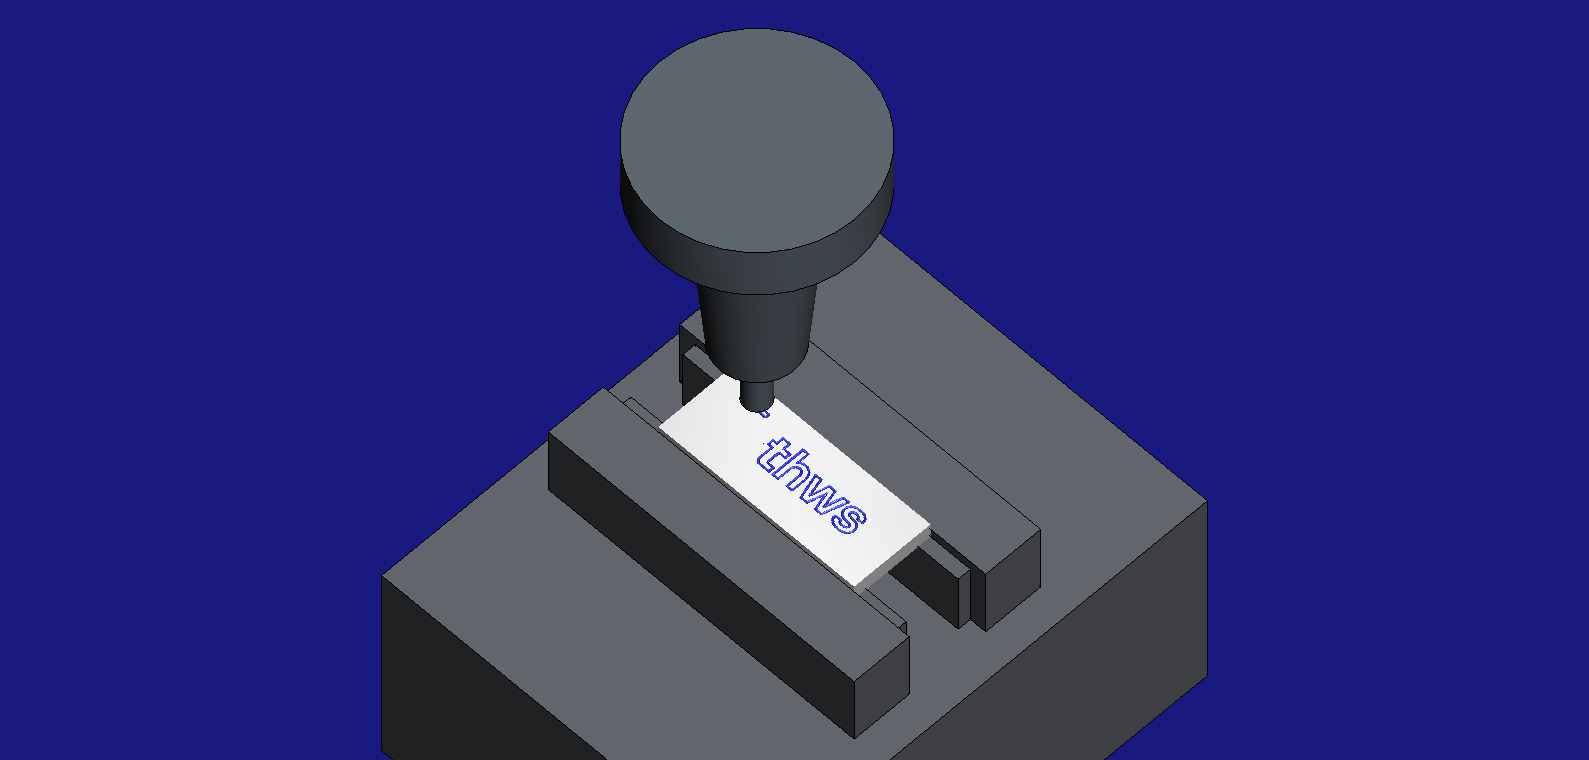
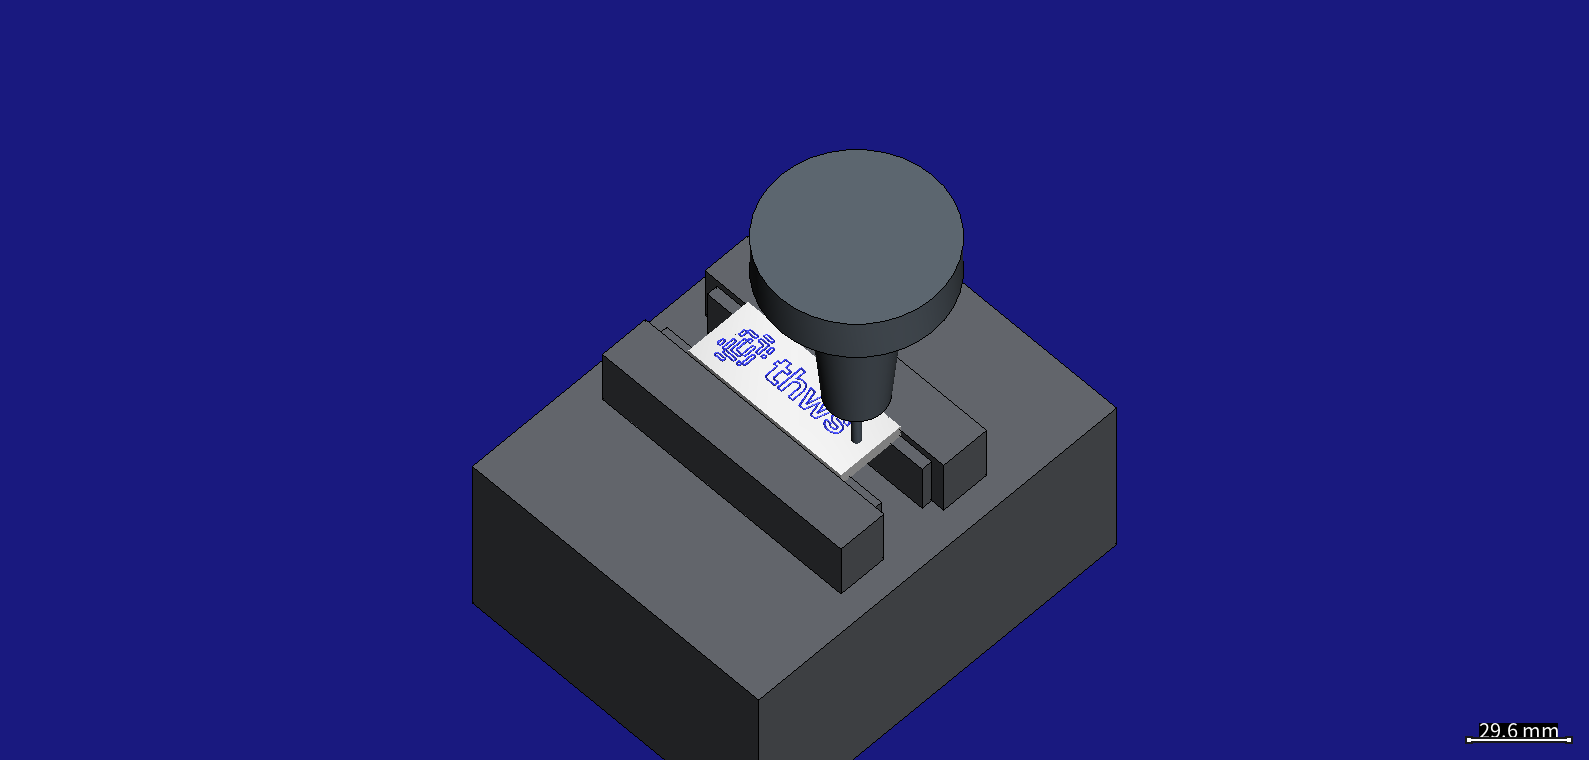
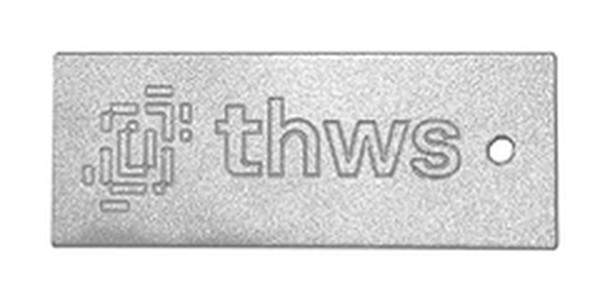
兩張渲染畫面由 HiNC 依 B. Engelmann、A.-M. Schmitt 以 CC BY 4.0 授權的 NC 程式繪出。照片裁切自資料說明論文的圖 2(M. Martinez、A.-M. Schmitt、A. Schiffler、B. Engelmann,Scientific Data 2025,CC BY 4.0);板子、圖表與刀具圖依程式與代理的設定繪出。
二十五個難題中的四個
雕刻只擦過板面
程式讓倒角刀的刀尖停在上表面,尖頭 90° 刀在那裡只會輕輕碰到;在真實機台上,深度一定來自設定。代理把它當成 −0.3 mm 的長度磨耗填進 Siemens 刀具表,並加以證明:有這個磨耗,標誌刻深 0.30 mm;沒有它,什麼都沒切掉。
以名稱叫刀
程式用名稱叫刀,HiNC 的刀具庫卻以號碼編排。沒有對照表時,HiNC 不換刀、什麼都不切,卻仍回報執行完成。代理建了名稱對照,而且只依實際切到的東西驗收:雕刻從第 292 步到第 4,252 步,鑽孔從第 5,161 步到第 5,201 步。
自己寫的機台,加寬過一次
程式會移動 B 與 C,而 HiNC 資源庫裡沒有通用的五軸機台,所以代理自己寫了一台 B 搖籃加 C 轉台的機台。一個夥伴代理借它做傾斜的圓錐台,主軸頭與搖籃側板撞了 3,436 次;側板外移之後,兩個案例都跑得乾淨。
程式的起始點屬於另一台機台
程式回到 Z610 的起始點,那是原機台的座標。HiNC 從自己的機械原點開始執行,那裡只在板面上方 5 mm,而且預設在 Z0 換刀,會讓下一把刀直接穿過零件。代理把兩者都設為 Z610。
其餘二十一個,包括程式本身造成的一則警告(在第一次叫刀前就選了刀具補正),以及審查抓到的三個代理自己的錯,都在完整紀錄裡。
結果
程式原樣播放,644 行全部執行,只有一則已說明的警告、沒有碰撞:5,930 步,仿真加工時間 28.7 秒(換刀算 0 秒),標誌刻深 0.30 mm,孔完整鑽穿。雕刻的負載很小:主軸功率的 0.2 %,切削力不到 20 N。在一台 32 執行緒的伺服器上,每次重播約 6 秒,記憶體估計 1 GB;盲建的結果與每個數字都相同。這裡的一切都是仿真,沒有在真實機台上切過。
| 關鍵數字 | 意思 |
|---|---|
| 25 × 64 × 5 mm | 從程式讀出的板子:5 mm 來自鑽孔深度(6.1835 = 5 + 穿出 0.5 mm + 0.6835 mm 的鑽尖),25 mm 來自對 X −12.5 的對稱,64 mm 來自照片(64–66) |
| 0.3 mm | 雕刻深度,程式裡沒有:程式讓刀尖停在上表面,代理假設 0.3 mm,以 −0.3 mm 的長度磨耗輸入 |
| 5,930 步、644 行 | 兩種解析度的重播,每一行都執行;盲建的結果相同 |
| 0.30 / 0.88 mm | 切深峰值:雕刻(−0.3 mm 的磨耗)與鑽頭每步(0.68 mm 的鑽尖加上一轉的進給) |
| 28.70 秒 | 仿真週期,換刀算 0 秒,沒有加減速 |
| 13 秒 | 刀具在輪廓之間以切削進給上下 16 mm:749 mm 進給路徑中的 448 mm |
| 18.18 秒 | 14 個退刀改成 2 mm 後同樣的切削:少 10.5 秒,是仿真週期的 37 %,約是真實每次約 83 秒的 13 % |
| 0.6 % / 0.2 % / 19 N | 雕刻的刀具應力比、主軸功率比與最大切削力 |
| 約 6 秒 | 在 32 執行緒的伺服器上重播一次,1 mm 與 0.0625 mm 都是 |
帶來了什麼
- 給加工工程師:時間花在哪裡。28.7 秒的仿真時間中,有 13 秒是刀具在輪廓之間以切削進給上下 16 mm;把這些退刀改成 2 mm 再重播,每件少 10.5 秒,切出來的東西完全一樣——約是機台紀錄中每次實際加工約 83 秒的 13 %。另外,雕刻深度應該寫在設定單上:它不在程式裡。
- 給老師或學生:一支短程式,就涵蓋了 Siemens 840D sl 和 ISO G 碼大部分的不同之處,也示範了沒有模型時,能從程式讀出多少東西。
- 給評估是否讓代理搭配 HiNC 工作的人:二十五個難題都被找出並解決,盲建的結果相符,三次審查提出的每一項都處理了。人只出手兩次:提供登入帳號,以及核准結束這項工作。
原始檔
| 案例 | 特徵 | 原始檔 | 原始檔備份 |
|---|---|---|---|
| THWS 鑰匙圈 | 雕刻與一個鑽孔 | NC 程式、刀具表 | Showcase-THWS-Keyring.zip |