Rzeszow 刀具壽命資料集:在淬硬 42CrMo4 中切到斷的端銑刀
- 原始來源
- G. Piecuch, T. Żabinski,A new open dataset from a milling process – data for classification and estimation of tool life,figshare(Springer Nature),version 1,2025 — DOI 10.6084/m9.figshare.28589216.v1;資料說明論文:G. Piecuch, T. Żabiński(Rzeszow University of Technology),Scientific Data 12, 650 (2025),DOI 10.1038/s41597-025-04923-y
- 搜尋關鍵字
A new open dataset from a milling process、figshare 28589216、s41597-025-04923-y- 授權
- 創用 CC 姓名標示 4.0 國際(CC BY 4.0),資料集與論文皆同
- 標註
-
Process, sample and tool data after G. Piecuch, T. Żabinski (Żabiński in the article), "A new open
dataset from a milling process – data for classification and estimation of tool life", figshare
dataset, https://doi.org/10.6084/m9.figshare.28589216.v1 (2025), described in Scientific Data 12, 650
(2025), https://doi.org/10.1038/s41597-025-04923-y. © The Author(s) 2025. Licensed CC BY 4.0, provided
as-is without warranties.
公開的檔案未經修改;程式、虎鉗、刀把、主軸與刀具未寫明的幾何由超級高科技推導或選定,見下文與 zip 內的SOURCE.md。提到 Haas、Van Hoorn 與 PARA Tooling 只為指明機台與刀具。這不表示原作者或這些公司為超級高科技、HiNC 或本案例背書。 - 關於這個案例
- 十四支兩種廠牌的 Ø10 mm 端銑刀,在一台三軸 Haas VF-1 上切淬硬到約 38 HRC 的 42CrMo4 鋼,每支都切到斷為止。資料涵蓋七組設定,組合了徑向切深 4.5 mm(刀具廠的建議值)或 8 mm(遠超過建議)、軸向切深 5 或 10 mm、兩種廠牌,以及長 80 或 160 mm 的熱縮刀把。每支刀都記了它撐了幾圈(一圈是繞料塊走一趟);沒有 NC 程式、直徑以外的刀具幾何,也沒有切削力或磨耗的量測。
故事
一個 AI 代理拿到這份資料集與它的論文,以及一台以網頁服務執行的 HiNC,只能透過它的 Web API 與公開文件來操作。缺的是:程式、刀路的轉角與進刀方式、刀具的刃數、螺旋角、前角與各段長度、刀把外形與伸出量、冷卻,以及這麼硬的鋼的切削資料。代理從論文的圖讀出切的是哪一面,照列出這兩支刀的型錄建出刀具模型,替每組設定的第一層寫了程式。第一次播放前,它先寫下六條通過準則,每條都附上預期的結果。它先用 0.25 mm 的粗解析度播完七組、再用 0.125 mm 驗收,把每組每圈的磨耗與負載拿來和刀具實際撐的圈數比對;兩組結果有差異、需要找原因時,一次只改一個輸入。審查代理從五個角度檢查了第一輪的執行。
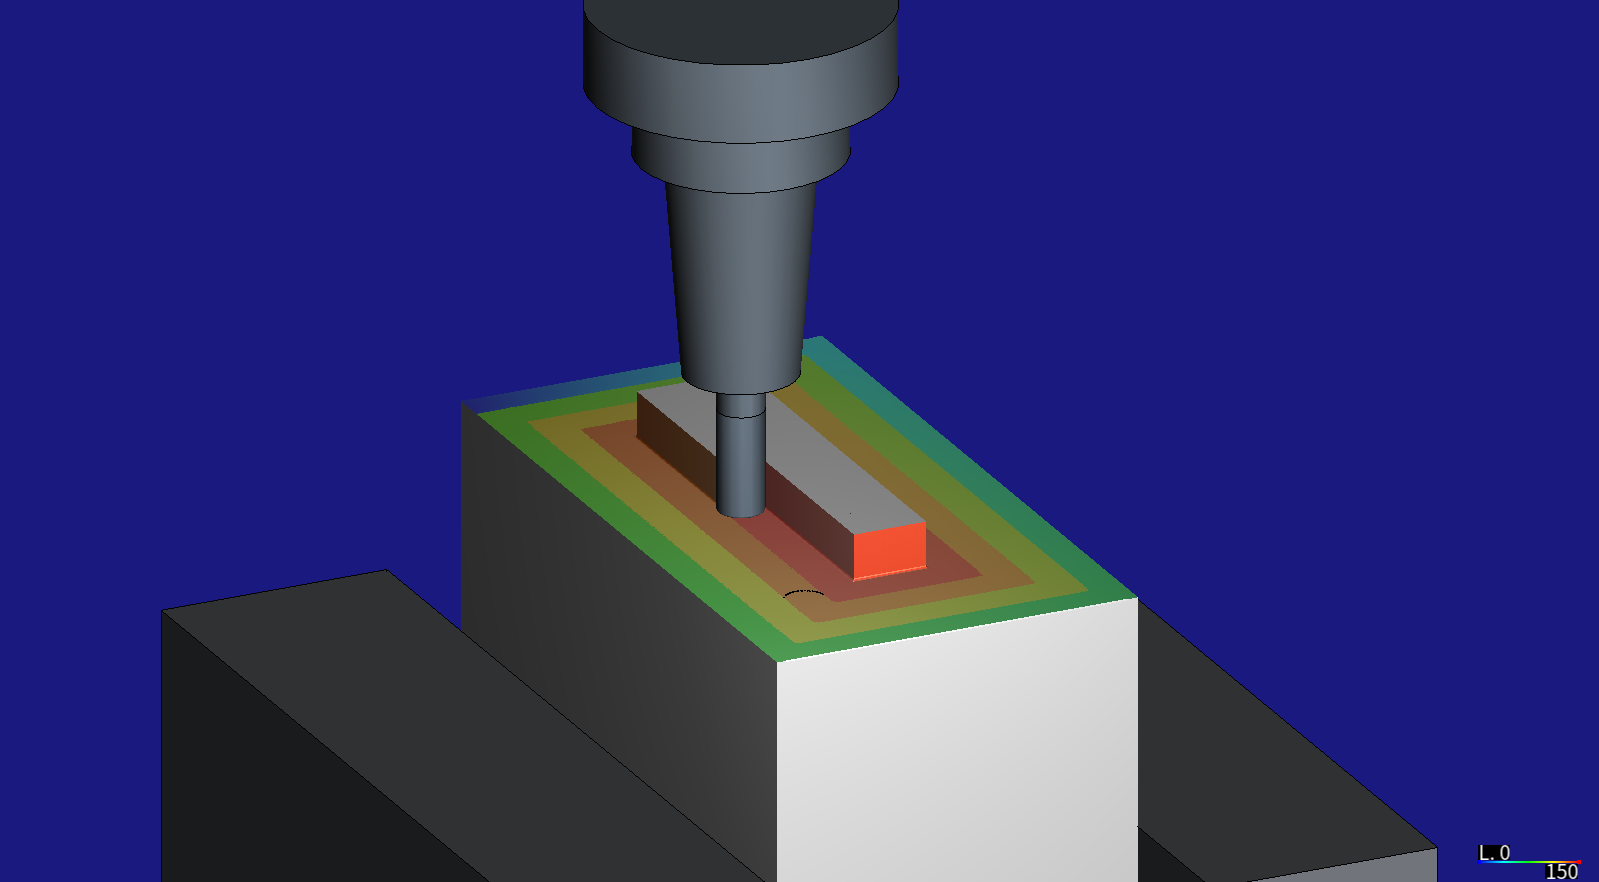
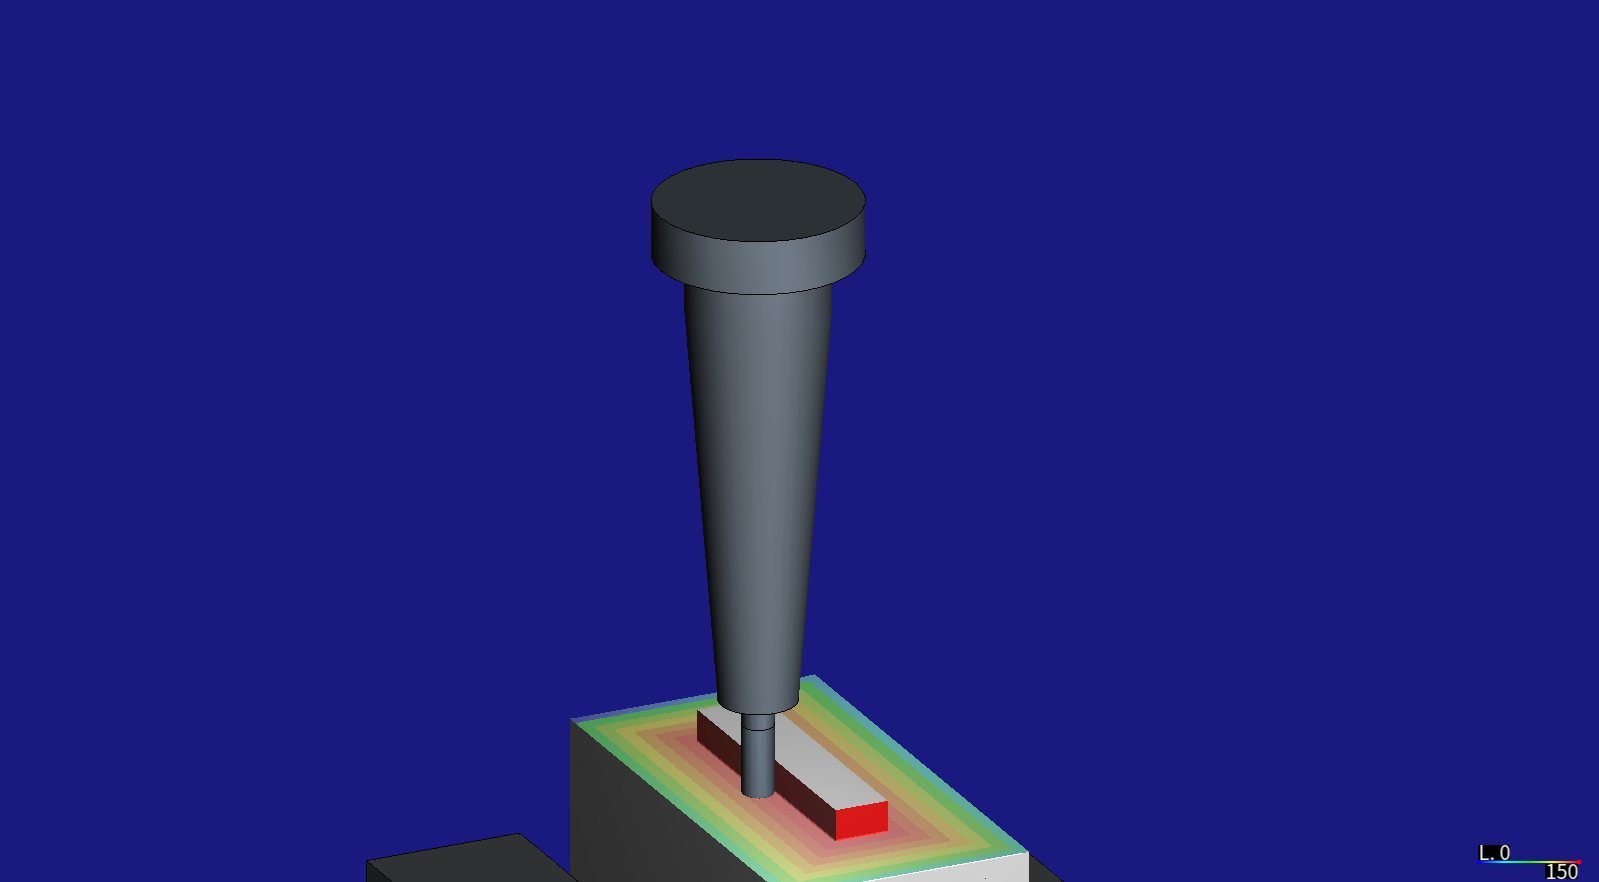
圖由 HiNC 依代理照 G. Piecuch、T. Żabiński 以 CC BY 4.0 授權的資料集與論文所寫的程式繪出。
十六個難題中的四個
切哪一面、往哪個方向繞?
論文給了 80 × 80 × 150 mm 的料塊,卻沒說輪廓繞的是哪一面,也沒寫主軸轉向。論文的圖給了答案:畫出的外框是 1.88 : 1,而 150 / 80 = 1.875;圖中的島依比例是 86.8 × 17.2 與 86.0 × 15.9 mm,算出來是 87 × 17 與 86 × 16 mm。從上方看「順時針」、配上 M03,就是順銑。
「刀把長 160」量的是什麼
一支 70 mm 的刀不可能伸出 80 或 160 mm,所以代理把這個值讀成熱縮刀把的基準長度,兩種刀把都讓刀伸出 30 mm。HiNC 受力計算的是刀具、不含刀把,所以 160 mm 刀把得到的數字和 80 mm 的完全相同;資料裡裝在它上面的刀卻只撐了 15 圈與 1 圈,80 mm 的是 127 圈。代理在第一次播放前就把這個落差寫成預期的結果。
每個峰值都出自進刀動作
第一版程式每圈都用一段圓弧進刀,這段圓弧切得比直邊深,應力、扭矩與力的每個峰值都落在上面,其中一個 1.006 的應力比還讓「低於 1」那條準則不通過。審查代理逐步找出每個峰值的位置。代理把進刀改成沿著側邊進,準則照原文不動,所有執行全部重跑:現在每個峰值都等於它直邊上的值,最高 0.900。
兩個廠牌,靠一個自選的角度分開
HiNC 算出 RS4 的後刀面磨耗比 VHVTR4 快 18–19 %,和實際壽命的順序相同。只把 VHVTR4 的螺旋角改成 RS4 的 50°、其他都不動,它的結果就幾乎和 RS4 一模一樣。RS4 的螺旋角寫在型錄上;VHVTR4 的型錄沒給,35° / 38° 是代理選的。所以這個相符的順序是一個自選值的結果,本案例不把它當成發現。
其餘十二個,包括寫在磨耗模型讀不到之處的後角、每一圈都在變慢的後刀面磨耗、論文裡對不上刀路的電流曲線,以及一道砍到代理自己連線的結束指令,都在完整紀錄裡。
結果
七支程式都播完,每一行都執行到,切深峰值等於軸向切深,沒有任何警告或錯誤:第一層是 7,830 到 13,841 步,仿真加工時間 2 分 19 秒到 4 分 12 秒。以圈計(實際壽命就是以圈計的),HiNC 對徑向切深的排序和壽命相同:8 mm 的後刀面磨耗比 4.5 mm 快 1.67–1.70 倍,而壽命差了 2.1–5.0 倍;以層計(兩種切深每層去除的體積幾乎相同)則不同。軸向切深在徑向切深 4.5 mm 時排對、8 mm 時排錯;兩個廠牌靠自選的螺旋角才分開;長刀把得到的數字和短刀把相同。應力比都低於 1,最高 0.900。在一台共用的 32 執行緒伺服器上,粗跑每次 35–70 秒、驗收每次 135–285 秒,每次增加的記憶體不到 2 GB。這裡的一切都是仿真,沒有切過任何東西;HiNC 也不計算一支刀能撐幾圈。
帶來了什麼
- 給加工工程師:超出型錄的徑向切深建議,在 10 mm 的刀上用 8 mm 而不是 4.5 mm,每圈的後刀面磨耗約快 1.7 倍,刀具受的負載大 1.3–1.5 倍。以層計,HiNC 在兩種切深下留下的後刀面磨耗差不多,實測的 4.5 mm 刀卻撐了 1.4–1.9 倍的層數;所以單看仿真的磨耗,看不出較小的徑向切深能讓一支刀切掉更多材料。HiNC 看不到長刀把,也不預測一支刀能撐幾圈。
- 給老師或學生:怎麼讀型錄的徑向切深建議(這裡是 0.45 d 與 0.40 d);徑向切深怎麼決定每個刃在切削中經過的角度,8 mm 是 127°、4.5 mm 是 84°;為什麼後刀面磨耗寬度幾乎不隨軸向切深變化;進刀動作怎麼造出一個看起來像製程本身的峰值;以及靜態的強度比不等於疲勞壽命。
- 給評估是否讓代理搭配 HiNC 工作的人:七次粗跑合計不到七分鐘的伺服器時間。準則在第一次播放前就寫好,所以審查抓到代理自己建案的兩個錯之後,重跑時的標準沒有移動;沒有第二個代理盲建這個案例。人定了兩條常設規則:刀具照製造商的資料建,不依工件材料猜;共用機器上的重工作一次只跑一個。結果是誠實而不是好看的:最好的單一輸出,排序也只比單看徑向切深好一點。
資料集與備份
| 案例 | 設定 | 原始檔 | 原始檔備份 |
|---|---|---|---|
| Rzeszow 刀具壽命 | 七組設定:徑向切深 4.5 或 8 mm、軸向切深 5 或 10 mm、兩種廠牌、80 或 160 mm 刀把 | 資料集(metadata.xlsx、FeatureAndMetadata_Milling.csv)、論文 |
Showcase-Rzeszow-42CrMo4-ToolLife.zip |
zip 裡有 figshare 提供的資料集兩個中繼資料與特徵檔(在 Source/ 下)、代理的建案腳本與本案例的數值(在 Setup/ 下),以及代理寫的建案指示。論文與 25.3 GB 的原始訊號只留在來源處。