17 吋鍛造鋁圈的 NC 優化:HiNC 的進給優化省下 45%,精修照原程式(3+2/5 軸)
- 原始來源
- 只取數字、沒有模型:ANKUSI Open Wheel Fitment Dataset: bolt pattern, centre bore and OE wheel specifications for 7,603 vehicle variants,ANKUSI Wheels 工程團隊,figshare,第 4 版,2026(doi:10.6084/m9.figshare.33921994);J 型輪緣的高度 17.3 mm 取自德文維基百科〈Autofelge〉條目。
- 搜尋關鍵字
ANKUSI Open Wheel Fitment Dataset、figshare 33921994、Autofelge Form J- 授權
- 資料集採 CC BY 4.0,只用了其中三個數字。輪圈、刀路與這裡優化的程式都是代理自己的,沒有用任何輪圈廠的模型或圖面,也不指明任何車款。
- 標註
- Wheel size numbers from the ANKUSI Open Wheel Fitment Dataset (ANKUSI Wheels engineering team, figshare, doi:10.6084/m9.figshare.33921994, CC BY 4.0). Wheel design by Tech Coordinate's agent.
輪圈尺寸數字取自 ANKUSI Open Wheel Fitment Dataset(CC BY 4.0);輪圈設計由超級高科技的代理完成。 - 關於這個案例
- 17 吋鍛造鋁圈通過驗收的程式:兩次裝夾、六支五軸 Fanuc 程式,加工 17 分 25 秒,每一步主軸都在額定內。這裡由 HiNC 的進給優化讓它們變快。
故事
輪圈的兩次裝夾已經通過驗收:正面朝上粗銑輻條窗、五軸側銑拔模窗壁、鑽螺栓孔並做錐座,再翻面銑背面減重槽、鑽氣嘴孔。一個 AI 代理把這六支程式交給 HiNC 的進給優化,先問工程師會問的事:能省多少時間、對精修道做了什麼、有沒有哪一行反而比原程式慢。它在第一次執行前寫下通過標準與每個設定,先在輪圈的一個 72° 扇區走完整條流程,再對整個輪圈用三種方式優化並重播:每一道都優化;精修道保留原進給;以及在此之上,不准任何一步比原程式慢。
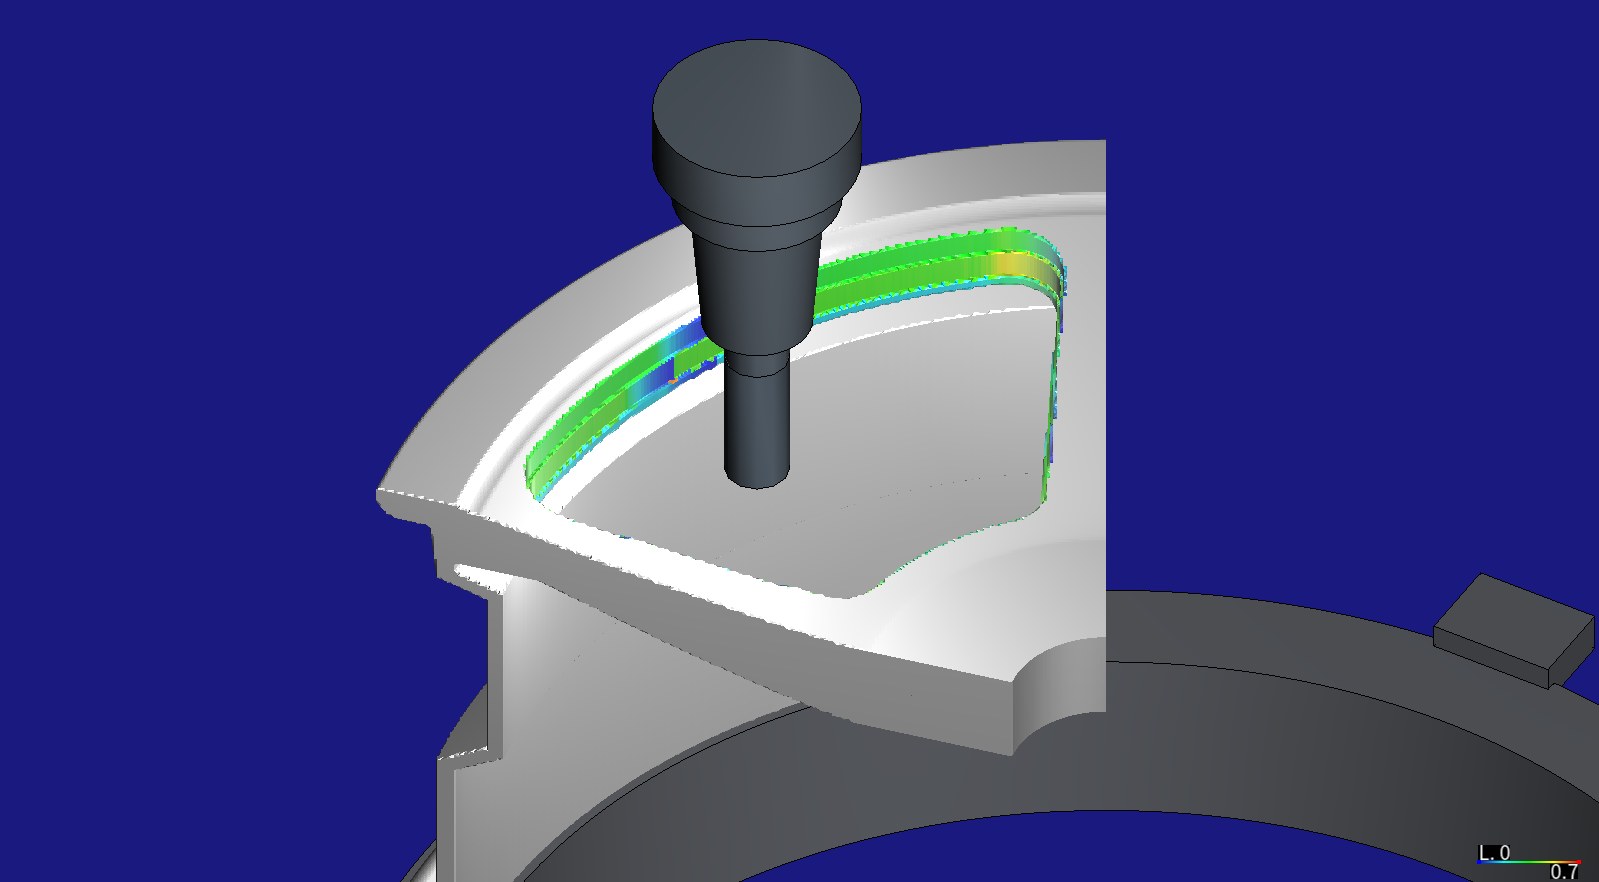
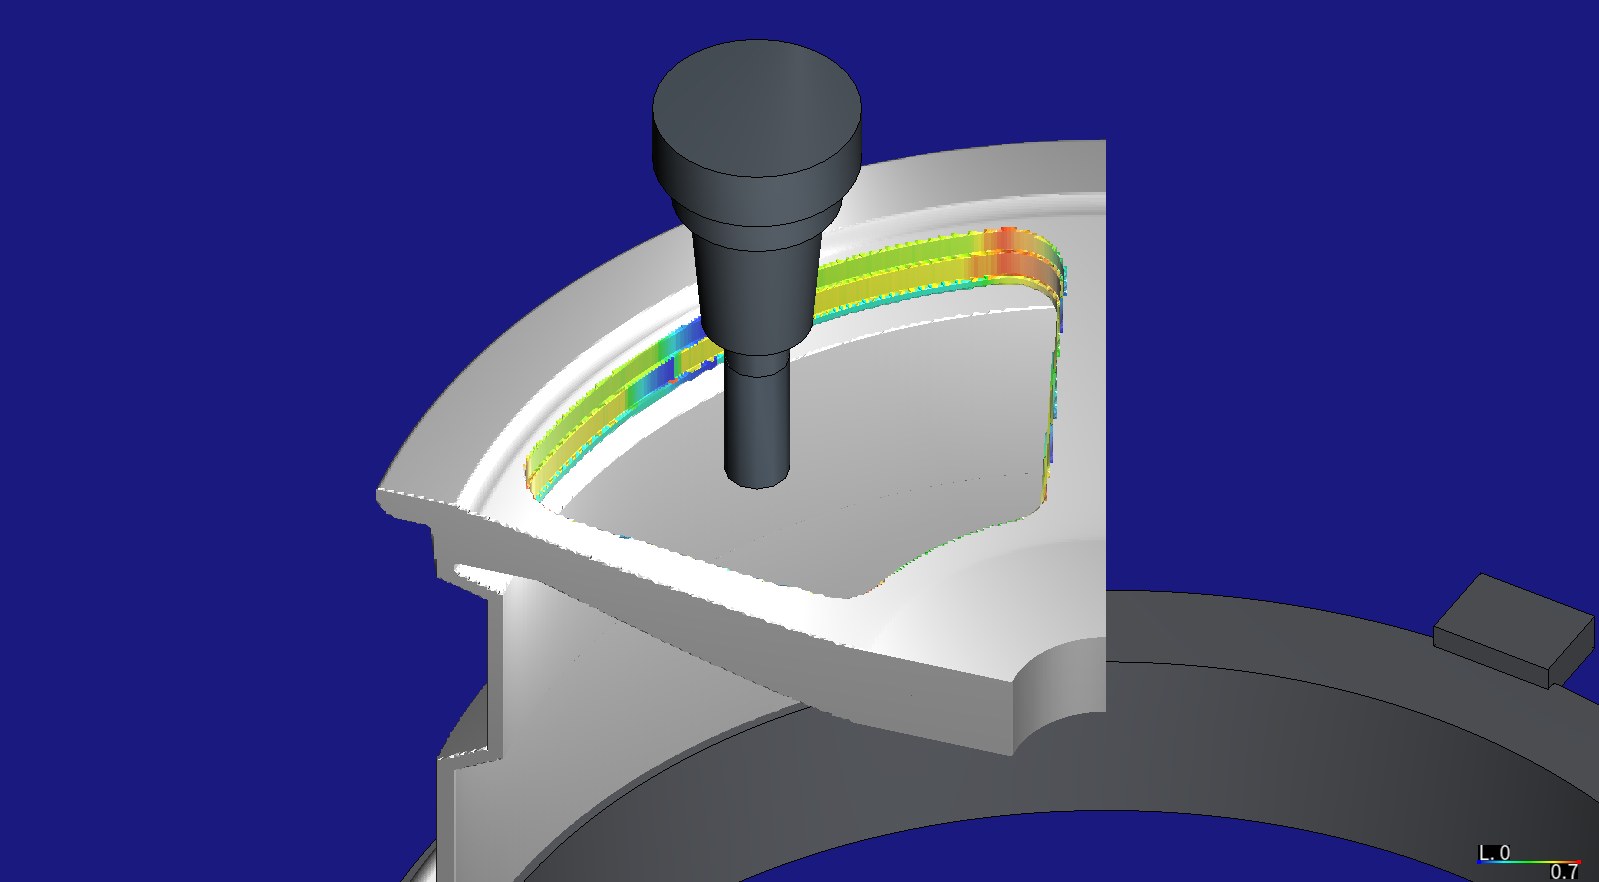
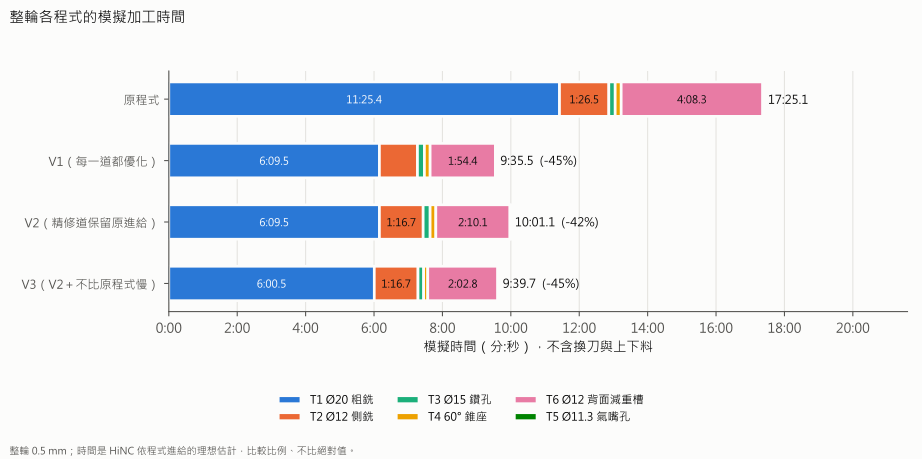
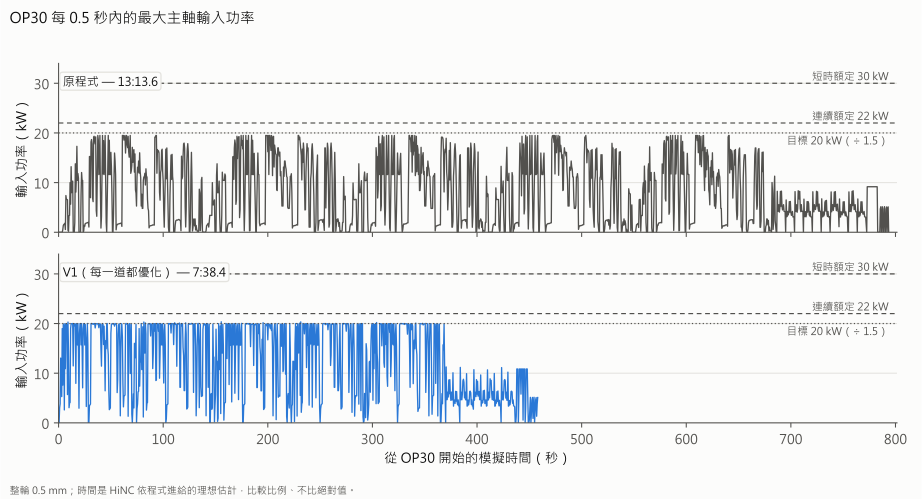
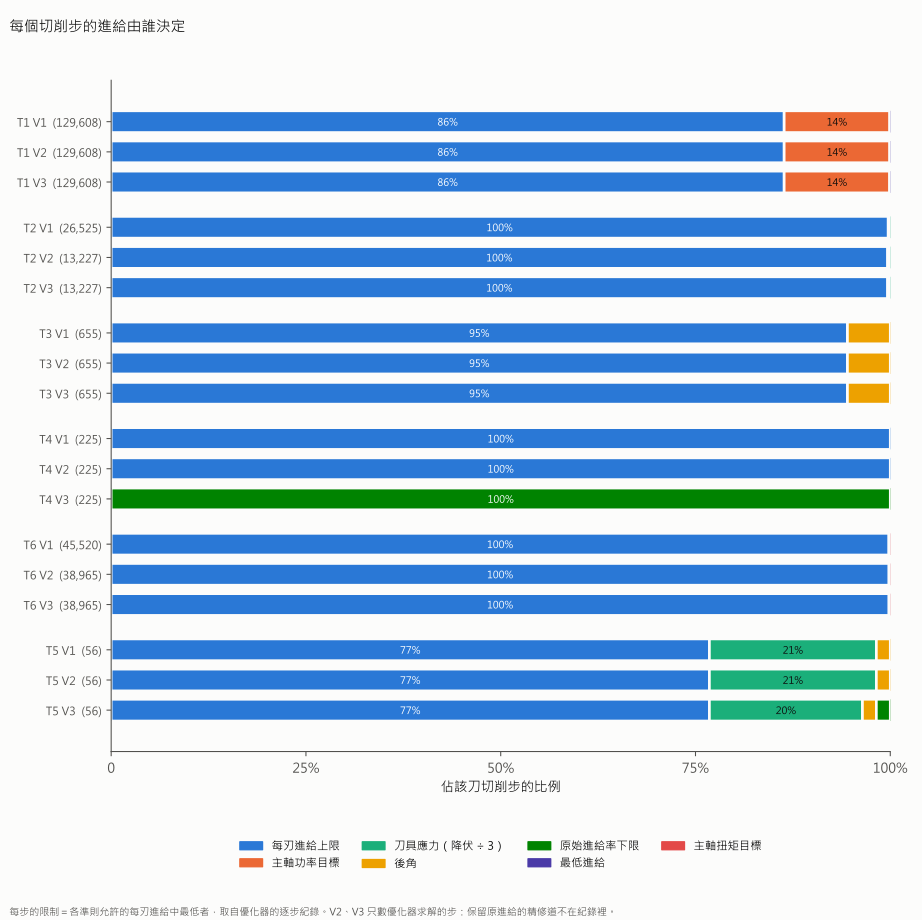
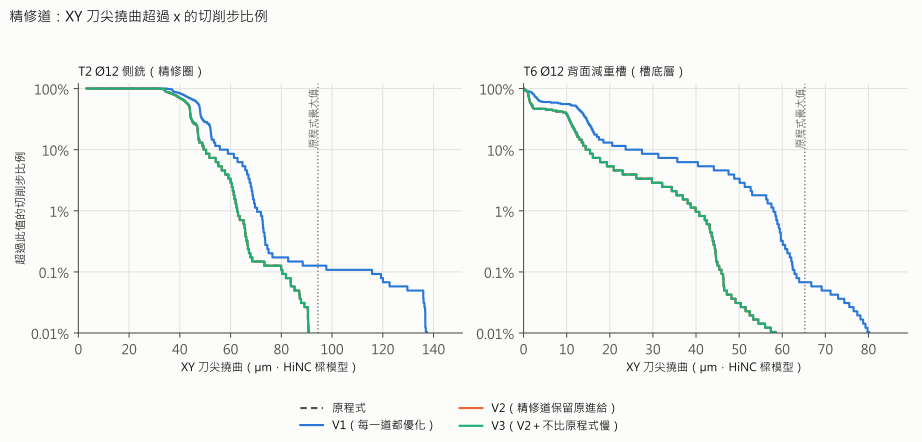
畫面由 HiNC 依超級高科技的代理設計的輪圈繪出,不是輪圈廠的設計檔。圖表畫的是 HiNC 的逐步結果;時間是 HiNC 依程式進給的理想估計,請比較比例,而不是絕對時間。
| 關鍵數字 | 意思 |
|---|---|
| 9 分 36 秒 | 每一道都優化,原本 17 分 25 秒(−44.9%);主軸對連續額定最高 0.925 |
| 10 分 01 秒 | 精修道保留原進給(−42.5%);精修道一步一步照原程式重播,保護它們只花 26 秒 |
| 9 分 40 秒 | 精修保留,而且沒有一行比原程式慢(−44.5%):保住 99% 的節省 |
| 94 → 140 µm | 每一道都優化時,側銑刀在精修道上最大的彎曲;精修保留時不變 |
| 86% | 粗加工刀的切削步跑在代理選的每刃進給上限;其餘 14% 由主軸功率決定 |
| 99.98%/100% | 每個版本的銑削面落在設計 ±0.3 mm 內,正面朝上/翻面後,和優化前相同 |
| 41 分鐘 | 十二次整輪播放的伺服器時間,記憶體最多 24 GiB |
八個難題中的四個
壓不住力的目標切削力
計畫原本用寫進程式的目標切削力保護精修道。代理先在試跑的扇區確認它是否真的壓住:在五軸側銑上,優化前就超過目標的每一步,仍然被允許跑到完整的進給上限。所以精修道改成保留原進給,重播時一步一步照原程式。
比精修留量還粗的網格
優化用 0.5 mm 的網格,精修留量只有 0.3 到 0.4 mm。網格若把真正的切削讀成空切,優化器就會讓刀以 20,000 mm/min 衝進料裡。代理在扇區比較了兩種網格,並把優化後的程式放到較細的網格上重播:沒有任何一步以空切進給碰到毛胚。
減重槽刀具的時間大半在下刀
背面減重槽刀具 188.9 秒的切削裡,有 136.5 秒是以一半的每刃進給螺旋下刀,優化器把它們提到上限。封閉槽裡的切屑最難出去,而模型看不到排屑,所以頁面照實寫出:工廠會給下刀另訂一個上限。
不准變慢,反而更快
代理預測,不准任何一行比原程式慢,最多再省 10 秒。結果省了 21.5 秒:它拿掉了鑽頭入料時的減速,也不讓平滑化把進給的變化拖到原進給以下。預測沒中,照實記錄。
其餘四個,包括一條只會壓到一步的目標規則、一條把步數當成去料的標準,以及從同一個鏡頭拍下的優化前後畫面,都在完整紀錄裡。
結果
十二次播放都跑到結束,優化後程式的六次重播沒有碰撞、沒有快移切料,也沒有警告。每個版本都保住了形狀:正面朝上 99.98%、翻面後 100% 的銑削面落在設計 ±0.3 mm 內,和優化前相同。每一道都優化,整個輪圈從 17 分 25 秒降到 9 分 36 秒,每一步主軸都在額定內,但精修刀最多彎到 140 µm,原本是 94 µm。精修道保留原進給,只從節省裡少掉 26 秒,精修完全照原程式;再加上以原進給為下限,沒有一行變慢,整個輪圈 9 分 40 秒,少了 44.5%。省下的時間大半頂在代理替每把刀選的每刃進給上限,那是鋁用刀具的常用值,不是刀具廠的資料。這裡的一切都是仿真,沒有切過任何輪圈。
帶來了什麼
- 對加工工程師:一支主軸負荷原本就在額定內的程式,HiNC 的優化省下 45%;精修保留、不准任何一行變慢之後還剩 44.5%,這樣的結果才可以送上機台。每把刀的上限決定了大半,而優化器的步級日誌說得出每一步是哪個限制決定的。
- 對老師或學生:這次優化守住了什麼(主軸功率、扭矩、刀具應力、上限)、沒守什麼(力:這裡沒有設目標切削力;撓曲:優化器沒有撓曲的準則;留下的壁面);為什麼要保護精修道;為什麼一步就是主軸轉一圈,所以變快的程式步數比較少。
- 對考慮讓代理搭配 HiNC 的人:從通過驗收的程式到三個優化版本,用了十二次整輪播放、41 分鐘的伺服器時間;標準先寫定,精修的保護方式依試跑的證據在那個版本開跑前就改了,沒中的預測也照實寫出。
輪圈、刀路與這些程式是怎麼做出來的:17 吋鍛造鋁圈。