17 吋鍛造鋁圈:從三個公開數字設計出來的輪圈(3+2/5 軸)
- 原始來源
- 只取數字、沒有模型:ANKUSI Open Wheel Fitment Dataset: bolt pattern, centre bore and OE wheel specifications for 7,603 vehicle variants,ANKUSI Wheels 工程團隊,figshare,第 4 版,2026(doi:10.6084/m9.figshare.33921994);J 型輪緣的高度 17.3 mm 取自德文維基百科〈Autofelge〉條目。
- 搜尋關鍵字
ANKUSI Open Wheel Fitment Dataset、figshare 33921994、Autofelge Form J- 授權
- 資料集採 CC BY 4.0,只用了其中三個數字。輪圈是代理自己的設計,沒有用任何輪圈廠的模型或圖面,也不指明任何車款。
- 標註
- Wheel size numbers from the ANKUSI Open Wheel Fitment Dataset (ANKUSI Wheels engineering team, figshare, doi:10.6084/m9.figshare.33921994, CC BY 4.0). Wheel design by Tech Coordinate's agent.
輪圈尺寸數字取自 ANKUSI Open Wheel Fitment Dataset(CC BY 4.0);輪圈設計由超級高科技的代理完成。 - 關於這個案例
- 一個常見尺寸的一體鍛造 6061-T6 鋁圈:17 × 6.5J、偏距 40、五顆螺栓在 114.3 mm 的節圓上、中心孔 60.1 mm。這是這個尺寸輪圈的加工示範,不是任何廠牌的輪圈。
故事
找不到授權乾淨的真實輪圈模型,公開的只有安裝尺寸的數字。一個 AI 代理拿其中三個數字和一個輪緣高度,自己設計了一個五輻輪圈,並用自己寫的 CAM 腳本把兩次裝夾都寫成 5 軸刀位點:從正面粗銑輻條窗、側銑帶拔模角的窗壁、鑽螺栓孔並做錐形座,再翻面做輻條背後的減重槽與氣嘴孔。透過 HiNC 的 Web API,由 HiNC 解出工作台 C 軸/擺頭 B 軸機台的各軸位置、檢查每一步有沒有碰撞、算出切削負荷、寫出 Fanuc 程式並重播。代理在第一次播放前寫下通過標準,先跑輪圈的一個 72° 扇區,再跑整輪。
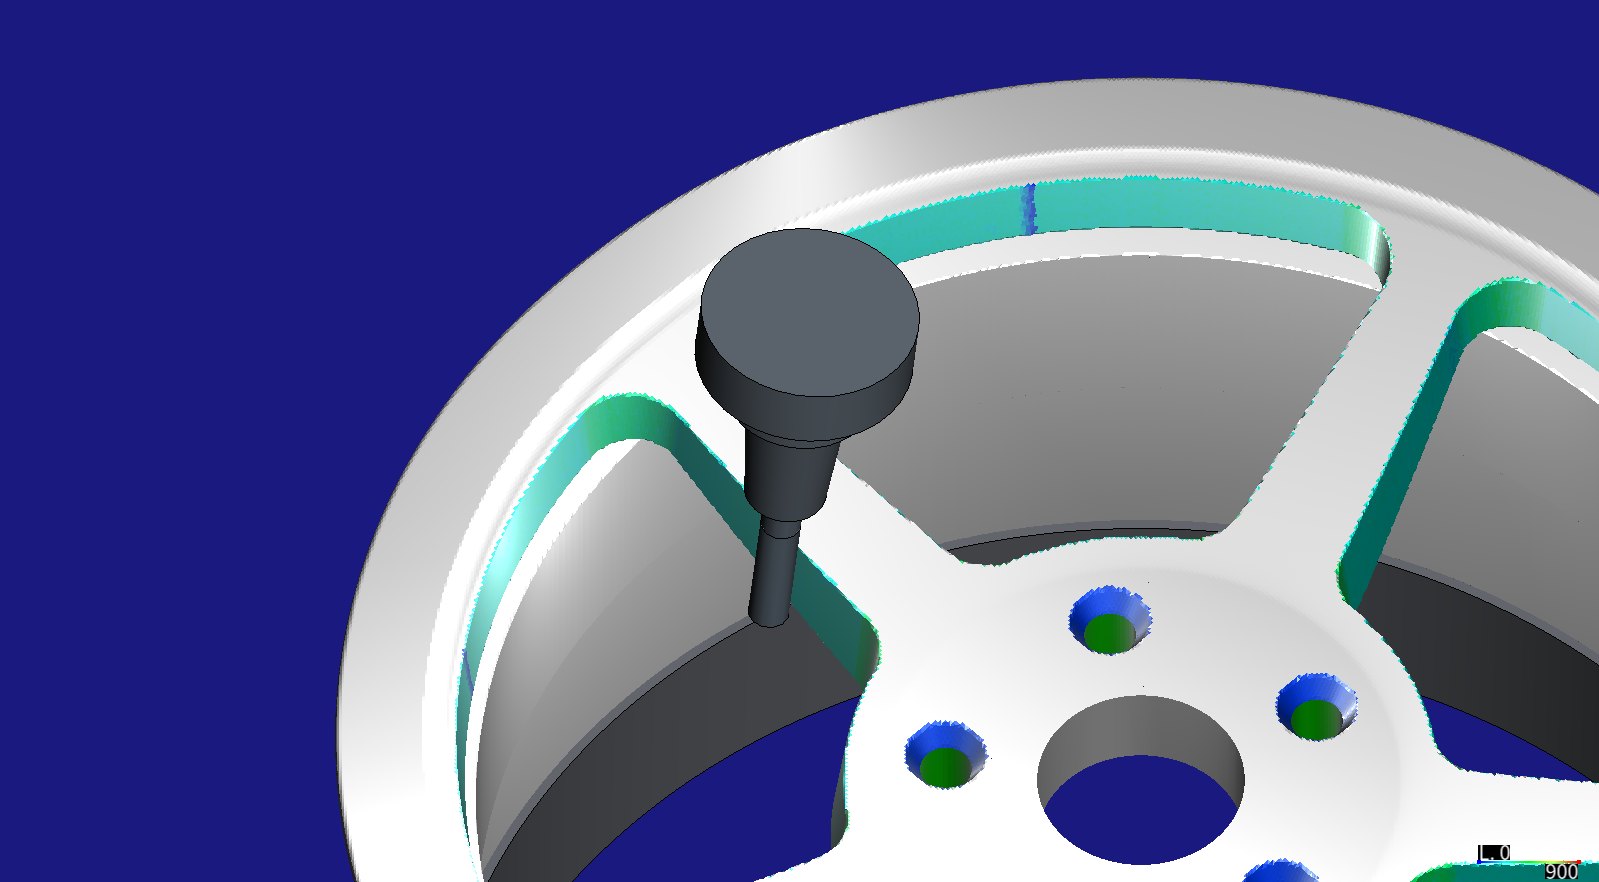
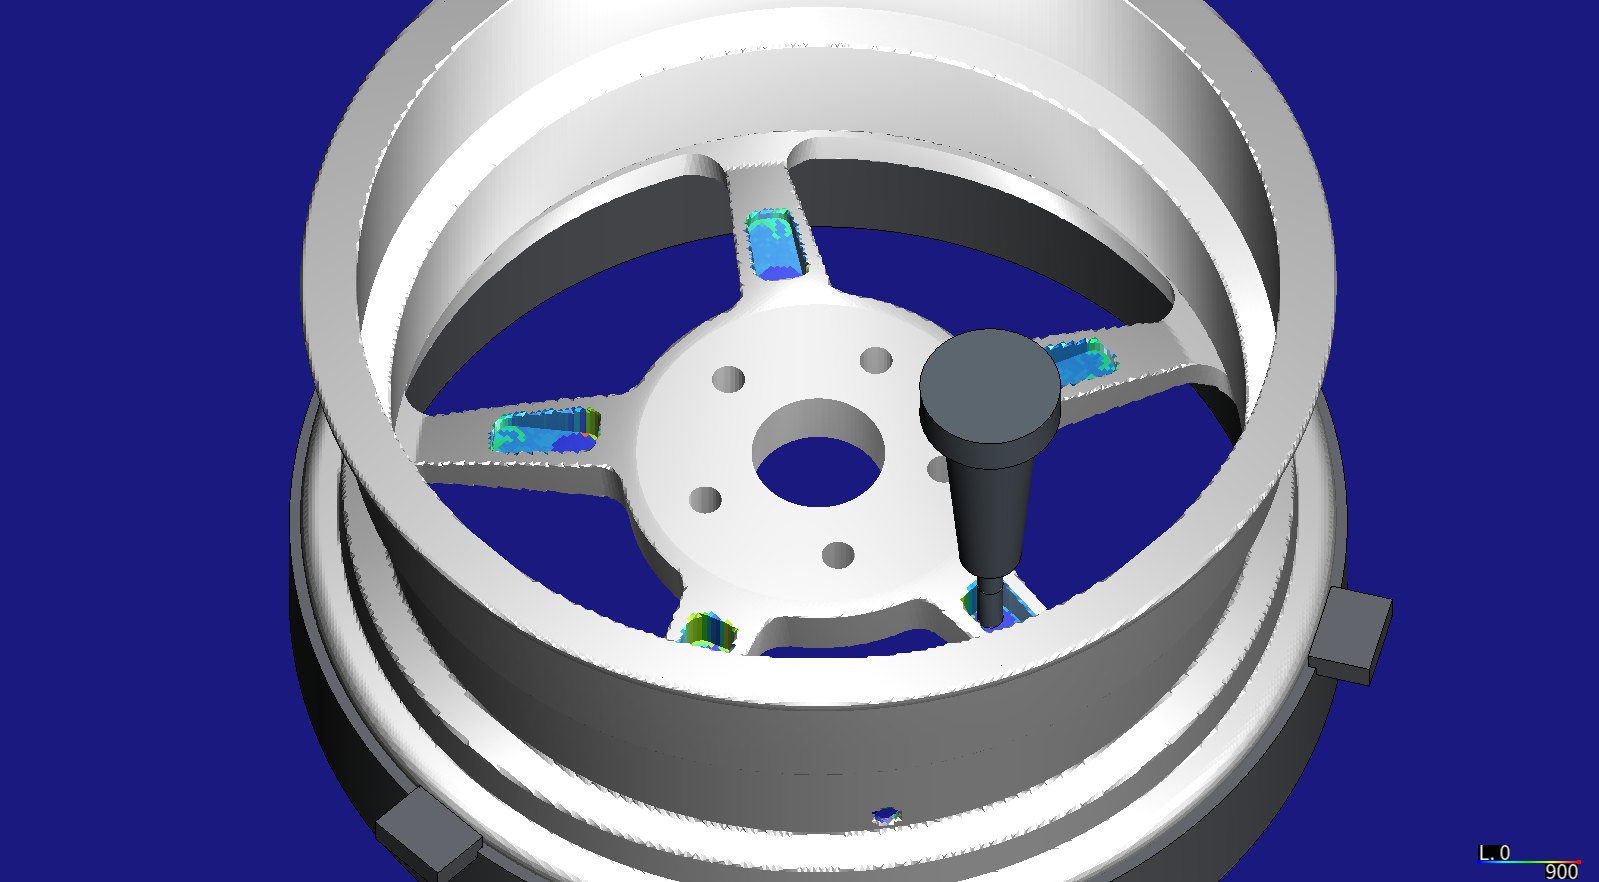
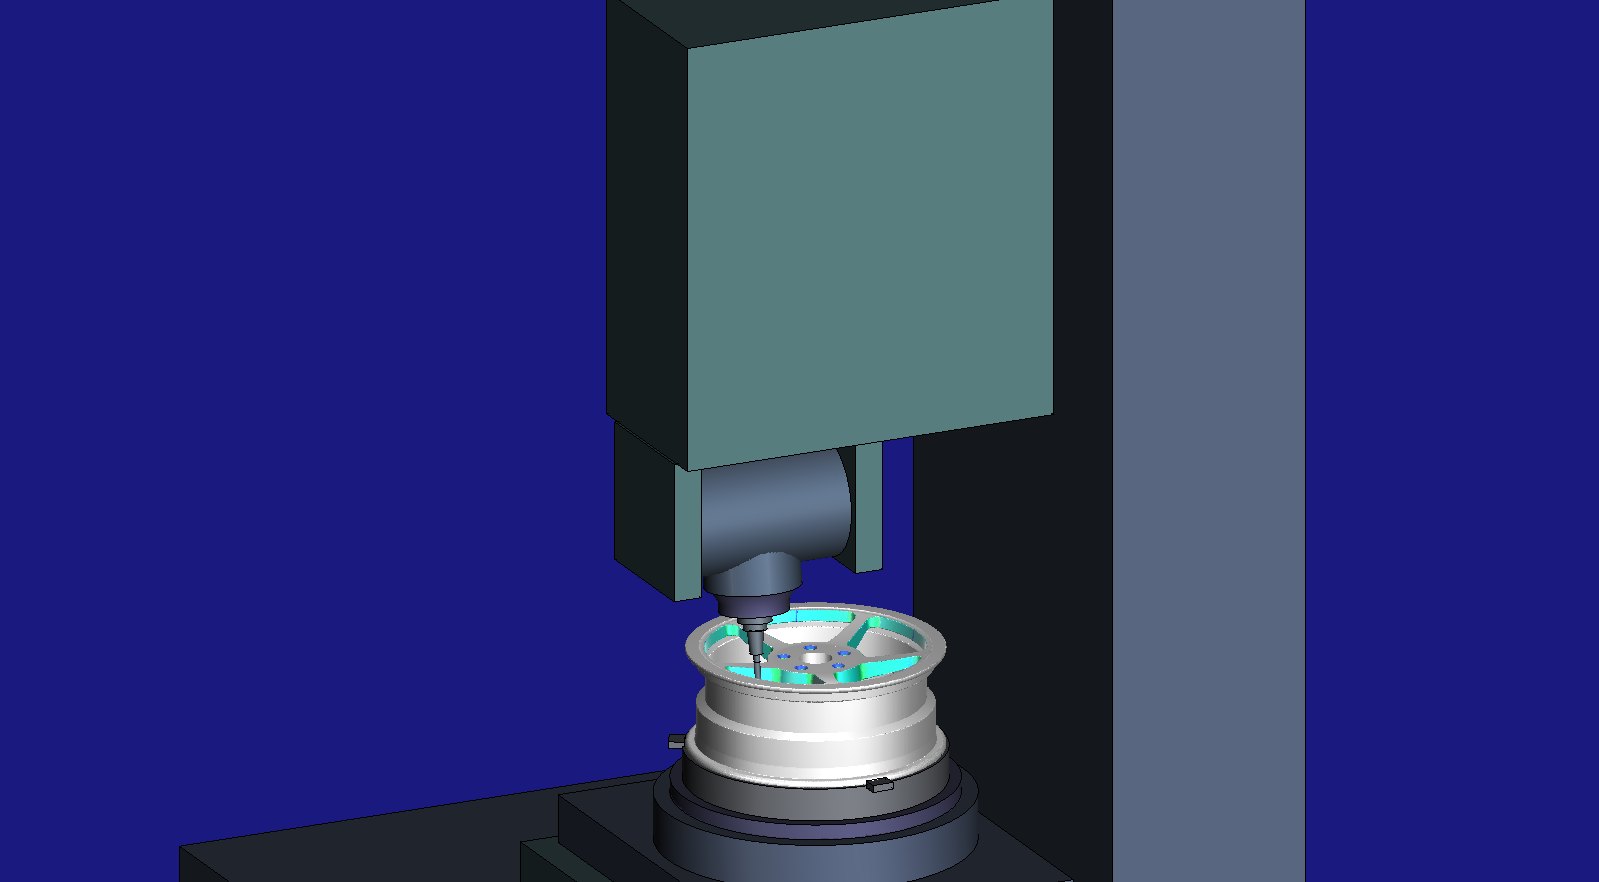
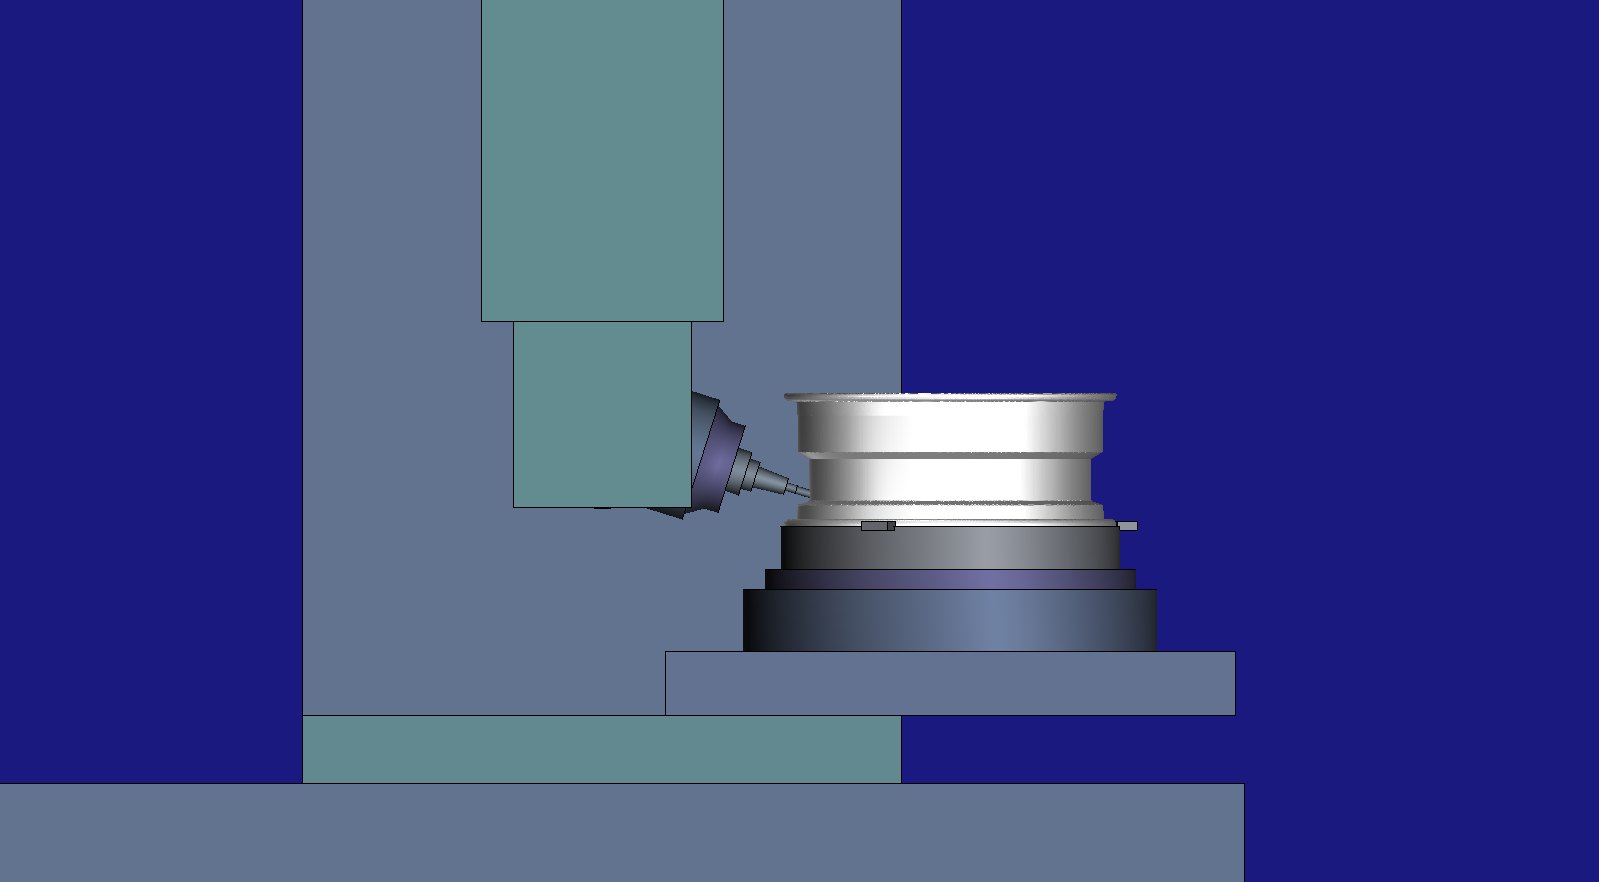
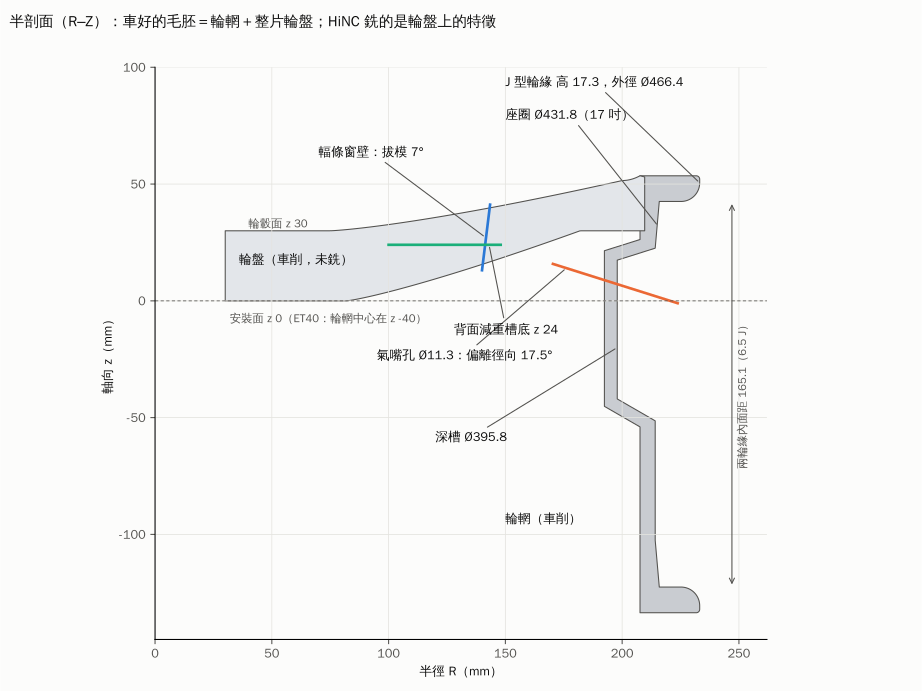
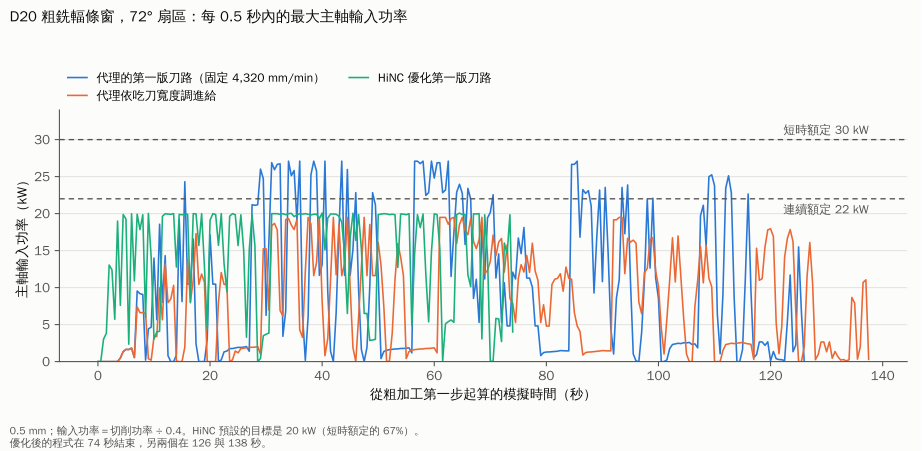
畫面由 HiNC 依超級高科技的代理設計的輪圈繪出,不是輪圈廠的設計檔。半剖面由代理的設計腳本繪出,功率圖畫的是 HiNC 的逐步結果。
十四個難題中的四個
訊息乾淨,主軸卻超過額定
在 72° 扇區上 HiNC 沒有回報任何問題,但它的逐步結果顯示 20 mm 粗加工刀用到主軸連續額定的 1.3 倍,共 997 步。每一步都帶著它的程式行號:尖峰落在代理自己的刀路吃滿刀寬的地方,一段穿過未切料的連接,以及幾處窄頸。代理重新串接每一層、只放慢吃刀過寬的那幾段;之後主軸最多用到連續額定的 94%,時間多 8%。
整圈同一個拔模角
窗口若開到輪筒裡,壁面的拔模角就得沿著壁面變化,成為圓柱刀無法精確貼合的扭曲面。代理把窗口做成封閉的,整圈同一個 7° 拔模角、轉角 R12,讓每一段壁面都是平面或圓錐面:直的側邊用 3+2 加工,轉角與圓弧用 5 軸聯動,刀具沿整條直線貼著壁面切。
從輪胎那一側鑽的氣嘴孔
從正面鑽,鑽頭會以 72° 斜碰輪筒的深槽,主軸頭也得幾乎平躺在輪轂上方。代理把孔朝正面偏轉 17.5°,改在第二次裝夾從輪圈外側鑽,擺頭轉到 72.5°;它的腳本把整個主軸頭擺到那個姿態量間隙,離輪圈 67 mm,HiNC 也沒有回報碰撞。
優化第一版刀路,還是修好的那一版?
被要求試用 HiNC 的進給優化時,代理把扇區的兩版粗加工都拿去跑:讓主軸超載的固定進給版,和它自己修好的那一版。HiNC 對每一步重新求進給,兩者結果幾乎一樣:74 秒,對比原本的 126 秒與 138 秒,負荷平穩地維持在 HiNC 的功率目標上,沒有一步超過連續額定。
其餘十個,包括一個刀把會撞到輪筒的減重槽、一次被判成切削的快速退刀、一次故意安排的碰撞證明刀把確實有被檢查,以及比對腳本先拿設計本身自我檢驗、才去評 HiNC 切出的零件,都在完整紀錄裡。
結果
兩次裝夾以 0.25 mm 把每一行都播完,沒有警告、沒有碰撞;刀位點播一次,HiNC 由它寫出的 Fanuc 程式再播一次,兩者切得一樣。銑削面落在設計的 −0.178 到 +0.031 mm 之間。主軸最高用到短時額定的 0.67、連續額定的 0.91,刀具應力最高是降伏應力的 0.37,刀把離輪圈最近 15 mm。整個輪圈的加工時間 17 分 34 秒,目標是 20 分鐘。有一條標準差一點沒過:每次裝夾各有一個點,落在沒有刀具碰過的稜邊,比車削面低 0.302 與 0.319 mm,標準允許的是 0.3 mm,完整紀錄照實寫出。接著試用 HiNC 的進給優化:整個輪圈的加工時間從 17 分 25 秒降到 9 分 36 秒,少了 45%,每一步主軸都在額定內;省下的時間大半頂在代理替每把刀訂的進給上限,而一起被加速的精修刀,切削力變大、撓曲也跟著變大。這裡的一切都是仿真,沒有切過任何輪圈。
| 關鍵數字 | 意思 |
|---|---|
| 17 分 34 秒 | 兩次裝夾的模擬加工時間:正面朝上 13 分 17 秒、翻面後 4 分 17 秒,不含換刀與上下料 |
| −0.178~+0.031 mm | 銑削面對設計的偏差;54,158 個取樣點全部在 ±0.3 mm 內 |
| 0 | 四次播放的碰撞;故意讓刀把撞進輪圈的對照組,HiNC 報了 658 步 |
| 0.669/0.912 | 20 mm 粗加工刀對主軸短時/連續額定的最高比值(第一版刀路在 72° 扇區上是 0.957/1.305) |
| 0.368 | 六把刀裡最高的刀具應力比(對降伏應力),是斜穿深槽的氣嘴孔鑽頭 |
| 0 差異 | HiNC 寫出的 Fanuc 程式重播:六支程式的切深、力、功率比與應力比峰值,和刀路逐位相同 |
| 9 分 36 秒 | HiNC 進給優化後的整輪時間,原本 17 分 25 秒(−45%);主軸對連續額定最高 0.925 |
帶來了什麼
- 對加工工程師:在切下任何鋁料之前,HiNC 就確認兩次裝夾的 5 軸輪圈程式避開了刀把與主軸頭,指出看似沒問題的粗加工裡哪幾段讓主軸超過連續額定,並顯示 HiNC 的進給優化能在主軸額定內把加工時間縮短 45%,但以每把刀訂的進給上限為限,精修最好不要一起優化。
- 對老師或學生:為什麼同一個拔模角能讓圓柱刀精確精修窗壁;同一面牆上的 3+2 與 5 軸聯動;氣嘴孔怎麼從輪胎那一側鑽;等距環切的粗加工把吃滿刀寬的地方藏在哪裡;主軸的短時與連續額定各代表什麼。
- 對考慮讓代理搭配 HiNC 的人:從三個公開數字,到代理自己設計的輪圈、兩次 5 軸裝夾、通過驗收的仿真與優化後的程式;通過標準在第一次播放前寫定,刀路依 HiNC 的結果改過一次,沒有第二個代理重建過這一案。
來源與備份
| 案例 | 原始檔 | 備份 |
|---|---|---|
| 17 吋鍛造鋁圈 | 安裝尺寸資料集(figshare) | Showcase-Wheel17-Forged6061.zip |
資料集只用了三個數字,沒有原始檔要保存。zip 裡有本案的 SOURCE.md,以及 Setup/ 下代理設計輪圈、寫刀路、建機台、把切出的零件與設計比對的腳本,每個值都標明讀取、推得或自選的數值檔,刀路本身,通過標準與驗收結果;網格由腳本重建。