Jetson AGX Thor 鋁機殼:八次裝夾的薄壁鋁殼(3 軸)
- 原始來源
- Antmicro,Enclosure for Antmicro baseboard with NVIDIA Jetson AGX Thor,github.com/antmicro/jetson-agx-thor-baseboard-enclosure。
- 搜尋關鍵字
antmicro jetson-agx-thor-baseboard-enclosure、cnc-milled-bottom-shell-al- 授權
- Apache License 2.0,依原樣提供、不附任何保證。零件是 Antmicro 的模型,沒有改動;下方的圖由 HiNC 依這些模型,加上代理的毛胚、夾具、刀具與程式繪出,或由代理的腳本依模型與 HiNC 的讀值畫出。
- 標註
- Enclosure design (c) 2026 Antmicro, Apache-2.0, https://github.com/antmicro/jetson-agx-thor-baseboard-enclosure. Machining set-up by Tech Coordinate's agent (changes: stock, fixtures, toolpaths).
機殼設計 (c) 2026 Antmicro,Apache-2.0;加工設定由超級高科技的代理完成,改動的是毛胚、夾具與刀路。 - 關於這個案例
- NVIDIA Jetson AGX Thor 電腦底板的鋁機殼,以開源硬體公開,說明寫它「為常見的 3 軸 CNC 加工而最佳化」:一個 U 形底殼,牆高 38.5 mm、厚 3.5 mm;一片上蓋;前後兩片面板,1.5 mm 的腹板上有 2.0 mm 槽的通風格柵。Repo 給了每個零件的 STEP 模型與工程圖,沒有寫合金牌號、沒有公差,也沒談零件怎麼做。
故事
一個 AI 代理替這四個零件自己寫了一套 2.5 軸 CAM,每件排兩次裝夾:先從一塊靠料頭讓虎鉗夾持的厚料加工內側,再把零件翻面放到依腔體做的內模塞上,端掉料頭、加工外側、倒角與孔。材料取 Al 6061-T6,機台是通用 BT40 三軸機,主軸在 6000 rpm 給 12 kW、在 12000 rpm 只有 3.7 kW。代理選了十四把刀,兩支長頸刀照製造商型錄建,每把都裝在熱縮或筒夾刀把上、伸出只留到夠用,再寫出八支 Fanuc 程式。它的 CAM 每一刀都量出刀頸、刀把與整把刀離零件、未切的毛胚與夾具多遠。第一次播放前,它先寫下七條通過標準;底殼的第一次裝夾單獨播了三次,之後才透過 Web API 讓 HiNC 以 0.25 mm 的網格寬度播完整個案例。
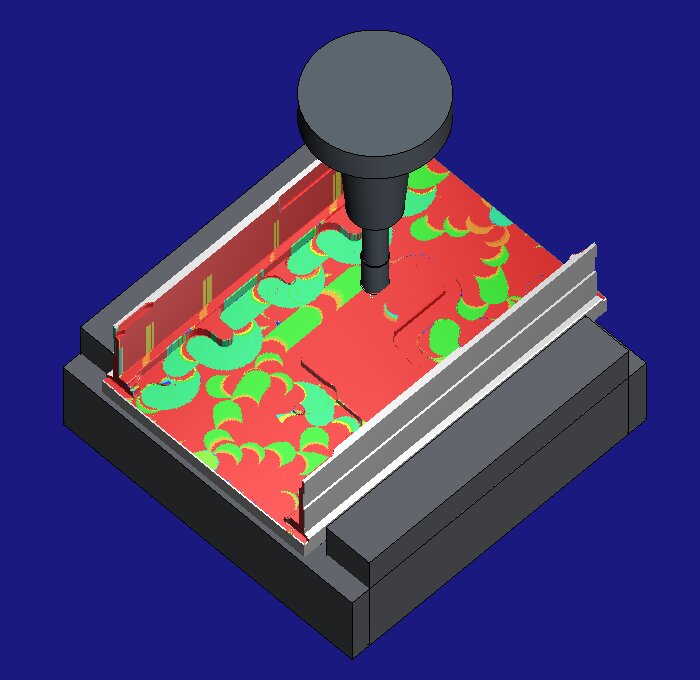
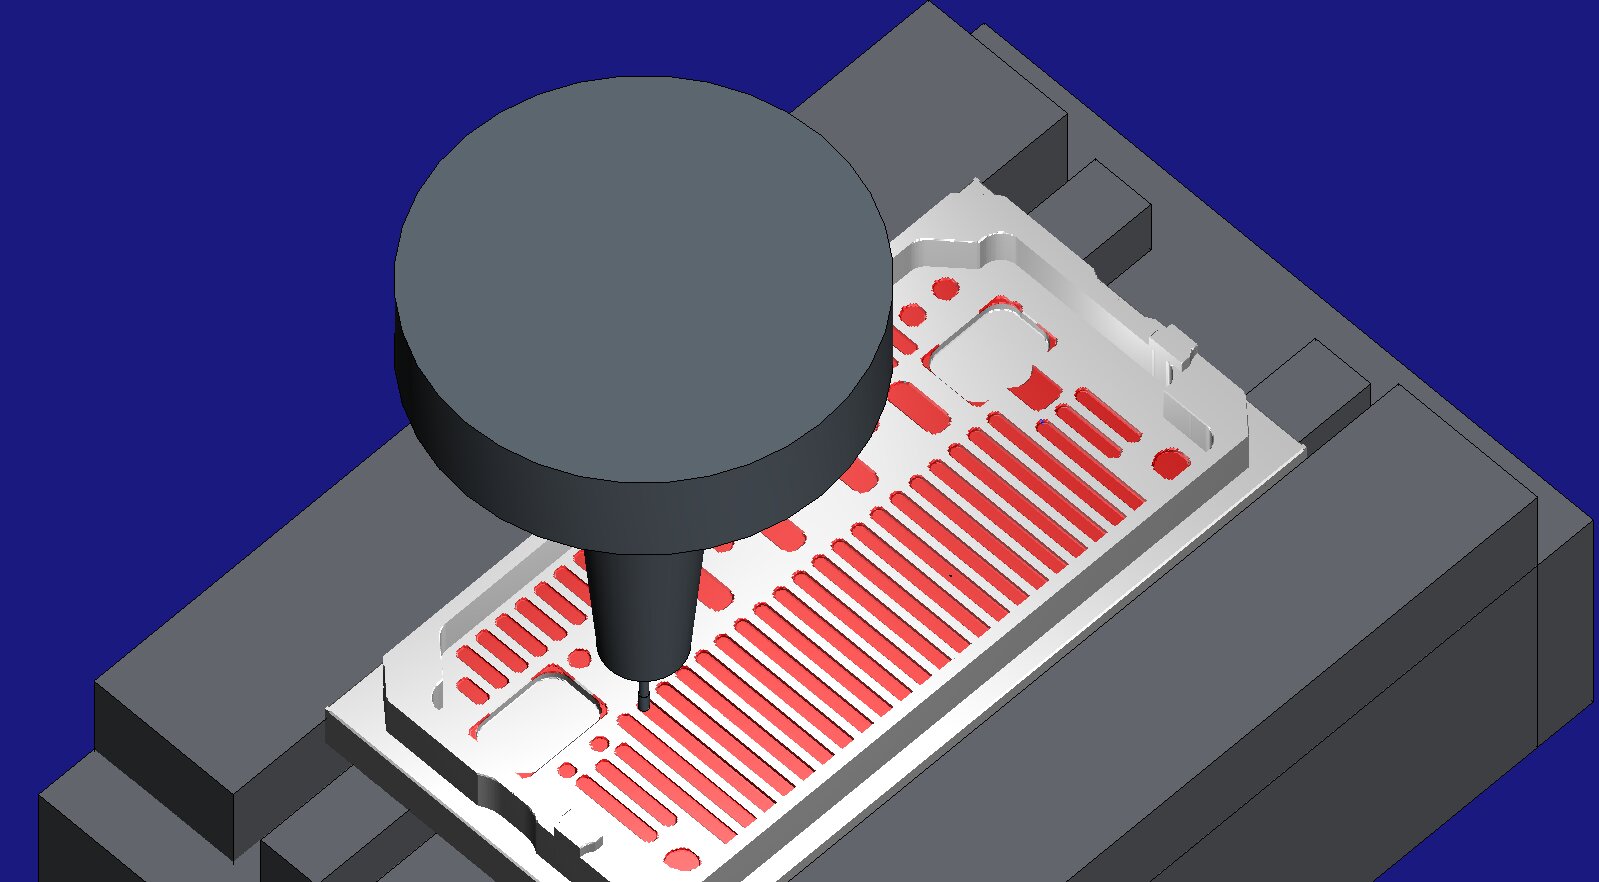
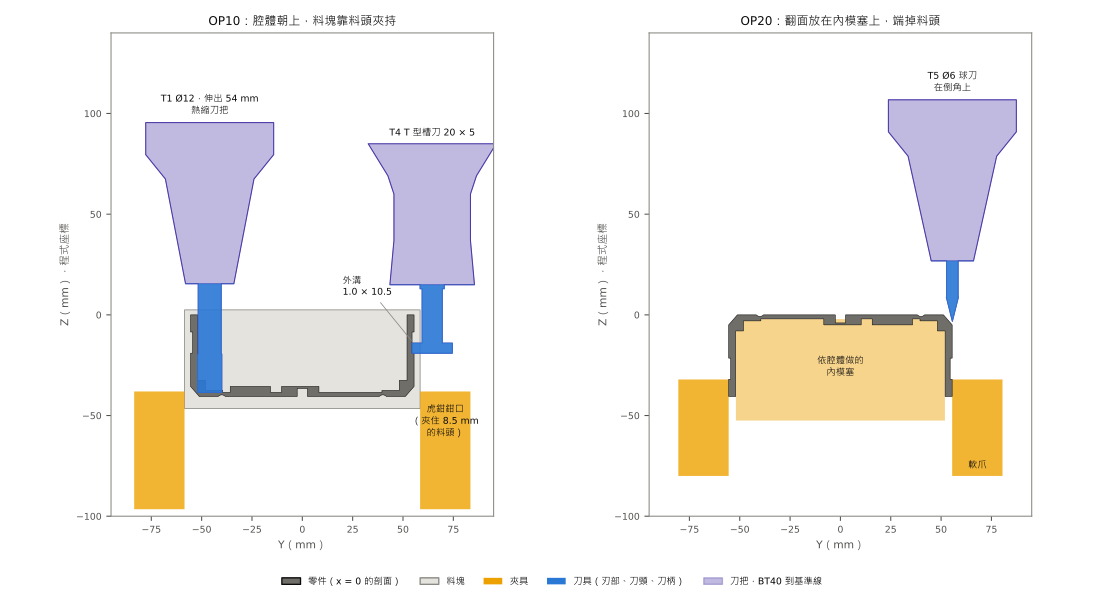
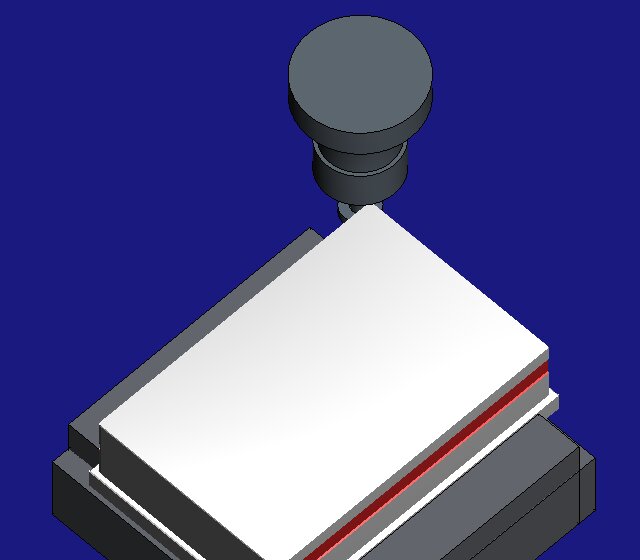
畫面由 HiNC 依 Antmicro 的模型(Apache-2.0)與超級高科技的代理建的加工設定繪出;剖面與每層切深的圖由代理自己的腳本,依模型與 HiNC 的讀值畫出。
十八個難題中的四個
牆頂之下的一條溝
底殼的牆外側有一條 1.0 × 10.5 mm 的溝,溝上方的牆頂比溝底外凸 1 mm。從上方看,牆頂擋住了溝,兩次立式裝夾用端銑刀做不到;代理從每個面往上下射線才發現它。頸 Ø10 的 Ø20 × 5 T 型槽刀在第一次裝夾就從側面切,那時腔體還是滿的,2.5 mm 的牆背後有料撐著。成品底殼的兩條溝裡都沒有超過限度的留料。
在刀長補正之前移動的鑽頭
每個鑽孔操作一開始先退到安全高度,換刀後這一行落在 G43 的前一行。沒有刀長補正時,Z25 定位的是主軸鼻端而不是刀尖,鑽頭往下走了約 90 mm。HiNC 第一次播面板時抓到:最後一個操作裡有 42 則碰撞(鑽頭撞虎鉗、刀把撞零件)與 59 則 Z 行程超限。在機台上,這是第一個孔就撞機。CAM 現在在換刀與 G43 那一行之間不發 Z 移動,由 G43 那一行自己把刀帶到安全高度。
彎得比槽公差還多的格柵刀
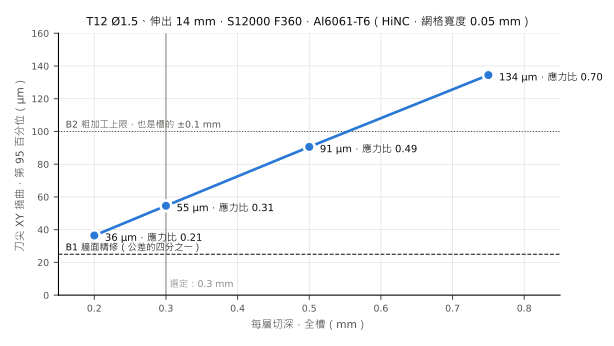
2.0 mm 的槽用 Ø1.5 二刃刀切,從刀把伸出 14 mm。分 0.75 與 0.95 mm 兩層切時,HiNC 讀到刀尖撓曲第 95 百分位 144 µm、應力是降伏應力的 0.88:槽壁守不住 ±0.1 mm,刀也接近斷裂。代理播了一個小試驗:同一把刀在實心料上以四種每層切深全槽切削。撓曲幾乎與每層切深成正比,約每毫米 180 µm(0.75、0.5、0.3、0.2 mm 各為 134、91、55、36 µm)。改成每層 0.3 mm 後,這把刀第 95 百分位彎 62 µm、應力比最高 0.53;兩片格柵的時間從 34 與 40 分鐘變成 88 與 120 分鐘。
上蓋上兩處沒有刀路到過的地方
上蓋的播放乾淨跑完,但從 HiNC 匯出的成品對模型比較,只有 95.8 % 在限度以內。留下兩處:頂板外緣 49° 斜面的下半段(斜面高 5 mm,程式只粗加工到 3 mm、球刀精修到 2.1 mm),以及兩端一塊小凸耳旁 2 mm 寬的帶,在外形以內放不進任何刀。現在斜面切到全深,那條帶從外形外面切:刀刃伸進去,刀心留在空處。上蓋因此到 99.6 %;同樣的檢查接著找到面板兩端曲面與一個端面缺口也以同樣的方式沒切完。
其他十四個在完整紀錄裡,包括一個把鑽頭要鑽的盲孔填滿的內模塞、一個在 12000 rpm 被要求出到額定 3.3 倍的主軸、一支 1.4 mm 刀頸離高牆只有 0.05 mm,以及擦過已完工牆面的快移。
結果
以 0.25 mm 的網格寬度,八個裝夾在 HiNC 中都跑到結尾,103 個操作每一個都碰到毛胚,沒有任何一次播放回報快移切削、碰撞或行程超限。HiNC 的加工時間與代理自己的估計相差 1 % 以內:四件共 382.9 分鐘(估計 381.5),也就是底殼 59.5 分鐘、上蓋 60.3 分鐘、前後面板 115.6 與 147.5 分鐘。成品有 99.3 到 99.6 % 落在模型的 0.1 mm 加半格以內;其餘是計畫刻意留下的料(38 mm 深的 R1 角留成 R3、端面上沿 X 的四個孔),以及平底盲孔裡的鑽尖。第一次播放前寫下的七條標準過了六條。沒過的那條要求長刀在精修刀路上任何一處都彎不超過 25 µm:第 95 百分位除了底殼的倒角(35 µm)都在 22 µm 以內,但在刀路吃到比 0.3 mm 精修留量更多料的地方,單步達到 28 到 56 µm。播放在一台共用的 32 執行緒伺服器上用了 97 分鐘,記憶體峰值 34 GB。一切都是模擬,沒有任何零件真的切過。
| 關鍵數字 | 是什麼 |
|---|---|
| 382.9 分鐘 | 四件、八次裝夾在 HiNC 的加工時間,代理自己的估計是 381.5;每個裝夾比它的估計多 0.1 到 1.0 % |
| 59.5/60.3/115.6/147.5 分鐘 | 底殼、上蓋、前面板、後面板;兩片面板光是格柵就要 88 與 120 分鐘 |
| 103/103 | 驗收中碰到毛胚的操作;沒有任何一次播放回報快移切削、碰撞或行程超限 |
| 99.34–99.56 % | 各件成品表面落在模型 0.1 mm 加半格以內的比例;其餘是計畫刻意留下的料,以及平底孔裡的鑽尖 |
| 3.3 → 0.79 | Ø12 第一版程式在 12000 rpm 全寬切入時的主軸功率比,以及改用 8000 rpm 後整個驗收中的最高值 |
| 約每毫米 180 µm | Ø1.5 格柵刀全槽切削時,每層切深每多 1 mm 的彎曲;每層 0.3 mm 時第 95 百分位彎 62 µm,應力最高是降伏應力的 0.53 |
| 22 µm/28–56 µm | 長刀在精修刀路上的第 95 百分位(底殼的倒角除外,那裡是 35 µm),與最大的單步;沒過的那條標準要求每一步都在 25 µm 以內 |
| 97 分鐘、34 GB | 整個案例的播放在一台共用 32 執行緒伺服器上的時間(6.4 小時的加工),以及實例的記憶體峰值 |
帶來了什麼
- 給加工工程師:每件的時間;1.5 mm 刀的每層切深規則(約每毫米 180 µm 的彎曲);以及在任何切削之前就找到的鑽頭撞機、主軸過載、彎曲的刀具、擦牆的快移,和程式從沒到過的四處地方。
- 給老師或學生:一個薄壁殼體完整的兩次裝夾計畫:趁牆還有料撐著時從側面切的倒勾、讓盲孔保持開放的內模塞、對還沒切掉的毛胚也保持的刀頸間隙,以及這些檢查依什麼順序找出每個問題。
- 給考慮讓代理搭配 HiNC 工作的人:從四個模型與工程圖、沒有任何程式可以起步,到八支通過事先定好七條標準中六條的程式;CAM、裝夾與檢查都是代理做的。沒過的那條照實寫成沒過。沒有第二個代理重建這個案例。
來源與備份
| 案例 | 原始檔 | 備份 |
|---|---|---|
| Jetson AGX Thor 鋁機殼 | Antmicro 的 repo(STEP 模型與工程圖) | Showcase-Antmicro-Thor-Enclosure.zip |
zip 裡有本案的 SOURCE.md(寫明改了什麼);Antmicro 原樣的 STEP 模型、工程圖、README 與 Apache-2.0 的 LICENSE;以及代理的工作:CAM 腳本、記下每把刀、每個裝夾與每條通過標準的數字檔、八支程式、1.5 mm 刀的每層切深試驗與驗收結果。夾具網格與依刀具切開的分段程式沒有放進去:zip 裡的腳本會重新寫出它們。