NIST 5 軸試件:圓錐台與截頂方錐
- 原始來源
- S. Moylan, D. Blumenfeld, M. McGlauflin, R. Fesperman, M. A. Donmez(NIST 與 Pennsylvania College of Technology), Evaluation of Proposed Test Artifacts for Five-Axis Machine Tools,ASPE 2011 年會 — tsapps.nist.gov,出版品 909384
- 搜尋關鍵字
Evaluation of proposed test artifacts for five-axis machine tools、NIST cone frustum truncated square pyramid five-axis- 授權
- 美國國家標準與技術研究院(NIST)的正式著作,在美國不受著作權保護(論文自己的註腳;見 NIST 的著作權聲明)。
- 標註
-
Artifact dimensions and cutting conditions after Moylan et al., National Institute of Standards and
Technology (NIST), ASPE 2011. NIST does not endorse this case, HiNC, or any product used here.
論文只有圖 1 的兩張圖面在這裡重製;模型、刀位檔與通用 5 軸機台由超級高科技依論文的圖面自行繪製與計算,見下文與 zip 內的SOURCE.md。 - 關於這個案例
- 兩個為測試五軸工具機而提出的零件,都在五軸同時移動下以 Ø12.7 mm 端銑刀的側刃精加工:傾斜 10° 的 Ø200 mm 圓錐台,與傾斜 20° 的 125 mm 截頂方錐。論文給了兩張圖面與切削條件,但沒有模型、刀具路徑、程式,也沒有機台模型。
故事
一個 AI 代理拿到這篇論文,以及一台以網頁服務執行的 HiNC,只能透過它的 Web API 與公開文件來操作。缺的是:模型、毛胚、夾具、刀具路徑、程式、刀把、合金與機台,而且沒有任何開源 CAM 能算五軸同動的刀具路徑。代理畫出兩個零件,用一支簡短的 Python 腳本自己寫出刀位:圓錐台讓刀具側刃沿著母線,方錐讓每一面的刀軸都通過方錐的軸線。接著由 HiNC 解出一台通用 B/C 五軸機的各軸、檢查碰撞,並寫出 Fanuc G43.4 程式。代理用兩條獨立的路徑播放刀具路徑——在 HiNC 與機台無關的刀位裝置上,以及在機台上——再重播 HiNC 寫出的程式,結果一致才驗收;最後讓第二個代理只拿到書面指示與案例檔案的副本,重建方錐。
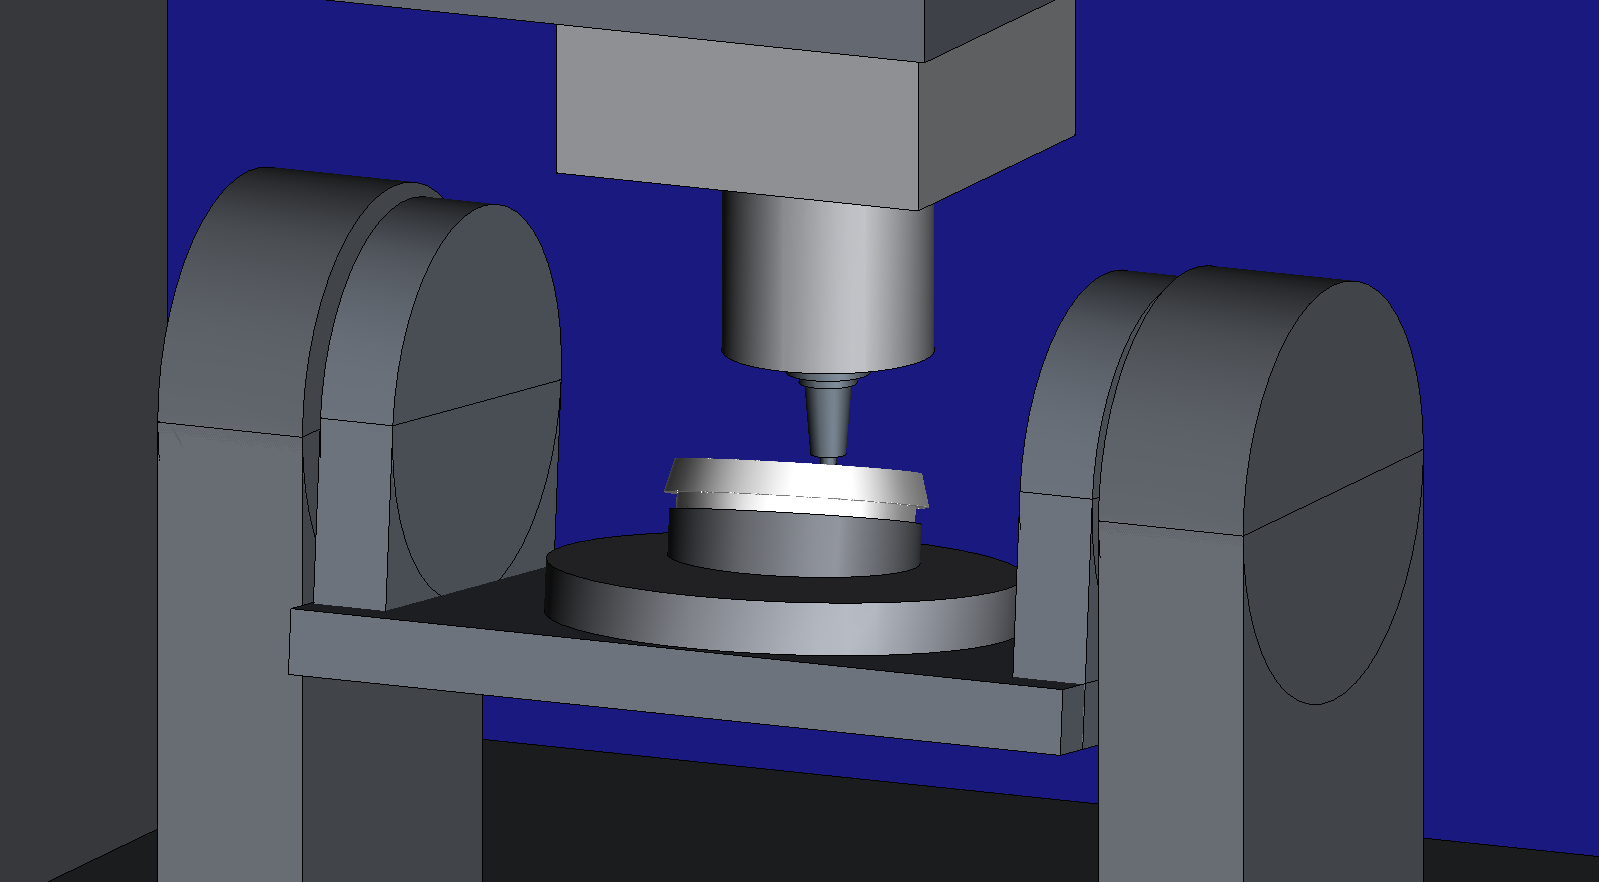
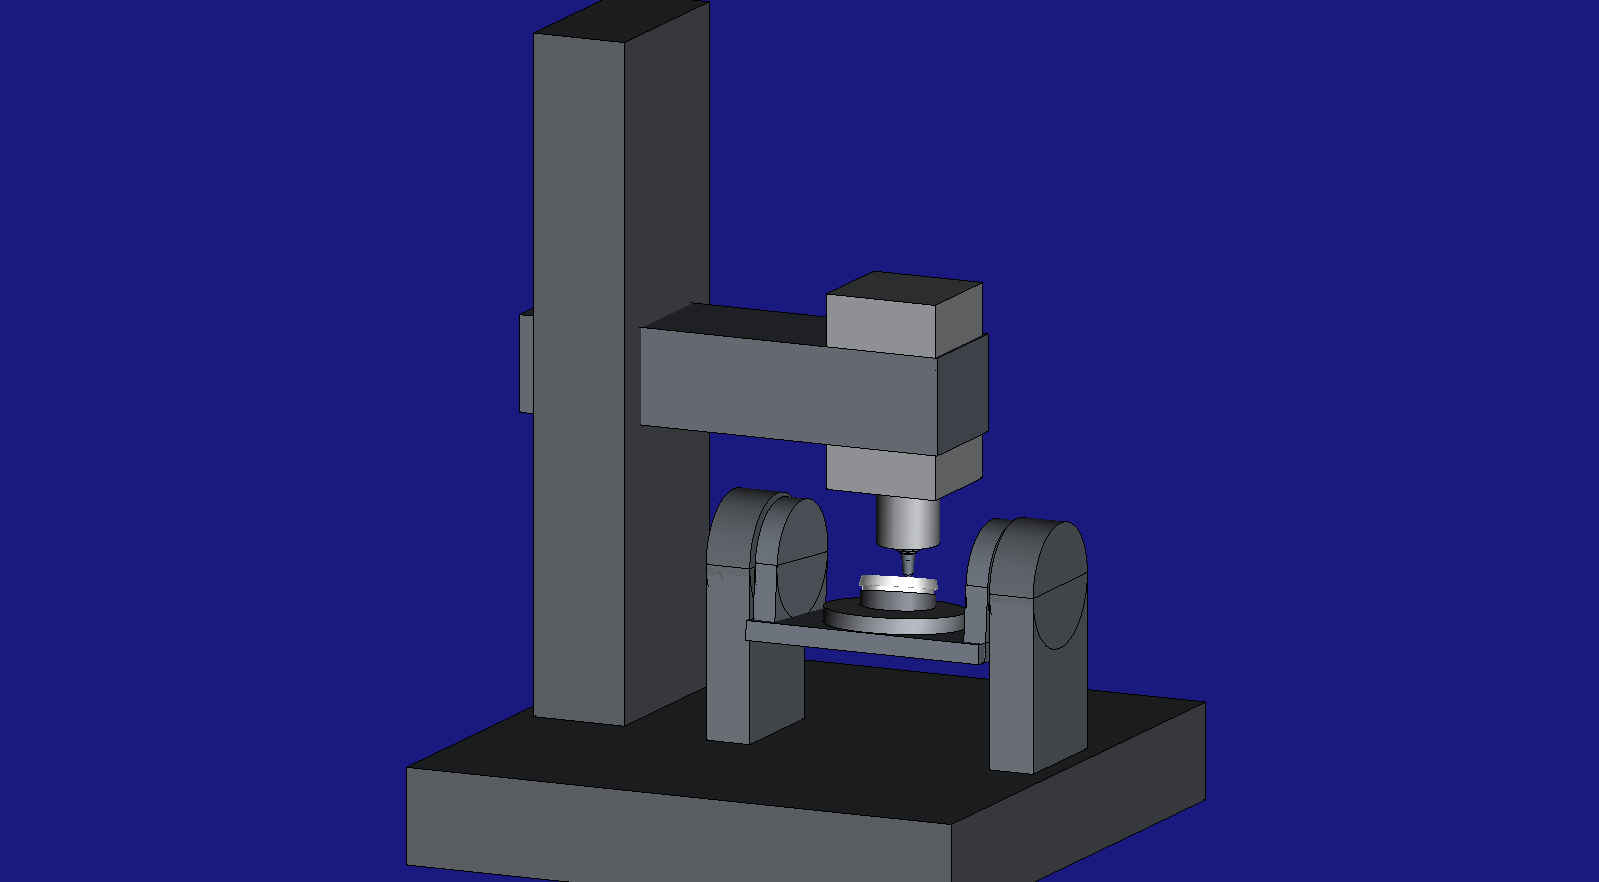
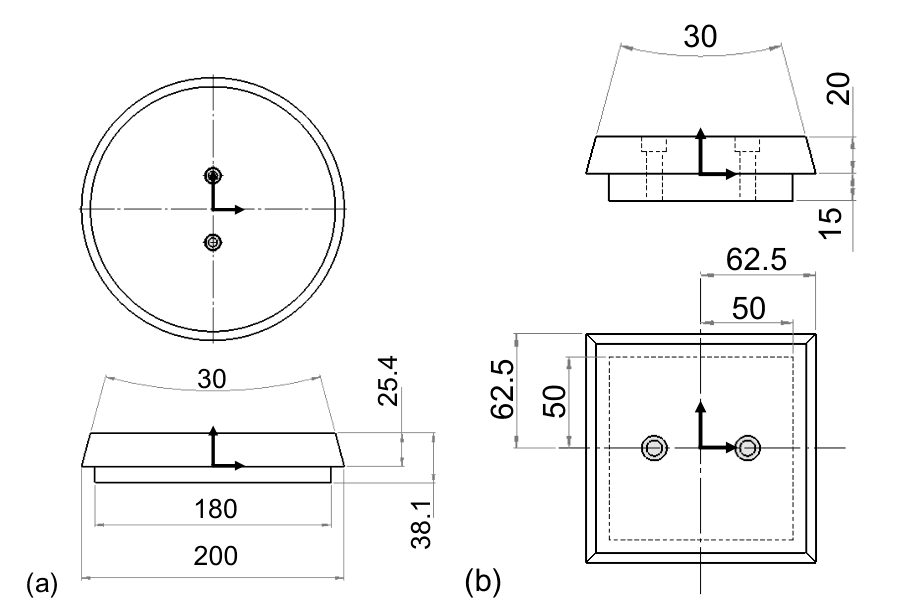
兩張渲染圖由 HiNC 依代理照 Moylan 等人(NIST)的圖面所畫的模型繪出;圖面是論文的圖 1;剖面圖與兩張圖表依代理自己的幾何與 HiNC 寫出的程式繪製。
十四個難題中的四個
半寬還是全寬?
方錐的圖面上標著 62.5 和 50,卻沒說是哪一個尺寸。放大八倍量測,它們和高度共用同一個比例,而且尺寸線都從中心線起算:是半寬,所以方錐底部是 125 mm 見方。圖上的頂面方形,以及論文自己沿一個面延伸 110 mm 的量測圖,都與此一致。
傾斜 10° 還是 15°?
論文兩種傾角都拿圓錐台測過。在 B/C 轉台上,15° 的傾斜加上圓錐 15° 的半錐角,會讓刀軸在進刀點剛好垂直;在那裡 C 軸沒有定義,可能甩半圈。代理選了 10°:HiNC 寫出的程式讓 B 保持在 −25° 與 −5° 之間,C 穩定地繞轉,沒有任何地方甩半圈。
搖籃與主軸頭之間的 3,436 次碰撞
在機台上的第一次播放,回報主軸頭撞到傾斜的搖籃。它看起來像刀具路徑的問題。代理沒有去改刀具路徑,而是用自己的運動學模型算出每個刀位上機台的姿態,得到同一段刀具路徑,也看出原因:主軸鼻端伸進了搖籃的側壁。為另一個案例建這台機台的代理加寬了搖籃,之後再也沒有任何重播發生碰撞。
程式原點要不要跟著傾斜?
零件是斜放的,程式原點可以跟著傾斜。但 HiNC 在機台上播放刀位時用的是程式原點完整的位置與方向,重播寫出的 NC 程式時卻只用工件座標的平移;傾斜的程式原點會讓兩者切在不同的地方,而且不發任何訊息。代理在建專案之前先讀懂 HiNC 怎麼把刀位放上機台,把傾斜做進模型與刀具路徑,程式原點保持與工作台平行、只用平移。機台播放與程式重播的切深峰值相差不到 0.00001 mm。
其餘十個,包括讀得太早的工件座標、起始點落在零件裡面,以及拍圖時伺服器當掉,都在完整紀錄裡。
結果
HiNC 在機台上到得了每一個刀位,兩支寫出的程式重播時每一行都執行到,沒有任何警告或錯誤:圓錐台與方錐在機台上各 36,981 與 29,786 步,仿真加工時間約 272 與 226 秒,機台播放與程式重播的切深峰值一致到 0.00001 mm。依代理自己的幾何檢查,刀把與未切的毛胚保持 9.9 與 11.7 mm 的距離。在一台 32 執行緒的伺服器上,每次播放在 1 mm 下要 5 到 35 秒、0.25 mm 下要 140 到 290 秒;最重的一次讓伺服器的記憶體增加約 1.7 GiB。這裡的一切都是仿真,沒有任何零件在真實機台上切過。
| 關鍵數字 | 意思 |
|---|---|
| 125 mm | 方錐的底寬:圖上的 62.5 從中心線起算,是半寬 |
| 5° 到 25° | 選定傾斜 10° 時,圓錐台的刀軸偏離垂直的角度;傾斜 15° 時進刀點會到 0°,C 在那裡沒有定義 |
| 3,436 → 0 | 搖籃與主軸頭的碰撞:第一次在機台上播放時,以及加寬搖籃之後的每一次重播 |
| 36,981 / 29,786 | 圓錐台與方錐的刀具路徑在機台上的步數;兩支寫出的程式重播各 37,020 / 29,642 步,每一行都執行到,沒有警告、沒有錯誤 |
| 0.00001 mm | 機台播放與重播 HiNC 寫出的程式,兩者的切深峰值一致到這個程度 |
| B −25° 到 −5° | HiNC 寫出的圓錐台程式中 B 的範圍,C 同時轉了七圈;方錐的在 B +5° 到 +40.45°、C −83.19° 到 +83.19° 之內 |
| 9.9 / 4.0 mm | 圓錐台的刀把與光面刀柄在未切的毛胚上方的距離,代理自己的檢查找到的最小間隙(方錐 11.7 / 7.3 mm) |
| 140 到 290 秒 | 在 32 執行緒的伺服器上一次 0.25 mm 播放的時間;最重的一次讓伺服器的記憶體增加約 1.7 GiB |
帶來了什麼
- 給加工工程師:不需要五軸 CAM,也能做解析曲面的五軸側銑。代理寫刀位,HiNC 寫
G43.4程式;在切任何金屬之前,仿真就抓出了容不下主軸頭的窄搖籃;HiNC 讀回的工件座標偏移對照由裝夾算出的值,指出了它必須在什麼時候讀取;代理拿機台的起始位置對照刀長,抓出會把刀具開進零件的起始點。 - 給老師或學生:讀一張只有數字的圖面、一個真實的運動學奇異點以及傾角的選擇如何避開它,還有為什麼一份乾淨的訊息清單不是證明,兩條獨立的路徑才是。
- 給評估是否讓代理搭配 HiNC 工作的人:十四個難題都被找出並解決;第二個代理只拿到書面指示與案例檔案的副本,就重建了方錐,它那次建置裡 HiNC 寫出的程式與原本那支逐位元組相同。人提供伺服器、規則(每個案例一個資料夾,團隊自己做的設定檔與來源的檔案分開)與重新部署,其餘由代理完成。
論文與備份
| 案例 | 設定 | 原始檔 | 原始檔備份 |
|---|---|---|---|
| NIST 5 軸 | 圓錐台傾斜 10°;截頂方錐傾斜 20° | 論文(PDF) | Showcase-NIST-5axis-ConeFrustum.zip |
zip 裡有 NIST 提供的論文原檔、代理依它做的模型、刀位檔與通用機台(在 Setup/ 下),以及代理寫的建案指示。