球刀精修凸、凹曲面的五個走刀方向
- 原始來源
- B. Mikó, B. Varga, W. Zębala, "The Effect of the Feed Direction on the Micro- and Macro Accuracy of 3D Ball-end Milling of Chromium-Molybdenum Alloy Steel",Materials 12(24), 4038(2019)— doi.org/10.3390/ma12244038
- 搜尋關鍵字
ma12244038、The Effect of the Feed Direction on the Micro- and Macro Accuracy of 3D Ball-end Milling- 授權
- CC BY 4.0
- 標註
-
Test-part dimensions, cutting conditions and measured values after B. Mikó, B. Varga, W. Zębala,
Materials 12(24), 4038 (2019), https://doi.org/10.3390/ma12244038. © 2019 by the authors.
Licensee MDPI, Basel, Switzerland. Licensed CC BY 4.0, provided as is, without warranty.
零件模型、程式與圖由超級高科技依這篇論文自行繪製與計算,見下文與 zip 內的SOURCE.md。 - 關於這個案例
- 兩塊 42CrMo4 鋼料,一塊是凸的、一塊是凹的 R45 曲面,用同一支 Ø10 mm 四刃球刀,以五個走刀方向(從沿著圓柱軸到橫跨圓柱)精修;論文量了每一面的粗糙度 Rz 與形狀誤差,但只以圖表發表,沒有模型,也沒有程式。
故事
一個 AI 代理拿到這篇論文,以及一台以網頁服務執行的 HiNC,只能透過它的 Web API 與公開文件來操作。缺的是:零件模型、十支精修程式、預精修後的毛胚、直徑以外的刀具幾何、刀把與機台。代理照論文的圖畫出兩塊零件,各修剪成一條橫跨整個曲率的 10 mm 帶,自己寫出十支來回走刀的程式,透過 Web API 建好專案、十支都播完。第一次播放之前,它先寫下怎樣算過、要比什麼;之後每個數字都拿第二個數字核對:去除量對毛胚與設計之間的體積、切完的面對設計、力對同一組作者後來的量測、刀具的彎曲對樑的公式。
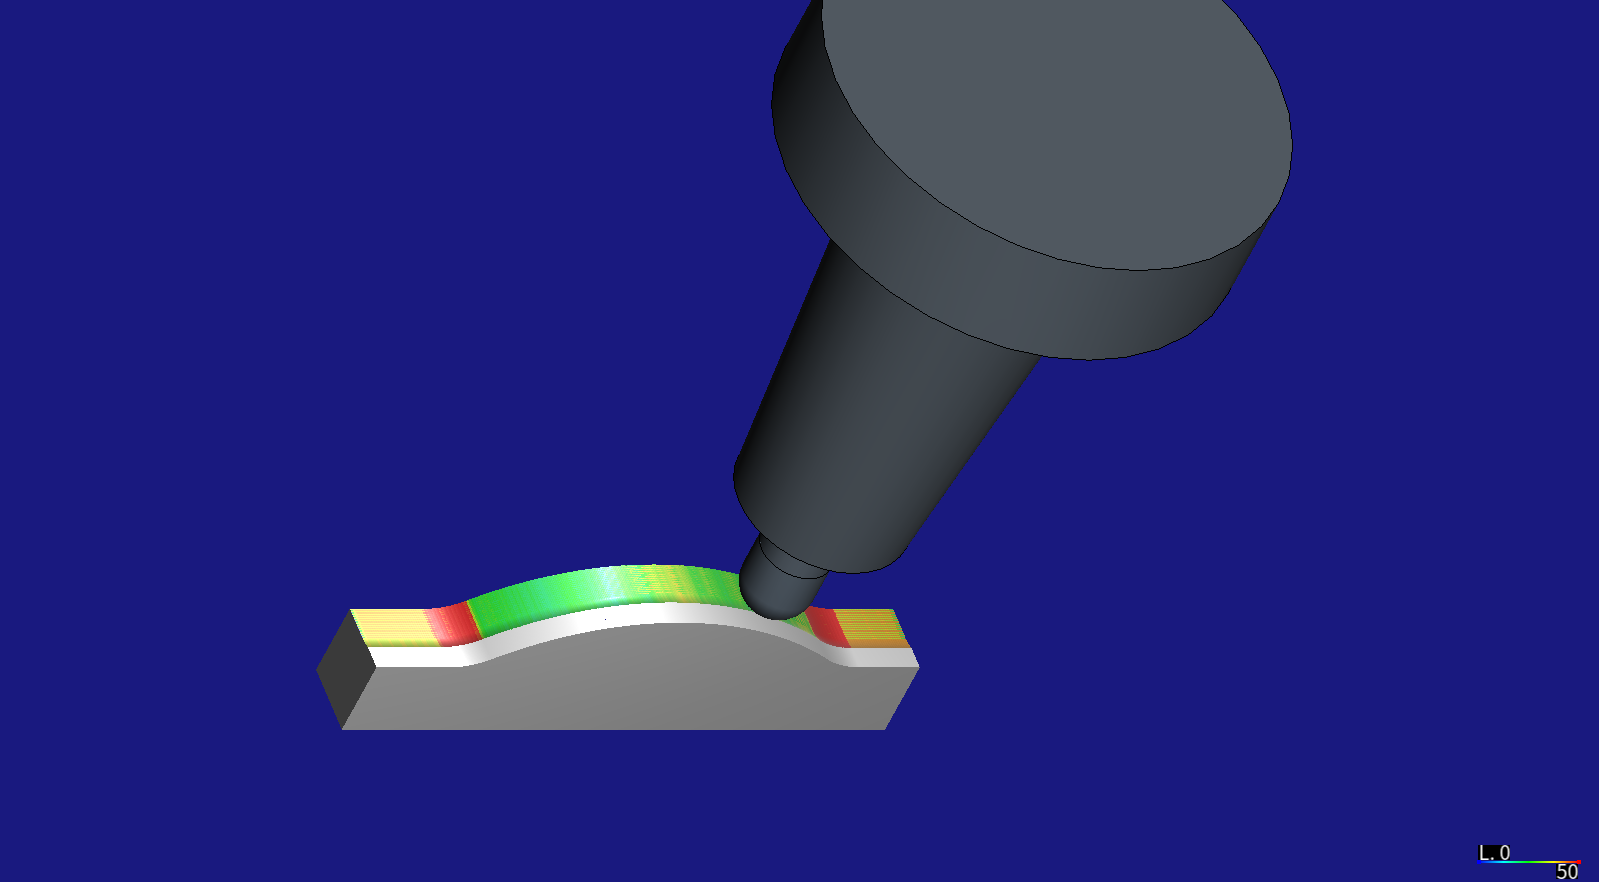
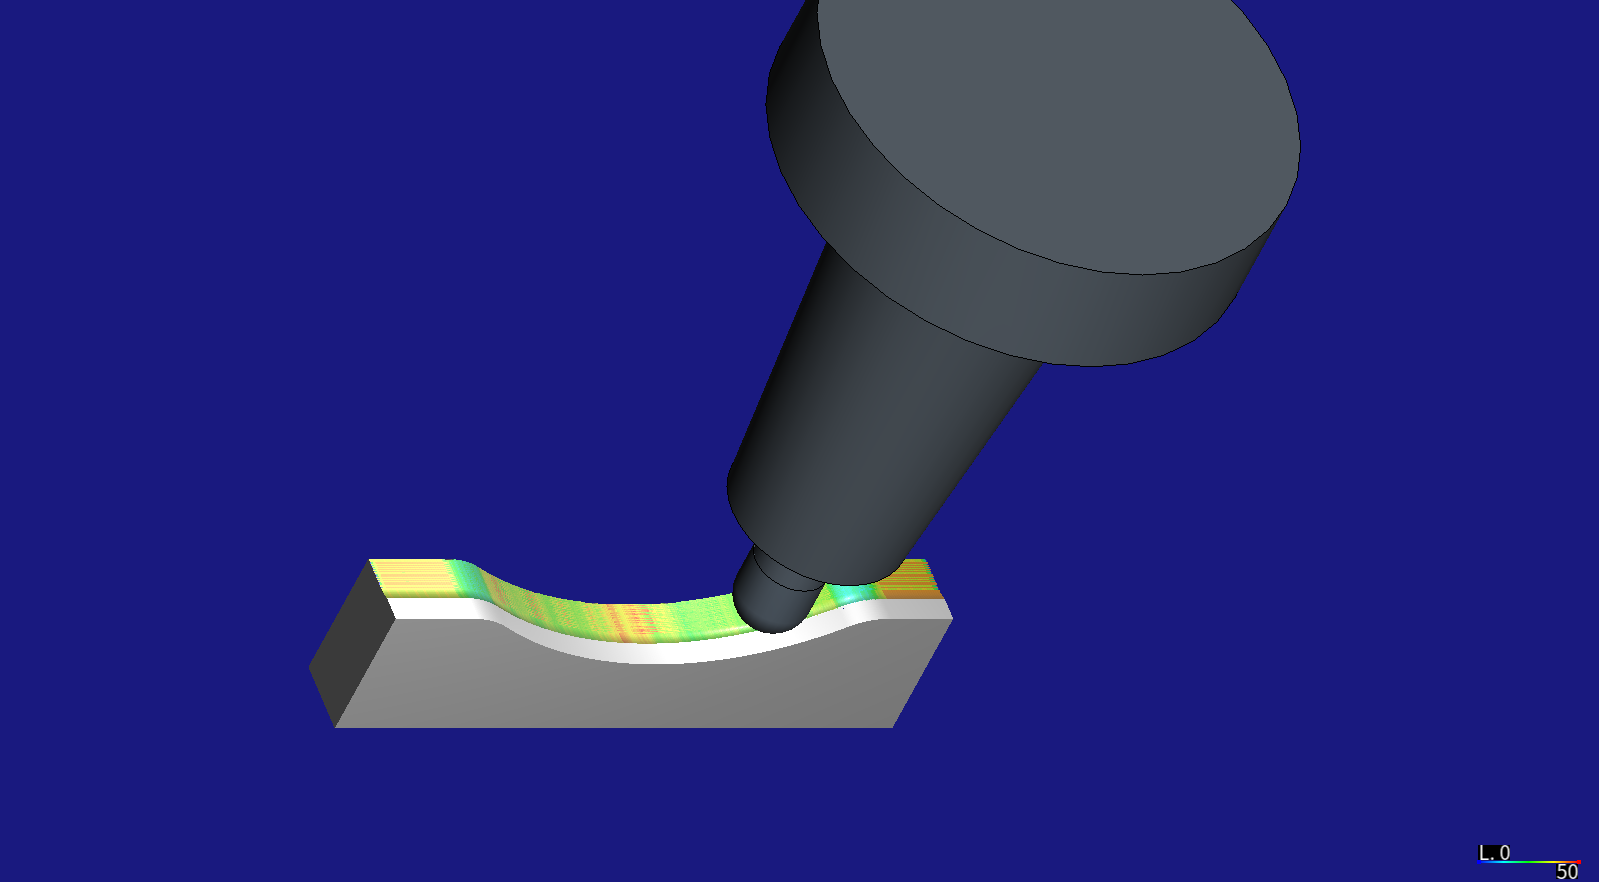
圖由 HiNC 依代理照 Mikó、Varga、Zębala 論文(CC BY 4.0)的圖所畫的模型繪出。
十三個難題中的四個
兩篇論文,兩個截面
論文給了曲面法向的範圍與 R10 過渡;同一批零件後來的另一篇論文給了高度與平台寬度。在圓角相切的條件下,三個值不可能同時成立。代理照案例本身的論文建截面(它的粗糙度量測位置也印證了這個截面),並記下差異:約 1 mm,只在過渡圓角。
找不到規格表的刀
刀具製造商的網路商店與型錄都已經沒有這支刀。一份經銷商列出的製造商料號表給出了它的柄徑、全長與刃長;螺旋角、前角與刃口圓照鋼用碳化鎢球刀的常見值選定,並標明是選的。五個方向用的是同一支刀,比的是各方向之間的排序。
只有圖表,沒有數字
每一個量測值都是圖表上的一個點。代理寫了一支腳本,從 PDF 內嵌的原圖依格線與系列顏色讀值;第一版讀偏了半格,一張疊上讀點的檢查圖把它抓了出來。讀到的值再代入論文自己的迴歸式核對,結果一致。
代理自己的錯
第一次粗跑回報刀具撞到夾具。原因在代理寫的程式:它先取消刀長補正、再移到安全高度,結果移到那個高度的是主軸端面,刀尖低了 100 mm。程式改成先回到安全高度再結束,之後每一次都乾淨。
其餘九個,包括拿哪一種力去和量測比、一個把去除量算成好幾倍的移除率,以及一張需要自己一支程式才拍得出來的圖,都在完整紀錄裡。
結果
十支程式都播到最後一行,沒有任何警告或碰撞,切完的面有 95% 離設計不到 2.7 µm。平均切削力隨方向最多只變五分之一,8.7 到 10.9 N;它沿一道刀路的起伏卻變得多得多,從沿著圓柱軸時的 1% 到橫跨時的 31–49%,而且把方向排出和量到的粗糙度相同的順序。同一組作者後來量了橫跨圓柱時的力,10.6 到 14.9 N;仿真是 10.6 到 10.9 N。這些力沿曲面法向只讓建模刀具的刀尖移動百分之幾微米,約是量到的 10 到 53 µm 形狀誤差的千分之一。每次播放在一台 32 執行緒的伺服器上不到兩分鐘。這裡的一切都是仿真,沒有任何零件真的切過。
帶來了什麼
- 給加工工程師:在固定的跨距、切深與進給下,走刀方向改變負載沿一道刀路的起伏,遠多於改變負載的大小;在這個案例裡,負載最穩的方向,量到的粗糙度也最低。仿真可以在切削之前依這個起伏把方向排序;形狀誤差不是刀具撓曲造成的,在最穩的方向也已經很大,原因在仿真的模型之外。
- 給老師或學生:這裡的跨距殘留高度是 0.56 µm,量到的 Rz 卻是 3–8 µm,所以粗糙度不是幾何造成的;走刀橫跨曲率時接觸點為什麼會在球上移動;以及怎麼拿仿真的力和一份平均方式相同的量測比對。
- 給評估是否讓代理搭配 HiNC 工作的人:一個只有論文的實驗被重建出來,CAM 程式由代理自己寫,每個數字都拿第二個數字核對,所以結果能分清楚力模型答得了什麼、答不了什麼。播放只花幾分鐘,讀論文才是大部分的工作。
論文與備份
| 案例 | 設定 | 原始檔 | 原始檔備份 |
|---|---|---|---|
| 球刀走刀方向 | 凸、凹 R45 曲面,各五個走刀方向 | 論文 | Showcase-Materials2019-42CrMo4-BallEnd.zip |
zip 裡有出版社提供的論文原檔,以及代理依它推出零件與程式的腳本與數值(在 Setup/ 下)。