火星車輪:人字形輪刺之間 0.75 mm 的輪皮(4 軸)
- 原始來源
- 只取數字、沒有模型:A. Rankin 等(噴射推進實驗室 JPL),Assessing Mars Curiosity Rover Wheel Damage,IEEE Aerospace Conference 2022(JPL 網站上的 PDF);E. Lakdawalla,Curiosity wheel damage: The problem and solutions,行星學會(The Planetary Society),2014(planetary.org);真實輪子的照片見 NASA 的頁面 Curiosity's and Perseverance's Wheels。
- 搜尋關鍵字
Curiosity's and Perseverance's Wheels、Rankin 2022 Mars rover wheel wear、Curiosity wheel damage Planetary Society- 授權
- 只從來源取事實(尺寸與數量)。這裡看到的輪子是超級高科技的代理依這些數字自建的模型;NASA 的示意圖沒有轉載,因為 NASA 的影像不屬於公有領域,推廣以外只能作編輯用途。
- 標註
- Wheel numbers: NASA/JPL-Caltech, The Planetary Society. Rebuilt for machining simulation by Tech Coordinate's agent; not a NASA or JPL design file and not endorsed by NASA.
輪子的數字來自 NASA/JPL-Caltech 與行星學會;加工模擬用的模型由超級高科技的代理重建,不是 NASA 或 JPL 的設計檔,NASA 未為本案背書。 - 關於這個案例
- 好奇號(Curiosity)的輪子各由一整塊鋁銑出來:含輪刺直徑 500 mm、寬 400 mm,19 道 7.5 mm 高的人字形輪刺(grouser),輪刺之間的輪皮只有 0.75 mm,JPL 說這是「當年能加工的最薄」。
故事
這顆輪子沒有授權乾淨的 CAD 模型,所以一個 AI 代理依公開的數字自己建模,人字的形狀是看照片估成數字,沒有描任何圖面。它用程式產生一台帶 A 軸轉台與尾座的 4 軸機,寫出一個輪面節距乘全寬的粗、精加工程式,並透過 Web API 操作 HiNC。刀具一直對著輪心、由轉台轉動工件:如果轉台分度、刀具走平面,59 mm 寬的槽底會是一條弦,中間比兩側高 1.8 mm,是輪皮的 2.4 倍。代理在第一次播放前寫下通過標準,先跑修剪過的小程式,再跑整個槽。
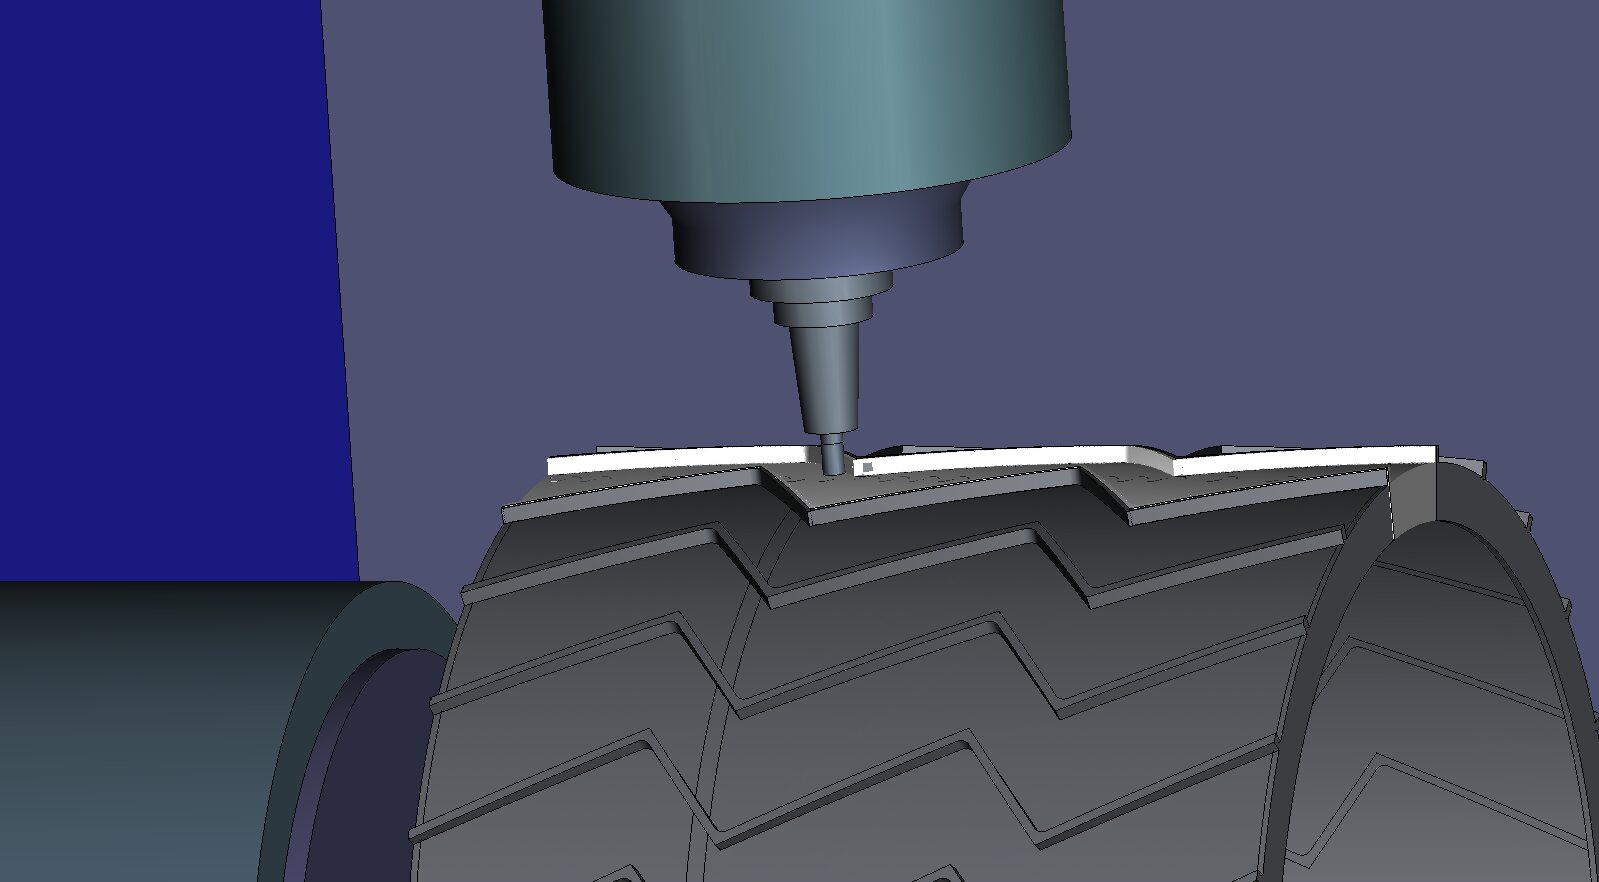
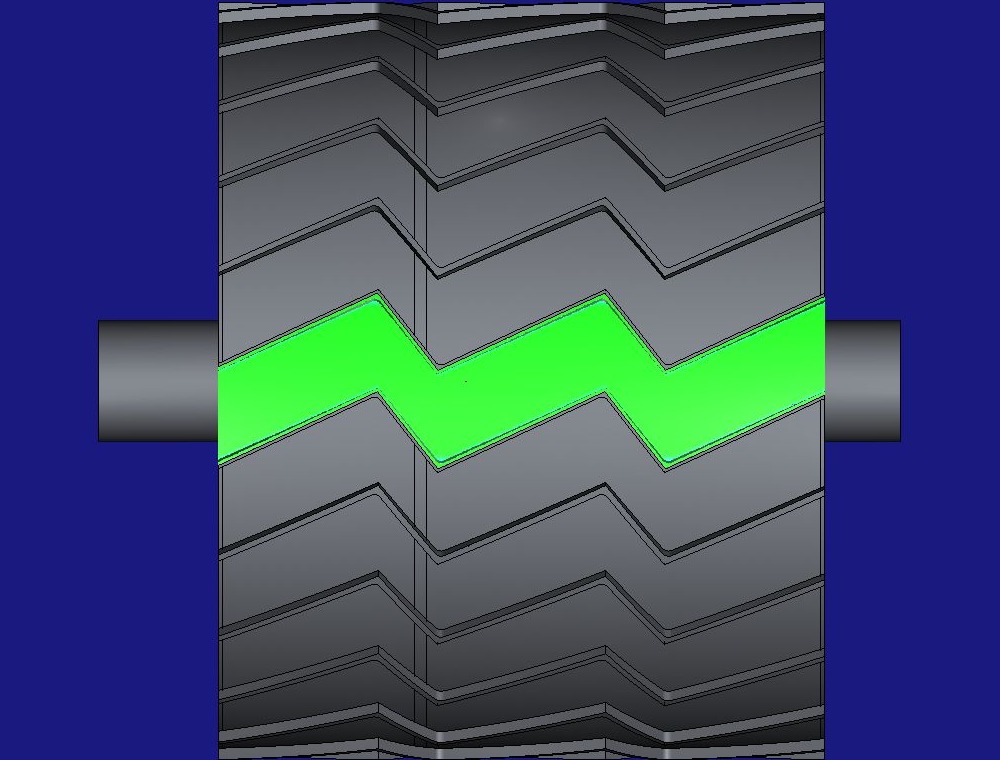
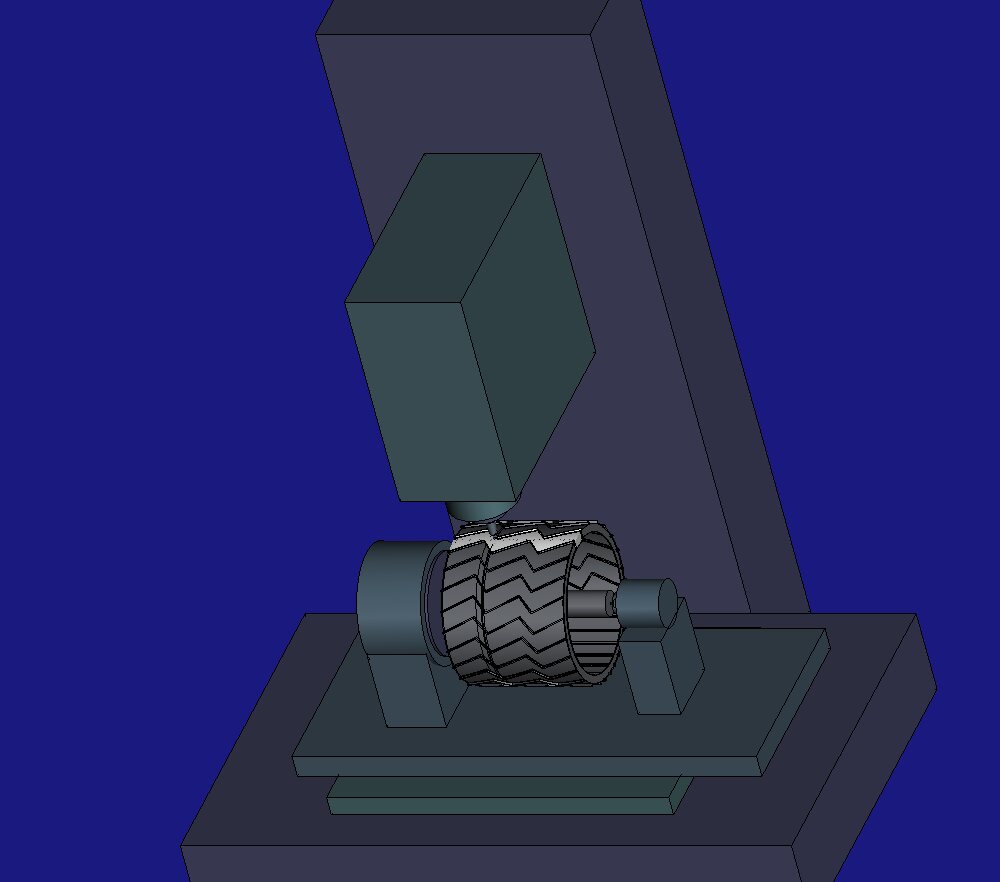
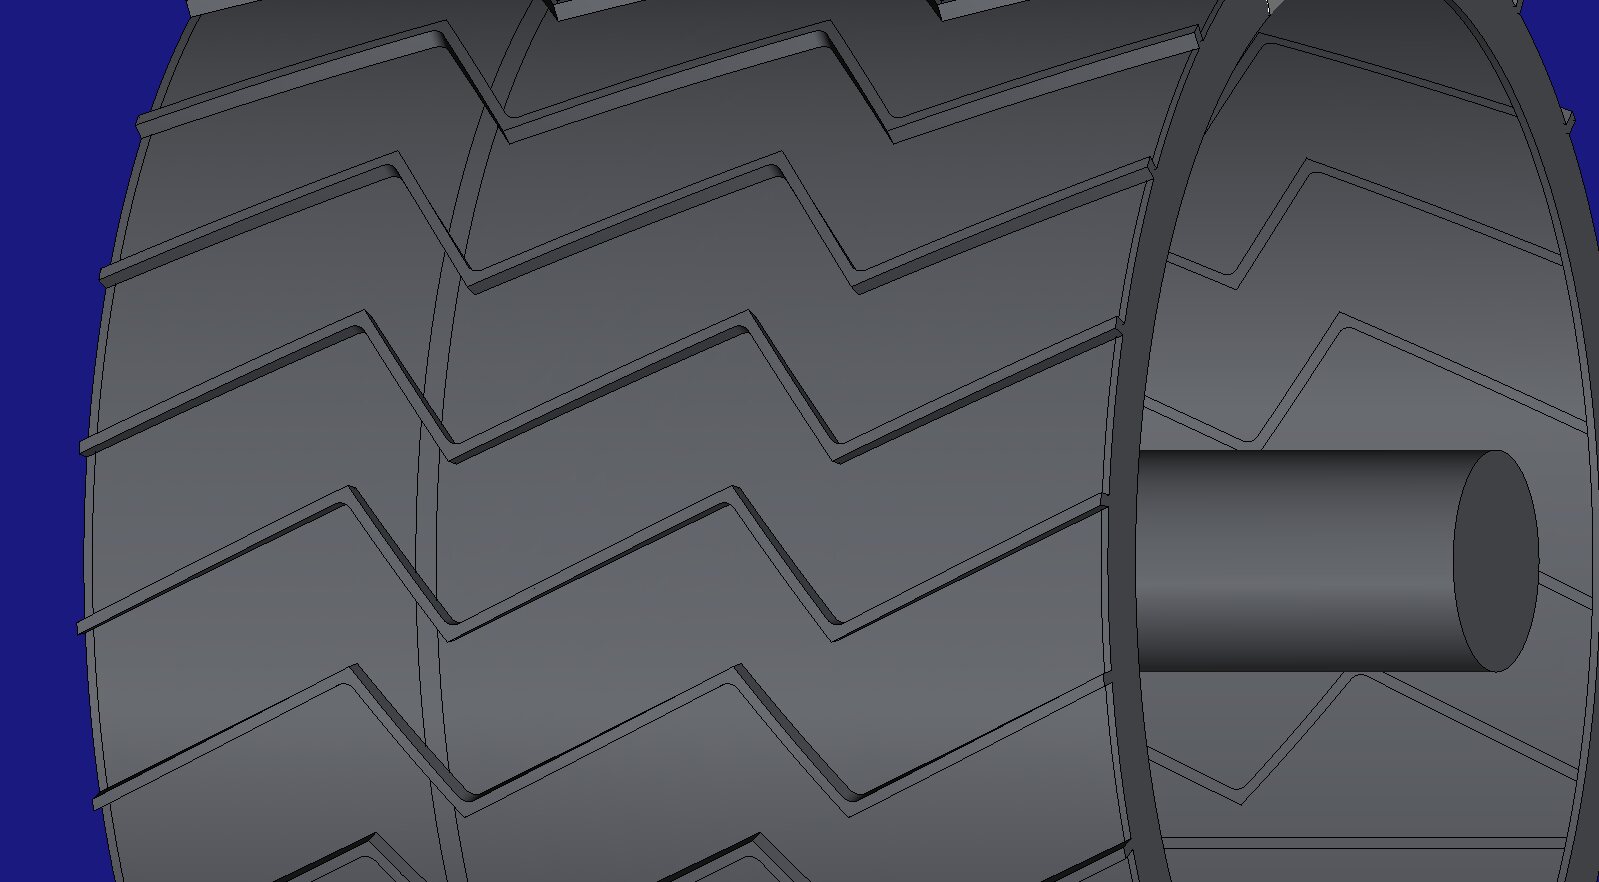
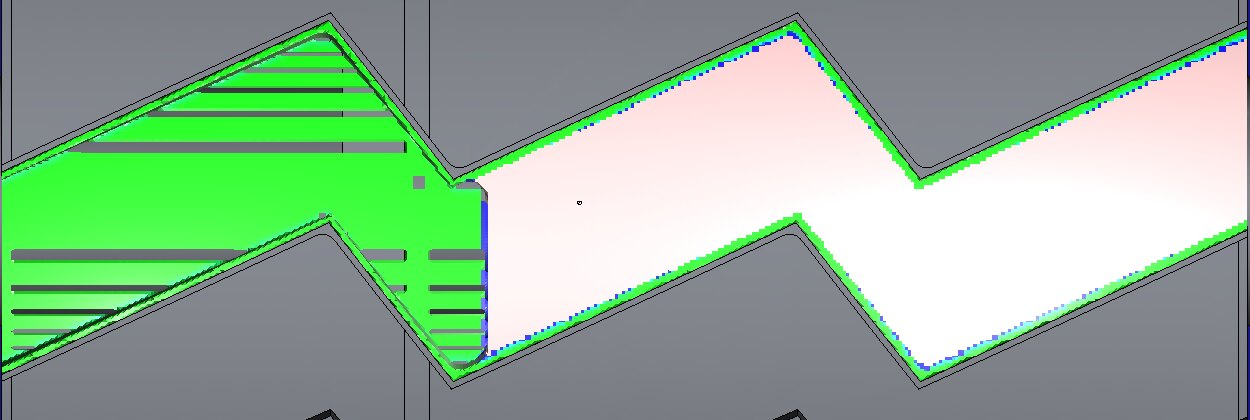
HiNC 的畫面依超級高科技的代理用公開數字自建的輪子模型繪出;輪面展開圖則由代理自己的腳本,依這個模型與它寫的程式畫成。都不是 NASA 或 JPL 的設計檔。
十個難題中的四個
格子比輪皮粗
HiNC 的工件是一格一格的立方體,而輪皮只有 0.75 mm。代理在修剪過的程式上把成品沿半徑方向量:格寬 1 mm 時 18% 的量測線完全找不到輪皮,比對會把它讀成破洞;0.25 mm 時每條線都量到 0.750–0.767 mm。驗收改用 0.125 mm,輪皮裡有 6 格。
粗加工超過主軸
在修剪過的程式上,用 HiNC 的 AA7075 切削資料,粗加工峰值到主軸短時功率的 1.12 倍。代理把超過的步追到三種讓 Ø12 刀整刀寬吃料的動作:從開口端切入、沿牆橫移,以及人字陡峭段每趟的末端(牆在圓周方向每 6 mm 步距錯開 7.5 mm)。只把這三種動作降到 60% 進給,整條槽就回到額定內。
控制器對進給的讀法
Fanuc 控制器把轉動 A 軸的單節當成毫米與度混合的合成距離。照刀尖速度寫 F 的話,繞輪子的那幾趟在這個半徑會慢四倍左右。代理把每個單節的 F 都換算成刀尖真正的進給,HiNC 讀回來的粗加工刀尖進給正是 2,880 mm/min。
兩側的輪緣是往內的
建案大綱原本以為兩側有凸出輪面的輪緣、要檢查刀把對它的間隙。照片側面看得到輪刺端點的鋸齒(凸出的輪緣會把它遮住),所以輪緣做成從輪皮往內的側壁、槽在兩端開口;刀把的間隙改查實際存在的東西:輪緣、相鄰的輪刺、心軸、轉台與尾座。
其餘六個,包括同一顆輪子有三個公開直徑、用三軸走平面的槽底不是多留 1.8 mm 就是切穿、徑向刀具留下的牆與徑向平面差 0.15 mm、輪皮其實是被刀具往外拉而不是往下壓,都在完整紀錄裡。
結果
兩支程式每一行都跑完、沒有任何碰撞,比對結果整條槽都在設計的 ±0.1 mm 以內;成品上沿半徑方向穿過槽底的 5,344 條量測線,量到的輪皮都是 0.750–0.759 mm,沒有任何破洞。用 HiNC 內建的 AA7075 切削資料,原計畫的粗加工最高到主軸短時功率的 1.08 倍;只把全刀寬槽銑的動作放慢之後,峰值降到 0.84,時間多 5%。一個槽要切 5 分 33 秒,整顆輪子 27 個槽約 2.2 小時;整個槽在 32 核的伺服器上模擬 19 分鐘。這些都是仿真,沒有在實機上切過任何輪子。
| 關鍵數字 | 意思 |
|---|---|
| 0.750–0.759 mm | 成品上沿 5,229 條徑向量測線量到的輪皮厚度;設計 0.75 mm,5,344 條線中沒有任何破洞 |
| 18% | 格寬 1 mm 時完全找不到輪皮的量測線比例(修剪過的程式);0.25 mm 與 0.125 mm 時一條都沒有 |
| 1.08 → 0.84 | 粗加工主軸功率比的峰值:原計畫 → 只把全刀寬槽銑的動作降到 60% 進給 |
| 183 N | 粗加工時沿刀軸、把輪皮往外拉的力(中位數);精修槽底時是 24 N |
| 5 分 16 秒 → 5 分 33 秒 | 一個槽的模擬切削時間:原計畫 → 修訂後(+5.3%) |
| 約 2.2 小時 | 整顆輪子 27 個槽的銑削,依槽底面積換算(本槽的 23.9 倍),不含換槽與換刀 |
| 98.4% | 從 Ø500 × 400 的料銑成這顆輪子要切掉的比例,依代理的模型計算 |
| 14 與 19 分鐘 | 兩趟整槽驗收在 32 核伺服器上的執行時間,含比對與匯出 |
帶來了什麼
- 對加工工程師:在任何一刀切下去之前,HiNC 就說清楚了:刀具一直對著輪心、格子夠細才看得到這層薄輪皮;粗加工會在哪裡超過主軸、修正要付出多少時間。輪皮被刀具往外拉時會變形多少,不在仿真裡,因為工件被當成剛體。
- 對老師或學生:薄壁圓筒為什麼要讓刀具對著輪心銑;控制器怎麼讀轉動旋轉軸的單節的進給;模擬的格子為什麼要比最薄的壁還細;之字形挖槽在哪裡會變成全刀寬槽銑。
- 對評估要不要讓代理搭配 HiNC 的人:從論文裡的一張表和一張照片,做到一個驗收過的四軸仿真,模型、機台和程式都是自己建的,並依 HiNC 的建議修了一次;通過標準在第一次執行前就寫定,沒有另一個代理重建這一案。
本案只從來源取數字,沒有原始檔需要備份;上面的連結可以找到原始資料。