BCAM 薄葉片:下刀前就分出高下的兩種 5 軸側銑精修
- 原始來源
- K. Rajain, G. Gómez Escudero, M. Bizzarri, H. Gonzalez Barrio, A. Calleja-Ochoa, L. N. López de Lacalle, M. Barton(Basque Center for Applied Mathematics 與 University of the Basque Country),High-quality smooth finishing of blade-like geometries via G1 multi-pass 5-axis flank CNC machining using conical cutting tools,Zenodo,2025 — zenodo.org/records/15830311;論文發表於 The International Journal of Advanced Manufacturing Technology 136, 4383–4397 (2025),DOI 10.1007/s00170-024-14898-6
- 搜尋關鍵字
zenodo 15830311、G1 multi-pass 5-axis flank CNC machining conical- 授權
- 資料集:創用 CC 姓名標示 4.0 國際(CC BY 4.0),依現狀與可取得的狀態提供,不附任何擔保。期刊發表的論文不是開放取用;本案從論文取用的少數事實,是在 BCAM 典藏庫的作者投稿版(CC BY-NC-SA 3.0 ES)讀到的,該檔沒有保留,取用的每一項都在完整紀錄裡寫明。
- 標註
-
NC programs, blade models and deviation map: K. Rajain, G. Gómez Escudero, M. Bizzarri, H. Gonzalez
Barrio, A. Calleja-Ochoa, L. N. López de Lacalle, M. Barton, Zenodo (2025),
https://zenodo.org/records/15830311, licensed CC BY 4.0. Tech Coordinate changed two lines in each of
the three G1 programs, cut copies of 03 and 04.3 short for the two close-up pictures only, placed and meshed the blade model, and made the machine, fixture, tools and
holders; the authors do not endorse Tech Coordinate, HiNC or this case.
超級高科技改了三支 G1 程式各兩行、為兩張特寫圖把 03 與 04.3 的複本截短(只用於圖)、擺放葉片模型並轉成網格,也製作了機台、夾具、刀具與刀把。推導或選定的一切,在 zip 內的SOURCE.md有摘要,並在Setup/case-numbers.json逐值列出、附上理由。原作者未為超級高科技、HiNC 或本案例背書。 - 關於這個案例
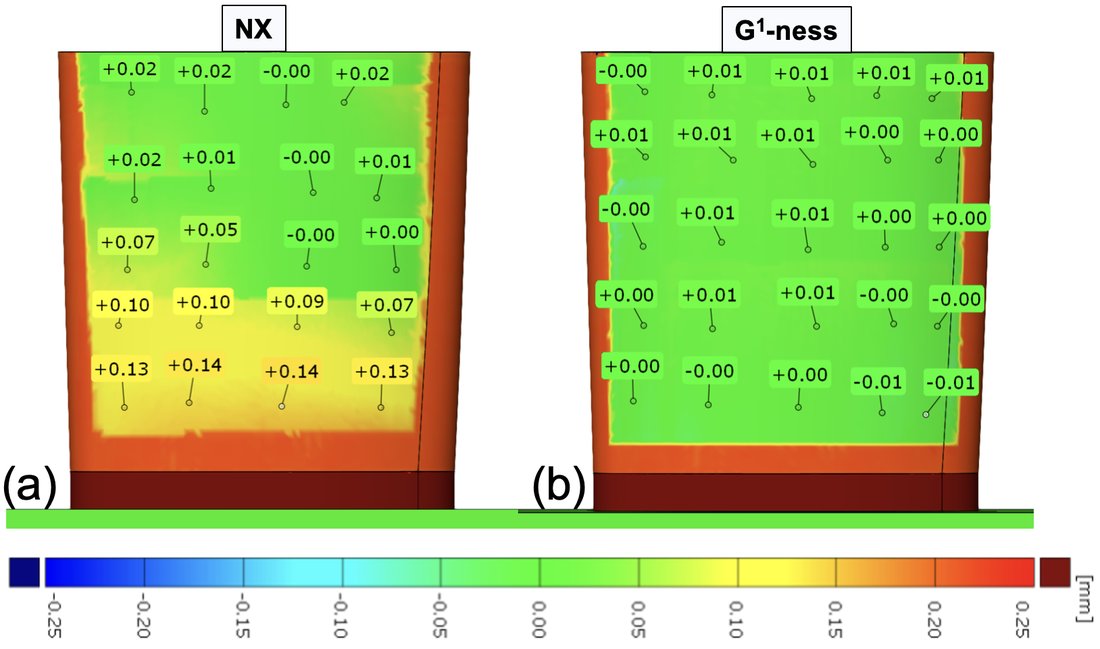
- 一塊 60 × 50 × 60 mm 的 AISI 1045 鋼料,要加工成一片薄的葉片狀零件:先三軸粗加工,再用球刀繞葉片一整圈做五軸半精加工,最後用錐度刀(6° 錐度、半徑 3 mm)的側刃精修葉面,每道切深 19 mm。資料集給了六支 Heidenhain TNC 程式:粗加工、半精加工、一支由商用 CAM 軟體(NX)產生的精修程式,以及三支由作者自己的 G1 演算法產生、每道一支的精修程式;另外給了以 NURBS 曲面表示的葉片,以及兩種精修在實際零件上留下的偏差:NX 在靠近底部處最多 +0.14 mm,G1 在 ±0.01 mm 內。資料沒有給機台、夾具、刀把、三支刀中兩支的尺寸,也沒有給葉片在程式裡的位置。
故事
一個 AI 代理以這些檔案為起點,使用一台以網頁服務執行的 HiNC,只透過它的 Web API 操作;它依 HiNC 的公開文件工作,只有在需要解釋某個結果時,才讀了 HiNC 的原始碼。它只用半精加工程式把葉片擺進程式的座標系,這樣精修程式就不會因為擺放方式而必然吻合;從刀具路徑本身推出缺少的刀具;選了一台通用的 B/C 雙轉台五軸機台,以及 G1 程式自己的原點平移所指向的墊高塊;並把每支刀裝進刀把,伸出量取工廠會用的長度。在任何模擬之前,代理先用自己寫的一支短腳本,讓錐度刀沿每一道精修刀路掃過,預測出論文量到的偏差圖。接著 HiNC 播放這些程式本身:粗加工與半精加工只跑一次,兩種精修都從記錄下來的那個工件接著跑;代理再在論文的 45 個量測點讀取精修完成的葉面。
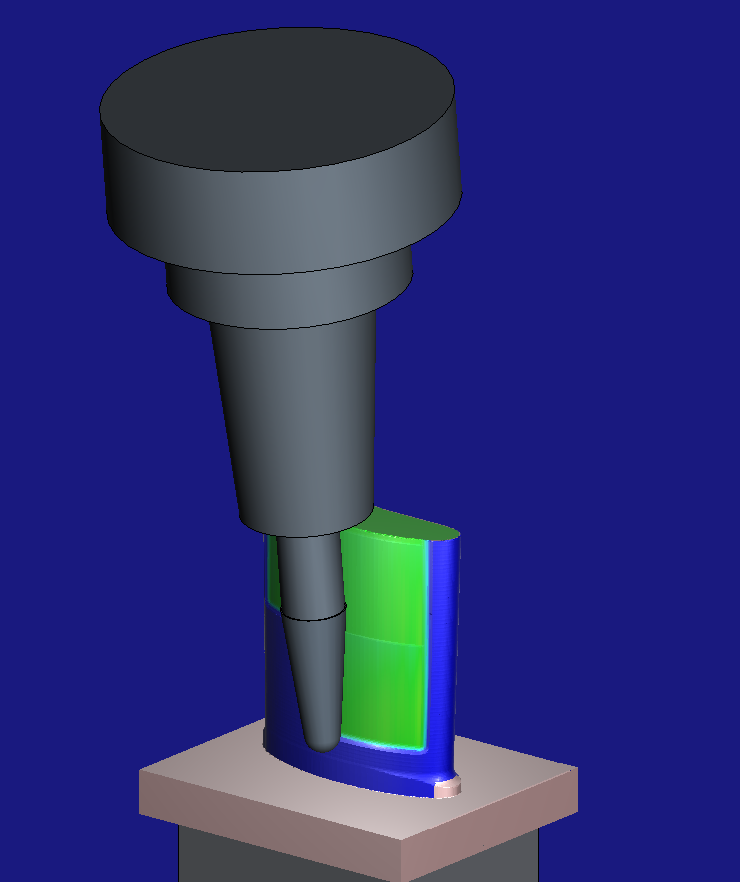
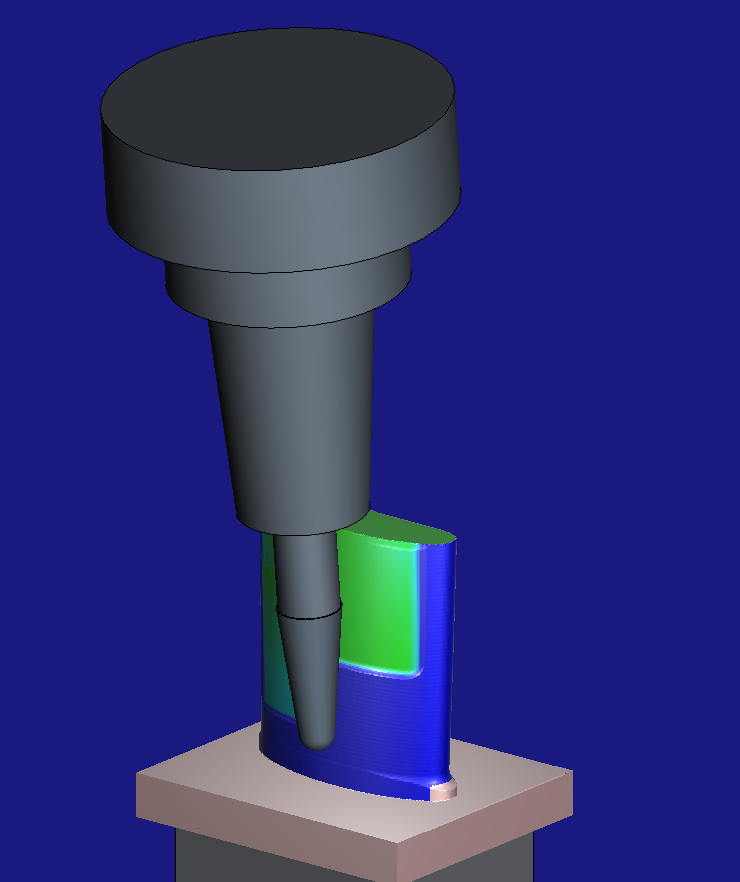
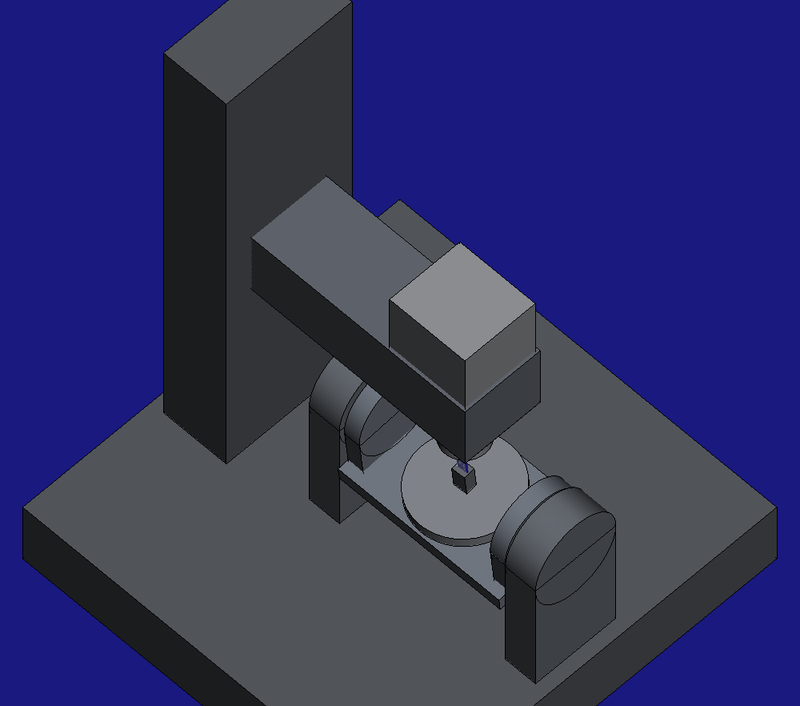
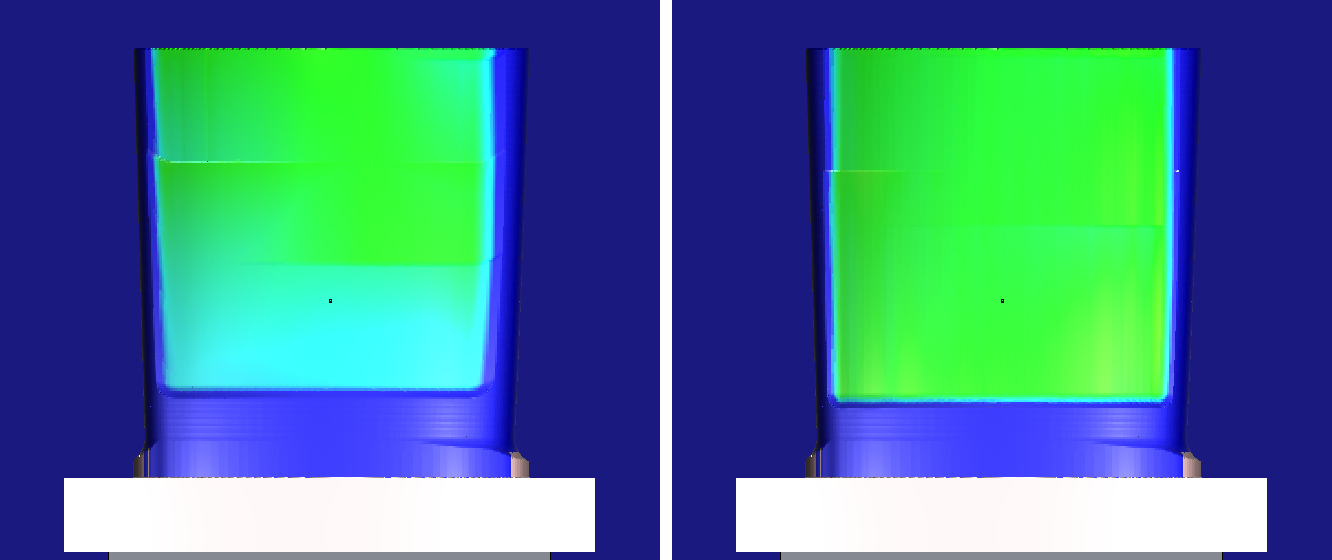
圖由 HiNC 依 K. Rajain 等人的 NC 程式與葉片模型繪出(Zenodo 15830311,CC BY 4.0)。
十一個難題中的四個
G1 程式呼叫 0 號刀
在 TNC 上,0 號刀是長度為 0 的零刀,所以沿著刀路走的是主軸的刀長基準點。在實機上,留在主軸裡的刀會懸在這個點下方 127 mm 處,沿著一支隨轉台轉動的傾斜刀軸,任何工件座標偏移都無法把切削位置補回來。照原樣單獨播放時,公開的 04.1 讓模擬的主軸上沒有刀:一刀都沒切,主軸頭卻撞進零件 61 次。代理改播放呼叫 22 號刀的複本,也就是 NX 程式用的那支錐度刀。
「半徑 3 mm」量的是什麼?
若讀成半徑 3 的刀尖球,刀具在三道 G1 刀路與 NX 程式上面兩道刀路上都離設計 0.28–0.30 mm,從刀尖上方 3 mm 到 23 mm 都一樣。不隨高度變大的間隙是半徑錯了,不是角度錯了:3 mm 是 6° 錐面往下延長、與刀尖平面交會處的半徑,刀尖球的半徑則是 3·cos 6°/(1 − sin 6°) = 3.332 mm。換成這支刀,每一道 G1 刀路的刀腹都落在設計的約 −0.02 到 +0.01 mm 內。
葉片在哪裡?
CAD 與程式用的是不同的座標系,也沒有給兩者之間的轉換。若把葉片對著精修程式擬合,兩者就會因為擬合方式而必然吻合,所以代理改對半精加工程式擬合:它的球刀以同一個固定距離繞葉片一整圈。擬合的結果是一次換軸,加上一個把 CAD 原點移到料塊中心上方的平移(30 與 25 mm,差距在 3 µm 內),殘差 2.2 µm。
下刀前就已知道
代理自己寫的刀具掃掠計算,在任何模擬之前就寫好,和 HiNC 沒有共用任何程式碼,卻已經把量測偏差圖的 NX 那一半重現到平均 0.002 mm:論文量到的 +0.14 mm,本來就在 NX 程式自己刀路的幾何裡。不需要刀具或零件的變形來解釋它。
其餘七個,包括一個名稱看似精修面、其實是葉片另一面的資料檔,以及本案解讀為來自轉台中心上預設點的原點平移(墊高塊的高度也依此而定),都在完整紀錄裡。
結果
整條流程以 0.0625 mm 播放:粗加工與半精加工只跑一次,197,265 步,兩種精修再從它記錄下來的工件接著跑;每一行都執行到,沒有碰撞,也沒有快移切入材料。在論文的 45 個量測點上,加工完成的零件與論文印出的數值平均相差 NX 0.0019 mm、G1 0.0047 mm;NX 最下面幾排讀到 +0.070 到 +0.141 mm,論文量到的是 +0.07 到 +0.14,G1 的 25 個點則都在 0.024 mm 內。代理在任何模擬之前寫好的掃掠計算,在每一個點都和 HiNC 相差不到 0.002 mm。在一台 32 執行緒的伺服器上,粗加工與半精加工花了 1 h 54 min,每種精修約兩分鐘,記憶體取樣峰值 13.45 GiB。粗加工與半精加工接近尾聲時,代理被要求在長時間播放時邊播邊看;從那時起到兩種精修結束,它都檢查了警報、接觸與負載,沒有一次發現警報。這裡的一切都是仿真;真正切過的只有論文作者的零件,本案拿來比對的是他們量到的偏差圖。
| 關鍵數字 | 意思 |
|---|---|
| 0.0019 mm | NX 的 20 個點:HiNC 讀值與論文量測的平均差(最大 0.0059 mm) |
| 0.0047 mm | G1 的 25 個點:平均差(最大 0.024 mm) |
| +0.070~+0.141 mm | NX 最下兩列,HiNC 讀到的餘料;論文量到 +0.07~+0.14 mm |
| 0.0018 mm | 45 個點上,HiNC 與代理在任何模擬之前寫下的幾何預測的最大差 |
| 1 h 54 min | 粗加工與半精加工(197,265 步)在伺服器上的執行時間;仿真的加工時間 34 分 55 秒 |
| 約 2 分鐘 | 每種精修從記錄下來的工件接著跑(仿真的加工時間 24.8 與 21.6 秒) |
帶來了什麼
- 給加工工程師:只憑程式、在切下任何金屬之前,就分出兩種精修策略的高下:NX 程式在葉面下方留下最多 +0.14 mm,G1 程式在論文的 25 個點上都在 0.024 mm 以內。粗加工與半精加工記錄下來之後,每試一種精修方案,在記錄下來的工件上只要約兩分鐘的伺服器時間。
- 給老師或學生:錐度刀的側刃沿五軸刀路掃過時,怎麼會留下越靠近刀尖越厚的餘料;怎麼對照程式讀懂型錄上的「半徑 3 mm」;怎麼用一支繞零件一圈的程式擺放 CAD 模型;以及原點平移與 0 號刀透露了程式當初是怎麼執行的。
- 給評估是否讓代理搭配 HiNC 工作的人:從公開檔案到通過驗收的仿真,用了代理自己寫的約 2,100 行 Python,以及在共用伺服器上一次兩小時的驗收。規則由人定,保留哪些案例由人裁定,長時間的執行也是人要求要盯著;其餘由代理完成,發佈前還有獨立的審查代理逐條檢查了它的書面紀錄。
資料集與備份
| 案例 | 原始檔 | 原始檔備份 |
|---|---|---|
| 薄葉片,NX 與 G1 精修 | Zenodo 15830311 | Showcase-BCAM-Blade-G1Flank.zip |
zip 裡有 Zenodo 提供的九個原始檔(原樣放在 Source/ 下)與 SOURCE.md;Setup/ 下有代理用來擺放葉片、預測精修結果、寫出本案幾何與 G1 程式複本的腳本,以及通用機台與 case-numbers.json。腳本會重建的兩個網格與 HiNC 專案本身不在裡面。原始連結可能會變動;本站在授權允許的範圍內保留一份備份。