實作案例:AI 代理用 HiNC 完成的加工專案
這一頁用一個個公開的加工案例,呈現 AI 代理怎麼用 HiNC 建立、評估並協助一個加工專案。
HiNC 模擬一個 CNC 加工工作(機台、夾具、毛胚、刀具與刀把、NC 程式),並回報切削的結果:切深與切削力、時間、碰撞,以及加工後的工件與設計之間的差異。
下面每個案例都依這個方式寫:代理拿到了什麼、缺了什麼;它怎麼透過 HiNC 的 Web API 建出並執行模擬、怎麼管理整件工作;途中遇到的每個小難題(看到什麼、怎麼找到原因、怎麼解決);以及結果對加工工程師、老師或學生,還有正在評估是否採用這種做法的人說明了什麼。
案例都來自授權允許再利用的公開資料,沒有任何一件來自客戶。代理建好的 HiNC 專案是它的工作材料,不在這裡發佈。想要資料的讀者,請從每個案例列出的原始來源自行取得;分享任何成果時,請一併保留來源要求的標註。原始連結可能有一天會失效,所以在授權允許的範圍內,本站保留一份原始檔的備份(每個案例表格的最後一欄),附上來源要求的授權與標註。完整的案例紀錄(每個難題的細節)在HiAPI 文件網站的 Showcase 區(英文)。
NC 優化
下面幾個案例再往前一步:AI 代理把案例已經驗收的程式(有幾個案例也包括它們更早或手動修訂的版本)交給 HiNC 的進給優化,把優化後的程式放回同一台模擬機台重播,並對照先寫下的通過標準,比較優化前後的加工時間、主軸負載、切削力、刀具撓曲與加工出的形狀。每一頁也寫明代理替哪些地方擋下了優化器,例如精修道保留原進給。
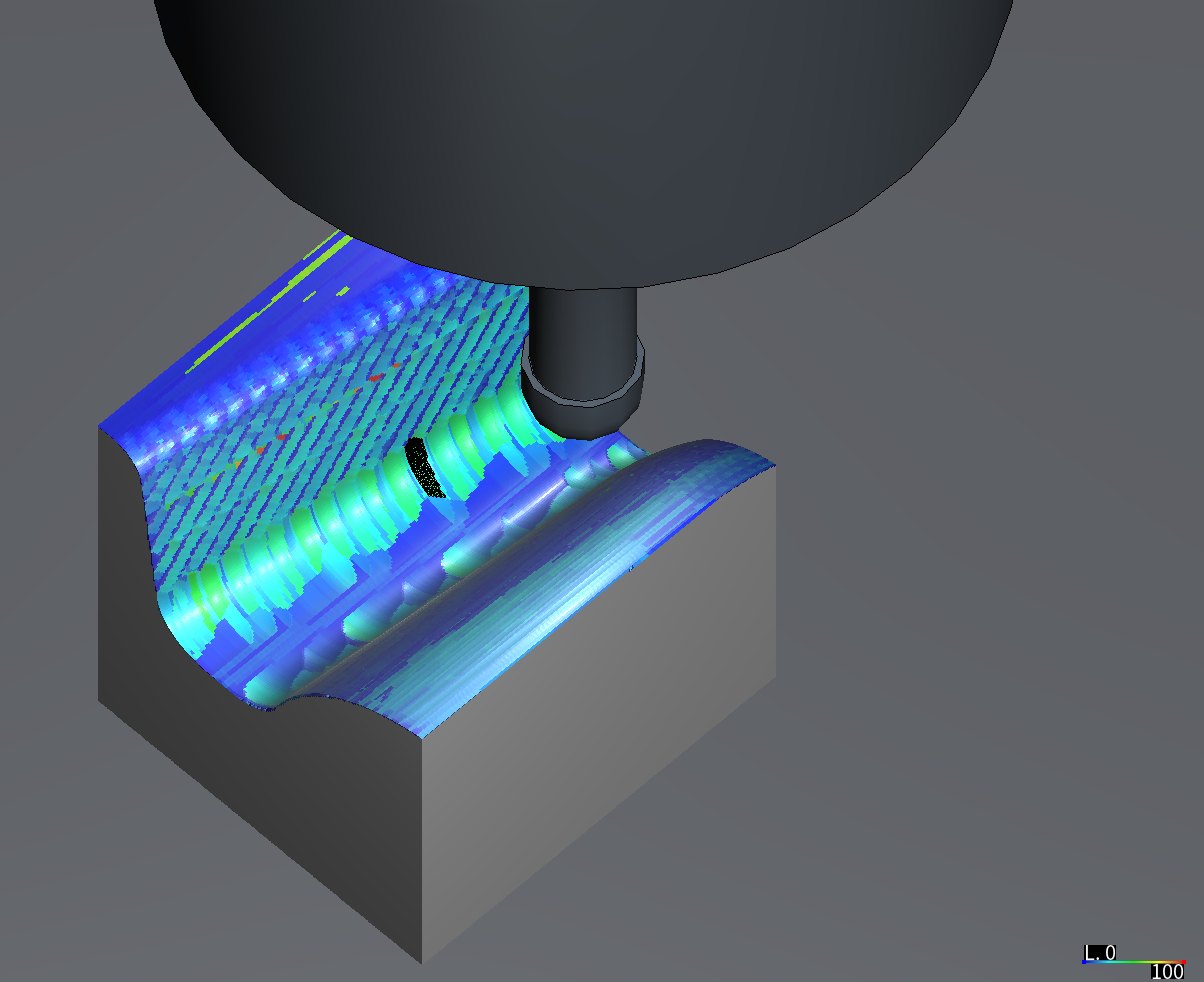
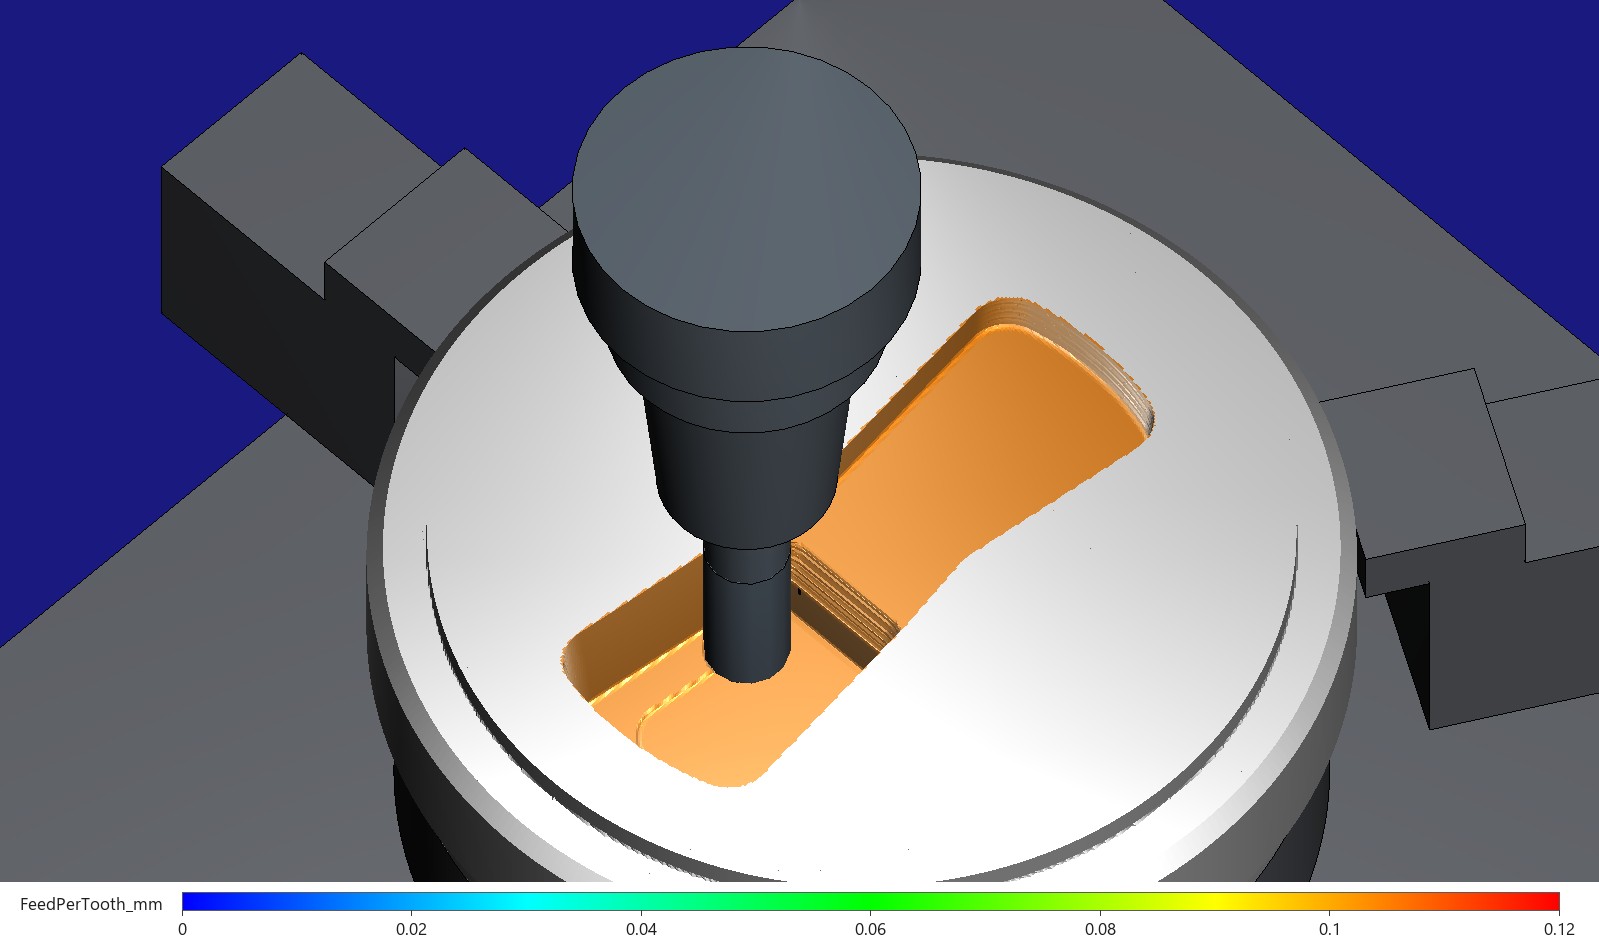
散熱片鋁擠分流模的 NC 優化
3 軸
HiNC 的進給優化用在鋁擠分流模的八支程式上:608.6 分鐘降到 529.1 分鐘,粗加工的時間少了約三分之一,精加工維持程式切屑,而沒有任何進給能讓 3 mm 鰭片空刀的刀具撓曲維持在 30 µm 以內。
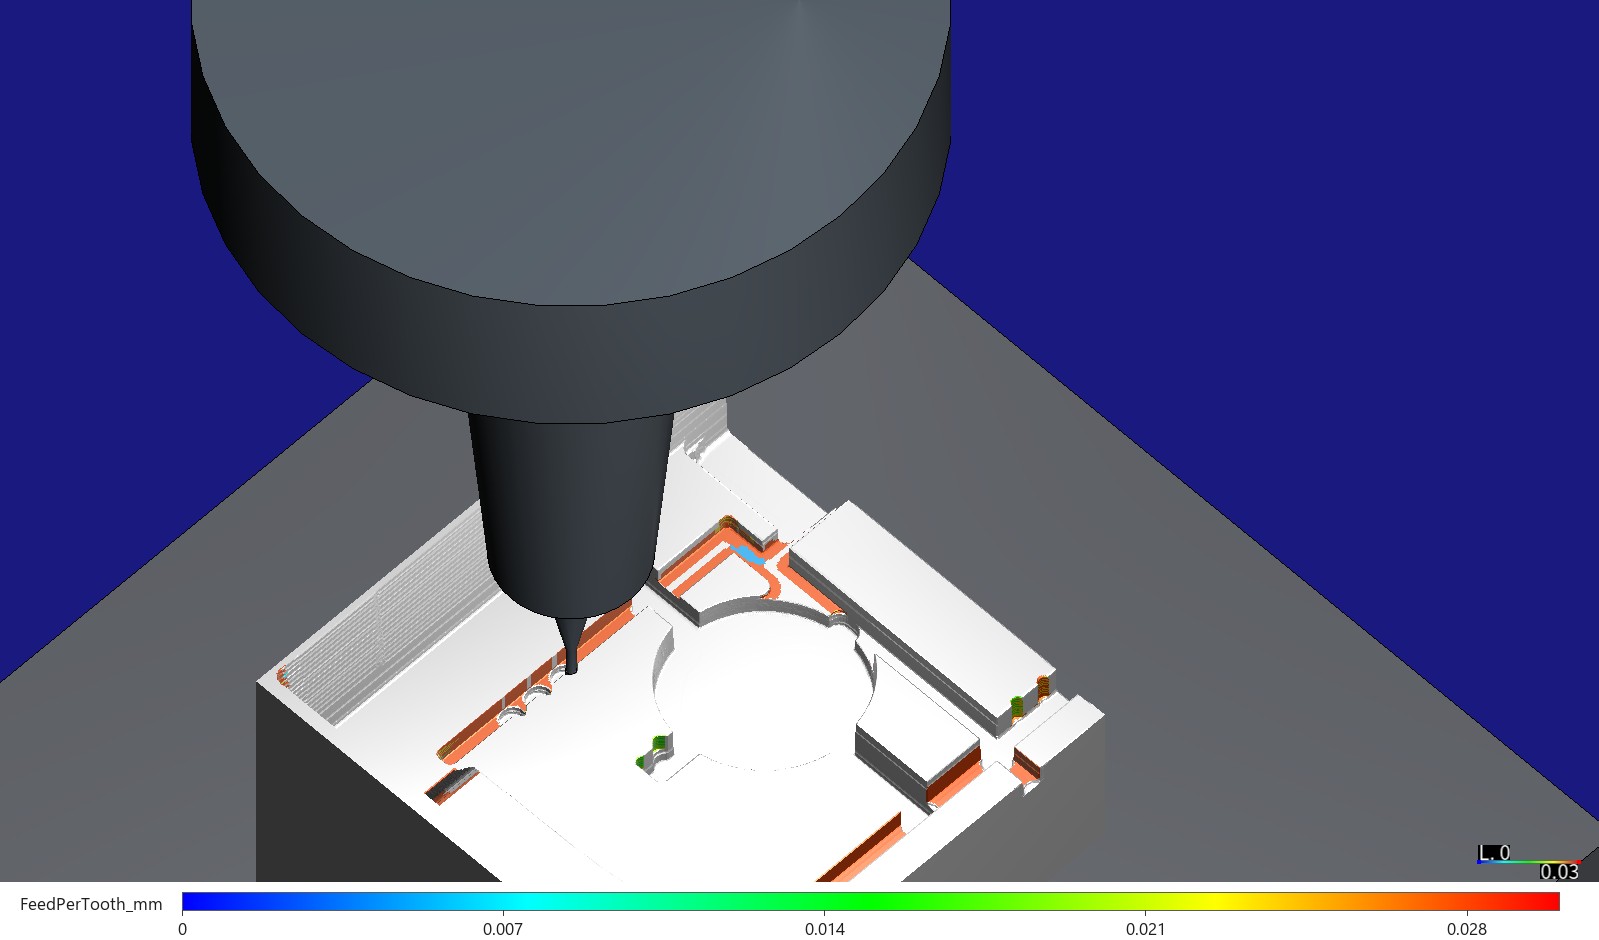
天線罩射出模具的 NC 優化
3 軸
HiNC 的進給優化用在射出模仁的微小刀程式上:可動側模仁從 12.0 小時降到 7.9 小時,省下的大半是空中進給;優化器自己找到了代理手寫規則找到的轉角,但沒有任何進給能讓 Ø1 mm 刀的撓曲守在 10 µm 內。
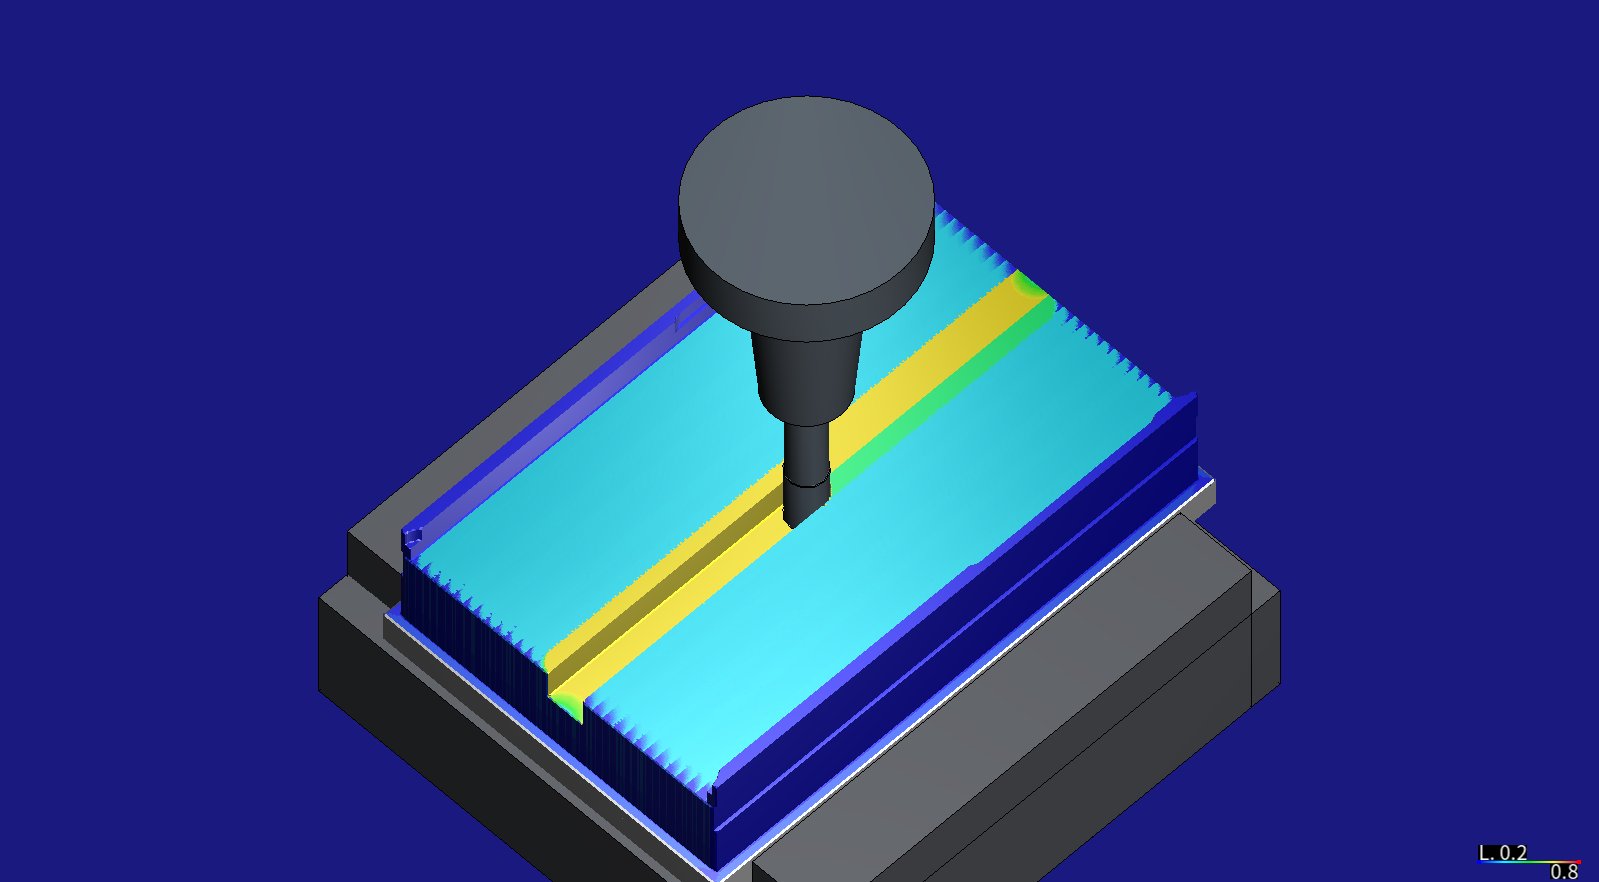
Jetson AGX Thor 鋁機殼的 NC 優化
3 軸
HiNC 的進給優化用在一個鋁機殼的三支程式上:少了 76 分鐘;12 mm 粗加工的限制是代理允許的切屑而不是主軸;上蓋精修靠每行一個上限守在 25 µm 內;看似已到極限的格柵也少了 37 %。
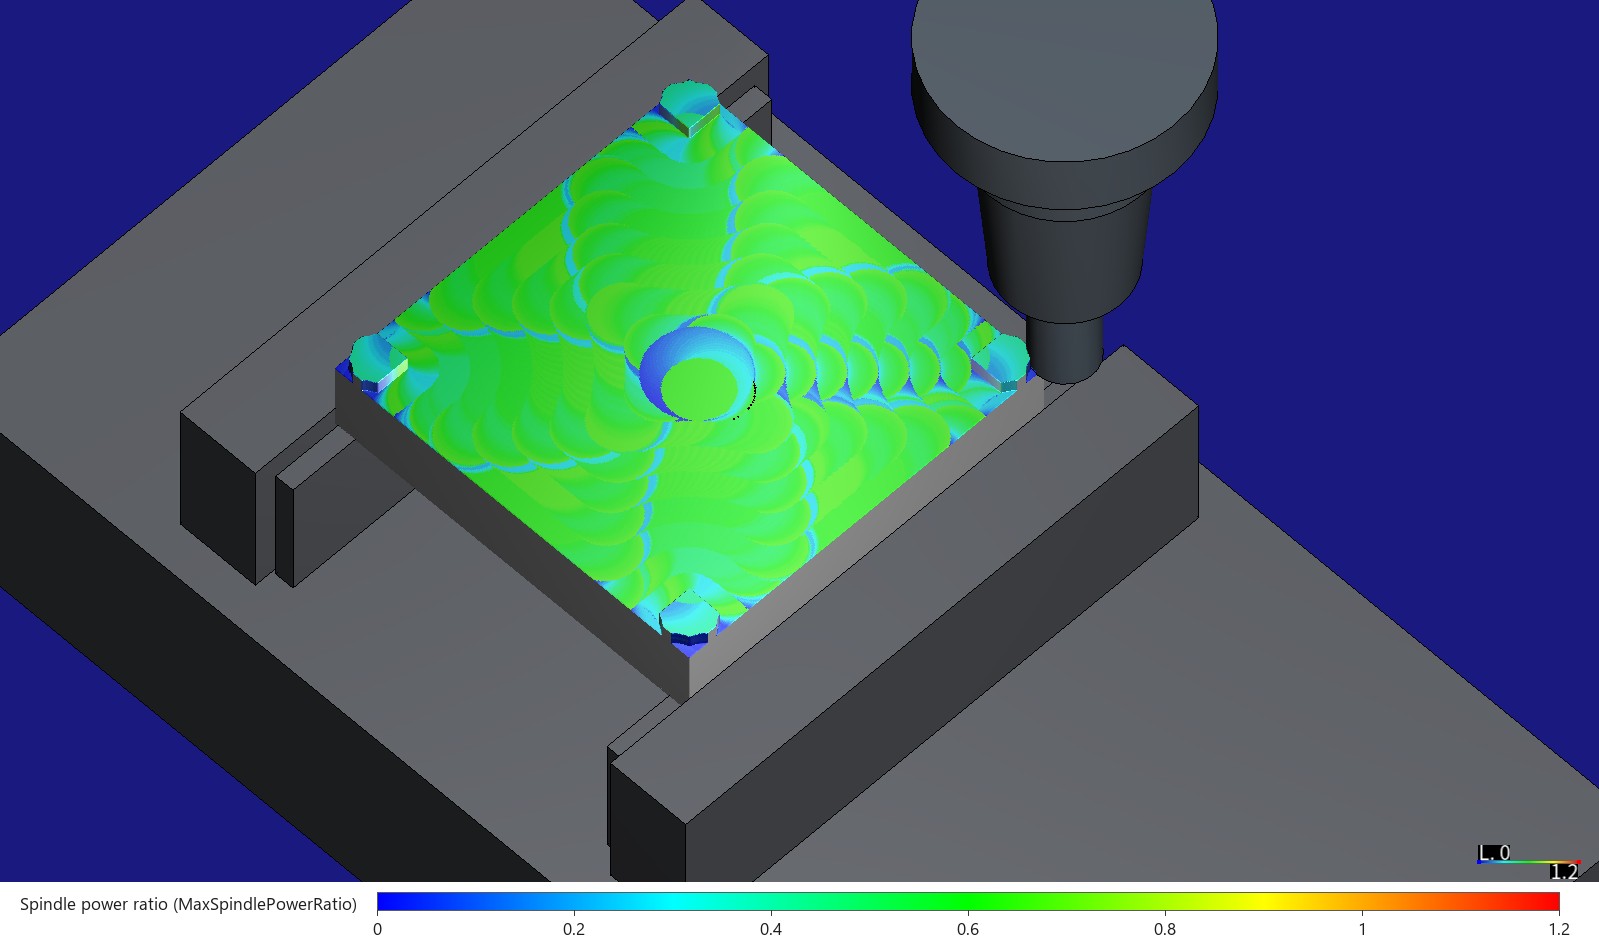
SpaceTeamSat1 立方衛星結構的 NC 優化
3 軸
HiNC 的進給優化用在一片立方衛星框架板的第一次裝夾上:代理 CAM 第一次寫出的程式回到主軸目標與精修撓曲上限,只多 3.8 % 的時間,比代理手調的程式快 19.9 %;手調版本身也再少 9.9 %,其中三分之二來自斜坡。
誤差項
把機台的固定幾何誤差放進案例:大多從本頁驗收過的案例往上加,也有照論文試件新建的。AI 代理替模擬機台的軸或主軸加上誤差項,每一個都是緊接在那根軸之前、一條自己的靜態連接(兩個直線軸之間的垂直度、旋轉軸的位置或傾斜、主軸傾斜;論文量過的用論文量到的大小),把案例的程式播三次:誤差關、誤差開而控制器不知道、以及控制器能補償時讓它知道誤差,再核對第一次播放前預測的刀尖偏移與零件偏差。
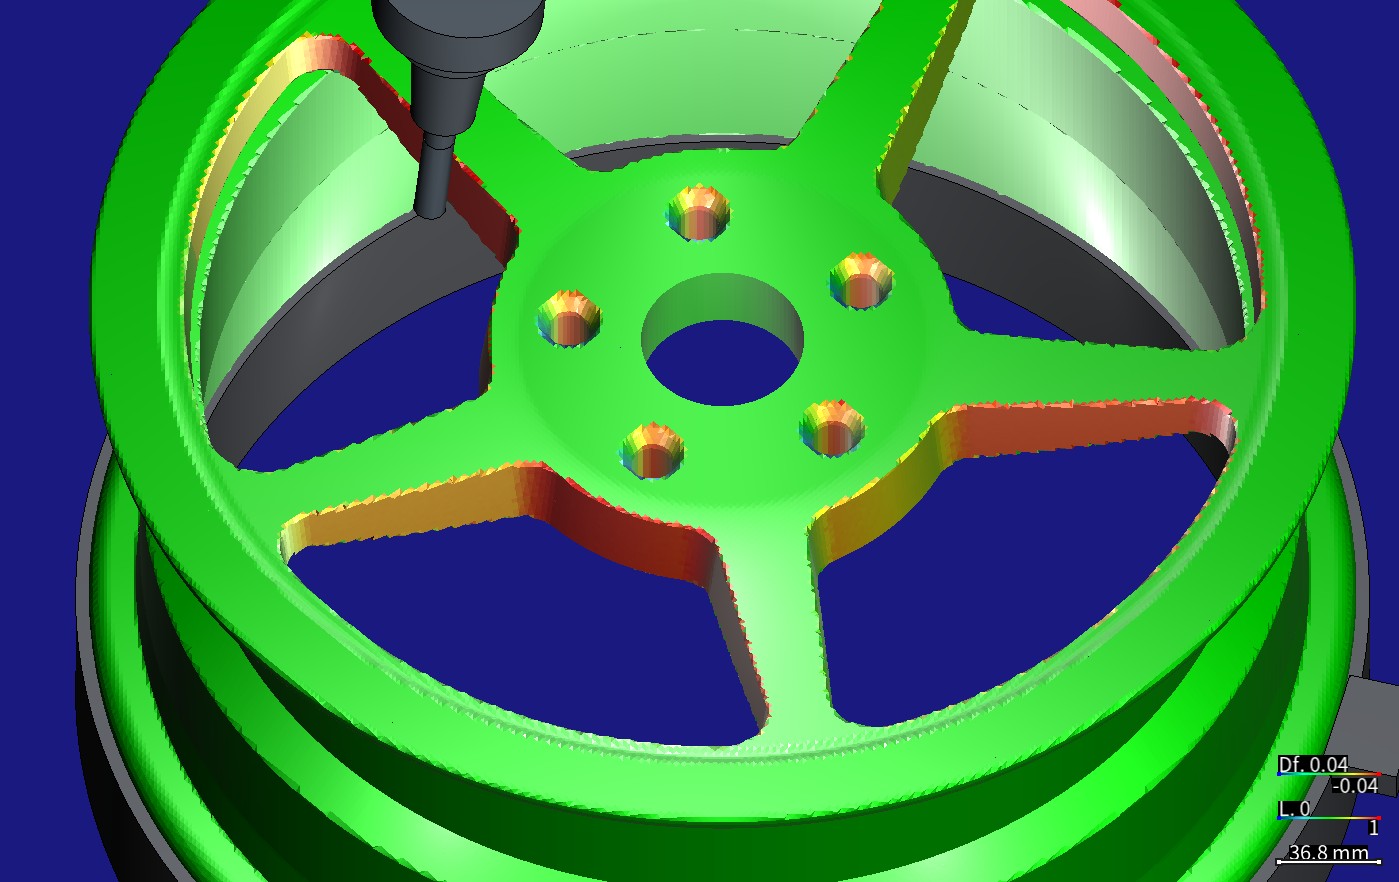
17 吋鍛造鋁圈,C 台中心偏 20 µm
3+2/5 軸
17 吋鍛造鋁圈的五軸程式加上一個固定的機台誤差:C 台的旋轉中心偏 20 µm,控制器不知道時,五支輻條各細 38–41 µm,螺栓圓整組偏 36 µm;控制器知道這個誤差,就切回名目的輪圈。
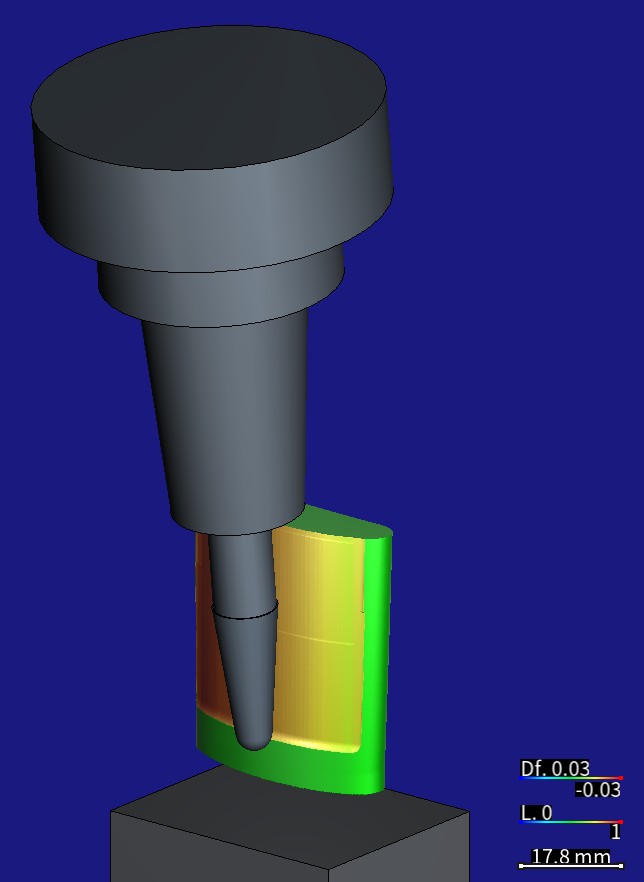
BCAM 薄葉片:C 軸偏 0.02 mm
5 軸
BCAM 薄葉片放在一台 C 軸偏 0.02 mm、控制器卻不知道的五軸機上:在 M128 下,NX 精修的葉片厚了 0.010–0.027 mm,G1 精修的薄了 0.011–0.029 mm;控制器知道這個誤差時,切出的工件與沒有誤差時相同。
NIST 圓錐台,C 軸中心偏 10 µm
5 軸
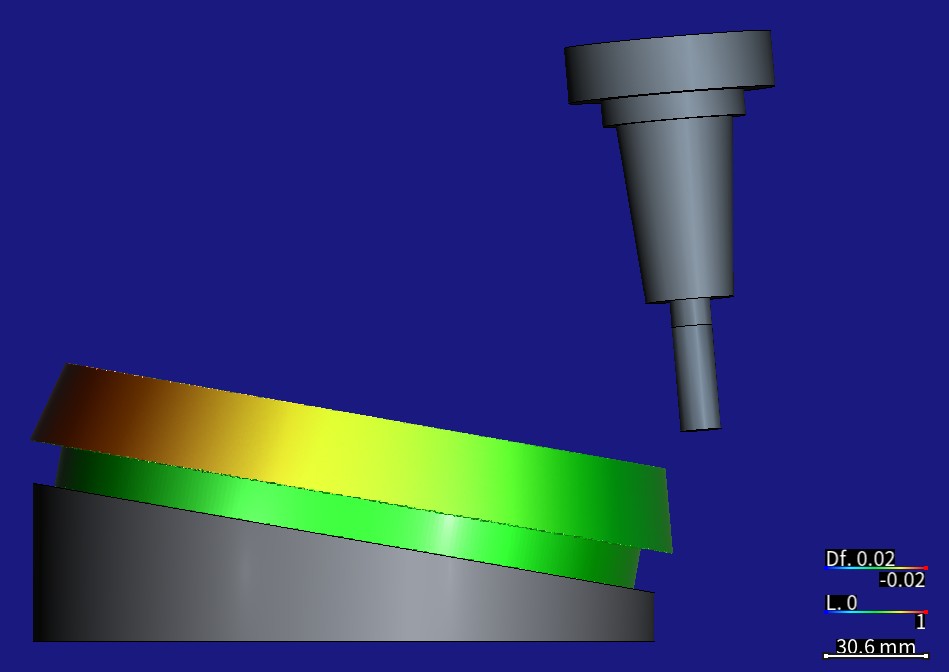
一篇 NIST 論文替切出五軸圓錐台的那台機點名了一個誤差,這裡把它放進案例的機台:C 軸的旋轉中心偏 10 µm,控制器不知道時,圓錐側面大半圈過切、最深 18 µm,在中高度量真圓度卻只有 3 µm;控制器知道這個誤差,就切回名目的工件。
RPTU 件 8,三個垂直度 24–56 µrad
3 軸
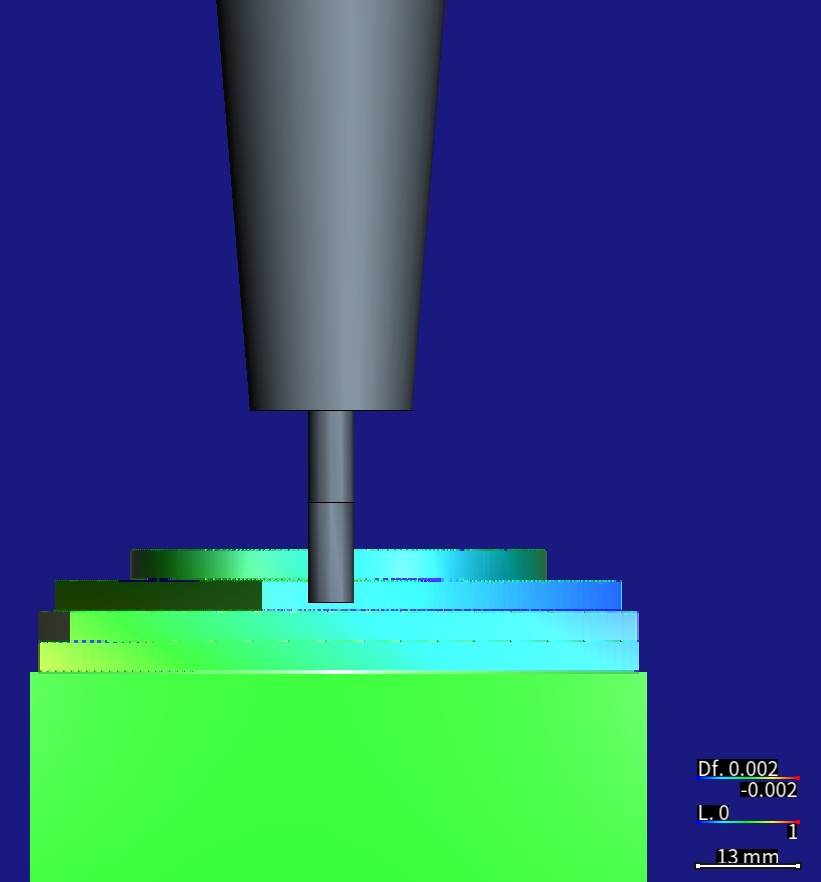
一台立式加工機量到的三個垂直度(24、33、56 µrad)放進 RPTU 基準件 8(照 ISO 10791-7 做的試件)的機台:控制器不知道時,牆面最多偏 1.7 µm;從方塊的四面能把三個角度讀回到 1% 以內,30° 方台的角只變 X–Y 角的一半,Ø54 圓台變成兩瓣。
真圓度試件,它那台機台量到的三個垂直度
3 軸
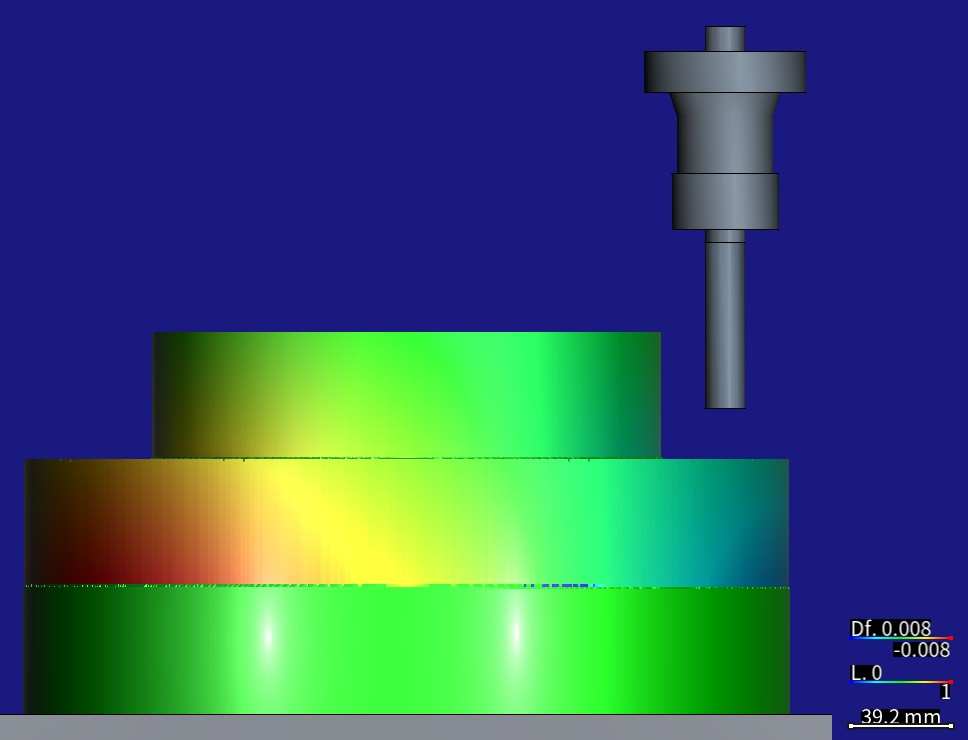
一篇體積補償論文的試件,在模擬裡放進論文量到的三個垂直度再切一次:只有 X–Y 垂直度把圓切成橢圓,Ø300 上 3.5 µm,正是 γ × 刀心半徑;Z 的垂直度則讓圓柱共用的軸線傾斜。這一個垂直度說明了論文在補償前量到的真圓度的三分之一到六分之一。
AA7050 深槽,Z 軸垂直度差 0.003°
3 軸
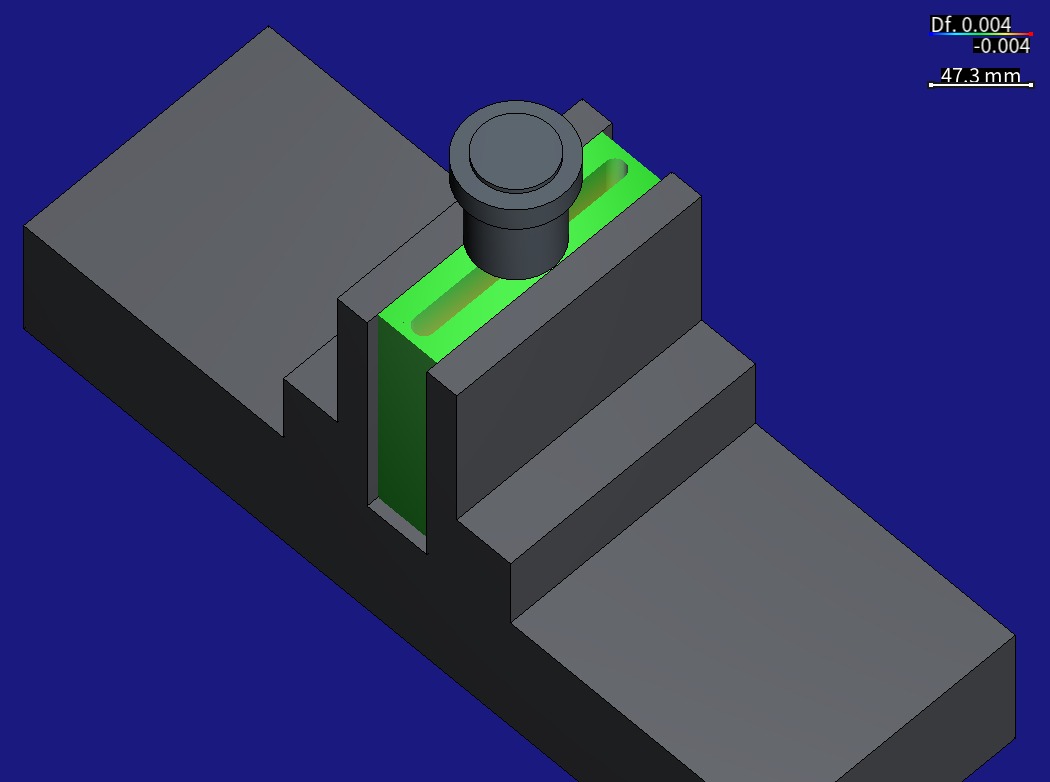
AA7050 的 74 mm 深槽,用全深插銑或分層粗加工、再用同一支精修,加上一個固定的機台誤差:Z 軸對 Y 軸的垂直度差 0.003°,控制器不知道時,兩長壁一起往 +Y 斜、到槽底偏 3.9 µm,槽寬不變;兩種粗加工切出同一條槽。
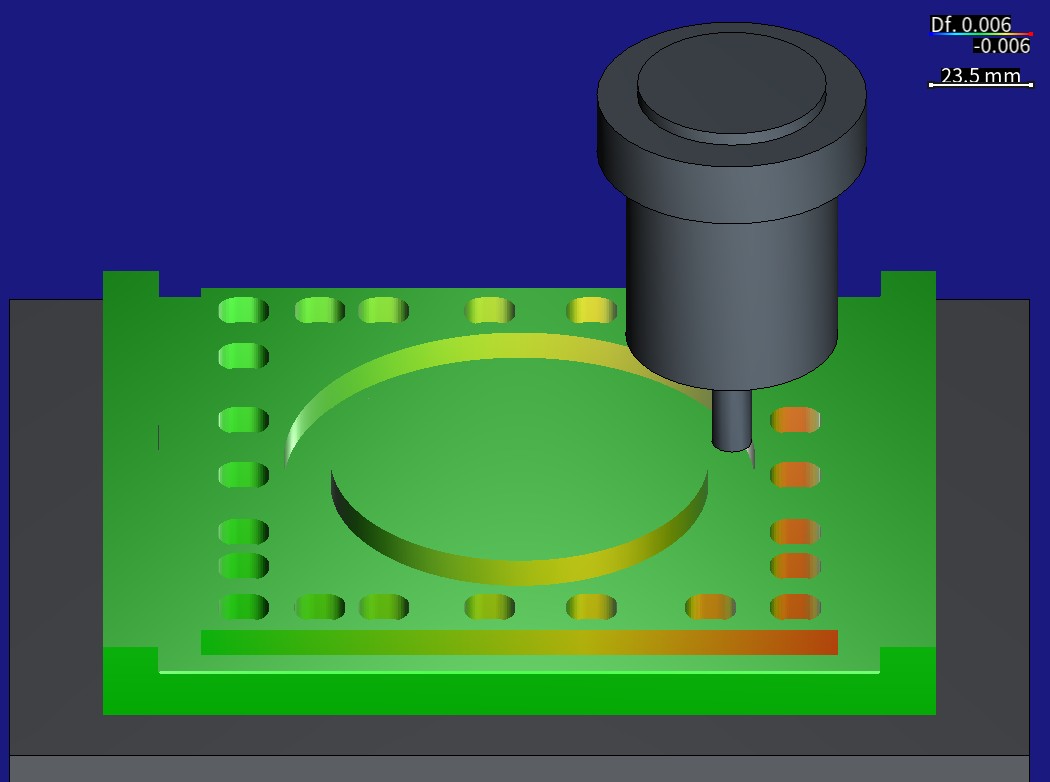
NISTIR 6868 試件,X–Y 垂直度 6.87″
3 軸
一台生產用加工中心以雷射球桿量到的 X–Y 垂直度 −6.87″,在模擬裡切進 NIST 報告裡、那台機台切過 21 件的試件:150 mm 方框變成平行四邊形,牆上最多約 5 µm;照報告自己的方法擬合兩排孔心,讀回 −6.8717″;圓槽的真圓度是 1.64/1.69 µm,不到報告的 CMM 量到的一成。
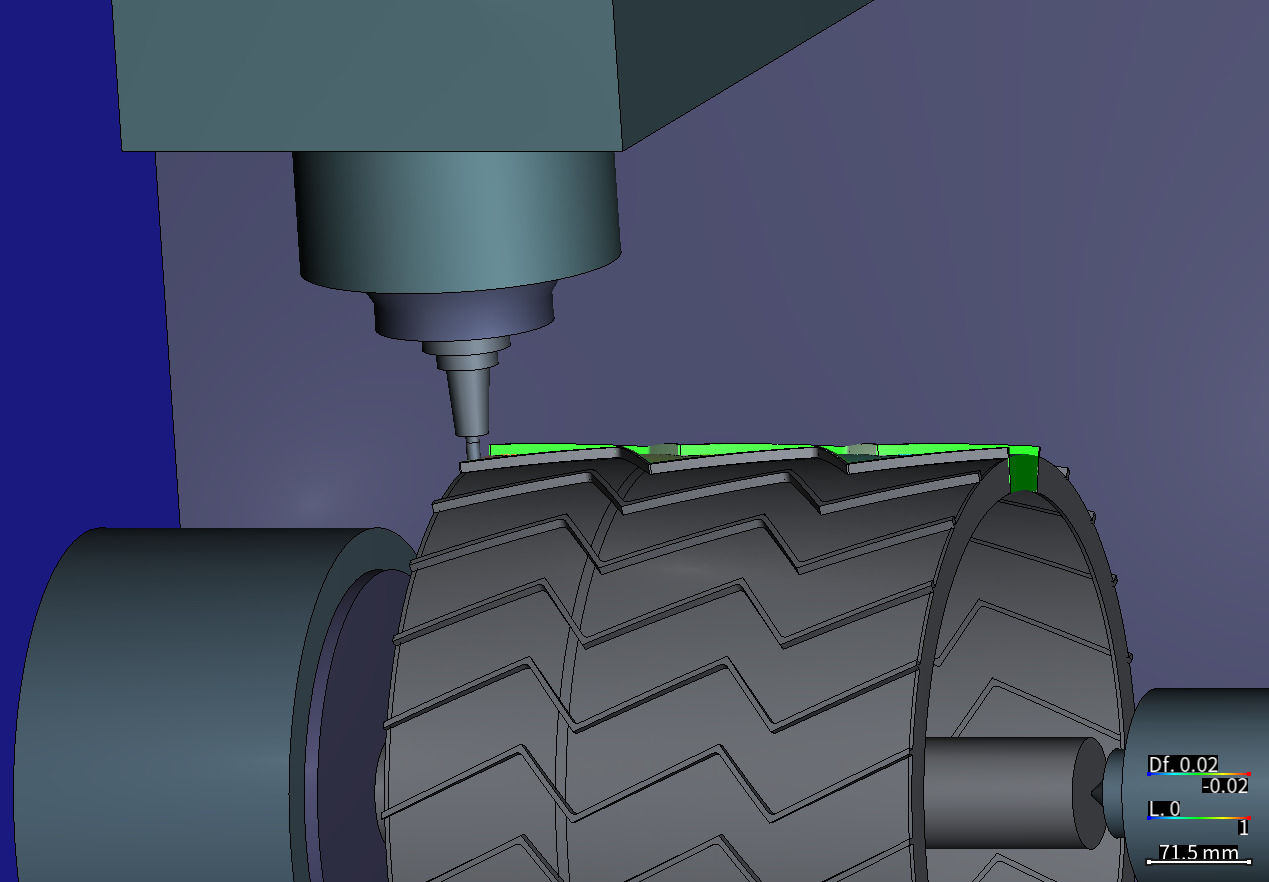
火星車輪,A 軸傾斜 0.005°
4 軸
火星車輪銑出 0.75 mm 輪皮的四軸程式加上一個固定的機台誤差:A 軸對 X 行程傾斜 0.005°,兩頂心相距 531 mm、尾座端低 46 µm;控制器不知道時,輪皮從轉台端 0.733 mm 漸變到尾座端 0.767 mm,繞一圈都一樣;程式沒有 RTCP,知道這個傾斜的控制器切出的仍是同樣的錐度。
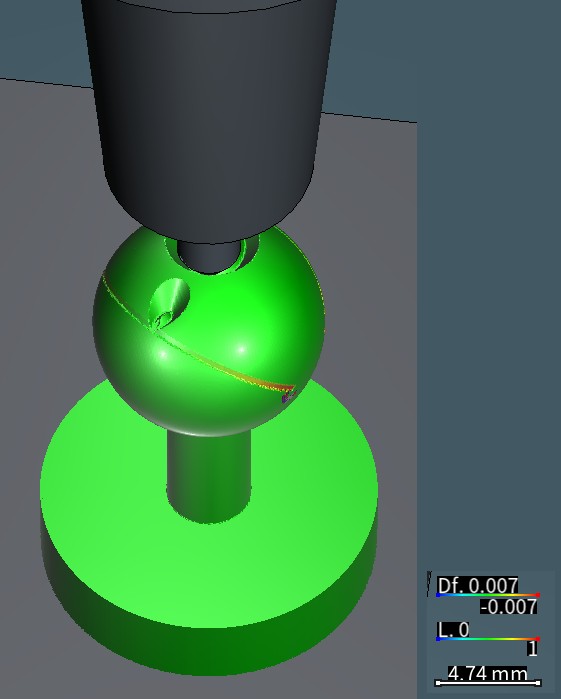
球面 V 槽,刀尖低於 B 軸中心 10 µm
5 軸
研究團隊公開的五軸程式在 Ø11 mm 的球上刻兩條 V 槽,放到一台刀尖比 B 軸中心低 10 µm 的 B 擺頭、C 台機上切:控制器不知道時,兩條槽往赤道越切越深,從槽頂的 0 到槽端多切 7 µm,深淺只看高度。程式是機械座標,控制器知道這個誤差也切出一樣的槽;要補,得寫進後處理,或把刀尖調回 B 軸上。
立方加工試驗,八個旋轉軸誤差
5 軸
2021 年一篇論文的立方加工試驗:一個平面分成九區,在 TCP 下切出;放到一台 B/C 雙轉台機上重建,帶著作者用球桿量到的八個旋轉軸誤差。控制器不知道這些誤差時,傾斜區比中央區高 0.43 與 0.23 µm,每一面還傾斜到 1.97 µm;刀長差 10 µm,傾斜區移動 1.34 µm;運動學校正過的控制器,仍讓傾斜區高 0.05 µm。
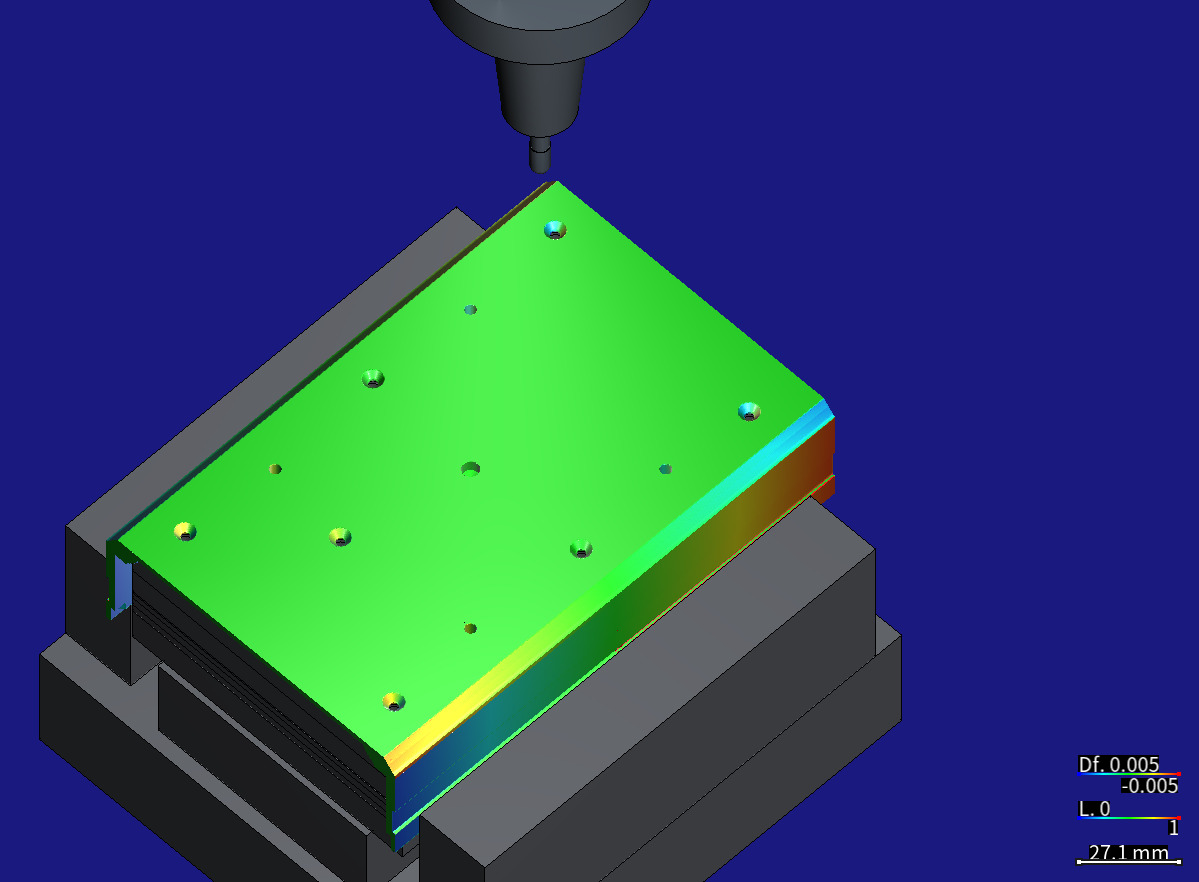
Thor 機殼底殼,X–Y 垂直度 0.003°
3 軸
鋁機殼的底殼在兩次裝夾之間翻面,機台帶著一個固定的誤差:X 與 Y 不垂直 0.003°。控制器不知道這個誤差時,一次裝夾只把牆剪切 ±4.4 µm;翻面後兩次裝夾的剪切方向相反,做出的面在長牆兩端錯開 8.85 µm。零件若坐進同一台機上修出的軟爪,長牆接縫消失,錯位換到牆端。
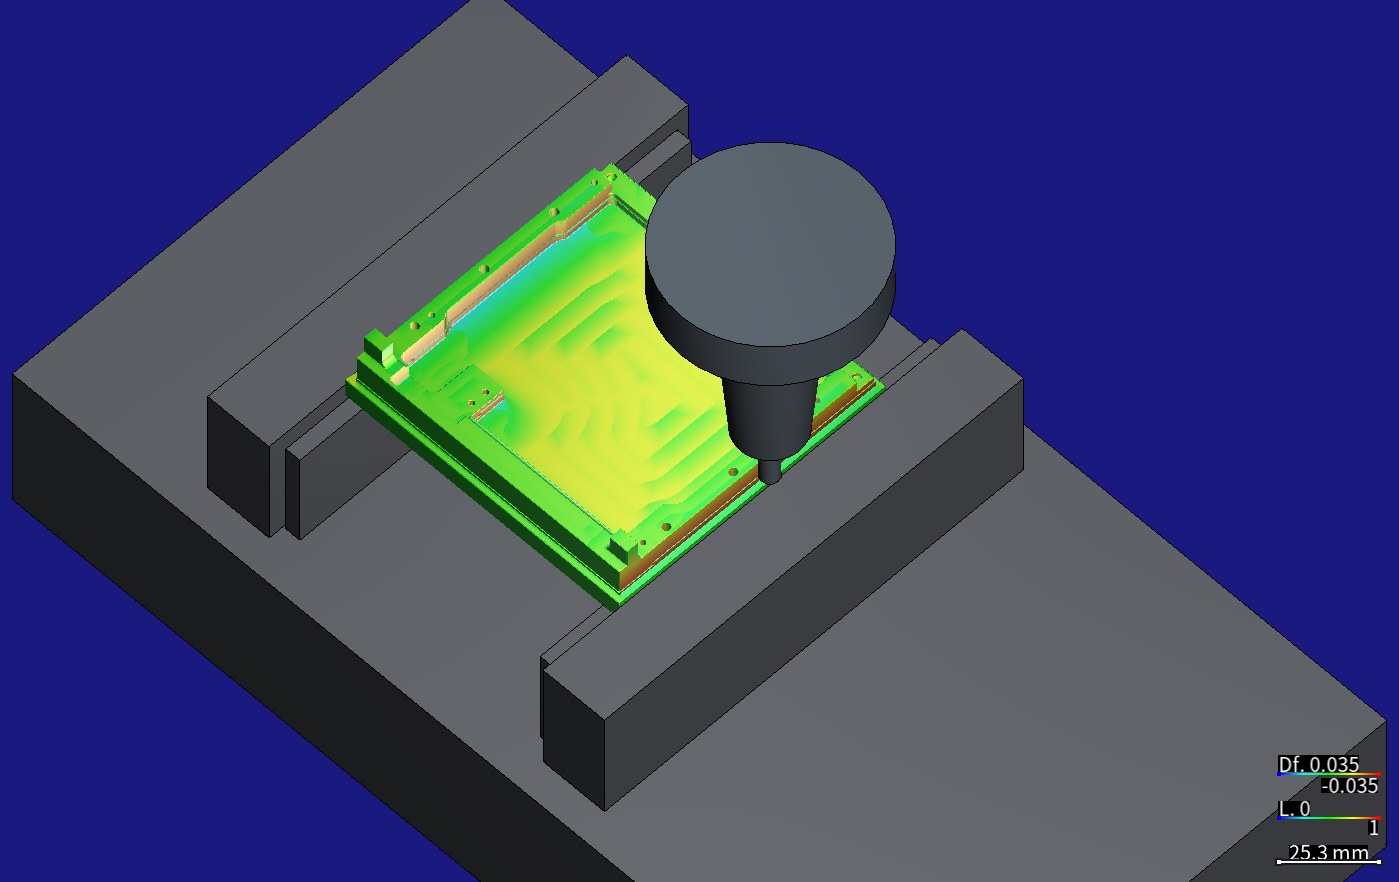
立方衛星側板,Z 軸垂直度差 0.2 mrad
3 軸
一個固定的機台誤差,放在立方衛星側板的三次裝夾上:Z 軸對 Y 不垂直 0.2 mrad(輕型銑床的出廠驗收上限)、控制器不知道它時,平放銑的板朝 ±Y 的每一個面都平移並傾斜,端條的端面差 2.0–2.8 µm;立起來從端面鑽的孔每 1 mm 深度斜 0.2 µm,孔口在對刀面上不動。
模具
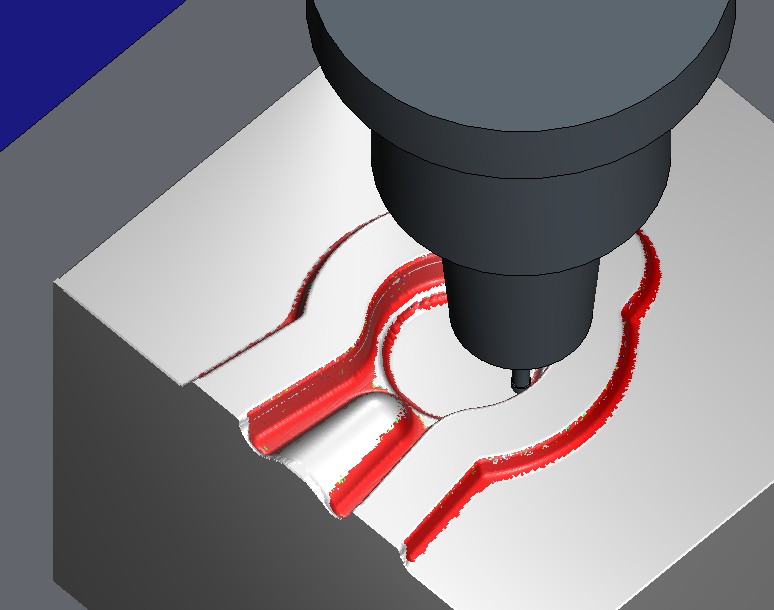
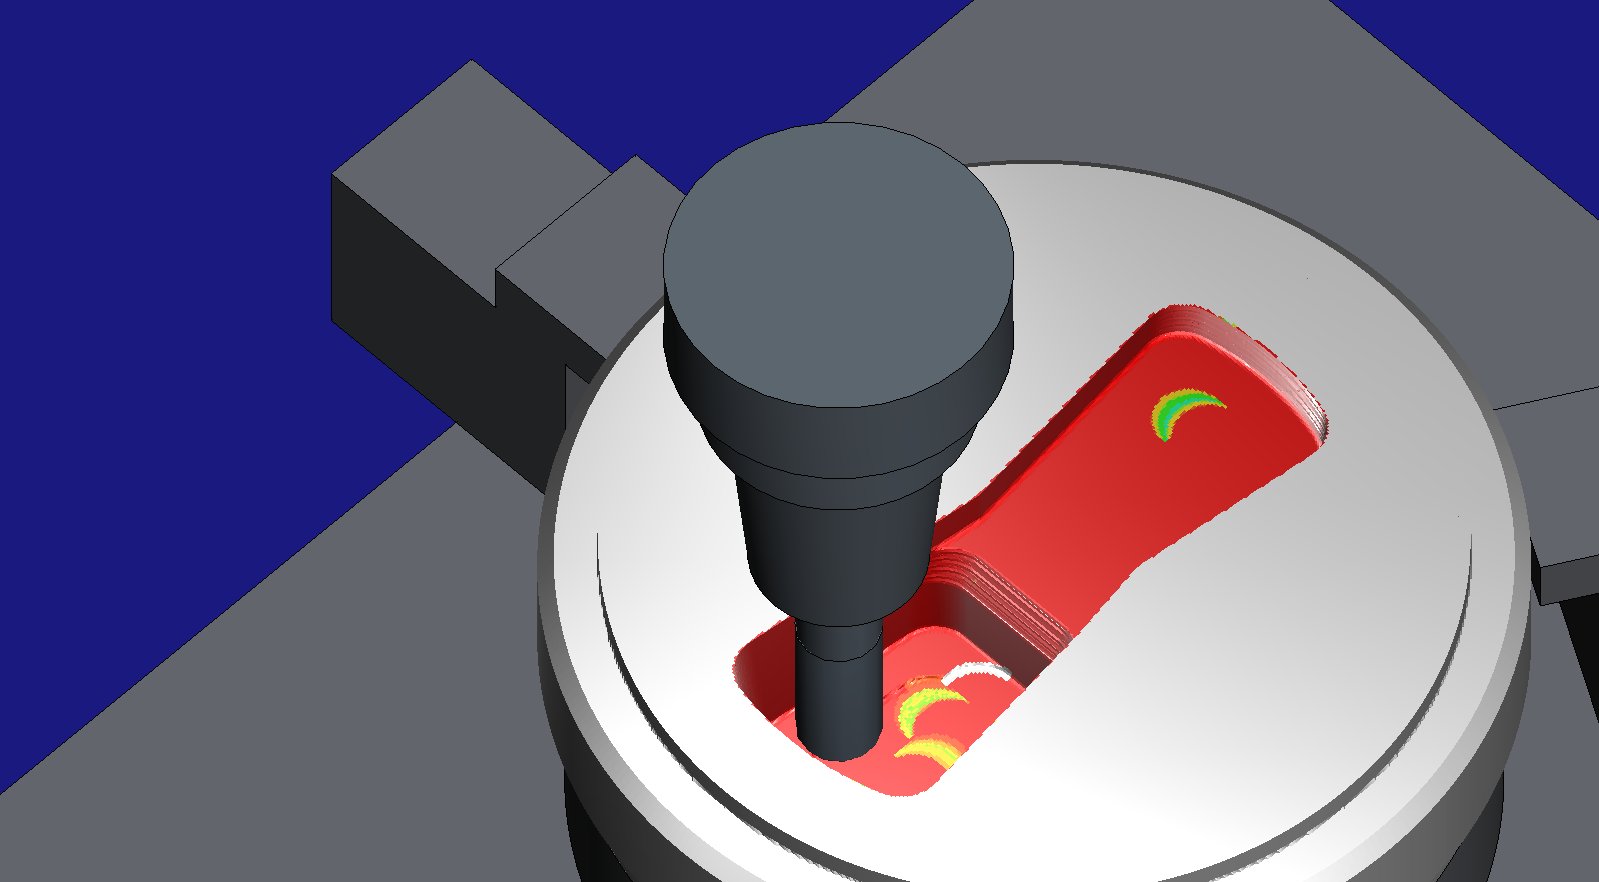
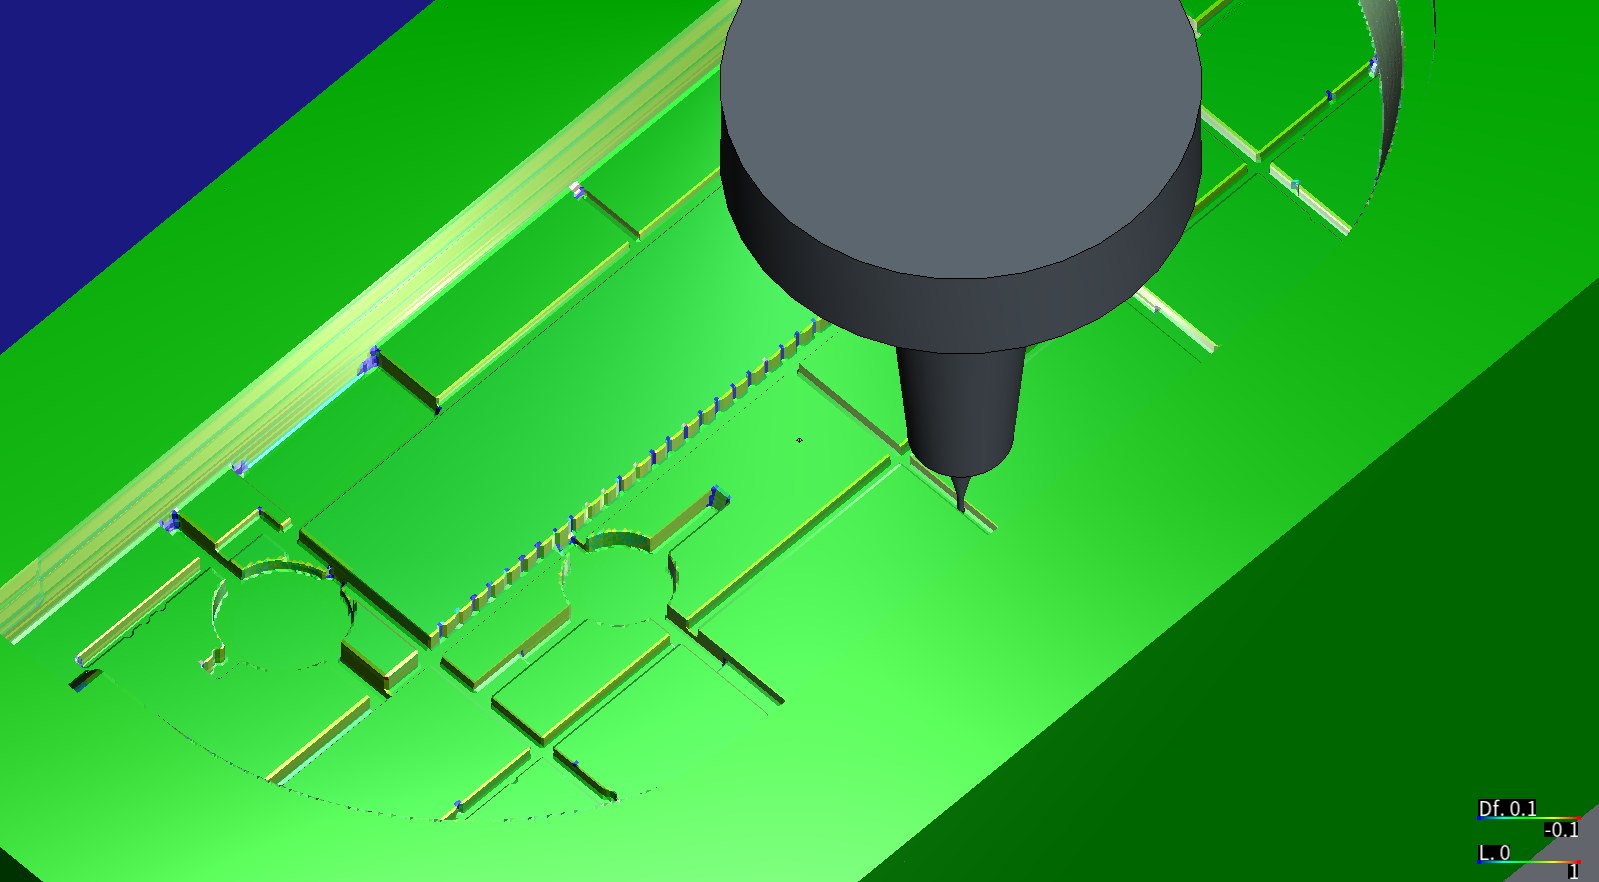
輪圈與車輪
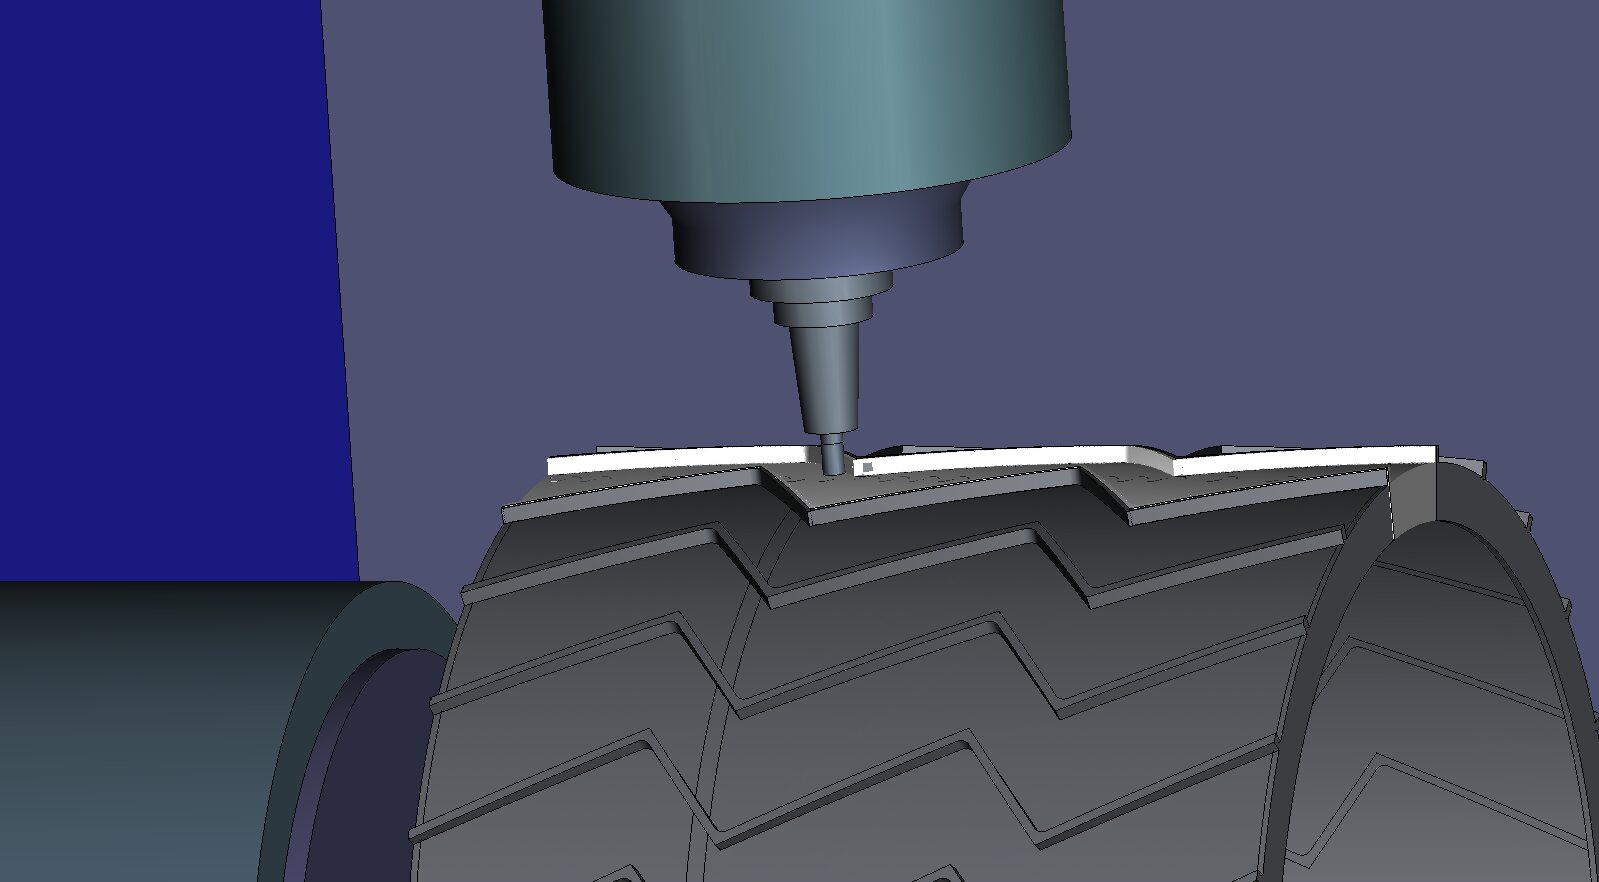
火星車輪
4 軸
代理依公開數字與照片自建好奇號的輪子,為 4 軸機寫出一個人字槽的程式。仿真成品沿半徑的 5,344 條量測線上,0.75 mm 的輪皮都是 0.750–0.759 mm,沒有破洞。
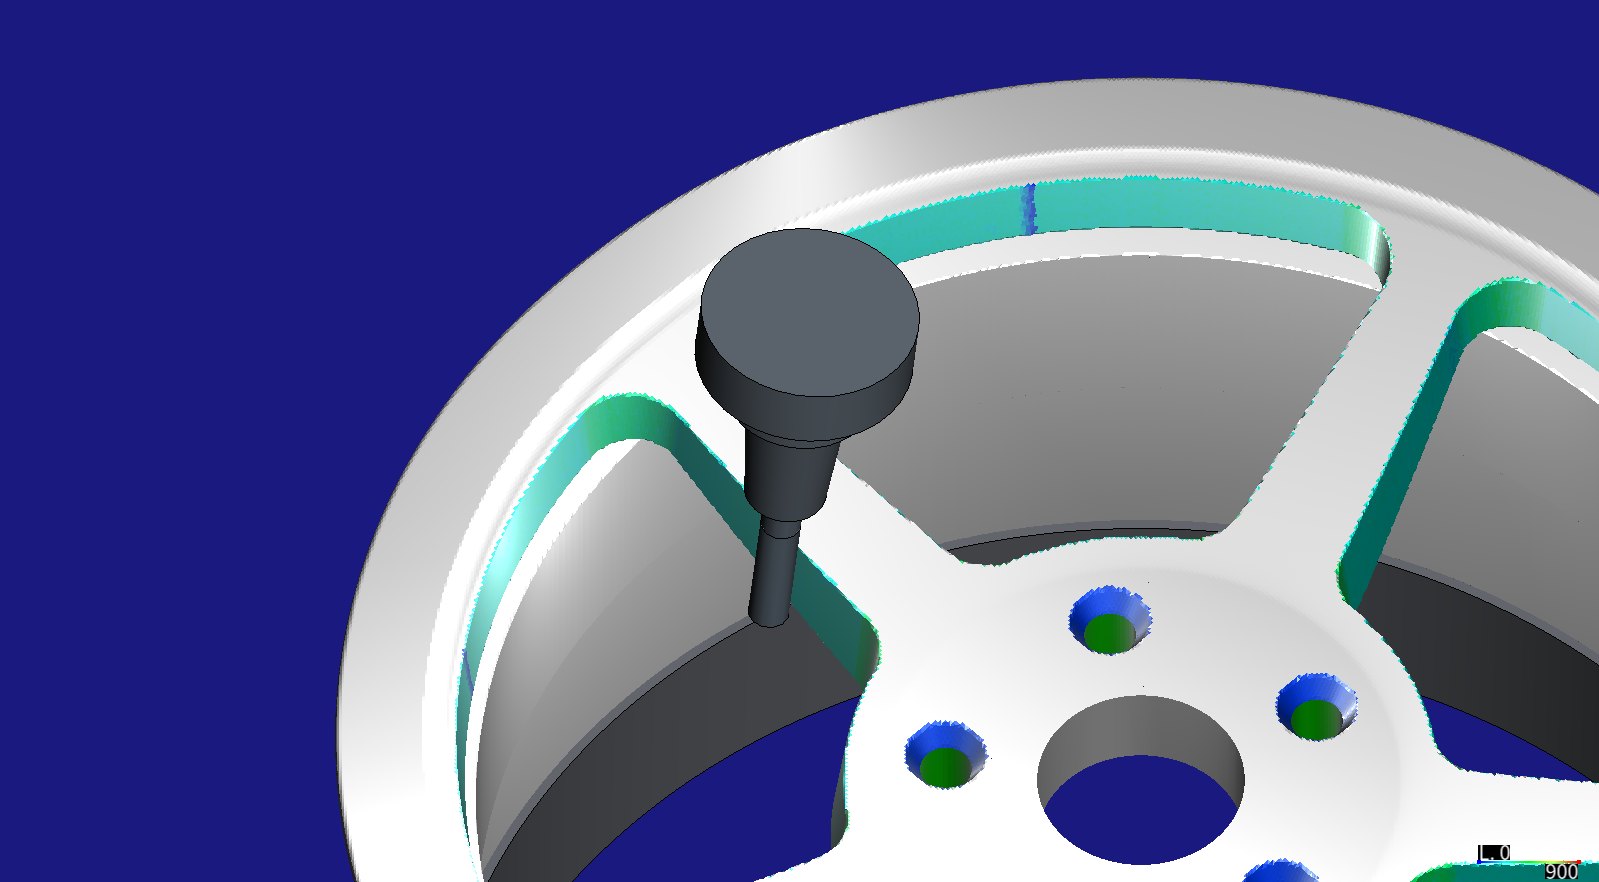
17 吋鍛造鋁圈
3+2/5 軸
代理從三個公開數字設計出一體鍛造 6061-T6 鋁圈,寫成兩次裝夾的 5 軸刀路;HiNC 的進給優化把加工時間從 17 分 25 秒降到 9 分 36 秒,主軸都在額定內。
葉輪與葉片
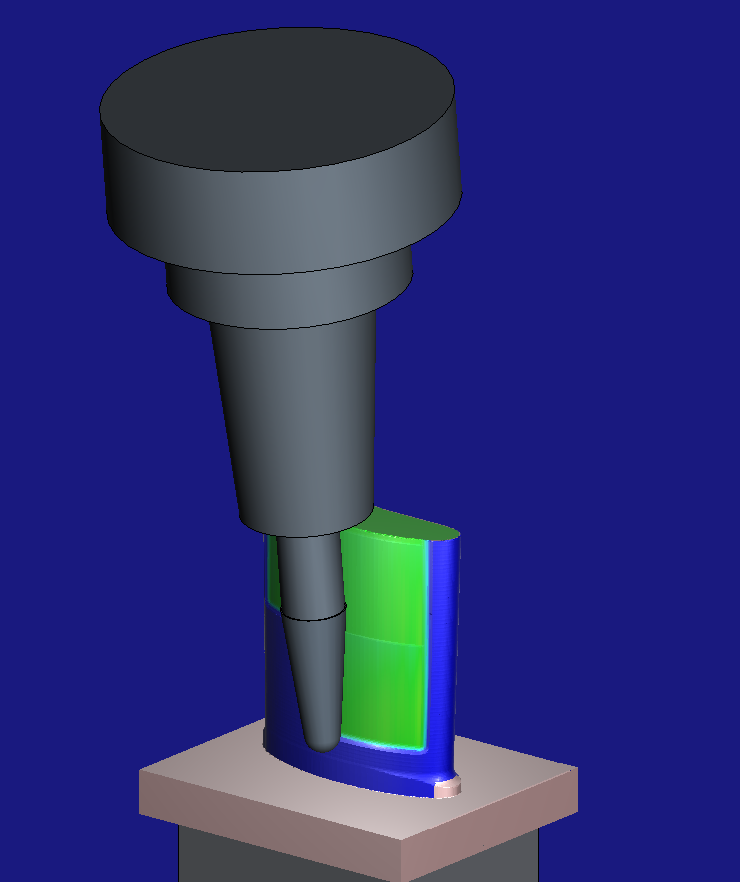
BCAM 薄葉片
5 軸
論文資料集裡的鋼製薄葉片,有 NX 與 G1 側銑精修,卻沒給機台、刀把與葉片位置。在 HiNC 裡,NX 在葉面下方留下最多 +0.14 mm,G1 在論文的 25 個點都在 0.024 mm 內。
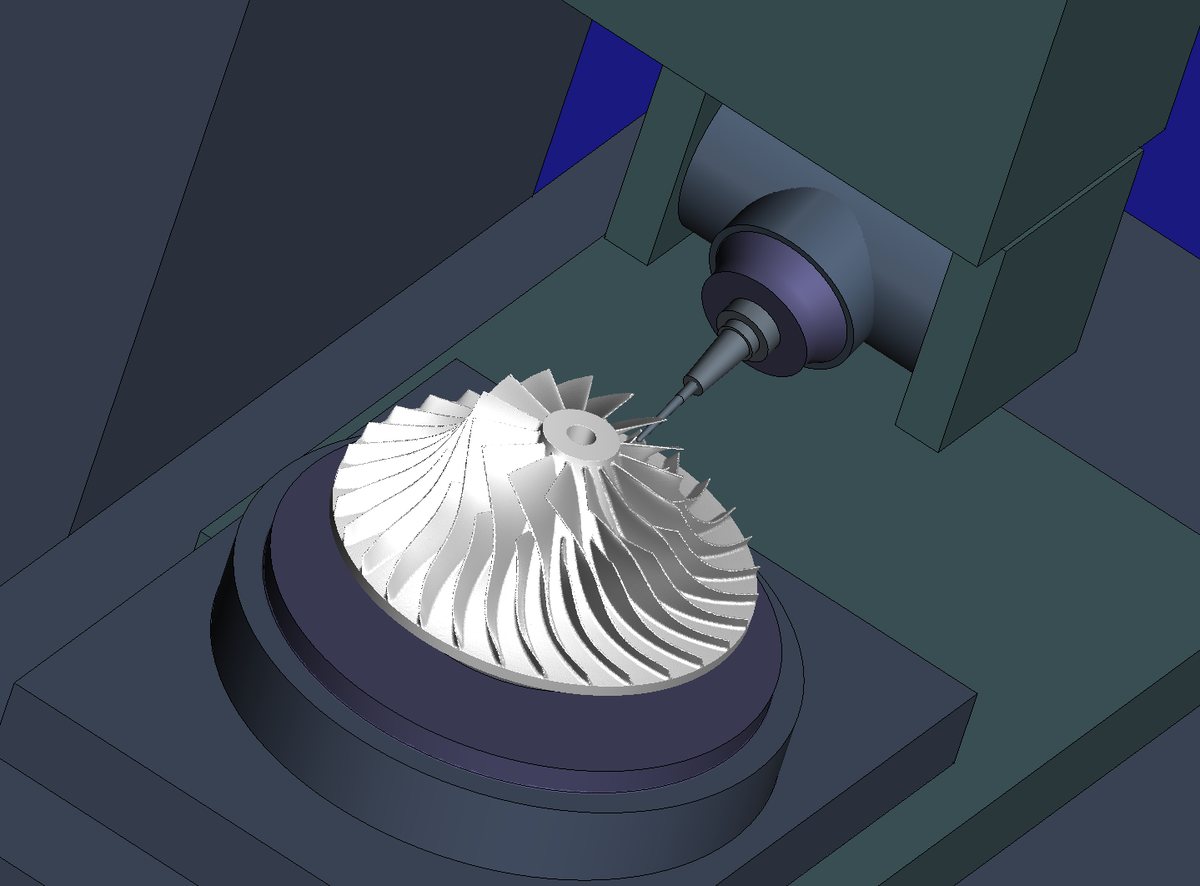
NASA HECC 離心葉輪
5 軸
葉尖直徑 431.8 mm 的離心葉輪,只有沒寫單位的座標,五軸刀位由代理自己寫。HiNC 讀到最後一段輪轂精修的刀具遠超過應力極限(應力比 3.5),改過後最高 0.94,在應力極限以下。
機殼與結構件
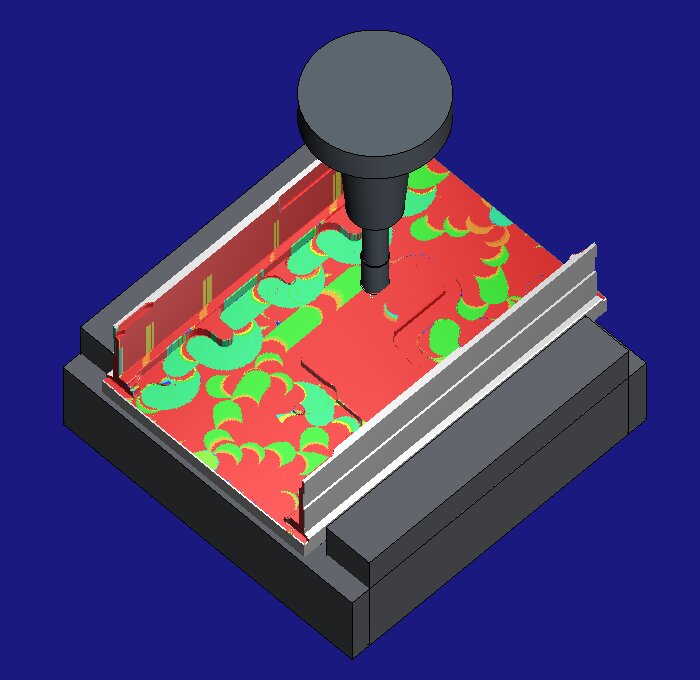
Jetson AGX Thor 鋁機殼
3 軸
代理替一個開源鋁機殼的四個零件自己寫 CAM、每件兩次裝夾。在任何切削之前,HiNC 就抓到一支會撞進虎鉗的鑽頭、一個被要求出到額定 3.3 倍的主軸,以及一支彎 0.14 mm 的 1.5 mm 刀。
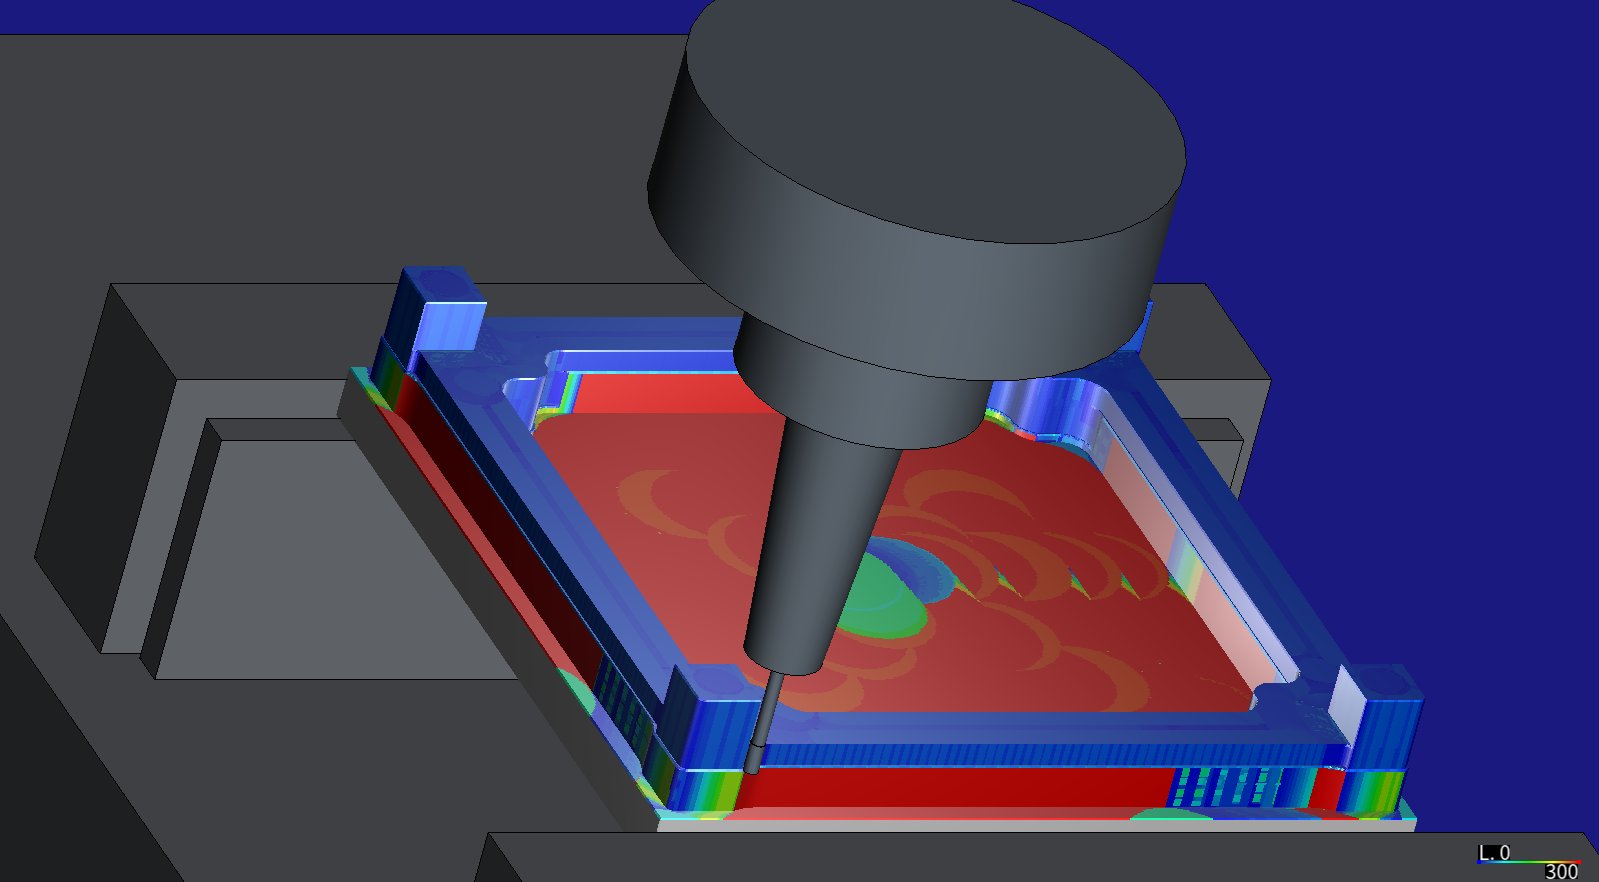
SpaceTeamSat1 立方衛星結構
3 軸
代理替一個學生團隊立方衛星的六片 Al 7075 板自己寫 CAM,共 24 次裝夾。HiNC 讀出原程式要主軸出到額定的 1.6 倍、一支 2 mm 刀彎了 360 µm;修訂後的程式讓精修刀具的撓曲除了一步之外都在上限以內。
試件與基準件
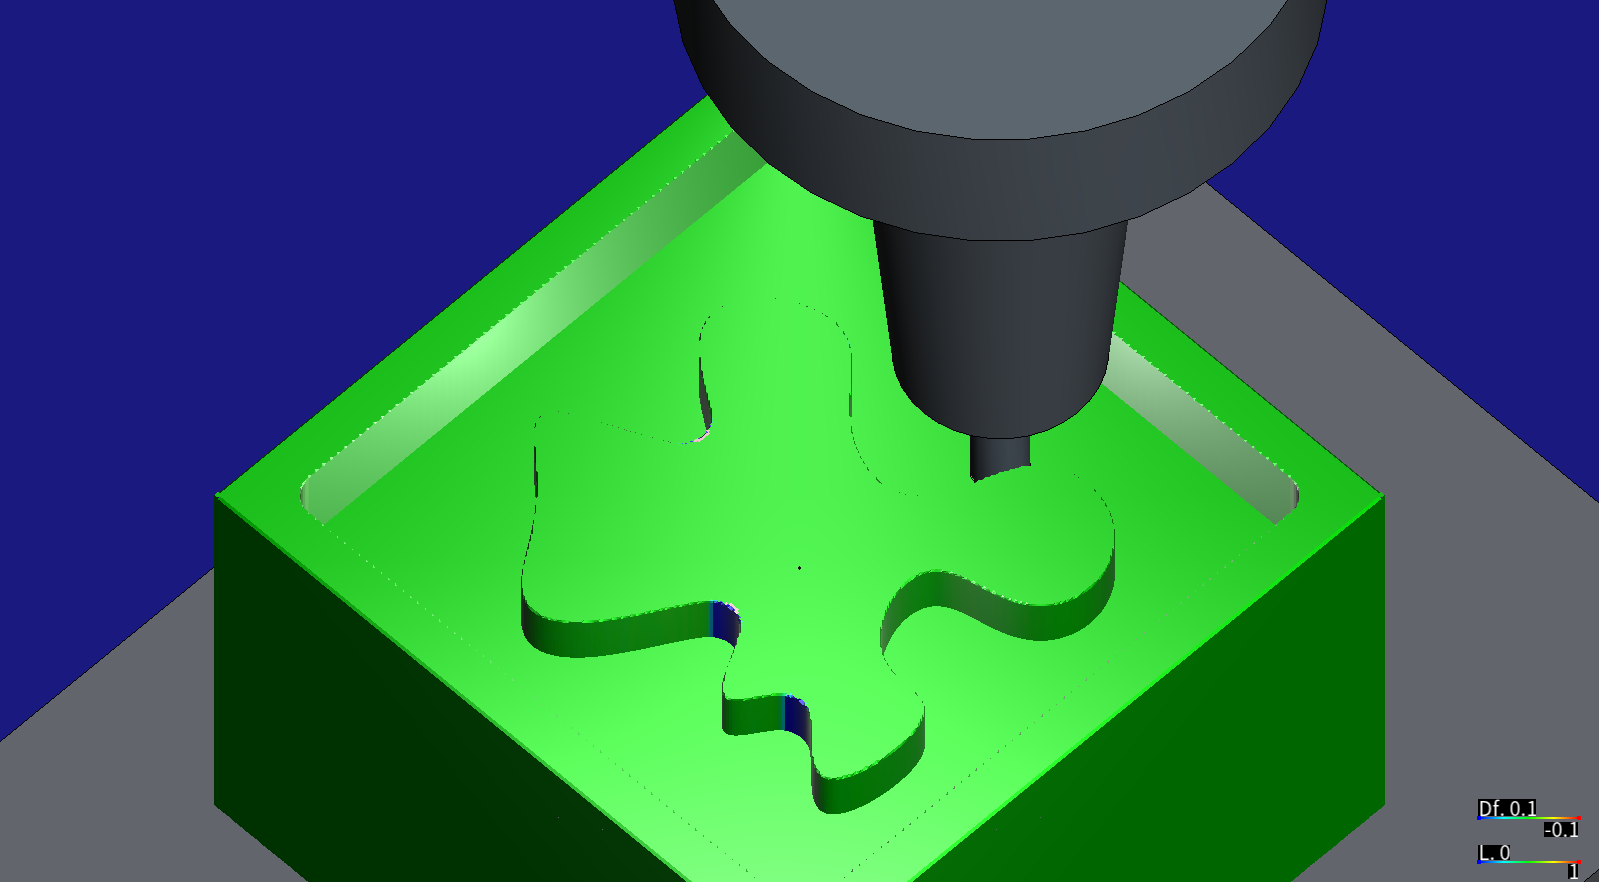
RPTU 3 軸銑削基準件
3 軸
十個基準件附 STEP 模型與 NC 程式,沒有模擬設定。代理逐件推出程式原點,發現寫明的料少了 1 到 3 mm;件 7 的程式在島的凹灣尖端留下最厚 0.7 mm 的殘料。
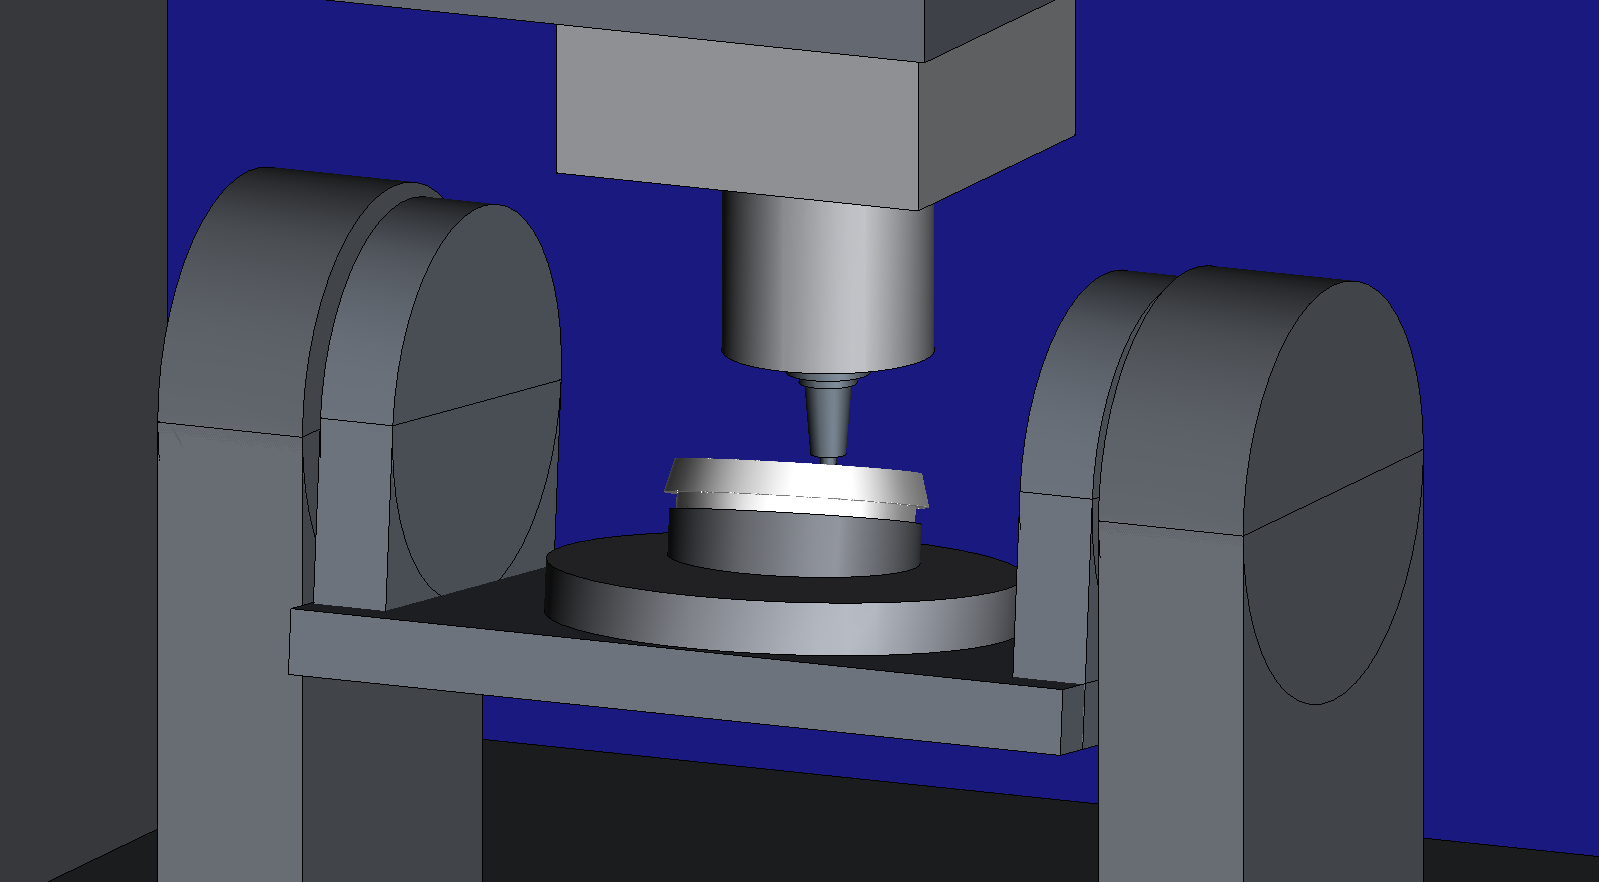
NIST 5 軸試件
5 軸
圓錐台與截頂方錐,論文給了圖面,卻沒有模型與程式。代理畫出零件、寫出刀位,HiNC 寫出 G43.4 程式;重播這支程式與在機台上播放刀位,切深峰值一致到 0.00001 mm。
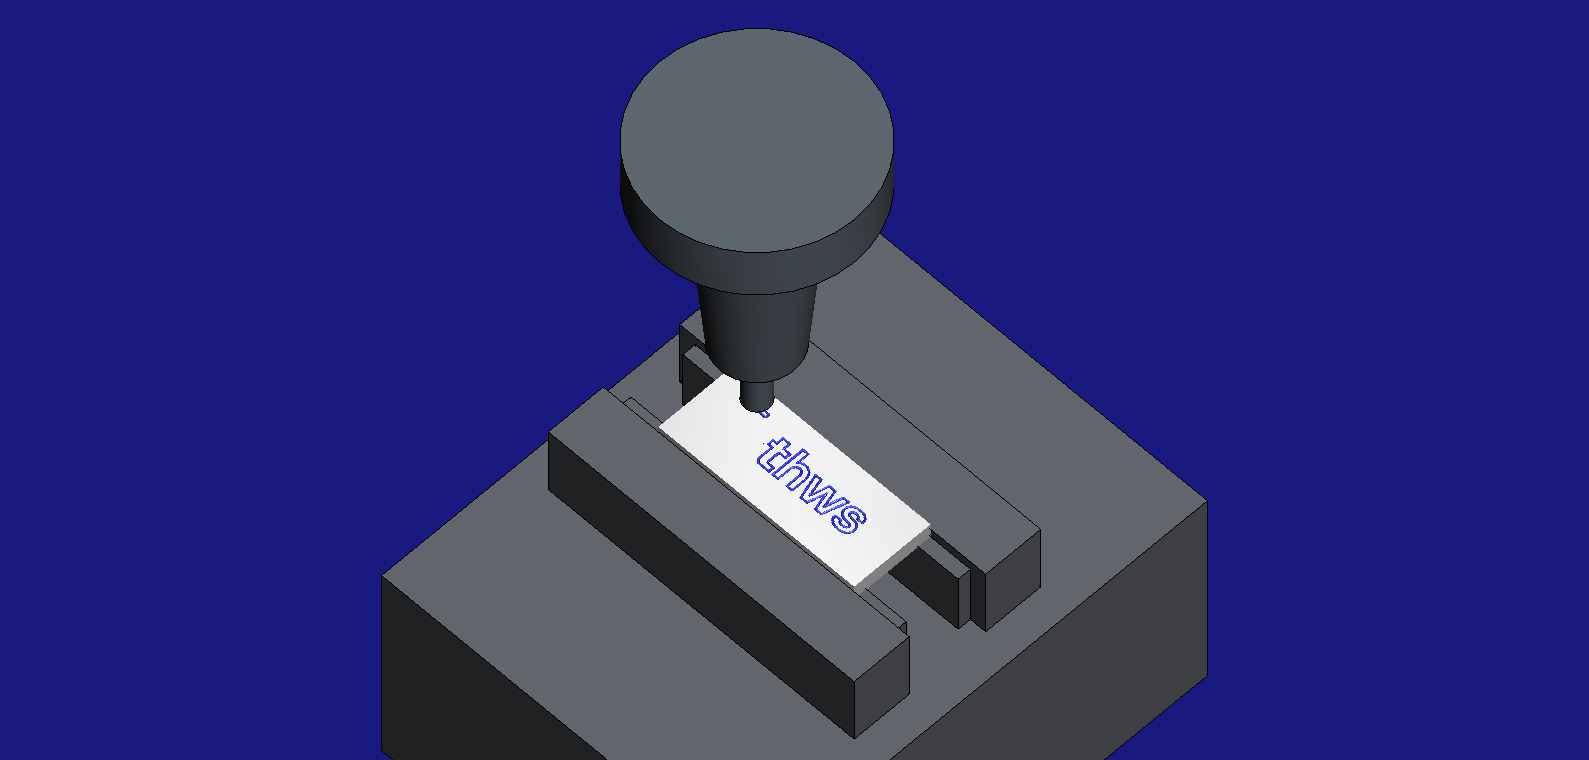
THWS 鑰匙圈
3 軸
雕刻並鑽孔的鑰匙圈,出自 Siemens 840D sl 程式,沒有模型與毛胚。代理從程式讀出板子;仿真 28.7 秒中,13 秒是以切削進給上下 16 mm 的下刀與退刀。
論文切削實驗
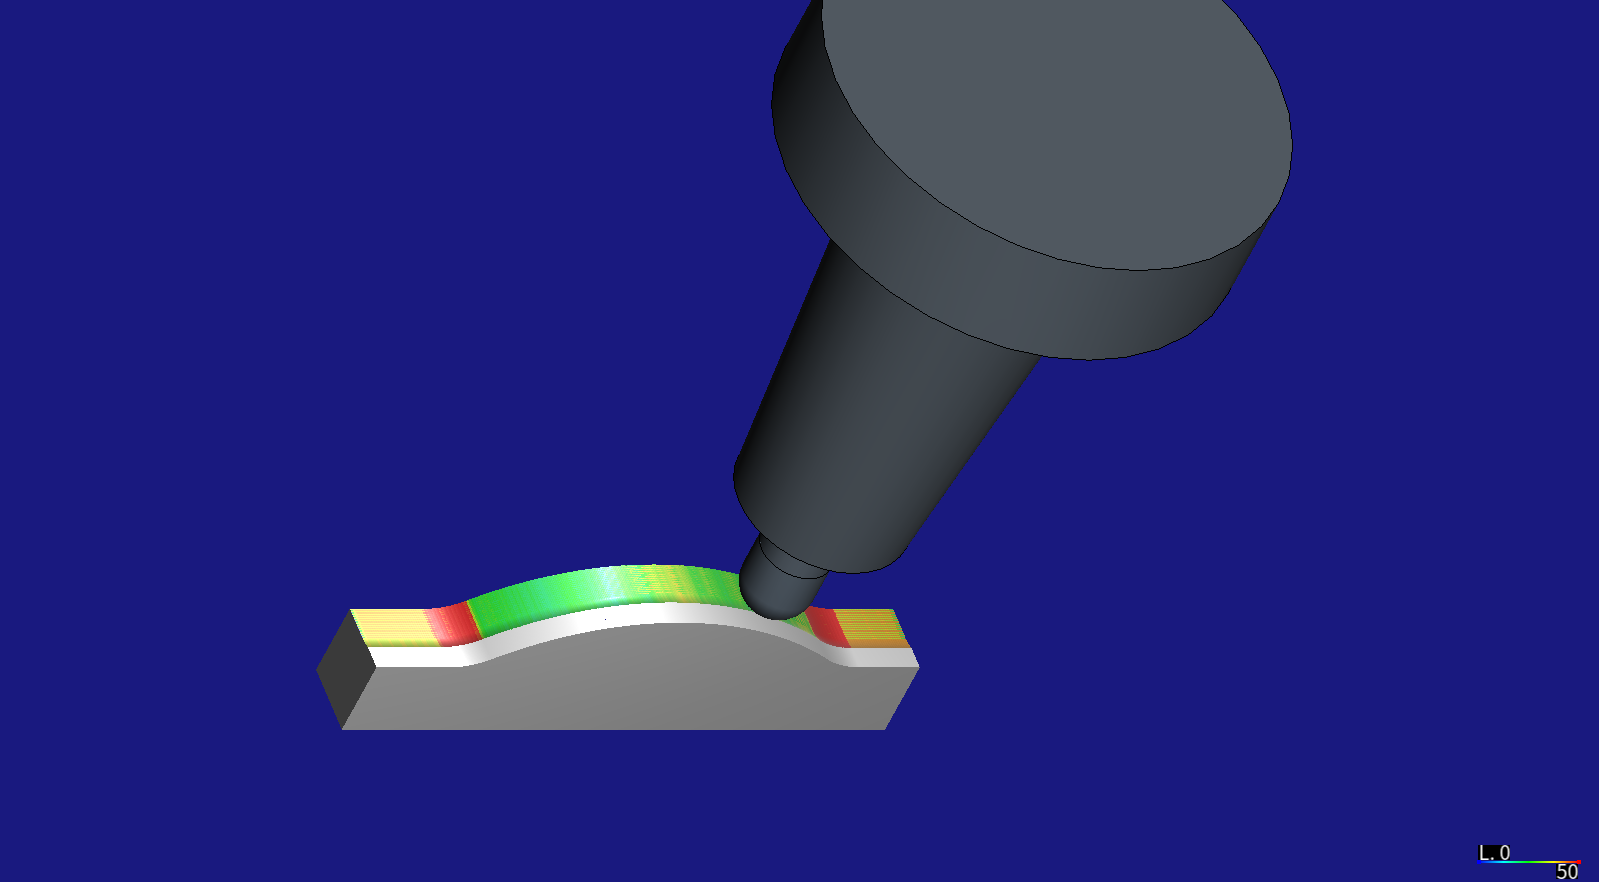
球刀精修的五個走刀方向
3 軸
凸、凹 R45 曲面,論文沒有模型與程式,都由代理自己做。切削力沿一道刀路的起伏,從沿著圓柱軸時的 1% 到橫跨時的 31–49%,把方向排出和量到的粗糙度相同的順序。
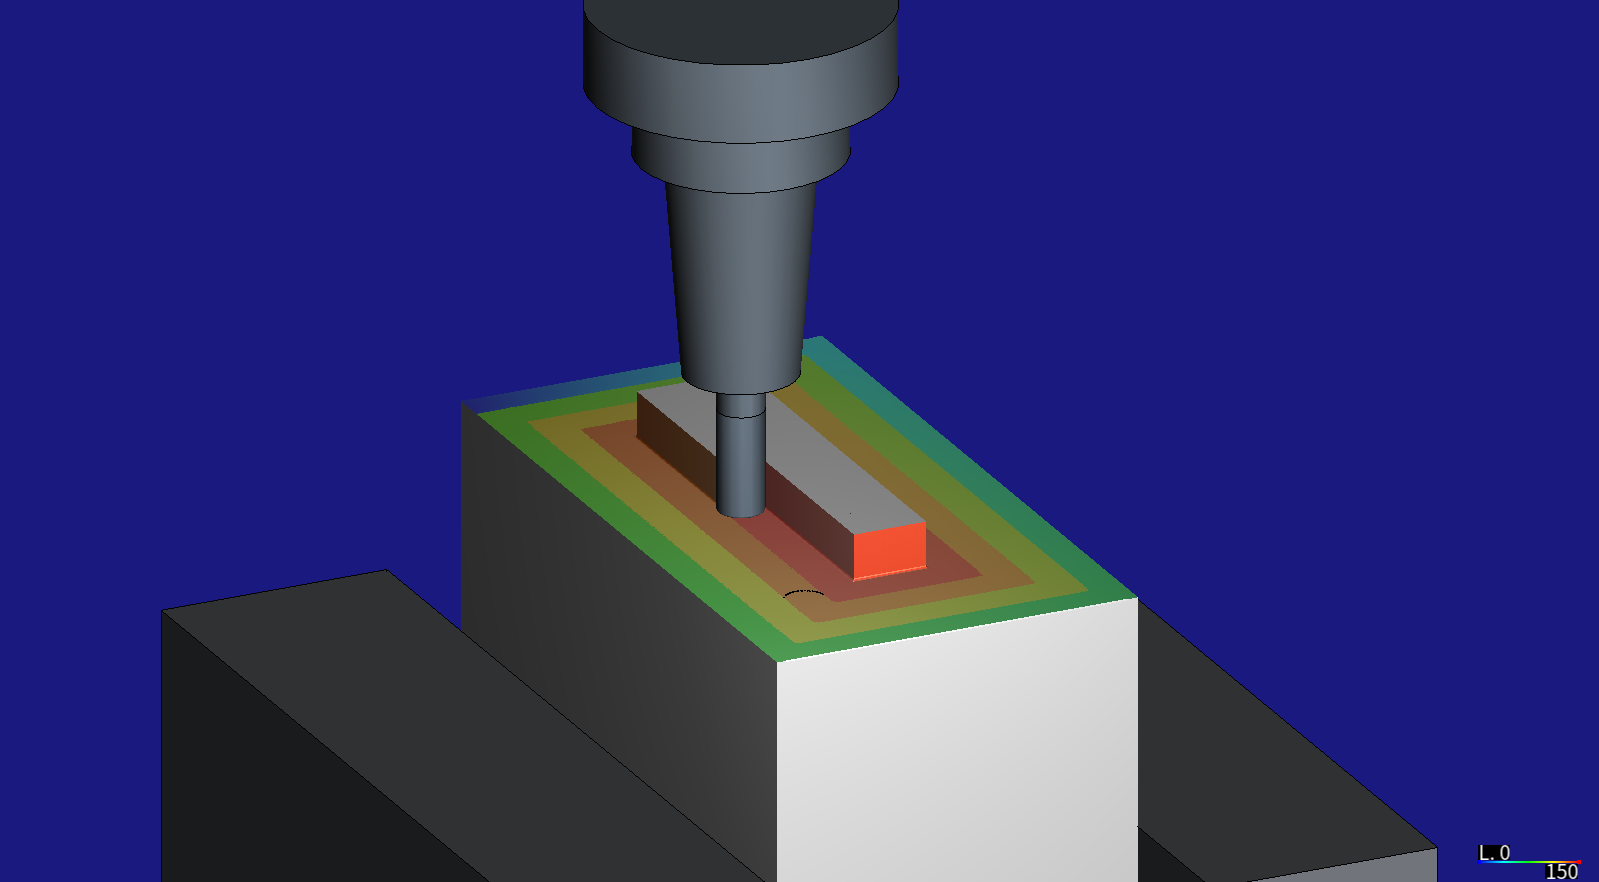
Rzeszow 刀具壽命資料集
3 軸
十四支端銑刀在淬硬 42CrMo4 中切到斷,程式是代理寫的。以圈計,HiNC 裡徑向切深 8 mm 的後刀面磨耗比 4.5 mm 快 1.67–1.69 倍,和壽命的排序相同。