BCAM 薄葉片:C 軸偏 0.02 mm,同一片葉片 G1 修薄、NX 修厚(5 軸)
- 原始來源
- K. Rajain, G. Gómez Escudero, M. Bizzarri, H. Gonzalez Barrio, A. Calleja-Ochoa, L. N. López de Lacalle, M. Barton(Basque Center for Applied Mathematics 與 University of the Basque Country),High-quality smooth finishing of blade-like geometries via G1 multi-pass 5-axis flank CNC machining using conical cutting tools,Zenodo,2025 — zenodo.org/records/15830311;論文發表於 The International Journal of Advanced Manufacturing Technology 136, 4383–4397 (2025),DOI 10.1007/s00170-024-14898-6
- 搜尋關鍵字
zenodo 15830311、G1 multi-pass 5-axis flank CNC machining conical- 授權
- 資料集:創用 CC 姓名標示 4.0 國際(CC BY 4.0),依現狀與可取得的狀態提供,不附任何擔保。期刊發表的論文不是開放取用。頁上幾個出自論文的事實都沿用基案:塊料與鋼種,以及論文沒寫用哪台機台、也沒寫量測怎麼對位。基案是在 BCAM 典藏庫的作者投稿版(CC BY-NC-SA 3.0 ES)讀到這些事實的,該檔沒有保留。本頁沒有重製論文或資料集的任何圖,所有畫面都是 HiNC 的截圖。
- 標註
-
NC programs, blade models and deviation map: K. Rajain, G. Gómez Escudero, M. Bizzarri, H. Gonzalez
Barrio, A. Calleja-Ochoa, L. N. López de Lacalle, M. Barton, "High-quality smooth finishing of
blade-like geometries via G1 multi-pass 5-axis flank CNC machining using conical cutting tools",
Zenodo (2025), https://zenodo.org/records/15830311; described in K. Rajain et al., The International
Journal of Advanced Manufacturing Technology 136, 4383-4397 (2025),
https://doi.org/10.1007/s00170-024-14898-6. Licensed CC BY 4.0
(https://creativecommons.org/licenses/by/4.0/), provided as-is and as-available without warranties
(CC BY 4.0 Section 5). Changes: the three G1 programs are played from copies with two lines changed
(TOOL CALL 0 -> TOOL CALL 22; CYCL DEF 7.0 -> CYCL DEF 7.0 DATUM SHIFT); blade_full.obj was placed
in the programs' frame and meshed into a closed solid; the map's labelled points were located on the
image; for pictures only, 03 and the G1 copy of 04.3 were cut short so that a play ends in the middle
of the bottom pass.
本案沒有再改任何程式,特寫圖用的就是那份截短的 04.3 G1 複本。超級高科技的代理在模擬的機台上加了一條誤差項;誤差的位置、大小、正負號與碰數用的預設點,都是它選的。原作者未為超級高科技、HiNC 或本案例背書。 - 關於這個案例
- 本案延伸自已驗收的BCAM 薄葉片,其餘一律照舊:同一片葉片(由 60 × 50 × 60 mm 的 AISI 1045 鋼料切出)、同一台 B/C 雙轉台的通用五軸機、同一支從熱縮刀把伸出 47 mm 的錐形球刀,以及同樣兩種側銑精修:NX 的 03,與作者 G1 演算法的 04.1–04.3。兩者切削時都在 Heidenhain M128 下(TCPM:旋轉軸轉動時,控制器讓刀尖保持在程式路徑上)。這一案加上的,是機台的一個固定幾何誤差,做成一條誤差項:C 軸實際的迴轉中心偏 +X 0.020 mm。大小與正負號是代理選的,取沒做運動學校正的五軸機常見的量級;論文沒寫用哪台機台,也沒有量機台的誤差。
故事
基案用的是照設計做的機台。整條加工播完後,在論文的 45 個量測點上,與論文的數值平均只差 0.0019 mm(NX)與 0.0047 mm(G1)。兩支精修程式修的是同一個葉面,用的卻是相反的 B/C 解:NX 用 B −6.56…−5.00°、C 45–125°,G1 用 B +5.24…+6.58°、C 244–299°。
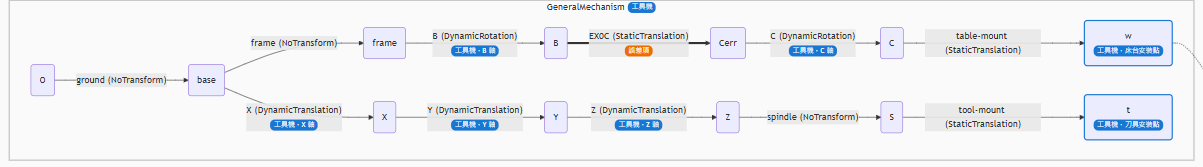
這一次,AI 代理要示範:機台若有一個固定的幾何誤差,已驗收的案例會變成什麼樣子。它選了五軸機常見的一個誤差:C 軸實際的迴轉中心,比控制器以為的位置偏 +X 0.020 mm,也就是 ISO 230-7 的 EX0C。這個誤差放在 C 軸正上游一條獨立的連接上,是一個標成誤差項的靜態平移。模擬的控制器算機械座標時不含它,就像不知道自身誤差的真實控制器;模擬的機台卻帶著它移動、切削。
真實機台在 B = C = 0 碰數時,會把誤差在那裡造成的偏移吃進工件座標。所以誤差項開的每一趟,都打入這樣碰數會量到的兩個 Heidenhain 預設點。
第一次播放前,代理先寫下預測與七條通過標準,再讓兩支程式各播四次,解析度用案例的驗收值 0.0625 mm。每一趟都從案例的半精修替身毛胚起播,也就是把設計面往外長 0.484 mm 的實體。四趟分別是:
- 誤差項關:名目趟,切出的工件當作之後每次比對的理想幾何;
- 再關一次並做幾何差異偵測:量雜訊底;
- 誤差項開、有標記:控制器不知道這個誤差;
- 誤差項開、清掉標記:控制器知道這個誤差,就像用 Heidenhain 的 KinematicsOpt 這類運動學校正量過、寫進控制器。
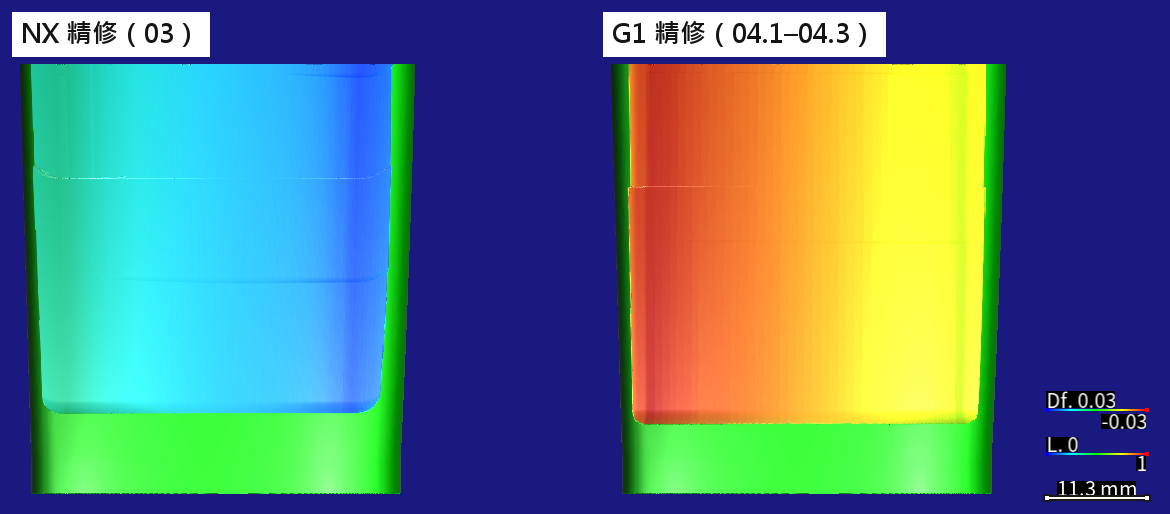
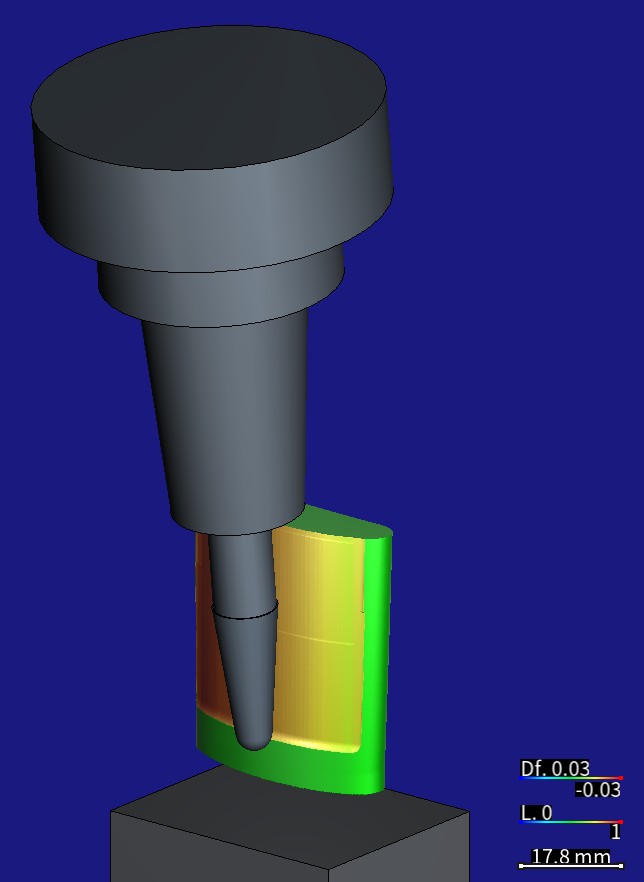
圖由 HiNC 以 0.0625 mm 解析度繪出,依據的是 K. Rajain 等人的 NC 程式與葉片模型(Zenodo 15830311,CC BY 4.0),機台是案例的通用機,其中的誤差是代理加上的。幾何差異的顏色:紅=過切、藍=留料、綠=與名目相同;色階從 −0.03 到 +0.03 mm,正負同權重。
| 關鍵數字 | 意思 |
|---|---|
| 0.020 mm | C 軸迴轉中心偏 +X 的量(EX0C):代理選的典型值,因為論文沒有量機台的誤差 |
| 2.6×10⁻¹³ mm | NX 1,757 個切削步的刀尖偏移,與公式 (d(1 − cos C), −d·sin C, 0) 的最大差;d=0.020 mm,C 是該步的 C 軸角度。G1 的 1,487 步,最大差是 1.4×10⁻¹³ mm |
| +0.0101/+0.0184/+0.0266 mm | NX 葉面對自己的名目切削結果,p01/中位數/p99:留料,所以葉片變厚 |
| −0.0291/−0.0215/−0.0114 mm | G1 葉面,量法同上:過切,所以葉片變薄 |
| 0.0010/0.0004 mm | NX/G1:沿弦五段的中位數,與第一次播放前寫下的預測最多差多少 |
| 9 → 20 點 | 論文 G1 的 25 個點中,落在 ±0.01 mm 外的點數:基案 → 加上這個誤差(由量到的位移推算,不是一趟播放) |
| 5×10⁻¹⁰ mm | 控制器知道誤差時切出的工件,逐頂點與名目工件的最大差 |
| 31 分鐘 | 全量八趟在共用的 32 執行緒伺服器上接著跑,含每趟前的重啟;每趟 55–286 秒,記憶體最多 5.64 GiB |
十一個難題中的四個
在有誤差的機台上碰數
C 軸前面只放一條平移,C = 0 時台面也會偏一個誤差量。真實機台在 B = C = 0 碰數,會把這個量吃進工件座標;HiNC 量程式零點(P0)是在名目鏈上量,所以不會吃進去。這一案又有兩個預設點。NX 從預設點 1(塊料頂角)跑;G1 從預設點 2(C 台面中心)出發,再由原點平移落回同一個程式零點。所以誤差項開的各趟,打入的是這樣碰數會量到的 (−29.98, −25, 46.6) 與 (0.02, 0, −100)。只要漏改其中一個,那支程式的每一步都會多一個固定的差。結果沒有一步有。
用真實大小,不放大十倍
設計原本提議畫面用放大十倍的 0.2 mm。誤差那麼大時,精修面約 2% 的地方(都在 NX 底道下緣)刀會碰不到替身毛胚,偏差被截在替身面上,每張圖、每個數字都得再換算回來。可是用真實的 0.020 mm,偏差只有 0.0625 mm 格寬的 16–46%,可能淹沒在雜訊裡。計畫只跑真實大小,而格子讀得出來。控制器知道誤差的那一趟,切出的工件離名目在 5×10⁻¹⁰ mm 以內。對照趟的幾何差異全在 ±0.001 mm 內。量到的葉面和一份獨立的錐刀重掃預測相比,99% 的點相差不到 0.0004 mm。
不合公式的步,全在空中
逐步比對全部的步、而不只切削步時,NX 有 137 步、G1 有 168 步不合公式,最多差 0.0355 mm。依程式行分組,它們是 TOOL CALL、M128 前先轉 B/C、M128 後的第一段快移,以及 M129 後轉回 B/C。03 與 04.1 的換刀位置是固定的機械座標,打入的預設點移不動它,所以那裡的刀尖偏的正是誤差本身:0.020 mm,方向隨 C 轉(C = 0 時是 X −0.020 mm)。其餘的步都是過渡:M128 後的第一段快移與 M129 後的轉回,以機械座標在這種位置與公式之間內插;04.2、04.3 的 TOOL CALL 與先轉 B/C,則停在前一支程式結束的地方。這些步沒有一步碰到料;用各趟自己的機械座標走正向運動學,每一步都對到 1.7×10⁻¹³ mm 以內。照同樣的道理,真實機台有同樣的誤差時,這段進刀也會偏同樣的量,但都在空中。
論文的點只能推算
論文的 45 個量測點,是在真的半精修毛胚上精修後量的。本案為了省下粗加工與半精修(197,265 步、1 小時 54 分),每趟都從替身毛胚起播,而且物理關。所以代理在替身上量出這個誤差在每一點造成的位移,再加到基案驗收的 HiNC 讀值上。這樣相加成立的理由有兩個:精修會把這些點上的料全部切掉;而且基案用替身的試跑與整條驗收,在這些點上最多只差 0.0014 mm。頁上凡用到這個結果,都標「推算」:G1 落在 ±0.01 mm 外的點,由 9 點變成 20 點。
其餘七個都在完整紀錄裡,例如:計畫要驗 C = 0 的步,M128 下卻沒有這種步;機械座標該拿哪一趟來比;以及「NX 至少 99% 為正」這條標準,該不該把精修刀沒碰到的一條替身面算進去。
結果
十二趟全部播完:0.0625 mm 八趟,0.25 mm 修剪四趟。沒有碰撞,也沒有快移切料。NX 每趟 2,410 步、G1 每趟 2,011 步,與基案相同。
控制器不知道誤差時,每一個切削步的刀尖都落在預測的偏移上,差在 10⁻¹³ mm 級,而且偏移只跟 C 軸角度有關。NX 在 C 45–125° 切,刀往葉面外的空氣側偏;G1 在 C 244–299° 切,刀往料裡偏。所以 NX 的葉面整面留料,98% 在 +0.0101…+0.0266 mm,越往 +X 越多;G1 的葉面整面過切,98% 在 −0.0291…−0.0114 mm,越往 −X 越深。沿弦的中位數與預測最多差 0.0010 mm,高度方向不變。
把位移加到基案的讀值上推算,論文 G1 的 25 點會有 20 點落到 ±0.01 mm 外,沒有誤差時是 9 點;論文量到的 25 點則全在範圍內。這不能拿來斷定作者的機台有沒有這個誤差:論文沒寫量測怎麼對位,而對位可能吃掉一部分偏移。
清掉標記後,控制器把刀尖補回程式上,切出的工件與名目差在 5×10⁻¹⁰ mm 以內。為此,和名目趟比,每個切削步的 X 位置大約 0.020 mm、Z 差約 0.002 mm,B、C 不變。對照趟與名目趟逐步相同,幾何差異全在 ±0.001 mm 內。
誤差的大小與正負號是代理選的;誤差若改成 −X,兩支程式的正負號會對調:NX 變薄、G1 變厚。這裡的一切都是模擬,沒有實際切削。
帶來了什麼
- 給加工工程師:C 軸的迴轉中心只偏 0.020 mm,這片葉片在 M128 下就整面偏 0.010–0.029 mm:NX 程式的葉片變厚,G1 程式的變薄。碰數只吃得掉 C = 0 那一個姿態的偏移,而側銑時 C 已經轉開 45° 以上。用相反 B/C 解的兩支程式,會被同一個誤差推往相反方向。所以同一台機台上兩支程式結果不同時,先看機台的運動學有沒有校正,再怪程式:刀具半徑錯會讓兩面往同一方向偏,C 軸位置錯則讓兩面反向。運動學校正過的控制器能把這個誤差整個補回來,代價只是切削時線性軸都離名目位置 0.020 mm。在 HiNC 裡,可以把一台機台量到的固定誤差放進模型,上機之前就看到它在自己零件上的樣子與大小。
- 給老師或學生:旋轉軸的位置誤差,怎麼變成刀尖偏移 (d(1 − cos C), −d·sin C, 0);為什麼這個偏移只看 C,與 B 和刀在哪裡無關。為什麼刀只傾 5–6.6°,誤差卻不會像三軸那樣小:C 從碰數姿態轉開 45–125°(NX)或 61–116°(G1,走短路徑),把它的位置誤差印成 0.77–1.77 倍或 1.02–1.70 倍,B 的位置誤差卻只會印約一成。為什麼葉面只留下偏移在法向上的分量。以及真實機台的碰數,和 HiNC 在名目鏈上量的程式零點差在哪裡。
- 給評估是否讓代理搭配 HiNC 工作的人:從驗收過的案例走到誤差、預測與十二趟播放:全量八趟用了共用伺服器 31 分鐘,每趟記憶體最多 5.64 GiB;四趟修剪與一趟拍特寫另計。預測在第一次播放前提交,結果逐步差在 2.6×10⁻¹³ mm 以內、沿弦差在 0.0010 mm 以內。計畫有三處照字面驗不了:M128 下沒有 C = 0 的步;計畫沒寫機械座標該拿哪一趟來比;NX 的框裡含一條精修刀沒碰到的替身面。紀錄都照量到的寫,沒有硬套。
看完整的案例紀錄:BCAM 薄葉片,C 軸偏 0.02 mm
這一案所延伸的、已驗收的案例(葉片怎麼擺、刀具怎麼推出、機台怎麼選):BCAM 薄葉片。