AA7050 深槽,插銑對分層:Z 軸對 Y 的垂直度差 0.003°,兩壁一起往 +Y 斜、到 74 mm 深處偏 3.9 µm,兩種粗加工切出同一條槽(3 軸)
- 原始來源
- 槽型、刀具與切削條件:F. J. G. Silva, R. P. Martinho, L. L. Magalhães, F. Fernandes, R. C. M. Sales-Contini, L. M. Durão, R. C. B. Casais, V. F. C. Sousa,A Comparative Study of Different Milling Strategies on Productivity, Tool Wear, Surface Roughness, and Vibration,Journal of Manufacturing and Materials Processing 8(3), 115(2024),doi:10.3390/jmmp8030115。論文沒有公開 CAD 模型、NC 程式或資料集,本案用到的值都出自它的表、圖與內文。論文的機台是 HAAS VF2,本案沒有模擬那一台。
- 搜尋關鍵字
A Comparative Study of Different Milling Strategies on Productivity, Tool Wear, Surface Roughness, and Vibration、jmmp8030115、plunge milling deep slot AA7050-T7451- 授權
- 論文採創用 CC 姓名標示 4.0 國際(CC BY 4.0),授權聲明原文:「Copyright: © 2024 by the authors. Licensee MDPI, Basel, Switzerland. This article is an open access article distributed under the terms and conditions of the Creative Commons Attribution (CC BY) license (https://creativecommons.org/licenses/by/4.0/).」本案透過基案只取了論文的槽型、刀具與切削條件,沒有用到論文量的時間、振動、磨耗與粗糙度,也沒有重製論文的任何圖或照片;所有畫面都是 HiNC 的截圖,或由 HiNC 的結果畫成的圖表。塊料、槽的位置、虎鉗、三支 NC 程式、刀具沒寫明的幾何與機台,是基案導出或自己選的,誤差是這一案選的;誤差的大小與方向不是任何機台的量測值。
- 標註
-
基案來源紀錄的標註原文:
Slot geometry, tool, cutting conditions and measured values after F. J. G. Silva, R. P. Martinho,
L. L. Magalhães, F. Fernandes, R. C. M. Sales-Contini, L. M. Durão, R. C. B. Casais, V. F. C. Sousa,
"A Comparative Study of Different Milling Strategies on Productivity, Tool Wear, Surface Roughness, and
Vibration", J. Manuf. Mater. Process. 2024, 8, 115, https://doi.org/10.3390/jmmp8030115, © 2024 by the
authors, licensee MDPI. Licensed CC BY 4.0 (https://creativecommons.org/licenses/by/4.0/), provided
as-is without warranties (CC BY 4.0 Section 5). No endorsement by the authors or MDPI is implied.
Changes: nothing in the article; the block, the slot, the vise, the NC programs and the tool's unstated
geometry were derived or chosen for this case (see What we changed).
槽型、刀具與切削條件取自 Silva 等人的論文(CC BY 4.0)。同一份紀錄的〈What we changed〉寫明:論文本身沒有改;塊料、槽的位置、虎鉗、三支程式、刀具與刀把、機台與主軸,都是基案導出或自己選的。超級高科技的代理在模擬機台上加了一條誤差項連接,它的種類、大小(0.003°)、方向與樞軸都是代理選的。論文作者與 MDPI 都未為超級高科技、HiNC 或本案例背書。 - 關於這個案例
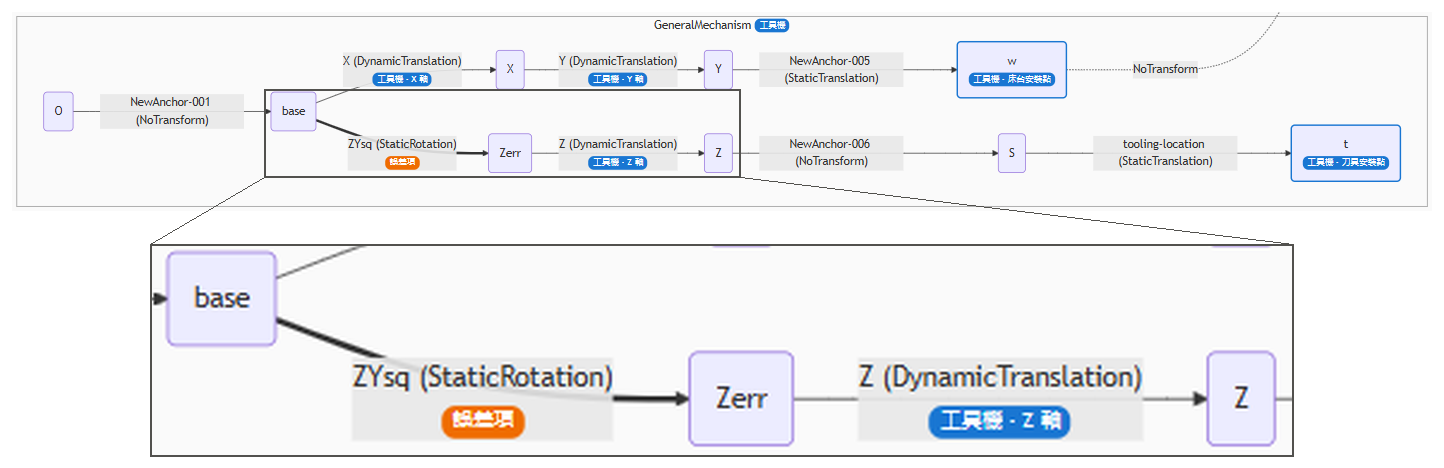
- 基案把論文的試驗配置重建成 HiNC 專案:40 × 150 × 150 mm 的塊料直立在單站虎鉗裡,兩側各一塊 20 mm 厚的側靠鋼塊;封閉的槽寬 12、長 140、深 74 mm,精修到 12.6 mm;D12 三刃實心碳化鎢刀從 ER32 夾頭刀把伸出 85 mm,約 7 倍刀徑;論文沒有公開程式,三支 Fanuc 程式是代理寫的:28 刀全深插銑、間距 4.741 mm(插銑粗加工),20 層、每層 3.7 mm 沿槽來回走(分層粗加工),兩種之後都接同一支精修,5 層、每層 14.8 mm、每側吃 0.3 mm。機台是 HiNC 的三軸骨架機:工作台走 X、Y,主軸頭走 Z。基案沒有自己的對外頁,本案的完整紀錄引用它。這裡替這台機放進一個固定的幾何誤差:Z 軸對 Y 軸的垂直度差 0.003°,也就是每 300 mm 15.7 µm,這是代理選的典型值;論文沒有量機台幾何。
故事
2024 年 Silva 等人的論文在 AA7050 鋁塊上粗一條封閉深槽,寬 12 mm、長 140 mm、深 74 mm,用兩種方法:一刀挨一刀的全深插銑,或沿槽一層一層走。兩種後面都接同一支精修,分五層把兩壁修到 12.6 mm,再比加工時間、刀具磨耗、粗糙度與振動。刀是 D12 三刃碳化鎢刀,從 ER32 夾頭刀把伸出 85 mm,約 7 倍刀徑。基案照論文的表格與照片,把這個試驗重建在 HiNC 裡,並寫了論文沒有公開的三支程式。現場常問的是反過來的問題:深槽的牆量起來不垂直,換一種粗加工有沒有用?
這一次,AI 代理替基案的三軸機放進一個常見的幾何誤差:Z 軸對 Y 軸的垂直度差 0.003°,每 300 mm 差 15.7 µm,是直線軸垂直度的典型值;論文沒有量機台幾何。這個誤差放在機台上一條標記為誤差項的連接,就在 Z 軸的正上游。這台骨架機沒有綁主軸角色,所以立柱連主軸一起歪:刀每往下 1 mm,刀尖就往 +Y 偏 0.05236 µm。樞軸放在碰數時刀尖所在的點,也就是料頂中心:那裡的偏差是 0,案例原本的 G54 就是真實碰數會量到的值。控制器解各軸時,當作這條連接不存在;專案的「啟用誤差項」開著時,模擬的機台卻帶著它移動、切削。程式一行都沒改。
第一次播放前,代理先寫下預期的刀尖偏移、每個特徵的偏差、七條通過標準,還有最重要的一句預測:兩條路線最後切出同一條槽,兩壁平行往 +Y 斜、到槽底偏 3.9 µm,槽寬不變,精修層之間沒有階梯。先播一段修剪案(前 5 刀插銑加一圈精修),用來驗建置與公式;再以 0.25 mm、只看幾何,把兩條路線各整案播三次:
- 誤差項關:切出名目工件,那條路線之後每一次比對都以它為基準;
- 再關一次並做幾何差異偵測(Diff):量雜訊底;
- 誤差項開、有標記:控制器不知道這個誤差。
三支程式都是一般三軸程式:G54、G43,沒有 RTCP、傾斜工作平面或 CL。機械座標只由程式與各項偏移決定,所以控制器即使知道這個誤差,算出的機械座標也一樣,切出的仍是同一條斜的槽;這是推論,沒有另外播一趟來驗證。真實的三軸控制器要補這個誤差,得靠它自己的垂直度補償功能;HiNC 在這裡沒有模擬那種補償。
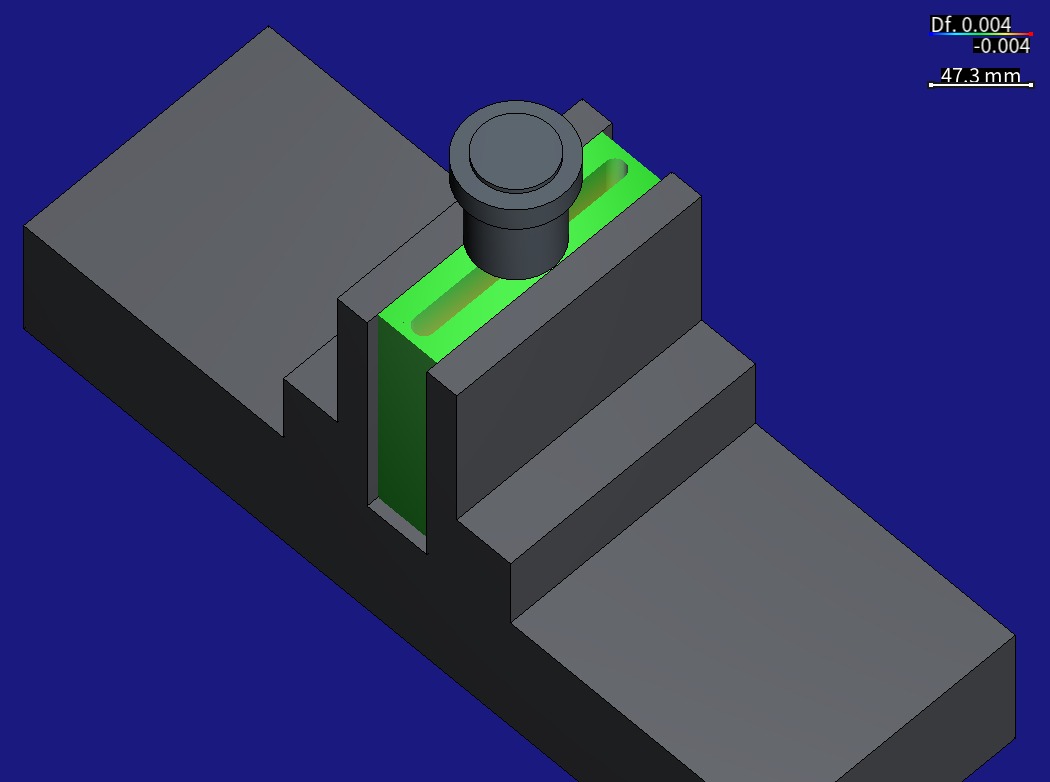
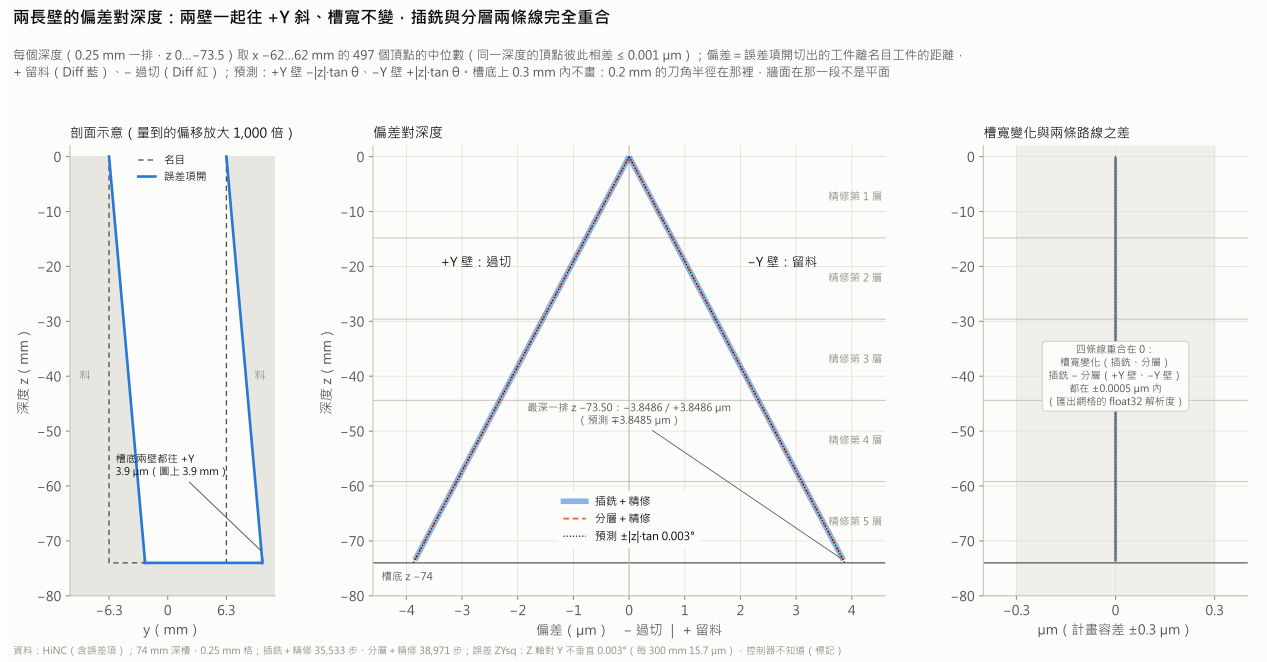
畫面由 HiNC 依基案從論文導出的塊料、虎鉗、刀具與程式繪出,沒有重製論文的任何圖或照片。顏色是 HiNC 的幾何差異(色條上的 Df),比對對象是同一路線名目那一趟切出的工件;色階 ±0.004 mm,正負對稱:紅=過切、藍=留料、綠=0。畫面是把記下的毛胚連同 Diff 放回畫布拍的,不是重播;第一張另播一段姿勢程式,把刀帶進畫面。圖表由 HiNC 匯出的切削網格畫成。格距 0.25 mm。
| 關鍵數字 | 意思 |
|---|---|
| 0.003° | 誤差:Z 軸對 Y 軸的垂直度差 0.003°,也就是 52.36 µrad、每 300 mm 15.7 µm。這是代理選的典型值,不是量測值;論文沒有量機台幾何。刀每往下 1 mm,刀尖往 +Y 偏 0.05236 µm;在料頂(碰數點)是 0 |
| 1.51×10⁻¹³ mm | 三趟誤差項開共 73,771 個切削步量到的刀尖偏移,與第一次播放前寫下的公式 δ = (0, −Zp·sin θ, −Zp·(1 − cos θ))(Zp 是刀尖的程式 Z)的最大差,等於完全吻合。偏移在料頂是 0,到槽底 Zp −74 往 +Y 偏 3.875 µm;每一步的機械座標都與名目相同 |
| ∓3.849 µm | 兩長壁在 z −73.5 的偏差:+Y 壁 −3.849 µm(過切)、−Y 壁 +3.849 µm(留料),各沿 −|z|·tan θ 與 +|z|·tan θ,每 1 mm 深 0.05236 µm。精修五層的牆帶各是 ∓0.399、1.165、1.937、2.710、3.475 µm,與同一批頂點上算的預測都相差在 0.0005 µm 以內 |
| 0.0005 µm | 牆與預測的最大差,正是匯出網格以單精度存座標時在 y 6.3 mm 處的間隔。槽寬最多只變 0.0005 µm(中位數 0.000);精修五層的四個交界沒有階梯(0.0001 µm 以內) |
| 0.000 µm | 插銑與分層兩條路線在十個牆帶的中位數之差。兩件切削件有 468,295 個頂點的位置與距離逐位元相同;整件只差在 −Y 側 y −5.75、−5.5 兩排槽底的 464 個頂點(最多 0.0153 µm),以及插銑網格在料頂多出的 183 個頂點(距離 0) |
| ±0.30 µm | 槽底從 −Y 邊的 −0.30 µm 斜到 +Y 邊的 +0.30 µm,跟著每一道各自的刀底傾斜,不是整片繞同一條線轉;與逐道算的預測差不到 0.01 µm |
| 2 小時 14 分 | 九趟 0.25 mm 播放在共用的 32 執行緒伺服器上的時間:修剪三趟、整案六趟,插銑路線每趟 35,533 步、分層路線 38,971 步,每趟 926–1,752 s,同時還有別的案例在跑;記憶體峰值最高的一趟整案是 2.37 GB(2.21 GiB) |
七個難題中的四個
第一次播放前就不成立的假設
給設計代理的方向,是讓插銑與分層留下不同的牆形。那需要一台 Z 行程歪了、主軸卻對台面校正過的機台:精修每一層 14.8 mm 的牆帶各自垂直,卻隨深度整帶平移,層與層之間留下 0.78 µm 的階梯。這台骨架機沒有綁主軸角色,放不進一條獨立的主軸傾斜;放得進的,只有 Z 行程連刀一起斜。這樣牆上深度 z 的一點,不論是插銑的孔壁、分層的側刃還是精修的哪一層切出來的,都往 +Y 移 |z|·tan θ,兩條路線的牆落在同樣的斜面上。代理把這一案改成事先登記的同等性實驗:計畫在第一次播放前寫明「兩條路線最後的槽完全相同」,每一帶容差 0.3 µm。量到的是:十個牆帶相差 0.000 µm,層與層的交界最多差 0.0001 µm。
樞軸放在哪,G54 才不用改
靜態旋轉要有樞軸,放在哪決定程式零點會不會跟著偏。若留在機台原點,誤差會把程式零點往 −Y 推 32.7 µm:真機碰數會把它吃進 G54.Y,HiNC 在名目機台上量的程式零點卻不會。這樣各趟的 G54 就不同,Diff 會把「沒有碰數」算到誤差頭上。代理把樞軸放在碰數時刀尖所在的點,也就是料頂中心。那裡的偏差是 0,案例原本的 G54 就是碰數會量到的值,每一趟都原樣沿用。擬合出的程式零點偏移最多 1.13×10⁻¹⁴ mm;刀尖比那一點高或低得越多,偏得越多,到高出 220.5 mm 的機械原點是 −11.5 µm,那裡不切料。
槽底不是整片繞同一條線轉
計畫的一階說法,是整個切削繞一條過料頂中心、沿 X 的直線轉;照字面,槽底會是一個在 y = 0 為 0 的斜面。設計的特徵預測則認為槽底由精修最後一層 Y +0.3 那一道決定:y −5.5 處 −0.304 µm。量到的兩者都不是:y = 0 處 −0.0153 µm、y −5.5 處 −0.290 µm。樞軸固定在主軸線上,工作台在它下面帶著零件走,所以在程式座標裡每一道各繞自己的 Y 位置傾斜:Y +0.3 那一道的刀底,在 y 處比名目高 (y − 0.3)·tan θ;槽底上每一點,取掃過它的各道裡最低的。這個逐道模型與量到的槽底差不到 0.01 µm,那裡網格單精度的間隔是 0.0076 µm。「繞同一條線轉」只對 Y 0 的道精確成立;對牆則是差不到 0.00001 µm 的近似,所以牆對得上,槽底對不上。
不是誤差的 −180 µm
插銑路線切出的工件對名目工件,468,942 個頂點裡有 542 個讀到 5 µm 以外,最深 −180 µm,是這個誤差最多能造成的 46 倍。它們都在槽底邊:貼著 −Y 壁那一排 521 個、槽端底角 17 個,都在 z −74;+Y 端角 4 個,在 z −74 上方一點、0.2 mm 刀角的圓弧上。分層路線同一批頂點讀到同一個值,也都不在設計判定的任何特徵框裡。距離搜尋只看最近 12 個三角形的重心,在大三角形旁可能把距離算大,所以這 542 個都用精確的點到三角形距離重算過:全部是兩件網格真的差距,與搜尋值相差不到 10⁻⁵ µm。分析推論這不是真的切:刀形沒變,刀尖每一步最多只偏 3.875 µm,不可能把一個面切深 62 µm。兩件網格為什麼在那裡不同,也是推論:名目槽底正好落在格點平面上,0.2 mm 的刀角半徑又小於 0.25 mm 的格子,槽底 −Y 側往下傾約 0.3 µm,讓那一排格點翻面,匯出的頂點落在格點上,而不是刀角的圓弧上。
其餘三個都在完整紀錄裡:0.25 mm 的格子讀不讀得到 3.9 µm(牆讀到 0.0005 µm);基案任務與播放腳本裡的三個陷阱:一份清單的加工解析度和其他的不同、粗加工後的毛胚記錄條目,以及快取存在時會跳過粗加工、改讀快取的腳本;還有封閉槽的長壁在畫布上為什麼只能斜斜地看到,所以主要證據放在圖表上。紀錄也寫明:對照趟沒有匯出自己的切削件,所以計畫的雜訊底標準照原文判不了;它們的逐步序列與名目趟完全相同,Diff 除了俯視時槽端弧線上零星幾個取樣色點(誤差項開的那幾趟也有)以外全綠。
結果
九趟都跑到結束:修剪每趟 4,103 步,整案插銑路線每趟 35,533 步、分層路線 38,971 步,沒有碰撞、快移切料或行程警報。第一次播放前寫下的七條標準,五條照原文通過;建置那一條,紀錄涵蓋到的部分都通過,但其中兩項(誤差項專案重開沒有載入訊息、案例上層的檔案沒有變)沒有紀錄;雜訊底那一條照原文判不了,原因見上。
控制器不知道誤差時,三趟誤差項開共 73,771 個切削步的刀尖,都落在第一次播放前寫下的公式上,最大差 1.51×10⁻¹³ mm:料頂是 0,槽底往 +Y 偏 3.875 µm,不論工作台停在哪個 X、Y 都一樣。每一步的機械座標都與名目趟相同。
零件上,兩長壁一起往 +Y 移 |z|·tan θ:+Y 壁過切、−Y 壁留料,從槽口的 0 到 z −73.5 的 ∓3.849 µm,精修五層之間沒有階梯,槽寬的變化在 0.0005 µm 以內。槽底沿寬度方向從 −0.30 µm 斜到 +0.30 µm,跟著每一道各自的刀底。R6.3 的槽端也帶著同一個平移:在槽底附近,接 −Y 壁處 +3.8 µm,頂點 0,接 +Y 壁處 −3.8 µm。料頂與塊的外側面都是 0。
插銑與分層切出同一條槽:牆上每個頂點在兩件切削件之間逐位元相同,十個牆帶的中位數相差 0.000 µm。精修每側吃 0.3 mm,把粗加工留在牆上的東西全部切掉;而每一道,不論粗加工或精修,在同一深度的平移都一樣。所以第一次播放前寫下的預測成立。
這裡只放了這一個固定的誤差,大小與方向是代理選的;如果往另一邊歪,就變成 +Y 壁留料、−Y 壁過切。播放只看幾何,沒有算切削力與撓曲:真實的牆還會疊上這把 7 倍懸伸刀的彎曲。一切都是模擬,沒有切過任何槽。
帶來了什麼
- 對加工工程師:Z 軸對 Y 只差 0.003°,也就是每 300 mm 16 µm,74 mm 深的槽兩壁就一起斜:+Y 壁到槽底過切約 3.9 µm,−Y 壁留料約 3.9 µm,槽寬不變,槽中心每往下 1 mm 往 +Y 跑 0.052 µm。這個垂直度是共模的:插銑的孔、分層的層、精修的五層,都在同一根斜的 Z 上切,精修會把斜度原樣抄下來。換插銑或分層修不掉它,校機或用控制器的垂直度補償才行。看牆的形狀可以分辨來源:兩壁平行斜、一壁過切一壁留料、寬度不變,是機台垂直度的指紋。碰數點就是偏差的零點:在料頂碰數,料頂不偏,越深偏得越多。在 HiNC 裡,可以把一台機量到的固定誤差放進模型,上機前就看到它在自己的零件上是什麼樣子、有多大。
- 對老師或學生:Z 軸上游的一個小角度,怎麼變成刀尖偏移 δ = (0, −Zp·sin θ, −Zp·(1 − cos θ)),為什麼它只跟深度有關、與 X、Y 無關。為什麼牆上一點的偏移只看它自己的深度、不看是哪一道切的,所以換粗加工策略、精修分幾層都一樣,槽底卻看得出每一道各自的傾斜。事先登記預測的做法:把「兩條路線一樣」寫在播放之前,再用兩次播放去驗。還有 0.25 mm 的體素格子怎麼把 0.4–3.9 µm 的平面偏移讀到 0.0005 µm,又在哪裡會讀錯:槽底邊與槽端的折面。
- 對考慮讓代理搭配 HiNC 的人:從基案的程式到一個機台誤差的研究,用了九趟播放、2 小時 14 分的伺服器時間,整案六趟 7,428.6 s。預測在第一次播放前就寫好了;刀尖最大差 1.51×10⁻¹³ mm,牆最大差 0.0005 µm,兩條路線的牆逐位元相同。計畫的說法沒中的地方(槽底的整片轉動)、值是真的但成因只是推論的地方(槽底邊那 542 個頂點),或量不到的地方(對照趟的切削件),紀錄都照實寫。
看完整的案例紀錄:AA7050 深槽,Z 軸垂直度差 0.003°
塊料、虎鉗、刀與三支程式怎麼從論文重建,寫在那份紀錄裡;基案沒有自己的對外頁。