鋁塊上的刀紋:理想模式對回饋模式
- 零件
- 一塊 70 × 50 × 50 mm 的 Al6061-T6 鋁塊(Al6061-T6 是常用的熱處理鋁合金),以及 HiNC 示範專案(名為 DemoStandardPath)的四支 NC 程式:一條長 40 mm、寬 15 mm 的長槽;一圈繞著 Ø10 凸台(直徑 10 mm、留在槽中央的圓柱)的圓槽,兩個槽都深 5 mm;沿一側邊緣銑出的側銑面;以及沿另一側邊緣的一條斜面帶。2019 年 2 月,同樣的刀路在與合作單位做的切削實驗中切過一塊鋁塊,實體照片上看得到刀紋。
- 刀具
- 四支程式都用同一支端銑刀:直徑 12 mm、三刃(三道切削刃)、刀底外角磨成半徑 0.5 mm 的圓角,從專案裡畫的簡單圓柱刀把(夾住刀具、再裝進主軸的夾持件)伸出 28 mm。
- 資料
- 無公開原始資料:示範專案與實驗的檔案都不公開,這一頁只放 HiNC 的結果與加工後鋁塊的照片。
要回答的問題
HiNC 是經營本站的超級高科技開發的加工模擬軟體:在機台模型上執行 NC 程式、在畫面上把工件切出來,並回報切削力、加工時間、碰撞,以及加工結果與設計的差異。用千分之一毫米的尺度看,銑出的底面並不平:切削力會把刀具推彎,推彎就會留下痕跡。實體照片上,長槽底面有幾道圓弧,一面牆上有一道直痕。HiNC 能不能在切削之前,就算出這些刀紋和它們落在哪裡?
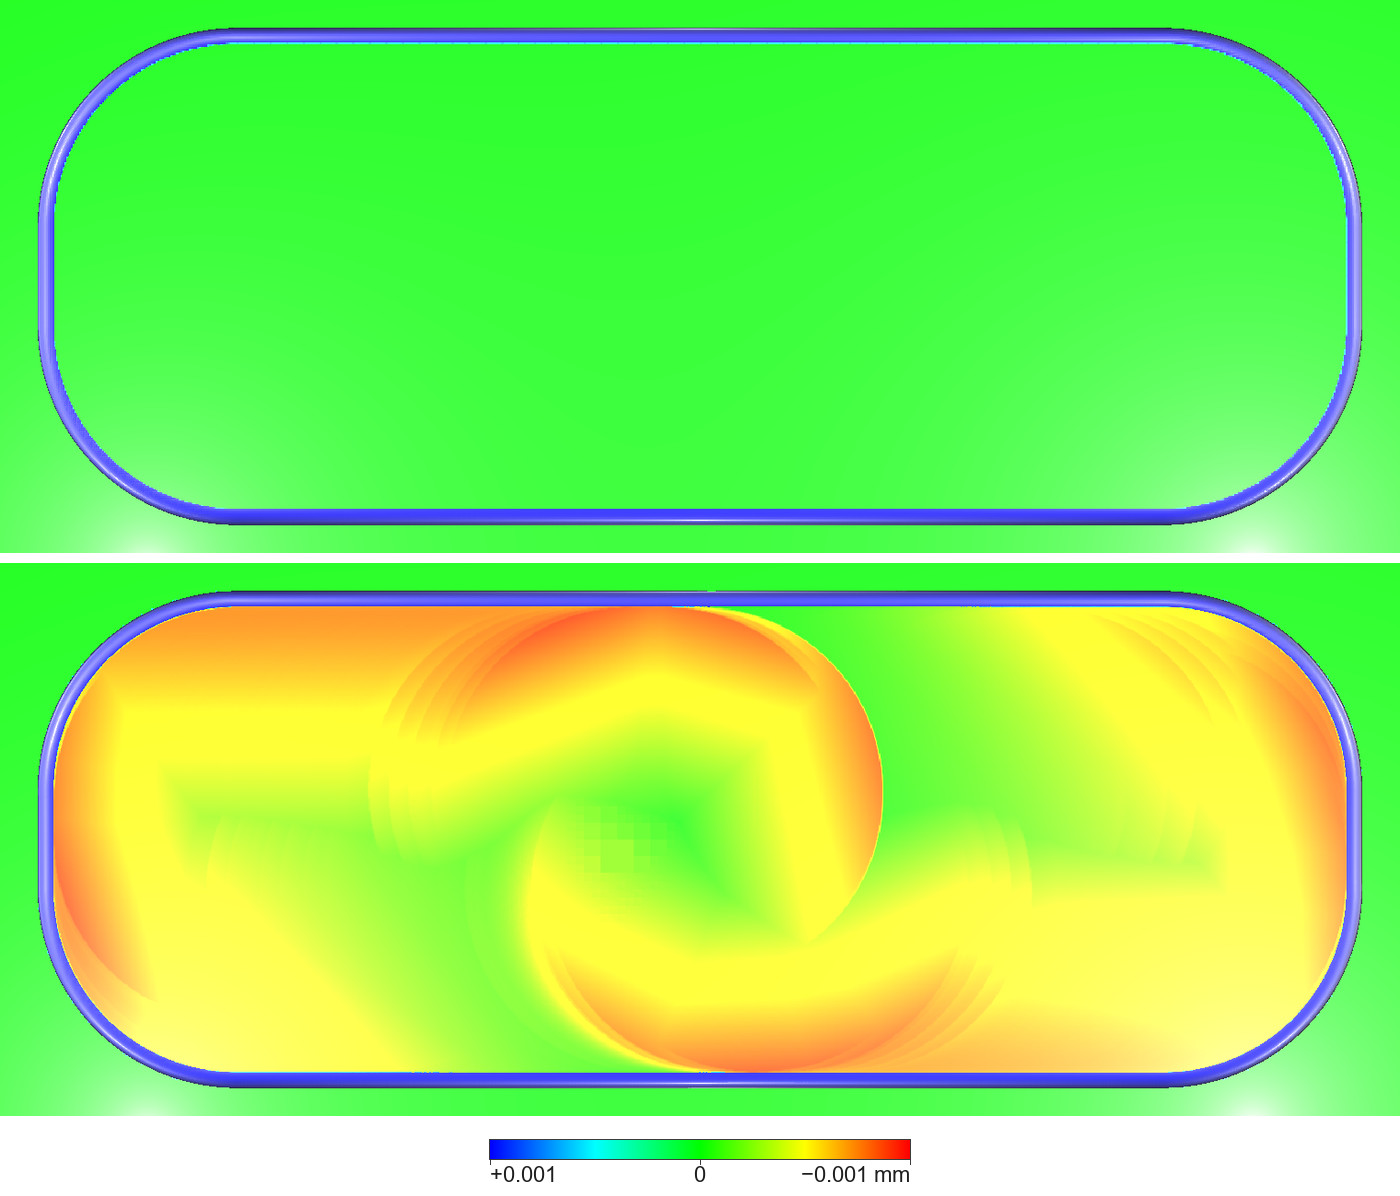
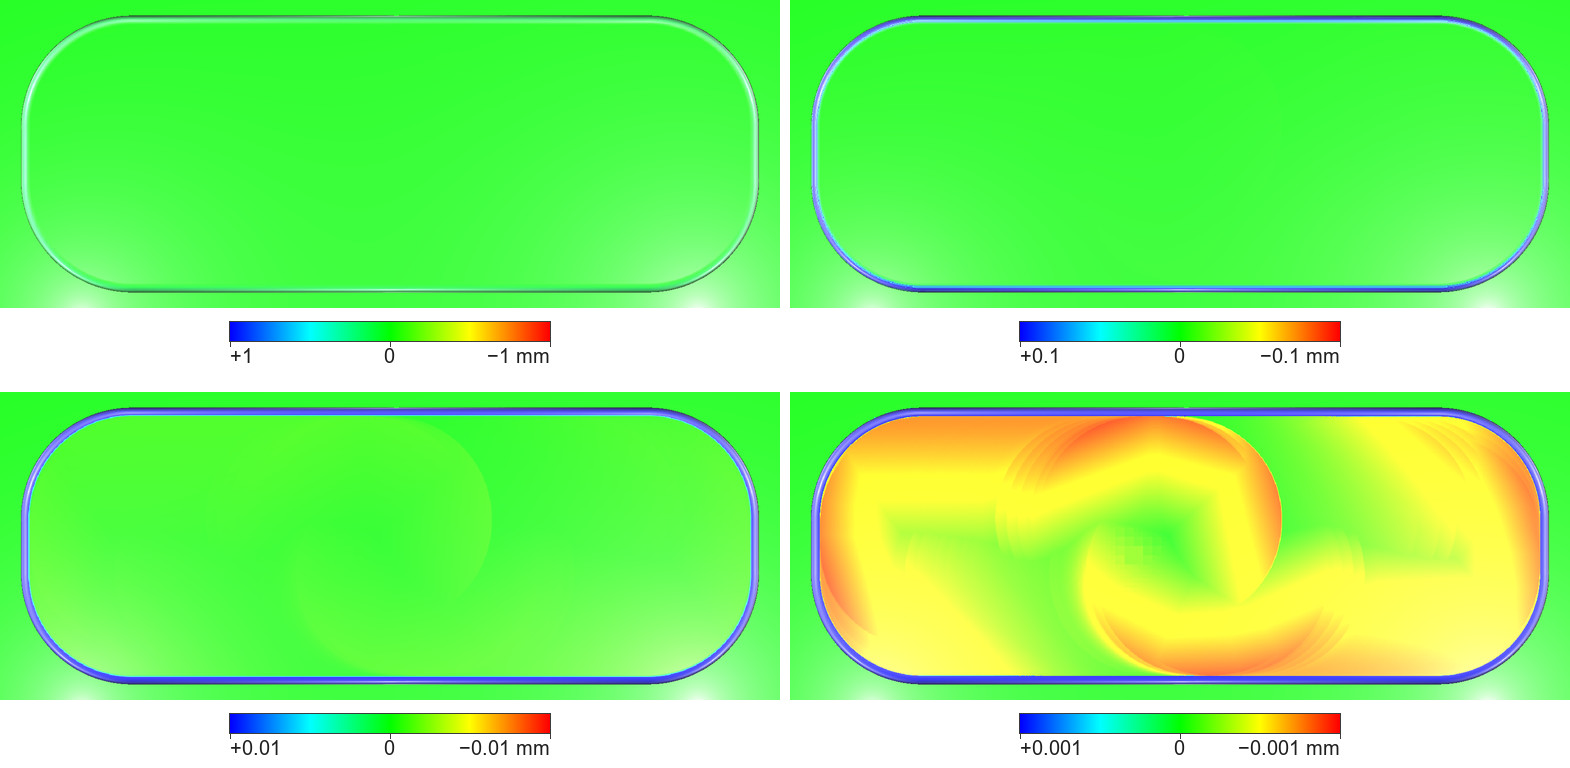
HiNC 有兩種計算切削的模式(理想模式與回饋模式)。理想模式把刀具當成不會彎:刀具正好在程式給的位置切削,切出的形狀就是程式的形狀。回饋模式依切削力算出刀具被推彎多少,也就是撓曲,並把它算進切出的形狀。一個 AI 代理(能自己做完一整件工作的 AI 程式)用兩種模式各播放這四支程式一次,加工解析度 0.03125 mm(HiNC 把工件看成由小立方格堆成,這是最小一格的邊長;加工解析度),主軸每轉一圈算一步(HiNC 的計算單位)。它用 HiNC 的幾何差異把每次的結果與設計件(完成後鋁塊的 3D 模型)比對,依每一處偏離參考形狀多少上色,並在四個顯示半徑下判讀,也就是顏色到全藍或全紅的那個差距:1、0.1、0.01 與 0.001 mm。看牆面時,它另外拿理想模式切出的形狀當參考,只留下兩種模式之間的差。下文的位置都是程式座標的 X、Y,單位 mm:鋁塊在 X 2–72、Y 0–50,長槽在 X 15–55、Y 32.5–47.5。
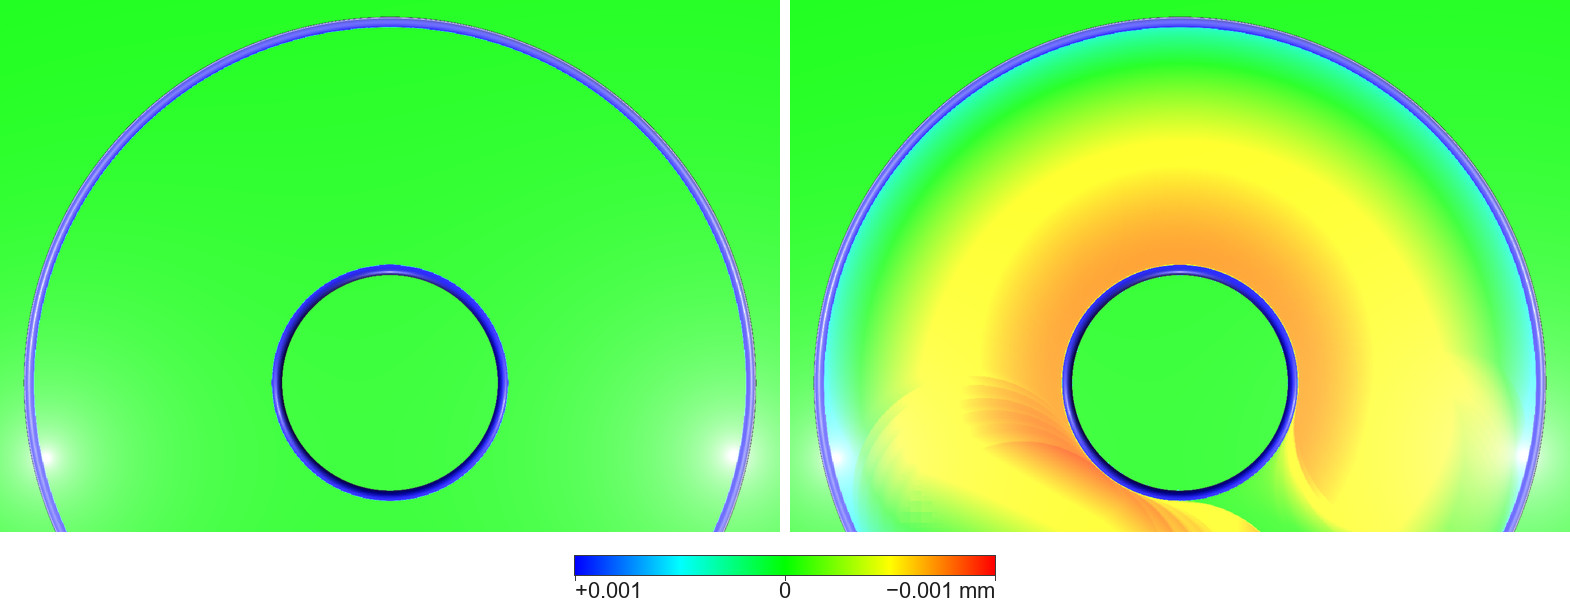
理想模式對回饋模式
與實體照片對照
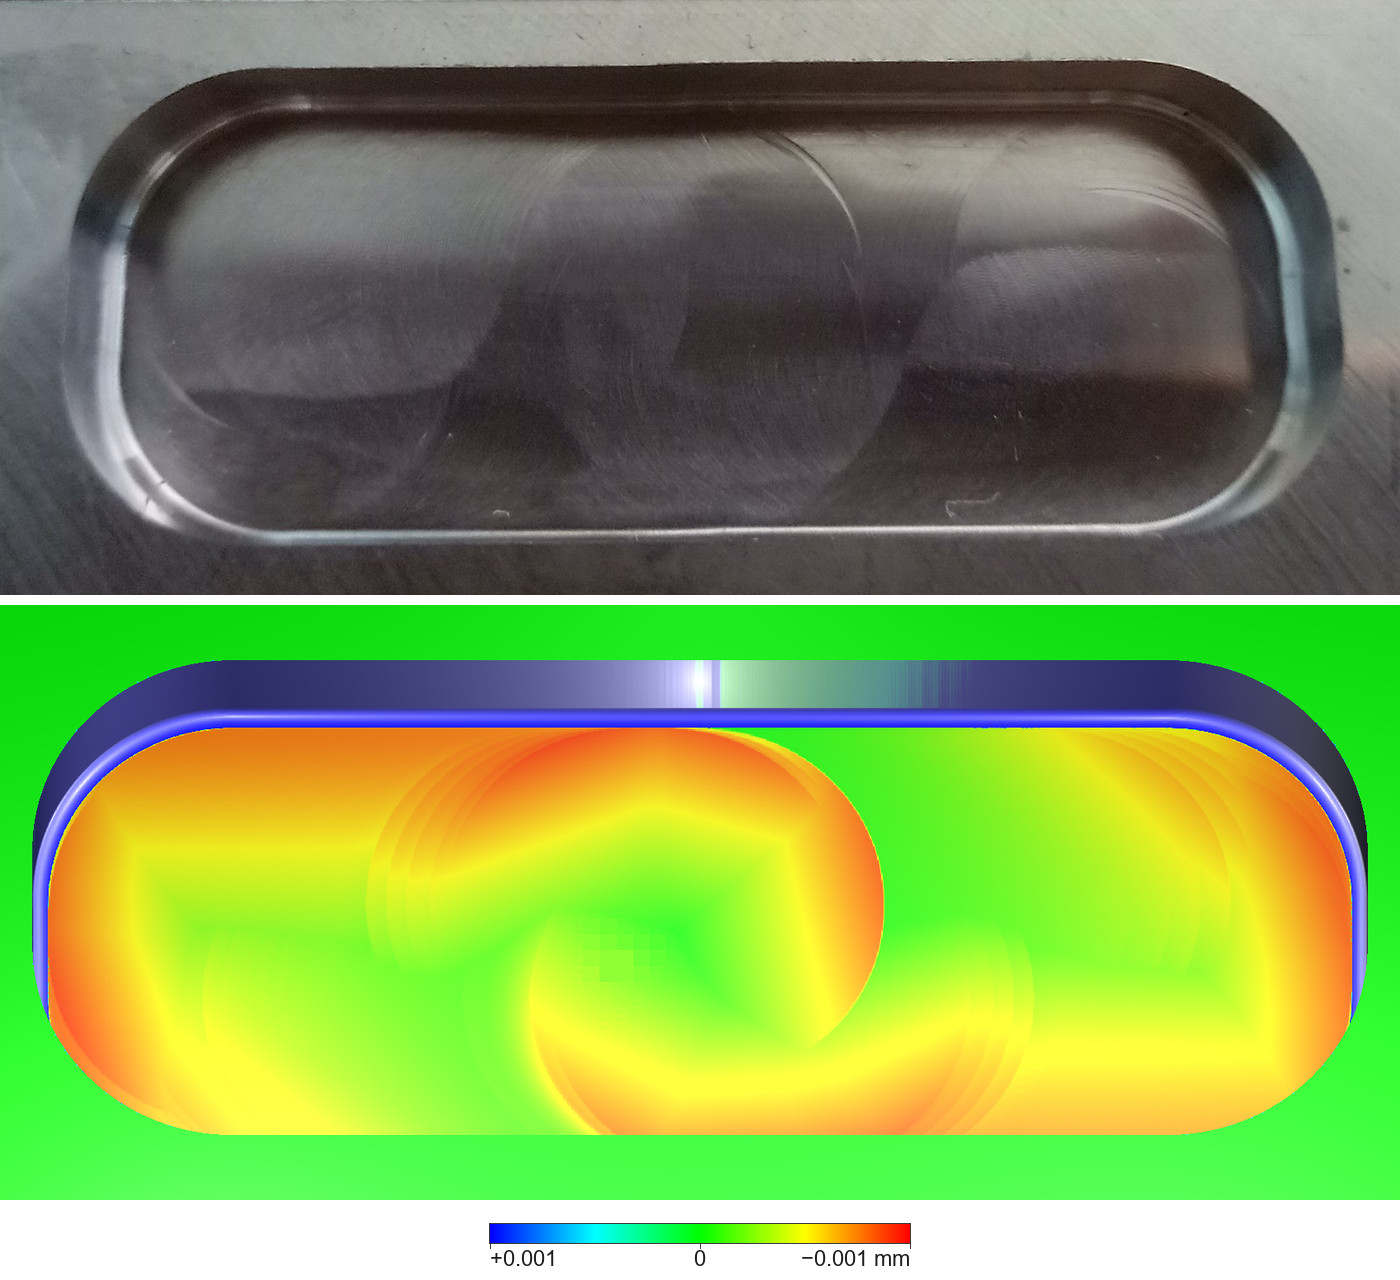
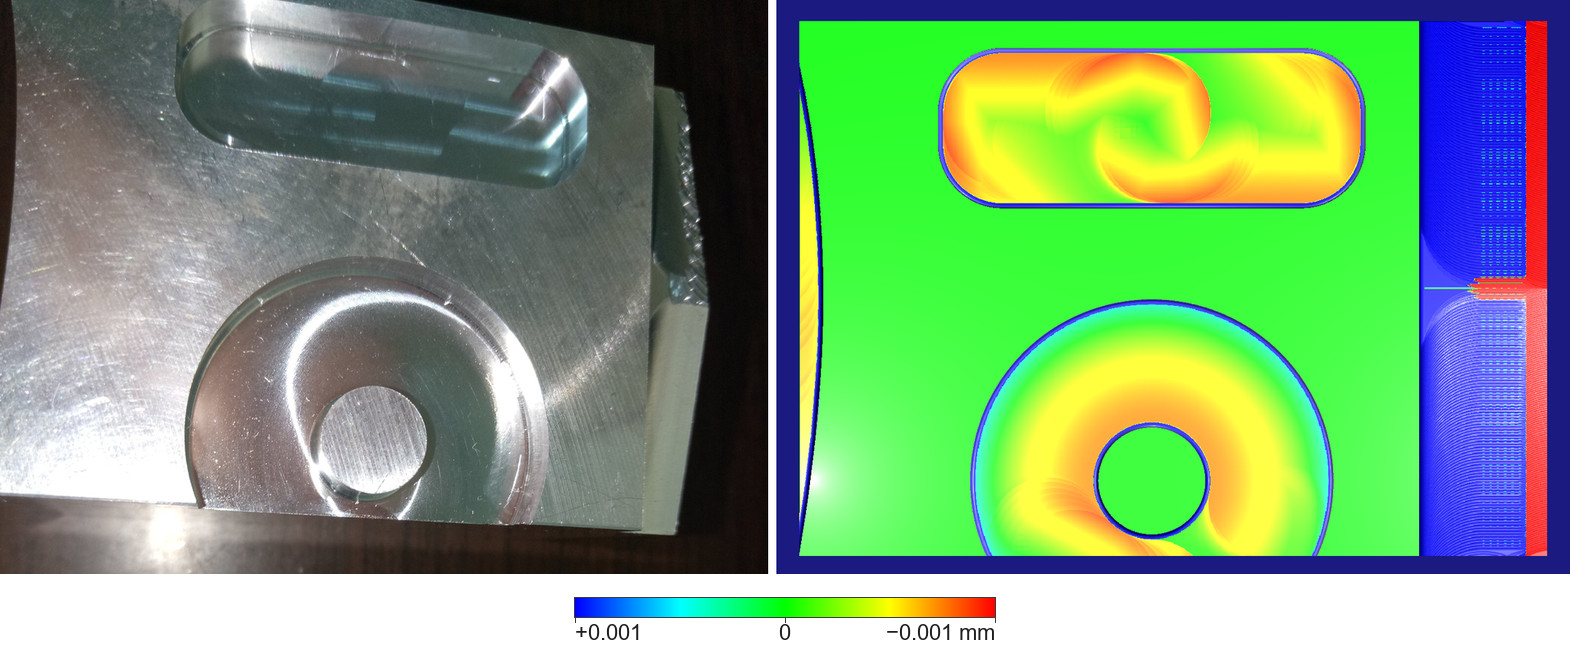
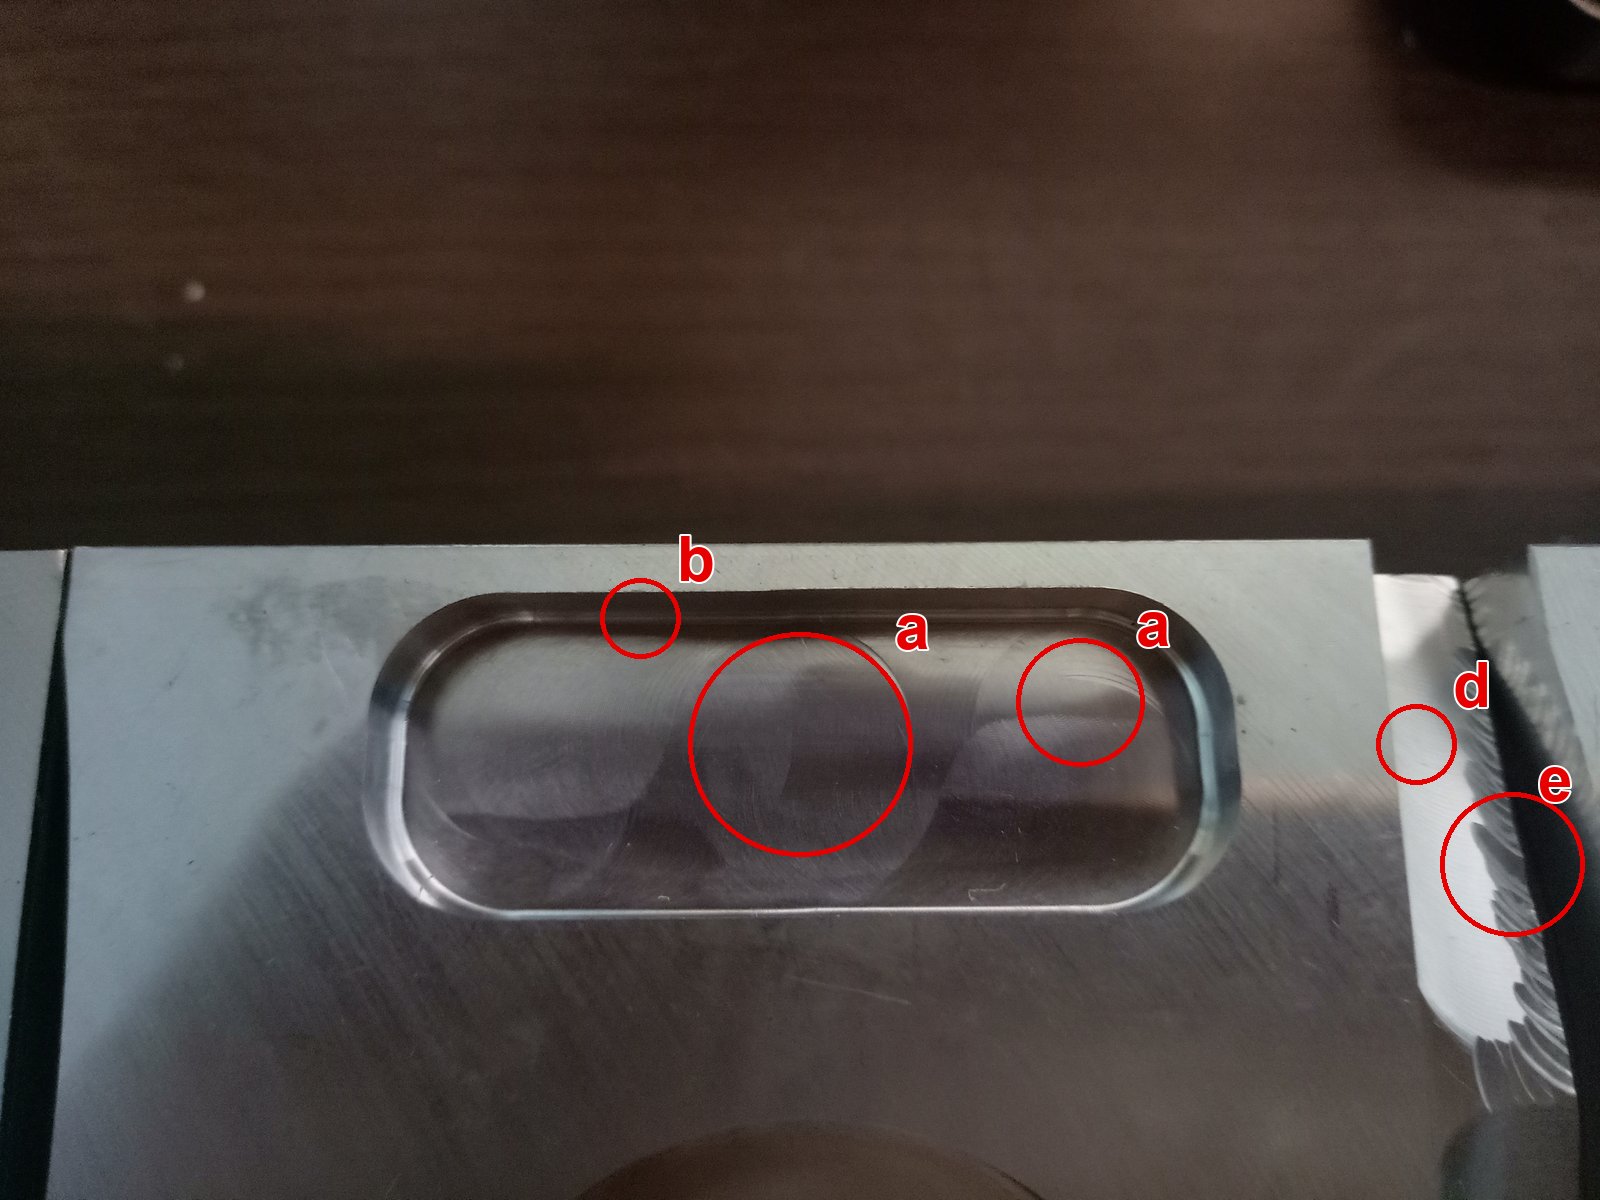
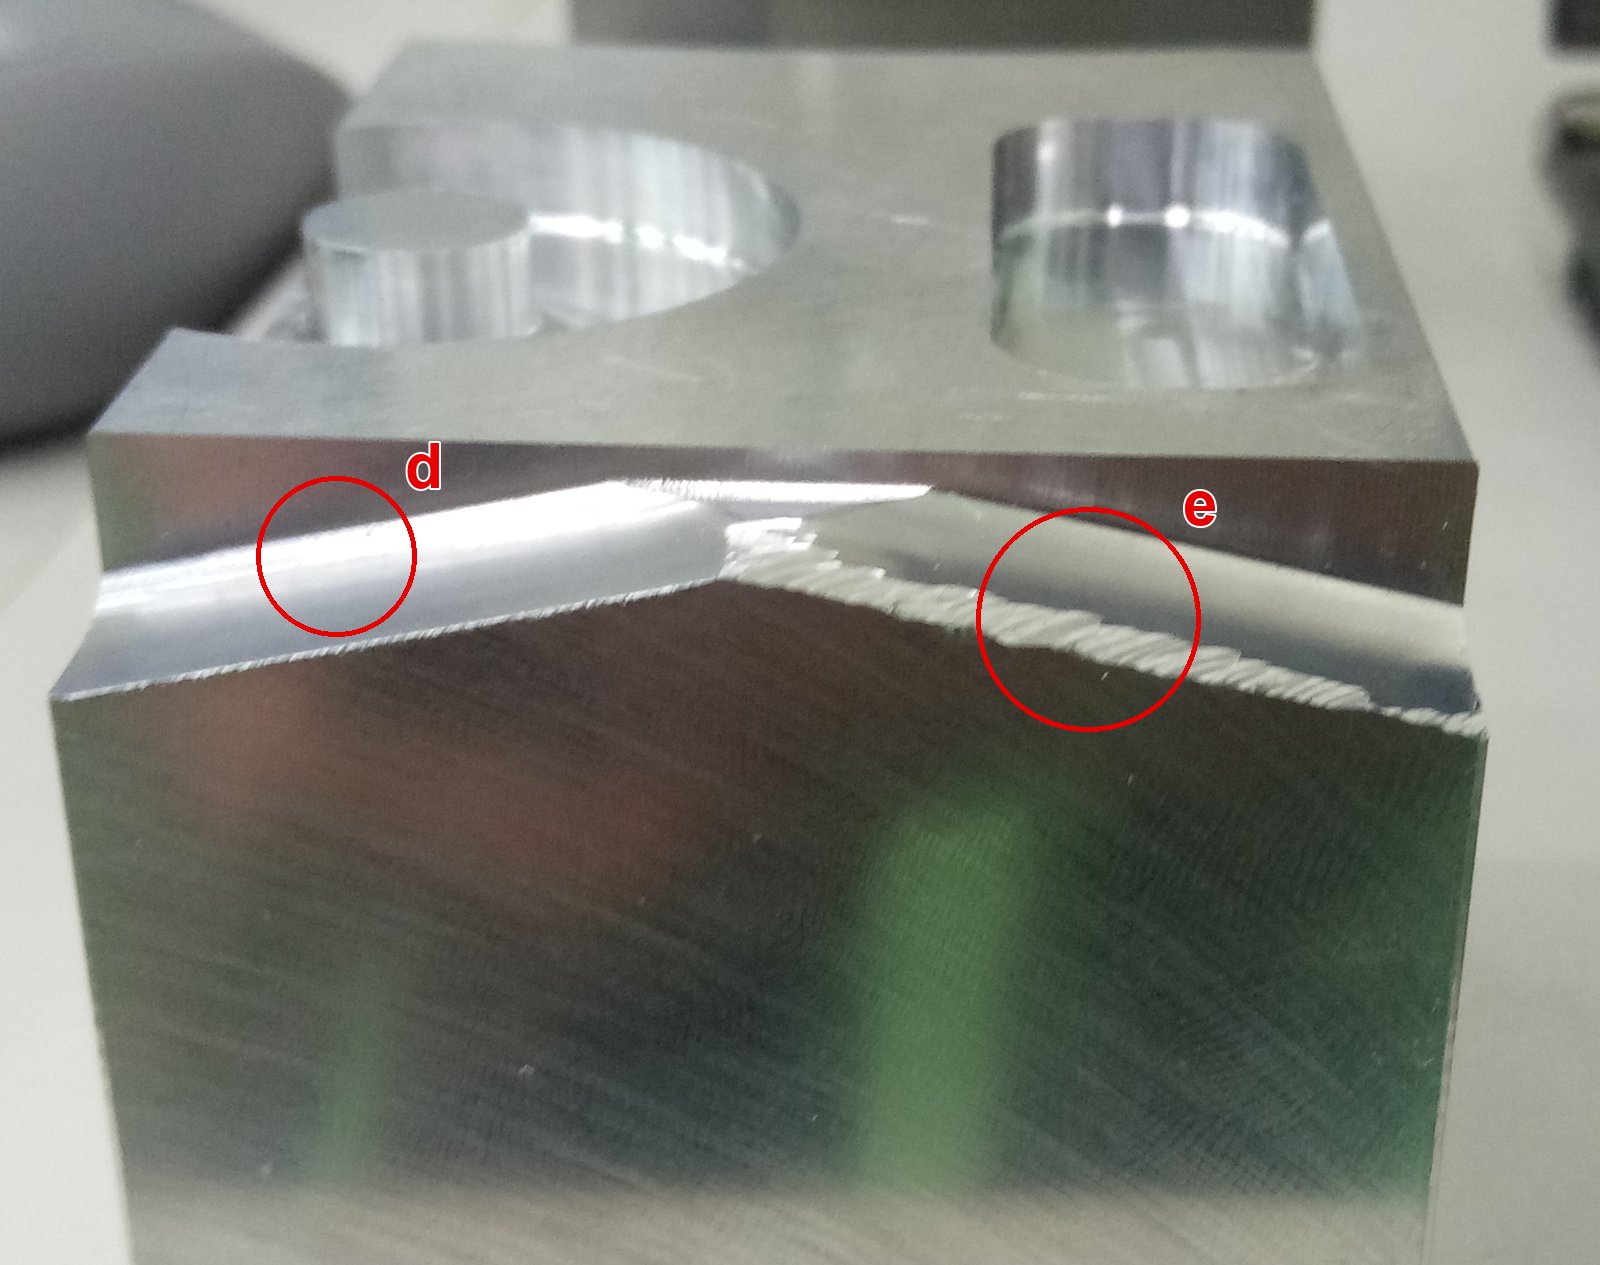
照片與模擬只比刀紋的位置,不比形狀與深淺,理由見下方的難題〈照片能比到哪裡〉;照片上的位置是目測對照,沒有做透視校正。
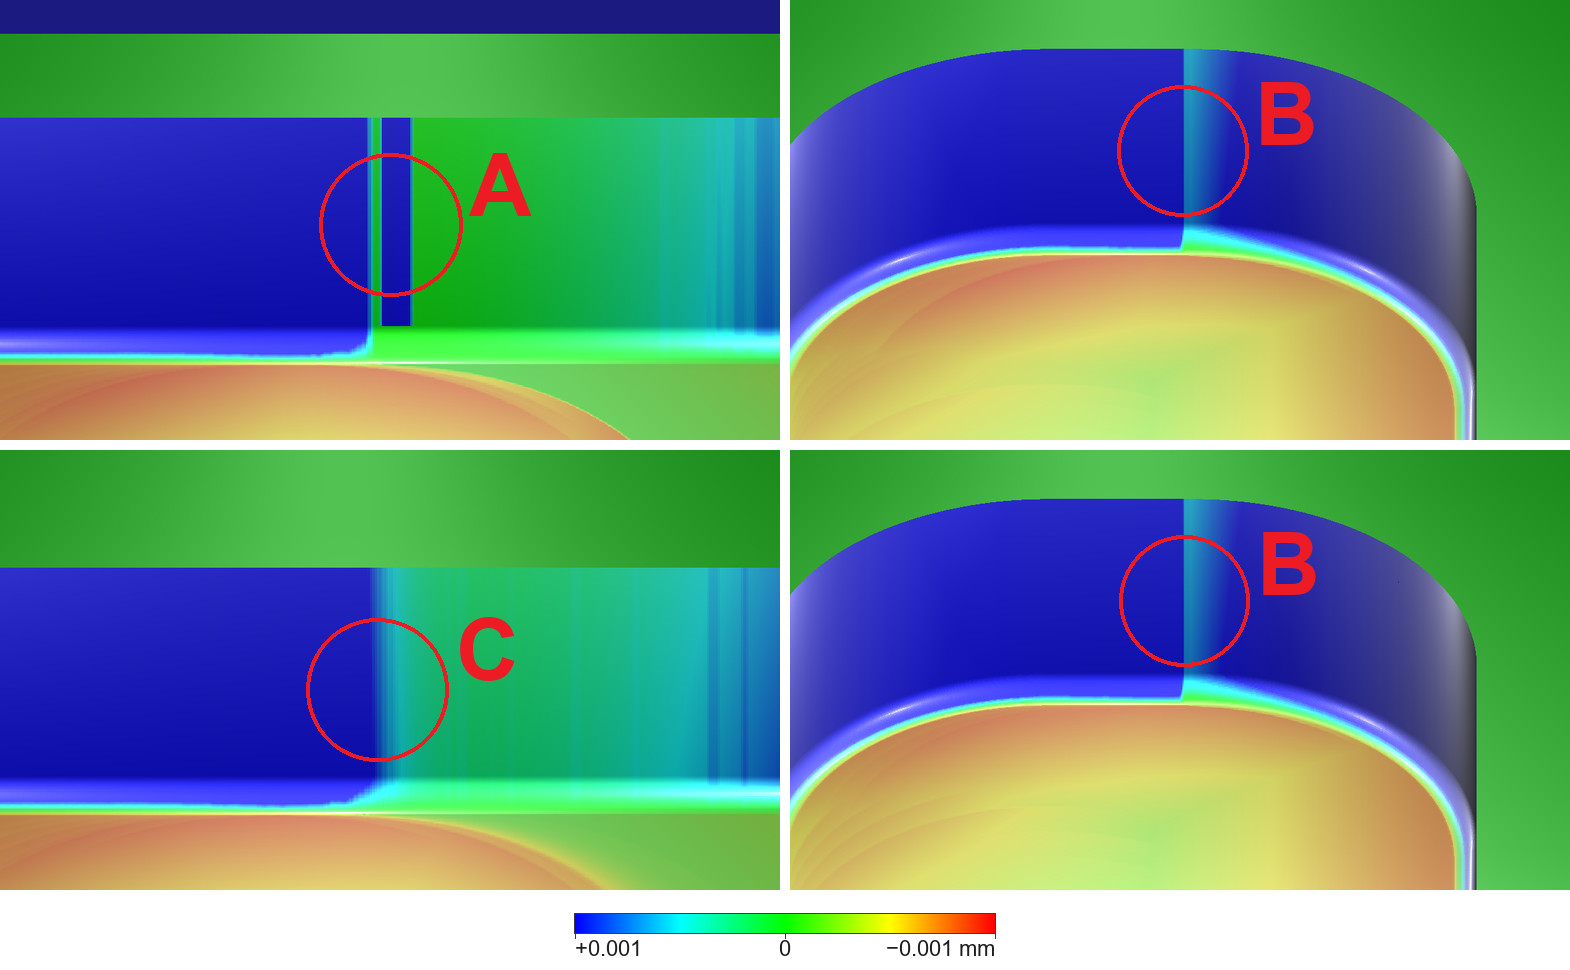
牆面:A、B、C
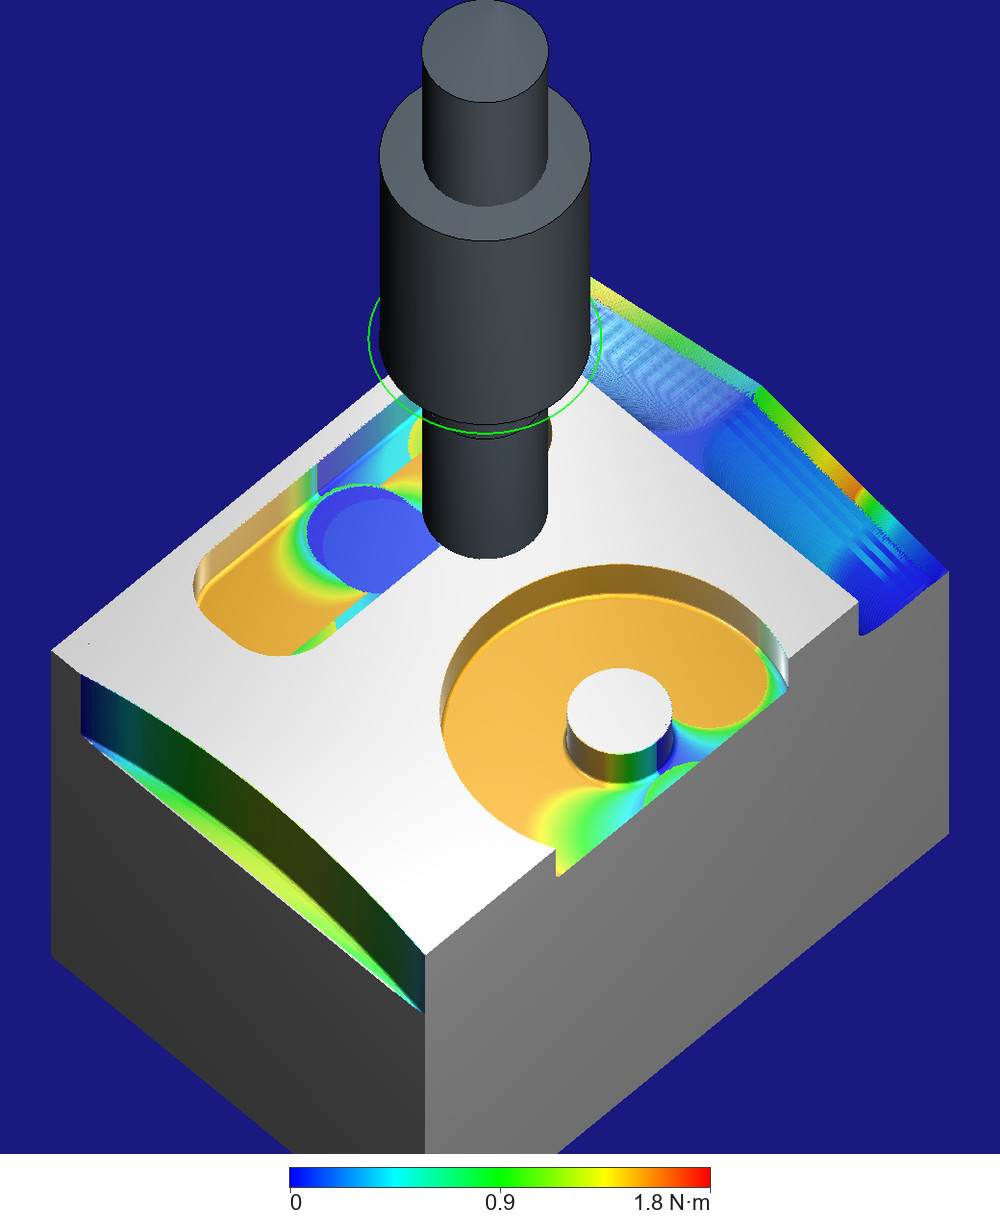
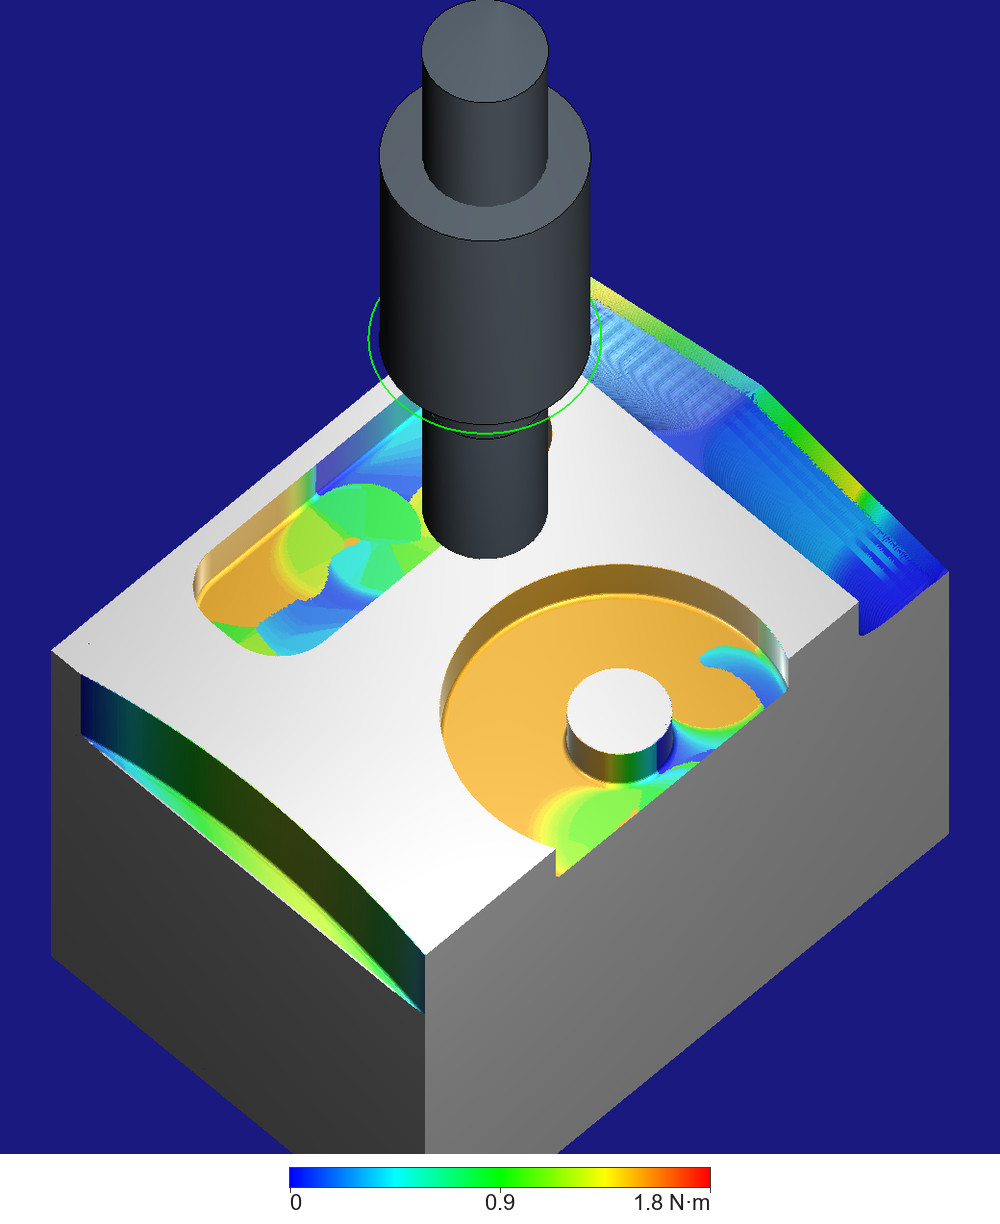
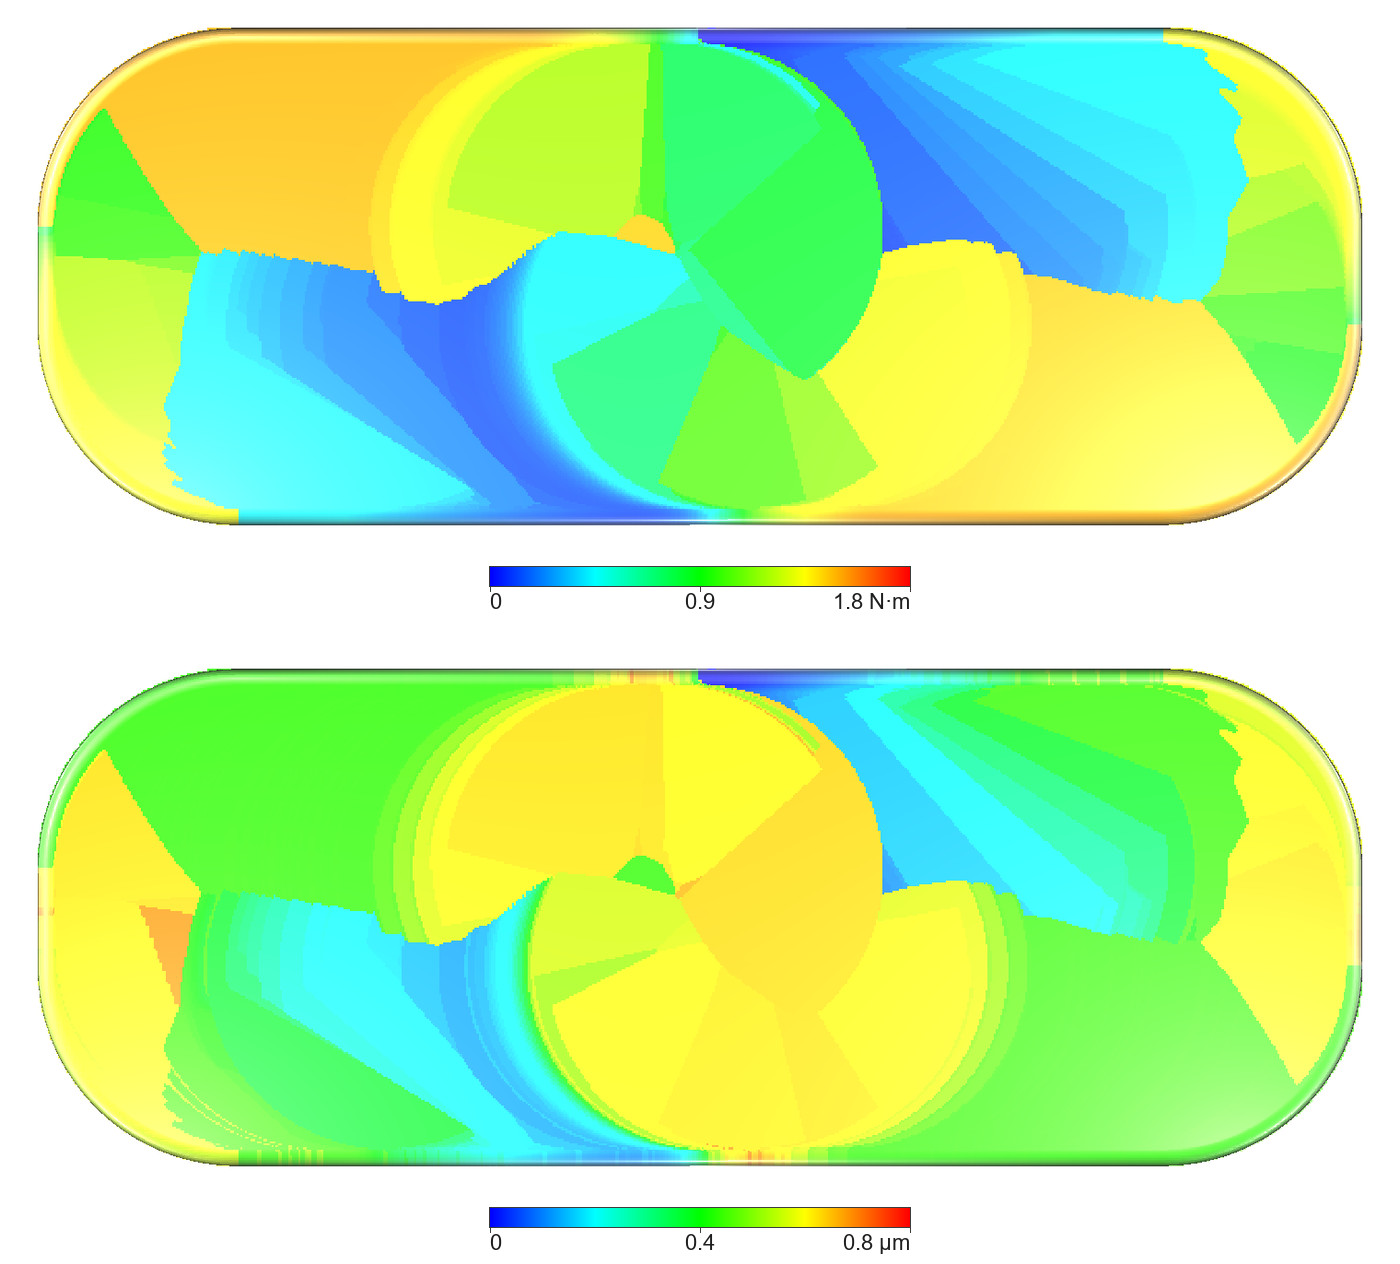
HiNC 產品頁在一張依主軸扭矩上色的圖裡,標出這條長槽牆上的三處:A、B、C。刀具在槽中央螺旋下刀後,走三道直線(一道是刀具沿一條線走過一次):先沿 Y 41.5 往 −X 到 X 21,再沿 Y 38.5 往 +X 到 X 49,最後沿 Y 41.5 回到中央。每次轉向時,刀心(刀具的中心)沿 X 21 或 X 49 移動 3 mm 轉接到下一道,兩端的端牆就是這時切出的:兩段半徑 6 mm 的圓弧,中間夾一小段直線。+Y 那面長牆由第一與第三道切出,−Y 那面只由第二道切出。和理想模式切出的形狀比,回饋模式讓兩面長牆往槽內多留,中位數 2.4 µm(中位數是正中間的值:一半的牆面多留得比它多、一半比它少),三處都留下刀紋。
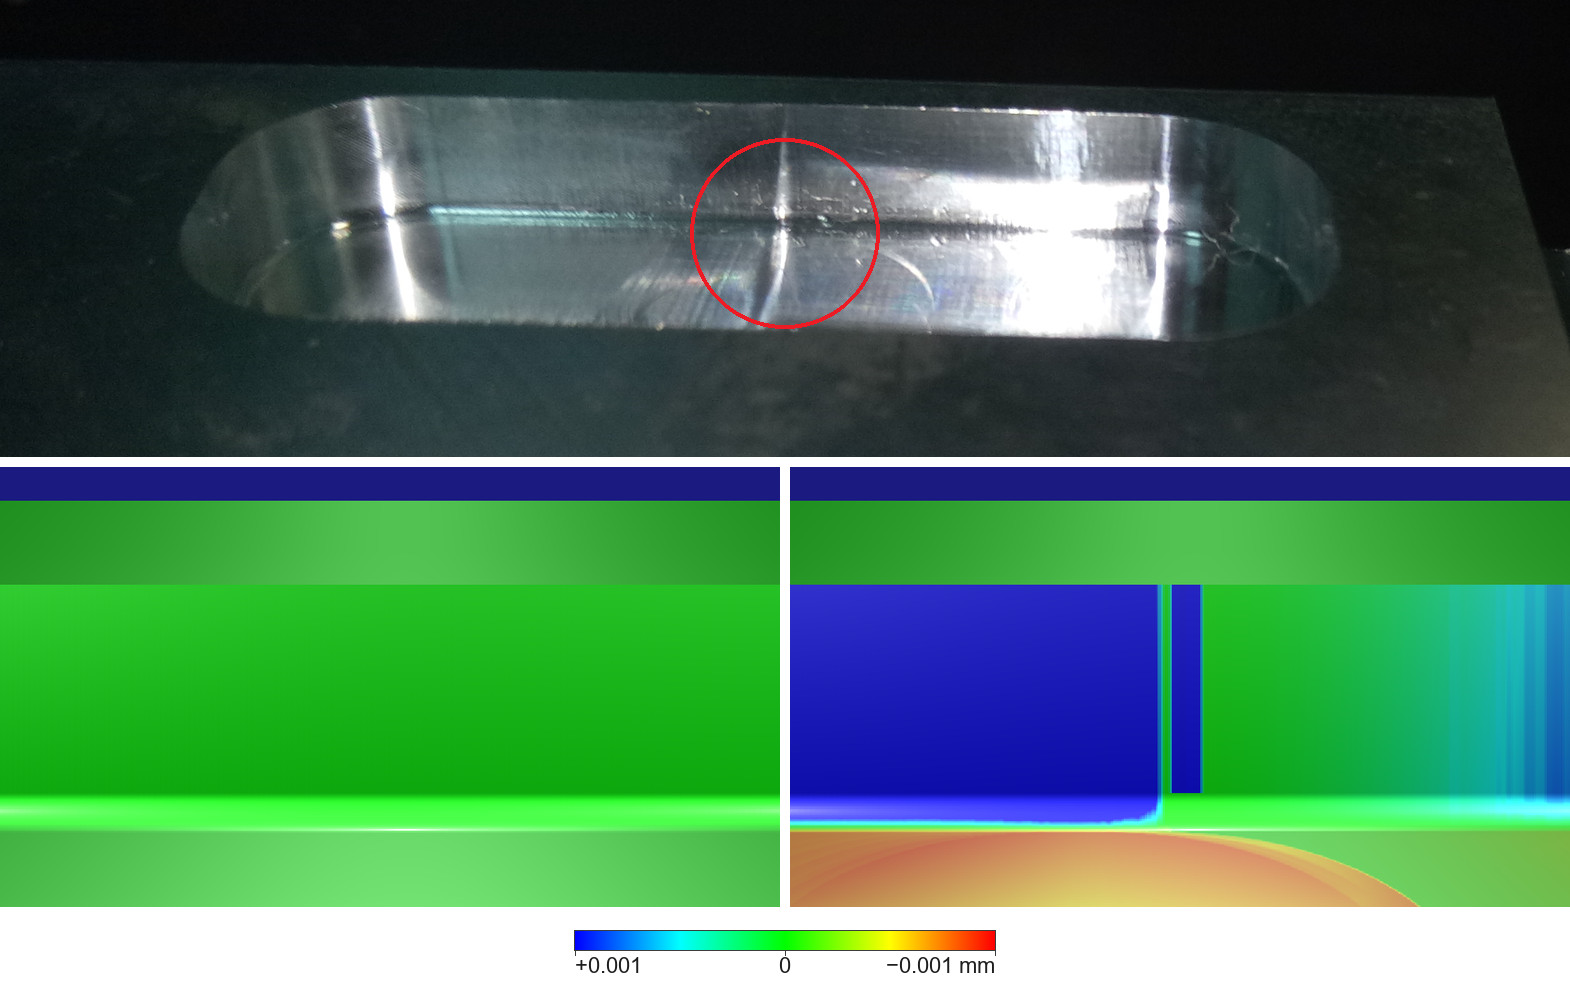
依每一步的值上色
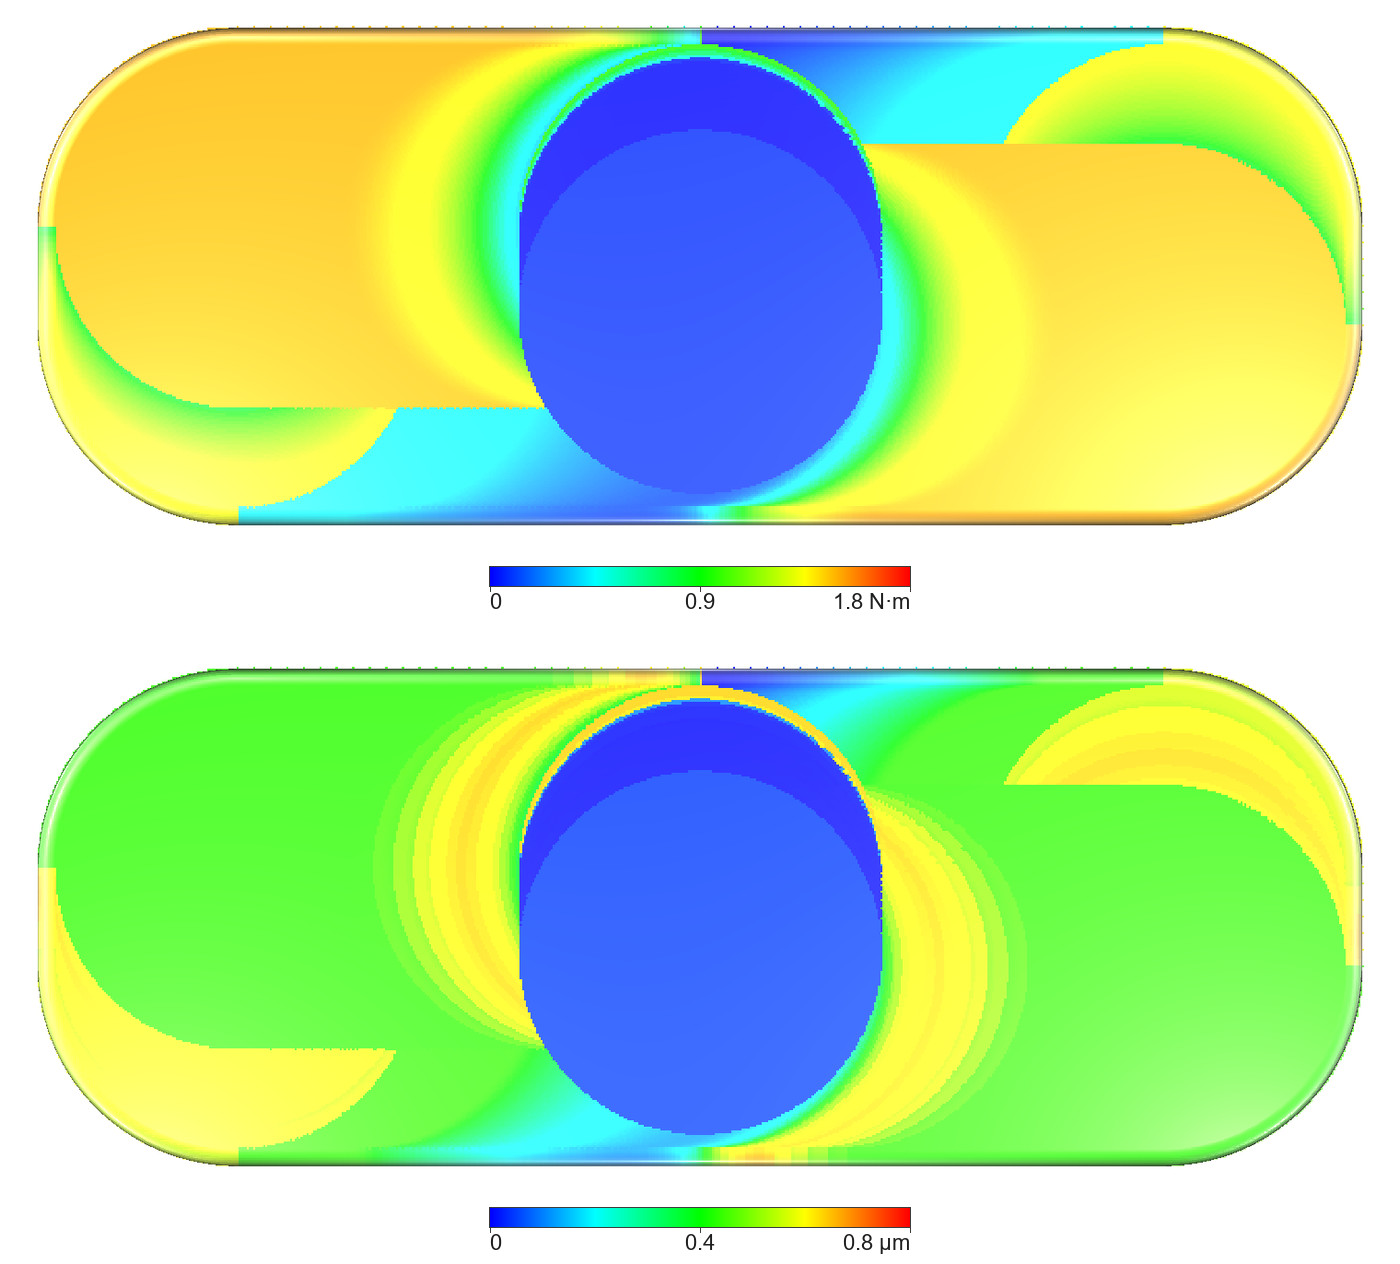
HiNC 也能把工件表面依每一步算出的某個值上色,產品頁那張圖就是依主軸扭矩上色。下面兩張是長槽俯視(+X 向右、+Y 向上),在做幾何差異之前截的,因為幾何差異的顏色會蓋掉步的顏色。
它遇到的難題中的四個
照片裡是哪一塊?
實驗的照片裡,至少有四塊方塊都切了兩個槽,材質有鋁也有不鏽鋼,有的用原始程式切、有的用優化過的一組程式切。只有原始程式會切斜面帶;有斜面帶的兩塊裡,只有鋁塊沿著斜面帶撕裂。實驗紀錄寫著,斜面起初「切寬太深」造成工件損壞。這道撕裂(見上方右面的照片)用來認出目標件;HiNC 不模擬撕裂,本頁也不宣稱它預測了撕裂。
照片能比到哪裡
照片和模擬只比刀紋落在哪裡:起始孔周圍的圓弧,以及遠牆上約 X 35、兩道走刀交接處附近的直痕。形狀與深淺不比,理由有三:照片量不出 µm 級的深淺;照片上的位置是依槽寬目測換算的,沒有做透視校正;撓曲的大小跟著刀具的伸出量(刀具伸出刀把的長度)與刃長(有切削刃那一段的長度)走,專案設伸出量 28 mm、刃長 20 mm,實驗當天的實際伸出量沒有紀錄可以核對。
牆面要換參考
和設計件比,每面牆腳 0.5 mm 的圓角都讀成遠超過 0.001 mm 色階的多留料,因為設計件在那裡是尖角;側銑面與斜面帶也和設計件差 0.1 mm 以上。為了看清楚牆面的刀紋,代理把理想模式切出的形狀匯出,當成回饋模式結果的參考,只留下撓曲多出來的部分。理想模式和自己比,讀起來全綠。
這裡每轉一步就夠
HiNC 也能每一刃的切削算一步,這支刀每轉三步。在長槽程式的縮短版上,回饋模式這樣算要花三到四倍的時間;底面和每轉一步的播放相比,98% 的點只差 −0.06 到 +0.08 µm(最多 0.55 µm),0.001 mm 的畫面除了兩端的圓弧略有不同,其餘一樣。所以完整播放用每轉一步。
完整紀錄是這個案例在 HiNC 文件網站上的詳細版本,有更多視角與背後的數字。
結果
兩次播放都把四支程式跑完,沒有碰撞,也沒有快移(機台最快的移動,本該只在空中走)切進材料;每次 16,391 步,含兩支只讓刀具在空中走、用來框住鏡頭與停刀的短程式。理想模式兩個槽的底面,量到的每一點都正好在程式深度。回饋模式長槽底面低於程式深度 0.01 到 0.90 µm(中位數 0.47 µm),圓槽底面由低 0.88 µm 到高 0.34 µm(中位數低 0.38 µm);刀紋在顯示半徑 0.001 mm 時出現,0.01 mm 時只隱約可見,0.1 與 1 mm 時兩種模式看起來一樣。牆面上,回饋模式在 A、B、C 三處留下刀紋。起始孔周圍的圓弧與遠牆上的直痕,落在照片上同樣的位置。這些高度是代理在 HiNC 匯出的 STL 檔(以小三角形表示的表面)上量的,不是從顏色讀的,顏色與它們一致。一次播放,理想模式花 21.6 分鐘、回饋模式 27.5 分鐘,約 1.27 倍,在一台與其他工作共用的 32 執行緒的伺服器上(同時跑 32 道計算),這類時間可能因此差上幾成;記憶體峰值兩種模式都約 7.8 到 7.9 GB。
| 關鍵數字 | 是什麼 |
|---|---|
| 16,391 | 每次播放的步數,主軸每轉一圈一步,加工解析度 0.03125 mm:四支程式,加上兩支只讓刀具在空中走、用來框住鏡頭與停刀的短程式 |
| 0 µm | 理想模式:兩個槽的底面低於程式深度多少,量到的每一點都是 |
| 0.01–0.90 µm | 回饋模式:長槽底面低於程式深度多少(中位數 0.47 µm) |
| 低 0.88 µm 到高 0.34 µm | 回饋模式:圓槽底面相對於程式深度(中位數低 0.38 µm),靠外牆處較高 |
| 0.001 mm | 看得到刀紋的顯示半徑;0.01 mm 時只隱約可見,0.1 與 1 mm 時兩種模式看起來一樣 |
| 3.9 µm | +Y 牆 A 處、X 35.5 與 36 mm 之間的台階,回饋模式與理想模式切出的形狀比對 |
| 2.4 µm | 回饋模式讓長槽兩面長牆比理想模式往槽內多留的中位數 |
| 5.5 mm | 刀具外緣在底面留下的圓弧半徑:刀具半徑 6 mm 減去 0.5 mm 的刀角 |
| 21.6 · 27.5 分鐘 | 理想模式與回饋模式各播放一次,在共用的 32 執行緒伺服器上,約 1.27 倍;記憶體峰值約 7.8–7.9 GB |
帶來了什麼
- 給加工工程師:理想模式檢查程式的路徑;回饋模式再加上刀具的撓曲,在切削之前就顯示它在哪裡留下刀紋:這裡是底面上不到 1 µm 深的圓弧與車道分界、牆上兩道走刀交接處附近約 4 µm 的台階,以及一道走刀改變切寬處牆面的漸變。
- 給老師或學生:同一視角在四個顯示半徑下看、同一視角在兩種模式下看,就能把程式路徑本身造成的,與刀具撓曲多加上的分開;真實鋁塊照片上的刀紋,落在回饋模式算出的位置。
- 給評估是否讓 AI 代理搭配 HiNC 工作的人:代理在共用的伺服器上一次只跑一個播放,每次播完都確認模式設對了,用固定的鏡頭拍下每個視角,量測匯出的形狀,並把每張照片對到它拍到的程式特徵。案例與目標件的照片由人選定。